
方管轧机技术完整指南:从卷材到精密HSS
2026-07-11
方形和矩形空心结构型材(HSS)的需求在建筑、基础设施、汽车和家具行业持续增长。这一生产的核心是方管轧机——一个复杂的成型、焊接和定尺寸设备的组合,将钢带转变为精确尺寸的管材。本文深入探讨现代方管轧机生产线,涵盖成型策略、焊接完整性、容差控制和常见操作挑战,同时强调SANSO工程如何为高产量HSS生产提供强有力的解决方案。
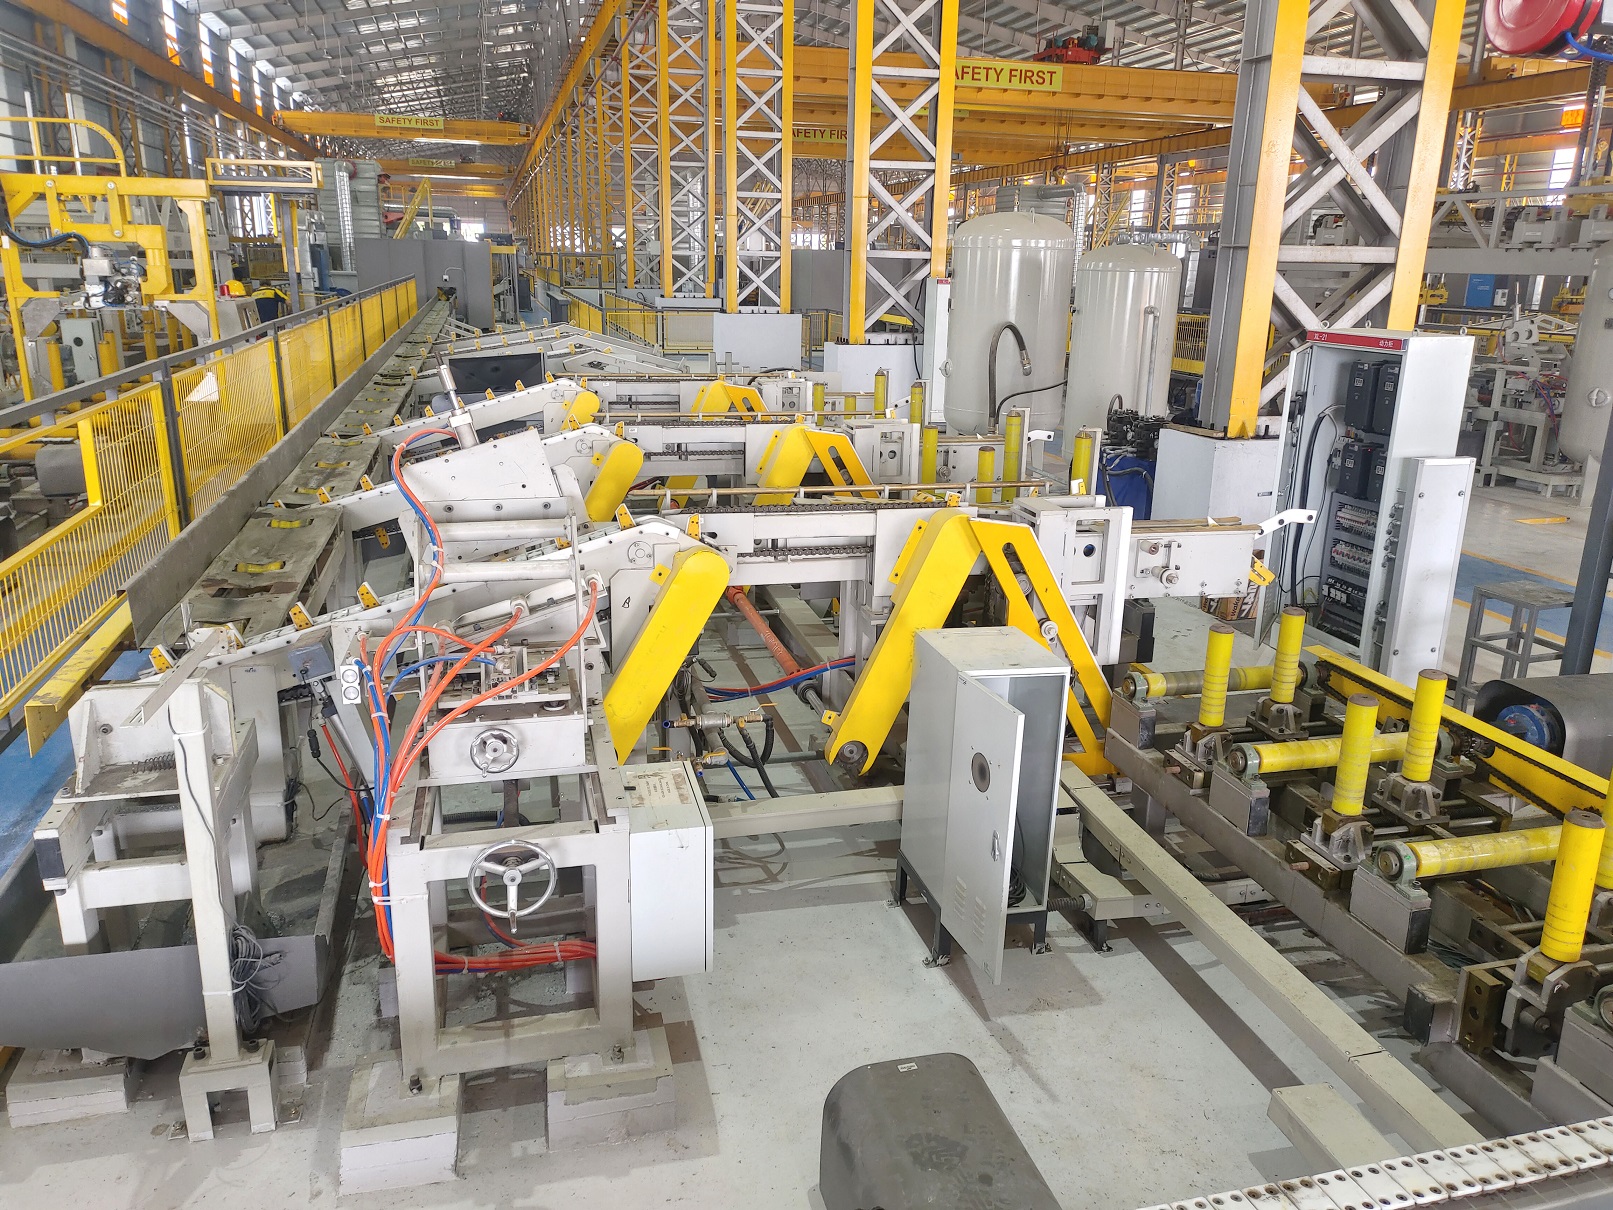
现代方管轧机的关键组件
典型的方管轧机生产线设计用于连续、高速操作。了解每个工位对于优化整体性能和最终产品质量至关重要。
成型部分:一系列驱动和闲置的辊逐步将平带成型为圆形或方形预成型。辊的设计直接影响角落填充和材料分布。
焊接站:高频感应(HFI)或接触焊接熔化带材边缘;挤压辊锻造接缝。去毛刺工具去除内外闪光。
焊缝归一化:可选的在线热处理精炼焊缝晶粒结构以改善延展性。
定尺寸部分:校准辊实现最终方形尺寸、角半径和直线度。该部分对于满足ASTM A500或EN 10219的容差至关重要。
切割和出料:飞锯在不停机的情况下将管材切割到长度;出料台和堆垛系统处理成品。
成型技术:方管的直接成型与间接成型
从平带到方形截面的过渡可以通过两种主要成型路线实现:直接从带材成型为方形,或更常见的间接方法(圆形到方形)。
间接(圆形到方形)成型
在这种广泛采用的方法中,带材首先被成型为圆管,焊接后通过土耳其头或一系列定尺寸辊,逐步将圆形重新塑造成方形。其优点包括:
初始成型阶段的辊组更简单。
更容易控制焊缝位置(通常位于角落或平面上,具体取决于最终应用)。
适用于中到厚壁的成熟技术。
直接成型(方形直接)
一些现代轧机采用直接成型,带材逐渐成型为方形箱型截面,而没有中间的圆形阶段。这种方法可以减少总的工位数量并改善角落材料流动,但需要更复杂的辊设计。通常用于较轻的规格和特殊型材。
无论选择哪种方法,成型辊必须精确加工,以控制材料分布——特别是在角落处,薄弱可能导致爆破测试失败。SANSO 提供基于有限元分析(FEA)定制设计的辊组,以确保均匀的壁厚和最佳的角落填充。
方管生产中的焊接和接缝完整性
方管的焊接接缝在后续成型和使用过程中承受复杂的应力。高频焊接(HFW)由于其速度和可靠性仍然是主要工艺。关键参数包括:
V形角度:带材边缘在挤压辊之前相遇的角度。典型范围为4–7°,确保适当的电流集中。
挤压力:足够的压力将加热的边缘锻造在一起,而不会产生过多的内外飞边。
去飞边:对于流体流动或后续涂层至关重要的应用,通常需要去除内飞边。外飞边可以在线去除或根据最终用途(例如,暴露的结构件)保留。
焊接质量通过涡流或超声波测试仪持续监测。在调校良好的方管轧机中,焊接区域在归一化后应表现出与基材相当的机械性能。
精密成型和校直:实现紧密公差
焊接后,管材进入成型部分——一组辊子赋予最终的方形形状和尺寸。成型架通常按顺序排列,逐渐减小角半径并拉平侧面。重要方面:
方度公差:侧长之间的差异和相邻侧的垂直度。现代轧机在中等尺寸上可达到±0.5毫米。
角半径:由最后的轧制控制;半径过尖可能导致角裂,而半径过大可能不符合建筑规格。
校直:一些生产线在成型后包括专用的校直辊或滚筒校直机,以消除任何弯曲或扭曲。
对于高强度材料(例如,S355或更高),必须在辊设计中考虑回弹补偿。SANSO 轧机采用快速更换的卡筒支架,允许快速调整辊间隙,以在生产过程中保持紧密公差。
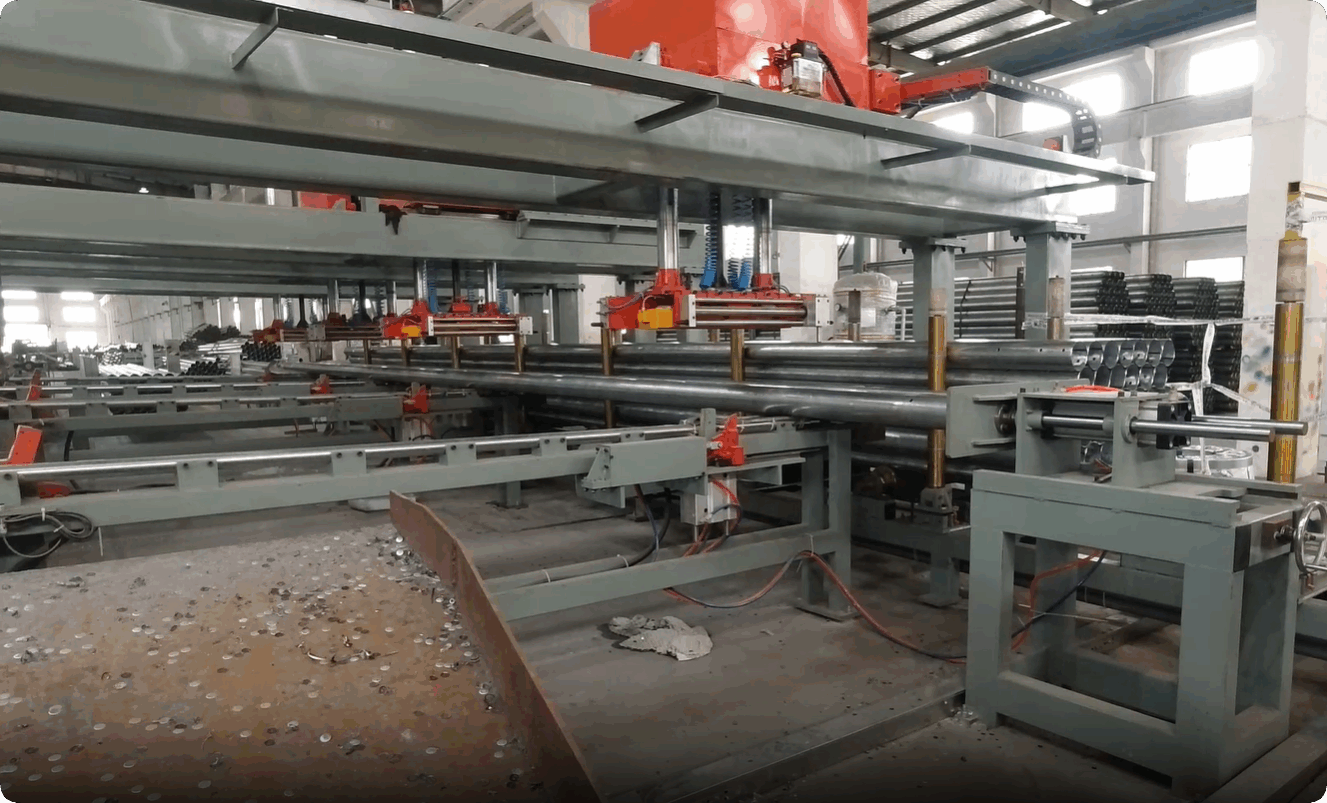
方管轧机中的常见挑战和解决方案
即使设备设计良好,方管生产商也面临几个操作障碍。以下是常见问题和经过验证的对策。
角裂或分层
原因:角落处过度冷加工,通常是由于辊间隙不正确或材料韧性有限。
解决方案:调整成型顺序以更均匀地分配应变。在中间轧制中使用半径较大的辊,并考虑在材料性能边缘时进行退火。对焊接区域进行在线归一化也可以有所帮助。
管面上的波浪(屈曲)
原因:在定尺过程中产生的压缩应力,通常是因为垂直和水平辊未同步。
解决方案:确保驱动装置正确调节,并控制中间张力。使用驱动定尺架可以降低屈曲的风险。
扭曲或螺旋变形
原因:辊架未对齐或焊接后冷却不均。
解决方案:在设置过程中进行激光对准和定期验证。冷却床应保持水平,管道处理必须避免引入扭转。
不一致的方形公差
原因:轴承磨损、辊轴松动或轧机外壳的热膨胀。
解决方案:实施预测性维护计划。现代轧机使用温度补偿外壳和恒定间隙控制系统。
焊缝跟踪问题
原因:在定尺过程中,焊缝可能偏离预定的角落位置,导致偏角焊缝可能无法通过静水压测试。
解决方案:在定尺部分之前使用焊缝引导系统。 SANSO 提供自动化焊缝方向控制,在定尺之前旋转管道,以锁定焊缝在所需的角落或中面位置。
SANSO 优势:集成方管轧机解决方案
凭借数十年的管道轧机制造经验,SANSO 提供涵盖方管生产各个方面的完整生产线。我们的轧机具有:
重型成型架,配备CNC加工辊,以实现快速尺寸更换。
高效蓄能器(管道轧机蓄能器设计),确保以高达80米/分钟的速度连续运行。
集成质量控制:在线涡流检测、尺寸激光测量仪和实时数据记录。
节能交流驱动和感应焊接电源。
可定制的下游设备:飞行切割、堆垛机和捆扎站。
我们的工程团队与客户紧密合作,根据其产品组合定义最佳生产线配置——无论是精密汽车管道、重型结构型材还是装饰家具型材。
方管的质量控制和测试
确保每米管道符合规格需要多层次的质量方法:
尺寸检查:激光微米计测量侧长、角半径和在轧机出口的直线度。
无损检测(NDT):涡流阵列检测焊缝和母材的表面缺陷;对于厚壁管道,可以增加超声波检测。
破坏性测试:根据ASTM A370或等效标准进行的压扁、喇叭和法兰测试验证焊缝的完整性和延展性。
这些检查的数据反馈到轧机控制系统,允许自动调整焊接功率或辊间隙,以保持质量在限值范围内。
方管轧机常见问题
Q1: 方管轧机可以加工哪些材料?
A1: 大多数方管轧机设计用于碳钢 (ASTM A36, A500, S235–S355),但通过适当的轧辊材料和焊接 参数,它们也可以处理不锈钢(304, 316)、铝,甚至 一些铜合金。高强度低合金(HSLA)钢需要对成型负荷和焊接热输入给予特别关注。
Q2: 方管轧机与圆管轧机有什么不同?
A2: 主要区别在于成型部分。圆管轧机使用圆形成型轧辊,而方管轧机则包括土耳其头或方形成型架,以赋予最终的方形轮廓。成型部分的配置也可能不同,以准备带材进行直接或间接成型。
Q3: 方管的典型生产速度是多少?
A3: 速度因壁厚和材料而异。对于轻薄壁管(1–3 毫米壁),速度通常为 60–80 米/分钟。重型结构型材(6–12 毫米壁)通常运行在 10–30 米/分钟。限制因素通常是焊接后的冷却能力和切割周期时间。
Q4: 我如何减少方管轧机的工具更换时间?
A4: 投资于卡式成型架和快速释放联轴器可以将更换时间从几个小时缩短到几分钟。SANSO 提供一种“在线调整”系统,允许在不停机的情况下进行某些调整,显著提高整体设备效率(OEE)。
Q5: 什么导致切割方管端部出现“象足”变形?
A5: 这指的是切割过程中产生的喇叭形端部,尤其是使用磨料锯时。使用具有适当刀片间隙的高速飞剪或控制进给速度的冷锯可以最小化变形。一些轧机在切割后还增加了端面加工站,以确保端部完全方正。
Q6: 我可以在同一台轧机上生产矩形管吗?
A6: 可以。一台设计良好的方管轧机可以通过更换成型轧辊同时生产方形和矩形截面。成型部分保持不变,而最终的成型轧辊则被更换以实现所需的宽高比。
选择和操作一个 方管轧机 需要对成型力学、焊接物理和材料行为有深入的理解。通过专注于适当的设备设计、精确的轧辊工具和综合质量控制,制造商可以始终如一地生产符合最严格标准的空心结构型材。与SANSO 作为您的合作伙伴,您将获得数十年的管轧机工程专业知识、定制解决方案和全球支持。请联系我们讨论您的下一个方管轧机项目,了解我们如何帮助您实现卓越的产品质量和生产效率。
文章标签:





