
Der Abwickler (auch bekannt als Dekoeiler oder Abwickelrolle) ist das grundlegende Bauteil jeder Rohr- oder Rohrmühle. Er stützt die Spule, sorgt für kontrollierte Rückenspannung und gewährleistet einen reibungslosen Übergang des Bandes in den Formungsbereich. Die Leistung des Abwickler beeinflusst direkt die Bandform, die Kantenausrichtung und letztendlich die Qualität der Schweißnaht. Dieser Artikel bietet eine tiefgehende technische Untersuchung der modernen Abwickler-Technik – von der mechanischen Konstruktion bis zur digitalen Automatisierung – und stützt sich auf das Fachwissen von SANSO, einem führenden Hersteller von Rohrmühlenanlagen.
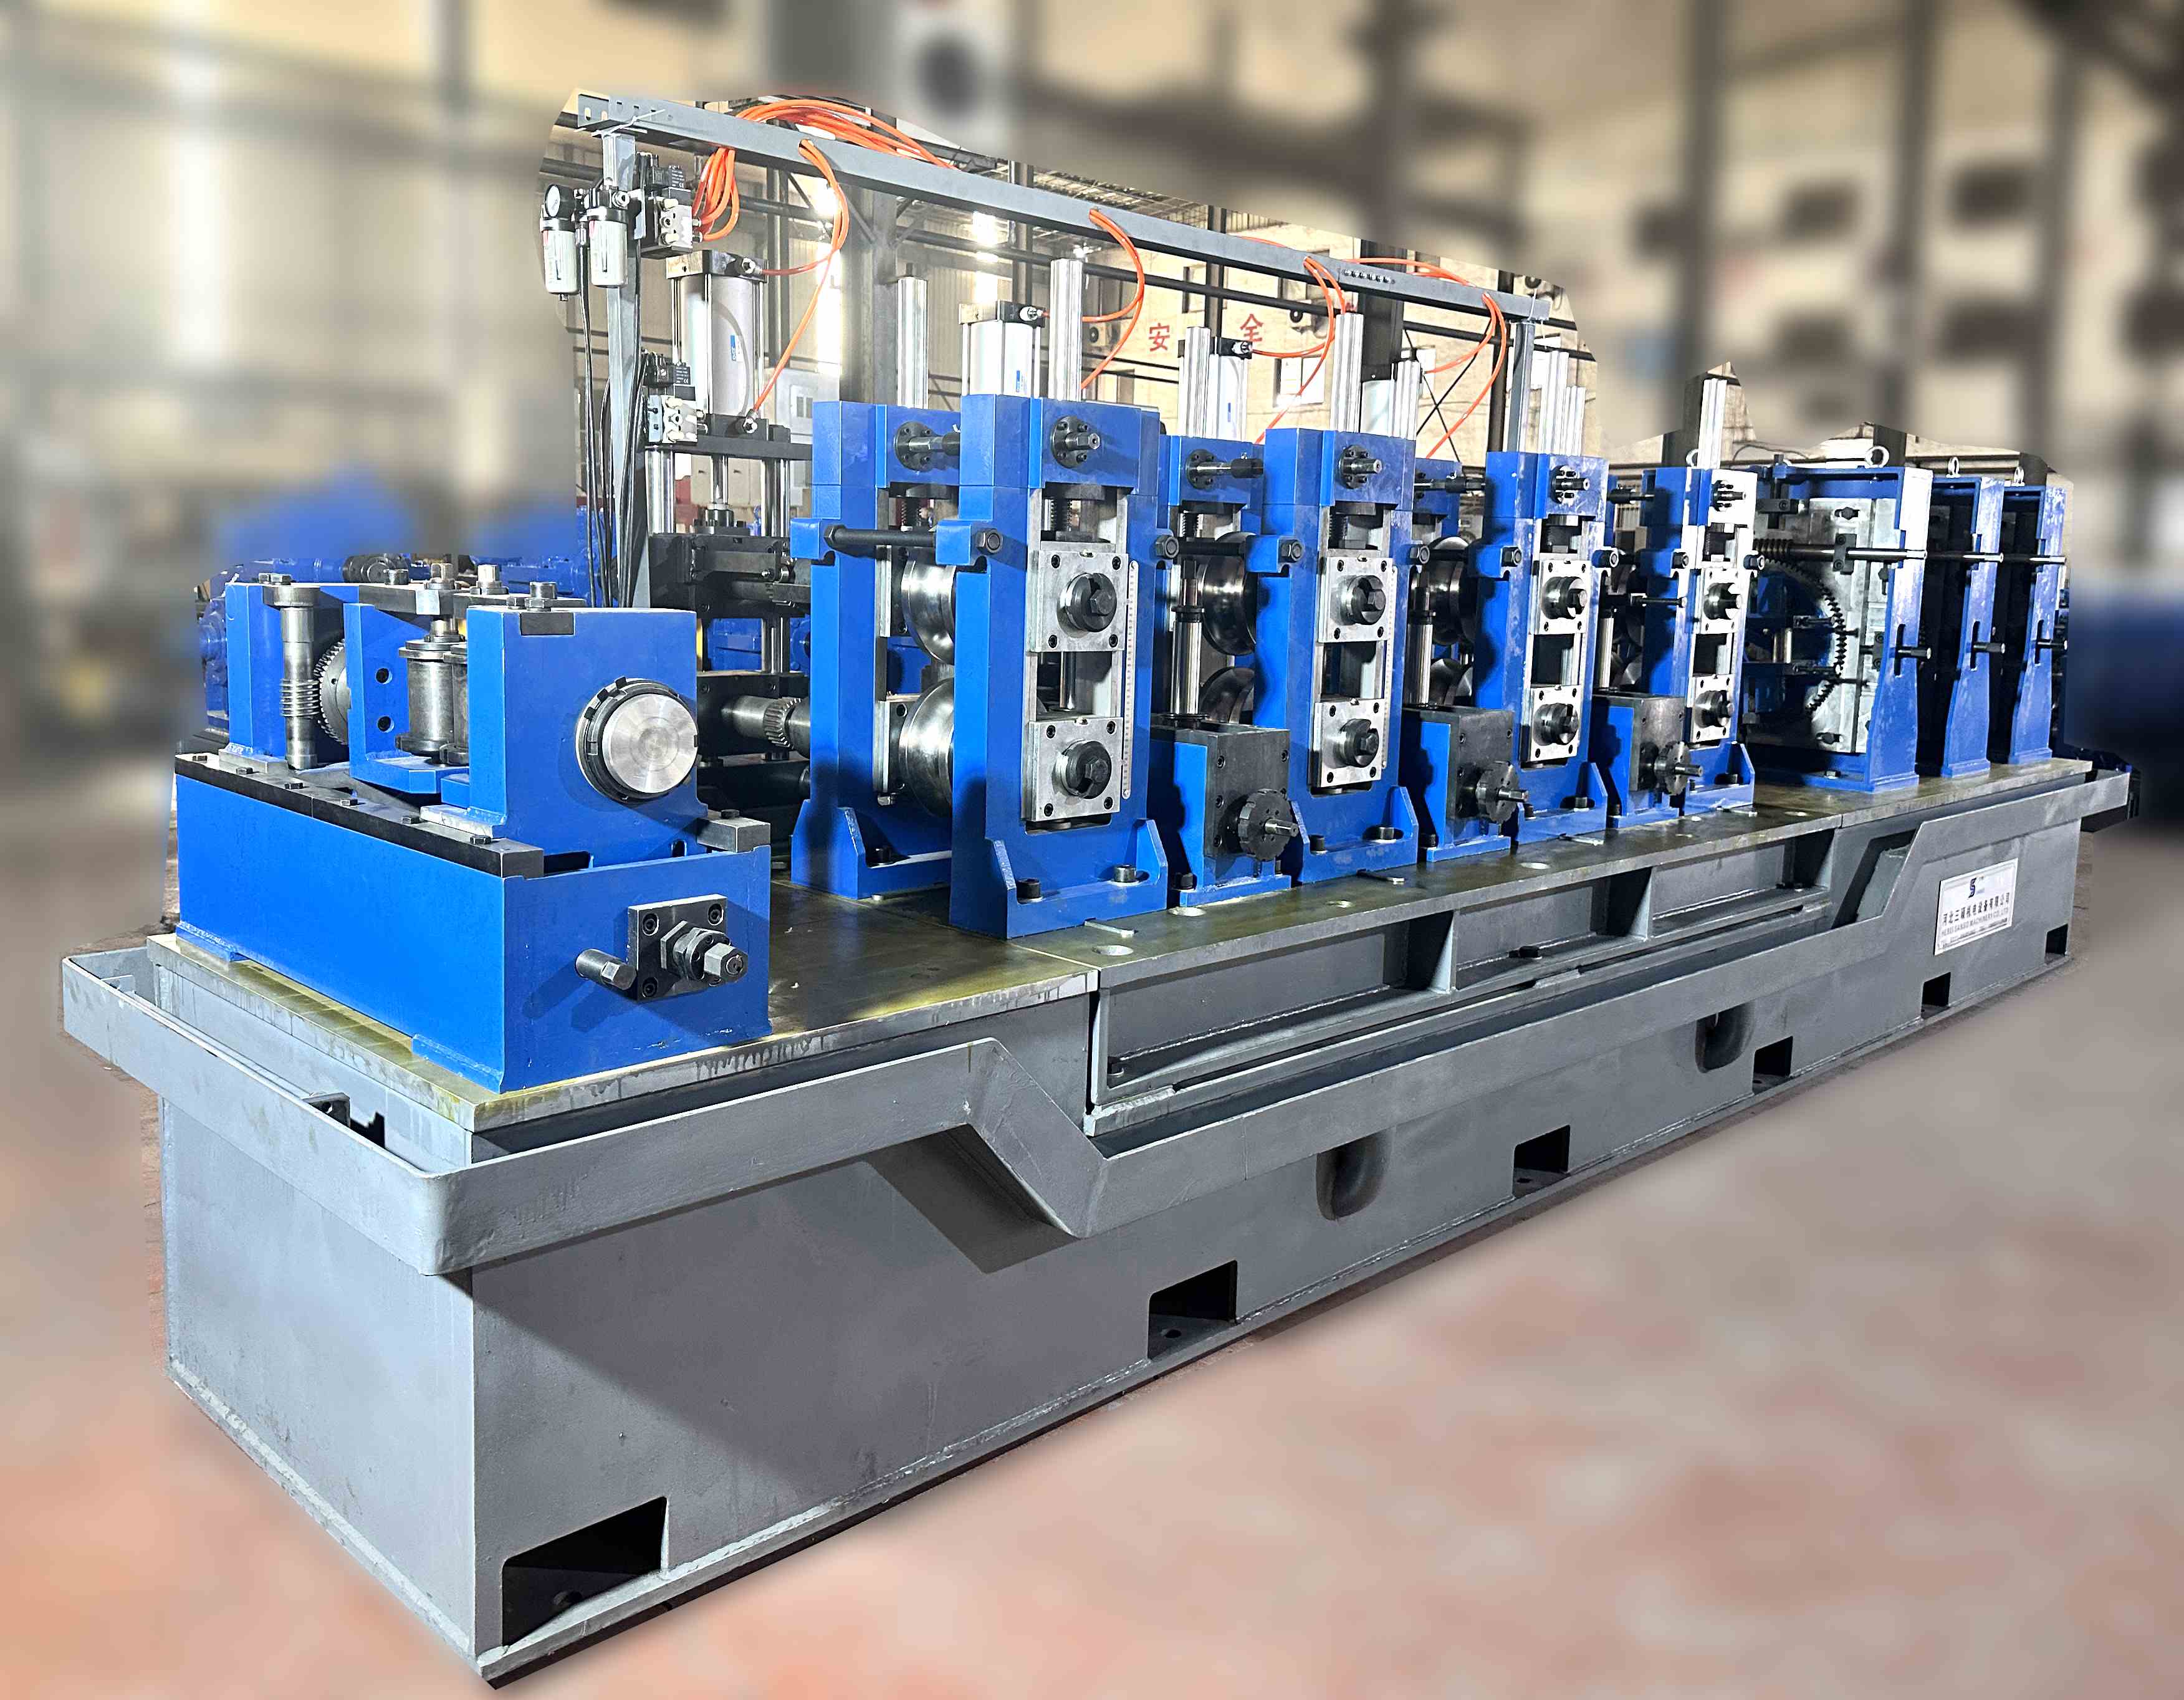
1. Die kritische Rolle des Uncoilers im Eingangsbereich
In einer typischen ERW- oder Rollformlinie umfasst der Eingangsbereich einen Spulenwagen, Abwickler, Abzieher/Breaker, Richtmaschine und Bandakkumulator. Der Abwickler muss Spulen mit einem Gewicht von bis zu 30 Tonnen sicher halten, mit Außendurchmessern von über 2000 mm und Breiten von 100 mm bis 2000 mm. Er muss schnelle Spulenwechsel ermöglichen, um die Ausfallzeiten zu minimieren – oft innerhalb von 2–3 Minuten. Wichtige Parameter, die die Auswahl des Abwickler bestimmen, sind:
Spulenmasse und Geometrie: Innendurchmesser (typischerweise 508 mm oder 610 mm), Außendurchmesser und Breite.
Materialeigenschaften: Streckgrenze und Oberflächenempfindlichkeit (z.B. Edelstahl erfordert kratzfreie Handhabung).
Liniengeschwindigkeit: Moderne Mühlen arbeiten mit Geschwindigkeiten von bis zu 120 m/min, was eine reaktionsschnelle Spannungsregelung erfordert.
Ein schlecht funktionierender Abwickler kann zu Bandverzug, Spulenverformung oder Kantenschäden führen, die sich durch die Formstationen fortpflanzen und die Ausschussraten erhöhen. Daher ist eine präzise Ingenieurskunst des Abwickler für die gesamt Effizienz der Linie unerlässlich.
2. Kernmechanische und hydraulische Systeme moderner Abwickler
2.1 Mandrel-Expansionsmechanismen: Hydraulisch vs. Mechanisch
Das Mandrel ist das Herz des Abwickler. Es dehnt sich aus, um den Innendurchmesser der Spule zu greifen und ein Abrutschen während der Drehung zu verhindern. Es gibt zwei dominante Designs:
Hydraulische Expansion: Verwendet einen Hydraulikzylinder, um Keile zu drücken, die die Segmente erweitern. Vorteile sind der unendlich variable Expansionsbereich (z.B. 480–520 mm) und das konstante Haltemoment unabhängig vom Segmentverschleiß. Hydraulische Mandrels werden für schwere Spulen und Hochgeschwindigkeitslinien bevorzugt, da sie den Griff ohne mechanisches Spiel aufrechterhalten.
Mechanische Expansion: Verwendet ein Handrad oder eine motorbetriebene Schraube, um Keile zu bewegen. Einfacher und kostengünstiger, aber die Expansion erfolgt schrittweise und erfordert manuelle Anpassungen, wenn sich der Innendurchmesser der Spule ändert. Oft bei älteren oder leichtbauenden Uncoilers zu finden.
Moderne Abwickler-Systeme von SANSO verwenden hydraulische Expansion mit integrierten Drucksensoren, die ein Abrutschen des Mandrels erkennen und sofort eine Spannungsanpassung auslösen. Die Segmente sind mit Wolframkarbid oder Polymer beschichtet, um einen Griff zu gewährleisten, ohne das Innendurchmesser des Bandes zu markieren.
2.2 Spulenbeladung und Zentrierung
Automatisierte Spulenbeladung reduziert den Eingriff des Bedieners und die Zykluszeit. Eine typische Abfolge:
Der Spulenwagen hebt die Spule an und positioniert sie konzentrisch mit dem Mandrel.
Optische Sensoren messen die Spulenbreite und den Innendurchmesser, um die Mandrel-Einführung zu steuern.
Sobald sich das Mandrel ausdehnt, zieht sich der Spulenwagen zurück und die Abziehvorrichtung schwenkt, um das Ende des Bandes anzuheben.
Die Kantenpositionskontrollsysteme (EPC) verwenden Ultraschall- oder Lasersensoren, um den Bandrand zu verfolgen und das gesamte Abwickelgerät seitlich zu verschieben, um sicherzustellen, dass das Band zentriert am Walzeneingang bleibt. Dies verhindert ungleichmäßigen Verschleiß an den Formwalzen und reduziert das Risiko von Randwellen.
2.3 Brems- und Spannungsregelung
Die Rückspannung ist entscheidend, um ein Flattern des Bandes zu verhindern und eine konstante Dehnung aufrechtzuerhalten. Zwei Hauptbremsmethoden werden verwendet:
Hydraulische Scheibenbremsen: Bieten hohes Drehmoment bei niedrigen Geschwindigkeiten, geeignet für dicke Linien. Die geschlossene Regelung moduliert den hydraulischen Druck basierend auf Rückmeldungen von einer Tänzerrolle oder einer Lastzelle.
Regenerative Antriebe: In motorbetriebenen Abwickelgeräten fungiert der Motor als Generator, der Energie zurück in den DC-Bus speist, während er präzises Drehmoment anwendet. Dies ermöglicht dynamische Spannungsänderungen während der Beschleunigung und Verzögerung.
Die Spannungsgenauigkeit sollte innerhalb von ±2% des Sollwerts liegen, um ein Verziehen oder Dehnen des Bandes über den Streckgrenzwert hinaus zu vermeiden. Fortschrittliche Steuerungen integrieren Trägheitskompensationsalgorithmen, die den wechselnden Spulendurchmesser berücksichtigen.
3. Abwickelgeräte-Konfigurationen: Einseitige, doppelseitige und Drehkopf-Designs
Die Produktionsanforderungen bestimmen die Abwickelgerät-Konfiguration. Einseitige Einheiten sind am einfachsten, erfordern jedoch, dass die Linie für Spulenwechsel stoppt. Für den kontinuierlichen Betrieb ermöglichen doppelseitige oder Drehkopf-Designs die Vorbereitung von Spulen außerhalb der Linie:
Doppelseitiges Abwickelgerät: Zwei Mandrels auf gegenüberliegenden Seiten einer rotierenden Basis. Während eine abläuft, kann der Bediener die andere beladen. Der Wechsel erfolgt durch eine 180°-Drehung—typische Übergangszeit unter 60 Sekunden.
Drehkopf-Abwickelgerät: Ein rotierender Drehkopf mit zwei oder drei Mandrels. Dieses Design umfasst häufig integrierte Abzieh- und Richten, die die vollständige automatisierte Vorbereitung des Spulenendes während des Betriebs der Linie ermöglichen. Drehkopf-Abwickelgeräte sind entscheidend für hochgenutzte Walzwerke, die automobile oder Präzisionsrohre herstellen.
SANSO bietet beide Konfigurationen an, wobei die Drehkopfmodelle unabhängige Antriebe auf jedem Mandrel für gleichzeitige Drehung während des Verbindens aufweisen, um die Entleerung des Akkumulators zu minimieren.
4. Automatisierung und Industrie 4.0 im Betrieb von Abwickelgeräten
4.1 Sensorintegration für Durchmesser und Kantenposition
Moderne Abwickelgeräte sind mit Laserdistanzsensoren ausgestattet, die kontinuierlich den äußeren Spulendurchmesser messen. Diese Daten werden verwendet, um die verbleibende Bandlänge zu berechnen und das Verzögerungsprofil für das Ende der Spule anzupassen. Kantensensoren (CCD-Kameras oder Ultraschallarrays) erkennen laterale Abdrift und steuern den hydraulischen Zylinder, der die Abwickelgerät-Basis verschiebt.
4.2 Antriebssteuerung und Kommunikation
Servo-hydraulische oder AC-Vektor-Antriebe erhalten Spannungs-Sollwerte von der Linien-PLC über industrielles Ethernet (Profinet, EtherNet/IP). Die Echtzeitsynchronisation mit dem Eingangsakkumulator stellt sicher, dass das Abwickelgerät sofort auf Änderungen der Linientempo reagiert. Die Datenprotokollierung von Spannung, Geschwindigkeit und Mandreldruck pro Spule ermöglicht Rückverfolgbarkeit und Qualitätsanalyse.
4.3 Prädiktive Wartung
Vibrationssensoren an Wellenlagern und Temperatursonden an hydraulischen Antriebseinheiten speisen in ein Zustandsüberwachungssystem. Algorithmen erkennen Anomalien (z. B. zunehmende Vibrationen, die auf Lagerverschleiß hinweisen) und planen Wartungsarbeiten bevor ein Ausfall auftritt. SANSO’s Fern-Diagnoseplattform ermöglicht es Servicetechnikern, auf Abwickler-Daten weltweit zuzugreifen, was die durchschnittliche Reparaturzeit verkürzt.
5. Auswahl des richtigen Uncoilers für Tube Mill Anwendungen
Die Auswahl eines Abwickler beinhaltet die Abstimmung der mechanischen Bewertungen auf die Produktionsmischung. Nachfolgend sind typische Auswahlkriterien basierend auf Material und Durchsatz aufgeführt:
Schwere Strukturrohre (API 5L, bis zu 20 mm Wand): Erfordert einen schweren Abwickler mit 30-Tonnen-Kapazität, hydraulischer Erweiterung und regenerativem Bremsen, um hohe Spannungen (bis zu 50 kN) zu bewältigen. Der Durchmesser des Mandrels beträgt oft 760 mm, um große ID-Spulen aufzunehmen.
Automobil- und Präzisionsrohre (0,8–4 mm Wand): Hochgeschwindigkeits- Turret Abwickler mit Schnellwechselmerkmalen, sanftem Abzieher um Kratzer zu vermeiden, und EPC mit ±1 mm Genauigkeit.
Edelstahl oder Nichteisenmetalle: Mandrelhülsen aus Nylon oder Messing zur Vermeidung von galvanischer Korrosion; Spannungsregelung mit sehr geringer Trägheit, um Markierungen auf weichen Materialien zu vermeiden.
Daten aus einer kürzlichen Installation eines SANSO Doppelend- Abwickler bei einem europäischen Rohrhersteller zeigten eine 15%ige Reduzierung der Spulenwechselzeit und eine 0,5%ige Verringerung des Materialabfalls aufgrund verbesserter Spannungsstabilität.
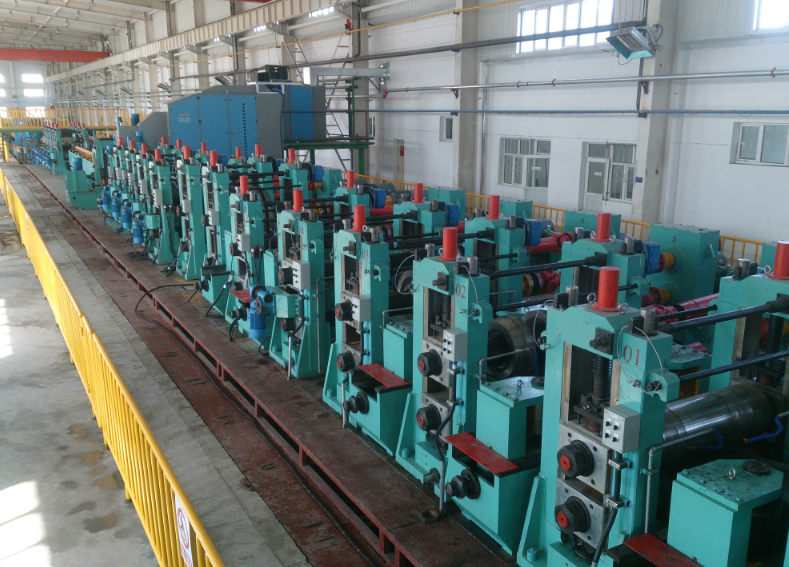
6. Häufige betriebliche Herausforderungen und technische Lösungen
6.1 Spulen-Teleskopierung und Fehlstellung
Spulen mit schlecht gewickelten Kanten (Teleskopierung) verursachen, dass der Streifen in einem Winkel in die Walzstraße eintritt. Dies kann durch eine hydraulisch verschiebbare Abwickler-Basis gemildert werden, die den Streifen dynamisch neu zentriert. Einige Systeme verwenden eine Schleifenregelung, die die Streifenposition nach dem Richtgerät misst und die Abwickler-Position entsprechend anpasst.
6.2 Oberflächenschäden und Spulenbrüche
Die Abziehklinge und die Dämpfungsrolle müssen das Streifenende anheben, ohne die darunterliegenden Wicklungen zu beschädigen. Moderne Abwickler verwenden einen pivotierenden Abzieher mit einer Hartmetallklinge und einer weichen Gummidämpfungsrolle, die durch proportionale Hydraulik betätigt wird, um genau genug Kraft anzuwenden. Für empfindliche Materialien kann ein optionaler Riemenwickler verwendet werden.
6.3 Wartung der Expansionselemente
Mandrelsegmente nutzen sich im Laufe der Zeit ab, was den Grip verringert und ID-Schäden verursacht. Eine Inspektion alle 2000 Betriebsstunden wird empfohlen. Segmente mit Hartauftrag können unter normalem Gebrauch 5–10 Jahre halten. Die Schmierung der Gleitwege muss den Herstellerplänen folgen; automatische Schmiersysteme sind als Option bei SANSO uncoilers erhältlich.
7. SANSO’s Ansatz zur Entwicklung von Abwicklern
Mit jahrzehntelanger Erfahrung in der Maschinenbauindustrie für Rohrmühlen entwirft SANSO Abwickler, die robuste Mechanik mit intelligenter Steuerung kombinieren. Jeder Abwickler ist auf die spezifischen Spulenparameter und die Liniengeschwindigkeit des Kunden ausgelegt. Merkmale wie automatische Spulenbreitenmessung, Fern-Diagnose und energieeffiziente Hydrauliksysteme sind bei vielen Modellen Standard. Das globale Servicenetzwerk des Unternehmens stellt sicher, dass die Leistung des Abwicklers während der gesamten Lebensdauer der Maschine aufrechterhalten wird. Für detaillierte Spezifikationen besuchen Sie die Produktseite des Abwicklers.
Häufig gestellte Fragen (FAQ)
Q1: Was ist der Unterschied zwischen einem
Einzelmandrel- und einem Doppelmandrel-Abwickler?
A1: Ein
Einzelmandrel- Abwickler hat eine Abwickelspindel; die Linie
muss gestoppt werden, um eine neue Spule zu laden. Ein Doppelmandrel-
Abwickler hat zwei Spindeln auf einer rotierenden Basis,
was es ermöglicht, eine Spule zu laden, während die andere abwickelt, und
nahezu kontinuierlichen Betrieb ermöglicht.
Q2: Wie berechne ich die erforderliche
Abwicklerkapazität für meine Rohrmühle?
A2: Die Kapazität wird durch
die maximale Spulenmasse (Gewicht) und die erforderliche Rückenspannung
bestimmt. Die Spulenmasse sollte mindestens 20 % höher sein als die
schwerste Spule, die Sie betreiben möchten. Die Spannungsfähigkeit (kN)
muss ausreichen, um den Streckgrenzwert des Bandes multipliziert mit
seiner Querschnittsfläche zu überwinden.
Q3: Kann ein Abwickler Spulen mit
unterschiedlichen Innendurchmessern ohne Wechsel des Mandrels
verarbeiten?
A3: Ja, wenn das Mandrel einen
ausreichenden Expansionsbereich hat. Hydraulische Mandrels bieten typischerweise
einen Bereich von 50–100 mm (z. B. 480–530 mm). Für größere ID-Variationen
könnten austauschbare Hülsensegmente oder ein mehrstufiges Mandrel
erforderlich sein.
Q4: Welche Sicherheitsmerkmale sind
wesentlich in einem Abwickler?
A4: Wichtige Sicherheitsmerkmale
umfassen: Lichtschranken um den Spulenladebereich, Notstopps mit
positiver Bremswirkung, Mandrel-Anti-Abfall-Verriegelungen und
Schutzvorrichtungen, die den Zugang zu rotierenden Teilen während des
Betriebs verhindern. CE- und OSHA-Konformität ist obligatorisch.
Q5: Wie oft sollten die
Expansionssegmente ersetzt werden?
A5: Bei normalem Betrieb mit
Kohlenstoffstahl halten Expansionssegmente typischerweise 5–8 Jahre.
Überprüfen Sie sie jährlich auf Abnutzung; ersetzen Sie sie, wenn die
Greiffläche glatt abgenutzt ist oder wenn mehr als 2 mm
Radialspiel vorhanden sind.
Q6: Welche Rolle spielt die
Abziehvorrichtung im Abwickler?
A6: Die Abziehvorrichtung (oder
Brecher) hebt die äußere Wicklung der Spule an und führt sie in die
Richtmaschine oder die Quetschwalzen. Sie muss dies tun, ohne die
Bandkante oder -oberfläche zu beschädigen, und umfasst häufig eine
Abweiswalze, um das Band sicher zu führen.
Für weitere Informationen zu Abwicklersystemen und um Ihre spezifischen Anforderungen an Rohrmühlen zu besprechen, kontaktieren Sie bitte SANSO noch heute.





