
Startseite > Blogs > Rohrwerk-Hersteller für präzise geschweißte Linien: 8 Auswahlkriterien & technische Audits
Rohrwerk-Hersteller für präzise geschweißte Linien: 8 Auswahlkriterien & technische Audits
2026-07-11
Die Auswahl eines Rohrmühlenherstellers umfasst weit mehr als den Vergleich von Liniengeschwindigkeiten oder maximaler Wandstärke. Die moderne Produktion von geschweißten Rohren erfordert ein System, das die Integrität der Schweißnaht über Materialgradübergänge hinweg aufrechterhält, die Restspannungen für nachfolgende Biegeoperationen kontrolliert und einen schnellen Wechsel zwischen Durchmessern ermöglicht. Eine schlecht konfigurierte Mühle führt zu Fehlstellungen der Streifenränder, inkonsistenter Schweißnahtgeometrie und übermäßigem Werkzeugverschleiß. Dieser Artikel bietet einen technischen Rahmen zur Bewertung von Mühlenanbietern – einschließlich der Steifigkeit der Rollformstation, der Integration von Hochfrequenz-(HF)-Schweißern, der Toleranzen der Größenbox und der Dynamik des Akkumulators. Verweise auf SANSO Ingenieurpraktiken veranschaulichen Branchenbenchmarks.
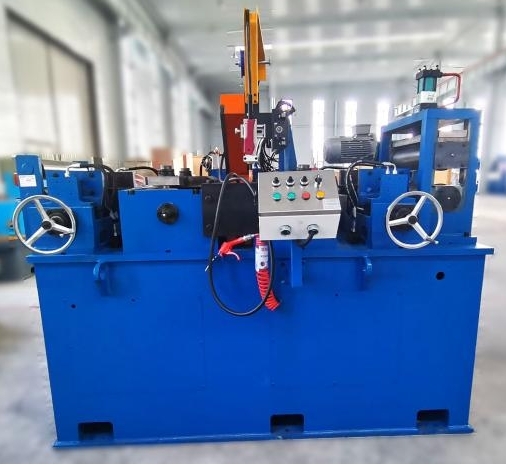
1. Warum die Rohrmühlenhersteller-Formmethodik die Qualität downstream bestimmt
Jede geschweißte Rohrmühle wandelt flache Streifen durch eine progressive Formsequenz in einen geschlossenen Querschnitt um. Der Rohrmühlenhersteller muss das Blumenmuster – die allmähliche Randdeformation von flach zu rund – mit besonderem Augenmerk auf die Randverlängerung entwerfen. Übermäßige Randdehnung führt zu longitudinalen Schweißrissen, während unzureichendes Formen zu Schweißfehlanpassungen führt. Es gibt drei Formphilosophien:
Konventionelles Durchlaufformen: Abbau-Pässe (erste 6-8 Stände) wandeln flache Streifen in eine U-Form um, gefolgt von Fin-Pässen, die die Lücke schließen. Geeignet für Durchmesser von 20-200 mm, Wände bis zu 6 mm.
Konstantbreitenformen: Hält die Streifenbreite durch frühe Pässe konstant und reduziert das Randwellen. Bevorzugt für Edelstahl- und Dünnwandrohre (0,5-2 mm).
Flexibles Käfigformen: Verstellbare Seitenwalzen, die Durchmesseränderungen ermöglichen, ohne die horizontalen Stände zu ändern. Reduziert die Umrüstzeit, erfordert jedoch eine präzise vertikale Ausrichtung.
Ein seriöser Rohrmühlenhersteller wird Formsimulationdaten (FEA) bereitstellen, die die vorhergesagte Randdehnungsverteilung zeigen. Fordern Sie die Analyse für Ihre Zielrohrgröße an – jede Spitzenranddehnung, die 15 % überschreitet, weist auf ein Risiko der Martensitbildung in Kohlenstoffstahl hin.
2. Schweißabschnittparameter, die fähige Anbieter unterscheiden
Hochfrequenz-Induktions- oder Kontakt-Schweißen bleibt der Kernprozess. Technische Spezifikationen zur Bewertung:
Impedanzdesign: Ferritkern mit Kühlkanälen. Die Impedanzposition relativ zum Schweißpunkt muss innerhalb von ±3 mm einstellbar sein. Eine schlechte Impedanzgeometrie reduziert die Schweißeffizienz um 25 %, was zu kalten Schweißnähten führt.
Schweißwalzengeometrie: Quetschwalzenabstand (typischerweise 0,1-0,3 mm unter dem Rohraußendurchmesser) und Walzenkontur-Radius. Falscher Quetschdruck erzeugt äußere Grat-Höhen >0,3 mm, was aggressives Abtragen erfordert.
Leistungsanpassung: Festkörper-HF-Generatoren (400-800 kHz für Baustahl, 200-400 kHz für Edelstahl) mit Leistungsfaktorkorrektur. Ein richtig dimensionierter Generator hält die Ausgangsleistung innerhalb von ±2 % trotz Lastschwankungen durch Unregelmäßigkeiten der Streifenränder.
Nahtglühstation: Induktionsspule nach dem Schweißen zur Wärmebehandlung des wärmebeeinflussten Bereichs (HAZ). Erforderlich für API 5L und Automobilrohre, um die Duktilität wiederherzustellen.
Führende Rohrmühlenhersteller entwerfen Systeme, die die Schweißstromüberwachung mit der Liniengeschwindigkeit synchronisieren. Wenn die Geschwindigkeit um 10% sinkt, reduziert sich der Strom proportional, um Überhitzung und Durchbrennen zu verhindern.
3. Akkumulatorintegration: Pufferwicklung verbindet ohne Linienstopps
Kontinuierliche Rohrmühlen benötigen einen Akkumulator – einen Speicherturm oder eine horizontale Schleife – um den Eingangsbereich (Coilzufuhr) vom Formungs-/Schweißbereich zu entkoppeln. Der Rohrmühlenhersteller muss sicherstellen, dass die Spannungsregelung des Akkumulators ein Verziehen oder Überdehnen des Bandes verhindert. Zwei Akkumulatortypen:
Vertikaler Schleifen-Turm: Verwendet eine bewegliche Karre mit mehreren Rollenbänken. Bietet 2-5 Minuten Bandlagerung. Erfordert präzise Servospannungsregelung, um ein Reißen des Bandes während der Beschleunigung zu vermeiden.
Horizontaler Schleifen-Graben: Niedrigere Höhe, aber größere Grundfläche. Ermöglicht 60-90 Sekunden Lagerung. Einfacheres Spannungssystem, aber anfällig für Bandverdrehung, wenn die Führungsrollen nicht ausgerichtet sind.
Geben Sie an, dass der Akkumulator Kantenführungssensoren (ultraschall oder Laser) enthält, die die Bandposition innerhalb von ±1 mm korrigieren. Ohne dies führt das Wandern des Bandes vor dem Formungsbereich zu spiralförmigen Schweißnähten.
4. Größen- & Richtungssektion: Letzte Toleranzbehörde
Nach dem Schweißen und Abtragen durchläuft das Rohr Größenstände (normalerweise 4-6 Paare von horizontalen und vertikalen Walzen), die den Außendurchmesser und die Rundheit kalibrieren. Kritische Entwurfsaspekte:
Türkenkopf-Einstellung: Unabhängige horizontale und vertikale Walzenbewegungen mit Mikrometerskalen (0,01 mm Auflösung). Ermöglicht die Korrektur der Ovalität bis zu ±0,1% des Außendurchmessers.
Material der Größenwalzen: Durchgehärteter D2-Stahl (58-60 HRC) für Kohlenstoffstahl; für Edelstahlrohre Teflon-beschichtete Walzen angeben, um das Verkleben zu verhindern.
Richtwalzen: Zwei-Ebenen-Rollenrichtmaschine mit einstellbarem Abstand reduziert die Rohrkrümmung auf 0,5 mm pro Meter Länge. Überprüfen Sie, ob der Richten die Streckgrenze Ihres Materials bewältigen kann – für HSLA-Qualitäten muss der Walzendruck 30-40 kN erreichen.
Ein kompetenter Rohrmühlenhersteller wird ein Toleranzdiagramm bereitstellen: erwartete Außendurchmesserabweichung, Wanddickenexzentrizität und Geradheitsabweichung über Ihren Produktionsbereich.
5. Betriebliche Herausforderungen und technische Lösungen aus dem Feld
Erfahrene Mühlenbetreiber berichten von wiederkehrenden Problemen, die mit dem ursprünglichen Maschinenentwurf verbunden sind. Im Folgenden sind feldbasierte Lösungen aufgeführt, die ein Rohrmühlenhersteller proaktiv angehen sollte.
5.1 Schweißnaht nicht zentriert (Längsnähtedrift)
Ursache: Fehler bei der Ausrichtung des Bandrandes vor dem Fin, oft aufgrund von abgenutzten Eingangsführungen oder asymmetrischer Walzenlast. Lösung: Installieren Sie ein Schweißnahtverfolgungssystem – einen Wirbelstromsensor nach dem Schweißkasten, der die Nahtposition erkennt und die seitlichen Walzen des letzten Finstands automatisch anpasst. SANSO Mühlen integrieren dies als geschlossene Schleifenoption, wodurch der Ausschuss durch Nahtdrift um 80% reduziert wird.
5.2 Interner Grat (Roll-In) bei dickwandigen Rohren
Ursache: Übermäßiger Quetschdruck oder unzureichend dimensionierter Impedanz, der dazu führt, dass geschmolzenes Metall nach innen fließt. Lösung: Verwenden Sie ein Werkzeug zur Entfernung des internen Grats – ein stationärer Dorn mit Hartmetall-Schneide, der unmittelbar nach dem Schweißpunkt platziert wird. Erfordert Echtzeit-Kraftfeedback, um ein Eindringen in das Grundmaterial zu vermeiden.
5.3 Rissbildung an der Streifenoberkante während der Formgebung (Kantenverfestigung)
Ursache: Formwalzen mit scharfen Radien oder übermäßiger seitlicher Kompression. Lösung: Erhöhen Sie die Radien der Abrollwalzen auf 8-10x der Materialdicke. Außerdem sollte Kühlmittel mit extremen Druck (EP) Zusätzen angewendet werden, um den Reibungskoeffizienten zu senken.
5.4 Schneller Werkzeugverschleiß bei hochfesten Stahllinien
Ursache: Walzenmaterialien mit unzureichender Härte (unter 55 HRC) oder fehlender Oberflächenbeschichtung. Lösung: Geben Sie CrN- oder TiAlN-PVD-Beschichtung für die Formwalzen an. Verlängert die Lebensdauer der Walzen von 500 Tonnen auf 2.500 Tonnen für DP600-Material.
5.5 Ovalität des Rohrs nach dem Längen schneiden
Ursache: Residualspannung bei Umfangsfreigabe, wenn das Rohr geschnitten wird. Lösung: Implementieren Sie einen fliegenden Schnitt mit einem rotierenden Kopf, der schert, während sich das Rohr dreht. Dies verteilt die Schneidspannung gleichmäßig und reduziert die Ovalität um 60 % im Vergleich zu statischen Scheren.
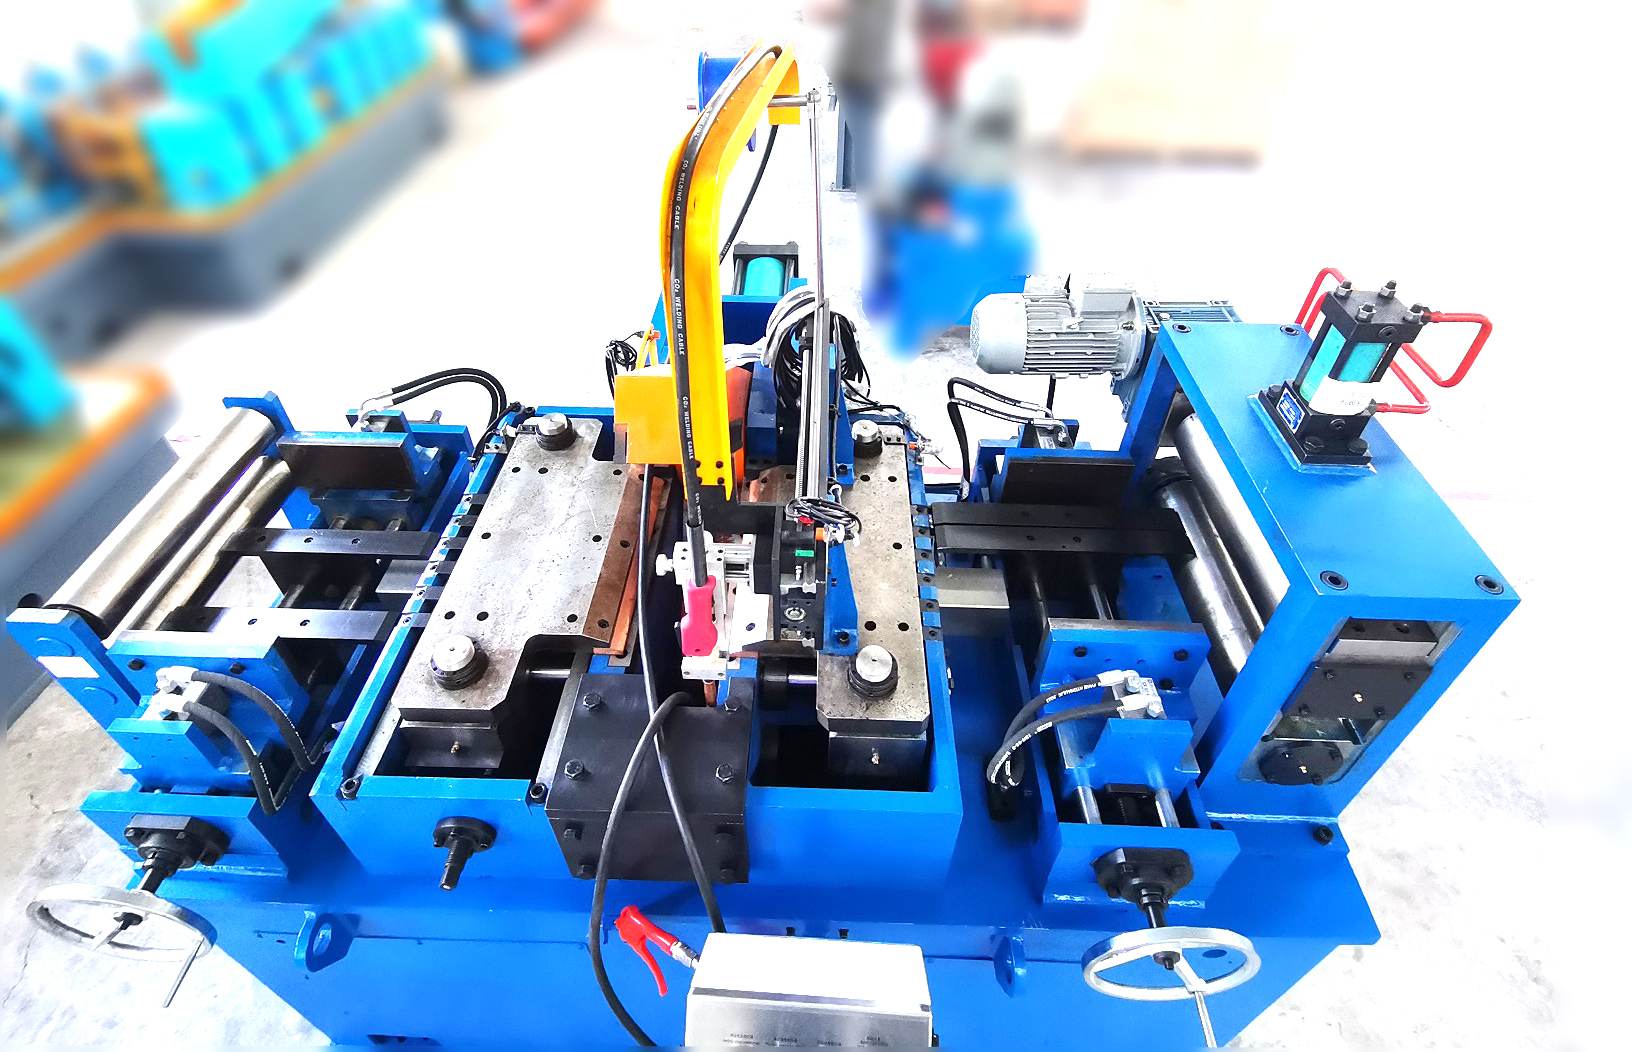
6. Automatisierungsgrad und Datenintegration für Rückverfolgbarkeit
Die Anforderungen der Industrie 4.0 erwarten, dass der Rohrmühlenhersteller standardisierte Kommunikationsschnittstellen bereitstellt. Wichtige Merkmale:
PLC und HMI: Siemens S7-1500 oder Rockwell CompactLogix mit Rezeptverwaltung für 500+ Produktkonfigurationen. Der Touchscreen zeigt die Echtzeit-Schweißstromstärke, die Liniengeschwindigkeit und den Füllstand des Akkumulators an.
OD & Wand-Ultraschallmessgeräte: Zerstörungsfreie Prüfstationen (NDT) vor und nach der Größenanpassung. Daten werden pro Meter protokolliert und können die automatische Walzenabstandsanpassung auslösen.
Erkennung von Schweißfehlern an der Kante: Infrarot-Thermografie der Schweißzone; jede Temperaturabweichung >±15°C von der Basislinie stoppt die Linie oder markiert den Fehler.
MES-Konnektivität: OPC UA-Server exportiert Produktionszähler, Werkzeugverschleißdaten und Ablehnungsgründe. Ermöglicht die Ursachenanalyse von Schweißfehlern pro Coil-Batch.
Bei der Bewertung von Angeboten fordern Sie die typische Datenstruktur an. Vermeiden Sie Anbieter, die proprietäre Lock-in-Systeme ohne SQL-Datenbank-Exportmöglichkeiten anbieten.
7. Mechanische Steifigkeit und Wartungszugang
Die langfristige Zuverlässigkeit der Mühle hängt von Konstruktionsdetails ab, die oft übersehen werden. Ein transparenter Rohrmühlenhersteller wird Folgendes offenlegen:
Basisrahmen: Geschweißte Stahlboxsektionen mit schwerem Querschnitt, nach der Fertigung spannungsarm geglüht. Geben Sie eine Mindestdicke von 40 mm für Gehäuse auf Ständern an.
Antriebssystem: AC-Vektormotoren mit unabhängigen Antrieben für jeden Formabschnitt (Abroll-, Fin-, Größenanpassung). Vermeiden Sie Einzelmotor-Mechaniklinienwellen – sie verursachen torsionale Vibrationen, die die Rohroberfläche markieren.
Schmierung: Zentralisiertes automatisches Schmierfett-System für alle Walzenlager. Manuelle Schmierpunkte werden unvermeidlich übersprungen, was innerhalb von 12 Monaten zu Lagerfestfressen führt.
Schnellwechselwerkzeuge: Patronenartige Rollkassetten, die offline vorgefertigt werden können. Umrüstzeit unter 40 Minuten für Durchmesser 25-114 mm.
SANSO bietet 3D-Wartungssimulationen, die den Zugang für den Rollenaustausch und die Lagerinspektion zeigen – ein nützlicher Maßstab zum Vergleich.
8. Materialbereichskapazität: Von Dünnwand-HVAC bis Schwerbau
Eine Mühle kann wirtschaftlich nicht alle Dicken abdecken. Geben Sie Ihr Zielvolumen an und überprüfen Sie, ob der Rohrmühlenhersteller Varianten anbietet:
Leichtgauge-Mühlen (0,4-2,0 mm): Geringere Trägheitsrollen (Aluminium oder Verbundwerkstoff), Ständerabstand 450-600 mm, maximale Formgeschwindigkeit 120 m/min. Verwendet für Möbelrohre, Automobilabgase.
Mittelbereichsmühlen (1,5-6,0 mm): Gusseisenständer, 800 mm Abstand, 60 m/min. Geeignet für quadratische Strukturrohre, Leitungsrohre.
Schwerlastmühlen (5,0-12,7 mm): Hydraulisch unterstützte Rolleneinstellung, verstärkte Wellen, Geschwindigkeit 20-30 m/min. Für Öl-Länder-Rohrwaren (OCTG) und Pfahlrohre.
Fordern Sie den Steifigkeitsmodul der Mühle (kN pro mm Durchbiegung) an. Für eine gegebene Wandstärke ermöglicht eine Mühle mit höherer Steifigkeit engere Formtoleranzen ohne Rückfederungskompensation.
Häufig gestellte Fragen (FAQ) zur Auswahl des Rohrmühlenherstellers
Q1: Welche technischen Unterlagen sollte ein Rohrmühlenhersteller vor dem Kauf bereitstellen?
A1: Mindestens: allgemeine Anordnungsskizze mit Fundamentlasten, Stromverbrauch pro Antriebsmotor, Zeichnungen des Formmusters für drei Referenzdurchmesser, Schweißleistungsanforderungskurve vs. Materialdicke und eine Liste aller Walzbauteile mit Materialangaben. Darüber hinaus fordern Sie ein FAT (Fabrikabnahmeprüfung) Protokoll an, das die Rundlaufmessungen aller Rollenshäfte zeigt.
Q2: Wie geht der Rohrmühlenhersteller mit der Glühung der Schweißnaht für hochfrequent geschweißte Rohre um?
A2: Die Nachschweißglühung verwendet eine transversale Induktionsspule, die 100-200 mm nach der Schweißbox platziert ist. Der Rohrmühlenhersteller muss die Spule so dimensionieren, dass die HAZ auf 650-750 °C (für Kohlenstoffstahl) erhitzt wird, ohne das Basisrohr zu überhitzen. Fragen Sie nach der Validierung des Temperaturprofils mit Thermoelementen, die in Proberohren eingebettet sind. Ohne ordnungsgemäße Glühung bleibt die Schweißzone spröde und besteht die Flammtests nicht.
Q3: Kann eine einzelne Rohrmühle später umkonfiguriert werden, um größere Durchmesser zu produzieren?
A3: Eingeschränkt. Die meisten Mühlen erlauben eine Durchmessererhöhung um 20-30 %, indem Abstandshalter zu den Rollständern hinzugefügt werden, aber darüber hinaus benötigen Sie neue Formabschnitte. Ein flexibler Rohrmühlenhersteller bietet modulare Ständer an, die entlang des Grundrahmens umgestellt werden können – dies ermöglicht eine zukünftige Erweiterung von z.B. 114 mm max auf 165 mm max durch Hinzufügen von 2-3 Abbau-Ständern. Allerdings müssen die Schweißbox und der Größenabschnitt vollständig ersetzt werden. Planen Sie die Kapazitätsbedarfe für die nächsten 5 Jahre voraus.
Q4: Was ist der typische Effekt der Streifenrandgeometrie (geschnitten vs.
gespalten) auf die Leistung der Mill?
A4: Gespaltene Kanten (von einem
Rohrmühlenhersteller's vorgelagertem Schlitzer) erzeugen
eine verfestigte Gratkante, die zu unregelmäßigem Schweißstrom führen kann. Geschnittene Kanten (von
Längenlinien) sind sauberer, können aber einen engeren Radius auf einer Seite haben.
Optimal ist eine präzise beschnittene Kante mit 0,03-0,06 mm Grat, geschliffen oder gefräst.
Geben Sie an, dass Ihr Mühlenlieferant eine Kantenbearbeitungsstation vor dem
Akkumulator einbezieht, um eine konsistente Schweißqualität sicherzustellen.
Q5: Wie kann man die Unterstützung nach dem Verkauf des Rohrmühlenherstellers
überprüfen, ohne sich auf Referenzen zu verlassen?
A5: Fordern Sie eine Kopie
ihres Ersatzteilkatalogs mit Lieferzeiten an. Überprüfen Sie, ob sie kritische
Komponenten (Impedanzkerne, Schweißrollenlager, Antriebsriemen) lokal auf Lager haben. Fragen Sie auch
nach der Möglichkeit zur Fern-Diagnose – bieten sie VPN-Zugang zur SPS der Mühle
für Fehlersuche an? Ein Lieferant mit 24/7-Hotline und garantierter 48-Stunden
Versand von Notfallteilen zeigt Engagement. Verlassen Sie sich nicht auf Marketing
Behauptungen; bitten Sie um einen Entwurf eines Service-Level-Agreements.
Q6: Welche Rolle spielen die Sensoren zur Ausrichtung der Streifenränder bei der Reduzierung von Schweißnahtfehlern?
A6: Vor der Schweißbox erkennt ein Paar
ultraschall- oder Lasersensoren den Abstand zwischen den Streifenrändern. Jede Abweichung
>0,1 mm über die Dicke hinweg löst eine hydraulische Korrektur des letzten Fin
Standes aus. Mühlen ohne diese Funktion verlassen sich auf die visuelle Inspektion durch den Bediener, die
typischerweise 70 % der Randfehlstellungen übersieht. Ein seriöser Rohrmühlenhersteller wird dies als
Standard, nicht als Option, für Rohre mit einem Durchmesser unter 100 mm einbeziehen.
Q7: Wie sind Kühl- und Schmierungssysteme für Hochgeschwindigkeits-Rohrmühlen ausgelegt?
A7: Für Mühlen, die über 60 m/min arbeiten,
wird zirkulierendes Kühlmittel auf die Formwalzen und den Schweißbereich gesprüht. Der Rohrmühlenhersteller muss Spänefilter
(50μm absolut) und Kühlmitteltemperaturregelung (±2°C) entwerfen. Unzureichende Kühlung führt
zu Walzenverschleiß und Schweißporosität aufgrund von Dampfbildung. Geben Sie ein geschlossenes System
mit Durchflussmessern pro Sprühdüse an – jede Blockade löst einen Alarm aus.
Bereit, Ihre nächste Rohrmühlenlinie zu spezifizieren?
Die Wahl des richtigen Rohrmühlenherstellers erfordert eine detaillierte technische Abstimmung der Formstrategien, der Steuerung der Schweißenergie und der Automatisierungsintegration. SANSO bietet maßgeschneiderte Lösungen basierend auf Ihrem genauen Materialspektrum und Produktionszielen. Senden Sie Ihre Anfrage mit den Ziel Rohrdimensionen, wöchentlichem Tonnage und Materialqualitäten, um ein individuelles Linienangebot zu erhalten, einschließlich 3D-Simulationsberichten und einem vorläufigen GA-Zeichnung.
Reichen Sie jetzt Ihre technischen Anforderungen ein:
E-Mail: info@sansohftubemill.com
Online-Formular: https://www.sansotubemill.com/contact.html
Fordern Sie eine
Fernengineering-Beratung an – fügen Sie Ihre Linienlayout-Skizze für eine schnellere
Antwort hinzu. Durchschnittliche Antwortzeit: 12 Arbeitsstunden.
Artikeltags:
Verwandte Nachrichten
More Kategorie
Beliebte Artikel
-
 Wie man den richtigen Abwickler für Ihr geschweißtes Rohrherstellungswerk auswählt
-
 Hochpräzisions-Abwickler- und Richtsysteme: Industrielle Auswahl- und Einrichtungsanleitung
-
 Fliegende Kaltkreissäge vs. Reibungssäge: Welche ist die richtige für Ihr Rohrwerk?
-
 ERW-Rohrmühle: Der vollständige Leitfaden für Technik und Prozesse
-
 Top 7 globale ERW-Rohrmühlenmaschinenhersteller: Wer baut die besten?
Neue Artikel
Beliebte Tags
