
Accueil > Blogs > Fabricant de moulin à tubes pour lignes soudées de précision : 8 critères de sélection et audits techniques
Fabricant de moulin à tubes pour lignes soudées de précision : 8 critères de sélection et audits techniques
2026-07-11
Choisir un fabricant de tube mill implique bien plus que de comparer les vitesses de ligne ou l'épaisseur maximale des parois. La production moderne de tubes soudés exige un système qui maintient l'intégrité des soudures à travers les transitions de grade de matériau, contrôle les contraintes résiduelles pour les opérations de pliage ultérieures, et fournit un changement rapide entre les diamètres. Un mill mal configuré entraîne un désalignement des bords de bande, une géométrie de cordon de soudure incohérente, et une usure excessive des outils. Cet article fournit un cadre technique pour évaluer les fournisseurs de mill — couvrant la rigidité de la station de formage, l'intégration des soudeurs à haute fréquence (HF), les tolérances de la boîte de dimensionnement, et la dynamique de l'accumulateur. Les références aux pratiques d'ingénierie SANSO illustrent les références de l'industrie.
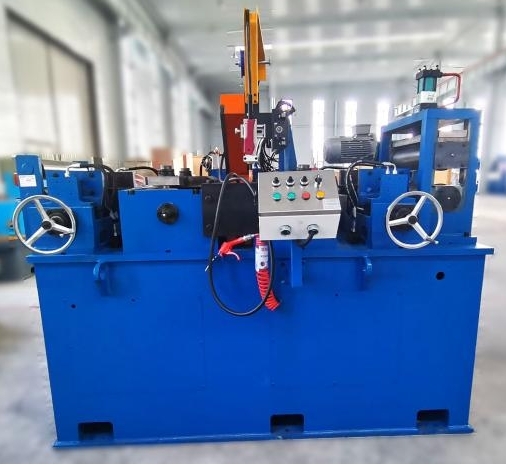
1. Pourquoi la Méthodologie de Formage du Fabricant de Tube Mill Dikté la Qualité en Aval
Chaque mill de tube soudé transforme une bande plate en une section fermée à travers une séquence de formage progressive. Le fabricant de tube mill doit concevoir le motif de fleur – la déformation progressive des bords de plat à rond – en prêtant une attention particulière à l'extension des bords. Un étirement excessif des bords entraîne des fissures longitudinales dans la soudure, tandis qu'un formage insuffisant cause un décalage de soudure. Trois philosophies de formage existent :
Formage conventionnel à déplacement : Les passes de décomposition (premiers 6-8 stands) transforment la bande plate en forme de U, suivies de passes de finition qui ferment l'écart. Adapté pour des diamètres de 20 à 200 mm, murs jusqu'à 6 mm.
Formage à largeur constante : Maintient la largeur de la bande constante à travers les premières passes, réduisant le gauchissement des bords. Préféré pour les tubes en acier inoxydable et à paroi mince (0,5-2 mm).
Formage à cage flexible : Rouleaux latéraux réglables qui s'adaptent aux changements de diamètre sans changer les stands horizontaux. Réduit le temps de changement mais nécessite un alignement vertical précis.
Un fabricant de tube mill réputé fournira des données de simulation de formage (FEA) montrant la distribution de contrainte des bords prédite. Demandez l'analyse pour votre taille de tube cible – toute contrainte de bord maximale dépassant 15 % indique un risque de formation de martensite dans l'acier au carbone.
2. Paramètres de Section de Soudage Qui Différencient les Fournisseurs Capables
Le soudage par induction à haute fréquence ou par contact reste le processus central. Spécifications techniques à évaluer :
Conception de l'impédor : Noyau en ferrite avec canaux de refroidissement. La position de l'impédor par rapport au point de soudure doit être ajustable dans un intervalle de ±3 mm. Une mauvaise géométrie de l'impédor réduit l'efficacité de la soudure de 25 %, causant des soudures à froid.
Géométrie des rouleaux de soudure : Écart de rouleau de compression (généralement 0,1-0,3 mm en dessous du diamètre extérieur du tube) et rayon de contour du rouleau. Une pression de compression incorrecte crée des hauteurs de bavures externes >0,3 mm, nécessitant un ébarbage agressif.
Correspondance de l'alimentation électrique : Générateurs HF à état solide (400-800 kHz pour l'acier doux, 200-400 kHz pour l'acier inoxydable) avec correction du facteur de puissance. Un générateur correctement dimensionné maintient la sortie dans un intervalle de ±2 % malgré les variations de charge provenant des irrégularités des bords de la bande.
Station d'annealing des soudures : Bobine d'induction post-soudure pour traiter thermiquement la zone affectée par la chaleur (HAZ). Nécessaire pour les tubes API 5L et automobiles pour restaurer la ductilité.
Le fabricant de laminoir à tubes leader conçoit des systèmes de surveillance du courant de soudure synchronisés avec la vitesse de ligne. Si la vitesse diminue de 10 %, le courant réduit proportionnellement pour éviter la surchauffe et le brûlage.
3. Intégration de l'accumulateur : Joint de bobine tampon sans arrêts de ligne
Les laminoirs à tubes continus nécessitent un accumulateur – une tour de stockage ou une boucle horizontale – pour découpler la section d'entrée (alimentation de bobine) de la section de formation/soudage. Le fabricant de laminoir à tubes doit s'assurer que le contrôle de tension de l'accumulateur empêche le flambage ou l'étirement excessif de la bande. Deux types d'accumulateurs :
Tour de bouclage verticale : Utilise un chariot mobile avec plusieurs bancs de rouleaux. Fournit 2 à 5 minutes de stockage de bande. Nécessite un contrôle de tension servo précis pour éviter la déchirure de la bande lors de l'accélération.
Fosse de bouclage horizontale : Hauteur inférieure mais empreinte plus grande. Permet un stockage de 60 à 90 secondes. Système de tension plus simple mais sujet à la torsion de la bande si les rouleaux de guidage sont mal alignés.
Spécifiez que l'accumulateur inclut des capteurs de guidage de bord (ultrasoniques ou laser) qui corrigent la position de la bande dans ±1 mm. Sans cela, le déplacement de la bande avant la section de formation entraîne des coutures de soudure en spirale.
4. Section de dimensionnement et de redressement : Autorité de tolérance finale
Après le soudage et le dérochage, le tube passe par des supports de dimensionnement (généralement 4 à 6 paires de rouleaux horizontaux et verticaux) qui calibrent le diamètre extérieur et la circularité. Aspects critiques de conception :
Ajustement de la tête turque : Mouvements indépendants des rouleaux horizontaux et verticaux avec des cadrans micrométriques (résolution de 0,01 mm). Permet de corriger l'ovalité jusqu'à ±0,1 % du diamètre extérieur.
Matériau des rouleaux de dimensionnement : Acier D2 entièrement durci (58-60 HRC) pour l'acier au carbone ; pour les tubes en acier inoxydable, spécifiez des rouleaux revêtus de Teflon pour éviter le grippage.
Rouleaux de redressement : Redresseur à rouleaux à deux plans avec pas réglable réduit l'arc du tube à 0,5 mm par mètre de longueur. Vérifiez que le redresseur peut gérer la résistance à la traction de votre matériau – pour les grades HSLA, la pression des rouleaux doit atteindre 30-40 kN.
Un fabricant de laminoir à tubes compétent fournira un tableau de tolérances : variation attendue du diamètre extérieur, excentricité de l'épaisseur de paroi et déviation de rectitude sur votre gamme de production.
5. Défis opérationnels et solutions d'ingénierie du terrain
Des opérateurs de laminoir expérimentés signalent des problèmes récurrents liés à la conception initiale de la machine. Voici des solutions dérivées du terrain que le fabricant de laminoir à tubes devrait aborder de manière préventive.
5.1 Couture de soudure décentrée (Dérive de couture longitudinale)
Cause racine : Erreur d'alignement du bord de la bande avant que la nageoire ne passe, souvent due à des guides d'entrée usés ou à une charge de rouleau asymétrique. Solution : Installer un système de suivi de couture de soudure – un capteur à courant de Foucault après la boîte de soudure qui détecte la position de la couture et ajuste automatiquement les rouleaux latéraux du dernier support de nageoire. Les laminoirs SANSO intègrent cela comme une option en boucle fermée, réduisant les chutes de production dues à la dérive de couture de 80 %.
5.2 Ébavurage interne (Roll-In) sur tubes à paroi épaisse
Cause principale : Pression de rouleau excessive ou impédance sous-alimentée causant un écoulement de métal en fusion vers l'intérieur. Solution : Utiliser un outil de retrait d'ébavurage interne – un mandrin stationnaire avec bord de coupe en carbure placé immédiatement après le point de soudure. Nécessite un retour d'information de force en temps réel pour éviter de couper dans le métal de base.
5.3 Fissuration des bords de bande pendant le formage (Durcissement par travail à froid)
Cause principale : Rouleaux de formage avec des rayons aigus ou compression latérale excessive. Solution : Augmenter les rayons des rouleaux de déformation à 8-10x l'épaisseur du matériau. De plus, appliquer un refroidissant pour rouleaux avec des additifs de pression extrême (EP) pour réduire le coefficient de friction.
5.4 Usure rapide des outils sur lignes en acier à haute résistance
Cause principale : Matériaux de rouleau avec dureté insuffisante (en dessous de 55 HRC) ou absence de revêtement de surface. Solution : Spécifier un revêtement PVD CrN ou TiAlN sur les rouleaux de formage. Prolonge la durée de vie des rouleaux de 500 tonnes à 2 500 tonnes pour le matériau DP600.
5.5 Ovalité des tubes après découpe à longueur
Cause principale : Libération de contrainte circonférentielle résiduelle lors de la découpe du tube. Solution : Mettre en œuvre une découpe volante avec une tête rotative qui cisaille pendant que le tube tourne. Cela répartit le stress de coupe uniformément, réduisant l'ovalité de 60 % par rapport aux cisailles statiques.
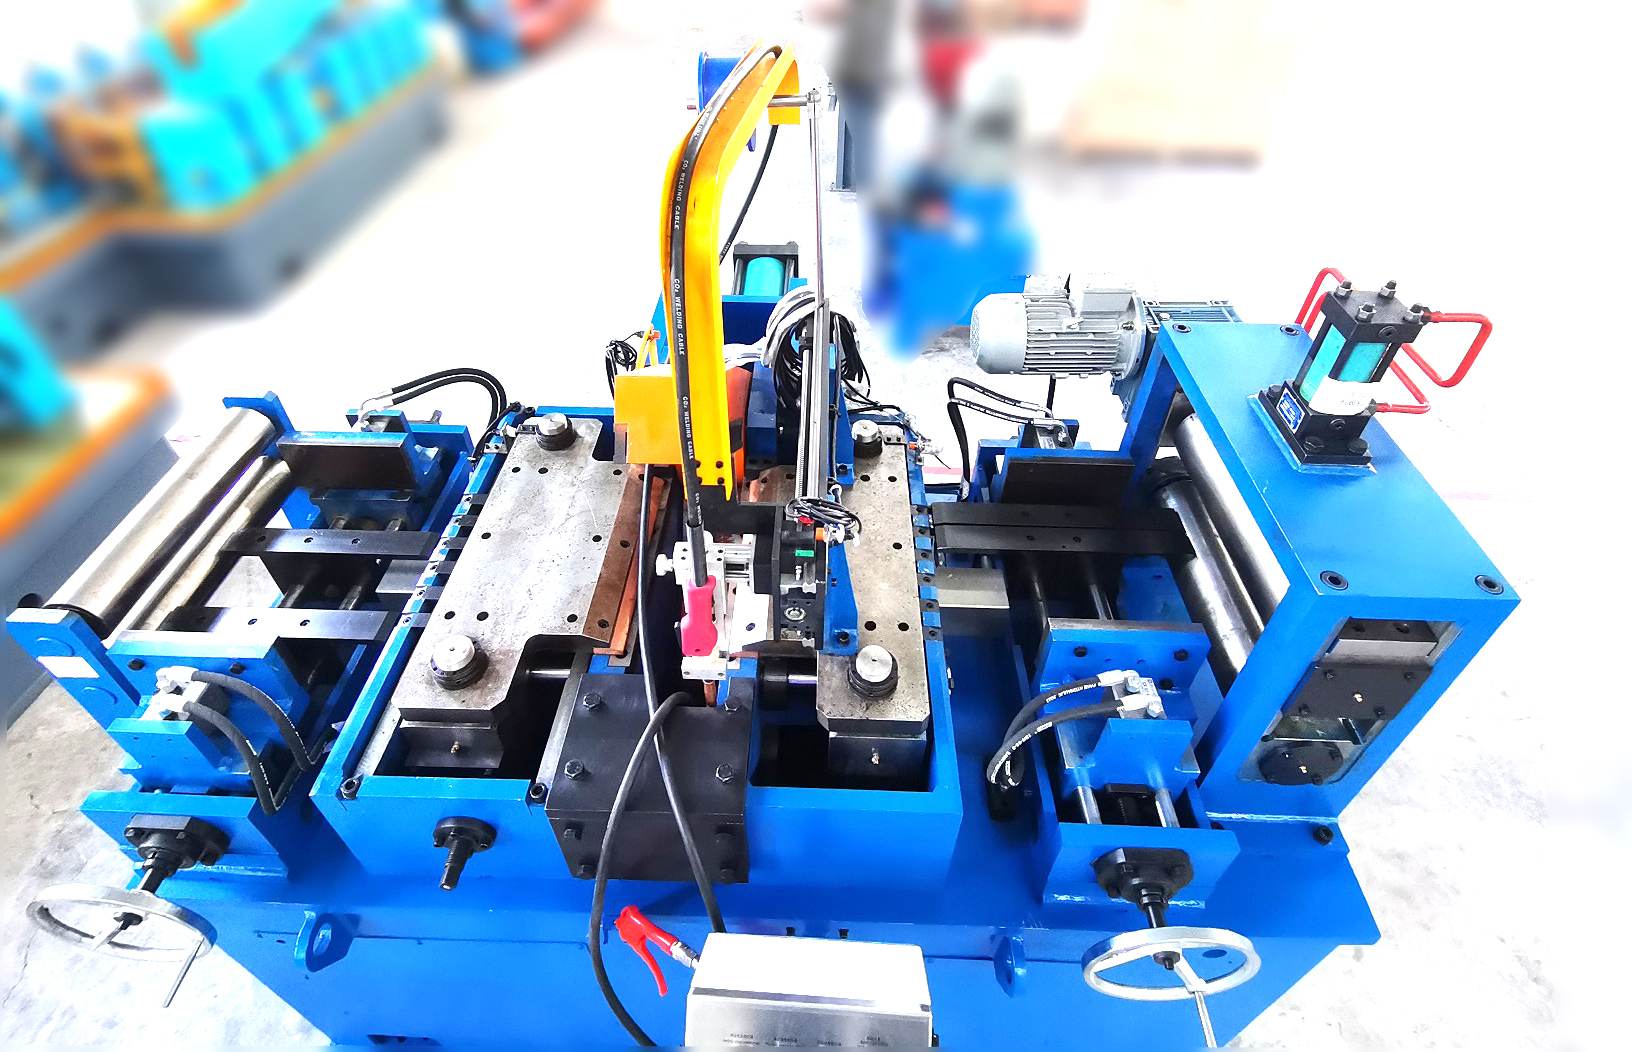
6. Niveau d'automatisation et intégration des données pour la traçabilité
Les exigences de l'industrie 4.0 attendent du fabricant de tube qu'il fournisse des interfaces de communication standardisées. Caractéristiques clés :
PLC et HMI : Siemens S7-1500 ou Rockwell CompactLogix avec gestion des recettes pour plus de 500 configurations de produits. L'écran tactile affiche en temps réel le courant de soudure, la vitesse de ligne et l'état de remplissage de l'accumulateur.
Jauges ultrasoniques OD & mur : Stations de test non destructif (NDT) avant et après le dimensionnement. Données enregistrées par mètre et peuvent déclencher un ajustement automatique de l'écart de rouleau.
Détection des défauts de soudure de bord : Imagerie thermique infrarouge de la zone de soudure ; toute déviation de température >±15°C par rapport à la ligne de base arrête la ligne ou marque le défaut.
Connectivité MES : Le serveur OPC UA exporte les compteurs de production, les données d'usure des outils et les raisons de rejet. Permet l'analyse des causes profondes des défaillances de soudure par lot de bobine.
Lors de l'évaluation des offres, demandez la structure de données typique. Évitez les fournisseurs qui proposent des systèmes de verrouillage propriétaires sans capacité d'exportation de base de données SQL.
7. Rigidité mécanique et accès à la maintenance
La fiabilité à long terme du laminoir dépend de détails de construction souvent négligés. Un fabricant de tube transparent divulguera ce qui suit :
Cadre de base : Sections de boîte en acier à forte épaisseur soudées, détendues après fabrication. Spécifiez une épaisseur minimale de 40 mm pour les logements sur les supports.
Système d'entraînement : Moteurs vectoriels AC avec entraînements indépendants pour chaque section de formage (déformation, ailette, dimensionnement). Évitez les arbres mécaniques à moteur unique – ils provoquent des vibrations de torsion qui marquent la surface du tube.
Lubrification : Système de graisse automatique centralisé pour tous les roulements de rouleau. Les points de lubrification manuels sont inévitablement négligés, entraînant un blocage des roulements dans les 12 mois.
Outils à changement rapide : Cassettes de rouleaux de style cartouche qui peuvent être préassemblées hors ligne. Temps de changement de moins de 40 minutes pour des diamètres de 25 à 114 mm.
SANSO fournit des simulations de maintenance en 3D montrant l'espace d'accès pour le remplacement des rouleaux et l'inspection des roulements – un point de référence utile pour la comparaison.
8. Capacité de gamme de matériaux : Du HVAC à paroi mince aux structures lourdes
Un laminoir ne peut pas couvrir économiquement toutes les épaisseurs. Spécifiez votre enveloppe cible et vérifiez que le fabricant de laminoirs propose des conceptions variantes :
Laminoirs légers (0,4-2,0 mm) : Rouleaux à inertie inférieure (aluminium ou composite), espacement des supports de 450 à 600 mm, vitesse de formation maximale de 120 m/min. Utilisé pour les tubes de meubles, les échappements automobiles.
Laminoirs de gamme moyenne (1,5-6,0 mm) : Supports en fonte, espacement de 800 mm, 60 m/min. Adapté pour les tubes carrés structurels, les tuyaux de ligne.
Laminoirs lourds (5,0-12,7 mm) : Réglage des rouleaux assisté par hydraulique, arbres renforcés, vitesse de 20-30 m/min. Pour les produits tubulaires de pays pétrolier (OCTG) et les tubes de pilotage.
Demandez le module de rigidité du laminoir (kN par mm de déflexion). Pour une épaisseur de paroi donnée, un laminoir avec une rigidité plus élevée permet des tolérances de formation plus serrées sans compensation de retour élastique.
Questions Fréquemment Posées (FAQ) sur la sélection du fabricant de laminoirs
Q1 : Quelle documentation technique un fabricant de laminoirs doit-il fournir avant l'achat ?
A1 : Au minimum : dessin d'assemblage général avec charges de fondation, consommation d'énergie par moteur d'entraînement, dessins de motifs de formation pour trois diamètres de référence, courbe des exigences de puissance de soudage par rapport à l'épaisseur du matériau, et une liste de tous les éléments roulants avec spécifications de matériau. De plus, demandez un protocole FAT (test d'acceptation en usine) montrant les mesures de jeu de tous les arbres de rouleaux.
Q2 : Comment le fabricant de laminoirs gère-t-il le recuit des soudures pour les tubes soudés à haute fréquence ?
A2 : Le recuit post-soudure utilise une bobine d'induction transversale placée 100-200 mm après la boîte de soudure. Le fabricant de laminoirs doit dimensionner la bobine pour chauffer la ZAT à 650-750 °C (pour l'acier au carbone) sans surchauffer le tube de base. Demandez une validation du profil de température à l'aide de thermocouples intégrés dans des tubes échantillons. Sans un recuit approprié, la zone de soudure reste fragile et échoue aux tests de flare.
Q3 : Un seul laminoir peut-il être reconfiguré ultérieurement pour produire des diamètres plus grands ?
A3 : Limité. La plupart des laminoirs permettent une augmentation du diamètre de 20 à 30 % en ajoutant des blocs d'espacement aux supports de rouleaux, mais au-delà, vous avez besoin de nouvelles sections de formation. Un fabricant de laminoirs flexible propose des supports modulaires qui peuvent être déplacés le long du cadre de base – cela permet une expansion future de, disons, 114 mm max à 165 mm max en ajoutant 2-3 supports de réduction. Cependant, la boîte de soudure et la section de dimensionnement doivent être entièrement remplacées. Planifiez les besoins en capacité pour 5 ans à l'avance.
Q4 : Quel est l'effet typique de la géométrie des bords de bande (coupés vs. fendus) sur la performance du laminoir ?
A4 : Les bords fendus (provenant d'un fabricant de laminoirs' en amont) produisent une bavure durcie par le travail qui peut provoquer un courant de soudure erratique. Les bords coupés (provenant des lignes de coupe à longueur) sont plus propres mais peuvent avoir un rayon plus serré d'un côté. L'optimal est un bord taillé de précision avec une bavure de 0,03 à 0,06 mm, meulé ou fraisée. Précisez que votre fournisseur de laminoir inclut une station de découpe des bords avant l'accumulateur pour garantir une qualité de soudure constante.
Q5 : Comment vérifier le support après-vente du fabricant de laminoirs sans se fier aux références ?
A5 : Demandez une copie de leur catalogue de pièces de rechange avec les délais de livraison. Vérifiez s'ils stockent des composants critiques (noyaux d'impédance, roulements de rouleaux de soudure, courroies d'entraînement) localement. Demandez également la capacité de diagnostic à distance - offrent-ils un accès VPN au PLC du laminoir pour le dépannage ? Un fournisseur avec une ligne d'assistance 24/7 et un envoi garanti de pièces d'urgence sous 48 heures démontre son engagement. Ne vous fiez pas aux affirmations marketing ; demandez un projet d'accord de niveau de service.
Q6 : Quel est le rôle des capteurs d'alignement des bords de bande dans la réduction des défauts de soudure ?
A6 : Avant la boîte de soudure, une paire de capteurs ultrasoniques ou laser détecte l'écart entre les bords de bande. Tout désalignement >0,1 mm à travers l'épaisseur déclenche une correction hydraulique du dernier laminoir à ailettes. Les laminoirs sans cette fonctionnalité s'appuient sur l'inspection visuelle de l'opérateur, qui manque généralement 70 % des désalignements de bord. Un fabricant de laminoirs réputé inclura cela comme standard, pas comme option, pour les tubes de moins de 100 mm de diamètre.
Q7 : Comment les systèmes de refroidissement et de lubrification sont-ils conçus pour les laminoirs à grande vitesse ?
A7 : Pour les laminoirs fonctionnant au-dessus de 60 m/min, un liquide de refroidissement en circulation est pulvérisé sur les rouleaux de formation et la zone de soudure. Le fabricant de laminoirs doit concevoir des filtres à copeaux (50 μm absolu) et un contrôle de la température du liquide de refroidissement (±2°C). Un refroidissement inadéquat entraîne une usure des rouleaux et une porosité de soudure due à la formation de vapeur. Précisez un système en boucle fermée avec des débitmètres par buse de pulvérisation - tout blocage déclenche une alarme.
Prêt à spécifier votre prochaine ligne de laminoir à tubes ?
Choisir le bon fabricant de laminoirs nécessite un alignement technique détaillé des stratégies de formation, du contrôle de l'énergie de soudure et de l'intégration de l'automatisation. SANSO fournit des solutions techniques basées sur votre spectre de matériaux exact et vos objectifs de production. Envoyez votre demande avec les dimensions cibles des tubes, le tonnage hebdomadaire et les qualités de matériaux pour recevoir une proposition de ligne personnalisée, incluant des rapports de simulation 3D et un dessin GA préliminaire.
Soumettez vos exigences techniques maintenant :
Email : info@sansohftubemill.com
Formulaire en ligne : https://www.sansotubemill.com/contact.html
Demandez une consultation d'ingénierie à distance - incluez votre croquis de disposition de ligne pour une réponse plus rapide. Temps de réponse moyen : 12 heures ouvrables.
tags d'article:
Actualités connexes
More Articles populaires
-
 Comment choisir le bon dérouleur de bobine pour votre usine de fabrication de tuyaux soudés
-
 Systèmes de Dérouleur et Redresseur de Haute Précision : Guide de Sélection et d'Installation Industrielle
-
 Scie à froid volante vs. scie à friction : laquelle est la meilleure pour votre moulin à tubes ?
-
 Laminoir à tubes ERW : Le guide complet d'ingénierie et de processus
-
 Top 7 fabricants mondiaux de machines de moulin à tubes ERW : Qui construit le meilleur ?
Nouveaux articles
Tags populaires
