
Accueil > Blogs > Machine de découpe de bobines d'acier pour laminoirs à tubes : refendage de précision et découpe à longueur
Machine de découpe de bobines d'acier pour laminoirs à tubes : refendage de précision et découpe à longueur
2026-07-11
Dans la production de tubes et de tuyaux soudés, la qualité de la bande d'entrée détermine directement l'intégrité des soudures, la cohérence dimensionnelle et la stabilité de la formation en aval. Au cœur de cette étape de prétraitement se trouve la machine de découpe de bobines d'acier—un système qui transforme les bobines maîtresses en bandes ou en blanks de précision. Contrairement aux lignes de découpe génériques, l'équipement destiné aux tuyaux soudés HF doit prendre en compte des tolérances de largeur étroites, une formation minimale de bavures et une géométrie de bord cohérente. Cet article propose une plongée technique dans les spécifications, les ajustements mécaniques, les considérations matérielles et les stratégies d'automatisation qui définissent les solutions de découpe de bobines de qualité industrielle, avec référence directe aux systèmes conçus par SANSO.
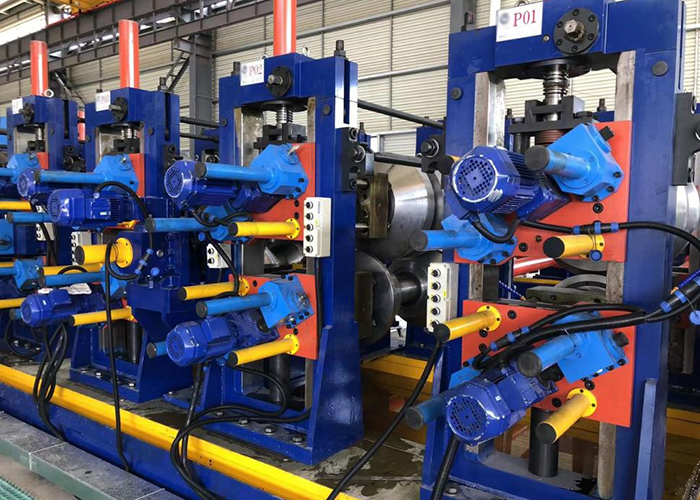
1. Rôle de la machine de découpe de bobines d'acier dans le flux de fabrication de tubes
Une ligne de fabrication de tubes commence par le décoilage, mais c'est à l'étape de découpe que la géométrie de la matière première est finalisée. La machine de découpe de bobines d'acier effectue soit un découpage longitudinal (divisant une large bobine en plusieurs bandes étroites) soit un découpage transversal (découpe à longueur pour les bords de plaques). Points d'intégration clés :
Section d'entrée : Décoilage robuste avec mandrin d'expansion hydraulique et système de freinage.
Niveau de redressement : Assemblage multi-rouleaux pour éliminer le déformation de la bobine et le cambrage.
Tête de découpe : Lames circulaires montées sur arbre pour un cisaillement de précision.
Rebobineur/enrouleur de déchets : Enroulement contrôlé par tension des brins découpés ou collecte des chutes de bord.
Pour les applications de tubes soudés, la bavure de bord de bande ne doit pas dépasser 5 % de l'épaisseur du matériau ; sinon, les courants haute fréquence se dispersent, provoquant une porosité des soudures. Une machine de découpe de bobines d'acier correctement configurée maintient des hauteurs de bavure ≤0,04 mm pour de l'acier doux de 2 mm—un benchmark réalisable uniquement avec un support d'arbre rigide et un positionnement de lame sans jeu.
2. Paramètres techniques fondamentaux définissant la précision de découpe
Les ingénieurs évaluant l'équipement de découpe de bobines doivent examiner cinq variables mécaniques interdépendantes. Ci-dessous se trouve la matrice technique utilisée par SANSO lors de la conception du système.
Déviation de l'arbre (TIR) : ≤0,01 mm pour des arbres de 150 mm de diamètre. Une déviation excessive entraîne un contact cyclique de la lame, produisant des marques de vibration sur les bords de la bande.
Dégagement de la lame (écart latéral) : Typiquement 5-10 % de l'épaisseur de la bande pour l'acier au carbone. Les aciers à haute résistance (HSLA) nécessitent un dégagement de 12-15 % pour éviter les micro-fissures.
Chevauchement (pénétration de la lame) : 0,3-0,8 mm selon la résistance à la traction du matériau. Un chevauchement trop faible provoque une fracture partielle ; un chevauchement trop élevé accélère le durcissement des bords.
Contrôle de la tension de la bande : Plage de tension 4-12 kN/m² de largeur. Des cellules de charge en boucle fermée ajustent le couple de freinage pour éviter le flou de la bande et le cambrage.
Configuration des rouleaux de redressement : 7-9 rouleaux de travail en haut et en bas, avec un pas ajustable pour des matériaux de 0,5 mm à 8,0 mm d'épaisseur.
Les données des environnements de production montrent que le maintien de ces paramètres dans une tolérance de ±2% réduit le gauchissement des bords de bande de 60% et améliore la rondité des tubes en aval de 35%.
3. Points de douleur opérationnels et solutions d'ingénierie ciblées
Même avec un équipement de qualité, les laminoirs à tubes rencontrent des problèmes récurrents spécifiques à la découpe de bobines. Voici des solutions validées sur le terrain.
3.1 Ébavurage asymétrique et renversement des bords
Cause racine : Lames circulaires usées ou mal alignées, déviation inégale de l'arbre. Solution : Mettre en œuvre des entretoises de lame réglables au micromètre et des roulements d'arbre préchargés hydrauliquement. Les systèmes SANSO disposent d'un ajustement de jeu entraîné par servo qui compense l'expansion thermique en temps réel.
3.2 Gauchissement de la bande (courbure latérale)
Cause racine : Tension différentielle sur la largeur de la bande ou nivellement des rouleaux non assortis. Solution : Déployer un niveleur à plusieurs rouleaux avec des rouleaux de secours réglables individuellement, plus une station de découpe des bords avant le fendu pour enlever les bords relâchés.
3.3 Ébréchage fréquent des lames sur DP980 / Acier à haute résistance avancée (AHSS)
Cause racine : L'acier à outils D2 standard manque de ténacité à la rupture pour des résistances à la traction >800MPa. Solution : Spécifier des lames en métallurgie des poudres (PM) ou à pointe en carbure avec un angle de dépouille négatif. De plus, réduire la vitesse de ligne de 30 à 40% pour l'AHSS afin de limiter les charges de choc.
3.4 Enroulement de déchets et manipulation des découpes
Cause racine : Faible tension de sortie ou goulottes de guidage étroites. Solution : Installer un broyeur de déchets qui coupe les découpes en longueurs de 50 à 80 mm, associé à un système d'extraction pneumatique. Cela empêche les bourrages qui peuvent endommager l'machine de découpe de bobines en acier.
3.5 Changement rapide pour des largeurs de bande variables
Cause racine : Le repositionnement manuel des entretoises de lame prend 90 à 120 minutes. Solution : Un fendeur à cassette semi-automatique avec un design d'arbre à verrouillage rapide réduit le temps de changement à moins de 20 minutes. Des capteurs de position linéaire fournissent des affichages numériques pour des configurations répétables.
4. Traitement de divers grades de matériaux : de l'acier doux à la très haute résistance
Les laminoirs modernes doivent gérer un portefeuille de matériaux. La machine de découpe de bobines en acier nécessite des profils de paramètres distincts. Le tableau résume les réglages recommandés.
| Grade de matériau | Plage d'épaisseur (mm) | Dégagement de lame (% de l'épaisseur) | Vitesse de ligne (m/min) | Matériau de la lame |
|---|---|---|---|---|
| Acier doux (S235JR) | 0.8–4.0 | 6% | 80–120 | HSS M2 |
| HSLA (S500MC) | 1.5–6.0 | 10% | 40–70 | PM M4 |
| Inox (304/316) | 0.5–3.0 | 8% | 30–50 | À pointe en carbure |
| DP980 (AHSS) | 1.0–2.5 | 14% | 15–25 | Carbure T10 |
Notez que pour le DP980, le préchauffage du bord de bande à 50-60°C par induction avant le fendu réduit le risque de micro-fissures de 70%.
5. Intégration de l'automatisation et retour d'information sur la qualité en boucle fermée
Pour répondre aux normes de tube ISO 9001:2021, les lignes de découpe de bobines modernes intègrent des ajustements pilotés par capteurs :
Scanners de bord laser : Mesurent la hauteur des bavures et le gauchissement en temps réel à 2000 Hz. Les données ajustent le dégagement de la lame via des réducteurs entraînés par servo.
Optimiseur de tension : PLC lit les courants de rouleau de bride et la position du bras danseur pour maintenir le point de consigne ±1,5 % malgré la variation du diamètre de la bobine.
Modèle prédictif d'usure des lames : Compte les mètres linéaires coupés par type de matériau et recommande des cycles de re-affûtage. Cela évite les temps d'arrêt imprévus.
Connectivité MES : Paramètres de production (largeur de bande, schéma de découpe, ID de lot) téléchargés directement depuis l'ERP, éliminant les erreurs de saisie manuelle.
SANSO intègre ces fonctionnalités dans ses contrôleurs de ligne de découpe, offrant aux fabricants de tubes une traçabilité complète pour chaque bobine fendue utilisée dans les commandes de tuyaux soudés.
6. Innovations en conception mécanique pour la durée de vie et la maintenabilité
Les machines de découpe de bobines d'acier industrielles fonctionnent dans des environnements à forte contamination (poussières métalliques, fluides de coupe). Choix de construction clés qui prolongent le temps moyen entre pannes (MTBF) :
Carcasses de fendeuses en fonte : Absorbent les vibrations et maintiennent l'alignement même après 10 000 heures de fonctionnement. Les cadres en acier fabriqués dérivent de 0,2 mm après 18 mois.
Joint labyrinthique sur les roulements de l'arbre : Empêche les particules ferreuses fines de migrer dans les courses des roulements. Les roulements scellés typiques échouent après 6 mois dans les lignes de découpe ; le labyrinthe + purge d'air prolonge la durée de vie à 36 mois.
Ecrous d'arbre à verrouillage rapide : Verrouillage de la lame sans outil utilisant la pression hydraulique (200 bars). Réduit la fatigue de l'opérateur et élimine les dommages aux filetages.
Convoyeur à déchets modulaire : Conception sans pincement avec plaques d'usure remplaçables. Une section centrale articulée permet un accès pour l'élimination des chutes sans dévisser les protections.
7. Choisir la bonne configuration pour les spécifications de sortie de votre laminoir à tubes
Il existe trois configurations de ligne courantes. À assortir en fonction du volume de production hebdomadaire et du mélange de produits.
Fendeuse à arbre unique d'entrée de gamme : Maximum 5 brins fendus, réglage manuel de la lame. Convient aux ateliers avec <200 tonnes/semaine et 3-5 changements de largeur par jour.
Fendeuse duplex (à double arbre) : Deux têtes de coupe indépendantes pour un fendu décalé – réduit la déflexion de l'arbre et permet des largeurs de fente aussi étroites que 25 mm. Idéal pour les lignes de tubes automobiles.
Fendeuse à crémaillère de style tourelle : Cassettes de lames pré-chargées pour 6-8 motifs prédéfinis. Changement en moins de 3 minutes. Recommandé pour les producteurs de tubes à fort mélange et fort volume avec >50 SKU par quart.
Pour les nouveaux projets de laminoirs à tubes, SANSO propose un service de simulation de ligne qui calcule les motifs de découpe et les profils de vitesse optimaux en fonction de votre inventaire de bobines et de votre carnet de commandes hebdomadaire.
Questions Fréquemment Posées (FAQ) sur les machines de découpe de bobines d'acier pour laminoirs à tubes
Q1 : Quelle est la hauteur de bavure acceptable sur une machine de découpe
de bobines d'acier pour le soudage haute fréquence ?
A1 : Pour les
diamètres de tube inférieurs à 100 mm, la bavure maximale est de 0,05 mm sur
chaque bord. Les tubes plus grands (100-300 mm) autorisent jusqu'à 0,10 mm, mais
toute bavure supérieure à 0,15 mm provoque une déflexion de l'arc de soudage.
Utilisez un égaliseur latéral avec des lames qui se chevauchent réglées à 8 % de
l'épaisseur pour obtenir une bavure constante inférieure à 0,05 mm.
Q2 : À quelle fréquence les lames de découpe doivent-elles être aiguisées lors du traitement de l'acier HSLA ou de l'acier inoxydable ?
A2 : Pour l'acier HSLA (résistance à la traction 500-700 MPa), aiguiser après chaque 15 000-20 000 mètres linéaires. Pour l'acier inoxydable 304, réduire à 8 000-12 000 mètres. Surveiller la qualité du bord de coupe – lorsque le bavure dépasse 0,08 mm ou 15 % de l'épaisseur, prévoir un aiguisage. Éviter d'utiliser des lames au-delà de 0,15 mm d'usure radiale, car cela risque d'endommager l'arbre.
Q3 : Une machine de découpe de bobines d'acier peut-elle traiter des bobines d'aluminium pour la production de tubes brasés ?
A3 : Oui, mais nécessite des modifications : un jeu de lame spécifique aux métaux non ferreux (3-5 % de l'épaisseur), des surfaces de lame polies pour éviter le grippage, et un système de lubrification par brouillard d'huile pour éviter l'accumulation d'aluminium. Les jeux de découpe d'acier standard produiront des bords repliés inadaptés au brasage.
Q4 : Quelle est la cause la plus courante de cambrure de bande après découpe, et comment la corriger ?
A4 : Profil de tension incorrect sur la largeur de la bande – une tension plus élevée d'un côté étire le bord de manière inégale. Solution : calibrer le couple de frein de l'uncoiler et la tension de coupe des bords. De plus, inspecter le parallélisme des rouleaux de redressement ; un décalage de 0,05 mm sur 1 m de largeur induit une cambrure de 4 mm/m. Utiliser un outil d'alignement laser trimestriellement.
Q5 : La machine de découpe de bobines d'acier affecte-t-elle la consommation d'énergie du laminoir à tubes ?
A5 : Indirectement, oui. Les bandes mal découpées avec un bavure de bord élevée augmentent la résistance à la formation de 15-20 % au niveau de la section de passage de la soudeuse, augmentant la charge du moteur. De plus, une tolérance de largeur inexacte (±0,5 mm au lieu de ±0,1 mm) entraîne une pression excessive sur les rouleaux de compression, gaspillant de l'énergie hydraulique. Maintenir la précision de la découpe réduit la consommation d'énergie du laminoir à tubes d'environ 8-12 %.
Q6 : Quelles normes de sécurité s'appliquent aux machines de découpe de bobines dans les laminoirs à tubes ?
A6 : ISO 16092-3:2019 (plieuses et cisailles) couvre la protection et les commandes à deux mains. Également EN 746-2 pour les dangers thermiques si le préchauffage par induction est utilisé. Pour les lignes automatisées, la norme ANSI B11.18 garantit une alimentation en bobines en toute sécurité. Assurez-vous que votre machine comprend des rideaux lumineux à l'entrée de la découpeuse et des cordons d'urgence le long du dérouleur.
Q7 : Comment valider la rectitude de la bande découpée sans arrêter la production ?
A7 : Installer un réseau de capteurs de ligne laser sans contact après la découpeuse. Trois capteurs espacés de 300 mm mesurent le profil du bord. Toute déviation >0,3 mm/m déclenche une alarme. Cela permet un retour d'information en temps réel aux actionneurs à vis électriques du redresseur, corrigeant automatiquement la courbure de la bande.
Besoin d'une solution de découpe de bobines sur mesure pour votre laminoir à tubes ?
Chaque ligne de tube a des exigences uniques – des tolérances de bord découpé à la fréquence de transition des matériaux. SANSO fournit une ingénierie de processus complète, de la conception de l'arbre à l'intégration de l'automatisation, soutenue par un service après-vente sur le terrain. Envoyez vos paramètres de production (grades de matériaux, plage d'épaisseur, tonnage hebdomadaire et qualité cible des bords découpés) pour recevoir une proposition technique et un dessin de mise en page de ligne.
Contactez notre équipe d'ingénierie maintenant pour une consultation :
Email : info@sansohftubemill.com
Formulaire de demande en ligne : https://www.sansotubemill.com/contact.html
Demandez un devis ou un rapport de simulation de ligne virtuelle – réponse dans les 24 heures ouvrables.
article tags:
Related News
More Hot Articles
-
 Comment choisir le bon dérouleur de bobine pour votre usine de fabrication de tuyaux soudés
-
 Systèmes de Dérouleur et Redresseur de Haute Précision : Guide de Sélection et d'Installation Industrielle
-
 Scie à froid volante vs. scie à friction : laquelle est la meilleure pour votre moulin à tubes ?
-
 Laminoir à tubes ERW : Le guide complet d'ingénierie et de processus
-
 Top 7 fabricants mondiaux de machines de moulin à tubes ERW : Qui construit le meilleur ?
New Articles
Hot Tags
