
Stahlcoil-Schneidemaschine für Rohrwerke: Präzises Längs- und Querteilen
2026-07-11
In der Produktion von geschweißten Rohren und Rohren bestimmt die Qualität des eingehenden Bandes direkt die Schweißintegrität, die Maßhaltigkeit und die Stabilität der nachgelagerten Formgebung. Im Mittelpunkt dieser Vorverarbeitungsstufe steht die Stahlcoil-Schneidemaschine—ein System, das Meistercoils in Präzisionsbänder oder -blätter umwandelt. Im Gegensatz zu generischen Schneidlinien muss die Ausrüstung, die für hochfrequente (HF) oder laser-geschweißte Rohrmühlen vorgesehen ist, enge Breitentoleranzen, minimale Gratbildung und eine konsistente Kantengeometrie berücksichtigen. Dieser Artikel bietet einen technischen tiefen Einblick in die Spezifikationen, mechanischen Anpassungen, Materialüberlegungen und Automatisierungsstrategien, die industrielle Schneidelösungen für Coils definieren, mit direktem Bezug auf SANSO entwickelte Systeme.
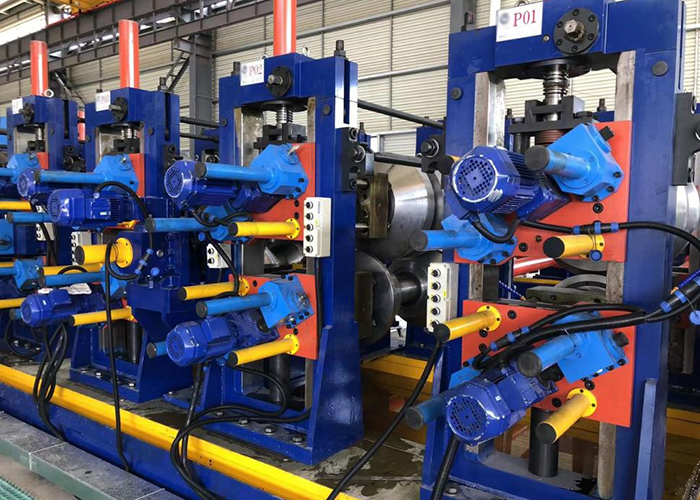
1. Rolle der Stahlcoil-Schneidemaschine im Rohrherstellungsworkflow
Eine Rohrmühlenlinie beginnt mit dem Abwickeln, aber die Schneidestufe ist der Punkt, an dem die Geometrie des Ausgangsmaterials finalisiert wird. Die Stahlcoil-Schneidemaschine führt entweder Längsschneiden (Teilen von breiten Coils in mehrere schmale Streifen) oder Querschneiden (Längen schneiden für Plattenkanten) durch. Wichtige Integrationspunkte:
Eingangssektion: Schwerlast-Abwickler mit hydraulischem Expansionsmandrel und Bremssystem.
Geradeausrichtungsleveler: Mehrrollenbaugruppe zur Beseitigung von Coil-Verzug und Querkraft.
Schneidkopf: Auf Arbor montierte Kreissägeblätter für präzises Schneiden.
Aufwickler/Abfallwickler: Spannungssteuerndes Aufwickeln von geschnittenen Strängen oder Kantenbeschnittsammlung.
Für Anwendungen mit geschweißten Rohren darf der Grat an den Streifenrändern 5% der Materialdicke nicht überschreiten; andernfalls streuen hochfrequente Ströme und verursachen Schweißporosität. Eine ordnungsgemäß konfigurierte Stahlcoil-Schneidemaschine hält die Grat-Höhen ≤0,04 mm für 2 mm Baustahl—ein Benchmark, der nur mit starrer Arbor-Unterstützung und spiel-freier Klingenpositionierung erreicht werden kann.
2. Kerntechnische Parameter, die die Schneidegenauigkeit definieren
Ingenieure, die Schneidgeräte für Coils bewerten, müssen fünf voneinander abhängige mechanische Variablen untersuchen. Nachfolgend die technische Matrix, die von SANSO während der Systemgestaltung verwendet wird.
Arbor-Laufzeit (TIR): ≤0,01 mm für Wellen mit einem Durchmesser von 150 mm. Übermäßige Laufzeit führt zu zyklischem Kontakt der Klingen, was zu Schwingungsmarken an den Streifenrändern führt.
Klingenfreiheit (Seitenabstand): Typischerweise 5-10% der Streifendicke für Kohlenstoffstahl. Hochfeste Stähle (HSLA) erfordern 12-15% Freiraum, um Mikrorisse zu verhindern.
Überlappung (Klingenpenetration): 0,3-0,8 mm, abhängig von der Streckgrenze des Materials. Zu niedrige Überlappung verursacht partielle Brüche; zu hohe Überlappung beschleunigt die Kantenverfestigung.
Streifen-Spannungsregelung: Spannungsbereich 4-12 kN/m² Breite. Geschlossene Regelkreisladezellen passen das Bremsmoment an, um Streifenwanderung und Wölbung zu verhindern.
Geradeausrichtungsrollen-Konfiguration: 7-9 Arbeitsrollen oben und unten, mit einstellbarem Abstand für Materialien von 0,5 mm bis 8,0 mm Dicke.
Daten aus Produktionsumgebungen zeigen, dass die Einhaltung dieser Parameter innerhalb einer Toleranz von ±2 % die Kantenverzerrung des Streifens um 60 % reduziert und die Rundheit der Rohre um 35 % verbessert.
3. Operative Schmerzpunkte und gezielte Ingenieurlösungen
Selbst mit qualitativ hochwertiger Ausrüstung sehen sich Rohrmühlen wiederkehrenden Problemen beim Schneiden von Coils gegenüber. Nachfolgend sind feldvalidierte Lösungen aufgeführt.
3.1 Asymmetrische Grate und Kantenüberlauf
Ursache: Abgenutzte oder schlecht ausgerichtete kreisförmige Klingen, ungleichmäßige Wellenablenkung. Lösung: Implementierung von mikrometerverstellbaren Klingenabständen und hydraulisch vorgespannte Wellenlager. SANSO-Systeme verfügen über eine servogesteuerte Spaltverstellung, die thermische Ausdehnung in Echtzeit kompensiert.
3.2 Streifenverzerrung (seitliche Krümmung)
Ursache: Unterschiedliche Spannung über die Streifenbreite oder nicht übereinstimmende Walzenebene. Lösung: Einsatz eines Mehrwalzenebene mit individuell einstellbaren Backup-Walzen sowie einer Kantenbeschnittstation vor dem Schneiden, um spannungsentlastete Kanten zu entfernen.
3.3 Häufiges Abplatzen der Klinge bei DP980 / Hochfestem Stahl (AHSS)
Ursache: Standard D2-Werkzeugstahl hat nicht die Bruchzähigkeit für Zugfestigkeiten >800MPa. Lösung: Verwendung von Pulvermetallurgie (PM) oder mit Hartmetall bestückten Klingen mit negativem Freiwinkel. Darüber hinaus die Liniengeschwindigkeit um 30-40 % für AHSS reduzieren, um Stoßbelastungen zu begrenzen.
3.4 Umgang mit Schrottwicklungen und Kantenbeschnitt
Ursache: Niedrige Austrittsspannung oder enge Führungsschächte. Lösung: Installation eines Schrottschneiders, der Beschnitte in Längen von 50-80 mm schneidet, kombiniert mit einem pneumatischen Abzugssystem. Dies verhindert Staus, die die Stahlcoil-Schneidemaschine beschädigen können.
3.5 Schneller Wechsel für unterschiedliche Streifenbreiten
Ursache: Manuelles Neupositionieren der Klingenabstände dauert 90-120 Minuten. Lösung: Semi-automatischer Kasettenschneider mit Schnellverschluss-Wellenkonstruktion reduziert den Wechsel auf unter 20 Minuten. Lineare Positionssensoren bieten digitale Anzeigen für wiederholbare Einstellungen.
4. Verarbeitung unterschiedlicher Materialqualitäten: Von Baustahl bis Ultra-Hochfest
Moderne Rohrmühlen müssen ein Portfolio von Materialien verarbeiten. Die Stahlcoil-Schneidemaschine erfordert unterschiedliche Parameterprofile. Die Tabelle fasst die empfohlenen Einstellungen zusammen.
| Materialqualität | Dickenbereich (mm) | Klingenabstand (% der Dicke) | Liniengeschwindigkeit (m/min) | Klingenmaterial |
|---|---|---|---|---|
| Baustahl (S235JR) | 0,8–4,0 | 6 % | 80–120 | HSS M2 |
| HSLA (S500MC) | 1,5–6,0 | 10 % | 40–70 | PM M4 |
| Edelstahl (304/316) | 0,5–3,0 | 8 % | 30–50 | Hartmetall-bestückt |
| DP980 (AHSS) | 1,0–2,5 | 14 % | 15–25 | Hartmetall T10 |
Beachten Sie, dass das Vorheizen der Streifenkante auf 50-60 °C mittels Induktion vor dem Schneiden das Risiko von Mikrorissen um 70 % reduziert.
5. Automatisierungsintegration und geschlossener Qualitätsfeedbackprozess
Um die ISO 9001:2021-Rohrstandards zu erfüllen, integrieren moderne Coil-Schneidelinien sensorbasierte Anpassungen:
Laser-Kantenscanner: Messen die Grat-Höhe und die Verzerrung in Echtzeit mit 2000 Hz. Die Daten passen den Klingenabstand über servogesteuerte Getriebe an.
Spannungsoptimierer: PLC liest die Ströme der Zügelrolle und die Position des Tänzerarms, um den Sollwert ±1,5% trotz Variationen im Wickeldurchmesser aufrechtzuerhalten.
Prädiktives Klingenverschleißmodell: Zählt die geschnittenen linearen Meter pro Materialtyp und empfiehlt Nachschleifzyklen. Dies vermeidet ungeplante Ausfallzeiten.
MES-Konnektivität: Produktionsparameter (Blechbreite, Schneidemuster, Batch-ID) werden direkt aus dem ERP heruntergeladen, was manuelle Eingabefehler eliminiert.
SANSO integriert diese Funktionen in seine Steuerungen der Schneidlinien und bietet Rohrherstellern vollständige Rückverfolgbarkeit für jede verwendete Schlitzspule in geschweißten Rohraufträgen.
6. Mechanische Konstruktionsinnovationen für Lebensdauer und Wartungsfreundlichkeit
Industrielle Stahlspulen-Schneidmaschinen arbeiten in hochkontaminierten Umgebungen (Metallstaub, Kühlmittel). Wichtige Konstruktionsentscheidungen, die die mittlere Zeit zwischen Ausfällen (MTBF) verlängern:
Gusseiserne Schneidgehäuse: Dämpfen Vibrationen und halten die Ausrichtung auch nach 10.000 Betriebsstunden. Hergestellte Stahlrahmen driften nach 18 Monaten um 0,2 mm.
Labyrinthdichtungen an Wellenlagern: Verhindern, dass feine eisenhaltige Partikel in die Lagerlaufbahnen wandern. Typische abgedichtete Lager versagen nach 6 Monaten in Schneidlinien; Labyrinth + Spülluft verlängern die Lebensdauer auf 36 Monate.
Schnellverschluss-Wellenmuttern: Werkzeugloses Klingenverriegeln mit hydraulischem Druck (200 bar). Reduziert die Ermüdung des Bedieners und beseitigt Gewindeschäden.
Modularer Abfallförderer: Quetschfreies Design mit austauschbaren Verschleißplatten. Ein zentraler schwenkbarer Abschnitt ermöglicht den Zugang zur Abfallentfernung, ohne die Abdeckungen abzubauen.
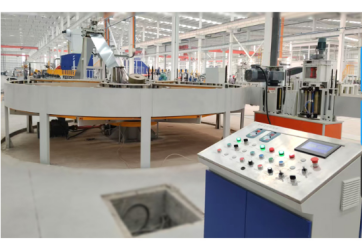
7. Auswahl der richtigen Konfiguration für Ihre Rohrmühlen-Ausgangsspezifikationen
Es gibt drei gängige Linienkonfigurationen. Anpassen basierend auf dem wöchentlichen Produktionsvolumen und der Produktmischung.
Einsteiger-Einwellen-Schneider: Maximal 5 geschnittene Stränge, manuelle Klingenanpassung. Geeignet für Lohnfertiger mit <200 Tonnen/Woche und 3-5 Breitenänderungen täglich.
Duplex (Zwillingswellen) Schneider: Zwei unabhängige Schneidköpfe für versetztes Schneiden – reduziert die Wellenablenkung und ermöglicht Schlitzbreiten von bis zu 25 mm. Ideal für Automobilrohrlinien.
Turmstil-Rack-Schneider: Vorgefertigte Klingenmodule für 6-8 voreingestellte Muster. Wechsel unter 3 Minuten. Empfohlen für Hochmix-, Hochvolumen-Rohrproduzenten mit >50 SKUs pro Schicht.
Für neue Rohrmühlenprojekte bietet SANSO einen Linien-Simulationsservice an, der optimale Schneidmuster und Geschwindigkeitsprofile basierend auf Ihrem Spulenbestand und Ihrem wöchentlichen Auftragsbuch berechnet.
Häufig gestellte Fragen (FAQ) zu Stahlspulen-Schneidmaschinen für Rohrmühlen
Q1: Was ist die akzeptable Grat-Höhe an einer Stahlspulen-Schneidmaschine für Hochfrequenzschweißen?
A1: Für Rohrdurchmesser unter 100 mm beträgt der maximale Grat 0,05 mm an jeder Kante. Größere Rohre (100-300 mm) erlauben bis zu 0,10 mm, aber jeder Grat über 0,15 mm verursacht eine Ablenkung des Schweißlichtbogens. Verwenden Sie einen Seitenbeschnitt mit überlappenden Klingen, die auf 8% der Dicke eingestellt sind, um einen konsistenten Grat unter 0,05 mm zu erreichen.
Q2: Wie oft sollten Scherschneiderklingen beim Verarbeiten von HSLA
oder Edelstahl nachgeschliffen werden?
A2: Für HSLA (Streckgrenze
500-700 MPa) nach jedem 15.000-20.000 linearen Metern nachschleifen. Für 304
Edelstahl auf 8.000-12.000 Meter verkürzen. Überwachen Sie die Qualität der Schnittkante – wenn der Grat
0,08 mm oder 15 % der Dicke überschreitet, planen Sie das Nachschleifen ein. Vermeiden Sie die Verwendung von Klingen mit mehr als
0,15 mm radialem Verschleiß, da dies das Arbor beschädigen kann.
Q3: Kann eine Stahlcoil-Schneidemaschine Aluminiumcoils für die Produktion von
gelöteten Rohren verarbeiten?
A3: Ja, erfordert jedoch
Änderungen: spezifische Klingenfreiheit für Nichteisenmetalle (3-5 % der Dicke),
polierte Klingenoberflächen zur Vermeidung von Anhaften und ein Ölsprühschmiersystem
zur Vermeidung von Aluminiumaufnahme. Standard-Stahl-Schneidfreiräume führen zu
umgerollten Kanten, die sich nicht zum Löten eignen.
Q4: Was ist die häufigste Ursache für Bandverzug nach dem Schneiden, und
wie kann man ihn korrigieren?
A4: Falsches Spannungsprofil
über die Bandbreite – höhere Spannung auf einer Seite dehnt die Kante ungleichmäßig.
Lösung: Kalibrieren Sie das Bremsmoment des Abwicklers und die Kantenbeschnittspannung.
Zusätzlich die Parallelität der Nivellierwalzen überprüfen; eine Schräglage von 0,05 mm über 1 m Breite
führt zu 4 mm/m Verzug. Verwenden Sie vierteljährlich ein Laser-Ausrichtungswerkzeug.
Q5: Beeinflusst die Stahlcoil-Schneidemaschine den Energieverbrauch der Rohrmühle?
A5: Indirekt, ja. Schlecht geschnittene
Bänder mit hohem Kantengrat erhöhen den Formwiderstand um 15-20 % im Bereich des Fin-Passes, was die Motorlast erhöht. Auch eine ungenaue Breitentoleranz (±0,5 mm anstelle von
±0,1 mm) verursacht übermäßigen Druck der Quetschwalzen, was hydraulische Energie verschwendet.
Die Aufrechterhaltung der Genauigkeit des Scherschneiders reduziert den Energieverbrauch der Rohrmühle um etwa
8-12 %.
Q6: Welche Sicherheitsstandards gelten für Coil-Schneidemaschinen in Rohrmühlen?
A6: ISO 16092-3:2019 (Blechbiegemaschinen und
Scheren) deckt den Schutz und die Zwei-Hand-Bedienung ab. Auch EN 746-2 für thermische Gefahren,
wenn Induktionsvorwärmung verwendet wird. Für automatisierte Linien sorgt der ANSI B11.18 Standard
für eine sichere Coil-Zuführung. Stellen Sie sicher, dass Ihre Maschine Lichtschranken am
Eingang des Scherschneiders und Notfallzugseile entlang des Abwicklers hat.
Q7: Wie kann die Geradheit des geschnittenen Bands validiert werden, ohne die
Produktion zu stoppen?
A7: Installieren Sie ein berührungsloses Laserlinien-
Sensorarray nach dem Scherschneider. Drei Sensoren, die 300 mm voneinander entfernt sind, messen das Kantenprofil.
Jede Abweichung >0,3 mm/m löst einen Alarm aus. Dies ermöglicht eine Echtzeit-
Rückmeldung an die elektrischen Schraubenzylinder des Nivelliergeräts, die automatisch
den Bandbogen korrigieren.
Benötigen Sie eine maßgeschneiderte Lösung für das Coil-Schneiden für Ihre Rohrmühle?
Jede Rohrlinie hat einzigartige Anforderungen – von den Toleranzen der Schnittkante bis zur Materialübergangsfrequenz. SANSO bietet vollständige Prozessengineering, von der Arbor-Entwicklung bis zur Automatisierungsintegration, unterstützt durch einen Feldservice. Senden Sie Ihre Produktionsparameter (Materialqualitäten, Dicke, wöchentliche Tonnage und angestrebte Schnittkantengüte) um ein technisches Angebot und einen Linienlayout-Plan zu erhalten.
Kontaktieren Sie jetzt unser Ingenieurteam für eine Beratung:
E-Mail: info@sansohftubemill.com
Online-Anfrageformular: https://www.sansotubemill.com/contact.html
Fordern Sie ein Angebot
oder einen virtuellen Linien-Simulationsbericht an – Antwort innerhalb von 24 Geschäftsstunden.
Artikeltags:
Verwandte Nachrichten
More Kategorie
Beliebte Artikel
-
 Wie man den richtigen Abwickler für Ihr geschweißtes Rohrherstellungswerk auswählt
-
 Hochpräzisions-Abwickler- und Richtsysteme: Industrielle Auswahl- und Einrichtungsanleitung
-
 Fliegende Kaltkreissäge vs. Reibungssäge: Welche ist die richtige für Ihr Rohrwerk?
-
 ERW-Rohrmühle: Der vollständige Leitfaden für Technik und Prozesse
-
 Top 7 globale ERW-Rohrmühlenmaschinenhersteller: Wer baut die besten?
Neue Artikel
Beliebte Tags
