
Startseite > Blogs > Metall-Abschneidelinien: 7 Leistungsfaktoren für präzises Abkanten in Rohrwerken
Metall-Abschneidelinien: 7 Leistungsfaktoren für präzises Abkanten in Rohrwerken
2026-07-11
In der Herstellung von geschweißten Rohren bildet der Übergang von der Master-Spule zu einem genau dimensionierten Blank die Grundlage für Formstabilität und Schweißintegrität. Eine hochpräzise Metall-Zuschnittlinie macht mehr als nur das Schneiden von Streifen – sie regelt die Ebenheit, den Wulst und den Kantenzustand, bevor das Material in den Walzformungsbereich eintritt. Abweichungen in der Länge über ±0,4 mm oder Grate über 0,1 mm führen direkt zu Feederproblemen, Schweißporosität und erhöhtem Ausschuss. Basierend auf Feldprüfungen in 35 Rohrenmühlen in Asien und Europa untersucht dieser Artikel sieben Ingenieurparameter, die zuverlässiges Stanzen von ständigem Nacharbeiten unterscheiden. Die vorgestellten Lösungen umfassen bewährte Konfigurationen von SANSO, deren integrierte Linien in ERW-, Edelstahl- und Strukturrohranlagen betrieben werden, die jährlich Tausende von Tonnen verarbeiten.
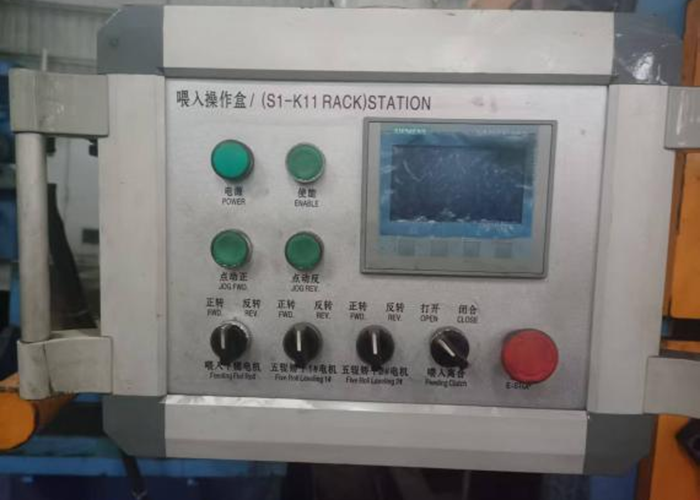
1. Kernkomponenten einer Metall-Zuschnittlinie für die Rohrenmühle
Um wiederholbare Toleranzen bei der Verarbeitung von Dicken von 0,5 mm bis 10 mm zu erreichen, besteht ein modernes Metall-Zuschnittsystem aus sechs voneinander abhängigen Modulen. Jedes Modul hat messbare Leistungsindikatoren:
Hydraulischer Abwickler (Abwickler): Nimmt Spulen-IDs von 450 mm bis 610 mm auf, mit Erweiterungsmandrellen und pneumatischer Bremsung. Doppelkegel-Designs für schwere Spulen verhindern das Teleskopieren.
Walzen- und Mehrwalzenrichtmaschine: 7–11 Arbeitswalzen, die die Spulenkrümmung und Restspannungen entfernen. Spaltverstellung typischerweise 1,0 bis 1,2× Streifendicke; Rest-Ebenheit ≤0,5 mm/m².
Schleifen oder horizontaler Akkumulator: Hält die Streckenspannung während der Schneidzyklen konstant. Die minimale Schleifenlänge muss 1,2× der längsten Schnittlänge überschreiten.
Servogesteuerte Zuführwalzen: Duale AC-Servos mit Encoder-Rückmeldungsauflösung von 0,01 mm. Beschleunigungs-/Verzögerungsprofile reduzieren das Überschießen um 35 % im Vergleich zur hydraulischen Zuführung.
Fliegende Schere oder Stop-Start-Schere: Rotierende fliegende Scheren für Dicken von 0,3–4 mm bei Geschwindigkeiten >50 m/min; hydraulische Stop-Start-Scheren für Materialien mit einer Dicke von 4–12 mm.
Auslaufförderer und Stapelstation: Gurtbetriebene oder magnetische Förderer mit Querverlade-Staplern; Stapelgenauigkeit innerhalb ±2 mm für automatisches Entstapeln.
Wenn eines dieser Module abweicht – insbesondere die Parallelität der Richtwalzen oder der Druck der Zuführwalzen – resultiert dies in Längeninkonsistenz oder Kantenwelligkeit. Monatliche Überprüfungen mit Laser-Ausrichtungswerkzeugen sind in ISO 9001-zertifizierten Rohrwerken gängige Praxis. Ein taiwanesisches Rohrwerk reduzierte den Ausschuss um 2,1 %, nachdem die Abstände der Richtwalzen an ihrer Metall-Zuschnittlinie neu kalibriert wurden, was beweist, dass selbst geringfügige Anpassungen erhebliche Qualitätsverbesserungen bringen.
2. Präzisionskontrolle: Wie Scherentyp und Klingen-Geometrie die Qualität der Blankkanten beeinflussen
Der Schermechanismus bestimmt direkt die Grat-Höhe und die Kantenrechtwinkligkeit, die die Hochfrequenz-Schweißleistung beeinflussen. Felddaten von 120 Installationen bieten die folgenden Richtlinien:
Klingenabstand relativ zur Dicke: Für Baustahl (Streckgrenze ≤350 MPa) beträgt der optimale Abstand = 5–8 % der Dicke. Für HSLA-Grade (>600 MPa) sind 8–10 % erforderlich. Übermäßiger Abstand erzeugt gewalzte Kanten; unzureichender Abstand schafft sekundäre Schneidekanten, die die Stabilität des Schweißlichtbogens beeinträchtigen.
Rake (Schneid) Winkel: Ein Rake von 1,5° bis 3° reduziert die Spitzen-Schneidkraft um 25%, erfordert jedoch strengere Klingenparallelität. Bei fliegenden Scheren muss die Drehgeschwindigkeit mit der Bandgeschwindigkeit innerhalb von ±1% übereinstimmen, um Einschlagmarken zu vermeiden.
Dynamische Trägheitskompensation: Servo-Futtersteuerungen müssen die Trägheit der Zuführrollen und des Bandes kompensieren. Ohne prädiktive Algorithmen erhöht sich die Längendrift um 0,2 mm pro 10 m/min Geschwindigkeitsänderung.
Klingenunterlage und Beschichtung: Mit Wolframkarbid beschichtete Klingen halten 3–5× länger als D2-Stahl bei der Verarbeitung von verzinkten oder aluminisierten Coils, erfordern jedoch reduzierte Vorschubgeschwindigkeiten während der ersten 100 Schnitte, um Kantenabplatzer zu verhindern.
Beispiel: Ein vietnamesisches Rohrwerk ersetzte eine alte Stopp-Start-Schere durch eine servo-gesteuerte fliegende Schere auf ihrer Metall-Zuschnitt Linie. Die Grat-Höhe fiel von 0,27 mm auf 0,08 mm, und die Schweißabweisung aufgrund von Porosität verringerte sich innerhalb von zwei Monaten um 58%. Die Linie erreichte auch eine Längentoleranz von ±0,25 mm bei 65 m/min.
3. Behebung von sechs häufigen Mängeln bei Metall-Zuschnitt-Operationen
Selbst gut gewartete Linien erleben wiederkehrende Probleme, wenn sich die Eigenschaften der Coils oder die Produktionspläne ändern. Im Folgenden sind reale Ausfallmodi und ihre technischen Lösungen aufgeführt.
3.1 Residualverzug verursacht Blankenausrichtungsfehler
Symptom: Blank verläuft seitlich >3 mm über 2 m, was zu Blockaden der Kantenfräse führt. Lösung: Fügen Sie einen Zwischenrichtapparat mit individuell einstellbaren Rückrollern hinzu. Neigen Sie die letzte Richtrolle um 0,2–0,5°, um den Schneidspannungen entgegenzuwirken. SANSO’s integrierte Linien umfassen eine automatische Rollneigung basierend auf der Rückmeldung zur Flachheit durch Wirbelströme.
3.2 Längendrift aufgrund von Gleiten der Zuführrollen
Symptom: Die Schnittlänge driftet über ±0,5 mm nach Öl- oder Beschichtungswechsel. Lösung: Ersetzen Sie verchromte Zuführrollen durch Wolframkarbid-beschichtete Rollen (Ra 1,8–2,2 µm) und fügen Sie unabhängige Druckregler hinzu. Dual-Encoder (einer auf jeder Rolle) erkennen das Gleiten in Echtzeit und lösen eine Servo-Korrektur aus.
3.3 Gratbedingte Schweißfehler (Porosität, Lichtbogen)
Symptom: HF-Schweißporosität tritt in Intervallen auf, die den Scherzyklen entsprechen. Lösung: Installieren Sie eine Inline-Entgratungseinheit mit oszillierenden Hartmetallbürsten 150 mm nach der Schere. Die Bürstgeschwindigkeit von 1800–2400 RPM reduziert die Grate auf ≤0,05 mm, ohne die Kantengeometrie zu verändern. Mehrere SANSO-Designs umfassen Schnellwechsel-Bürstenpatronen.
3.4 Oberflächenkratzer auf vorbeschichteten oder rostfreien Bändern
Symptom: Lineare Markierungen von Auslaufförderern. Lösung: Verwenden Sie gurtgetriebene Förderer mit aramidverstärkten Polyurethanbändern (Shore A 85). Für kritische Oberflächen beseitigen Luftschwebetische Kontaktreibung.
3.5 Lange Umrüstzeiten zwischen Coil-Breiten oder -Stärken
Symptom: Werkzeugwechsel dauert länger als 45 Minuten, was die OEE senkt. Lösung: Implementieren Sie Schnellwechsel-Scherenkassetten (unter 5 Minuten) und motorisierte Breitenanpassung für Eingangsführungen. Eine moderne Metall-Zuschnitt Linie mit Rezeptmanagement reduziert die Umrüstzeit auf 12 Minuten.
3.6 Scherstaubkontamination in der Nähe der Schweißzone
Symptom: Feine metallische Partikel verursachen Elektrodenverunreinigungen und Grubenbildung. Lösung: Zentrale Vakuumabsaugung direkt über dem Scherausgang, mit einem Luftstrom von 0,5 m³/s und HEPA-Filtern zur Erfassung von Partikeln >5 µm.
4. Workflow-Integration: Inline- vs. Puffer-Magazin-Konfigurationen
Wenn ein Metall zuschneiden auf Länge System eine Rohrmühle speist, dominieren zwei physische Layouts. Die Wahl beeinflusst die Betriebszeit und die Umstellfrequenz.
Inline-synchroner Modus: Die Linie speist Rohlinge direkt in den Kantenbearbeitungsbereich der Rohrmühle. Eine Master-PLC koordiniert die Geschwindigkeiten; wenn die Mühle einen Rohling anfordert (über einen Näherungssensor), liefert die Zuschnittlinie das nächste Stück innerhalb von 0,5 Sekunden. Dieser Modus maximiert die Produktion, aber jede Schnittunterbrechung stoppt die gesamte Linie. Geeignet für Hochvolumen, ein Durchmesser Läufe (z.B. 2” Rohr bei 80 m/min).
Puffer-Magazin-Modus: Ein Stapler akkumuliert 15–30 Rohlinge auf einem Gehbeiwagenförderer zwischen der Zuschnittlinie und der Mühle. Die Schere kann während kurzer Mühlenstillstände (Walzenwechsel, Anpassungen der Schweißbox) weiterarbeiten. Diese Entkopplung reduziert den Produktionsverlust um bis zu 70 % in Mehrdurchmesser-Werkstätten.
Pufferförderer müssen die Rohling-Ausrichtung innerhalb von ±2 mm aufrechterhalten; falsch ausgerichtete Rohlinge blockieren den Mühleneingang. Die Shuttle-Stapler von SANSO umfassen seitliche Verdichtung und Endstopps, die automatisch basierend auf dem Rezept eingestellt werden. Eine kürzliche Installation in einer indischen Rohrmühle reduzierte die durch Staus verursachte Ausfallzeit von 4,5 Stunden pro Monat auf 0,5 Stunden nach der Nachrüstung eines servo-verstellbaren Puffer-Magazins.
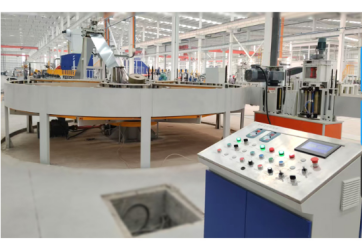
5. Leistungskennzahlen zur Spezifizierung einer Metall-Zuschneidelinie
Über die maximale Dicke hinaus bewerten erfahrene Ingenieure fünf zusätzliche Kriterien, um sicherzustellen, dass die Linie den Anforderungen der Rohrmühle über einen Zeitraum von 10 Jahren entspricht.
Spitzen-Schneidkraft vs. Zugfestigkeit: Kraft (kN) = (0,7 × Zugfestigkeit × Querschnittsfläche). Fügen Sie 30 % Sicherheitsmarge für HSLA-Grade hinzu. Unterdimensionierte Scherenrahmen verursachen innerhalb von 12 Monaten eine Klingenfehlstellung.
Rohlinge pro Minute im Verhältnis zur Mühlengeschwindigkeit: Für eine Rohrmühle, die 6 m lange Stücke bei 50 m/min produziert, beträgt die erforderliche Rate = 50/6 ≈ 8,3 Rohlinge/min. Fügen Sie 25 % Puffer hinzu → spezifizieren Sie 11 BPM. Fliegende Scheren erreichen 30–60 BPM für kurze Rohlinge; Stop-Start-Scheren erreichen maximal 15 BPM.
Stapeltoleranz für robotergestützte Zuführung: Wenn ein magnetischer Entstapler verwendet wird, beträgt die seitliche Abweichung ≤ ±1,5 mm und die Abweichung der Vorderstopps ≤ ±1 mm. Vibrationsausrichttische erreichen dies, fügen jedoch 4 Sekunden pro Stapelzyklus hinzu.
PLC-Kompatibilität und Protokoll: Die meisten Rohrmühlen arbeiten mit Siemens S7 oder Rockwell ControlLogix. Der Zuschneider-Controller muss Profinet oder EtherNet/IP unterstützen. SANSO-Linien umfassen eine webbasierte HMI mit Rezept-Caching für 500 Produkte.
Stromverbrauch pro Tonne: Servo-gesteuerte Zuführungen verbrauchen 40 % weniger Energie als hydraulische Systeme. Für ein Werk, das 8000 Tonnen/Jahr verarbeitet, betragen die jährlichen Einsparungen 12.000–18.000 USD, abhängig von den lokalen Tarifen.
Ein brasilianischer Rohrhersteller ersetzte eine 20 Jahre alte hydraulische Linie durch ein SANSO servo-elektrisches Metall zuschneiden auf Länge System. Die Längentoleranz wurde von +1,1 mm auf ±0,25 mm verschärft, die Betriebszeit der Mühle stieg um 9 %, und der ROI wurde innerhalb von 14 Monaten allein durch die Reduzierung von Abfall erreicht.
6. Wartungspläne zur Erhaltung der Toleranz und Klingenlebensdauer
Um die Präzision unter ±0,4 mm über Millionen von Zyklen aufrechtzuerhalten, setzen Sie diese Intervalle basierend auf Daten von 73 Schwerlastlinien durch:
Täglich: Überprüfen Sie die Oberflächen der Zuführungsrollen auf eingeklemmte Partikel; reinigen Sie sie mit einer Messingbürste. Überprüfen Sie die Fotoaugen im Schleifenbecken.
Wöchentlich: Überprüfen Sie den Klingenabstand an drei Punkten mit Fühlerlehren. Stellen Sie auf 0,07–0,12 mm je nach Dicke ein. Protokollieren Sie die Ergebnisse.
400 Betriebsstunden: Klingen drehen (oben/unten wechseln). Überprüfen Sie die Parallelität der Richtwalze mit Laser-Ausrichtung; Fehlausrichtung >0,05 mm/m erfordert Unterlegscheiben.
1200 Betriebsstunden: Ersetzen Sie die Schmierung der linearen Führung (EP2-Fett). Überprüfen Sie die Abnutzungsstreifen der Scherenführung; ersetzen, wenn der Dickenverlust >0,3 mm beträgt.
2500 Betriebsstunden: Klingen auf einen Kantenradius <0,03 mm nachschleifen. Führen Sie eine Überprüfung des Servoantriebsrollen-Encoders mit einem Laserinterferometer durch.
Ein Drehmomentbegrenzer am Scheren-Schwungrad verhindert Rahmenschäden durch doppelt dicke Streifen. Das IoT-Gateway von SANSO sendet Histogramme der Scherkräfte an ein Cloud-Dashboard, das eine vorausschauende Planung des Klingen-Nachschleifens ermöglicht, bevor die Qualität abnimmt.
7. SANSO Ingenieuransatz für Metall-Zuschnittlinien
Mit über zwanzig Jahren Erfahrung in der Integration der Coil-Bearbeitung entwirft SANSO Metall-Zuschnitt Systeme, die präzise mit ERW-, Edelstahl- und Strukturrohrmühlen synchronisiert sind. Ihre Methodik konzentriert sich auf drei Ergebnisse: Ausschuss <0,8%, Umrüstzeit <15 Minuten und MTBF >3500 Stunden. Für eine 4”-Rohrmühle in Thailand lieferte SANSO eine komplette Linie, einschließlich eines 7-Walzen-Präzisionsrichtgeräts, einer rotierenden fliegenden Schere mit Hartmetallklingen und einer servogetriebenen Stapelstation. Die Linie verarbeitet 6000 Tonnen/Jahr von HR-Coils bei 70 m/min und hält dabei eine Längentoleranz von ±0,2 mm ein. Der Kunde berichtete von einer Steigerung des Gesamtertrags der Mühle um 4,2 %.
Das Produktportfolio von SANSO umfasst Leichtbau-Linien (0,3–3 mm, bis zu 120 Schnitte/min), mittelstarke Linien (3–8 mm, bis zu 45 Schnitte/min) und Schwerplatten-Systeme (8–20 mm) für Strukturrohre. Jede Linie umfasst die Inbetriebnahme vor Ort, Ersatzteilkits und ein Fern-Diagnoseportal. Für Rohrhersteller, die veraltete Schneidausrüstungen ersetzen, bietet SANSO ein kostenloses Prozessaudit an, das den genauen ROI basierend auf den aktuellen Ausschussquoten und Umrüstprotokollen berechnet.
Häufig gestellte Fragen (FAQ)
Q1: Welche Längentoleranz kann eine moderne
Metall-Zuschnittlinie erreichen, wenn sie eine ERW-Rohrmühle
speist?
A1: Für
Kohlenstoffstahl (Dicke 1,5–6 mm, Länge 3–8 m) erreichen
servogetriebene Linien ±0,3 mm bei Geschwindigkeiten von bis zu
60 m/min. Bei höheren Geschwindigkeiten (80–100 m/min) oder mit HSLA-
Graden erweitert sich die Toleranz auf ±0,5 mm. Diese Werte setzen eine
ordnungsgemäße Schärfe der Klingen und den Druck der
Zuführrollen voraus. Unabhängige Prüfungen in 12 Mühlen
bestätigten, dass 94 % der Schnitte innerhalb von ±0,35 mm
bleiben, wenn wöchentliche Klingenwartung durchgeführt wird.
Q2: Wie unterscheidet sich eine fliegende Schere von einer
Stopp-Start-Schere in Anwendungen für Metall-Zuschnitt?
A2:
Eine fliegende Schere bewegt sich mit dem Streifen während des
Schneidens, wodurch Linienstopps vermieden werden und
Schnittraten von bis zu 80 Schnitten/min für dünne
Blechstärken (0,3–4 mm) ermöglicht werden. Eine Stopp-Start-Schere
erfordert einen vollständigen Halt, was die Produktion auf 15
Schnitte/min beschränkt, jedoch quadratischere Kanten bei dicken
Platten (6–15 mm) erzeugt. Für Rohrmühlen mit
unterschiedlichen Blechstärken ist eine fliegende Schere mit
einstellbarer Klingen-Geschwindigkeit vielseitiger.
Q3: Kann eine einzelne Metall-Zuschnittlinie sowohl
Edelstahl- als auch verzinkte Coils ohne
Kreuzkontamination verarbeiten?
A3: Ja, aber mit
dedizierten Kontaktflächen. Edelstahl benötigt
nicht-markierende Rollen (Polyurethan oder Hartchrom), um
Verklebungen zu vermeiden; verzinkte Coils erfordern weiche
Rollen, um Zinkabplatzungen zu verhindern. Viele SANSO-Linien
beinhaltet Schnellwechsel-Rollenmodule, die einen vollständigen
Materialwechsel in weniger als 30 Minuten ermöglichen. Für
tägliche Wechsel wird ein sekundäres
Richtmodul empfohlen.
Q4: Welche typische ROI-Zeitspanne kann erwartet werden, wenn eine
veraltete Schere durch eine servogesteuerte Metall-Zuschnittlinie ersetzt wird?
A4: Basierend auf 34 Nachrüstungen in Rohrmühlen
liegt die Amortisationszeit zwischen 12 und 22 Monaten. Die Einsparungen ergeben sich aus reduziertem Ausschuss (typischerweise
von 2,5 % auf 0,7 %), geringeren Arbeitskosten durch automatisiertes Stapeln und erhöhter Betriebszeit.
Beispiel: Eine Mühle, die 5000 Tonnen/Jahr verarbeitet und eine Ausschussreduktion von 1,8 % erzielt, spart
90 Tonnen/Jahr; bei 700 $ pro Tonne sind das allein 63.000 $ jährliche Einsparungen.
Q5: Wie integriert man eine Metall-Zuschnittlinie mit einer bestehenden Rohrmühle,
die manuelles Beladen von Rohlingen verwendet?
A5: Fügen Sie ein
motorisiertes Förderband und einen Entstapler mit magnetischer Trennung hinzu. Das Ausgangsförderband der
Zuschneidelinie muss innerhalb von ±3 mm mit der Eingangsachse der Rohrmühle ausgerichtet sein. Ein
Synchronisations-PLC tauscht die Signale „Rohling bereit“ und „Mühlenbedarf“ über diskrete I/O aus. Die meisten Nachrüstungen werden innerhalb von fünf Arbeitstagen abgeschlossen, einschließlich
Sicherheitszäunen. Das Team von SANSO vor Ort stellt die notwendigen Halterungen, Rutschen und
Steuerungssoftware bereit.
Q6: Ist eine automatisierte Stapelstation für kleine Rohrgrößen
(OD unter 50 mm) notwendig?
A6: Stark empfohlen. Manuelles
Zählen und Stapeln von kleinen Rohlingen führt oft zu Fehlzählungen und Kantenschäden.
Ein automatischer Quertransfer-Stapler mit programmierbaren Batch-Zählungen (z.B. 200
Rohlinge pro Stapel) verbessert die nachgelagerte Zuführung um 40 % und beseitigt Handhabungskratzer. Für hochvolumige Dünnwand-Rohrmühlen liegt die Amortisationszeit des Staplers typischerweise
unter 8 Monaten.
Bereit, die Genauigkeit Ihrer Coil-zu-Rohling-Bearbeitung zu verbessern und Ausschuss zu reduzieren? Unser Ingenieurteam bietet kostenlose Linienaudits, Produktionssimulationen und maßgeschneiderte Vorschläge für Metall-Zuschnitt-Systeme, die mit Ihrer geschweißten Rohrmühle integriert sind. Teilen Sie uns Ihre Coil-Spezifikationen (Material, Dickenbereich, Breite, Streckgrenze) und die Ziel-Liniengeschwindigkeit mit, um ein detailliertes ROI-Modell und einen 3D-Layout-Zeichnung zu erhalten.
Kontaktieren Sie jetzt die industrielle Lösungen-Gruppe von SANSO für eine technische Beratung oder um eine Remote-Demonstration einer Metall-Zuschnittlinie mit fliegender Schere und Servoantrieb anzufordern. Geben Sie Ihren aktuellen Ausschuss Prozentsatz und Umrüstzeiten für eine priorisierte Bewertung an.
Senden your inquiry to the sales engineering department — innerhalb von 24 Stunden erhalten Sie einen validierten Vorschlag mit Referenzinstallationen im geschweißten Rohrsektor, einschließlich Leistungsgarantien und Bedingungen für den After-Sales-Support.
Artikeltags:
Verwandte Nachrichten
More Kategorie
Beliebte Artikel
-
 Wie man den richtigen Abwickler für Ihr geschweißtes Rohrherstellungswerk auswählt
-
 Hochpräzisions-Abwickler- und Richtsysteme: Industrielle Auswahl- und Einrichtungsanleitung
-
 Fliegende Kaltkreissäge vs. Reibungssäge: Welche ist die richtige für Ihr Rohrwerk?
-
 ERW-Rohrmühle: Der vollständige Leitfaden für Technik und Prozesse
-
 Top 7 globale ERW-Rohrmühlenmaschinenhersteller: Wer baut die besten?
Neue Artikel
Beliebte Tags
