
Startseite > Blogs > 9 Technische Fortschritte im Design von Hochfrequenz-Rohrmühlenmaschinen für Präzisionsingenieurwesen
9 Technische Fortschritte im Design von Hochfrequenz-Rohrmühlenmaschinen für Präzisionsingenieurwesen
2026-07-11
Die Herstellung von geschweißten Stahlrohren und -profilen ist ein Grundpfeiler der modernen industriellen Infrastruktur. Zentral für diesen Prozess ist die Rohrmühle, eine ausgeklügelte Zusammenstellung von hochpräzisen Komponenten, die darauf ausgelegt sind, flache Stahlcoils in strukturelle Rohre mit strengen Toleranzen umzuwandeln. Diese Umwandlung erfordert eine nahtlose Integration von mechanischer Kraft, thermischer Kontrolle und metallurgischer Wissenschaft. Mit der steigenden globalen Nachfrage nach hochfestem, niedriglegiertem (HSLA) Stahl hat sich das Engineering hinter diesen Produktionslinien in Richtung höherer Automatisierung und strengerer Prozesskontrolle entwickelt. SANSO konzentriert sich auf die strengen technischen Standards, die erforderlich sind, um die Stabilität der Mühle und die Produktintegrität über verschiedene Materialqualitäten hinweg aufrechtzuerhalten.
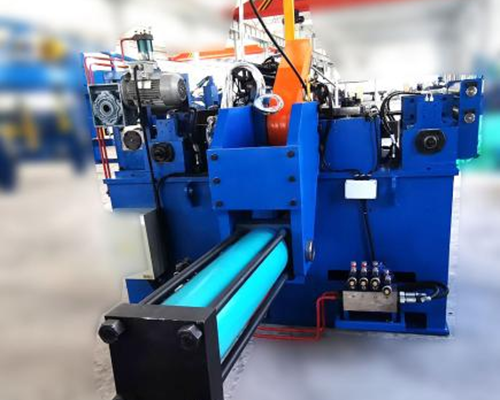
Mechanische Grundlagen des Rohrfertigungsprozesses
Der Betriebslebenszyklus einer Rohrmühle beginnt mit dem Eingangsbereich, wo das Rohmaterial für die kontinuierliche Verarbeitung vorbereitet wird. Die Stabilität der gesamten Linie hängt von der Präzision des Abwicklers und der anschließenden Glättungsgeräte ab. Wenn der Streifen mit verbleibenden inneren Spannungen oder Kantenwellen in den Formungsbereich eintritt, wird das Endprodukt unvermeidlich unter strukturellen Inkonsistenzen leiden.
Um diese Probleme zu vermeiden, nutzen moderne Mühlen hydraulische Doppelkonus Abwickler in Kombination mit hocheffizienten Nivelliergeräten. Diese Einheiten stellen sicher, dass der Streifen perfekt flach ist, bevor er die erste Abbau-Stand erreicht. Darüber hinaus ist die Integration eines automatisierten Scher- und Stumpfschweißgeräts eine Voraussetzung für den kontinuierlichen Betrieb, da sie es ermöglicht, das nachfolgende Ende einer Spule mit dem vorderen Ende der nächsten zu verbinden, ohne die Mühle anzuhalten. Diese Kontinuität wird durch ein Akkumulatorsystem verwaltet, das genügend Streifen speichert, um die Mühle während der Schweißpause zu versorgen.
Formdynamik und Walzpassdesign
Der Formungsbereich ist der Ort, an dem der flache Streifen schrittweise in eine zylindrische Form geformt wird. Dies wird durch eine Reihe von Abbau-Ständen, Endpass-Ständen und Nahtführungen erreicht. Jeder Stand ist mit präzisionsbearbeitetem Walzwerkzeug ausgestattet, das oft aus hochlegiertem, hochchromhaltigem Werkzeugstahl (wie D2 oder SKD11) besteht und vakuumwärmebehandelt wird, um maximale Verschleißfestigkeit zu gewährleisten.
Abbau- und Endpass-Stufen
Die Abbaustände initiieren den Biegeprozess, wobei der Fokus auf den Kanten und der Mitte des Streifens liegt. In Hochleistungssystemen werden W-Formungs- oder lineare Formungstechniken eingesetzt, um die mechanische Belastung des Materials zu reduzieren, was entscheidend ist, um das Verfestigen in empfindlichen Legierungen zu verhindern. Die Endpass-Stände verfeinern dann die Form und stellen sicher, dass die Kanten des Streifens perfekt ausgerichtet und parallel sind, während sie sich der Schweißeinheit nähern. Die „Nahtführungs“-Walze spielt hier eine entscheidende Rolle, indem sie den präzisen Abstand aufrechterhält, der für den Induktionsschweißprozess erforderlich ist.
Umgang mit Rückfederung und inneren Spannungen
Eine der anhaltenden Herausforderungen in der Rohrherstellung ist die Rückfederung des Materials, insbesondere bei der Verarbeitung von hochfestem Stahl. Das Walzpassdesign muss dies berücksichtigen, indem es das Material in bestimmten Phasen überbiegt. Fortschrittliche Rohrmühlen Konfigurationen nutzen computergestütztes Design (CAD), um den Materialfluss zu simulieren und sicherzustellen, dass die verbleibenden Spannungen minimiert werden, was verhindert, dass das Rohr nach dem Größenprozess verdreht oder sich verzieht.
Hochfrequenz-Induktionsschweißtechnologie (HFIW)
Die Schweißeinheit ist das technische Herz der Produktionslinie. Hochfrequenz-Induktionsschweißen nutzt den "Skin-Effekt" und den "Proximitäts Effekt" von Elektrizität. Wenn ein hochfrequenter Strom (typischerweise zwischen 200 kHz und 500 kHz) durch die Induktionsspule fließt, erzeugt er ein elektromagnetisches Feld, das einen Strom entlang der Kanten des Rohrs induziert. Dieser Strom konzentriert sich auf der Oberfläche der Kanten und erhitzt sie in einem Bruchteil einer Sekunde auf die Schmiedeschweißtemperatur.
Halbleiter-Schweißgeräte: Moderne Walzwerke haben Vakuumröhren- Schweißgeräte durch Halbleiter-MOSFET- oder IGBT-Technologie ersetzt. Diese Schweißgeräte bieten eine höhere Energieeffizienz und eine viel präzisere Kontrolle über die wärmebeeinflusste Zone (HAZ).
Impeder-Systeme: Ein Impeder, der aus Ferritmaterial besteht, wird im Rohr an der Schweißstelle platziert. Dies lenkt den magnetischen Fluss zu den Kanten des Streifens und verbessert die Schweißeffizienz erheblich und reduziert die benötigte Leistung.
Quetschwalzen: Sobald die Kanten den plastischen Zustand erreichen, üben die Quetschwalzen mechanischen Druck aus, um die Verbindung zu schmieden. Die Verschiebung des geschmolzenen Materials bildet die inneren und äußeren Schweißnähte, die anschließend mit "Scarfing"-Werkzeugen entfernt werden.
Durch die Aufrechterhaltung einer engen HAZ und präzisen Schmiededruck stellt SANSO sicher, dass die Schweißverbindung so stark ist wie oder stärker als das Grundmaterial, eine Voraussetzung für Druckanwendungen.
Größenanpassung, Richten und Nachbearbeitungsoperationen
Nach den Schweiß- und Kühlphasen muss das Rohr auf seine endgültigen Abmessungen gebracht werden. Die Größenanpassungswalze besteht typischerweise aus mehreren Ständen, die den Außendurchmesser (OD) schrittweise auf die spezifizierte Toleranz reduzieren. Dieser Prozess verbessert auch die Rundheit des Rohrs und sorgt für zusätzliche Verfestigung, um die mechanischen Eigenschaften zu verbessern.
Der Türkenkopfmachanismus
Für das Richten verwendet die Rohrwalzmaschine eine "Türkenkopf"-Einheit. Dieses Gerät besteht aus vier verstellbaren Walzen, die Druck aus mehreren Winkeln ausüben können, sodass der Bediener seitliche Krümmungen oder vertikale Abweichungen korrigieren kann. Dies ist besonders wichtig für Strukturrohre, die strengen Geradheitsstandards für den Einsatz in Bau- oder Automobilrahmen entsprechen müssen.
Kaltkreissäge und Fliegende Säge Schneiden
Die letzte Phase in der Produktionslinie ist die Abtrenneinheit. Während traditionelle heiße Reibungssägen verbreitet waren, haben die meisten modernen Einrichtungen auf Kaltkreissäge-Schneiden umgestellt. Kaltkreissägen verwenden TCT (Hartmetall-bestückte) oder HSS (Schnellstahl) Klingen, die mit niedrigen Geschwindigkeiten und hohem Drehmoment rotieren. Dies führt zu einem sauberen, gratfreien Schnitt mit einem quadratischen Ende, wodurch sekundäre Endbearbeitungsoperationen überflüssig werden. Der "fliegende" Mechanismus bezieht sich auf die Fähigkeit der Säge, ihre Bewegung mit der Geschwindigkeit des Rohrs zu synchronisieren, was kontinuierliches Schneiden ohne Unterbrechung des Produktionsflusses ermöglicht.
Behebung von Branchenproblemen: Werkzeugverschleiß und Ausrichtung
Ein häufiges Hindernis für Rohrhersteller sind die Ausfallzeiten, die mit Werkzeugwechseln und Ausrichtungsfehlern verbunden sind. Eine Fehlstellung der Walzen kann zu "Markierungen" auf der Oberfläche des Rohrs oder einer instabilen Schweißnaht führen. Um dies zu lösen, integrieren moderne Walzwerke jetzt Schnellwechsel-Systeme, bei denen ganze Stände in Minuten mit einem "Rafting"-Design ersetzt werden können.
Darüber hinaus haben digitale Ausrichtungswerkzeuge mit lasergeführten Sensoren traditionelle manuelle Schnurlinien ersetzt. Diese Sensoren bieten dem Bediener Echtzeit-Feedback und stellen sicher, dass jeder Stand vom Abwickler bis zur Größenwalzmaschine perfekt auf der Durchlauflinie der Walze zentriert ist. Diese Präzision ist ein grundlegender Bestandteil der Ingenieurphilosophie bei SANSO, wo der Fokus auf der Maximierung der Betriebszeit der Walze und der Reduzierung von Materialverschwendung liegt.
Qualitätssicherung und Zerstörungsfreie Prüfung (NDT)
Um internationalen Standards wie API, ASTM oder DIN zu entsprechen, muss die Rohrenwalzmaschine mit robusten Prüfgeräten integriert werden. Die Qualitätskontrolle ist kein nachträglicher Gedanke, sondern ein kontinuierlicher Teil des Produktionsablaufs.
Eddy Current Testing (ECT): Diese NDT-Methode wird online verwendet, um Oberflächenfehler und Schweißunterbrechungen zu erkennen. Wenn das Rohr durch eine Prüfspule geht, stören Unregelmäßigkeiten in der Schweißnaht das elektromagnetische Feld, was einen Alarm auslöst und den fehlerhaften Bereich markiert.
Hydrostatische Prüfung: Für Rohre, die für den Transport von Öl, Gas oder Wasser bestimmt sind, wird eine hydrostatische Prüfung durchgeführt, um die Druckhaltefähigkeit zu überprüfen. Das Rohr wird mit Wasser gefüllt und auf ein bestimmtes Niveau unter Druck gesetzt, um sicherzustellen, dass es keine Lecks oder strukturellen Ausfälle gibt.
Ultraschallprüfung (UT): UT wird für Rohre mit dicker Wand verwendet, um interne Fehler zu erkennen, die ECT möglicherweise übersehen könnte. Es bietet einen tieferen Einblick in die metallurgische Integrität der Schweißnaht.
Anwendungsszenarien in globalen Sektoren
Die Vielseitigkeit von geschweißten Rohren ermöglicht deren Verwendung in einer Vielzahl von Sektoren, von denen jeder seine eigenen technischen Anforderungen hat. In der Automobilindustrie werden präzisionsgrößene Rohre für Sitzrahmen, Abgasanlagen und Antriebswellen verwendet, wo Gewichtsreduzierung und strukturelle Festigkeit von größter Bedeutung sind. Im Bauwesen werden hohle Strukturabschnitte (HSS), die von einer leistungsstarken Rohrenwalzmaschine hergestellt werden, für den Bau von Säulen, Fachwerken und Gerüsten verwendet.
Der Energiesektor stellt vielleicht die anspruchsvollste Anwendung dar. Leitungsrohre für den Transport von Öl und Gas müssen extremen Drücken und korrosiven Umgebungen standhalten. Dies erfordert den Einsatz von spezialisierten Legierungsstählen und eine strenge Kontrolle über den HFIW-Prozess, um die chemische und mechanische Konsistenz der Schweißnaht sicherzustellen. Durch die Bereitstellung der Maschinen, die in der Lage sind, diese fortschrittlichen Materialien zu verarbeiten, ermöglichen es die Gerätehersteller, die globale Energieinfrastruktur auszubauen.
Zukünftige Trends: Automatisierung und Industrie 4.0
Die Entwicklung der Rohrenwalzmaschinen-Technologie bewegt sich in Richtung eines vollständig autonomen Betriebs. Die Integration von Industrie 4.0 ermöglicht die Erfassung von Daten von Hunderten von Sensoren, die entlang der Linie verteilt sind. Diese Daten werden für die vorausschauende Wartung verwendet, bei der das System ein defektes Lager oder eine abgenutzte Walze identifizieren kann, bevor es zu einem Ausfall kommt. Automatisierte Walzenanpassungssysteme werden ebenfalls immer häufiger, sodass sich die Walze mit minimalem menschlichem Eingreifen für verschiedene Rohrgrößen neu konfigurieren kann.
Diese Fortschritte verbessern nicht nur die Effizienz; sie gewährleisten ein Maß an Wiederholbarkeit, das zuvor unmöglich war. Wenn jede Variable – von der Bandspannung bis zur Schweißfrequenz – in Echtzeit überwacht und angepasst wird, erreicht das resultierende Produkt ein Qualitätsniveau, das die strengsten Ingenieuranforderungen erfüllt.
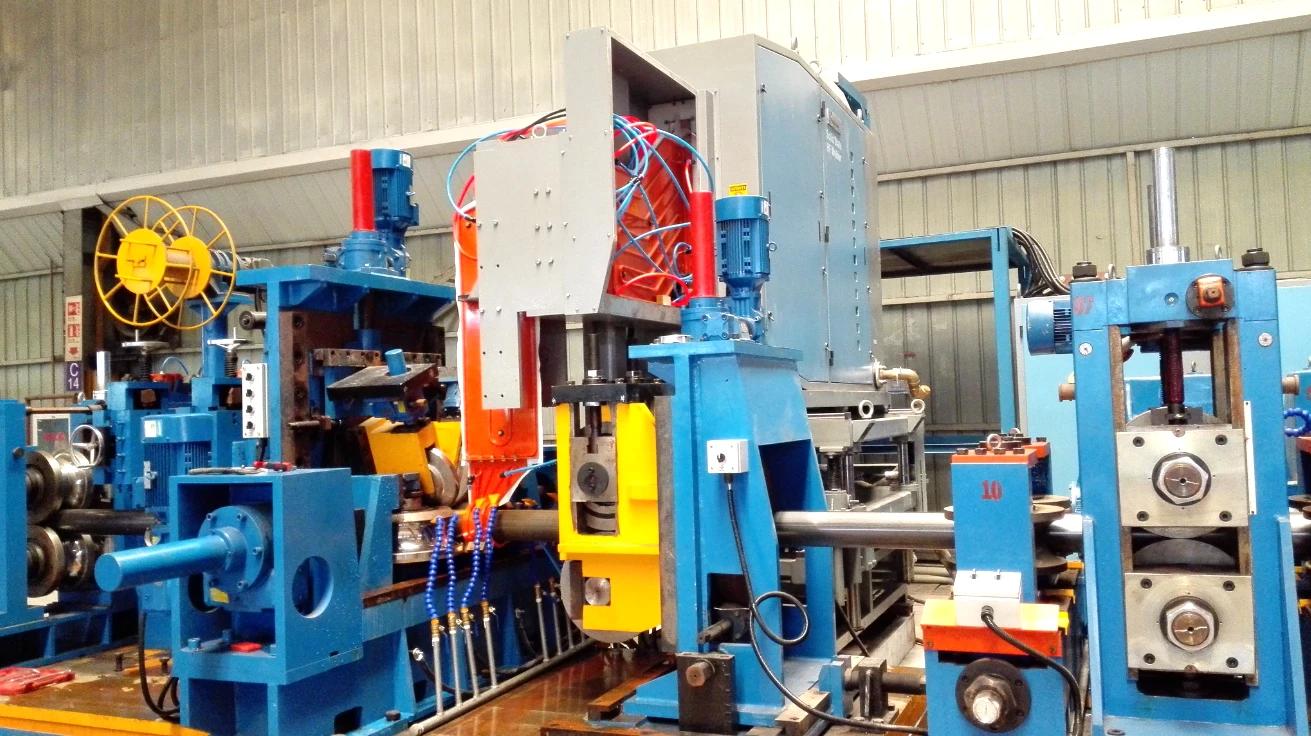
Ingenieurwesen der Zukunft der Rohrproduktion
Die Auswahl der richtigen Rohrmühlenmaschine ist eine Entscheidung, die jeden Aspekt der Produktion eines Herstellers beeinflusst. Es ist ein komplexes Gleichgewicht zwischen mechanischer Robustheit, elektronischer Präzision und metallurgischem Fachwissen. Durch die Fokussierung auf die technischen Nuancen des Walzpassdesigns, des Hochfrequenzschweißens und der automatisierten Endbearbeitung können Hersteller die Hochgeschwindigkeits- und Hochqualitätsresultate erzielen, die von den heutigen Industriezweigen gefordert werden.
Während sich die Branche weiterentwickelt, wird die Integration intelligenterer Steuerungen und langlebigerer Materialien im Fokus der Ingenieurteams bleiben. Ob das Ziel darin besteht, dekorative Rohre mit kleinem Durchmesser oder großflächige Strukturrohre zu produzieren, das Fundament bleibt dasselbe: eine stabile, präzise und hocheffiziente Produktionslinie.
Häufig gestellte Fragen
F1: Was ist der Hauptunterschied zwischen ERW und HFIW in der Rohrproduktion?
A1: Elektrisches Widerstandsschweißen (ERW) ist ein weit gefasster Begriff, der sowohl Niedrigfrequenz- als auch Hochfrequenzschweißen umfasst. Hochfrequenz-Induktionsschweißen (HFIW) verwendet speziell einen Hochfrequenzstrom (bis zu 500 kHz), um nur die Kanten des Streifens zu erhitzen. HFIW ist effizienter und erzeugt eine viel kleinere wärmebeeinflusste Zone als ältere Niedrigfrequenzmethoden.
F2: Wie geht die Mühle mit verschiedenen Materialgüten um, wie z.B. Edelstahl vs. Kohlenstoffstahl?
A2: Unterschiedliche Materialien erfordern unterschiedliche Walzmaterialien und Schweißparameter. Edelstahl benötigt spezifische Walzwerkzeuge, um Oberflächenkontamination zu verhindern, und verwendet normalerweise TIG- oder Laserschweißen anstelle von HF-Induktion, da seine elektrische Leitfähigkeit und thermischen Eigenschaften sich von Kohlenstoffstahl unterscheiden.
F3: Warum ist der Prozess des "Abschärfens" in der Rohrherstellung notwendig?
A3: Während des Schmiedeschweißprozesses wird überschüssiges geschmolzenes Metall aus der Verbindung herausgedrückt, wodurch ein "Wulst" sowohl auf der Innenseite als auch auf der Außenseite des Rohres entsteht. Abschärfen verwendet spezialisierte Hartmetallwerkzeuge, um diese Wülste zu trimmen, während das Material noch heiß ist, was zu einer glatten Oberfläche führt.
F4: Welche Rolle spielt der Kühlbereich nach der Schweißeinheit?
A4: Der Kühlbereich verwendet eine zirkulierende Wasser-Kühlmittel-Mischung, um die Temperatur der Schweißnaht und des gesamten Rohres zu senken. Dies stabilisiert die Abmessungen und die Härte des Materials, bevor es in die Größenmühle eintritt, und verhindert thermische Verzerrungen während der endgültigen Formgebung.
F5: Kann eine Rohrmühlenmaschine sowohl runde als auch quadratische Profile produzieren?
A5: Ja. Quadratische und rechteckige Profile werden typischerweise hergestellt, indem zuerst ein rundes Rohr geformt und dann durch eine Reihe von "Formungs"-Ständen in der Größenmühle geleitet wird. Durch den Wechsel der Walzwerkzeuge in den letzten Ständen wird das runde Rohr in die gewünschte polygonale Form umgewandelt.
Reichen Sie Ihre technische Anfrage ein
Wenn Sie Ihre Produktionslinie optimieren oder eine maßgeschneiderte Lösung für komplexe Rohrprofile benötigen, steht Ihnen unser technisches Team zur Verfügung. Wir bieten umfassende Beratungen zur Mühlenkonfiguration, zum Walzpassdesign und zur Optimierung des Hochfrequenzschweißens an. Kontaktieren Sie uns noch heute, um Ihre Projektanforderungen zu besprechen und ein umfassendes technisches Angebot zu erhalten, das auf Ihre Fertigungsziele zugeschnitten ist.
Artikeltags:
Verwandte Nachrichten
More Kategorie
Beliebte Artikel
-
 Wie man den richtigen Abwickler für Ihr geschweißtes Rohrherstellungswerk auswählt
-
 Hochpräzisions-Abwickler- und Richtsysteme: Industrielle Auswahl- und Einrichtungsanleitung
-
 Fliegende Kaltkreissäge vs. Reibungssäge: Welche ist die richtige für Ihr Rohrwerk?
-
 ERW-Rohrmühle: Der vollständige Leitfaden für Technik und Prozesse
-
 Top 7 globale ERW-Rohrmühlenmaschinenhersteller: Wer baut die besten?
Neue Artikel
Beliebte Tags
