
高频管材轧机设计中的9项技术进步,用于精密工程
2026-07-11
焊接钢管和型材的制造是现代工业基础设施的基石。这个过程的核心是管道轧机,这是一个由高精度组件组成的复杂装置,旨在将平钢卷转化为具有严格公差的结构管。这一转化需要机械力、热控制和冶金科学的无缝结合。随着全球对高强度、低合金(HSLA)钢的需求增加,这些生产线的工程已转向更高的自动化和更严格的过程控制。SANSO专注于维持轧机稳定性和产品完整性所需的严格技术标准,适用于多种材料等级。
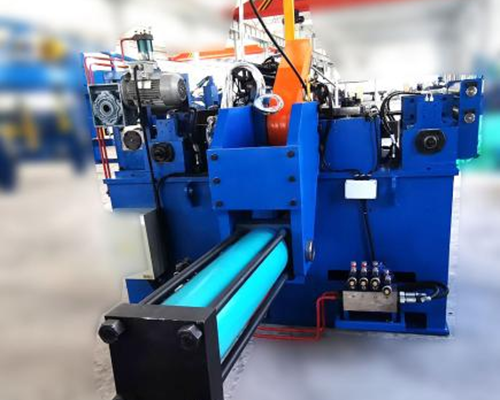
管道制造过程的机械基础
管道轧机的操作生命周期始于进料部分,在这里,原材料为连续加工做好准备。整个生产线的稳定性依赖于卸卷机的精度和后续的平整设备。如果带材在进入成型部分时存在残余内应力或边缘波动,最终产品必然会出现结构不一致的问题。
为防止这些问题,现代轧机采用液压双锥卸卷机,配合高效的平整机。这些设备确保带材在到达第一个破断架之前完全平整。此外,集成自动剪切和对接焊机是连续操作的要求,允许一卷的尾端与下一卷的前端连接,而无需停止轧机。这种连续性由一个蓄料系统管理,该系统存储足够的带材,以在焊接暂停期间为轧机供料。
成型动态与轧制通道设计
成型部分是将平带材逐步塑造成圆柱形的地方。这是通过一系列破断架、成品架和接缝导向器实现的。每个架子都配备了精密加工的轧辊工具,通常由高碳、高铬工具钢(如D2或SKD11)制成,并经过真空热处理以获得最大的耐磨性。
破断和成品阶段
破断架启动弯曲过程,重点关注带材的边缘和中心。在高性能系统中,采用W成型或线性成型技术,以减少材料的机械应变,这对防止敏感合金的加工硬化至关重要。成品架随后精炼形状,确保带材的边缘在接近焊接单元时完美对齐且平行。“接缝导向”轧辊在这里发挥着重要作用,保持感应焊接过程所需的精确间隙。
解决回弹和内应力
管道制造中一个持续的挑战是材料回弹,特别是在处理高强度钢时。轧制通道设计必须考虑到这一点,通过在特定阶段过度弯曲材料来应对。先进的管道轧机配置利用计算机辅助设计(CAD)来模拟材料流动,确保残余应力最小化,从而防止管道在定型过程后扭曲或弯曲。
高频感应焊接 (HFIW) 技术
焊接单元是生产线的技术核心。高频感应焊接利用电流的“表皮效应”和“邻近效应”。当高频电流(通常在 200 kHz 到 500 kHz 之间)通过感应线圈时,它会产生一个电磁场,该电磁场在管道的边缘诱导出电流。这个电流集中在边缘的表面,使其在瞬间加热到锻焊温度。
固态焊接机:现代轧钢厂用固态 MOSFET 或 IGBT 技术取代了真空管焊接机。这些焊接机提供更高的能量效率,并对热影响区 (HAZ) 进行更精确的控制。
阻抗系统:一个由铁氧体材料制成的阻抗器被放置在管道的焊接点内。这将磁通导向带的边缘,显著提高焊接效率并减少所需功率。
挤压辊:一旦边缘达到塑性状态,挤压辊施加机械压力以锻造连接。熔融材料的位移形成内部和外部焊缝,随后通过“去毛刺”工具去除。
通过保持狭窄的 HAZ 和精确的锻压压力,SANSO 确保焊接接头的强度与基材相当或更强,这是压力等级应用的先决条件。
尺寸调整、校直和精加工操作
在焊接和冷却阶段之后,管道必须达到最终尺寸。尺寸轧机通常由几个轧辊组成,逐渐将外径 (OD) 减小到规定的公差。这个过程还改善了管道的圆度,并提供额外的工艺硬化以增强机械性能。
土耳其头机制
在校直过程中,管道轧机采用了“土耳其头”单元。该装置由四个可调辊组成,可以从多个角度施加压力,使操作员能够纠正任何横向弯曲或垂直偏差。这对于必须满足严格直线度标准的结构管道尤为重要,以便用于建筑或汽车框架。
冷锯和 飞锯 切割
生产线的最后阶段是切割单元。虽然传统的热摩擦锯很常见,但大多数现代设施已经转向冷锯切割。冷锯使用 TCT(钨 carbide 刀片)或 HSS(高速钢)刀片,以较低的速度和高扭矩旋转。这导致了干净、无毛刺的切割,且端面方正,消除了二次端面加工的需要。“飞行”机制是指锯子能够与管道的速度同步移动,从而实现连续切割而不停止生产流程。
解决行业痛点:工具磨损和对准
管道制造商面临的一个常见障碍是与工具更换和对准错误相关的停机时间。辊的错位可能导致管道表面出现“标记”或焊缝不稳定。为了解决这个问题,先进的轧机现在采用快速更换系统,整个轧辊可以在几分钟内使用“筏式”设计进行更换。
此外,使用激光引导传感器的数字对齐工具已取代传统的手动拉线。这些传感器为操作员提供实时反馈,确保从解卷机到定尺轧机的每个支架都完美地位于轧机的通过线中心。这种精确度是SANSO工程理念的基本部分,重点在于最大化轧机的正常运行时间和减少材料浪费。
质量保证和无损检测 (NDT)
为了满足API、ASTM或DIN等国际标准,管道轧机必须与强大的检测设备集成。质量控制不是事后考虑,而是生产工作流程的持续部分。
涡流检测 (ECT):这种NDT方法在线使用,以检测表面缺陷和焊接不连续性。当管道通过测试线圈时,焊缝中的任何不规则性都会干扰电磁场,触发警报并标记缺陷区域。
静水测试:对于用于油气或水运输的管道,进行静水测试以验证其承压能力。管道充满水并加压到特定水平,以确保没有泄漏或结构失效。
超声波检测 (UT):UT用于壁厚较大的管道,以检测ECT可能遗漏的内部缺陷。它提供了对焊接金属完整性的更深入了解。
全球各行业的应用场景
焊接管的多功能性使其可以在各种行业中使用,每个行业都有其自身的技术要求。在汽车行业,精确尺寸的管道用于座椅框架、排气系统和传动轴,其中减重和结构强度至关重要。在建筑行业,由高产能的管道轧机生产的空心结构截面 (HSS) 被用于建筑柱、桁架和脚手架。
能源行业可能是最苛刻的应用。用于油气运输的管道必须承受极端压力和腐蚀环境。这需要使用专门的合金钢,并对HFIW工艺进行严格控制,以确保焊接的化学和机械一致性。通过提供能够加工这些先进材料的机械,设备制造商促进了全球能源基础设施的扩展。
未来趋势:自动化和工业4.0
管道轧机技术的发展方向正朝着完全自主操作迈进。工业4.0集成允许从位于生产线各处的数百个传感器收集数据。这些数据用于预测性维护,系统可以在故障发生之前识别出故障的轴承或磨损的辊子。自动化的辊子调整系统也变得越来越普遍,使轧机能够在最小的人为干预下为不同的管道尺寸重新配置。
这些进步不仅提高了效率;它们确保了以前不可能实现的重复性。当每个变量——从带材张力到焊接频率——都在实时监控和调整时,最终产品达到了满足最严格工程要求的质量水平。
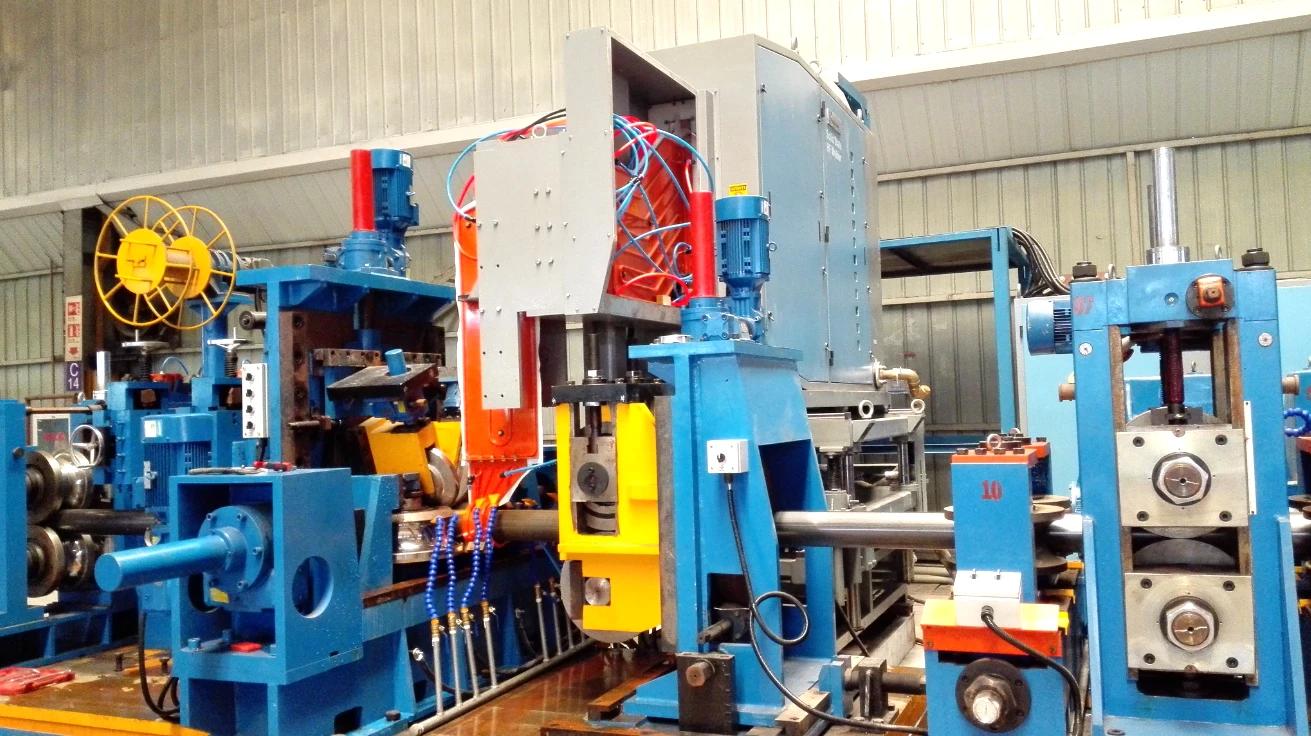
工程管材生产的未来
选择合适的 管道轧机 是影响制造商产出的每个方面的决策。这是机械稳健性、电子精度和冶金专业知识之间的复杂平衡。通过关注轧制通道设计、高频焊接和自动化精加工的技术细节,生产商可以实现当今工业部门所需的高速、高质量的结果。
随着行业的不断发展,更智能的控制系统和更耐用的材料的整合将继续是工程团队的重点。无论目标是生产小直径装饰管还是大规模结构管,基础始终是相同的:一个稳定、精确和高效的生产线。
常见问题
Q1: ERW 和 HFIW 在管材生产中的主要区别是什么?
A1: 电阻焊(ERW)是一个广泛的术语,包括低频焊接和高频焊接。高频感应焊接(HFIW)专门使用高频电流(高达 500 kHz)仅加热带材的边缘。HFIW 更高效,产生的热影响区比旧的低频方法小得多。
Q2: 轧机如何处理不同的材料等级,例如不锈钢与碳钢?
A2: 不同的材料需要不同的轧制材料和焊接参数。不锈钢需要特定的轧制工具以防止表面污染,通常采用 TIG 或激光焊接,而不是 HF 感应焊接,因为其电导率和热性能与碳钢不同。
Q3: 为什么“去毛刺”过程在管材制造中是必要的?
A3: 在锻造焊接过程中,过量的熔融金属从接头中挤出,在管道的内外侧形成“焊珠”。去毛刺使用专用的碳化物工具在材料仍然热的时候修整这些焊珠,从而得到光滑的表面。
Q4: 焊接单元后冷却段的作用是什么?
A4: 冷却段使用循环水-冷却剂混合物来降低焊缝和整个管道的温度。这在进入定径轧机之前稳定了材料的尺寸和硬度,防止在最终成型过程中出现热变形。
Q5: 一台 管道轧机 能否同时生产圆形和方形型材?
A5: 是的。方形和矩形型材通常是通过先形成圆管,然后将其通过定径轧机中的一系列“成型”架来生产的。通过在最后的轧制架中更换轧制工具,圆管被转变为所需的多边形形状。
提交您的技术询问
如果您希望优化生产线或需要针对复杂管型的定制工程解决方案,我们的技术团队随时准备协助。我们提供关于轧机配置、轧制通道设计和高频焊接优化的深入咨询。今天就联系我们,讨论您的项目需求,并获得量身定制的综合技术提案,以满足您的制造目标。
文章标签:





