
Startseite > Blogs > Effizienz der Rohrmühlenmaschine: 8 kritische Kennzahlen für die Produktion von hochfesten geschweißten Rohren
Effizienz der Rohrmühlenmaschine: 8 kritische Kennzahlen für die Produktion von hochfesten geschweißten Rohren
2026-07-11
Im Bereich der Herstellung von geschweißten Rohren ist die Rohrmühle das zentrale Asset, wo metallurgische Wissenschaft auf mechanische Präzision trifft. Für Betriebe, die auf hochfeste Materialien, enge Maßtoleranzen und Erstpassausbeuten von über 96% abzielen, bestimmen die Auswahl und Konfiguration dieser Ausrüstung sowohl die variable Kostenstruktur als auch die Wettbewerbsfähigkeit auf dem Markt. Basierend auf Felddaten von über 400 integrierten Linien auf fünf Kontinenten zerlegt dieser technische Überblick die Teilsysteme, die Hochleistungsrohrmühlen von solchen unterscheiden, die unter Schweißfehlern, geometrischen Abweichungen und übermäßiger Ausfallzeit leiden. SANSO entwickelt diese Systeme mit einem Fokus auf geschlossene Prozesskontrolle und stellt sicher, dass jede Rohrmühle messbare Gewinne in OEE (Overall Equipment Effectiveness) erzielt, während sie die API-, ASTM- und ISO-Kriterien erfüllt.
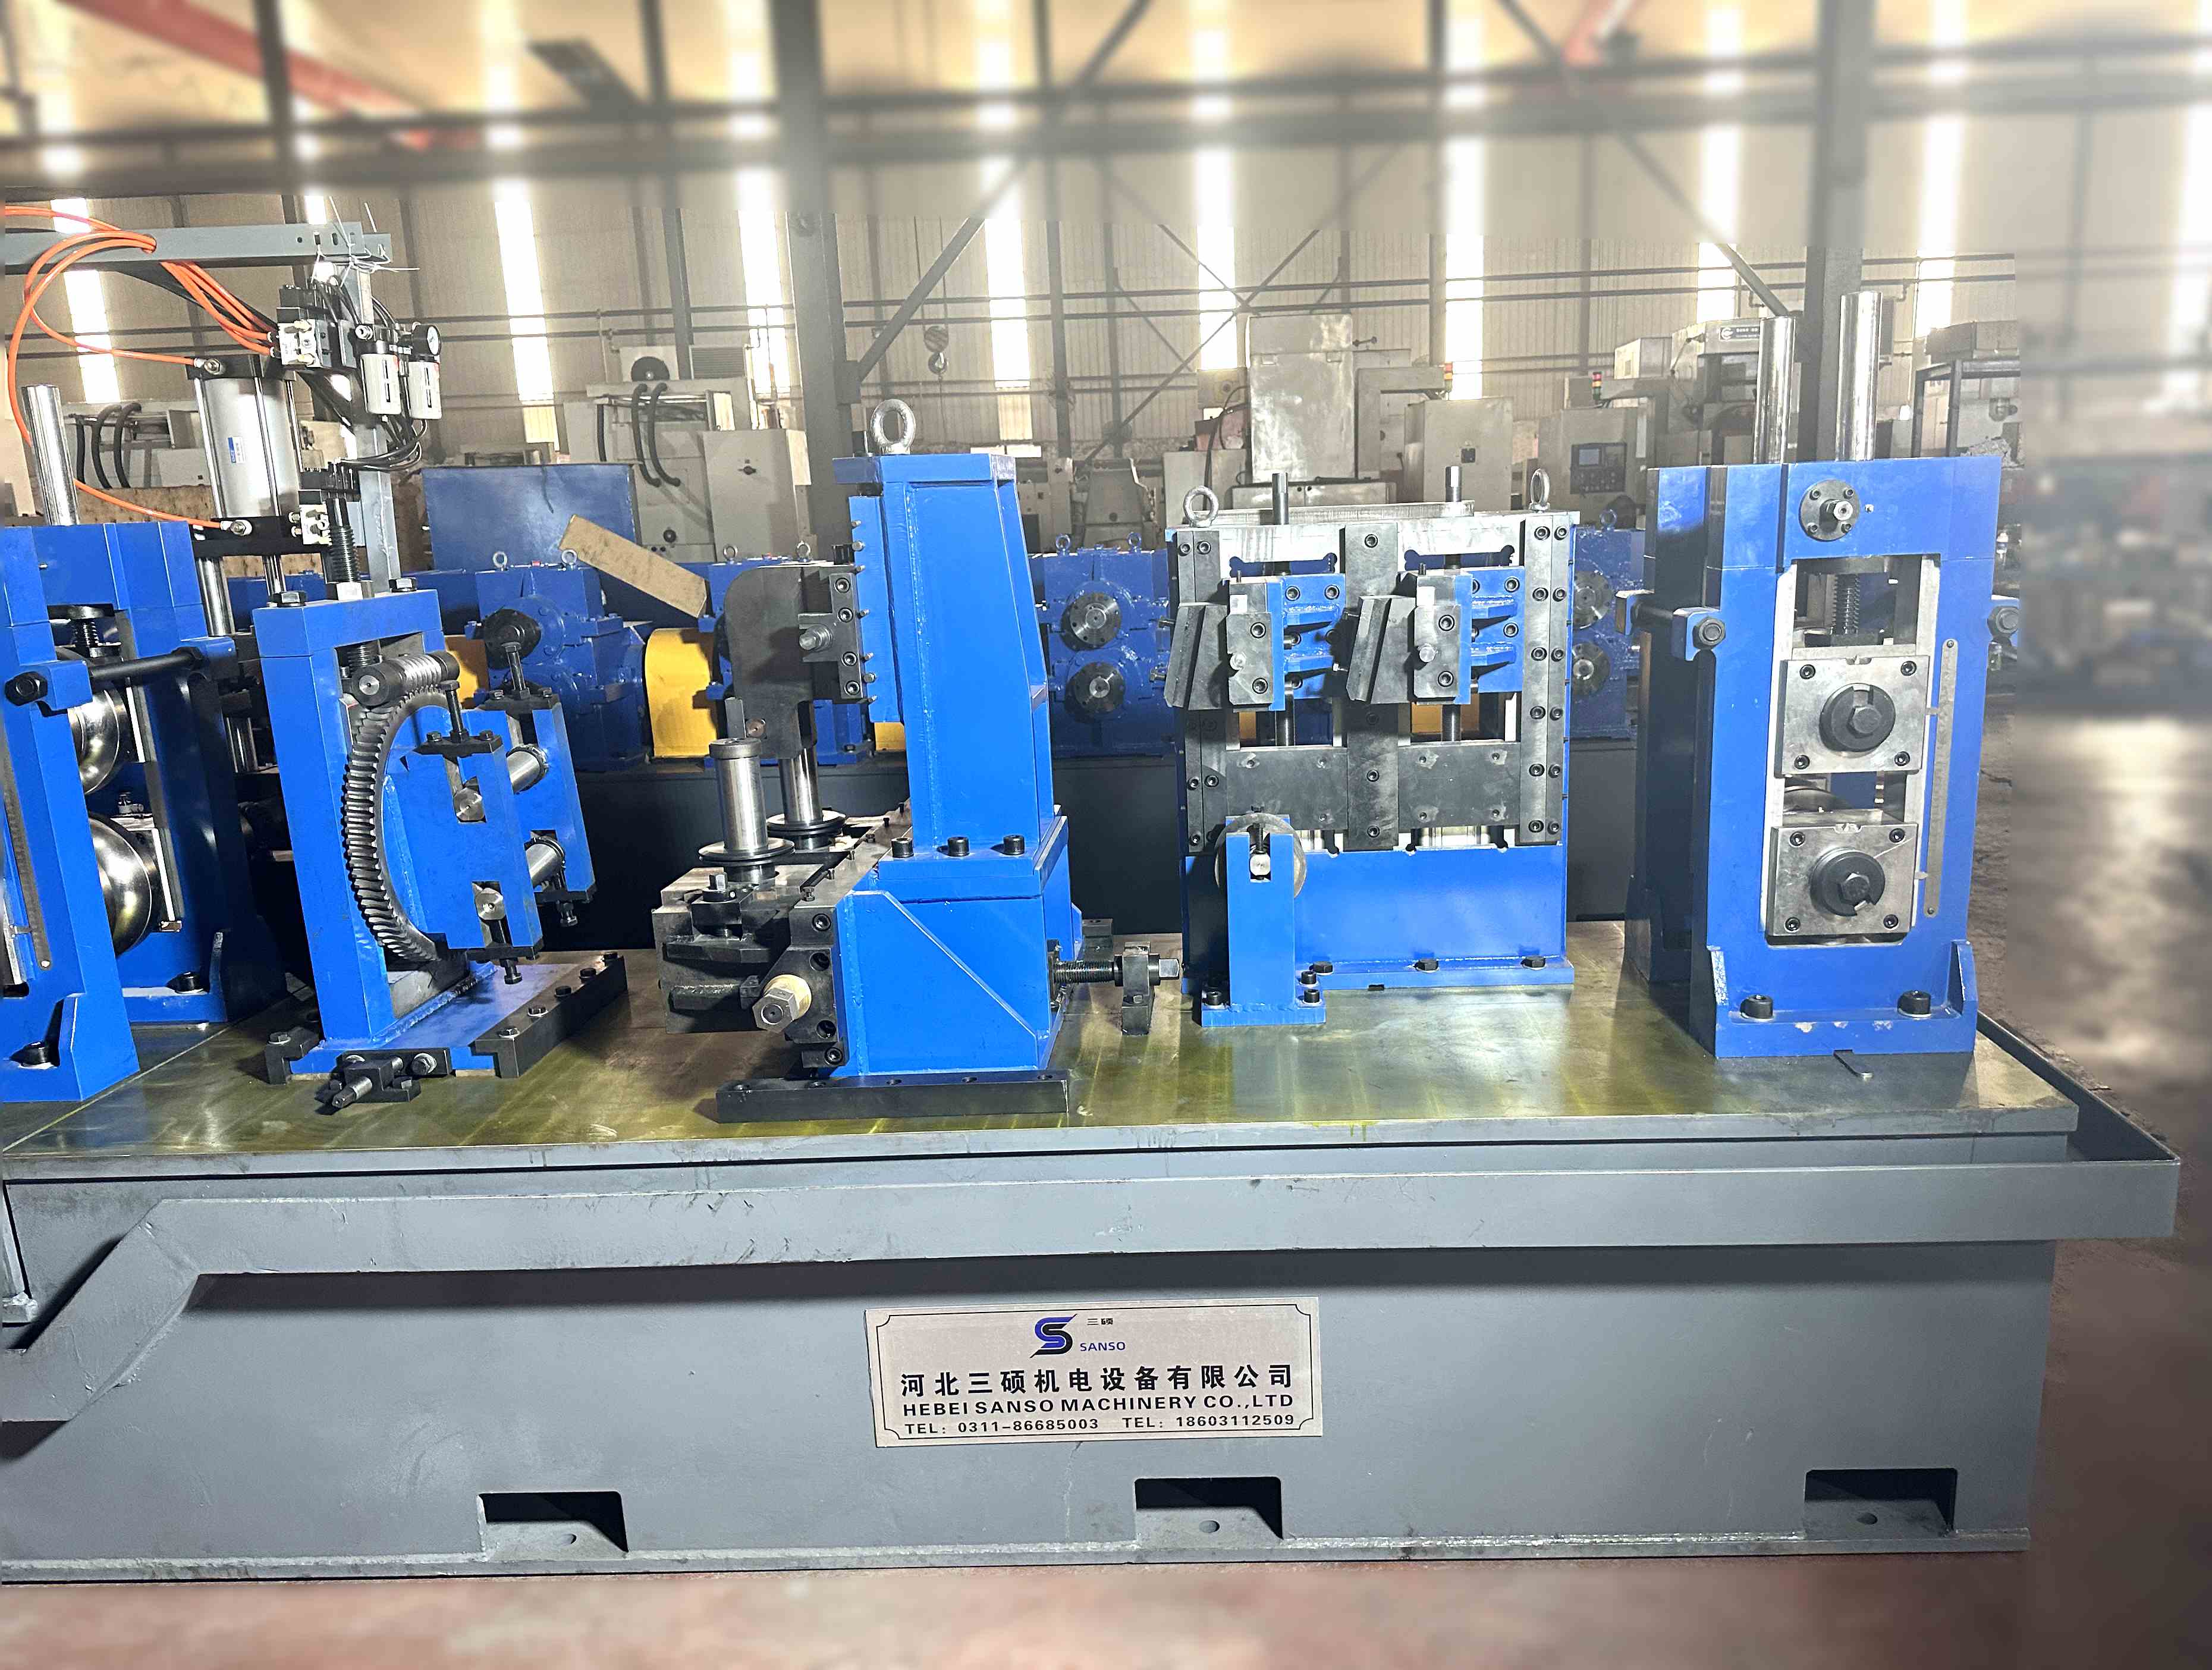
1. Strukturarchitektur einer Hochleistungs Rohrmühle
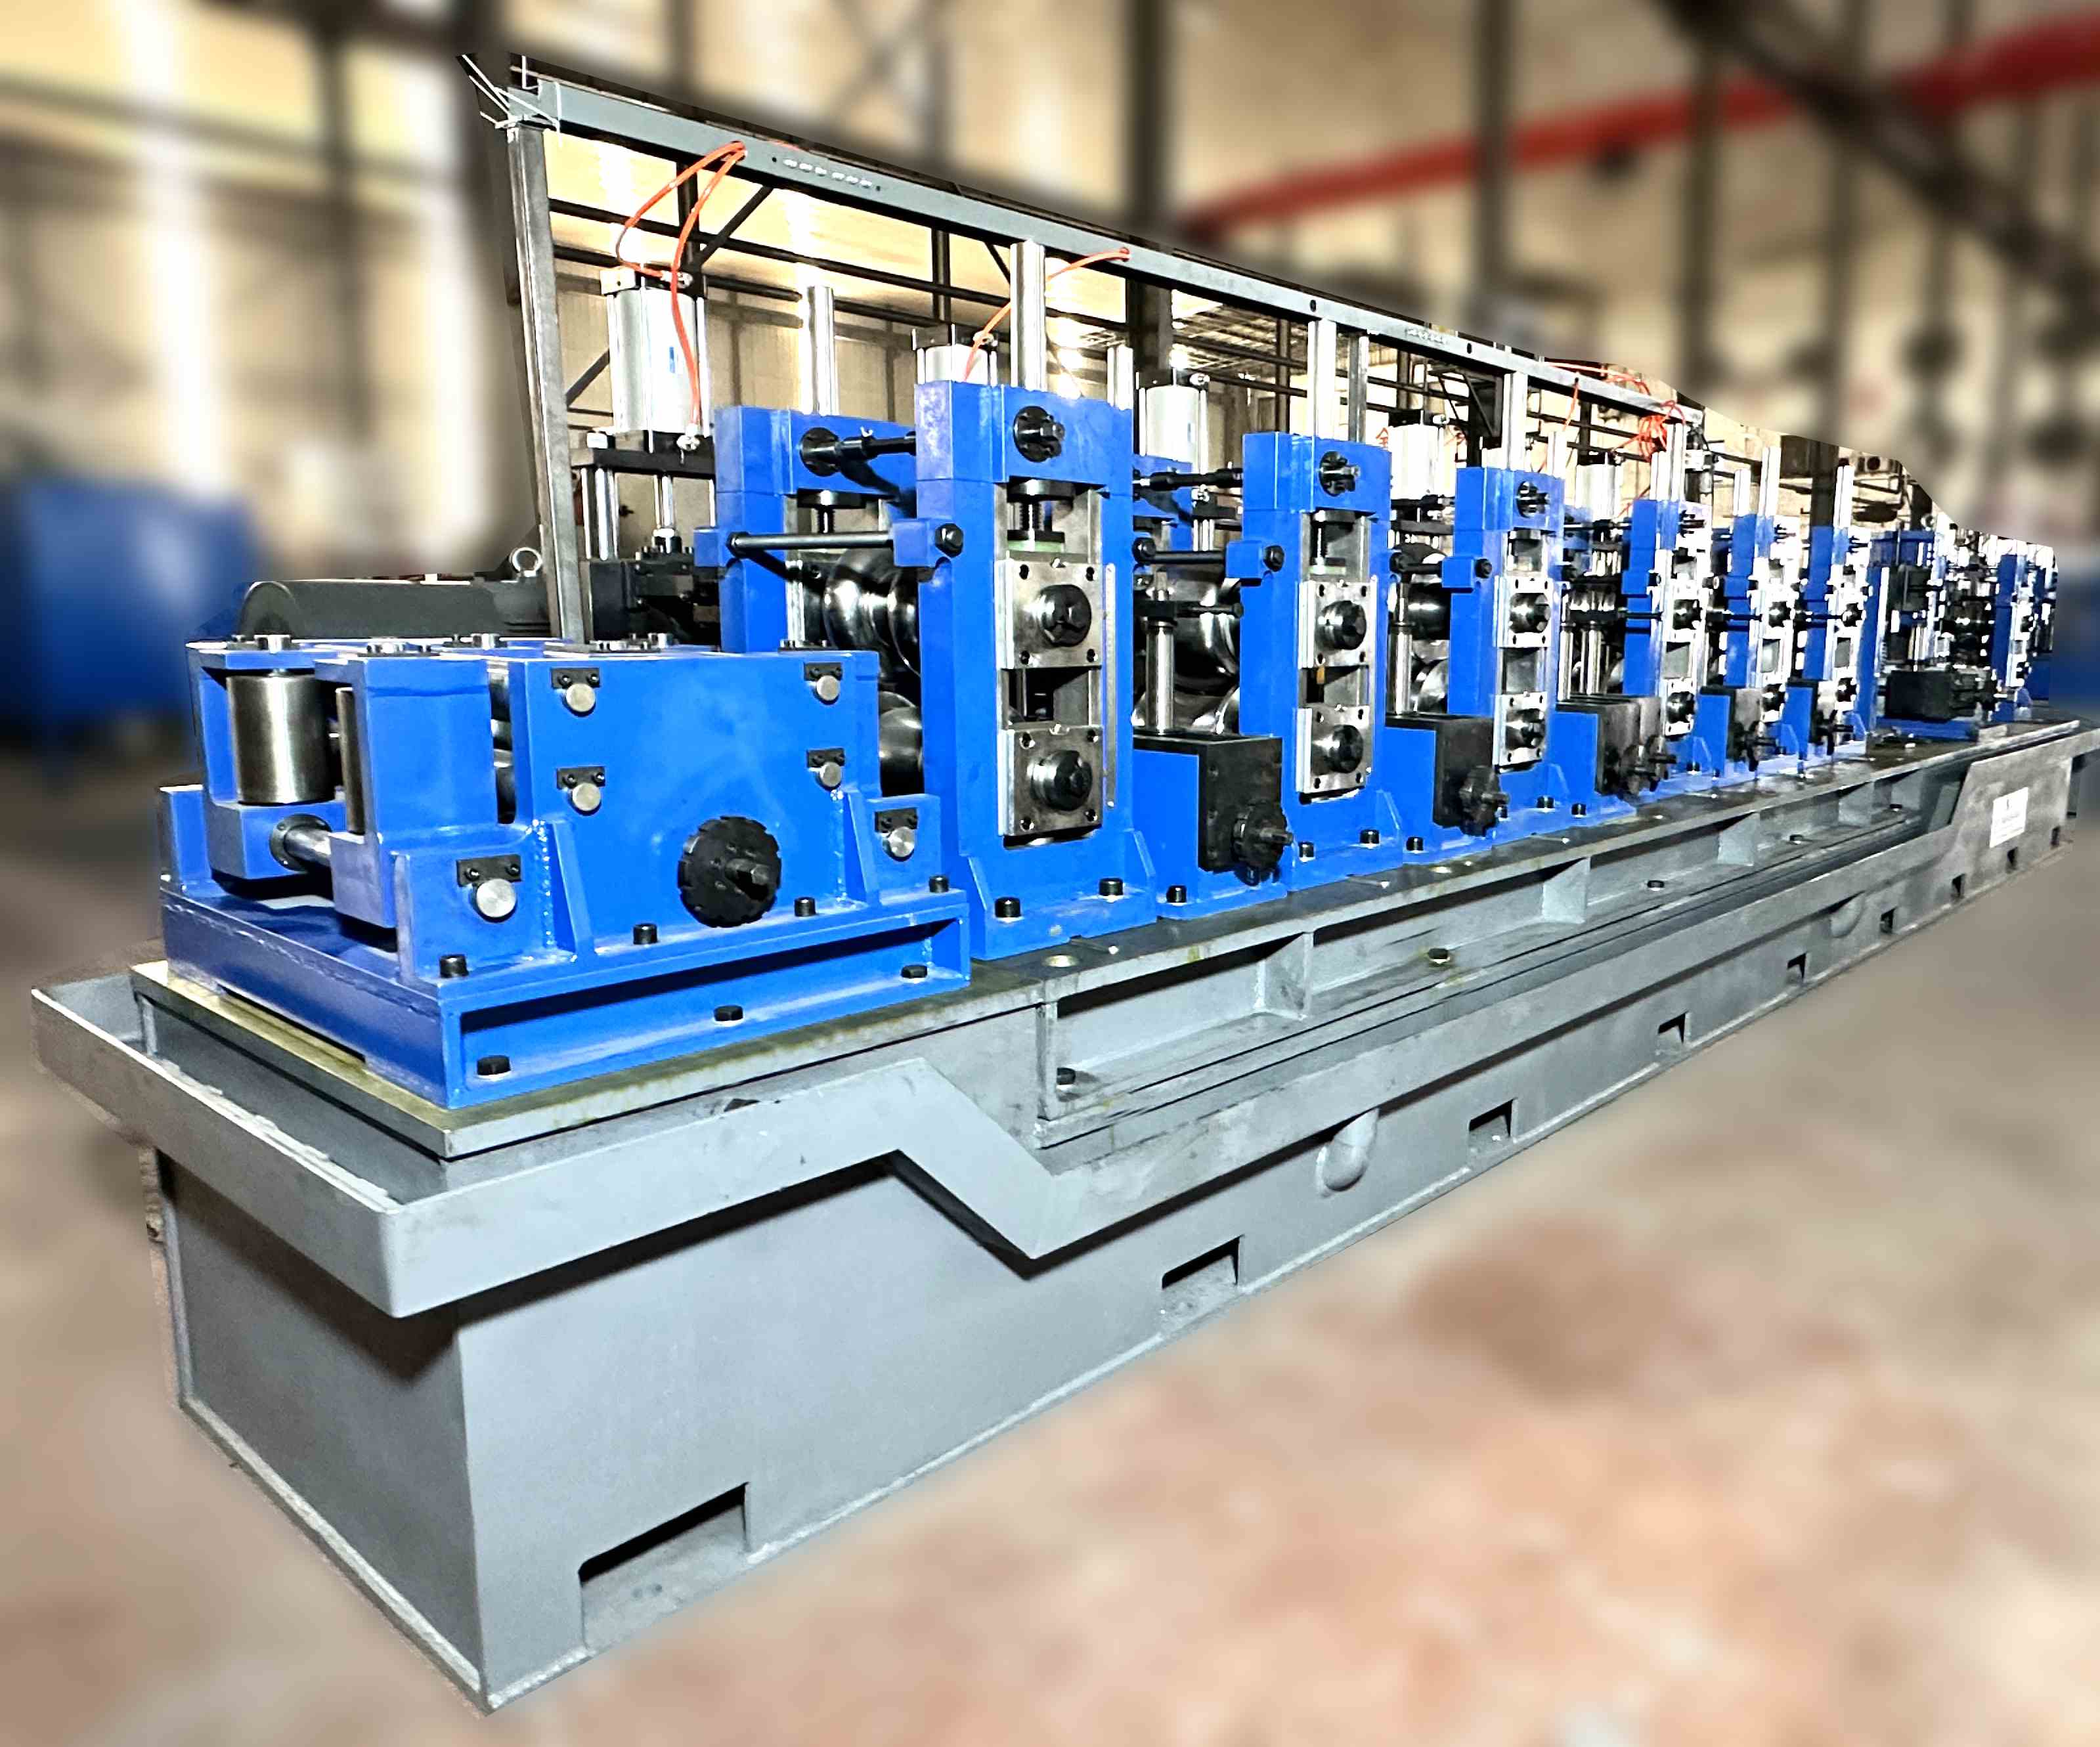
Eine moderne Rohrmühle ist keine einzelne Einheit, sondern eine integrierte Reihe von Stationen, die alle zur Qualität des Endprodukts beitragen. Die Interaktion zwischen diesen Stationen bestimmt die Fähigkeit der Maschine, unterschiedliche Materialien zu verarbeiten – von niedriglegiertem Stahl bis hin zu hochfestem Stahl (AHSS) und rostfreien Legierungen.
1.1 Abwickeln, Streifenaufbereitung und Kantenbearbeitung
Der Prozess beginnt mit dualen Mandrel Abwicklern, die für den kontinuierlichen Betrieb ausgelegt sind. Kantenfräseinheiten mit servogesteuerter Positionierung entfernen verfestigte Kanten und sorgen für einen gratfreien Streifen. Bei ERW (elektrischer Widerstandsschweißen) Linien beeinflusst die Kantengeometrie direkt die Schweißintegrität; Abweichungen über ±0,1 mm führen zu Schweißporosität oder unvollständiger Fusion. Moderne Rohrmühlen integrieren laserbasierte Kantenerkennung, um Fräsanpassungen zu automatisieren und den Ausschuss während Materialübergängen um bis zu 30% zu reduzieren.
1.2 Formabschnitt: Walzpassdesign und Materialflusskontrolle
Formstände wenden progressive Biegung an, um flache Streifen in ein offenes Nahtrohr zu verwandeln. Die Herausforderung besteht darin, das Rückfedern zu steuern, insbesondere bei AHSS-Qualitäten wie DP600 oder CP800. Die Finite-Elemente-Analyse (FEA) ist mittlerweile Standard für das Design von Walzwerkzeugen und stellt sicher, dass die Dehnungsverteilung über die Streifenbreite gleichmäßig bleibt. Schnellwechsel-Kassetten-Systeme ermöglichen den vollständigen Austausch des Walzsatzes in weniger als 20 Minuten – ein kritischer Faktor für Hersteller, die Just-in-Time (JIT) Lagerhaltungsmodelle betreiben. Wenn der Formabschnitt richtig konstruiert ist, werden Kantenbuckel und Schweißfehlstellungen nahezu eliminiert.
1.3 Schweißzone: HF-Induktions- und Kontakttechnologien
Das Hochfrequenzschweißen bleibt aufgrund seiner Geschwindigkeit und Energieeffizienz dominant. Die Schweißqualität hängt jedoch von der präzisen Kontrolle der Impedanzplatzierung, der Temperatur der Streifenränder und des Pressdrucks ab. Fortschrittliche Rohrmühlen nutzen die geschlossene Regelung der Schweißtemperatur über Dualwellen-Pyrometer, gekoppelt mit automatischen Schweißpositionsreglern. Die Nachschweiß-Nahtglühung – inline Induktion oder extern – ist für Anwendungen, die hohe Duktilität erfordern, wie z.B. bei hydrogeformten Automobilkomponenten oder Wärmetauscherschläuchen, zwingend erforderlich.
1.4 Größenanpassung, Richten und Fliegender Schnitt
Nach dem Schweißen durchläuft das Rohr Größenanpassungsstände, um die endgültige OD-Toleranz zu erreichen, typischerweise ±0,2 % für Strukturrohre. Rotationsrichtmaschinen korrigieren verbleibende Biegebeanspruchungen, während ein servoangetriebener fliegender Schnitt die Längengenauigkeit innerhalb von ±1,5 mm bei Liniengeschwindigkeiten über 120 m/min gewährleistet. Die Integration von digitalen Servoantrieben und Hochgeschwindigkeits-PLC-Synchronisation beseitigt das mechanische Spiel, das in älteren mechanischen Walzwerken üblich ist.
2. Chronische Schmerzpunkte der Branche mit ingenieurtechnischen Lösungen angehen
Felddaten von 120 Rohrwalzwerk-Installationen zeigen, dass die hartnäckigsten Produktionsverluste aus Schweißnahtfehlern, dimensionalem Drift und ungeplanten Ausfallzeiten resultieren. Im Folgenden sind die Ursachen und Gegenmaßnahmen aufgeführt, die in Hochvolumenbetrieben validiert wurden.
Schmerzpunkt: Interne Schweißnahtvorsprünge
Ursache: Unzureichender Druck der Quetschrollen oder falsche Geometrie der Schweißrollen.
Lösung: Hydraulisch servo-gesteuerte Quetschstände mit Lastzellenrückmeldung. Durch die Aufrechterhaltung eines konsistenten Schweißdrucks unabhängig von Materialdickenvariationen produziert die Rohrwalzmaschine eine nahezu bündige interne Naht, wodurch sekundäre Abtragungsoperationen in Präzisionsanwendungen eliminiert werden.Schmerzpunkt: Schweißporosität und Kaltschweißungen
Ursache: Inkonsistente Kantenbedingungen des Bandes oder variable Impedanz.
Lösung: Dual-Achsen-Nähverfolgung mit ultrasonischer Schweißüberwachung. Echtzeit-Rückmeldungen passen die Schweißleistung und die Impedanzposition an, wodurch die NDT-Ablehnungsraten in der API 5L-Rohreproduktion um 45 % gesenkt werden.Schmerzpunkt: Rattermarken und Oberflächenfehler
Ursache: Verschleiß der Walzlager oder Fehlstellungen in den Formständen.
Lösung: Zustandsüberwachungssysteme mit Vibrationssensoren und Schmieranalyse. Prädiktive Wartungswarnungen verhindern ungeplante Stillstände und erhalten die Oberflächenqualität gemäß ASTM A513-Spezifikationen.Schmerzpunkt: Übermäßiger Ausschuss während des Coil-Wechsels
Ursache: Manuelle oder schlecht synchronisierte Steuerung des Akkumulators.
Lösung: Hochverhältnis-Akkumulatoren mit spannungsgesteuerten Tänzerarmen. Die Entkopplung des Bandzufuhr von der Walzgeschwindigkeit ermöglicht einen kontinuierlichen Betrieb während des Coil-Verbindens und reduziert den Startausschuss um bis zu 70 %.
3. Anwendungsorientierte Konfigurationen: Öl & Gas, Automobil und Struktursegmente
Marktnachfragen diktieren spezifische Maschinenarchitekturen. Eine Rohrwalzmaschine, die für Rohrleitungen konzipiert ist, unterscheidet sich erheblich von einer, die für präzise Automobilrohre vorgesehen ist.
3.1 Öl und Gas: Rohrleitungen und Verrohrungen
Die Einhaltung von API Q1 erfordert schwere Formstände mit Steifigkeit, um Wandstärken von bis zu 16 mm zu bewältigen. Diese Maschinen integrieren hydrostatische Prüf- und automatisierte Ultraschallprüfstationen (AUT). Für Anwendungen im sauerstoffhaltigen Dienst muss die Schweißwärmeeinbringung streng kontrolliert werden, um wasserstoffinduzierte Rissbildung (HIC) zu verhindern. SANSO’s Konfigurationen in diesem Sektor verwenden adaptive Schweißleistungsregler, die die Frequenz basierend auf Echtzeit-Härtewerten anpassen.
3.2 Automobil-Präzisionsrohre
Antriebswellen, Fahrwerkskomponenten und Kraftstoffleitungen erfordern Durchmessertoleranzen von bis zu ±0,05 mm und eine makellose Oberflächenbeschaffenheit. Hier integriert die Rohrmühlenmaschine Mehrstand-Turk’s Head-Größeneinheiten und Inline-Wirbelstromprüfungen. Laser-Mikrometer, die nach jedem kritischen Stand positioniert sind, bieten sofortiges Feedback und ermöglichen Korrekturen, bevor fehlerhafte Rohre die Schnittstelle erreichen.
3.3 Struktur- und Mechanikrohre (HSS, Rechteckig)
Bei hohlen Strukturprofilen (HSS) besteht die Hauptschwierigkeit darin, Rechtwinkligkeit und gleichmäßige Eckradien zu erreichen. Mühlen, die mit hochdrehmomentfähigen AC-Antrieben und adaptiven Walzpass-Designs ausgestattet sind, halten die Wanddickenverteilung gleichmäßig, selbst während komplexer Formübergänge. SANSOs Ingenieuransatz priorisiert die Optimierung des Walzpasses, um Materialverformungen zu minimieren und gleichzeitig konsistente mechanische Eigenschaften im gesamten Querschnitt zu gewährleisten.
4. Die Rolle des Akkumulators zur Maximierung der Effizienz der Rohrmühlenmaschine
Oft unterschätzt, ist der Akkumulator ein strategisches Element, das direkt die Ausschussraten, den Energieverbrauch und die Schweißkonsistenz beeinflusst. Ein ordentlich integrierter Akkumulator entkoppelt den Streifenvorbereitungsbereich von den Hochgeschwindigkeits-Form- und Schweißzonen, sodass die Mühle mit konstanter Geschwindigkeit unabhängig von Wickelwechseln arbeiten kann. SANSOs Akkumulatorsysteme nutzen vertikale Schleifen-Designs mit servoangetriebenen Tanzarmen, die auch während Beschleunigungs- und Verzögerungsphasen eine konstante Rückenspannung aufrechterhalten.
Daten aus aktuellen Installationen zeigen, dass Mühlen, die mit Hochverhältnis-Akkumulatoren ausgestattet sind, eine Reduzierung des Energieverbrauchs pro Tonne um 22 % erreichen, da die Beschleunigungszyklen minimiert werden. Darüber hinaus beseitigt die Fähigkeit, Wickelende offline zu schweißen, die häufigste Ursache für Schweißfehler: Geschwindigkeitsvariationen während des Verbindungsprozesses. Für den 24/7-Betrieb bedeutet dies 300–400 zusätzliche produktive Stunden jährlich.
5. Industrie 4.0 Integration und Strategien für vorausschauende Wartung
Die moderne Rohrmühlenmaschine ist ein datengenerierendes Asset. Die Nutzung dieser Daten verwandelt die Wartung von reaktiv zu vorausschauend, was die ungeplante Ausfallzeit um über 50 % reduziert.
Digitale Zwillinge: Virtuelle Nachbildungen der Mühle ermöglichen es den Bedienern, Walzenwechsel und Parameteranpassungen offline zu simulieren, wodurch die Inbetriebnahmezeit um bis zu 60 % verkürzt wird.
Vorausschauende Analytik: Maschinenlernmodelle analysieren Motor-Drehmoment, Vibrationsspektren und Schweißleistungsunterschriften, um Walzenverschleiß und Lagerausfälle mit 95 % Genauigkeit vorherzusagen.
Energieoptimierung: Regenerative Antriebe gewinnen Energie während der Verzögerung zurück, während optimierte Formgeometrien den mechanischen Leistungsbedarf um 15–20 % reduzieren.
Fazit: Engineering ROI Durch Präzision und Zuverlässigkeit
In eine Rohrmühle zu investieren, ist eine strategische Entscheidung, die die Produktionsagilität, die Qualitätskonformität und die Betriebskosten beeinflusst. Durch die Priorisierung von geschlossenen Prozesskontrollen, robustem mechanischen Design und datengestützter Automatisierung können Hersteller eine Erstpassausbeute von über 97 % erreichen und gleichzeitig Abfall und Energieverbrauch minimieren. SANSO hat weltweit über 400 integrierte Linien entwickelt, die Systeme liefern, die sich an die sich entwickelnden Materialanforderungen und Marktbedürfnisse anpassen. Jede Rohrmühle ist so konfiguriert, dass sie als Gewinnzentrum arbeitet – die Betriebszeit maximiert, die Maßhaltigkeit sichergestellt und die Flexibilität bereitgestellt wird, die in der heutigen wettbewerbsintensiven Landschaft erforderlich ist.
Häufig gestellte Fragen (FAQ)
F1: Was sind die kritischen Parameter, die die Formkapazität einer Rohrmühle bestimmen?
A1: Die Formkapazität wird hauptsächlich durch die Streckgrenze des Materials, die Wandstärke und den Durchmesser des fertigen Rohrs definiert. Zu den Schlüsselparametern gehören die Anzahl der Abbau-Passagen, die Härte des Walzmaterials (typischerweise D2 oder PM-Stahl für hochfeste Grade) und die Steifigkeit der Formstandgehäuse. Für AHSS-Grades müssen Maschinen zusätzliche Stände integrieren, um das Rückfederungsverhalten zu steuern, und die Walzpassagen müssen mit FEA entworfen werden, um Randbeulungen zu verhindern.
F2: Wie beeinflusst das Akkumulatorsystem die Schweißqualität in Hochgeschwindigkeits-Rohrmühlen?
A2: Der Akkumulator ermöglicht es den Form- und Schweißabschnitten, eine konstante Liniengeschwindigkeit unabhängig von der Bandzufuhr aufrechtzuerhalten. Die Schweißwärmeeinbringung pro Längeneinheit ist direkt proportional zur Liniengeschwindigkeit; jede Variation erzeugt Inkonsistenzen in der wärmebeeinflussten Zone. Ein Hochverhältnis-Akkumulator beseitigt Geschwindigkeitschwankungen während des Coilschweißens und der Beschleunigung, was stabile Schweißtemperaturprofile sicherstellt und das Risiko von Porosität verringert.
F3: Welche Echtzeitüberwachungstechnologien sind entscheidend für die Einhaltung von API 5L?
A3: Für API 5L-Rohrleitungen sind wesentliche Echtzeitsysteme: (1) Dualwellen-Infrarot-Pyrometer zur Steuerung der Schweißtemperatur; (2) automatisierte Ultraschallprüfung (AUT) zur Nahtintegrität; (3) laserbasierte OD- und Wanddickenmessgeräte, die nach den Größenständen positioniert sind; und (4) hydraulische Drucküberwachung an Quetschständen, um einen konsistenten Schweißversatz aufrechtzuerhalten. Diese Systeme müssen in eine zentrale SPS mit Datenprotokollierung zur Rückverfolgbarkeit integriert werden.
F4: Welche Wartungspraktiken verlängern die Lebensdauer von Walzenwellen und Lagern in einer Rohrmühle?
A4: Ein prädiktives Wartungsregime ist entscheidend. Zu den wichtigsten Praktiken gehören: wöchentliche Vibrationsanalyse aller Hauptantriebslager; vierteljährliche Laser-Ausrichtung der gesamten Passlinie (von der Eingangsführung bis zum Abtrennen); und Überwachung der Schmierintervalle mittels Ölanalysen für Partikelzählung und Wassergehalt. Lager in hochbelasteten Formständen müssen typischerweise nach 8.000–12.000 Produktionsstunden ausgetauscht werden, aber zustandsbasierte Überwachung kann dies um 30 % verlängern.
Q5: Kann eine einzelne Rohrmühle effizient sowohl runde als auch rechteckige Profile ohne größere Umrüstung produzieren?
A5: Ja, mit der Integration eines Turkskopfes (Größenanpassung) nach der Umwandlung von rund zu Form. Für Durchmesserbereiche von 20 mm bis 150 mm ermöglichen universelle Zerlegungsabschnitte mit verstellbaren Seitenwalzen einen Wechsel zwischen runden und rechteckigen Profilen. Um jedoch die Effizienz und Lebensdauer der Werkzeuge zu erhalten, widmen viele Hersteller spezifische Linien entweder der Produktion von runden oder von Formprofilen, wenn die Mengen 10.000 Tonnen pro Jahr und Profilfamilie überschreiten. Schnellwechsel- Kasettensysteme reduzieren die Umrüstzeit auf unter 90 Minuten.
Q6: Wie beeinflusst die Wahl der Schweißtechnologie (HF-Kontakt vs. Induktion) die Konfiguration der Rohrmühlenmaschine?
A6: HF-Kontaktschweißen verwendet Gleiskontakte, die die Bandkanten direkt energisieren; es bietet eine höhere Effizienz für kleinere Durchmesser und dickere Wände, erfordert jedoch eine präzise Impedanzanpassung. Induktionsschweißen verwendet eine Spule, die das Rohr umgibt, was einen saubereren Betrieb und eine einfachere Einrichtung für größere Durchmesser bietet. Induktionssysteme benötigen zusätzlichen Platz für die Spule und Kühlsysteme. Die Wahl beeinflusst das Layout der Mühle, die Dimensionierung der Stromversorgung und die Komplexität des Schweißkontrollsystems.
Artikeltags:
Verwandte Nachrichten
More Kategorie
Beliebte Artikel
-
 Wie man den richtigen Abwickler für Ihr geschweißtes Rohrherstellungswerk auswählt
-
 Hochpräzisions-Abwickler- und Richtsysteme: Industrielle Auswahl- und Einrichtungsanleitung
-
 Fliegende Kaltkreissäge vs. Reibungssäge: Welche ist die richtige für Ihr Rohrwerk?
-
 ERW-Rohrmühle: Der vollständige Leitfaden für Technik und Prozesse
-
 Top 7 globale ERW-Rohrmühlenmaschinenhersteller: Wer baut die besten?
Neue Artikel
Beliebte Tags
