
管材轧机效率:高强度焊接管生产的8个关键指标
2026-07-11
在焊接管制造行业,管道轧机是冶金科学与机械精度相结合的核心资产。对于目标为高强度材料、紧密尺寸公差和首次合格率超过96%的操作,这种设备的选择和配置决定了可变成本结构和市场竞争力。基于来自五大洲超过400条集成生产线的现场数据,这份技术概述分析了将高性能轧机与那些受到焊接缺陷、几何偏差和过度停机困扰的轧机区分开的子系统。SANSO工程师专注于闭环过程控制,确保每台管道轧机在满足API、ASTM和ISO标准的同时,实现OEE(整体设备有效性)的可测量提升。
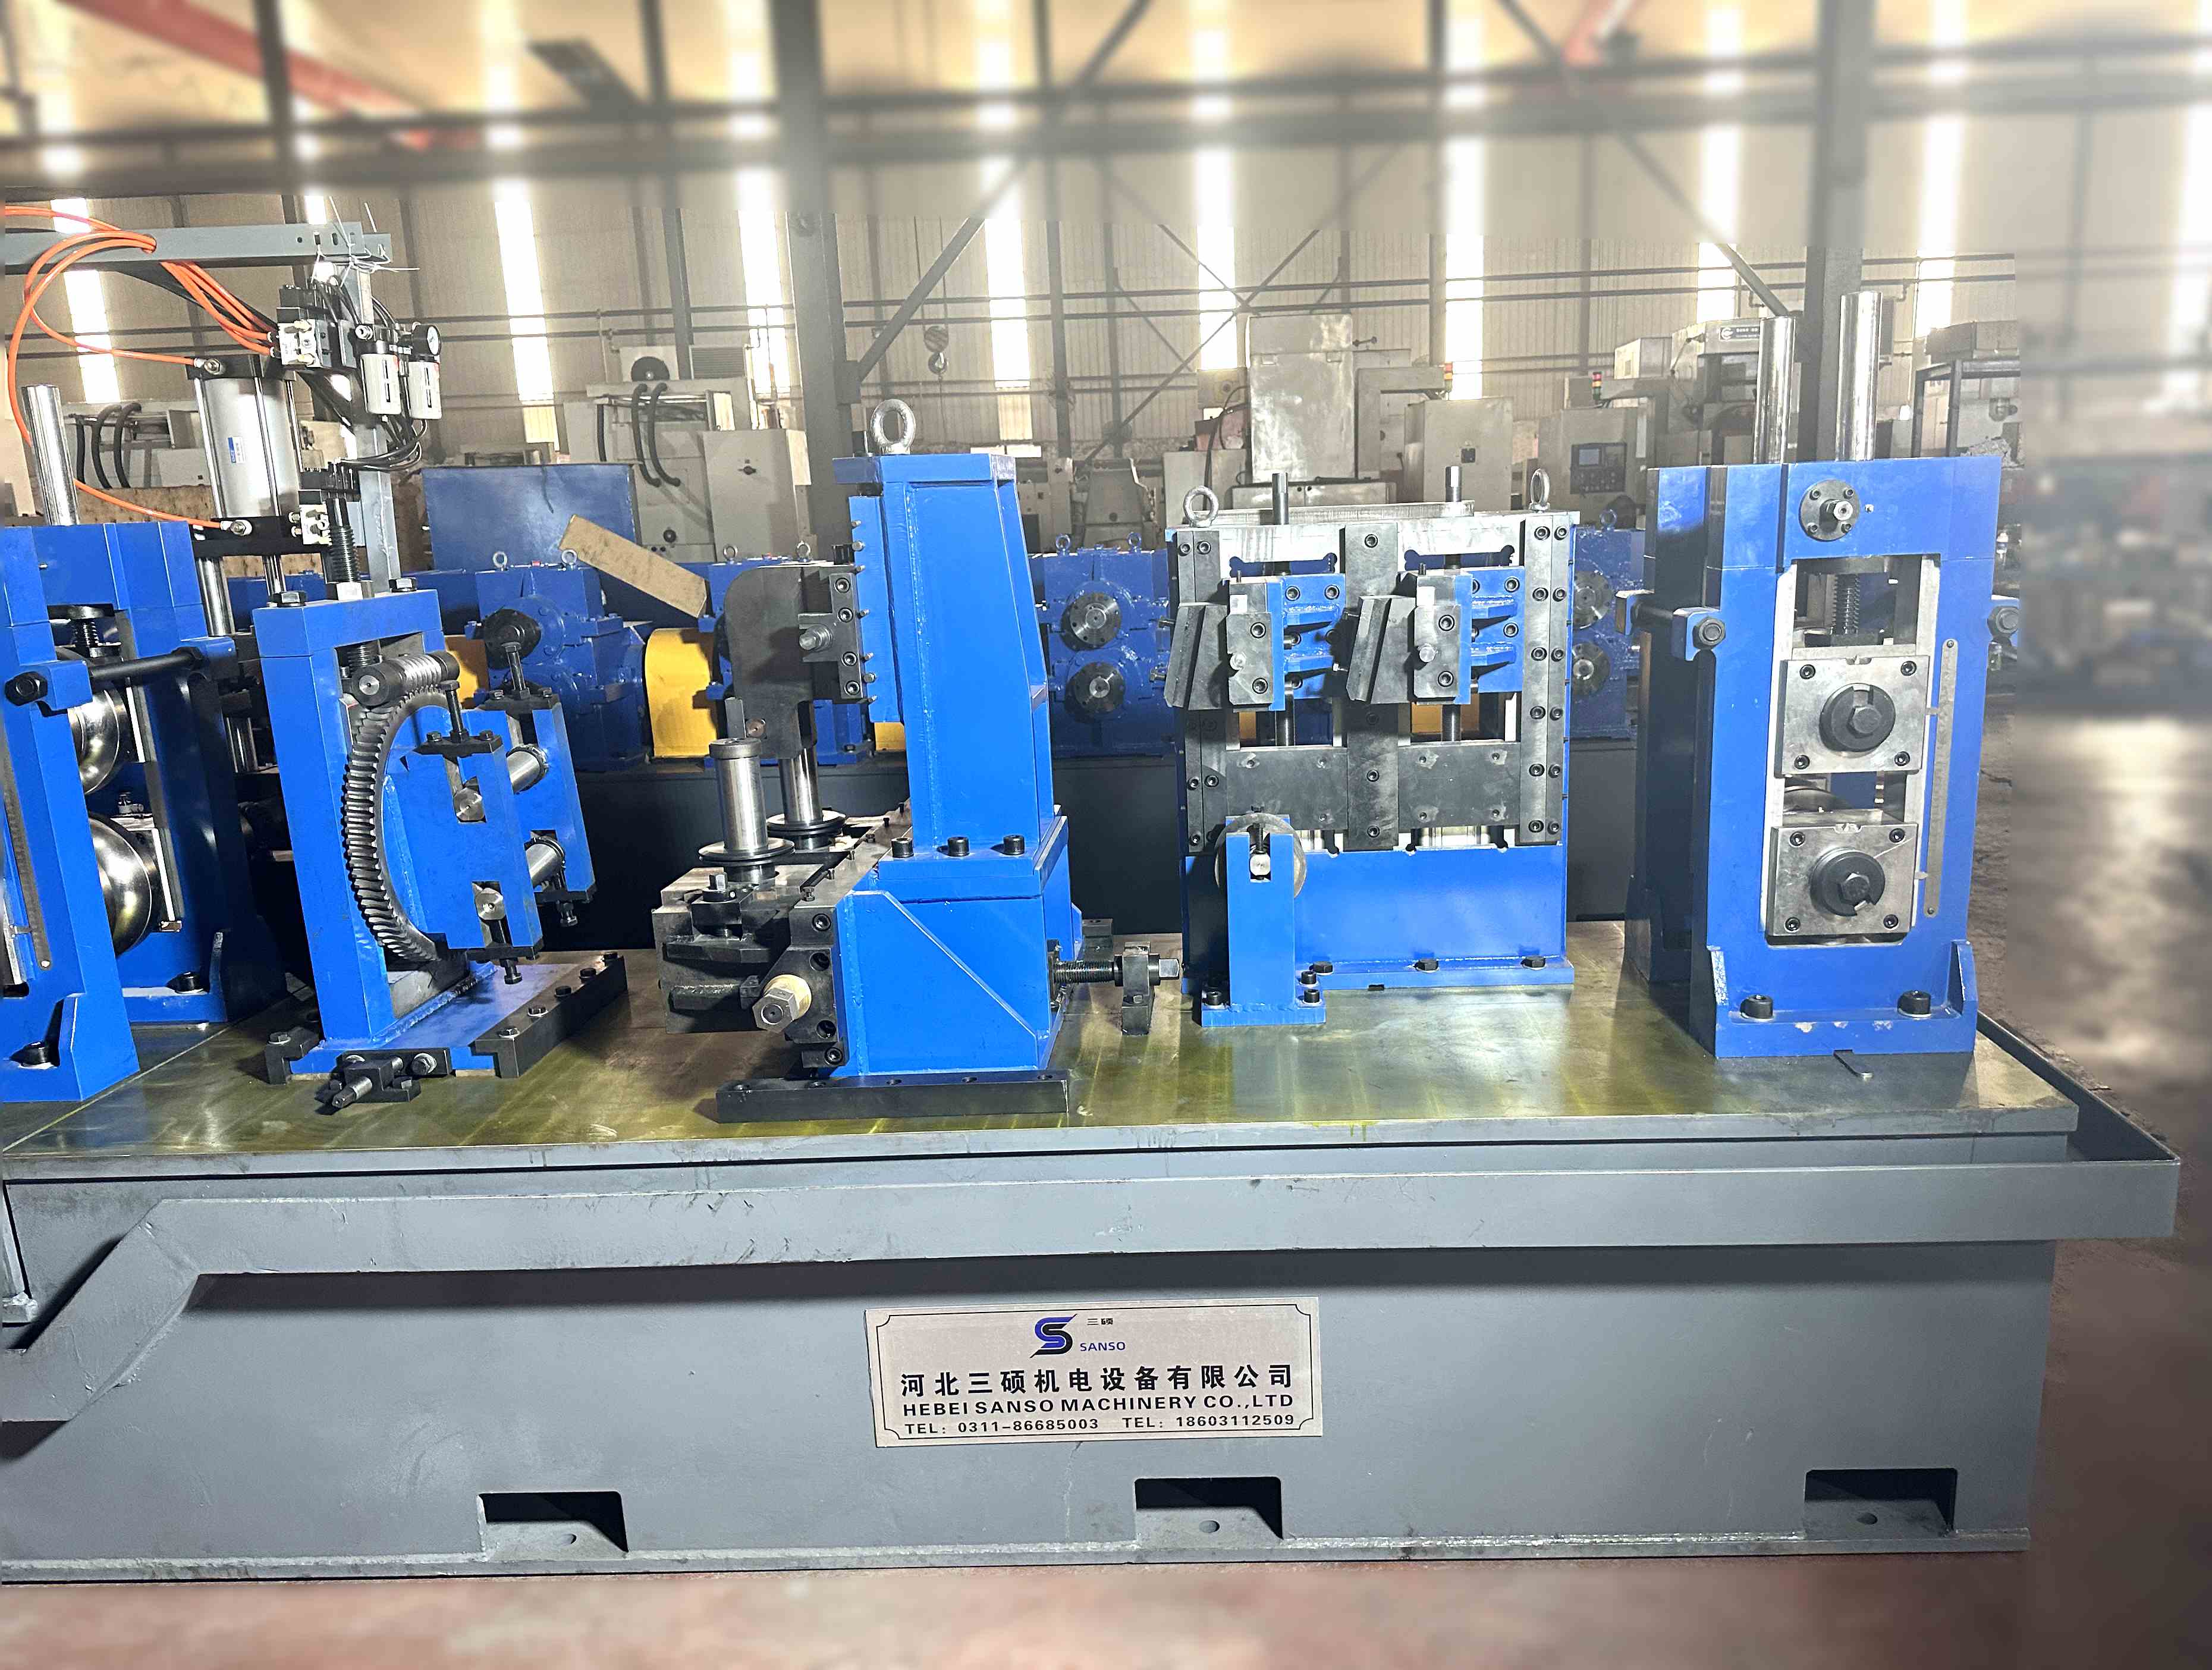
1. 高性能管道轧机的结构架构
现代管道轧机不是一个单一的单元,而是一系列集成的工作站,每个工作站都对最终产品质量做出贡献。这些工作站之间的相互作用决定了机器处理各种材料的能力——从低碳钢到先进的高强度钢(AHSS)和不锈合金。
1.1 卷料、带材准备和边缘处理
该过程始于设计用于连续操作的双轭解卷机。伺服驱动定位的边缘铣削单元去除工件硬化的边缘,确保带材无毛刺。对于ERW(电阻焊)生产线,边缘几何形状直接影响焊接完整性;超出±0.1毫米的偏差会导致焊接孔隙或不完全熔合。现代管道轧机配置集成了基于激光的边缘检测,以自动化铣削调整,在材料过渡期间减少高达30%的废料。
1.2 成型段:轧制通道设计和材料流控制
成型机架施加渐进弯曲,将平带转变为开缝管。挑战在于管理回弹,特别是对于DP600或CP800等AHSS等级。有限元分析(FEA)现在已成为轧辊工具设计的标准,确保应变分布在带材宽度上保持均匀。快速更换卡式系统允许在20分钟内完成整个轧辊组的更换——这是采用准时生产(JIT)库存模型的制造商的关键因素。当成型段经过适当工程设计时,边缘弯曲和焊接错位几乎被消除。
1.3 焊接区:高频感应和接触技术
高频焊接因其速度和能效而占主导地位。然而,焊接质量依赖于对阻抗位置、带材边缘温度和挤压力的精确控制。先进的管道轧机平台通过双波长测温仪进行闭环焊接温度监测,并配备自动焊接位置控制器。焊后接缝退火——在线感应或外部——对于需要高延展性的应用(如汽车水压成型部件或换热器管)是强制性的。
1.4 尺寸调整、校直和飞行切割
焊接后,管材通过尺寸调整架以达到最终的外径公差,通常结构管的公差为±0.2%。旋转校直机纠正残余弯曲应力,而伺服驱动的飞行切割确保在超过120米/分钟的生产线速度下,长度精度在±1.5毫米以内。数字伺服驱动和高速PLC同步的集成消除了老式机械轧机中常见的机械间隙。
2. 用工程解决方案解决行业长期痛点
来自120个管道轧机安装的现场数据表明,最持久的生产损失源于焊缝缺陷、尺寸漂移和计划外停机。以下是经过高产量操作验证的根本原因和对策。
痛点:内部焊缝突出
根本原因:挤压辊压力不足或焊接辊几何形状不当。
解决方案:带有负载传感器反馈的液压伺服控制挤压架。通过保持独立于材料厚度变化的一致焊接压力,管道轧机生产出几乎平齐的内部焊缝,消除了精密应用中的二次去毛刺操作。痛点:焊接气孔和冷焊
根本原因:带材边缘状态不一致或阻抗变化。
解决方案:双轴焊缝跟踪与超声波焊接监测。实时反馈调整焊接功率和阻抗位置,将API 5L管道生产中的无损检测拒收率降低45%。痛点:振动痕迹和表面缺陷
根本原因:成型架中的滚动轴承磨损或错位。
解决方案:带有振动传感器和润滑分析的状态监测系统。预测性维护警报防止计划外停机,并保持符合ASTM A513规范的表面质量。痛点:换卷期间废料过多
根本原因:手动或同步不良的蓄能器控制。
解决方案:带有张力控制舞蹈臂的高比率蓄能器。将带材进给与轧机速度解耦,允许在卷材连接期间连续操作,将启动废料减少高达70%。
3. 应用驱动的配置:石油与天然气、汽车和结构领域
市场需求决定了特定的机器架构。用于管道的管道轧机与用于汽车精密管的机器有显著不同。
3.1 石油和天然气:管道和套管
API Q1合规要求重型成型架具备足够的刚性,以处理厚度高达16毫米的壁。这些机器集成了静水测试和自动超声波测试(AUT)站。对于酸性服务应用,焊接热输入必须严格控制,以防止氢脆(HIC)。SANSO在该领域的配置采用自适应焊接功率控制器,根据实时硬度读数调整频率。
3.2 汽车精密管
驱动轴、底盘组件和燃油管线要求直径公差达到±0.05毫米,并且表面光洁度无瑕疵。在这里,管道轧机结合了多站土耳其头尺寸单元和在线涡流测试。每个关键站后设置的激光微米计提供即时反馈,使得在缺陷管材到达切割站之前能够进行修正。
3.3 结构和机械管(HSS,矩形)
对于空心结构截面(HSS),实现方正和一致的角半径是主要挑战。配备高扭矩交流驱动和自适应轧制通道设计的轧机,即使在复杂形状过渡期间也能保持均匀的壁厚分布。SANSO的工程方法优先考虑轧制通道优化,以最小化材料应变,同时确保截面的一致机械性能。
4. 储存器在最大化管道轧机效率中的作用
储存器常常被低估,但它是一个直接影响废料率、能耗和焊接一致性的战略组件。一个适当集成的储存器将带材准备部分与高速成型和焊接区域解耦,使轧机能够在不受卷材变化影响的情况下以恒定速度运行。SANSO的储存器系统采用垂直环路设计,配备伺服驱动的舞者臂,即使在加速和减速阶段也能保持恒定的回拉张力。
最近安装的数据表明,配备高比储存器的轧机每吨能耗减少22%,这是由于加速周期的最小化。此外,离线进行卷材端焊接的能力消除了焊接缺陷的最常见原因:连接过程中的速度变化。对于24/7的操作,这意味着每年增加300-400小时的生产时间。
5. 工业4.0集成与预测性维护策略
现代管道轧机是一个数据生成资产。利用这些数据将维护从反应式转变为预测式,减少计划外停机时间超过50%。
数字双胞胎:轧机的虚拟复制品允许操作员离线模拟轧制更换和参数调整,将调试时间减少多达60%。
预测分析:机器学习模型分析电机扭矩、振动谱和焊接功率特征,以95%的准确率预测轧辊磨损和轴承故障。
能量优化:再生驱动在减速期间捕获能量,而优化的成型几何形状将机械功率需求降低15-20%。
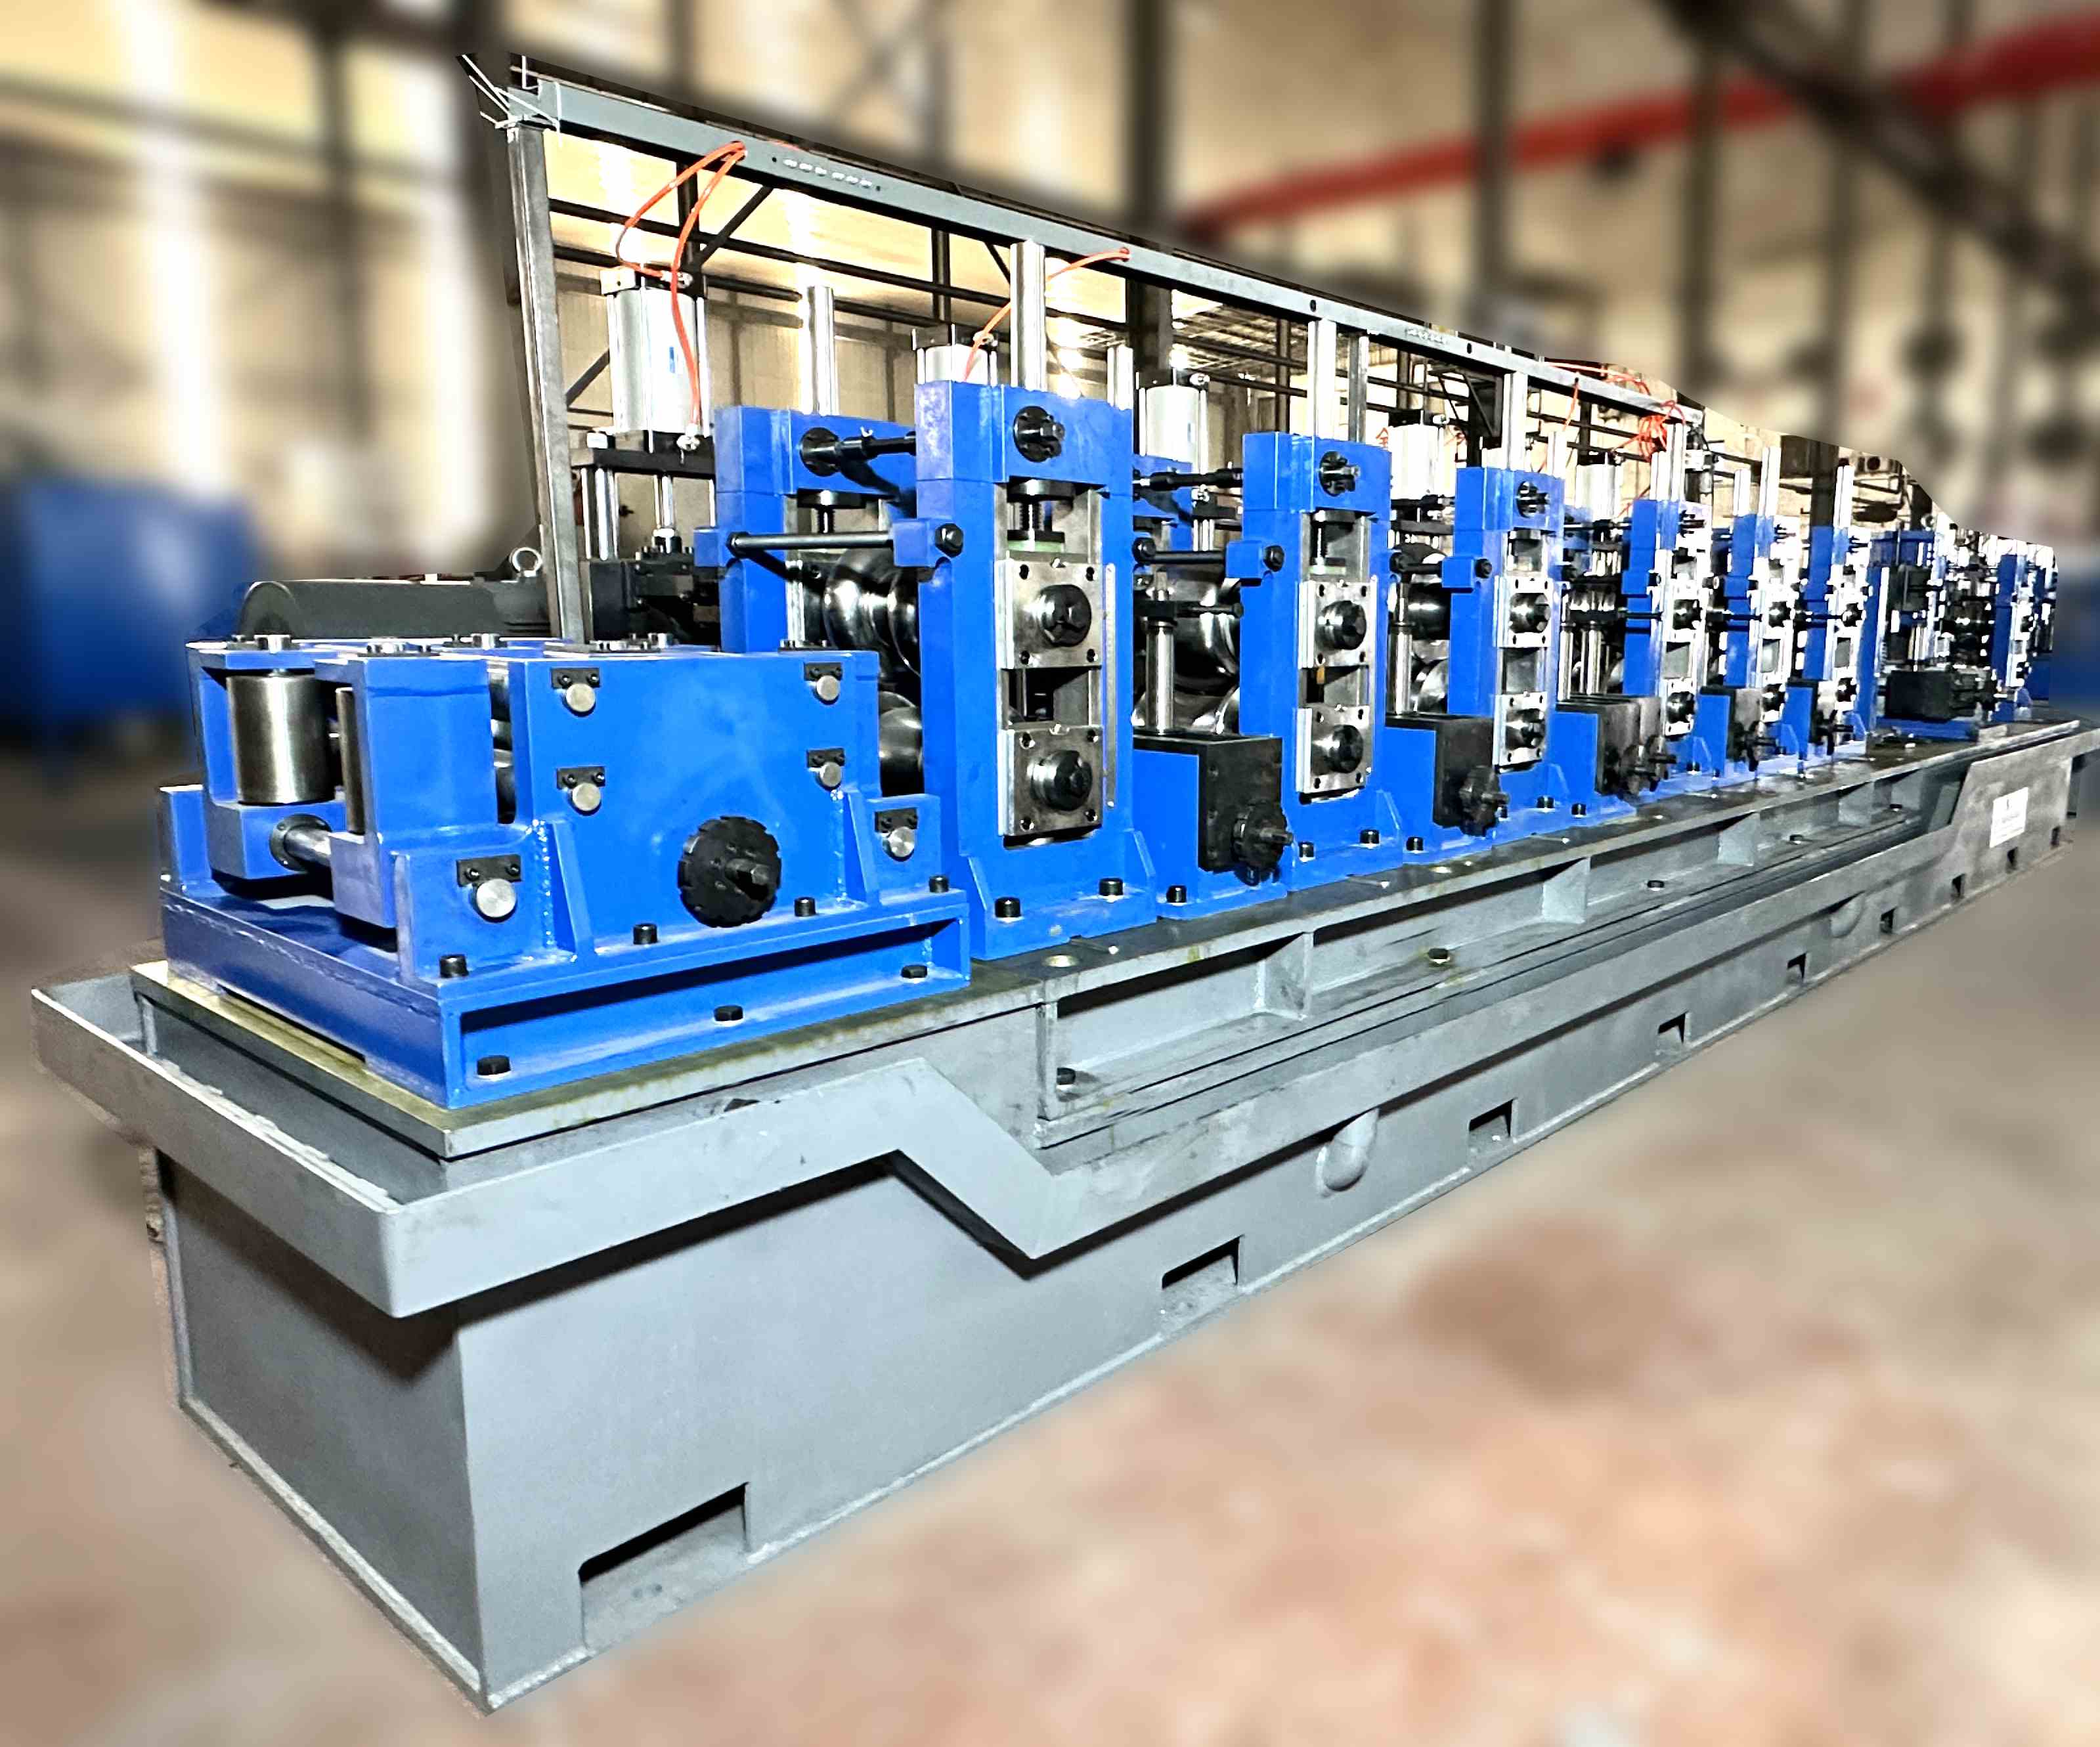
结论:通过精确性和可靠性提升工程投资回报率
投资于一台 管道轧机 是一个战略决策,影响生产灵活性、质量合规性和运营成本。通过优先考虑闭环过程控制、强大的机械设计和数据驱动的自动化,制造商可以实现超过 97% 的一次合格率,同时最小化废料和能源消耗。 SANSO 在全球设计了超过 400 条集成生产线,提供适应不断变化的材料规格和市场需求的系统。每台 管道轧机 都被配置为作为一个盈利中心运作——最大化正常运行时间,确保尺寸一致性,并提供在当今竞争激烈的环境中所需的灵活性。
常见问题解答 (FAQ)
Q1: 决定管道轧机成型能力的关键参数是什么?
A1: 成型能力主要由材料的屈服强度、壁厚和成品管道直径定义。关键参数包括:破断道次的数量、轧辊材料硬度(通常高强度等级使用 D2 或 PM 钢)以及成型支架外壳的刚性。对于 AHSS 等级,机器必须增加额外的支架以管理回弹,并且轧辊道次必须使用有限元分析(FEA)设计,以防止边缘屈曲。
Q2: 储存器系统如何影响高速 管道轧机的焊接质量?
A2: 储存器允许成型和焊接部分保持与带材进给无关的恒定线速度。每单位长度的焊接热输入与线速度成正比;任何变化都会在热影响区产生不一致性。高比率储存器消除在卷材连接和加速过程中的速度波动,确保稳定的焊接温度曲线并降低孔隙率风险。
Q3: 实现 API 5L 合规所需的实时监测技术有哪些?
A3: 对于 API 5L 管线管,必要的实时系统包括:(1) 用于焊接温度控制的双波长红外测温仪;(2) 用于接缝完整性的自动化超声波检测(AUT);(3) 在定尺支架后定位的激光基 OD 和壁厚测量仪;以及 (4) 在挤压支架上监测液压压力以保持一致的焊接变形。这些系统必须集成到一个集中式 PLC 中,并进行数据记录以确保可追溯性。
Q4: 哪些维护实践可以延长管道轧机中轧辊轴和轴承的使用寿命?
A4: 预测性维护方案至关重要。关键实践包括:每周对所有主驱动轴承进行振动分析;每季度对整个轧制线进行激光对准(从进料导向到切割);以及 使用油分析监测润滑间隔,以检测颗粒计数和水分含量。在高负载成型支架中,轴承通常在 8000–12000 个生产小时后需要更换,但基于状态的监测可以将此延长 30%。
Q5: 一台单管轧机能否高效地生产圆形和矩形型材而无需重大重新工具?
A5: 是的,通过在圆形到形状转换后集成一个土耳其头(定型)部分。对于直径范围从20毫米到150毫米,具有可调侧辊的通用破碎部分能够在圆形和矩形型材之间进行切换。然而,为了保持效率和工具寿命,许多制造商在每个型材系列的年产量超过10,000吨时,专门设置特定的生产线用于圆形或形状生产。快速更换盒系统将更换时间减少到90分钟以内。
Q6: 焊接技术的选择(HF接触与感应)如何影响管轧机配置?
A6: HF接触焊接使用滑动接触直接给带材边缘供电;它在较小直径和较厚壁的情况下提供更高的效率,但需要精确的阻抗设置。感应焊接使用包围管子的线圈,提供更清洁的操作和更容易的设置,适用于较大直径。感应系统需要额外的地面空间用于线圈和冷却系统。选择会影响轧机布局、供电尺寸和焊接控制系统的复杂性。
文章标签:





