
管磨技术的演变:在焊接管生产中实现无与伦比的效率
2026-07-11
在焊接管和管制造的高度竞争世界中,您的 管道轧机 的性能直接决定了运营盈利能力、产品质量和市场声誉。二十多年来,制造商一直在努力平衡生产线速度、尺寸精度和冶金完整性。如今,随着石油和天然气、汽车轻量化以及结构工程等行业对更严格公差和更高强度材料的需求, 管道轧机 已经从一个简单的成型线转变为一个复杂的数据驱动制造生态系统。本文提供了现代管道轧机系统的深入技术分析,解决了现实世界中的痛点,并强调了SANSO 如何整合先进的自动化以提供可衡量的投资回报。
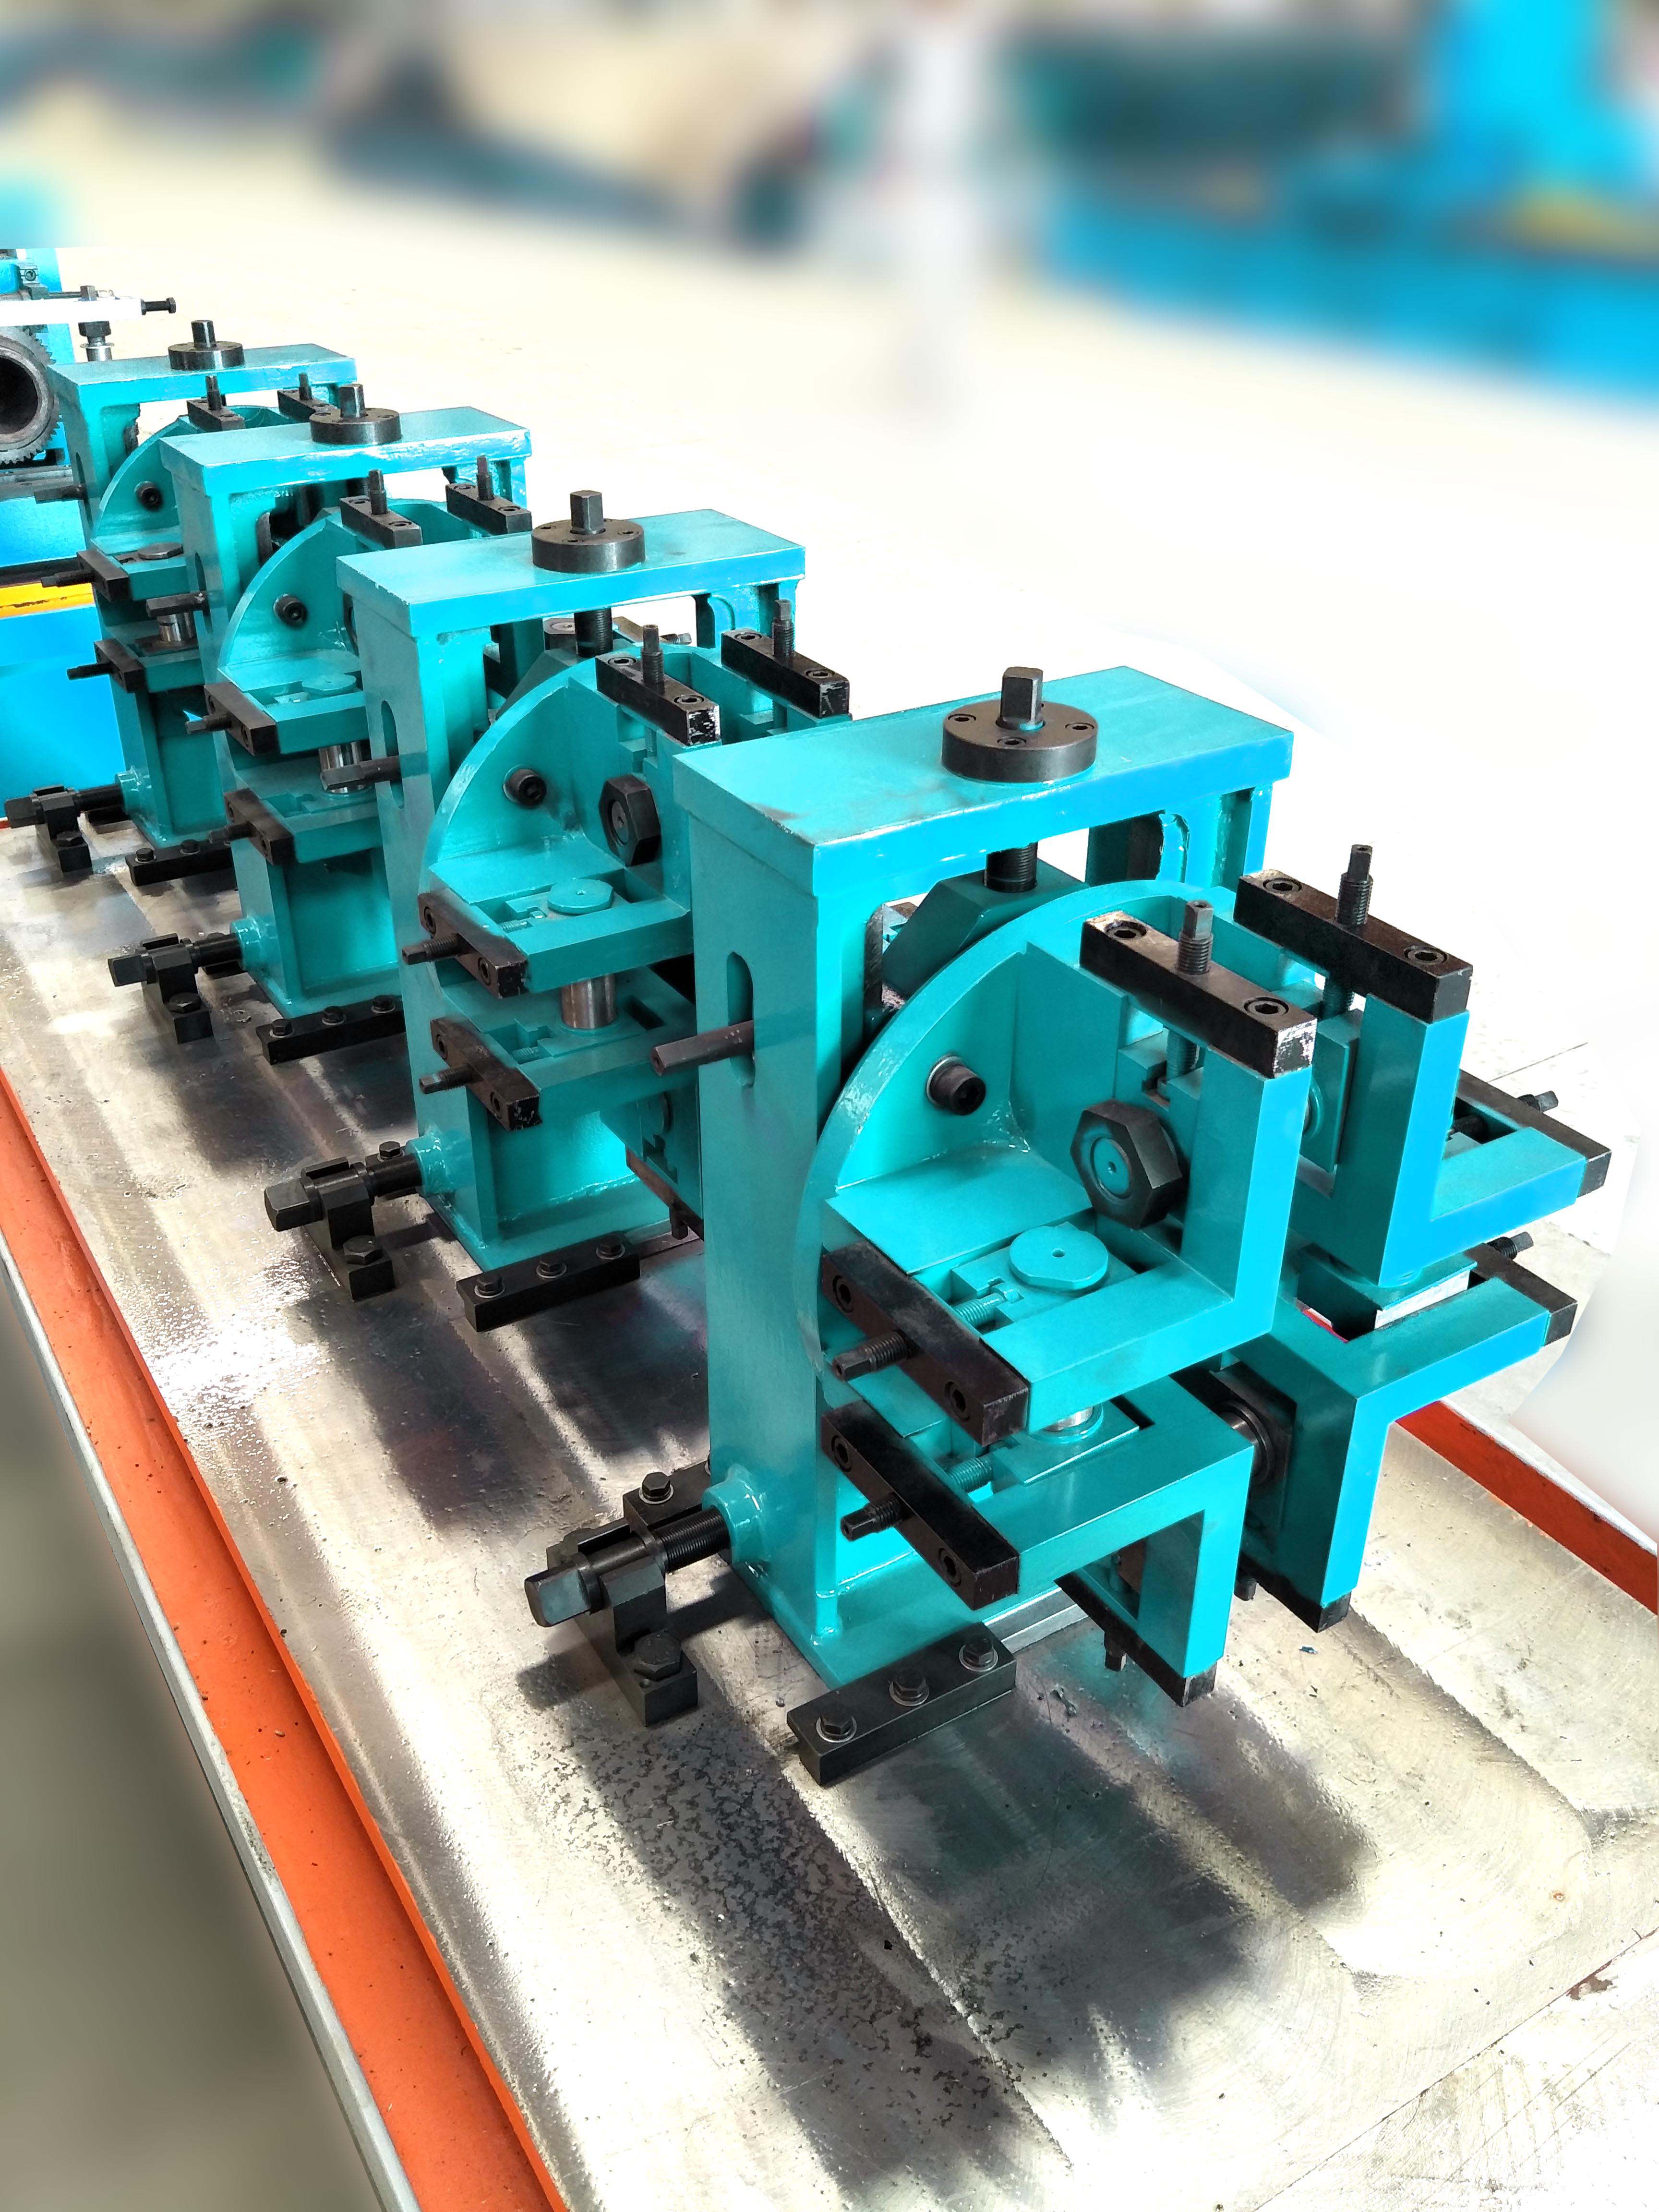
1. 高性能管道轧机的技术构造
现代管道轧机 是一个精密子系统的交响乐。理解每个组件之间的相互作用对于故障排除和实现超过97%的首件合格率目标至关重要。
1.1 带材准备与边缘铣削
该过程始于解卷和带材准备。高速轧机集成了伺服驱动的边缘铣削单元,确保无毛刺且一致的带材宽度(±0.1 mm)。这一步对于ERW(电阻焊接)应用至关重要;带材边缘的任何不规则性直接导致焊缝缺陷或孔隙。现代系统采用基于激光的边缘检测实时调整铣削头,在材料转换过程中减少高达30%的废料。
1.2 成型部分:辊工具与材料流动
成型部分利用一系列的分解通过,每个通过都有精确轮廓的辊。冶金挑战在于管理加工硬化,特别是对于先进高强度钢(AHSS)。有限元分析(FEA)现在已成为辊设计的标准,确保均匀的应变分布并防止边缘弯曲。对于生产直径从12 mm到610 mm的轧机,快速更换盒系统将换模时间从数小时减少到20分钟以内,这是JIT制造环境中的一个关键因素。
1.3 焊接与热处理区
高频焊接由于其效率仍然是主导工艺,但其对阻抗位置和带材边缘温度的敏感性需要闭环控制。领先的管道轧机配置现在通过红外测温仪器集成实时焊接温度监测,并配备自动焊接位置控制。焊后焊缝退火,无论是在线感应还是外部处理,对于需要高延展性的应用(如汽车水压成型管)都是不可妥协的。
1.4 尺寸调整、校直与飞切
焊接后,管道通过尺寸调整架以达到最终的外径公差,通常在结构管的±0.2%范围内。旋转校直机纠正残余弯曲应力,而飞切锯确保在超过120 m/min的生产线速度下精确的长度精度(±1.5 mm)。该部分数字伺服驱动和PLC同步的集成几乎消除了老式机械轧机中常见的机械间隙误差。
2. 通过数据驱动解决方案解决行业持续痛点
理论产能与实际OEE(整体设备有效性)之间的差距通常源于慢性、未被充分诊断的问题。以下是最普遍的行业痛点以及SANSO系统采用的工程对策。
痛点:焊缝气孔与不完全熔合
根本原因:条边几何形状不一致或轧机对齐不良。
解决方案:实施双轴缝跟踪系统并进行超声波监测。通过将实时反馈集成到管道轧机控制回路中,制造商能够实现焊接完整性,始终满足API 5L和ISO 3183标准,将无损检测(NDT)拒绝率降低超过45%。痛点:内部焊缝突出(ID)
根本原因:焊接辊压力不足或挤压几何形状不正确。
解决方案:具有负载传感器反馈的液压伺服控制挤压架。这允许根据材料等级和壁厚动态调整焊接压力,从而形成近乎平齐的内部焊缝,消除了在精密应用中进行昂贵的去毛刺操作的需要。痛点:振动痕迹与表面缺陷
根本原因:轧制过程不对齐或成型架中的轴承磨损。
解决方案:跟踪振动特征和润滑间隔的状态监测传感器。预测性维护警报可以防止计划外停机,并确保表面质量符合ASTM A513规范。痛点:卷材连接与启动时的高废料
根本原因:手动或同步不良的蓄能器和轧机速度控制。
解决方案:具有张力控制回路的全自动蓄能器系统。通过将条料进给与轧机速度解耦,现代蓄能器能够在卷材更换期间实现连续操作,将启动废料减少高达70%。
3. 应用特定配置:从石油和天然气到汽车结构组件
现代管道轧机的多功能性体现在其适应多样市场需求的能力上。每个应用都施加独特的冶金和尺寸要求,从而影响机器架构。
3.1 石油和天然气(管线管和套管)
该行业要求严格遵守API Q1规范。专门用于管线管生产的轧机采用重型成型架,具有更高的刚性,以处理厚度高达16毫米的壁厚。它们还配备了集成的静水测试和自动超声波测试(AUT)站。对于酸性服务应用,轧机必须支持低碳钢等级,并精确控制焊接热输入,以防止氢诱导裂纹(HIC)。
3.2 汽车精密管
汽车应用——从传动轴到安全关键底盘组件——需要具有极其严格的直径公差(±0.05 mm)和完美的表面光洁度的管材。在这里,管道轧机配置利用多机架土耳其头尺寸单位和在线涡流测试。每个关键机架后集成激光微米计确保即时反馈,允许在缺陷管材到达切割站之前进行修正。
3.3 结构与机械(HSS,矩形)
对于空心结构截面(HSS),挑战在于实现方正和一致的角半径。配备专业土耳其头和在线校直单元的轧机可以处理高达500×500 mm的截面。SANSO在这一领域的做法涉及高扭矩交流驱动和自适应轧制通道设计,即使在复杂形状转换期间也能保持一致的壁厚分布。
4. 通过智能自动化和蓄能器集成优化总拥有成本
在管道轧机生产线中,最被忽视但影响深远的组件之一是蓄能器。虽然通常被视为简单的缓冲器,但蓄能器直接影响废料率、能耗和人工成本。SANSO的蓄能器系统采用垂直环路设计,配备伺服驱动的舞者臂,即使在加速和减速阶段也能保持恒定的回张力。这确保了成型和焊接区域在稳态下运行,与带材进给速度无关。
最近安装的数据表明,配备高比率蓄能器的轧机每吨的整体能耗减少了22%,这是由于加速/减速周期的最小化。此外,离线进行卷端焊接的能力消除了焊接缺陷的最常见原因:连接过程中的速度变化。对于24/7运营的制造商而言,这意味着每年额外增加300–400小时的生产时间。
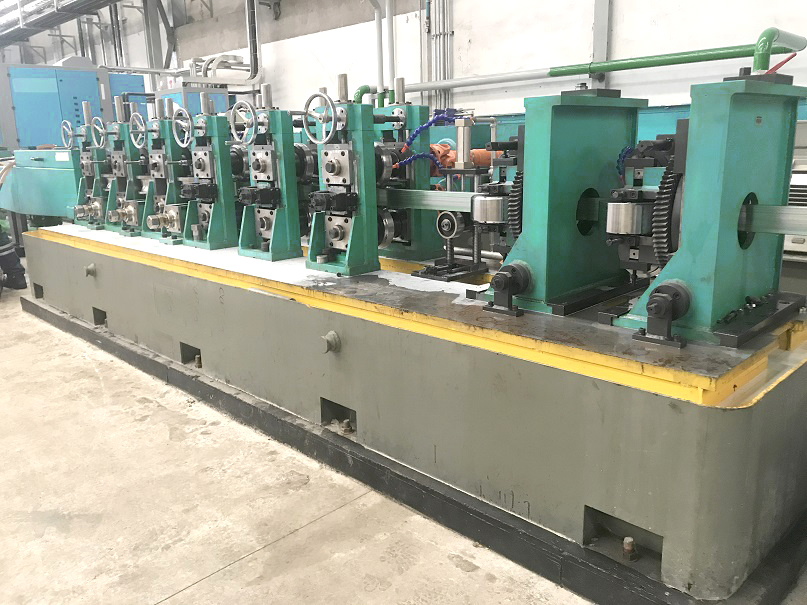
5. 未来保障管道轧机:工业4.0、预测性维护和可持续制造
随着行业朝着碳中和和完全数字化工厂的方向发展,下一代管道轧机正由三个支柱重新定义:连接性、可持续性和自主优化。
数字双胞胎:领先制造商现在部署管道轧机的虚拟复制品进行基于模拟的设置。操作员可以离线测试轧制更换和参数调整,将调试时间减少多达60%。
预测分析:机器学习算法分析数千个数据点——电机扭矩、振动、焊接功率——以95%的准确率预测轧辊磨损和轴承故障,从而实现基于状态的维护,而不是计划停机。
能效:再生驱动在减速期间捕获能量,而优化的成型几何形状将每吨所需的机械功率减少15-20%。SANSO的工程团队优先考虑低摩擦轴承设计和高效齿轮,以支持范围2排放减少目标。
精准与生产力的合作
选择管道轧机不仅仅是一个资本设备的决策;它是对制造灵活性的战略投资。现代材料的复杂性,加上日益提高的质量标准,要求一个具备深厚工艺知识和持续改进承诺的合作伙伴。 SANSO 在五大洲设计了超过400条集成的管道轧机生产线,提供解决方案,弥合高速生产与不妥协质量之间的差距。通过专注于数据驱动的自动化和强大的机械设计,SANSO 确保每台管道轧机作为一个盈利中心运作——能够适应市场变化,同时最小化浪费并最大化正常运行时间。
常见问题解答 (FAQ)
Q1: 现代管道轧机在结构管道上可以达到的典型尺寸公差是多少?
A1: 对于标准结构应用(例如,EN 10219,ASTM A500),配备高刚性定径架和激光测微反馈的现代管道轧机,外径公差通常可以稳定达到名义外径的±0.3%到±0.5%。对于精密汽车或液压应用,专用轧机可以保持高达±0.05毫米的公差,前提是进料带的质量符合ASTM规范。
Q2: 材料等级(例如,DP600钢与碳钢)如何影响管道轧机的设置和焊接参数?
A2: 像DP600这样的先进高强度钢(AHSS)具有显著更高的屈服强度和更低的延伸率,这在成形过程中增加了回弹。这需要重新设计的轧制通道,具有更高的成形力,并且通常需要额外的破断架。对于焊接,AHSS需要精确的热输入控制;过多的能量可能导致热影响区内的马氏体形成,从而降低韧性。现代轧机利用自适应焊接功率控制,根据实时材料硬度读数调整频率和功率。
Q3: 可以实时监测的焊缝完整性的关键指标有哪些?
A3: 三个主要的实时指标是:(1) 焊接温度曲线通过双波长红外传感器监测;(2) 阻抗负载稳定性——波动表明带边错位;(3) 焊接箱后的在线涡流检测,用于检测微小缺陷。先进系统还使用激光三角测量监测焊接突起(焊珠)高度,以确保一致的挤压压力。
Q4: 储存器如何改善整体轧机效率,超越仅仅允许连续操作的功能?
A4: 除了卷材连接,储存器将带材准备部分与高速轧机解耦,使焊接和定径区域的线速度保持恒定。这种恒定性对焊接一致性至关重要,因为变化的速度会改变每单位长度的热输入。此外,储存器减少了轧机的停机和启动次数,这些是管道表面标记和振动的主要原因。数据表明,良好集成的储存器可以提高OEE(整体设备效率)12-18%。
Q5: 推荐什么维护计划以最大限度地延长管磨机的辊轴和轴承的使用寿命?
A5: 预测性维护计划现在是行业最佳实践。关键措施包括:每周对所有主驱动轴承进行振动分析;每季度对整个磨机通道进行激光对准(从进料导向到切割);以及使用油分析监测润滑间隔以检测颗粒计数和粘度。高负荷成型机架中的轴承通常在8,000–12,000个生产小时后需要更换,但基于状态的监测可以将其延长30%,同时防止灾难性故障。
Q6: 单个管磨机生产线能否高效地生产圆形和方形/矩形管而无需大量重新工具?
A6: 是的,在圆形到形状转换后集成一个土耳其头(定型)部分。对于直径范围从20毫米到100毫米,现代磨机采用快速更换的卡筒,允许在90分钟内完成整个辊套的更换。此外,带有可调侧辊的通用断裂部分使得在圆形和矩形轮廓之间快速转换成为可能。然而,为了实现最佳效率和工具寿命,许多制造商在每个轮廓系列的产量超过10,000吨/年时,会将生产线专门用于特定形状类别。
```
文章标签:





