
Startseite > Blogs > Die Entwicklung der Rohrmühlentechnologie: Erreichen kompromissloser Effizienz in der Produktion von geschweißten Rohren
Die Entwicklung der Rohrmühlentechnologie: Erreichen kompromissloser Effizienz in der Produktion von geschweißten Rohren
2026-07-11
In der hochgradig wettbewerbsintensiven Welt der Herstellung von geschweißten Rohren und Röhren bestimmt die Leistung Ihrer Rohrausziehmaschine direkt die betriebliche Rentabilität, die Produktqualität und den Marktauftritt. Seit über zwei Jahrzehnten kämpfen Hersteller mit dem empfindlichen Gleichgewicht zwischen Liniengeschwindigkeit, dimensionaler Genauigkeit und metallurgischer Integrität. Heute, da Branchen wie Öl und Gas, Automobil-Leichtbau und Bauingenieurwesen engere Toleranzen und hochfeste Materialien verlangen, hat sich die Rohrausziehmaschine von einer einfachen Formlinie zu einem komplexen, datengestützten Fertigungssystem gewandelt. Dieser Artikel bietet eine eingehende technische Analyse moderner Rohrausziehmaschinensysteme, behandelt reale Schmerzpunkte mit ingenieurtechnischen Lösungen und hebt hervor, wie SANSO fortschrittliche Automatisierung integriert, um messbare Renditen zu liefern.
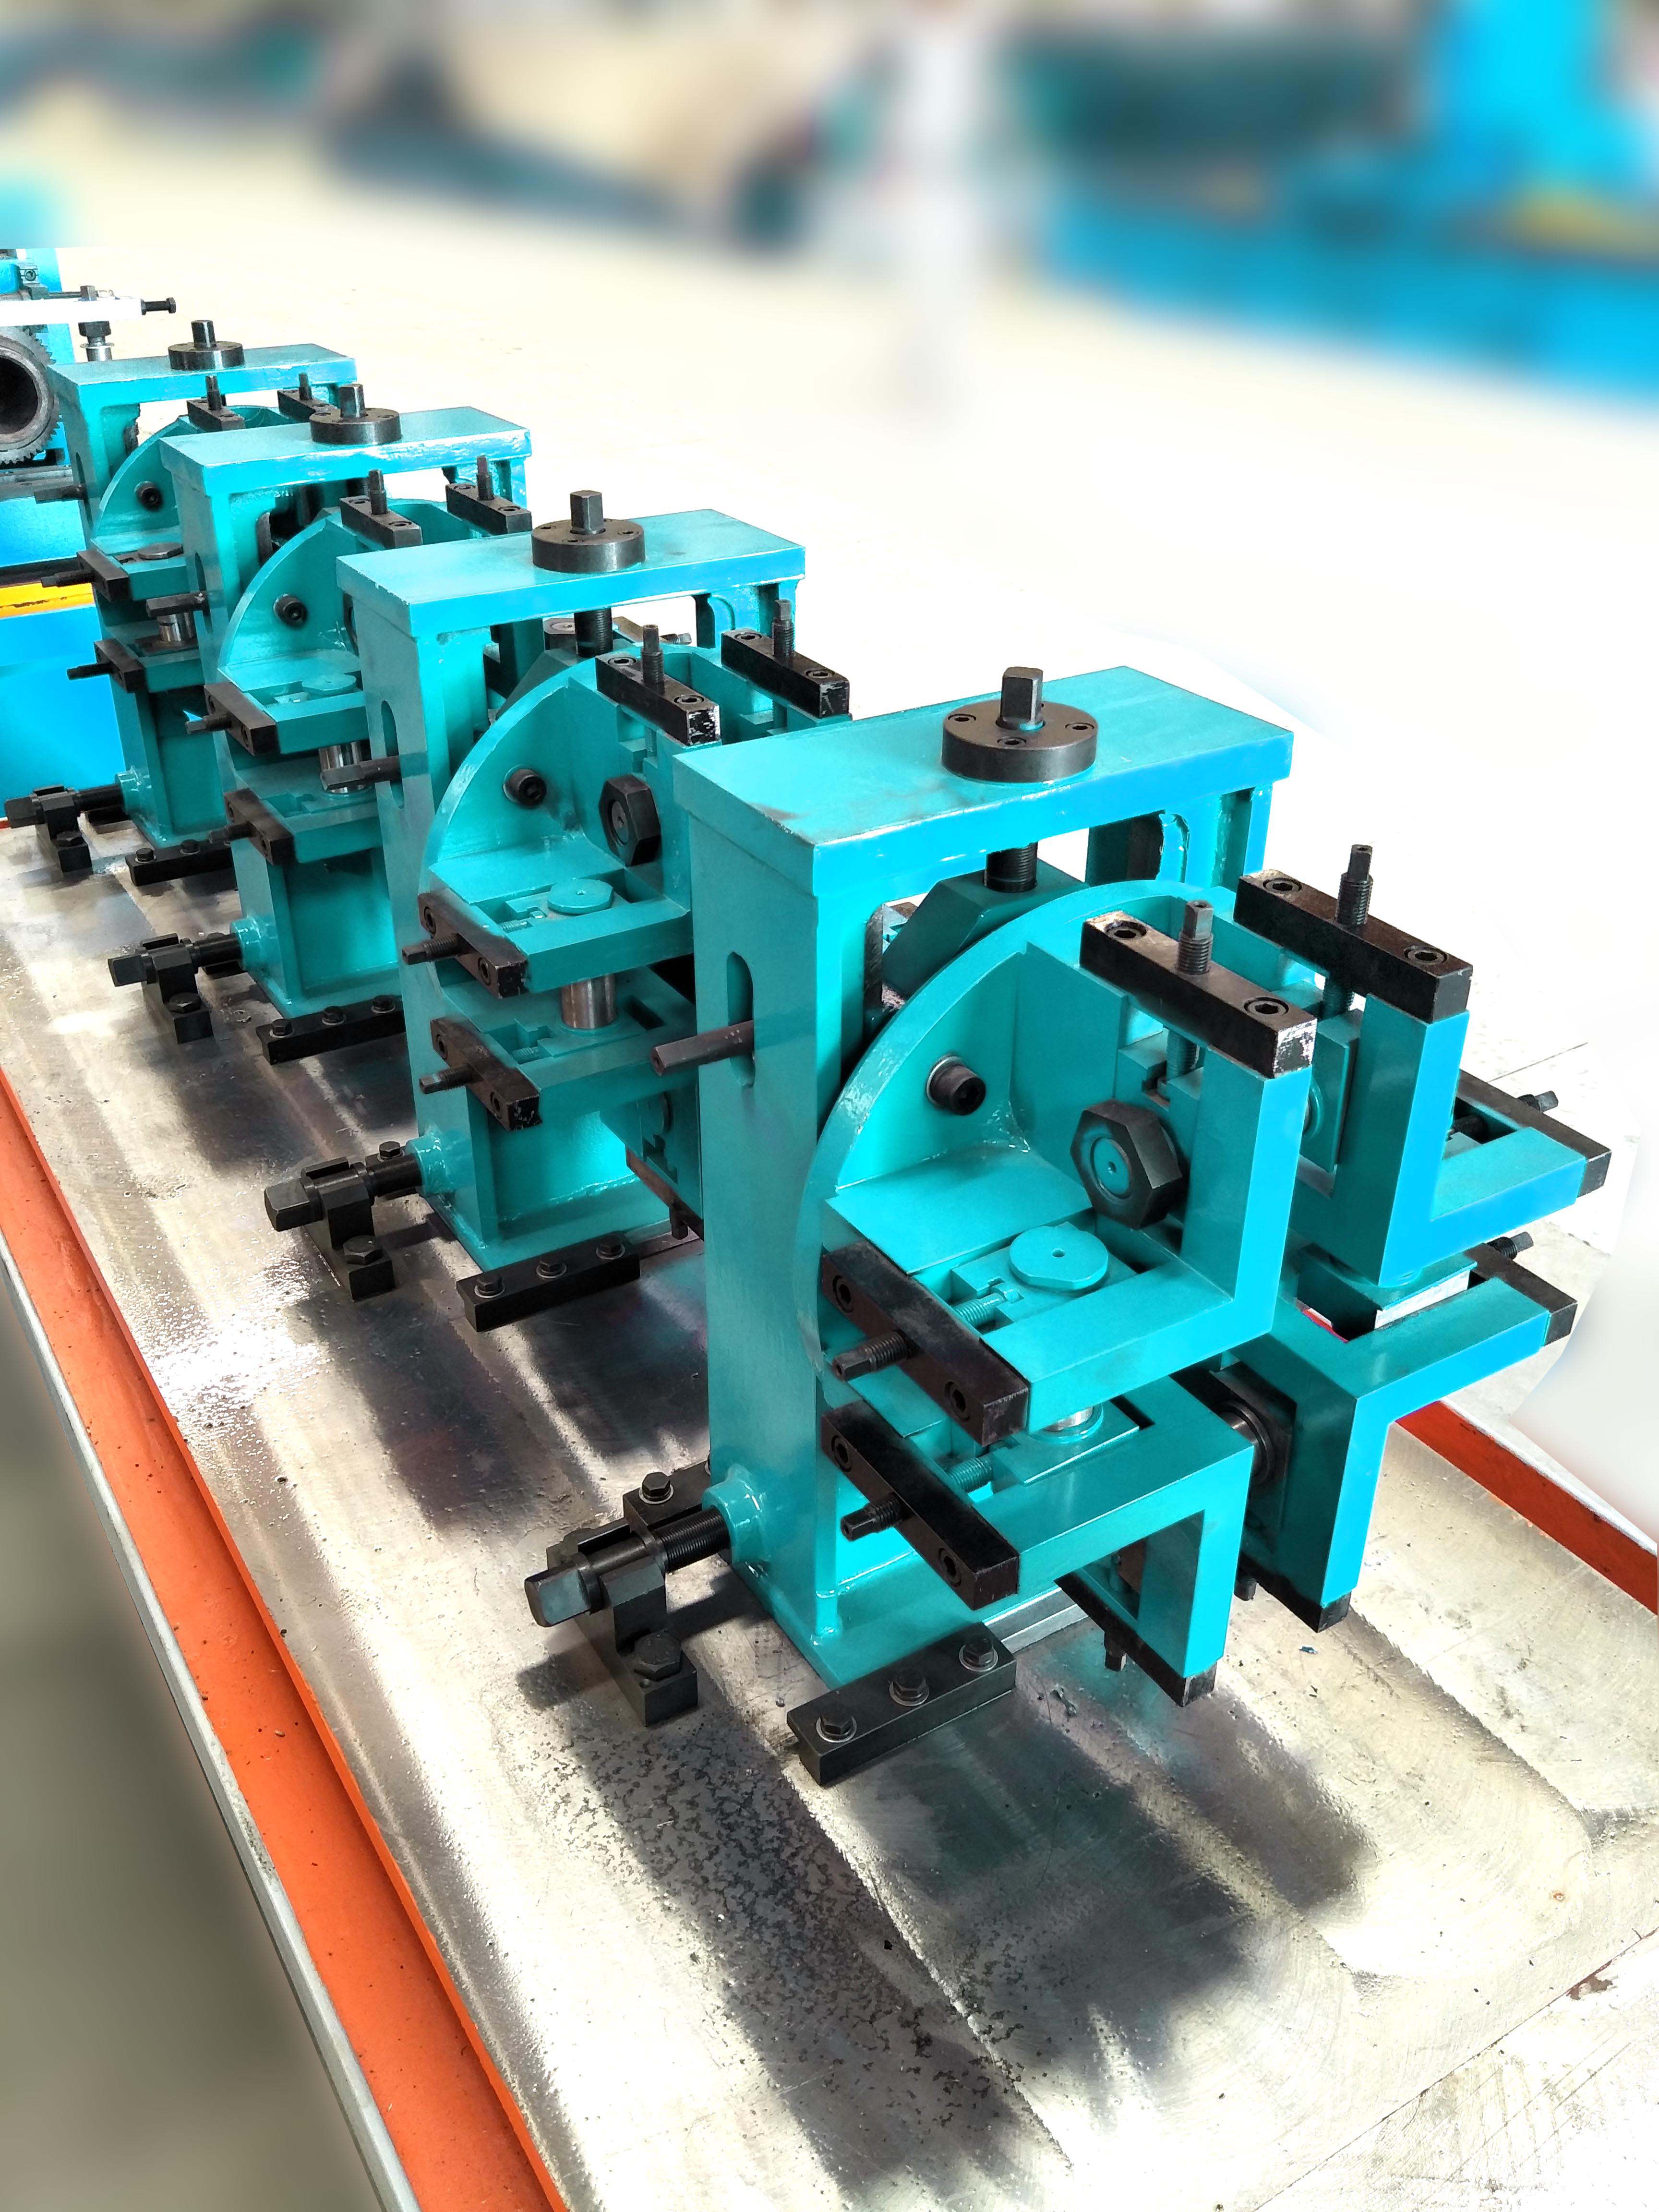
1. Technische Anatomie einer Hochleistungs-Rohrausziehmaschine
Eine zeitgenössische Rohrausziehmaschine ist eine Symphonie aus präzisen Teilsystemen. Das Verständnis des Zusammenspiels zwischen jedem Bauteil ist entscheidend für die Fehlersuche und das Erreichen von Erträgen beim ersten Durchlauf von über 97 %.
1.1 Streifenaufbereitung & Kantenfräsen
Der Prozess beginnt mit dem Abwickeln und der Streifenaufbereitung. Hochgeschwindigkeitsmaschinen integrieren servoangetriebene Kantenfräseinheiten, die eine gratfreie, konsistente Streifenbreite (±0,1 mm) garantieren. Dieser Schritt ist entscheidend für ERW (elektrische Widerstandsschweißung) Anwendungen; jede Unregelmäßigkeit an der Streifenkante führt direkt zu Schweißnahtfehlern oder Porosität. Moderne Systeme verwenden laserbasierte Kantenerkennung, um Fräsköpfe in Echtzeit anzupassen und den Ausschuss während Materialübergängen um bis zu 30 % zu reduzieren.
1.2 Formabschnitt: Walzwerkzeuge & Materialfluss
Formabschnitte nutzen eine Reihe von Zerlegungsdurchgängen, jeder mit präzise konturierten Walzen. Die metallurgische Herausforderung besteht darin, die Verfestigung zu steuern, insbesondere bei hochfesten Stählen (AHSS). Die Finite-Elemente-Analyse (FEA) ist mittlerweile Standard für das Walzendesign, um eine gleichmäßige Dehnungsverteilung sicherzustellen und das Kantenknicken zu verhindern. Für Anlagen, die Durchmesser von 12 mm bis 610 mm produzieren, haben Schnellwechselkasettensysteme die Umrüstzeiten von Stunden auf unter 20 Minuten reduziert, ein entscheidender Faktor für JIT-Fertigungssysteme.
1.3 Schweiß- & Wärmebehandlungszone
HF-Schweißen bleibt der dominierende Prozess aufgrund seiner Effizienz, aber seine Empfindlichkeit gegenüber der Platzierung der Impedanz und der Temperatur der Streifenkante erfordert eine geschlossene Regelung. Führende Rohrausziehmaschinen integrieren jetzt die Überwachung der Schweißnahttemperatur in Echtzeit durch Infrarot-Pyrometrie, gekoppelt mit automatischer Steuerung der Schweißposition. Die Nachbehandlung der Schweißnaht, sei es inline Induktion oder extern, ist unverzichtbar für Anwendungen, die hohe Duktilität erfordern, wie z.B. hydrogeformte Rohre im Automobilbereich.
1.4 Größenanpassung, Richten & Fliegendes Abtrennen
Nach dem Schweißen durchläuft das Rohr Größenanpassungsstände, um die endgültige OD-Toleranz zu erreichen, typischerweise innerhalb von ±0,2 % für Strukturrohre. Rotationsrichtmaschinen korrigieren verbleibende Biegebeanspruchungen, während eine fliegende Abtrennsäge eine präzise Längenmessgenauigkeit (±1,5 mm) bei Liniengeschwindigkeiten von über 120 m/min gewährleistet. Die Integration von digitalen Servoantrieben und der PLC-Synchronisation in diesem Abschnitt hat mechanische Rückschlagfehler, die in älteren mechanischen Anlagen häufig vorkamen, praktisch eliminiert.
2. Adressierung persistierender Branchenprobleme mit datengestützten Lösungen
Die Lücke zwischen theoretischer Kapazität und tatsächlicher OEE (Overall Equipment Effectiveness) resultiert oft aus chronischen, unterdiagnostizierten Problemen. Im Folgenden sind die häufigsten Branchenprobleme und die von SANSO eingesetzten ingenieurtechnischen Gegenmaßnahmen aufgeführt.
Problem: Schweißnahtporosität & unvollständige Fusion
Ursache: Inkonsistente Streifenrandgeometrie oder variable Walzenausrichtung.
Lösung: Implementierung eines dualen Achsen-Schweißverfolgungssystems mit ultraschallbasierter Überwachung. Durch die Integration von Echtzeit-Feedback in den Rohrwalzmill Regelkreis erreichen Hersteller eine Schweißintegrität, die konstant den API 5L- und ISO 3183-Standards entspricht, wodurch die Ablehnungsraten bei der zerstörungsfreien Prüfung (NDT) um über 45 % gesenkt werden.Problem: Innenschweißnaht (ID) Überstand
Ursache: Unzureichender Schweißrollendruck oder falsche Quetschgeometrie.
Lösung: Hydraulisch servo-gesteuerte Quetschstände mit Lastzellen-Feedback. Dies ermöglicht eine dynamische Anpassung des Schweißdrucks basierend auf Materialgüte und Wandstärke, was zu einem nahezu bündigen inneren Überstand führt, der kostspielige Abtragungsoperationen in Präzisionsanwendungen überflüssig macht.Problem: Schwingungsmarken & Oberflächenunregelmäßigkeiten
Ursache: Walzpassfehlstellung oder Lagerverschleiß in den Formständen.
Lösung: Zustandsüberwachungssensoren, die Vibrationssignaturen und Schmierintervalle verfolgen. Prädiktive Wartungswarnungen verhindern ungeplante Ausfallzeiten und gewährleisten eine Oberflächenqualität, die den ASTM A513-Spezifikationen entspricht.Problem: Hoher Ausschuss beim Coil-Verbund & Start-up
Ursache: Manuelle oder schlecht synchronisierte Steuerung von Akkumulator und Walzgeschwindigkeit.
Lösung: Vollautomatisierte Akkumulatorsysteme mit Spannungsregelkreisen. Durch die Entkopplung des Streifenfeeds von der Walzgeschwindigkeit ermöglichen moderne Akkumulatoren einen kontinuierlichen Betrieb während des Coil-Wechsels und reduzieren den Start-up-Ausschuss um bis zu 70 %.
3. Anwendungsspezifische Konfigurationen: Von Öl & Gas bis zu Automobilstrukturelementen
Die Vielseitigkeit eines modernen Rohrwalzmill liegt in seiner Fähigkeit, sich an unterschiedliche Marktanforderungen anzupassen. Jede Anwendung stellt einzigartige metallurgische und dimensionale Anforderungen, die die Maschinenarchitektur beeinflussen.
3.1 Öl & Gas (Rohrleitung & Verrohrung)
Dieser Sektor verlangt strikte Einhaltung der API Q1-Spezifikationen. Mills, die der Rohrleitungsproduktion gewidmet sind, integrieren schwere Formstände mit höherer Steifigkeit, um Wandstärken von bis zu 16 mm zu bewältigen. Sie verfügen auch über integrierte hydrostatische Prüf- und automatisierte Ultraschallprüfstationen (AUT). Für Anwendungen im sauerstoffhaltigen Dienst müssen Mills niedriglegierte Stahlgüten mit präziser Kontrolle der Schweißwärmeeinbringung unterstützen, um wasserstoffinduzierte Rissbildung (HIC) zu verhindern.
3.2 Automobil-Präzisionsrohre
Automobilanwendungen – von Antriebswellen bis zu sicherheitskritischen Fahrwerkskomponenten – erfordern Rohre mit extrem engen Durchmessertoleranzen (±0,05 mm) und makelloser Oberflächenbeschaffenheit. Hier nutzen Rohrmühlen-Konfigurationen Mehrstand-Turk’s-Head-Größeneinheiten und Inline-Wirbelstromprüfungen. Die Integration von Lasermikrometern nach jedem kritischen Stand sorgt für sofortiges Feedback, sodass Korrekturen vorgenommen werden können, bevor fehlerhafte Rohre die Abtrennstation erreichen.
3.3 Struktur- & Maschinenbau (HSS, Rechteckig)
Bei hohlen Strukturprofilen (HSS) besteht die Herausforderung darin, Rechtwinkligkeit und konsistente Eckenradien zu erreichen. Mühlen mit spezialisierten Turk’s-Head- und Inline-Richtsystemen können Abschnitte von bis zu 500×500 mm verarbeiten. SANSO’s Ansatz in diesem Segment umfasst hochdrehmomentstarke AC-Antriebe und adaptive Walzpass-Designs, die eine gleichmäßige Wanddickenverteilung selbst während komplexer Formübergänge aufrechterhalten.
4. Optimierung der Gesamtkosten durch intelligente Automatisierung und Akkumulatorintegration
Einer der am meisten übersehenen, aber dennoch wirkungsvollen Komponenten einer Rohrmühlen-Linie ist der Akkumulator. Während er oft als einfacher Puffer betrachtet wird, beeinflusst der Akkumulator direkt die Ausschussraten, den Energieverbrauch und die Arbeitskosten. SANSO’s Akkumulatorsysteme nutzen ein vertikales Schleifen-Design mit servoangetriebenen Tänzerarmen, die eine konstante Rückspannung selbst während Beschleunigungs- und Verzögerungsphasen aufrechterhalten. Dies stellt sicher, dass die Form- und Schweißzonen im stationären Zustand arbeiten, unabhängig von der Bandzufuhrgeschwindigkeit.
Daten aus aktuellen Installationen zeigen, dass Mühlen, die mit Hochverhältnis-Akkumulatoren ausgestattet sind, eine Reduzierung des gesamten Energieverbrauchs pro Tonne um 22 % erreichen, da die Beschleunigungs-/Verzögerungszyklen minimiert werden. Darüber hinaus beseitigt die Möglichkeit, Coil-Endenschweißen offline durchzuführen, die häufigste Ursache für Schweißfehler: Geschwindigkeitsvariationen während des Verbindungsprozesses. Für Hersteller, die 24/7-Betrieb haben, bedeutet dies zusätzliche 300–400 Stunden produktive Zeit jährlich.
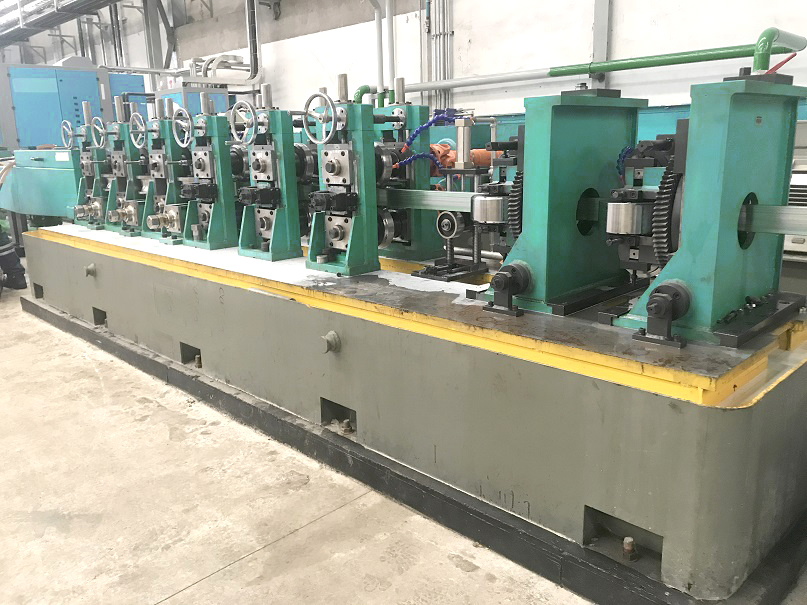
5. Zukunftssicherung Rohrmühlen: Industrie 4.0, Predictive Maintenance und nachhaltige Fertigung
Während die Industrie auf Kohlenstoffneutralität und vollständig digitale Fabriken hinarbeitet, wird die nächste Generation von Rohrmühlen durch drei Säulen neu definiert: Konnektivität, Nachhaltigkeit und autonome Optimierung.
Digitale Zwillinge: Führende Hersteller setzen jetzt virtuelle Nachbildungen der Rohrmühle für simulationsbasierte Setups ein. Bediener können Walzenwechsel und Parameteranpassungen offline testen, wodurch die Inbetriebnahmezeit um bis zu 60 % verkürzt wird.
Predictive Analytics: Machine-Learning-Algorithmen analysieren Tausende von Datenpunkten – Motor-Drehmoment, Vibration, Schweißleistung – um den Walzenverschleiß und Lagerfehler mit 95 % Genauigkeit vorherzusagen, was eine zustandsbasierte Wartung anstelle von geplanten Ausfallzeiten ermöglicht.
Energieeffizienz: Regenerative Antriebe erfassen Energie während der Verzögerung, während optimierte Formgeometrien die mechanische Leistung pro Tonne um 15-20 % reduzieren. SANSO’s Ingenieurteam priorisiert niederreibungsfähige Lagerdesigns und hocheffiziente Getriebe, um die Ziele zur Reduzierung der Scope-2-Emissionen zu unterstützen.
Partnerschaft für Präzision und Produktivität
Die Auswahl einer Rohrwalzmaschine ist nicht nur eine Entscheidung über Investitionsgüter; es ist eine strategische Investition in die Fertigungsagilität. Die Komplexität moderner Materialien, kombiniert mit steigenden Qualitätsstandards, erfordert einen Partner mit tiefem Prozesswissen und einem Engagement für kontinuierliche Verbesserung. SANSO hat über 400 integrierte Rohrwalzlinien auf fünf Kontinenten entwickelt und Lösungen geliefert, die die Lücke zwischen Hochgeschwindigkeitsproduktion und kompromissloser Qualität überbrücken. Durch den Fokus auf datengestützte Automatisierung und robustes mechanisches Design stellt SANSO sicher, dass jede Rohrwalzmaschine als Gewinnzentrum arbeitet – in der Lage, sich an Marktveränderungen anzupassen und gleichzeitig Abfall zu minimieren und die Betriebszeit zu maximieren.
Häufig gestellte Fragen (FAQ)
Q1: Was ist die typische Maßtoleranz, die auf einer modernen Rohrwalzmaschine für Strukturrohre erreicht werden kann?
A1: Für standardisierte Struktur-Anwendungen (z.B. EN 10219, ASTM A500) erreichen moderne Rohrwalzmaschinen, die mit hochsteifen Größenständen und Laser-Mikrometer-Rückmeldungen ausgestattet sind, konsequent Außendurchmessertoleranzen von ±0,3% bis ±0,5% des nominalen OD. Für präzise Automobil- oder Hydraulikanwendungen können spezialisierte Walzwerke Toleranzen von bis zu ±0,05 mm halten, vorausgesetzt, die Qualität des eingehenden Bandes liegt innerhalb der ASTM-Spezifikationen.
Q2: Wie beeinflusst die Materialgüte (z.B. DP600-Stahl vs. Kohlenstoffstahl) die Einrichtung der Rohrwalzmaschine und die Schweißparameter?
A2: Hochfeste Stähle (AHSS) wie DP600 haben eine signifikant höhere Streckgrenze und eine geringere Dehnung, was das Rückfederungsverhalten während der Formgebung erhöht. Dies erfordert neu gestaltete Walzpassagen mit höheren Formkräften und oft zusätzliche Abbau-Stände. Für das Schweißen erfordert AHSS eine präzise Kontrolle der Wärmezufuhr; übermäßige Energie kann die martensitische Bildung im wärmebeeinflussten Bereich verursachen, was die Zähigkeit verringert. Moderne Walzwerke nutzen adaptive Schweißleistungssteuerungen, die Frequenz und Leistung basierend auf Echtzeit-Härtewerten des Materials anpassen.
Q3: Was sind die wichtigsten Indikatoren für die Integrität der Schweißnaht, die in Echtzeit überwacht werden können?
A3: Die drei primären Echtzeitindikatoren sind: (1) Schweißtemperaturprofil, überwacht über Dualwellen-Infrarotsensoren; (2) Impedanzlaststabilität – Schwankungen deuten auf eine Fehlstellung der Bandkanten hin; (3) Inline-Wirbelstromprüfung nach dem Schweißkasten, die Mikroflaus erkennt. Fortschrittliche Systeme überwachen auch Schweißüberhöhung (Wulst) Höhe mittels Lasertriangulation, um einen konsistenten Pressdruck sicherzustellen.
Q4: Wie verbessert ein Akkumulator die Gesamteffizienz der Walzmaschine über die kontinuierliche Betriebsfähigkeit hinaus?
A4: Über das Zusammenfügen von Coils hinaus entkoppelt ein Akkumulator den Abschnitt der Bandvorbereitung von der Hochgeschwindigkeitswalzmaschine, wodurch eine konstante Liniengeschwindigkeit durch die Schweiß- und Größenzonen ermöglicht wird. Diese Konstanz ist entscheidend für die Schweißkonsistenz, da unterschiedliche Geschwindigkeiten die Wärmezufuhr pro Längeneinheit verändern. Darüber hinaus reduzieren Akkumulatoren die Anzahl der Stopps und Starts der Walzmaschine, die die Hauptursachen für Markierungen und Vibrationen auf der Rohroberfläche sind. Daten zeigen, dass ein gut integrierter Akkumulator die OEE um 12–18% steigern kann.
Q5: Welcher Wartungsplan wird empfohlen, um die Lebensdauer der Walzenwellen und Lager einer Rohrmühle zu maximieren?
A5: Ein prädiktiver Wartungsplan ist jetzt die beste Praxis in der Branche. Zu den wichtigsten Maßnahmen gehören: wöchentliche Vibrationsanalyse aller Hauptantriebslager; vierteljährliche Laser-Ausrichtung der gesamten Mühlenpasslinie (vom Eintrittsleitwerk bis zum Abtrennen); und Überwachung der Schmierintervalle mittels Öl-Analyse zur Partikelzählung und Viskosität. Lager in Hochlast-Formständen müssen typischerweise nach 8.000–12.000 Produktionsstunden ersetzt werden, aber zustandsbasierte Überwachung kann dies um 30 % verlängern und katastrophale Ausfälle verhindern.
Q6: Kann eine einzelne Rohrmühlenlinie effizient sowohl runde als auch quadratische/rechteckige Rohre produzieren, ohne umfangreiche Umrüstungen?
A6: Ja, mit der Integration eines Türkenkopfes (Größenanpassung) nach der Umwandlung von rund in Form. Für Durchmesserbereiche von 20 mm bis 100 mm verwenden moderne Mühlen Schnellwechselpatronen, die einen vollständigen Walzensatzwechsel in weniger als 90 Minuten ermöglichen. Darüber hinaus ermöglichen universelle Abbauabschnitte mit verstellbaren Seitenwalzen einen schnellen Wechsel zwischen runden und rechteckigen Profilen. Für optimale Effizienz und Werkzeuglebensdauer widmen viele Hersteller jedoch Linien bestimmten Formkategorien, wenn die Volumina 10.000 Tonnen/Jahr pro Profilfamilie überschreiten.
```
Artikeltags:
Verwandte Nachrichten
More Kategorie
Beliebte Artikel
-
 Wie man den richtigen Abwickler für Ihr geschweißtes Rohrherstellungswerk auswählt
-
 Hochpräzisions-Abwickler- und Richtsysteme: Industrielle Auswahl- und Einrichtungsanleitung
-
 Fliegende Kaltkreissäge vs. Reibungssäge: Welche ist die richtige für Ihr Rohrwerk?
-
 ERW-Rohrmühle: Der vollständige Leitfaden für Technik und Prozesse
-
 Top 7 globale ERW-Rohrmühlenmaschinenhersteller: Wer baut die besten?
Neue Artikel
Beliebte Tags
