
In der Herstellung von geschweißten Rohren stellt die Längenschneidemaschine die letzte Grenze der dimensionalen Genauigkeit dar, bevor die fertigen Rohre zur Verpackung oder weiteren Verarbeitung übergehen. Ob als fliegende Abtrennung, die mit einer kontinuierlichen Rohrmühle synchronisiert ist, oder als eigenständige Scherstation für vorgefertigte Rohlinge, die Leistung dieser Ausrüstung bestimmt direkt die Produktqualität, den Materialertrag und die Gesamteffizienz der Linie. Als Spezialist für Rohrmühlenmaschinen habe ich beobachtet, wie Fortschritte in der servo-hydraulischen Steuerung, der Klingenmetallurgie und den Echtzeit-Feedback-Systemen die Längenschneidemaschine von einer einfachen Schere in ein Präzisionsinstrument verwandelt haben, das in der Lage ist, Toleranzen im Hundertstelmillimeterbereich bei Liniengeschwindigkeiten von über 100 Metern pro Minute aufrechtzuerhalten. Dieser Artikel bietet eine eingehende technische Untersuchung moderner Schneidsysteme und behandelt die ingenieurtechnischen Prinzipien, anwendungsspezifischen Konfigurationen und Betriebsstrategien, die den ROI maximieren.
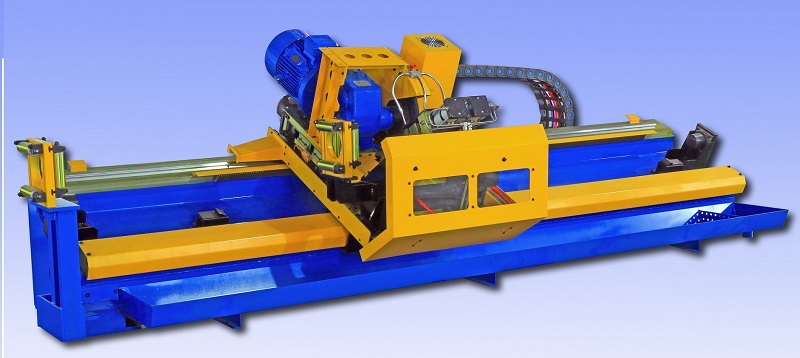
1. Definition der modernen Längenschneidemaschine: Über konventionelle Scheren hinaus
Eine Längenschneidemaschine im Kontext der Rohr- und Rohrproduktion ist ein Hochleistungsgerät, das kontinuierlich bewegende oder stationäre Rohre, Rohre oder flache Streifen auf präzise Längen schneidet. Zwei primäre Architekturen dominieren die Branche: die fliegende Abtrennung (die inline mit Rohrmühlen verwendet wird) und die stationäre Schere (die in Längenschneidelinien für Rohlinge verwendet wird). Jede erfordert unterschiedliche ingenieurtechnische Ansätze, um Geschwindigkeit, Genauigkeit und Schnittqualität auszubalancieren.
Fliegende Abtrennsysteme: Synchronisiert mit der Extrusionsgeschwindigkeit der Rohrmühle beschleunigen diese Maschinen mit dem sich bewegenden Rohr, führen den Schnitt aus und kehren in die Ausgangsposition zurück – alles innerhalb von Millisekunden. Kritische Komponenten sind lineare Führungen, servo-gesteuerte Wagen und hochfrequente hydraulische oder elektrische Scheraktoren.
Stationäre Längenschneider: Werden in Coil-Verarbeitungslinien eingesetzt, in denen der Streifen vor dem Schneiden gestoppt oder indiziert wird. Diese Maschinen priorisieren leistungsstarke hydraulische Energie und starre Rahmen, um Materialien mit dicken Wänden und hochfesten Stählen (AHSS) zu verarbeiten.
Über die grundlegende Klassifizierung hinaus integriert die moderne Längenschneidemaschine Sensoren, programmierbare Logiksteuerungen (PLCs) und Mensch-Maschine-Schnittstellen (HMIs), die Hunderte von Produktrezepten speichern und schnelle Umstellungen zwischen Durchmessern, Wandstärken und Schnittlängen ermöglichen.
2. Technische Architektur: Schlüssel-Subsysteme und Leistungsparameter
Um die strengen Toleranzen zu erreichen, die von der Automobil-, Struktur- und Präzisionsrohranwendung gefordert werden, muss eine hochwertige Längenschneidemaschine in vier Kern-Subsystemen hervorragend abschneiden: Antrieb und Synchronisation, Scherbetätigung, Klenentechnologie und Steuerlogik.
2.1 Servogesteuerte Synchronisation und Positionierung
In Anwendungen mit fliegendem Abtrennen muss der Maschinenwagen die Austrittsgeschwindigkeit der Rohrmühle mit minimalem Beschleunigungsfehler anpassen. Traditionelle mechanische Schwungrad-Systeme wurden weitgehend durch AC-Servomotoren mit absoluten Encodern ersetzt, die eine Synchronisationsgenauigkeit innerhalb von ±0,2 % der Liniengeschwindigkeit erreichen. Diese Präzision stellt sicher, dass der Schnitt in der genau programmierten Länge erfolgt, selbst bei Geschwindigkeitschwankungen der Mühle. Für stationäre Systeme bieten servogesteuerte Zuführrollen mit geschlossener Regelung eine Längenmessgenauigkeit von ±0,3 mm über Längen von bis zu 12 Metern.
2.2 Scherbetätigung: Hydraulisch vs. Elektrisch
Hydraulische Scheren bleiben dominant beim Schneiden von Rohren mit dicken Wänden (≥6 mm Wandstärke) aufgrund ihrer hohen Kraftdichte und robusten Konstruktion. Elektrische servomechanische Scheren gewinnen jedoch an Boden für Anwendungen mit leichten bis mittleren Wandstärken (≤5 mm), da sie schnellere Zykluszeiten (bis zu 80 Schnitte pro Minute), einen geringeren Energieverbrauch und reduzierte Wartung (kein Management von Hydraulikflüssigkeiten) bieten. Hybridsysteme, die hydraulische Energie mit servogesteuerten Klingenabständen kombinieren, bieten das Beste aus beiden Welten für Mühlen, die ein breites Materialspektrum verarbeiten.
2.3 Klingen-Technologie und Kantenqualität
Die Schnittqualität wird durch die Grat-Höhe, die Rechtwinkligkeit und die Verformung am Schnittende definiert. Bei geschweißten Rohren wird das Schnittende oft zur Kante des Fertigprodukts; übermäßiger Grat kann Bediener verletzen oder nachfolgende Endformungsoperationen stören. Premium Längenschneidemaschinen Designs beinhalten:
Rotor- oder Guillotine-Klingen-Geometrie, die auf den Rohrdurchmesser und die Wandstärke abgestimmt ist.
Automatische Klingenabstandseinstellung, die den optimalen Abstand (typischerweise 5–8 % der Wandstärke) über die Abnutzungszyklen der Klingen aufrechterhält.
Pulvermetallurgische Werkzeugstähle mit titanbasierten Beschichtungen (TiCN, TiAlN), um die Lebensdauer der Klingen beim Schneiden von AHSS oder rostfreien Stählen zu verlängern.
Felddaten von Rohrmühlen, die 200 Tonnen pro Woche verarbeiten, zeigen, dass fortschrittliche Klingenbeschichtungen die Nachschärfintervalle von 2 Wochen auf über 8 Wochen verlängern und die Ausfallzeiten um 40 % reduzieren.
3. Anwendungsspezifische Konfigurationen: Die Maschine an die Mühle anpassen
Die optimale Spezifikation einer Längenschneidemaschine variiert erheblich je nach Produktmix, Materialgüten und Produktionsvolumen der Rohrmühle. Im Folgenden sind drei gängige Szenarien mit entsprechenden technischen Anforderungen aufgeführt.
Hochgeschwindigkeits-Automobilrohrlinien: Erfordern fliegende Abtrennmaschinen mit Beschleunigungsraten von über 5 m/s², Schnittlängen von 300 mm bis 6.000 mm und Längentoleranzen von ±0,5 mm. Diese Systeme integrieren sich oft mit nachgelagerten Endformungsanlagen, was präzise Rechtwinkligkeit des Schnittendes (≤0,5° Abweichung) erfordert.
Struktur- und Dickwandrohrmühlen: Verarbeiten Durchmesser von 50 mm bis 400 mm mit Wandstärken von bis zu 16 mm. Hier liegt der Schwerpunkt auf der Scherkräftekapazität (oft über 300 Tonnen) und einer robusten Klingenunterstützung, um Verformungen zu verhindern. Stationäre oder fahrende Abtrennsysteme mit schweren hydraulischen Zylindern sind Standard.
Edelstahl- und Sanitärrohrproduktion: Fordert nicht verkratzende Klingenmaterialien, polierte Klingenoberflächen zur Vermeidung von Haftung und oft ein Späneabfuhrsystem, um Oberflächenkratzer zu vermeiden. Fliegende Abtrennmaschinen in diesen Linien integrieren häufig eine Doppelblatt-Rotationsschere, um gratfreie Schnitte zu erzielen, die für hygienische Anwendungen entscheidend sind.
Führende Hersteller wie SANSO bieten modulare Längenschneidemaschinen an, bei denen der Scherentyp, das Antriebssystem und die Steuerungsarchitektur konfiguriert werden können, um spezifische Anforderungen der Mill zu erfüllen, sodass die Kapitalinvestition genau mit den Produktionszielen übereinstimmt.
4. Branchenprobleme und Ingenieurlösungen
Trotz Fortschritten in der Schneidtechnologie sehen sich Rohrhersteller häufig mit betrieblichen Herausforderungen konfrontiert, die die Qualität und den Durchsatz beeinträchtigen. Die Bewältigung dieser Probleme erfordert sowohl die richtige Maschinenwahl als auch disziplinierte Betriebsprotokolle.
4.1 Variable Schnittlängen-Genauigkeit über Produktionsläufe hinweg
Längendrift tritt häufig aufgrund von Encoder-Rutschern, Temperaturvariationen, die die Materialausdehnung beeinflussen, oder mechanischem Verschleiß in den Zuführrollen auf. Lösungen umfassen:
Duale Messsysteme: Kombination eines Messrollenencoders mit einem kontaktlosen Lasersensor kurz vor der Schere, der es der SPS ermöglicht, dynamische Kompensation anzuwenden.
Temperaturkompensationsalgorithmen: Automatische Anpassung der Schnittlängenziele basierend auf der Rohrtemperatur, die am Schereingang gemessen wird.
4.2 Schneller Klingenverschleiß bei hochfesten Stählen
Die Verarbeitung von DP600, DP980 oder martensitischen Sorten kann die Lebensdauer der Klingen um 60–70 % im Vergleich zu Baustahl reduzieren. Ingenieurlösungen umfassen:
Hartmetallbestückte oder pulvermetallurgische Klingen mit speziellen Wärmebehandlungen.
Motorisierte Klingenabstandsregelung, die den optimalen Abstand beibehält, während die Klingen abnutzen, wodurch Reibung und Kantenverfestigung reduziert werden.
Automatische Schmierungssysteme, die Hochdruckschmiermittel direkt an der Scherenschnittstelle auftragen, wodurch die Schneidkräfte und die Wärmeentwicklung gesenkt werden.
4.3 Geräusch und Vibration bei Hochgeschwindigkeits-Flugabschneidungen
Übermäßige Vibrationen während der Beschleunigung und Verzögerung des Wagens können zu Rattermarken am Schnittende und vorzeitigem Verschleiß an den Linearführungen führen. Moderne Maschinen integrieren:
Linearmotorantriebe anstelle von Kugelgewinden, um Rückschläge zu beseitigen und sanftere Beschleunigungsprofile zu bieten.
Aktive Dämpfungssysteme, die Beschleunigungssensoren verwenden, die Echtzeit-Vibrationsdaten an den Servoregler zurückmelden, der die Bewegungsprofile anpasst, um resonante Frequenzen zu canceln.
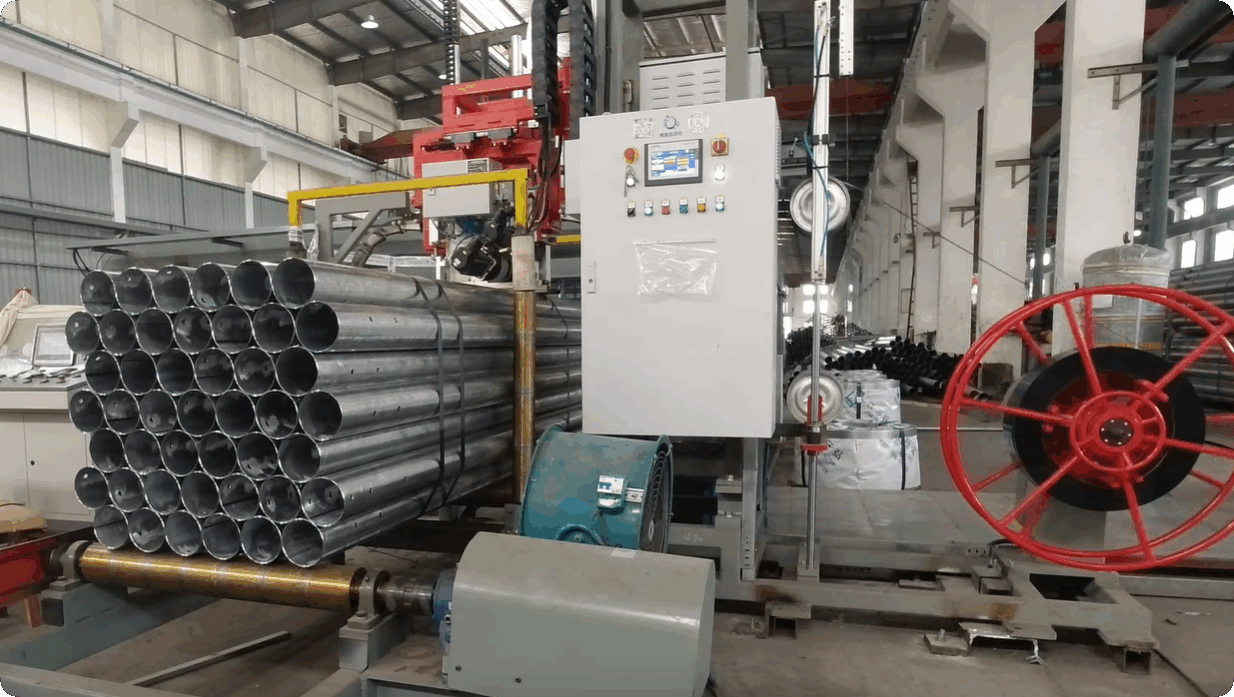
5. Integration mit der Automatisierung und Qualitätssystemen der Rohrmühle
Eine Längenschneidemaschine, die isoliert arbeitet, kann keine maximale Effizienz erreichen. Die vollständige Integration mit dem Steuerungsnetzwerk der Rohrmühle ermöglicht synchronisierte Abläufe, Datenverfolgbarkeit und vorausschauende Wartung. Wichtige Integrationsmerkmale umfassen:
Zentralisierte Produktionsverwaltung: Alle Produktparameter (Rohr-OD, Wanddicke, Schnittlänge, Batchgröße) werden in einer einzigen Datenbank gespeichert; die Bediener initiieren Produktionsläufe von einer einheitlichen HMI aus, wodurch Einrichtungsfehler reduziert werden.
Inline-Qualitätsrückmeldeschleifen: Laser-Mikrometer und Längenmesssysteme stromabwärts des Schneiders geben Daten an den Scherenregler zurück, was eine geschlossene Regelung nachfolgender Schnitte ermöglicht.
Module für vorausschauende Wartung: Überwachung der Klingenhubzahlen, der Temperatur des Hydrauliköls und der Trends des Servomotor-Drehmoments, um Wartungsteams vor einem Ausfall zu warnen.
Lieferanten wie SANSO sind auf die Lieferung vollständig integrierter Rohrmühlenlinien spezialisiert, bei denen die Längenschneidemaschine, der Formungsbereich, die Schweißstation und die Größenanpassungseinheiten als synchronisiertes System konzipiert sind, um die Inbetriebnahmezeit zu minimieren und einen nahtlosen Datenaustausch zu gewährleisten.
6. Quantifizierung der Kapitalrendite: Leistungskennzahlen
Die Investition in eine leistungsstarke Längenschneidemaschine bringt messbare Renditen in mehreren betrieblichen Dimensionen. Während die anfänglichen Investitionskosten erheblich sind, begünstigt die Analyse der Gesamtkosten des Eigentums (TCO) konsequent fortschrittliche Systeme in Hochlaufbetrieben.
Schrottreduzierung: Präzises Schneiden reduziert den Endschrott um 1–2 % im Vergleich zu herkömmlichen Systemen. Für eine Mühle, die jährlich 30.000 Tonnen produziert, entspricht dies 300–600 Tonnen eingespartem Material – was einer erheblichen Kostenvermeidung gleichkommt.
Umrüstzeit: Schnellwechselklingenpatronen und rezeptgesteuerte Einstellungen können die Umrüstzeiten von 45 Minuten auf unter 10 Minuten reduzieren, was eine rentable Kleinserienproduktion ermöglicht.
Klingenlebensdauerverlängerung: Automatische Spaltanpassung und optimierte Schmierung können die Klingenlebensdauer um 50–100 % erhöhen, was direkt die Verbrauchskosten und Ausfallzeiten senkt.
Reduzierung von Nacharbeit: Konsistente Schnittrechte und Gratkontrolle senken die Ausschussrate bei Endformungsoperationen. Eine Reduzierung der endgültigen Rohrabfälle um 0,5 % kann die Bruttomarge in wettbewerbsintensiven Märkten um 1–2 % verbessern.
7. Präzisionsschneiden als wettbewerbsfähiger Differenzierungsfaktor
In der geschweißten Rohrindustrie ist die Längenschneidemaschine kein Handelsgut mehr, sondern ein strategisches Gut, das den Materialertrag, die Produktionsflexibilität und die Qualität des Endprodukts beeinflusst. Da die Anforderungen der Endbenutzer strenger werden – sei es für Automobilstrukturkomponenten mit Sub-Millimeter-Toleranzen oder für architektonische Rohre mit makellosen Schnittenden – wird die Fähigkeit des Schneidsystems zu einem entscheidenden Faktor für die Marktpositionierung. Durch die Auswahl einer Maschine, die für Hochgeschwindigkeitspräzision, robuste Materialhandhabung und nahtlose Integration konzipiert ist, können Rohrhersteller niedrigere Betriebskosten, höhere Durchsatzraten und die Agilität erreichen, um auf sich entwickelnde Kundenanforderungen zu reagieren. Die Investition in fortschrittliche Schneidtechnologie zahlt sich nicht nur in direkten Einsparungen aus, sondern auch in dem verbesserten Ruf für Qualität, der Branchenführer definiert.
Häufig gestellte Fragen (FAQ)
Q1: Was ist die typische Längentoleranz, die mit einer modernen Längenschneidemaschine für Rohrmühlen erreicht werden kann?
A1: Für fliegende Abtrennsysteme, die in Rohrmühlen integriert sind, sind Längentoleranzen von ±0,5 mm bis ±1,0 mm für Längen von bis zu 12 Metern Standard. Stationäre Zuschnittsysteme mit Servoantrieb können Toleranzen von bis zu ±0,2 mm erreichen. Hochpräzise Anwendungen wie Automobilantriebswellen können eine spezielle Feinabstimmung und Temperaturkompensation erfordern, um ±0,1 mm zu halten.
Q2: Wie beeinflusst die Materialfestigkeit die Auswahl einer Längenschneidemaschine?
A2: Die Streckgrenze des Materials diktiert direkt die Anforderungen an die Scherkräfte. Für fortschrittliche hochfeste Stähle (AHSS) mit Streckgrenzen über 700 MPa muss die Schertonnage 2–3 Mal höher sein als bei weichem Stahl derselben Dicke. Darüber hinaus müssen die Klingenmaterialien härter (z. B. Pulvermetallurgie oder hartmetallbestückt) sein, um einem beschleunigten Verschleiß standzuhalten. Der Maschinenrahmen und die Klingenführungen müssen ebenfalls eine erhöhte Steifigkeit aufweisen, um eine Durchbiegung unter höheren Lasten zu verhindern.
Q3: Was ist der Unterschied zwischen einem fliegenden Schnitt und einer stationären Schere?
A3: Eine fliegende Schnittmaschine bewegt sich synchron mit dem Rohr, während es die Mill verlässt, was eine kontinuierliche Produktion ohne Stoppen ermöglicht. Sie wird für das Inline-Schneiden von Rohren in kontinuierlichen Prozessen verwendet. Eine stationäre Schere, die typischerweise in Längen-zu-Schnitt-Linien verwendet wird, stoppt oder indexiert das Material vor dem Schneiden. Fliegende Schnitte erfordern eine ausgeklügelte Servosynchronisation, ermöglichen jedoch höhere Gesamtlinienschnelligkeiten.
Q4: Wie kann ich die Lebensdauer der Klinge beim Schneiden von Edelstahl- oder AHSS-Rohren maximieren?
A4: Wichtige Praktiken umfassen: die genaue Klingenöffnung (typischerweise 5–7% der Wandstärke) aufrechtzuerhalten; Klingen mit geeigneten Beschichtungen (TiCN für Edelstahl, TiAlN für AHSS) zu verwenden; eine konsistente Schmierung an der Scherfläche sicherzustellen; und ein geplantes Rotations-/Nachschärfprogramm umzusetzen. Automatische Klingenöffnungsanpassungssysteme, die auf fortschrittlichen Maschinen wie denen von SANSO erhältlich sind, helfen, die optimale Geometrie während der gesamten Lebensdauer der Klinge zu erhalten.
Q5: Kann eine Längenschneidemaschine an eine bestehende Rohrmill nachgerüstet werden?
A5: Ja, viele moderne Trennmaschinen sind für Nachrüstungen konzipiert. Die Integration erfordert jedoch eine sorgfältige Bewertung der bestehenden Millgeschwindigkeit, des verfügbaren Platzes und der Kompatibilität des Steuerungssystems. Die Nachrüstung mit einem neuen servoangetriebenen fliegenden Schnitt kann die Genauigkeit und Geschwindigkeit einer älteren Mill erheblich verbessern, ohne die gesamte Linie zu ersetzen. Eine Standortprüfung durch den Hersteller wird empfohlen, um eine ordnungsgemäße Passform und Synchronisation sicherzustellen.
Q6: Welche Wartungsintervalle werden für eine Hochgeschwindigkeits-Längenschneidemaschine empfohlen?
A6: Tägliche Überprüfungen umfassen die Verifizierung der Klingenöffnung und die Schmiermittelstände. Wöchentliche Inspektionen sollten den Verschleiß der Scherklinge, die Ausrichtung der Führungsleisten und die Sauberkeit des Hydrauliköls abdecken. Bei servoangetriebenen Systemen sollten die Encoder-Rückmeldungen und die Antriebsabstimmung vierteljährlich überprüft werden. Die Nachschärfintervalle variieren je nach Material – typischerweise alle 200–500 Tonnen für Baustahl, 50–150 Tonnen für AHSS. Die Hersteller geben spezifische Zeitpläne basierend auf der Maschinenkonfiguration an.





