
In der wettbewerbsintensiven Landschaft der Herstellung von geschweißten Rohren bestimmen die Effizienz und Präzision Ihrer Coil-Verarbeitungsausrüstung direkt den Produktionsdurchsatz, den Materialertrag und die Qualität des Endprodukts. Im Zentrum dieses Betriebs steht die Cut to Length Line—ein ausgereiftes System, das Master-Coils in präzise dimensionierte Blechstücke für nachfolgendes Formen und Schweißen umwandelt. Während es oft als vorbereitender Schritt angesehen wird, haben sich moderne Hochgeschwindigkeits-Cut to Length Lines zu kritischen Profitcentern entwickelt, die servo-gesteuertes Zuführen, hydraulisches Schneiden und fortschrittliche Ebenheitskontrolle integrieren. Basierend auf jahrzehntelanger Erfahrung in der Rohrmühlenmaschinenbau bietet dieser Artikel eine technische Untersuchung der Komponenten, Leistungskennzahlen und ingenieurtechnischen Überlegungen, die einen grundlegenden Schneidebetrieb von einer wirklich optimierten Verarbeitungslinie unterscheiden.
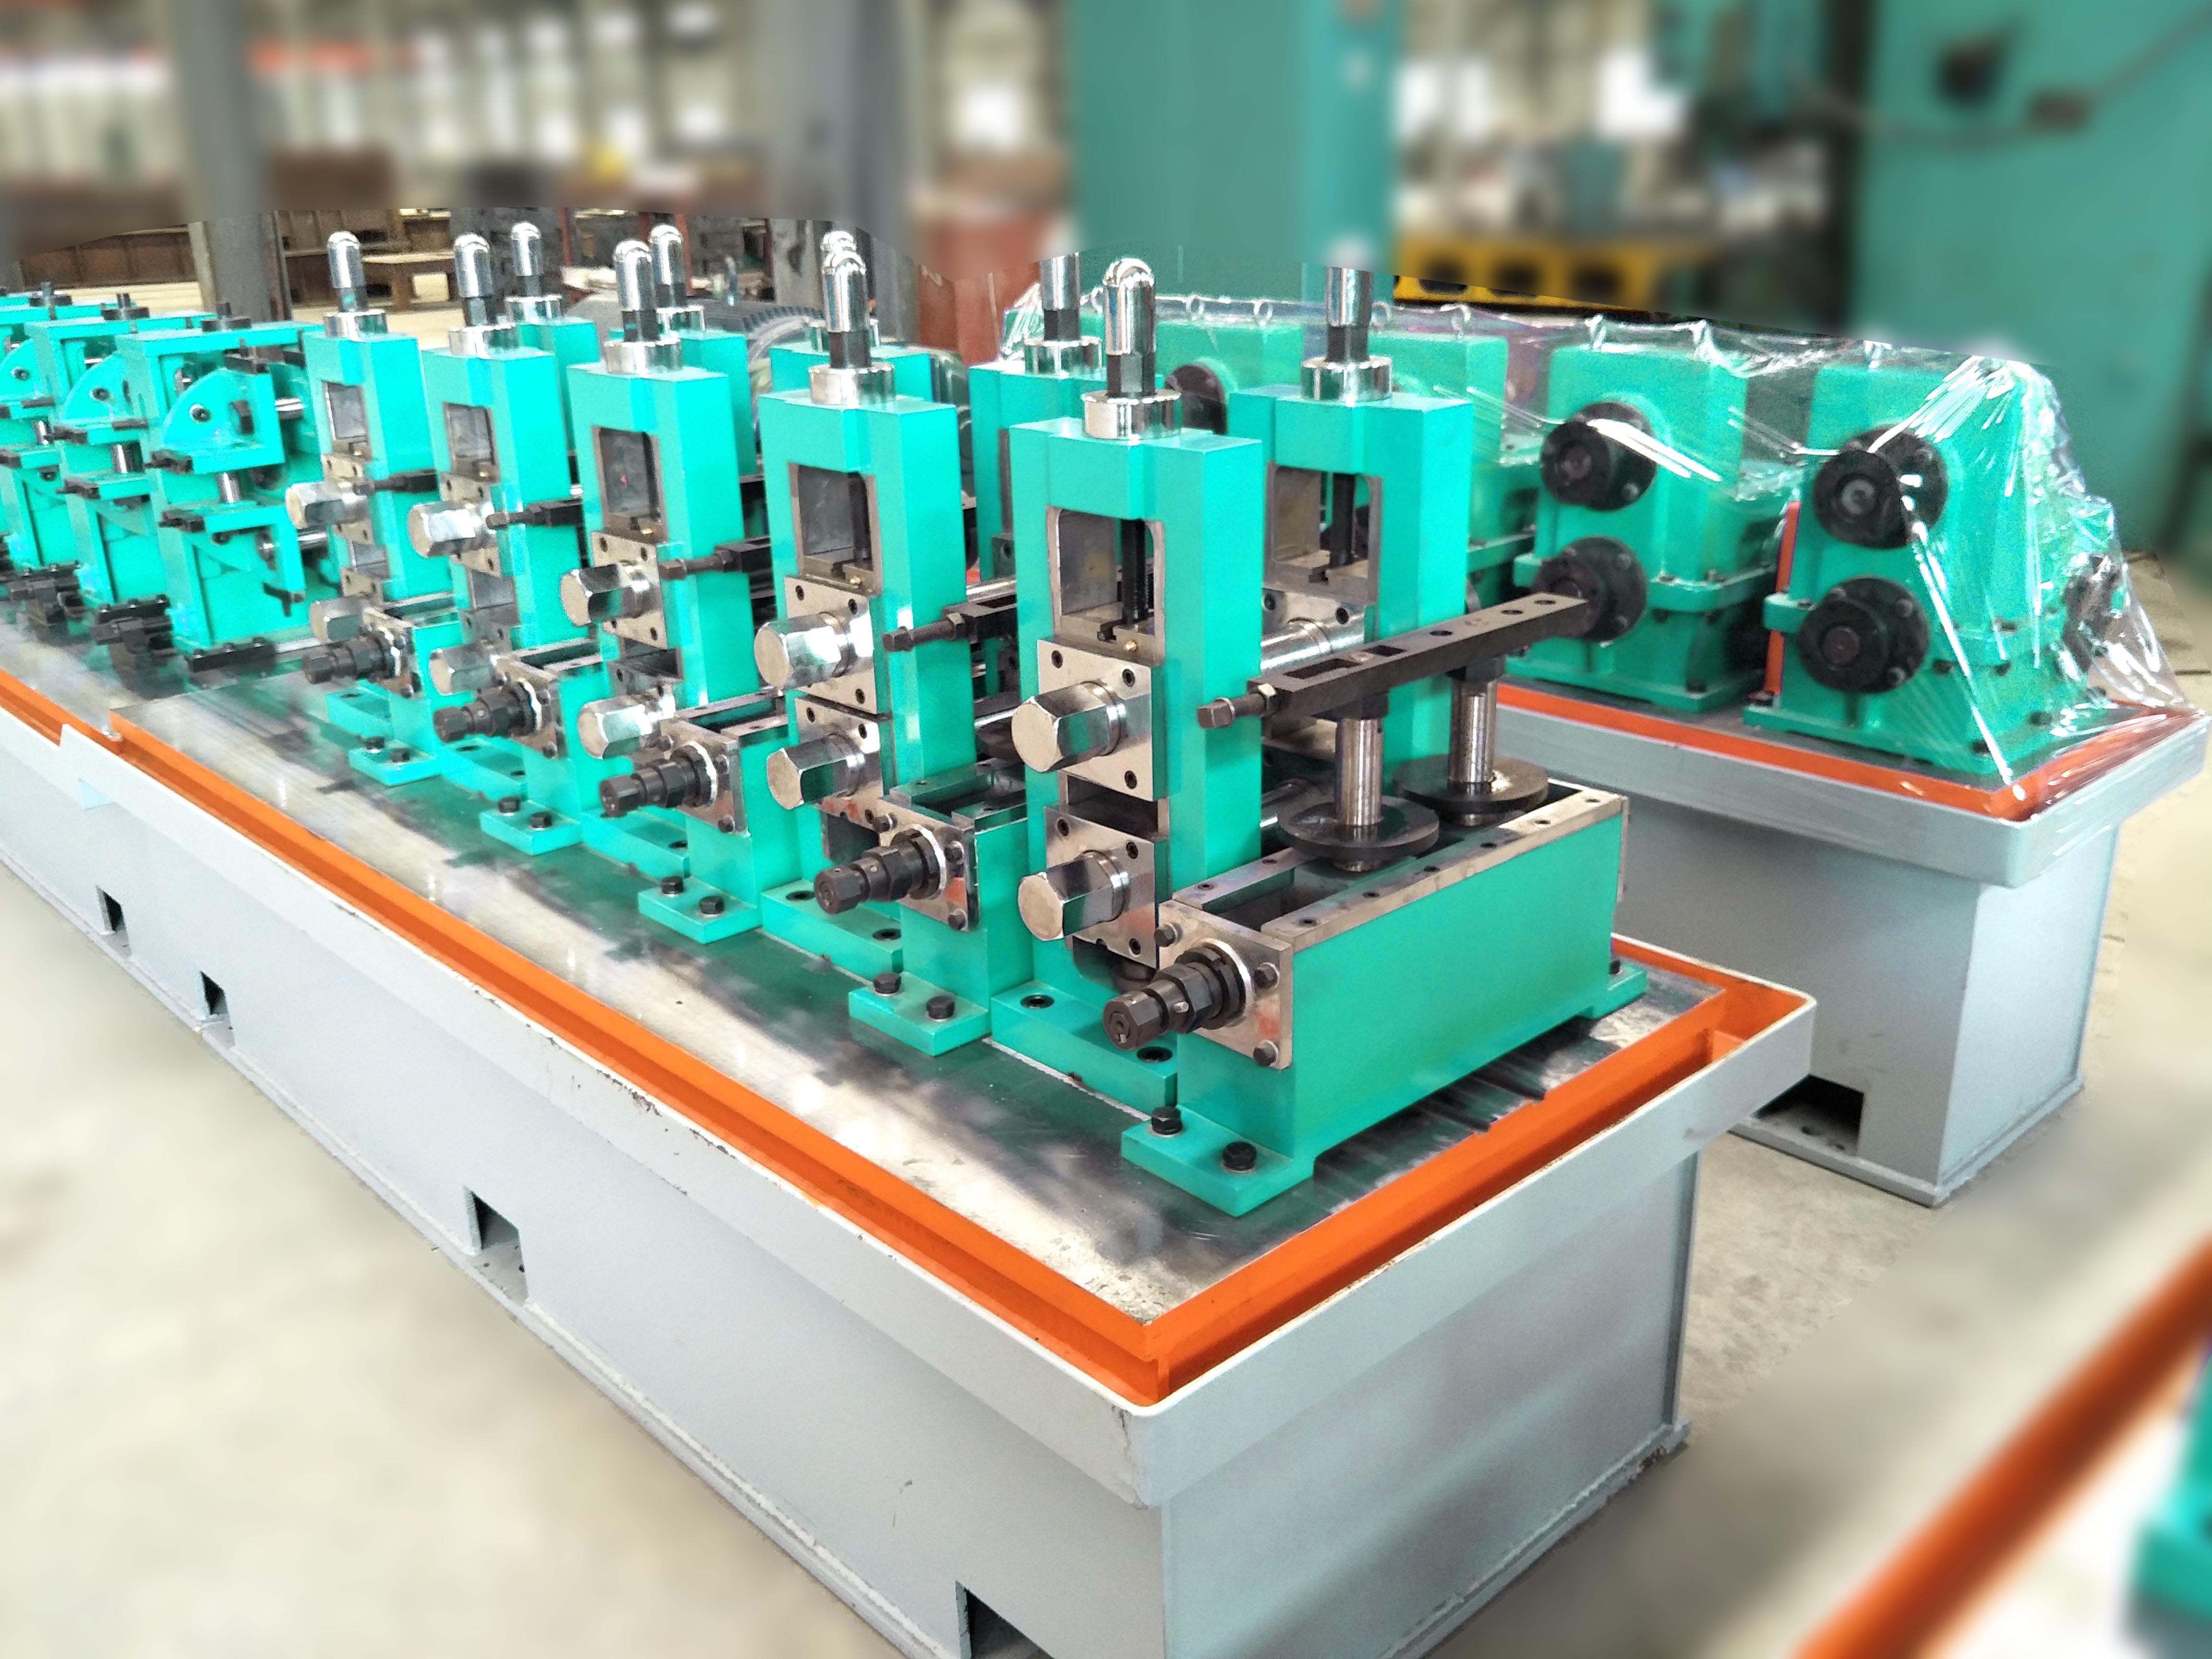
1. Definition der modernen Cut to Length Line: Über einfaches Schneiden hinaus
Eine Cut to Length Line ist ein vollständig integriertes System, das darauf ausgelegt ist, Metallcoils abzurollen, zu ebnen, zu messen und in flache Bleche oder Blechstücke mit außergewöhnlicher Längengenauigkeit zu schneiden. Im Kontext der Produktion von hochfrequenzgeschweißten (HFW) Rohren muss die Linie jedoch auch fortschrittliche hochfeste Stähle (AHSS), rostfreie Qualitäten und unterschiedliche Bandbreiten berücksichtigen, ohne die Kantenqualität oder geometrische Konsistenz zu beeinträchtigen. Wichtige Subsysteme, die eine Hochleistungslinie definieren, umfassen:
Abwickler mit hydraulischer Expansion: Bietet kontrollierte Spannungsfreigabe und Coil-Beladung für Materialien mit schwerem Gauge bis zu 25 Tonnen.
Abzieher und Begradiger: Erste Begradigung zur Entfernung von Coil-Verzug und Querbiege.
Präzisionsbegradiger: Mehrrollenbegradiger mit Backup-Rollen zur Erreichung der Residualspannungs-Equalisierung—essentiell für die Beibehaltung der Rundheit des Rohrs nach dem Formen.
Servo-gesteuertes Zuführsystem: Hochdrehmoment-AC-Servomotoren mit geschlossener Regelung, die eine Längengenauigkeit innerhalb von ±0,5 mm gewährleisten.
Hochgeschwindigkeits-Hydraulikschneider: Guillotine- oder Schwenkschneider mit schnellen Zykluszeiten (typischerweise 30–40 Hübe pro Minute), um die Geschwindigkeiten der Rohrmühle zu erreichen.
Stapeln und Fördern Abschnitt: Automatisierte Stapelsysteme, die Oberflächenbeschädigungen verhindern und die nachgelagerte Handhabung optimieren.
Jede Komponente muss für die spezifischen Bandabmessungen, Streckgrenzen und Produktionsrhythmen der Rohrmühle konstruiert werden. Eine Fehlanpassung der Zuführgeschwindigkeit oder Schneidkapazität kann Engpässe schaffen und die Vorteile von Hochgeschwindigkeits- Schweißanlagen zunichte machen.
2. Technischer Tiefgang: Genauigkeit, Geschwindigkeit und Materialintegrität
Die wichtigsten Leistungsindikatoren für jede Cut to Length Line sind Längentoleranz, Schnittwinkel, Grat-Höhe und Produktionsrate. Für Anwendungen mit geschweißten Rohren haben diese Parameter direkte Auswirkungen auf die Integrität der Schweißnaht und die nachfolgenden Größenoperationen.
2.1 Längenauigkeit und Servo-Fütterungsdynamik
Traditionelle mechanische Kupplungs-Bremssysteme wurden weitgehend durch AC servoangetriebene Fütterungsrollen ersetzt. Das Servosystem bietet Echtzeit-Positionsrückmeldung, die Beschleunigungs- und Verzögerungsprofile ermöglicht, die die Genauigkeit auch bei Geschwindigkeiten von über 60 Metern pro Minute aufrechterhalten. Hochwertige Linien erreichen Längentoleranzen von ±0,3 mm bei Längen von bis zu 12 Metern. Diese Präzision ist entscheidend, wenn Rohlinge für Rohrmühlen mit engen Formparametern bestimmt sind; jede Abweichung führt zu Wölbungen oder Kantenfehlstellungen, die zu Schweißfehlern oder Ausschuss führen.
2.2 Scherqualität und Kantenvorbereitung
Die hydraulische Schere muss einen sauberen Schnitt mit minimalem Grat (typischerweise ≤0,1 mm bei Dicken unter 6 mm) und absoluter Rechtwinkligkeit liefern. Für geschweißte Rohre wird die gescherte Kante zur Längsschweißnaht. Eine raue oder unebene Scherung kann Verunreinigungen einschließen oder eine ungleichmäßige Wärmeverteilung während des Hochfrequenz- Schweißens verursachen. Fortschrittliche Scherentypen integrieren eine automatische Klingenabstandsanpassung basierend auf Materialdicke und Streckgrenze, um die Lebensdauer der Klingen und die Schnittqualität über eine Reihe von Stahlgüten hinweg zu erhalten.
2.3 Ebenheit und Spannungsangleichung
Die Coil-Memory—Restspannungen aus dem Walz- und Wickelprozess—können sich als Kreuzbogen, Kantenwelle oder Mittelbuckel im geschnittenen Rohling manifestieren. Wenn diese Spannungen nicht korrigiert werden, übersetzen sie sich direkt in die Ovalität des Rohrs und in dimensionale Instabilität nach dem Schweißen. Ein schwerer Nivellierer mit Rückrollern und einstellbarer Rolleneinführung ist unerlässlich. Die Arbeitsrollen des Nivellierers müssen einzeln angetrieben werden, um Oberflächenmarkierungen zu vermeiden, insbesondere bei beschichteten oder polierten Materialien, die in der Automobil- oder Bauindustrie verwendet werden.
3. Anwendungsspezifische Konfigurationen: Von Automobil bis Strukturrohr
Die ideale Konfiguration einer Zuschneideanlage variiert deutlich je nach Endverwendung des geschweißten Rohrs. Im Folgenden sind drei gängige Szenarien und die entsprechenden technischen Anforderungen aufgeführt.
Präzisionsrohr für die Automobilindustrie: Erfordert ultraenge Längentoleranzen (±0,2 mm), geringen Grat und Oberflächenschutz. Die Linien integrieren häufig Servo-Stapler mit plastikbeschichteten Greifern und Inline-Kanteninspektionskameras. Die Materialien reichen von DP600 bis martensitischen Stählen mit einer Streckgrenze von bis zu 1200 MPa, was robuste Nivellier- und Scherfähigkeiten erfordert.
Struktur- und Maschinenrohr: Konzentriert sich auf hohe Durchsatzraten und Vielseitigkeit. Diese Linien verarbeiten eine breite Palette von Dicken (2 mm bis 12 mm) und Breiten. Schnellwechselwerkzeuge für die Scherklingen und einstellbare Nivelliereinstellungen sind entscheidend, um die Stillstandszeiten beim Umrüsten zu minimieren.
Edelstahl und Speziallegierungen: Erfordert nicht markierende Fütterungsrollen, korrosionsbeständige Komponenten und Scherklingen-Geometrien, die für verfestigende Materialien optimiert sind. Edelstahlverarbeitungsanlagen beinhalten häufig einen Folienaufträger, um die Oberfläche während des Stapelns zu schützen.
Führende Maschinenhersteller, wie SANSO, bieten modulare Zuschneideanlagen an, die an diese spezifischen Anforderungen angepasst werden können und Funktionen wie automatische Coil-ID-Erweiterung, PLC-basiertes Rezeptmanagement und ferndiagnostische Konnektivität integrieren.
4. Branchenprobleme und Ingenieurlösungen
Trotz der Reife der Coil-Verarbeitungstechnologie sehen sich Rohrhersteller häufig betrieblichen Herausforderungen gegenüber, die die Rentabilität beeinträchtigen. Diese Probleme resultieren oft aus suboptimalem Anlagendesign, unzureichenden Wartungsprotokollen oder nicht passenden Komponenten. Im Folgenden untersuchen wir drei häufige Probleme und die ingenieurtechnischen Lösungen.
4.1 Schwingungsmarken und Oberflächenfehler
Schwingungsmarken—oszillierende Muster auf der Streifenoberfläche—entstehen durch Resonanz in den Richtrollen oder dem Zuführsystem. Dies ist besonders problematisch für Rohre, die für sichtbare Anwendungen oder Umgebungen mit hoher Ermüdung bestimmt sind. Lösungen umfassen: Verwendung von gehärteten und geschliffenen Arbeitsrollen mit optimalen Rollendurchmessern zur Dämpfung von Vibrationen; Implementierung von AC-Vektorantrieben mit sanften Beschleunigungskurven; und Hinzufügen einer gummibeschichteten Quetschrolle am Eingang, um Spannungsfluktuationen zu isolieren.
4.2 Inkonsistente Länge nach Hochgeschwindigkeitsbetrieb
Wenn Linien auf 80–100 Meter pro Minute zusteuern, können Trägheit und Gleiten zu Längenabweichungen führen. Geschlossene Regelkreis-Servosysteme mit absoluten Encodern beseitigen dies, indem sie kontinuierlich die angegebene Position mit der tatsächlichen Drehung der Zuführrolle vergleichen. Darüber hinaus bietet eine Messrolle mit einem Pulsgeber, der unmittelbar vor der Schere installiert ist, eine unabhängige Überprüfung, die es der SPS ermöglicht, Echtzeitkorrekturen anzuwenden.
4.3 Schneller Klingenverschleiß bei fortschrittlichen hochfesten Stählen
Die Verarbeitung von AHSS und martensitischen Sorten beschleunigt den Verschleiß der Scherschneider, was zu erhöhten Graten und häufigen Ausfallzeiten für Klingenwechsel führt. Lösungen umfassen: Verwendung von pulvermetallurgischen Werkzeugstahlklingen mit speziellen Beschichtungen (TiN oder TiCN); Integration einer motorisierten Klingenabstandseinstellung, die den Klingenverschleiß ausgleicht; und Installation eines automatischen Schmierungssystems, das Reibung und Wärme an der Scherstelle reduziert.
5. Integration der Zuschnittlinie mit modernen Rohrmühlenbetrieben
Für maximale Effizienz sollte die Zuschnittlinie nicht isoliert betrieben werden. Moderne Rohrmühlen profitieren von vollständig synchronisierten Coil-zu-Rohr-Linien, bei denen der Stanzprozess nahtlos mit der Formgebung und dem Schweißen integriert ist. Diese Integration erfordert eine zentrale Steuerungsarchitektur, den Austausch von Echtzeitdaten und koordinierte Liniengeschwindigkeiten.
Wichtige Integrationsmerkmale umfassen:
Zentralisierte HMI/PLC: Eine einzige Bedienerschnittstelle, die sowohl die Zuschnittlinie als auch die Rohrmühle verwaltet, mit rezeptbasierter Einrichtung für verschiedene Produktabmessungen.
Pufferspeichersysteme: Akkumulatoren zwischen der Schere und dem Formungsbereich, um Prozesse zu entkoppeln, sodass eine kontinuierliche Rohrproduktion auch während der Coil-Wechsel möglich ist.
Inline-Qualitätsfeedback: Lasersensoren am Eingang der Rohrmühle können die Abmessungen der Rohlinge messen und Korrekturen an das Servosystem der Zuschnittlinie zurückmelden, wodurch der Qualitätskreis geschlossen wird.
Lieferanten wie SANSO sind auf die Gestaltung integrierter Produktionslinien spezialisiert, bei denen das Zuschnittsystem, der Formungsbereich, die Schweißstation und die Größenanpassung als einheitliches Ganzes konzipiert sind, um Kompatibilitätsprobleme zu beseitigen und die Inbetriebnahmezeit zu verkürzen.
6. Rendite: Quantifizierung des Wertes einer Hochspezifikationslinie
Die Investition in eine Premium-Zuschnittlinie bringt messbare Renditen über mehrere betriebliche Kennzahlen. Während die anfänglichen Investitionskosten höher sind, begünstigt die Gesamtkostenbetrachtung über 10 Jahre typischerweise fortschrittliche Systeme aufgrund von reduziertem Ausschuss, geringeren Wartungskosten und höherer OEE (Overall Equipment Effectiveness).
Verbesserung des Materialertrags: Eine genaue Längensteuerung reduziert den Endausschuss um 1–3 %, was für eine Hochvolumenmühle, die jährlich 50.000 Tonnen verarbeitet, Hunderttausende von Dollar an Einsparungen bedeuten kann.
Reduzierung der Ausfallzeiten: Schnellwechselwerkzeuge und automatisierte Einstellungen reduzieren die Rüstzeiten von 2 Stunden auf unter 30 Minuten, was kleinere Produktionsläufe und Just-in-Time-Produktion ermöglicht.
Energieeffizienz: Servogesteuerte Zuführsysteme verbrauchen bis zu 30 % weniger Energie im Vergleich zu hydraulischen oder Kupplungs-Bremssystemen, wobei regenerative Antriebe Bremsenergie zurückgewinnen.
Niedrigere Ausschussraten: Verbesserte Ebenheit und Kantenqualität reduzieren direkt die Ausschussraten in Rohrmühlen aufgrund von Schweißfehlern oder dimensionaler Nichtkonformität. Eine Reduzierung der Ausschussrate um 1 % kann die Bruttomarge um 2–3 % für dünnwandige Rohrprodukte verbessern.
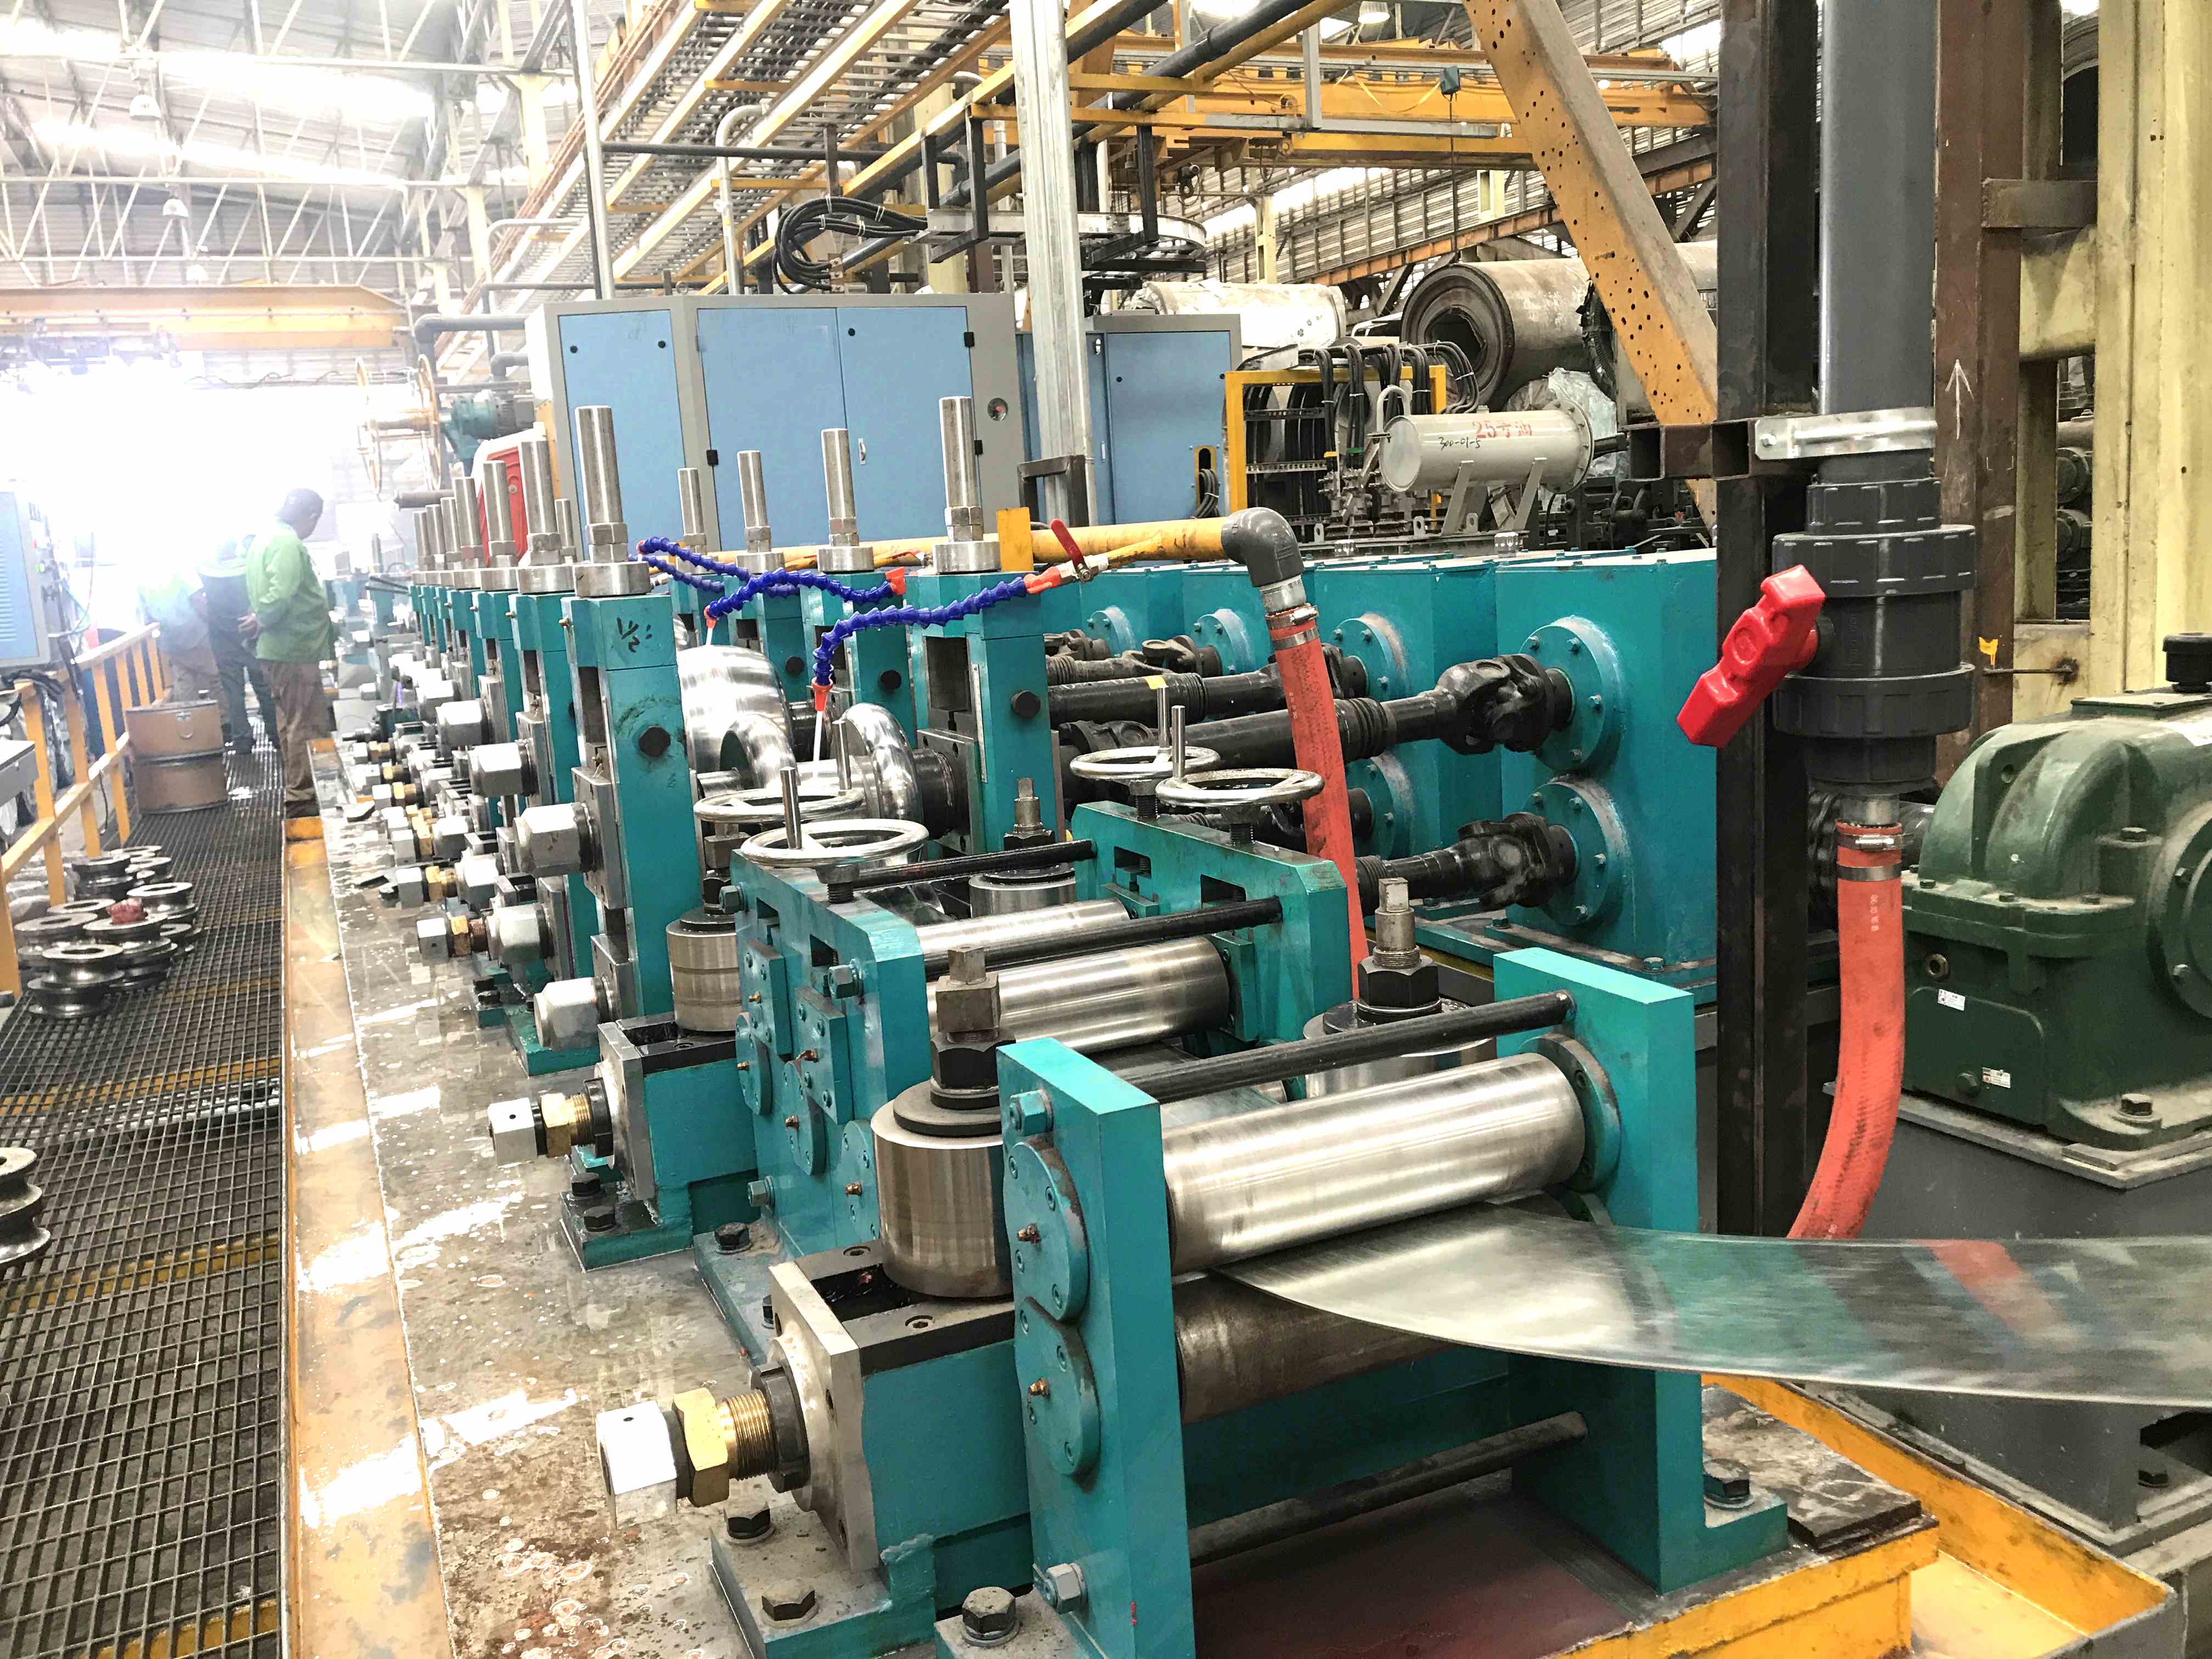
7. Präzision als Grundlage für Exzellenz in der Rohrmühle
Im Bereich der Produktion von geschweißten Rohren ist die Längsschneidanlage weit mehr als ein Materialvorbereitungsprozess – sie ist die Grundlage, auf der Produktqualität und Produktionseffizienz aufgebaut sind. Vom anfänglichen Abwickeln bis zum endgültigen Stapeln muss jede Komponente auf Genauigkeit, Haltbarkeit und nahtlose Integration mit nachgelagerten Prozessen ausgelegt sein. Mit dem Fortschritt der Materialgüten und der Verschärfung der Kundentoleranzen wird die Fähigkeit, konsistente, perfekt dimensionierte Rohlinge zu liefern, zu einem entscheidenden Wettbewerbsvorteil. Durch die Auswahl einer Längsschneidanlage von einem erfahrenen Hersteller mit einer Erfolgsbilanz integrierter Lösungen können Rohrmühlen höhere Ausbeuten, niedrigere Betriebskosten und die Flexibilität erreichen, auf sich entwickelnde Marktanforderungen zu reagieren. Die Investition in präzise Bearbeitungsgeräte zahlt sich nicht nur in reduziertem Ausschuss aus, sondern auch in dem verbesserten Ruf für Qualität, der die Branchenführer definiert.
Häufig gestellte Fragen (FAQ)
Q1: Was ist die typische Längentoleranz, die mit einer modernen Längsschneidanlage erreicht werden kann?
A1: Moderne servogesteuerte Längsschneidanlagen erreichen Längentoleranzen von ±0,3 mm bis ±0,5 mm für Standardlängen bis zu 12 Metern. Für kürzere Rohlinge oder Ultra-Präzisionsanwendungen können Toleranzen von bis zu ±0,1 mm mit hochauflösenden Encoder-Rückmeldungen und einer stabilen Maschinenkonstruktion aufrechterhalten werden.
Q2: Wie beeinflusst die Materialdicke die Auswahl einer Längsschneidanlage?
A2: Die Dicke beeinflusst direkt das Design des Richtgeräts (Anzahl der Arbeitswalzen und Unterstützung) sowie die Scherfähigkeit (benötigte Tonnage) und den Zuführdruck. Schwerblechlinien (6–16 mm) erfordern robuste hydraulische Systeme und großdurchmesserige Walzen, während Leichtblechlinien (0,3–3 mm) hohe Geschwindigkeit und Oberflächenschutz priorisieren.
Q3: Kann eine Längsschneidanlage hochfeste Stähle (AHSS) für automotive Rohranwendungen verarbeiten?
A3: Ja, vorausgesetzt, die Anlage ist speziell für AHSS ausgelegt. Dies erfordert schwere Richtgeräte mit hoher Walzensteifigkeit, Schermesser, die für hochfeste Materialien (bis zu 1500 MPa) ausgelegt sind, und Servozuführsysteme mit ausreichendem Drehmoment, um den Materialwiderstand zu überwinden. Viele Hersteller, einschließlich SANSO, bieten AHSS-bereite Konfigurationen an.
Q4: Welche Wartungspraktiken sind entscheidend für die Langlebigkeit von Schermessern?
A4: Wichtige Praktiken umfassen: die Aufrechterhaltung des richtigen Messerabstands (typischerweise 5–10 % der Materialdicke); die Verwendung geeigneter Messerwerkstoffe für die Stahlgüte; die Gewährleistung einer konsistenten Schmierung; und die Implementierung eines geplanten Messerrotations- und Nachschleifprogramms. Automatische Systeme zur Anpassung des Messerabstands helfen, optimale Einstellungen für verschiedene Materialien aufrechtzuerhalten.
Q5: Wie integriert sich eine Zuschnittlinie mit einem Rohrwerk, um die Rüstzeiten zu minimieren?
A5: Die Integration erfolgt durch ein zentrales Steuerungssystem, das Rezepte für jedes Produkt speichert (Coil-Breite, Dicke, Länge, Batchmenge). Die Linie nutzt automatisierte Breitenanpassung an der Eingangsführung, motorisierte Walzenpositionierung und rezeptgesteuerte Servovorschubparameter. Die Rüstzeiten können auf unter 10 Minuten reduziert werden, wenn die Zuschnittlinie und das Rohrwerk dieselbe Steuerarchitektur teilen.
Q6: Welche Rolle spielt ein Richtgerät in einer Zuschnittlinie für Rohr- Anwendungen?
A6: Das Richtgerät beseitigt Coil-Verzug, Querbiegung und Restspannungen im Band. Für Rohrwerke sorgt ein perfekt flaches Band für gleichmäßiges Formen, reduziert das Rückfedern im Walzformungsbereich und minimiert Verformungen der Schweißnaht. Ohne effektives Richten kann die Rundheit und Geradheit des Rohrs beeinträchtigt werden.





