
Dans le paysage concurrentiel de la fabrication de tubes soudés, l'efficacité et la précision de votre équipement de traitement de bobines déterminent directement le débit de production, le rendement des matériaux et la qualité du produit final. Au cœur de cette opération se trouve la ligne de coupe à longueur—un système sophistiqué qui transforme les bobines maîtresses en chutes de dimensions précises pour le formage et le soudage en aval. Bien que souvent considérée comme une étape préparatoire, les lignes de coupe à longueur modernes à grande vitesse ont évolué en centres de profit critiques, intégrant alimentation à servo, cisaille hydraulique et contrôle avancé de la planéité. Puisant dans des décennies d'expérience en machines de laminoir à tubes, cet article fournit un examen technique des composants, des indicateurs de performance et des considérations d'ingénierie qui séparent une opération de découpe basique d'une ligne de traitement véritablement optimisée.
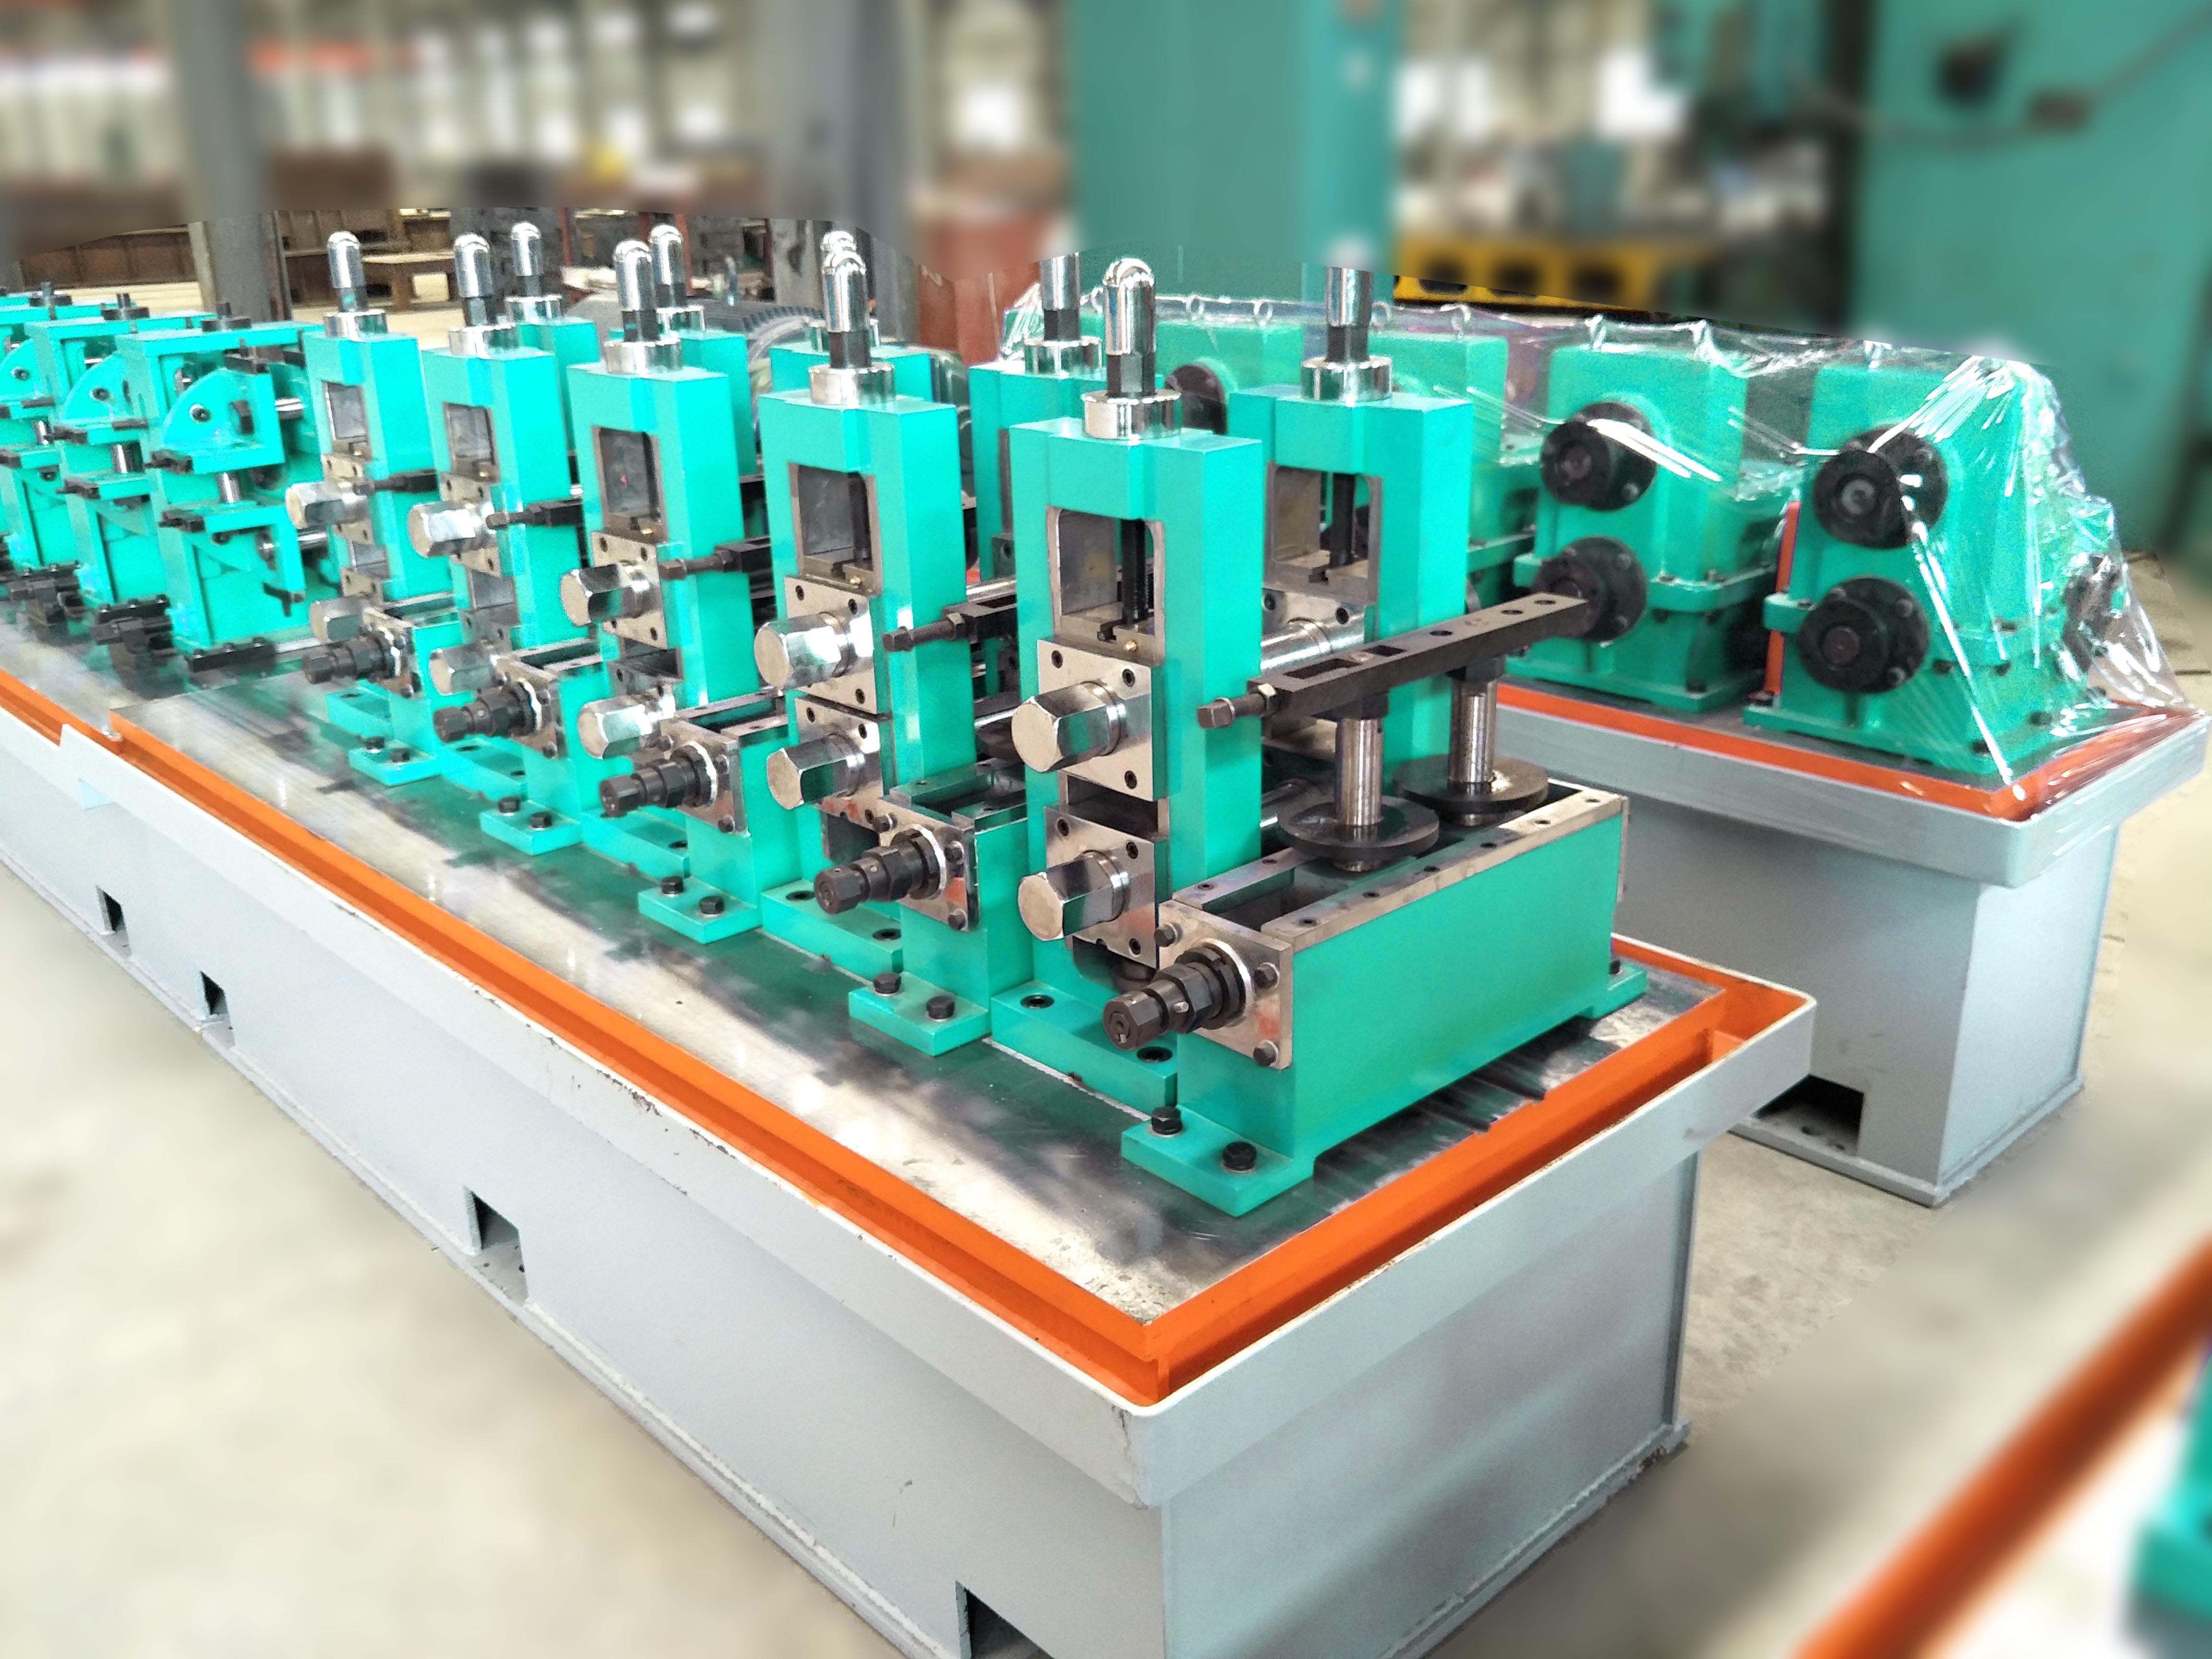
1. Définir la Ligne de Coupe à Longueur Moderne : Au-delà de la Simple Cisaille
Une ligne de coupe à longueur est un système entièrement intégré conçu pour dérouler, niveler, mesurer et couper des bobines métalliques en feuilles plates ou en chutes avec une précision de longueur exceptionnelle. Cependant, dans le contexte de la production de tubes soudés à haute fréquence (HFW), la ligne doit également s'adapter aux aciers à haute résistance avancés (AHSS), aux grades inoxydables, et à des largeurs de bande variables sans compromettre la qualité des bords ou la consistance géométrique. Les sous-systèmes clés qui définissent une ligne de haute performance incluent :
Dérouleur avec expansion hydraulique : Fournit un relâchement de tension contrôlé et un chargement de bobine pour des matériaux à forte épaisseur jusqu'à 25 tonnes.
Éplucheur et aplatisseur : Redressement initial pour éliminer la déformation de la bobine et le cintrage.
Niveleur de précision : Niveleur à rouleaux multiples avec rouleaux de secours pour atteindre l'égalisation des contraintes résiduelles—essentiel pour maintenir la rondeur des tubes après le formage.
Système d'alimentation à servo : Moteurs servo AC à fort couple avec retour d'information d'encodeur en boucle fermée garantissant une précision de longueur dans une plage de ±0,5 mm.
Cisaille hydraulique à grande vitesse : Cisaille à guillotine ou à balancier avec des temps de cycle rapides (typiquement 30 à 40 coups par minute) pour correspondre aux vitesses des laminoirs à tubes.
Section de empilage et de transport : Systèmes d'empilage automatisés qui empêchent les éraflures de surface et optimisent la manutention en aval.
Chaque composant doit être conçu pour les dimensions spécifiques de la bande, les résistances à la traction et le rythme de production du laminoir à tubes. Un mauvais ajustement dans le taux d'alimentation ou la capacité de cisaille peut créer des goulots d'étranglement, annulant les avantages de l'équipement de soudage à grande vitesse.
2. Plongée Technique : Précision, Vitesse et Intégrité des Matériaux
Les principaux indicateurs de performance pour toute ligne de coupe à longueur sont la tolérance de longueur, la perpendicularité de coupe, la hauteur des bavures, et le taux de production. Pour les applications de tubes soudés, ces paramètres impactent directement l'intégrité des soudures et les opérations de dimensionnement ultérieures.
2.1 Précision de Longueur et Dynamique d'Alimentation Servo
Les systèmes de freinage-embrayage mécaniques traditionnels ont largement été remplacés par des rouleaux d'alimentation entraînés par servo AC. Le système servo fournit un retour d'information sur la position en temps réel, permettant des profils d'accélération et de décélération qui maintiennent la précision même à des vitesses dépassant 60 mètres par minute. Les lignes haut de gamme atteignent des tolérances de longueur de ±0,3 mm sur des longueurs allant jusqu'à 12 mètres. Cette précision est critique lorsque les pièces sont destinées à des laminoirs à tube avec des paramètres de formage stricts ; toute variance introduit un cambrage ou un désalignement des bords, entraînant des défauts de soudure ou des chutes.
2.2 Qualité de Cisaillement et Préparation des Bords
Le cisaille hydraulique doit fournir une coupe nette avec un minimum de bavure (typiquement ≤0,1 mm pour des épaisseurs inférieures à 6 mm) et une squareness absolue. Pour les tubes soudés, le bord cisaillé devient le joint de soudure longitudinal. Un cisaillement rugueux ou inégal peut piéger des contaminants ou provoquer une distribution de chaleur inégale lors de la soudure à haute fréquence. Les conceptions avancées de cisaille intègrent un ajustement automatique de l'écart des lames en fonction de l'épaisseur du matériau et de la résistance à la traction, préservant la durée de vie des lames et la qualité de coupe sur une gamme de nuances d'acier.
2.3 Planéité et Équilibrage des Contraintes
La mémoire de la bobine—les contraintes résiduelles provenant du processus de laminage et de bobinage—peut se manifester sous forme de courbure, d'ondulation des bords ou de pliage central dans la pièce découpée. Si elles ne sont pas corrigées, ces contraintes se traduisent directement par une ovalité du tube et une instabilité dimensionnelle après soudage. Un niveleur lourd avec des rouleaux de secours et une pénétration réglable des rouleaux est essentiel. Les rouleaux de travail du niveleur doivent être entraînés individuellement pour éviter les marques de surface, en particulier sur les matériaux revêtus ou polis utilisés dans les applications automobiles ou structurelles.
3. Configurations Spécifiques à l'Application : De l'Automobile au Tube Structurel
La configuration idéale d'une ligne de découpe à longueur varie considérablement en fonction de l'utilisation finale du tube soudé. Voici trois scénarios courants et les exigences techniques correspondantes.
Tube de Précision Automobile : Nécessite des tolérances de longueur ultra-étroites (±0,2 mm), peu de bavure et une protection de surface. Les lignes intègrent souvent des empileurs servo avec des pinces revêtues de plastique et des caméras d'inspection des bords en ligne. Les matériaux vont de DP600 à des aciers martensitiques jusqu'à 1200 MPa de résistance à la traction, exigeant une capacité de nivellement et de cisaillement robuste.
Tube Structurel et Mécanique : Se concentre sur un débit élevé et la polyvalence. Ces lignes traitent une large gamme d'épaisseurs (2 mm à 12 mm) et de largeurs. Des outils à changement rapide pour les lames de cisaille et des réglages de niveleur ajustables sont critiques pour minimiser le temps d'arrêt lors des changements.
Acier Inoxydable et Alliages Spéciaux : Nécessite des rouleaux d'alimentation non marquants, des composants résistants à la corrosion et des géométries de lames de cisaille optimisées pour des matériaux durcissables. Les lignes de traitement de l'acier inoxydable incluent souvent un applicateur de film pour protéger la surface lors de l'empilage.
Les principaux fabricants de machines, tels que SANSO, fournissent des lignes de découpe à longueur modulaires qui peuvent être adaptées à ces exigences spécifiques, intégrant des fonctionnalités telles que l'expansion automatique de l'ID de la bobine, la gestion des recettes basée sur PLC et la connectivité de diagnostic à distance.
4. Points de Douleur de l'Industrie et Solutions d'Ingénierie
Malgré la maturité de la technologie de traitement des bobines, les fabricants de tubes rencontrent fréquemment des défis opérationnels qui érodent la rentabilité. Ces problèmes proviennent souvent d'une conception de ligne suboptimale, de protocoles de maintenance insuffisants ou d'une sélection de composants inadaptée. Ci-dessous, nous examinons trois points de douleur courants et les solutions d'ingénierie.
4.1 Marques de chatter et défauts de surface
Les marques de chatter—des motifs oscillants sur la surface de la bande—proviennent de la résonance dans les rouleaux de redressement ou le système d'alimentation. Cela est particulièrement problématique pour les tubes destinés à des applications visibles ou à des environnements de fatigue à cycles élevés. Les solutions incluent : l'utilisation de rouleaux de travail durcis et rectifiés avec des diamètres de rouleau optimaux pour amortir les vibrations ; la mise en œuvre de variateurs vectoriels AC avec des courbes d'accélération douces ; et l'ajout d'un rouleau de pincement recouvert de caoutchouc à l'entrée pour isoler les fluctuations de tension.
4.2 Longueur incohérente après fonctionnement à grande vitesse
À mesure que les lignes poussent vers 80–100 mètres par minute, l'inertie et le glissement peuvent introduire un dérive de longueur. Les systèmes servo en boucle fermée avec des encodeurs absolus éliminent cela en comparant en continu la position commandée à la rotation réelle du rouleau d'alimentation. De plus, un rouleau de mesure avec un générateur d'impulsions installé immédiatement avant le cisaillement fournit une vérification indépendante, permettant au PLC d'appliquer une correction en temps réel.
4.3 Usure rapide des lames sur les aciers à haute résistance avancés
Le traitement des AHSS et des grades martensitiques accélère l'usure des lames de cisaillement, entraînant une augmentation des bavures et des temps d'arrêt fréquents pour le changement de lames. Les solutions incluent : l'utilisation de lames en acier à outils en métallurgie des poudres avec des revêtements spécialisés (TiN ou TiCN) ; l'incorporation d'un ajustement de l'écart de lame motorisé qui compense l'usure des lames ; et l'installation d'un système de lubrification automatique qui réduit le frottement et la chaleur à l'interface de cisaillement.
5. Intégration de la ligne de coupe à longueur avec les opérations modernes de laminoir à tubes
Pour une efficacité maximale, la ligne de coupe à longueur ne doit pas fonctionner de manière isolée. Les laminoirs à tubes modernes bénéficient de lignes de bobine à tube entièrement synchronisées où le processus de découpe est intégré de manière transparente avec la formation et le soudage. Cette intégration nécessite une architecture de contrôle centralisée, un échange de données en temps réel et des vitesses de ligne coordonnées.
Les caractéristiques clés de l'intégration incluent :
HMI/PLC centralisé : Une seule interface opérateur gérant à la fois la ligne de coupe à longueur et le laminoir à tubes, avec une configuration basée sur des recettes pour différentes dimensions de produit.
Systèmes de stockage tampon : Accumulateurs entre le cisaillement et la section de formation pour découpler les processus, permettant une production continue de tubes même lors des changements de bobine.
Retour d'information qualité en ligne : Des capteurs laser à l'entrée du laminoir à tubes peuvent mesurer les dimensions des chutes et renvoyer des corrections au système servo de la ligne de coupe à longueur, fermant ainsi la boucle qualité.
Des fournisseurs comme SANSO se spécialisent dans la conception de lignes de production intégrées où le système de coupe à longueur, la section de formation, la station de soudage et l'unité de dimensionnement sont conçus comme un tout unifié, éliminant les problèmes de compatibilité et réduisant le temps de mise en service.
6. Retour sur investissement : quantification de la valeur d'une ligne haut de gamme
Investir dans une ligne de coupe à longueur premium génère des retours mesurables sur plusieurs indicateurs opérationnels. Bien que les dépenses d'investissement initiales soient plus élevées, le coût total de possession sur 10 ans favorise généralement les systèmes avancés en raison de la réduction des chutes, d'un entretien moindre et d'un OEE (Efficacité Globale de l'Équipement) plus élevé.
Amélioration du rendement matériel : Un contrôle précis de la longueur réduit les chutes de fin de 1 à 3 %, ce qui, pour un laminoir à volume élevé traitant 50 000 tonnes par an, peut représenter des centaines de milliers de dollars d'économies.
Réduction des temps d'arrêt : Des outils à changement rapide et des configurations automatisées réduisent les temps de changement de 2 heures à moins de 30 minutes, permettant des séries de production plus petites et une production juste-à-temps.
Efficacité énergétique : Les systèmes d'alimentation à entraînement servo consomment jusqu'à 30 % moins d'énergie par rapport aux systèmes hydrauliques ou à embrayage-frein, avec des entraînements régénératifs capturant l'énergie de freinage.
Taux de rejet plus bas : Une meilleure planéité et qualité des bords réduisent directement les rejets dans les laminoirs à tubes en raison de défauts de soudure ou de non-conformité dimensionnelle. Une réduction de 1 % du taux de rejet peut améliorer la marge brute de 2 à 3 % pour les produits en tubes à paroi mince.
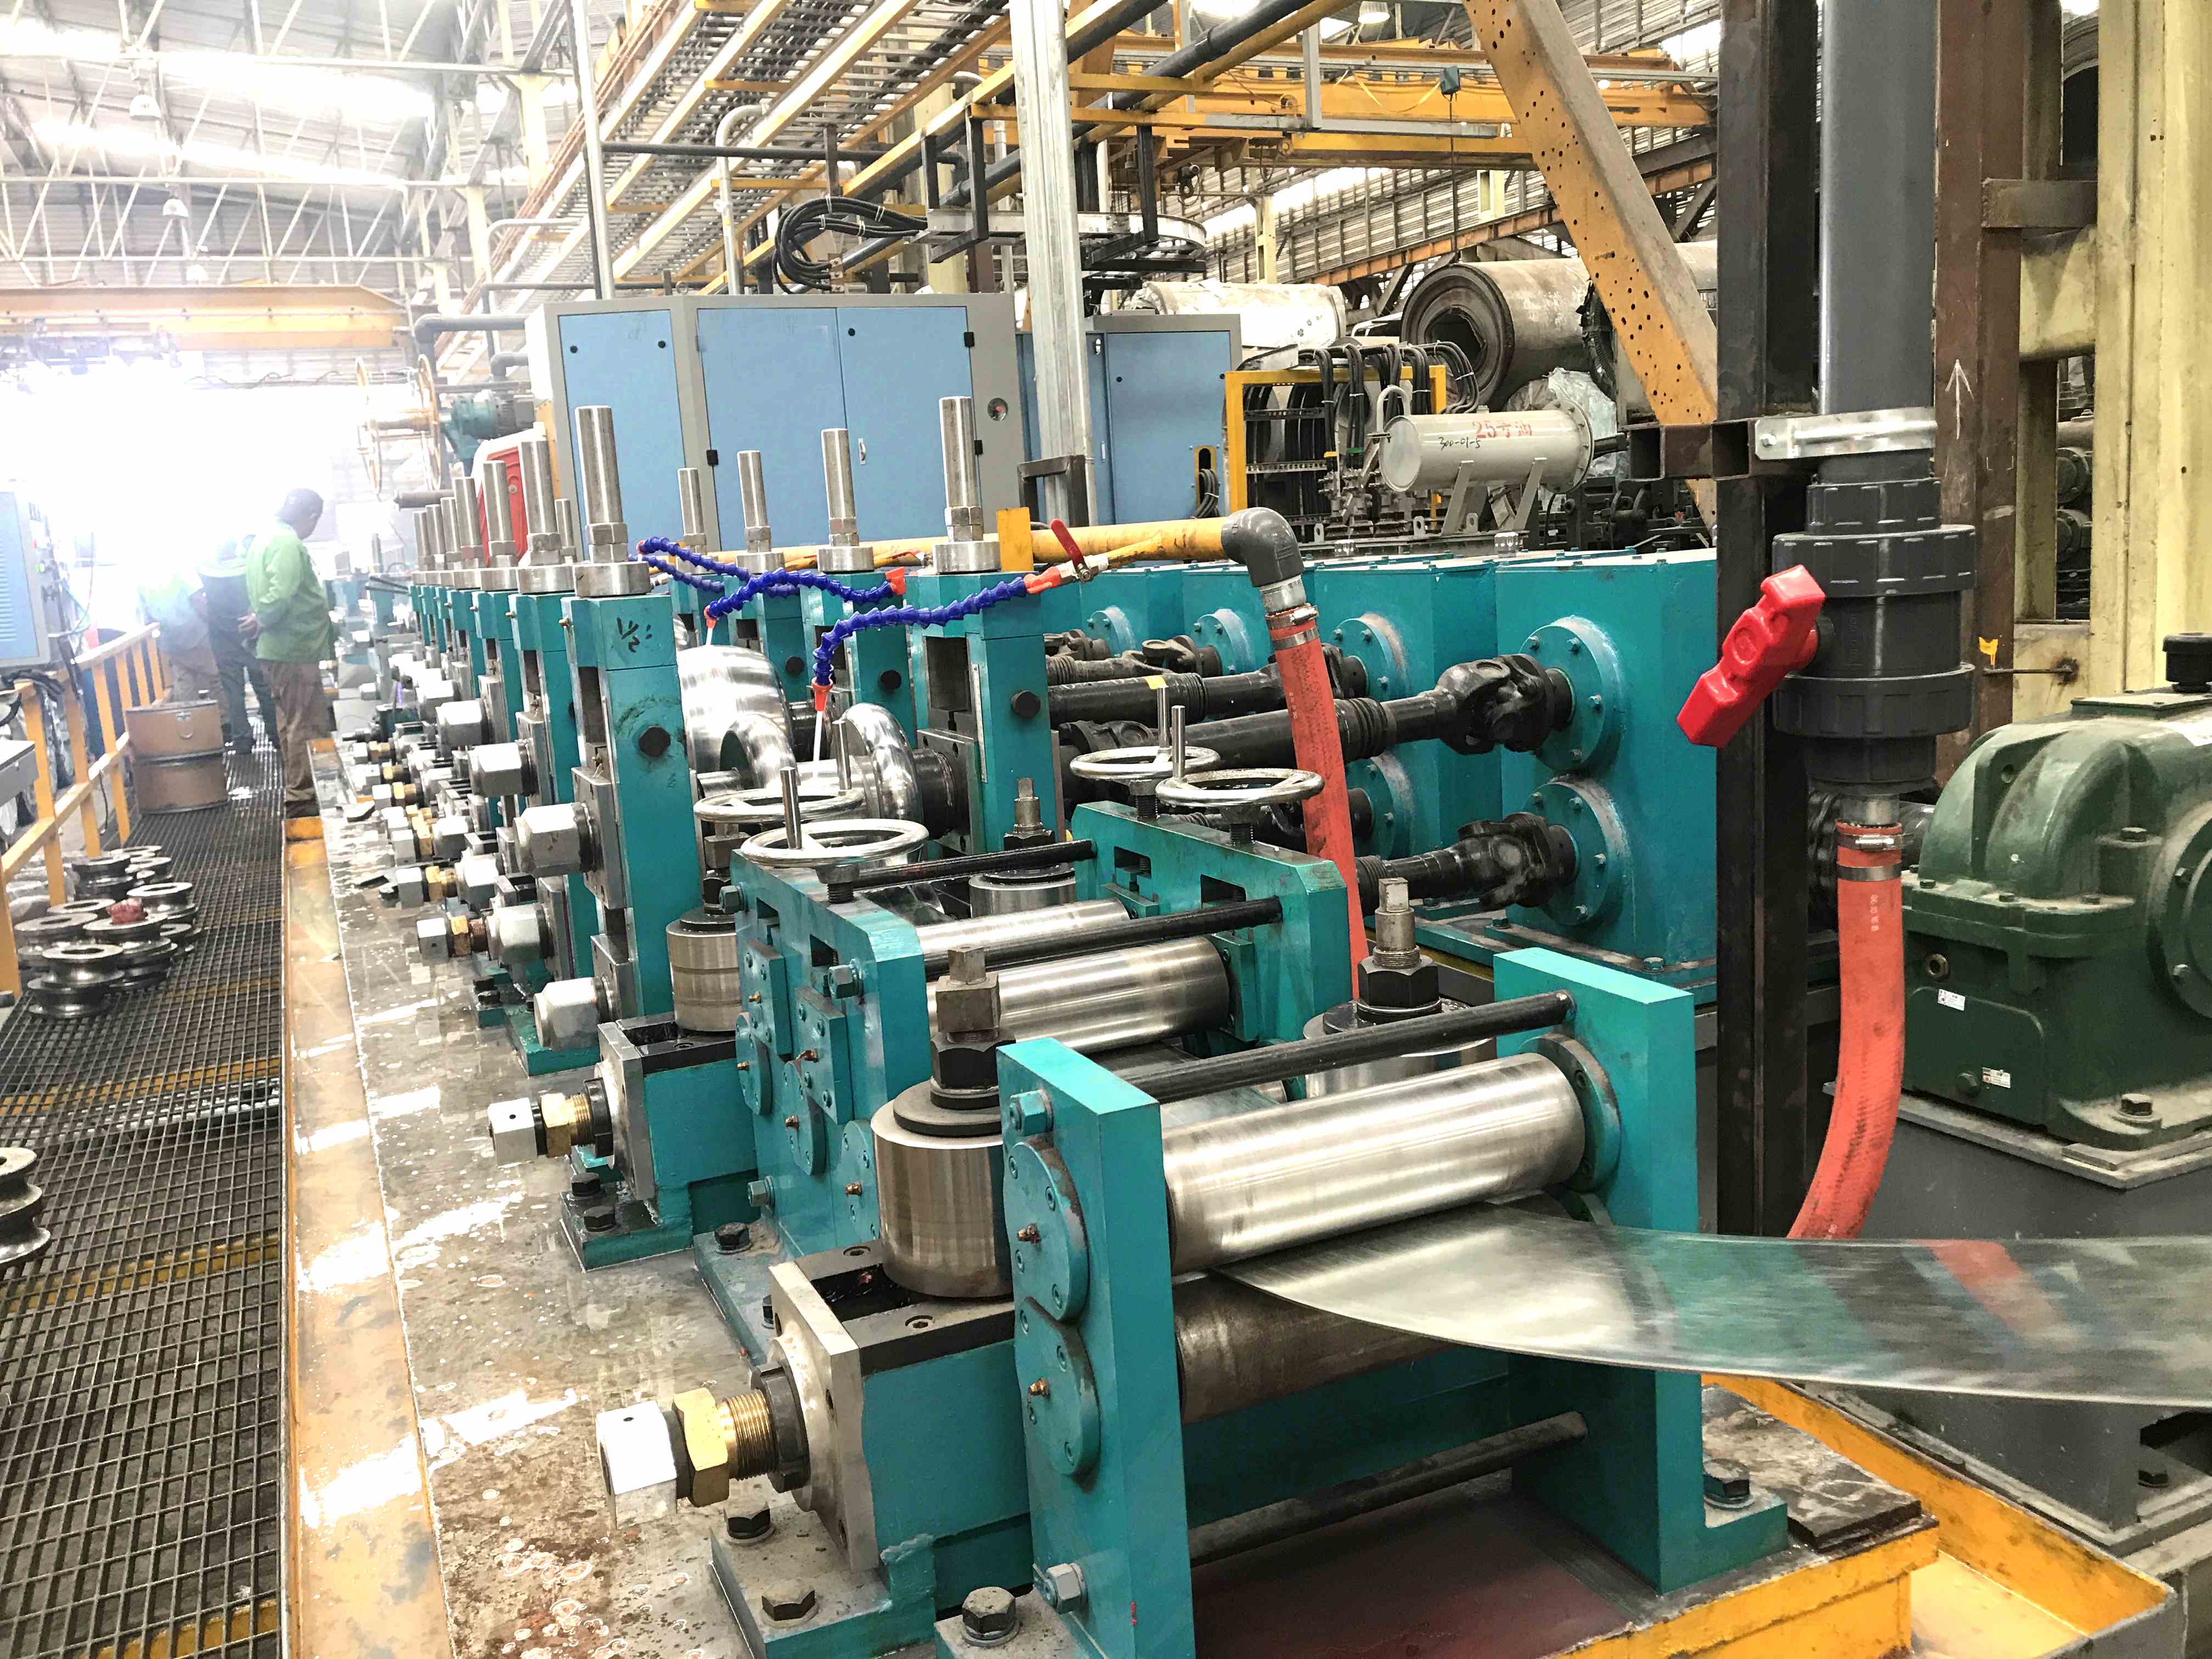
7. La précision comme fondement de l'excellence des laminoirs à tubes
Dans le domaine de la production de tubes soudés, la ligne de coupe à longueur est bien plus qu'une étape de préparation du matériau : c'est le fondement sur lequel reposent la qualité du produit et l'efficacité de la production. De l'uncoiling initial à l'empilage final, chaque composant doit être conçu pour la précision, la durabilité et l'intégration transparente avec les processus en aval. À mesure que les qualités de matériau avancent et que les tolérances des clients se resserrent, la capacité à fournir des ébauches cohérentes et parfaitement dimensionnées devient un avantage concurrentiel décisif. En choisissant une ligne de coupe à longueur auprès d'un fabricant expérimenté ayant un historique de solutions intégrées, les laminoirs à tubes peuvent atteindre des rendements plus élevés, des coûts opérationnels plus bas et la flexibilité de répondre aux demandes évolutives du marché. L'investissement dans des équipements de traitement de précision rapporte des dividendes non seulement en réduisant les chutes, mais aussi en améliorant la réputation de qualité qui définit les leaders du secteur.
Questions Fréquemment Posées (FAQ)
Q1 : Quelle est la tolérance de longueur typique réalisable avec une ligne de coupe à longueur moderne ?
A1 : Les lignes de coupe à longueur modernes à entraînement servo atteignent des tolérances de longueur de ±0,3 mm à ±0,5 mm pour des longueurs standard allant jusqu'à 12 mètres. Pour des ébauches plus courtes ou des applications d'ultra-précision, des tolérances aussi serrées que ±0,1 mm peuvent être maintenues avec un retour d'information d'encodeur haute résolution et une construction de machine rigide.
Q2 : Comment l'épaisseur du matériau affecte-t-elle le choix d'une ligne de coupe à longueur ?
A2 : L'épaisseur influence directement la conception du redresseur (nombre de rouleaux de travail et support de secours), la capacité de cisaillement (tonnage requis) et la pression des rouleaux d'alimentation. Les lignes à forte épaisseur (6–16 mm) nécessitent des systèmes hydrauliques robustes et des rouleaux de grand diamètre, tandis que les lignes à faible épaisseur (0,3–3 mm) privilégient la haute vitesse et la protection de surface.
Q3 : Une ligne de coupe à longueur peut-elle traiter des aciers à haute résistance avancés (AHSS) pour des applications de tubes automobiles ?
A3 : Oui, à condition que la ligne soit spécifiquement conçue pour l'AHSS. Cela nécessite des redresseurs lourds avec une grande rigidité des rouleaux, des lames de cisaillement conçues pour des matériaux à haute résistance (jusqu'à 1500 MPa) et des systèmes d'alimentation servo avec un couple adéquat pour surmonter la résistance du matériau. De nombreux fabricants, y compris SANSO, proposent des configurations prêtes pour l'AHSS.
Q4 : Quelles pratiques de maintenance sont essentielles pour garantir la longévité des lames de cisaillement ?
A4 : Les pratiques clés incluent : maintenir un écart de lame approprié (généralement 5–10 % de l'épaisseur du matériau) ; utiliser des matériaux de lame appropriés pour la qualité de l'acier ; garantir une lubrification constante ; et mettre en œuvre un programme de rotation et de re-affûtage des lames programmé. Les systèmes d'ajustement automatique de l'écart de lame aident à maintenir des réglages optimaux pour différents matériaux.
Q5 : Comment une ligne de découpe à longueur s'intègre-t-elle à un laminoir pour minimiser le temps de changement ?
A5 : L'intégration est réalisée grâce à un système de contrôle centralisé qui stocke des recettes pour chaque produit (largeur de bobine, épaisseur, longueur, quantité de lot). La ligne utilise un ajustement automatique de la largeur sur le guide d'entrée, un positionnement motorisé des rouleaux et des paramètres d'alimentation servo pilotés par recette. Les temps de changement peuvent être réduits à moins de 10 minutes lorsque la ligne de découpe à longueur et le laminoir partagent la même architecture de contrôle.
Q6 : Quel est le rôle d'un niveleur dans une ligne de découpe à longueur pour des applications de tubes ?
A6 : Le niveleur élimine le set de bobine, le bowing et les contraintes résiduelles de la bande. Pour les laminoirs à tubes, une bande parfaitement plate garantit une formation uniforme, réduit le retour en force dans la section de formage à rouleaux et minimise la distorsion des soudures. Sans un nivellement efficace, la rondeur et la rectitude des tubes peuvent être compromises.





