
Accueil > Blogs > Efficacité de la machine de fabrication de tubes : 8 indicateurs critiques pour la production de tuyaux soudés haute résistance
Efficacité de la machine de fabrication de tubes : 8 indicateurs critiques pour la production de tuyaux soudés haute résistance
2026-07-11
Dans le secteur de la fabrication de tubes soudés, la machine à tube est l'actif central où la science métallurgique rencontre la précision mécanique. Pour les opérations visant des matériaux à haute résistance, des tolérances dimensionnelles strictes et des rendements au premier passage supérieurs à 96 %, la sélection et la configuration de cet équipement déterminent à la fois la structure des coûts variables et la compétitivité sur le marché. Basé sur des données de terrain provenant de plus de 400 lignes intégrées sur cinq continents, cet aperçu technique dissèque les sous-systèmes qui séparent les usines haute performance de celles affectées par des défauts de soudure, des écarts géométriques et des temps d'arrêt excessifs. Les ingénieurs de SANSO conçoivent ces systèmes en se concentrant sur le contrôle de processus en boucle fermée, garantissant que chaque machine à tube offre des gains mesurables en OEE (Efficacité Globale des Équipements) tout en respectant les critères API, ASTM et ISO.
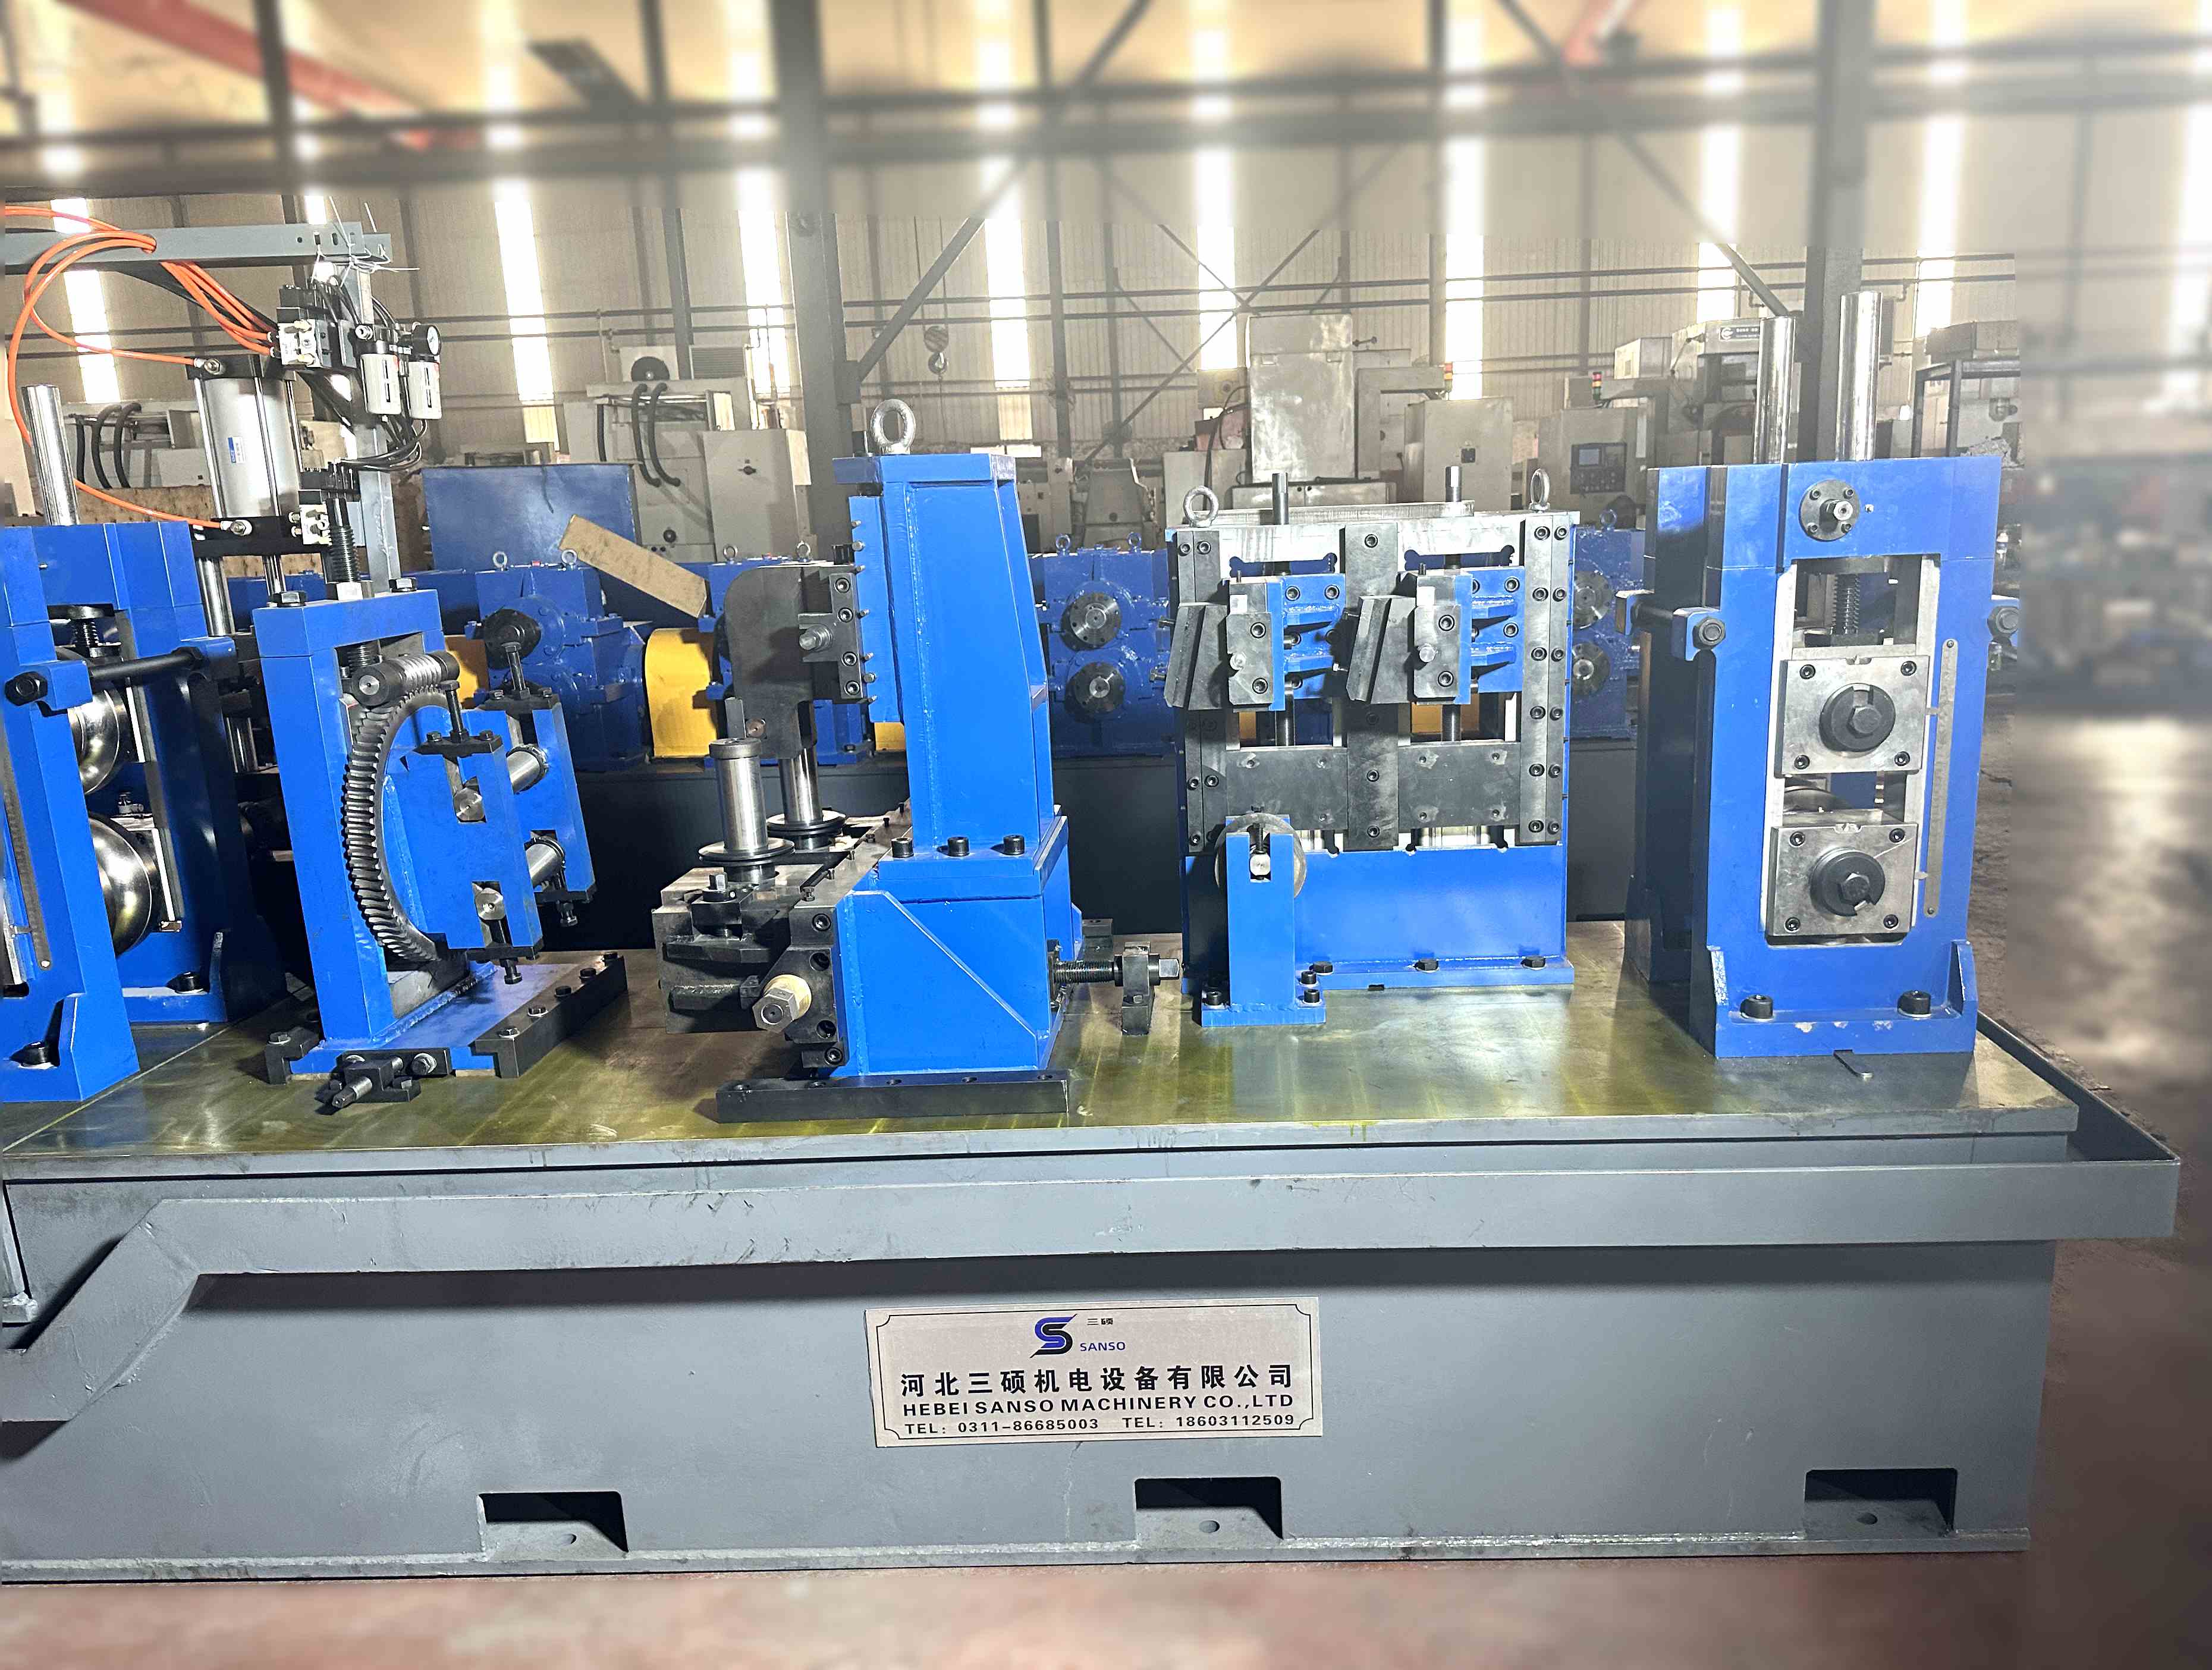
1. Architecture Structurelle d'une Machine à Tube Haute Performance
Une machine à tube moderne n'est pas une unité unique mais une série intégrée de stations, chacune contribuant à la qualité du produit final. L'interaction entre ces stations dicte la capacité de la machine à traiter des matériaux variés, allant de l'acier à faible teneur en carbone à l'acier à haute résistance avancé (AHSS) et aux alliages inoxydables.
1.1 Déroulage, Préparation de Bande et Conditionnement des Bords
Le processus commence par des dérouleurs à double mandrin conçus pour un fonctionnement continu. Les unités de fraisage des bords avec positionnement servo-commandé éliminent les bords durcis par le travail et garantissent une bande sans bavure. Pour les lignes ERW (soudage par résistance électrique), la géométrie des bords affecte directement l'intégrité de la soudure ; des écarts au-delà de ±0,1 mm entraînent une porosité de soudure ou une fusion incomplète. Les configurations modernes de machine à tube intègrent la détection des bords par laser pour automatiser les ajustements de fraisage, réduisant les chutes lors des transitions de matériau jusqu'à 30 %.
1.2 Section de Formage : Conception de Passes de Rouleaux et Contrôle du Flux de Matériaux
Les supports de formage appliquent un pliage progressif pour transformer une bande plate en un tube à couture ouverte. Le défi réside dans la gestion du retour élastique, en particulier avec des grades AHSS comme DP600 ou CP800. L'analyse par éléments finis (AEF) est désormais standard pour la conception des outils de rouleaux, garantissant que la distribution des contraintes reste uniforme sur la largeur de la bande. Les systèmes de cassette à changement rapide permettent un remplacement complet de l'ensemble des rouleaux en moins de 20 minutes, un facteur critique pour les fabricants opérant selon des modèles d'inventaire juste-à-temps (JIT). Lorsque la section de formage est correctement conçue, le flambage des bords et le désalignement des soudures sont pratiquement éliminés.
1.3 Zone de Soudage : Technologies d'Induction HF et de Contact
Le soudage haute fréquence reste dominant en raison de sa rapidité et de son efficacité énergétique. Cependant, la qualité de la soudure dépend d'un contrôle précis de la position d'impédance, de la température des bords de la bande et de la pression de compression. Les plateformes avancées de machine à tube utilisent une surveillance de la température de soudure en boucle fermée via des pyromètres à double longueur d'onde, couplée à des contrôleurs de position de soudure automatiques. Le recuit des joints post-soudure — induction en ligne ou externe — est obligatoire pour les applications nécessitant une grande ductilité, telles que les composants hydroformés pour l'automobile ou les tubes d'échangeurs de chaleur.
1.4 Dimensionnement, Redressage et Découpe Volante
Après le soudage, le tube passe par des stands de dimensionnement pour atteindre la tolérance finale de l'OD, généralement ±0,2 % pour les tuyaux structurels. Les redresseurs rotatifs corrigent les contraintes de flexion résiduelles, tandis qu'une découpe volante à entraînement servo assure la précision de longueur dans une plage de ±1,5 mm à des vitesses de ligne dépassant 120 m/min. L'intégration des entraînements servo numériques et de la synchronisation PLC à grande vitesse élimine le jeu mécanique courant dans les anciens laminoirs mécaniques.
2. Aborder les Points de Douleur Chroniques de l'Industrie avec des Solutions Ingénierées
Les données de terrain provenant de 120 installations de laminoirs à tubes révèlent que les pertes de production les plus persistantes proviennent de défauts de joint de soudure, de dérive dimensionnelle et de temps d'arrêt non planifiés. Voici les causes profondes et les contre-mesures validées dans les opérations à fort volume.
Point de Douleur : Protrusion de Cordons de Soudure Internes
Cause Profonde : Pression de rouleau de compression inadéquate ou géométrie de rouleau de soudure incorrecte.
Solution : Stands de compression contrôlés par servo-hydraulique avec retour d'information de cellule de charge. En maintenant une pression de soudure constante indépendamment des variations d'épaisseur de matériau, la machine à laminer des tubes produit un cordon interne presque affleurant, éliminant les opérations de dégrossissage secondaires dans les applications de précision.Point de Douleur : Porosité de Soudure et Soudures à Froid
Cause Profonde : État de bord de bande incohérent ou impédance variable.
Solution : Suivi de joint à double axe avec surveillance de soudure ultrasonique. Le retour d'information en temps réel ajuste la puissance de soudure et la position de l'impédance, réduisant les taux de rejet NDT de 45 % dans la production de tuyaux API 5L.Point de Douleur : Marques de Vibrations et Défauts de Surface
Cause Profonde : Usure des roulements de rouleau ou désalignement dans les stands de formage.
Solution : Systèmes de surveillance de l'état avec capteurs de vibration et analyses de lubrification. Les alertes de maintenance prédictive préviennent les arrêts non planifiés et maintiennent la qualité de surface conforme aux spécifications ASTM A513.Point de Douleur : Déchets Excessifs Lors du Changement de Bobine
Cause Profonde : Contrôle manuel ou mal synchronisé de l'accumulateur.
Solution : Accumulateurs à haut rapport avec bras de danseur contrôlés par tension. Le découplage de l'alimentation de bande de la vitesse du laminoir permet un fonctionnement continu lors du joint de bobine, réduisant les déchets de démarrage jusqu'à 70 %.
3. Configurations Axées sur l'Application : Segments Pétrole & Gaz, Automobile et Structurels
Les exigences du marché dictent des architectures de machines spécifiques. Une machine à laminer des tubes conçue pour les tuyaux de ligne diffère considérablement de celle destinée aux tubes de précision automobile.
3.1 Pétrole et Gaz : Tuyaux de Ligne et Tubes de Protection
La conformité à l'API Q1 nécessite des stands de formage robustes avec une rigidité pour gérer des épaisseurs de paroi allant jusqu'à 16 mm. Ces machines intègrent des stations de test hydrostatique et de test ultrasonique automatisé (AUT). Pour les applications de service acide, l'apport de chaleur de soudure doit être étroitement contrôlé pour prévenir la fissuration induite par l'hydrogène (HIC). SANSO utilise dans ce secteur des contrôleurs de puissance de soudure adaptatifs qui ajustent la fréquence en fonction des mesures de dureté en temps réel.
3.2 Tubes de Précision Automobile
Les arbres de transmission, les composants de châssis et les conduites de carburant exigent des tolérances de diamètre aussi serrées que ±0,05 mm et une finition de surface impeccable. Ici, la machine de tube intègre des unités de dimensionnement à tête turque multi-stand et des tests de courant de Foucault en ligne. Des micromètres laser positionnés après chaque stand critique fournissent un retour immédiat, permettant des corrections avant que les tubes défectueux n'atteignent la station de coupure.
3.3 Tubes Structurels et Mécaniques (HSS, Rectangulaires)
Pour les sections structurelles creuses (HSS), atteindre la perpendicularité et des rayons de coin constants est le principal défi. Les laminoirs équipés de moteurs AC à couple élevé et de conceptions de passage de rouleaux adaptatives maintiennent une distribution uniforme de l'épaisseur des parois même pendant les transitions de formes complexes. L'approche d'ingénierie de SANSO priorise l'optimisation des passages de rouleaux pour minimiser la contrainte sur le matériau tout en garantissant des propriétés mécaniques constantes à travers la section.
4. Le Rôle de l'Accumulateur dans la Maximisation de l'Efficacité de la Machine de Tube
Souvent sous-estimé, l'accumulateur est un composant stratégique qui influence directement les taux de déchets, la consommation d'énergie et la cohérence des soudures. Un accumulateur correctement intégré découple la section de préparation de bande des zones de formage et de soudage à grande vitesse, permettant au laminoir de fonctionner à une vitesse constante indépendamment des changements de bobine. Les systèmes d'accumulateurs de SANSO utilisent des conceptions de boucle verticale avec des bras de danseur entraînés par servo, maintenant une tension de retour constante même pendant les phases d'accélération et de décélération.
Les données des installations récentes montrent que les laminoirs équipés d'accumulateurs à haut ratio réalisent une réduction de 22 % de la consommation d'énergie par tonne grâce à des cycles d'accélération minimisés. De plus, la capacité de réaliser des soudures de fin de bobine hors ligne élimine la cause la plus courante des défauts de soudure : les variations de vitesse pendant le processus de jonction. Pour des opérations 24/7, cela se traduit par 300 à 400 heures productives supplémentaires par an.
5. Intégration de l'Industrie 4.0 et Stratégies de Maintenance Prédictive
La machine de tube moderne est un actif générateur de données. Exploiter ces données transforme la maintenance d'une approche réactive à prédictive, réduisant les temps d'arrêt imprévus de plus de 50 %.
Jumeaux Numériques : Des répliques virtuelles du laminoir permettent aux opérateurs de simuler des changements de rouleaux et des ajustements de paramètres hors ligne, réduisant le temps de mise en service jusqu'à 60 %.
Analytique Prédictive : Des modèles d'apprentissage automatique analysent le couple moteur, les spectres de vibration et les signatures de puissance de soudure pour prévoir l'usure des rouleaux et les pannes de roulements avec 95 % de précision.
Optimisation Énergétique : Les entraînements régénératifs capturent l'énergie pendant la décélération, tandis qu'une géométrie de formage optimisée réduit les besoins en puissance mécanique de 15 à 20 %.
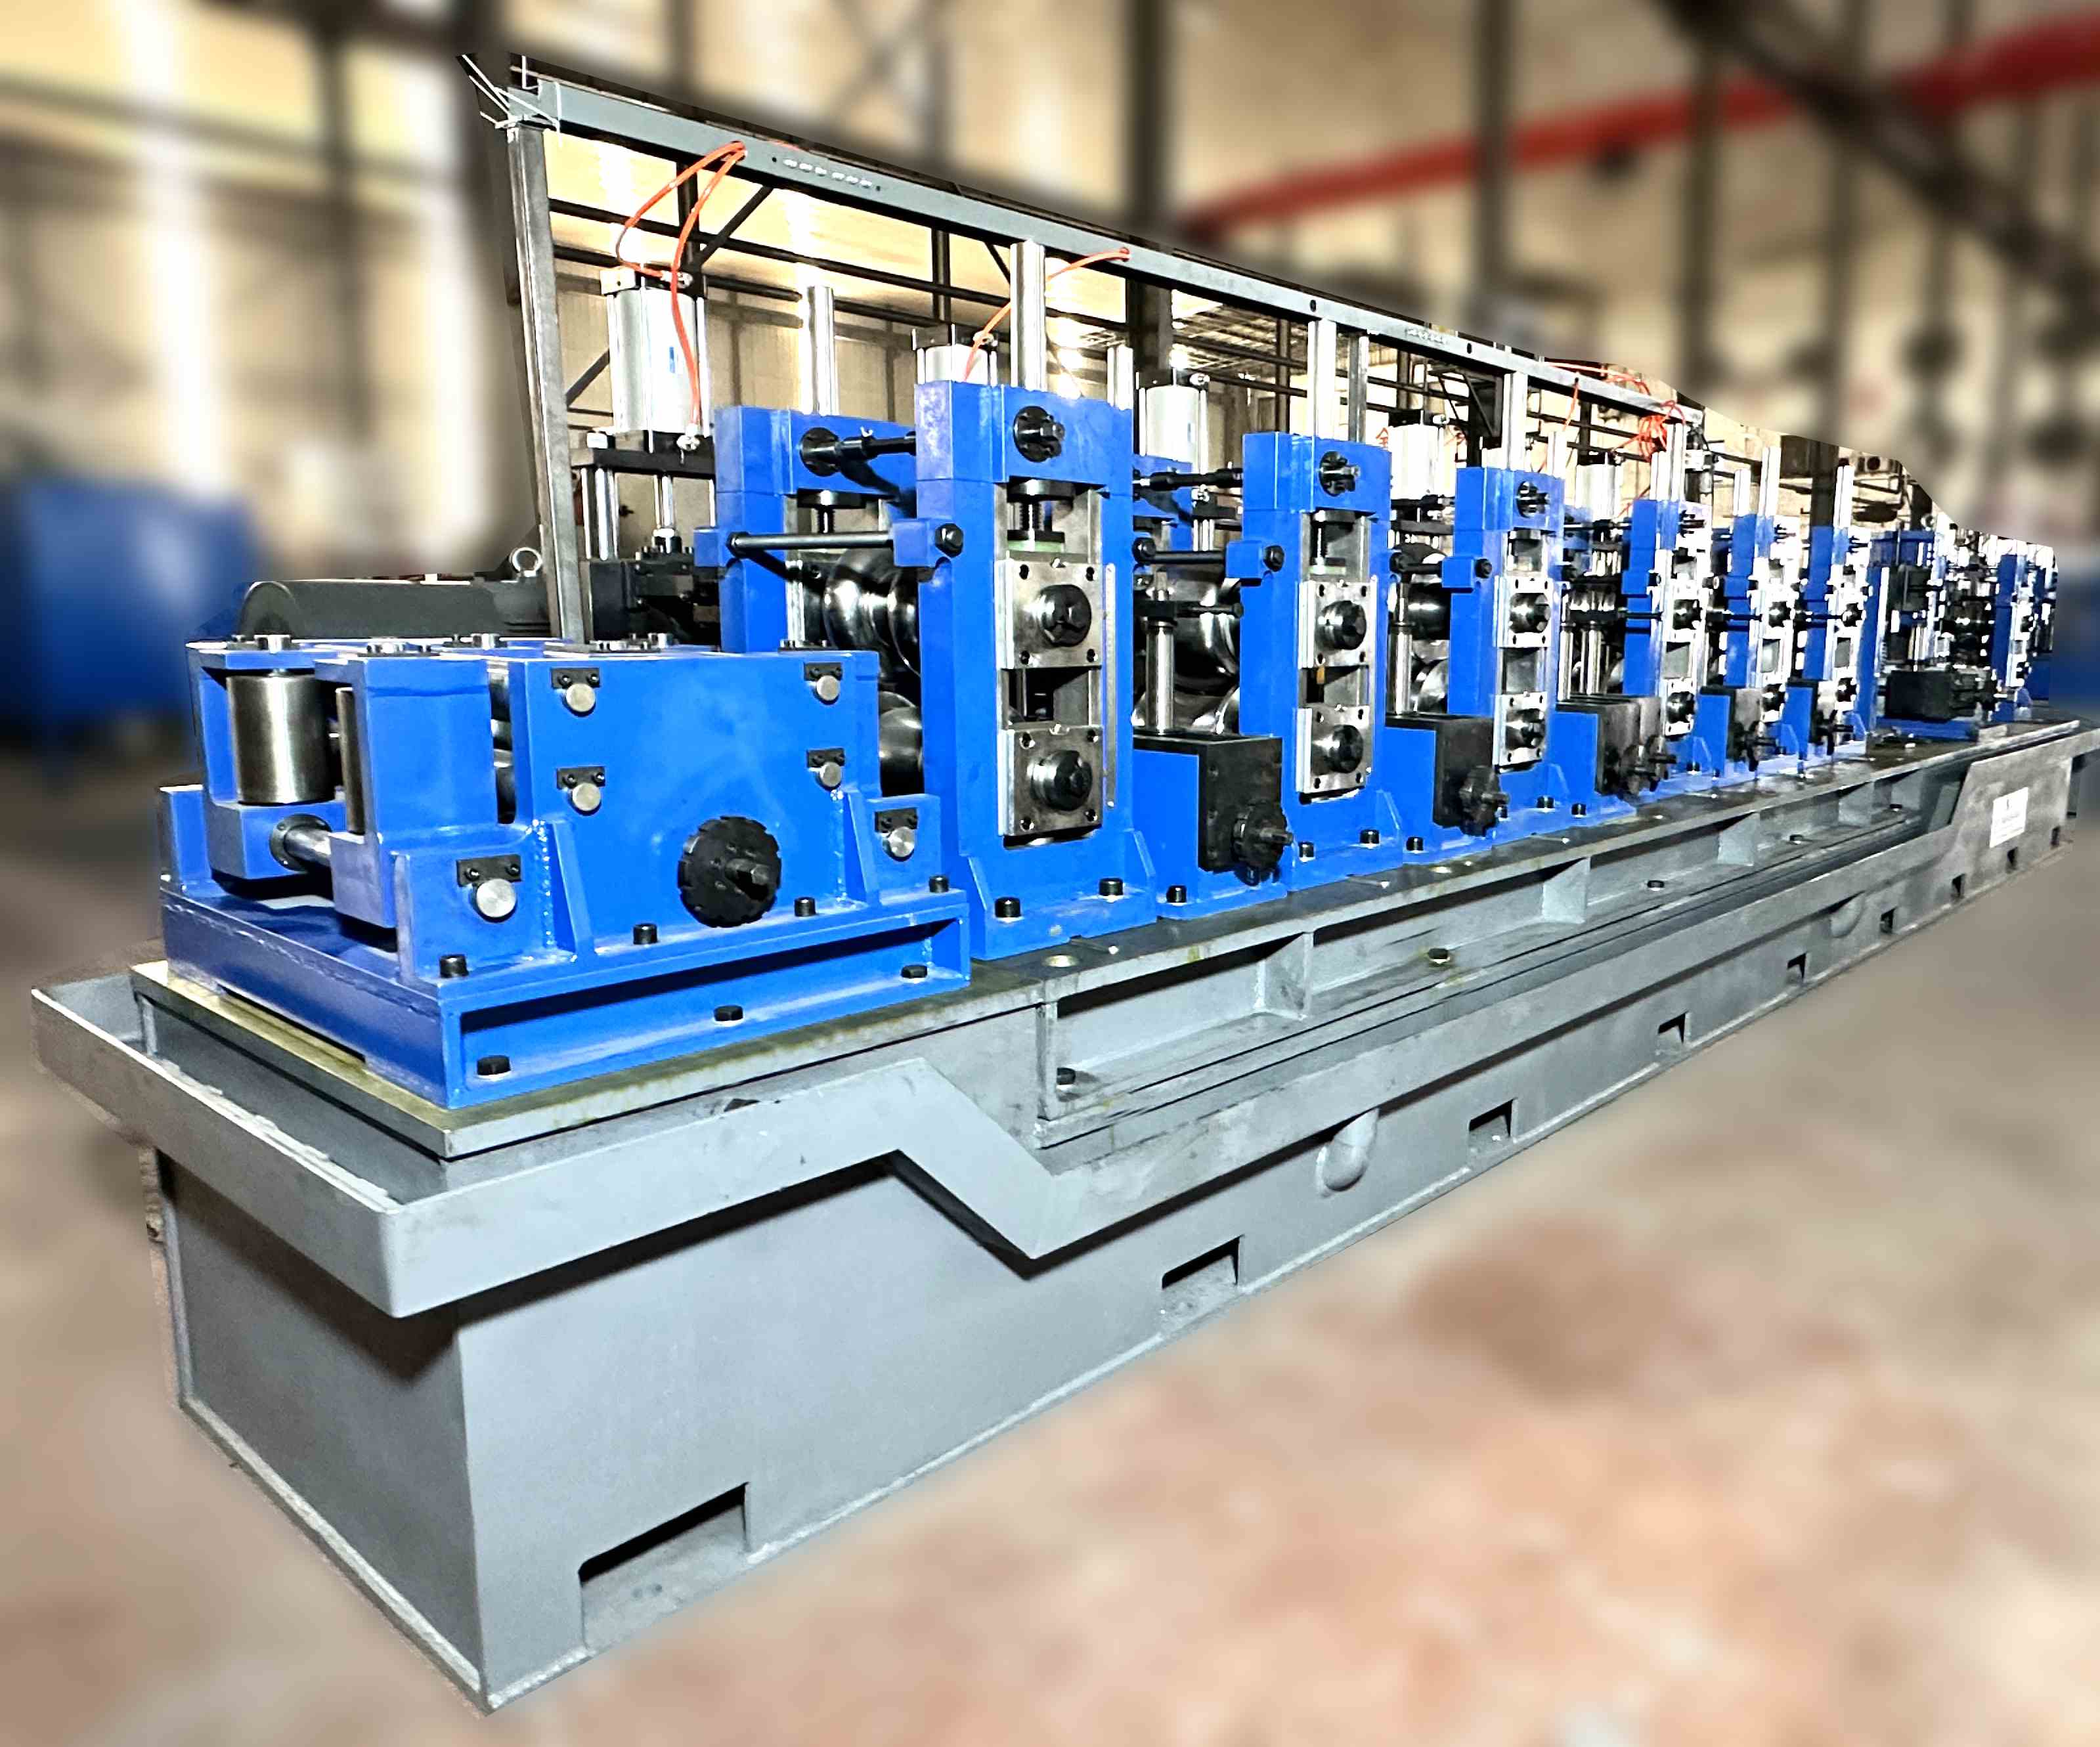
Conclusion : Retour sur investissement en ingénierie grâce à la précision et à la fiabilité
Investir dans une machine à tube est une décision stratégique qui affecte l'agilité de production, la conformité à la qualité et les coûts opérationnels. En priorisant le contrôle de processus en boucle fermée, la conception mécanique robuste et l'automatisation basée sur les données, les fabricants peuvent atteindre des rendements au premier passage supérieurs à 97 % tout en minimisant les déchets et la consommation d'énergie. SANSO a conçu plus de 400 lignes intégrées dans le monde, fournissant des systèmes qui s'adaptent aux spécifications matérielles évolutives et aux demandes du marché. Chaque machine à tube est configurée pour fonctionner comme un centre de profit—maximisant le temps de fonctionnement, garantissant la cohérence dimensionnelle et fournissant la flexibilité requise dans le paysage concurrentiel d'aujourd'hui.
Questions Fréquemment Posées (FAQ)
Q1 : Quels sont les paramètres critiques qui déterminent la capacité de formage d'une machine à tube ?
A1 : La capacité de formage est principalement définie par la résistance à la traction du matériau, l'épaisseur des parois et le diamètre du tube fini. Les paramètres clés incluent le nombre de passes de déformation, la dureté du matériau des rouleaux (généralement de l'acier D2 ou PM pour les grades à haute résistance) et la rigidité des logements des stands de formage. Pour les grades AHSS, les machines doivent incorporer des stands supplémentaires pour gérer le retour élastique, et les passes de rouleaux doivent être conçues à l'aide de FEA pour prévenir le flambage des bords.
Q2 : Comment le système d'accumulateur influence-t-il la qualité des soudures dans les machines à tube à grande vitesse ?
A2 : L'accumulateur permet aux sections de formage et de soudage de maintenir une vitesse de ligne constante indépendamment de l'alimentation en bande. L'apport de chaleur de soudage par unité de longueur est directement proportionnel à la vitesse de ligne ; toute variation crée des incohérences dans la zone affectée par la chaleur. Un accumulateur à haut ratio élimine les fluctuations de vitesse lors du jointage des bobines et de l'accélération, garantissant des profils de température de soudure stables et réduisant les risques de porosité.
Q3 : Quelles technologies de surveillance en temps réel sont essentielles pour atteindre la conformité API 5L ?
A3 : Pour les tuyaux de ligne API 5L, les systèmes en temps réel essentiels incluent : (1) des pyromètres infrarouges à double longueur d'onde pour le contrôle de la température de soudure ; (2) des tests ultrasoniques automatisés (AUT) pour l'intégrité des soudures ; (3) des jauges de diamètre extérieur et d'épaisseur de paroi basées sur laser positionnées après les stands de dimensionnement ; et (4) la surveillance de la pression hydraulique sur les stands de compression pour maintenir un renversement de soudure cohérent. Ces systèmes doivent être intégrés dans un PLC centralisé avec enregistrement des données pour la traçabilité.
Q4 : Quelles pratiques de maintenance prolongent la durée de vie des arbres de rouleaux et des roulements dans une machine à tube ?
A4 : Un régime de maintenance prédictive est essentiel. Les pratiques clés incluent : analyse des vibrations hebdomadaire sur tous les roulements principaux ; alignement laser trimestriel de l'ensemble de la ligne de passage (de la guide d'entrée à la coupe) ; et suivi des intervalles de lubrification en utilisant l'analyse d'huile pour le comptage des particules et la teneur en eau. Les roulements dans les stands de formage à forte charge nécessitent généralement un remplacement après 8 000 à 12 000 heures de production, mais la surveillance basée sur l'état peut prolonger cela de 30 %.
Q5 : Une seule machine de laminoir à tubes peut-elle produire efficacement à la fois des profils ronds et rectangulaires sans reconfiguration majeure ?
A5 : Oui, avec l'intégration d'une section turks-head (dimensionnement) après la conversion rond-en-forme. Pour des plages de diamètre allant de 20 mm à 150 mm, des sections de décomposition universelles avec des rouleaux latéraux réglables permettent le changement entre des profils ronds et rectangulaires. Cependant, pour maintenir l'efficacité et la durée de vie des outils, de nombreux fabricants consacrent des lignes spécifiques soit à la production de ronds, soit à celle de formes lorsque les volumes dépassent 10 000 tonnes par an par famille de profils. Les systèmes de cassettes à changement rapide réduisent le temps de changement à moins de 90 minutes.
Q6 : Comment le choix de la technologie de soudage (soudage par contact HF vs. induction) affecte-t-il la configuration de la machine de laminoir à tubes ?
A6 : Le soudage par contact HF utilise des contacts glissants qui energisent directement les bords de la bande ; il offre une efficacité supérieure pour des diamètres plus petits et des parois plus épaisses, mais nécessite un réglage d'impédance précis. Le soudage par induction utilise une bobine qui entoure le tube, offrant un fonctionnement plus propre et un réglage plus facile pour des diamètres plus grands. Les systèmes d'induction nécessitent un espace au sol supplémentaire pour la bobine et les systèmes de refroidissement. Le choix influence la disposition du laminoir, le dimensionnement de l'alimentation électrique et la complexité du système de contrôle de soudure.
tags d'article:
Actualités connexes
More Articles populaires
-
 Comment choisir le bon dérouleur de bobine pour votre usine de fabrication de tuyaux soudés
-
 Systèmes de Dérouleur et Redresseur de Haute Précision : Guide de Sélection et d'Installation Industrielle
-
 Scie à froid volante vs. scie à friction : laquelle est la meilleure pour votre moulin à tubes ?
-
 Laminoir à tubes ERW : Le guide complet d'ingénierie et de processus
-
 Top 7 fabricants mondiaux de machines de moulin à tubes ERW : Qui construit le meilleur ?
Nouveaux articles
Tags populaires
