
Startseite > Blogs > Fortschrittliche Hochfrequenz-geschweißte Rohrmühlenlinien: Präzisionsformung, Schweißintegrität und industrielle Automatisierung
Fortschrittliche Hochfrequenz-geschweißte Rohrmühlenlinien: Präzisionsformung, Schweißintegrität und industrielle Automatisierung
2026-07-11
In der Landschaft der industriellen Fertigung hat sich die Produktion von geschweißten Rohren von einem einfachen Formprozess zu einer hochentwickelten Disziplin entwickelt, die von Materialwissenschaft, Automatisierungspräzision und strengen Qualitätskontrollprotokollen bestimmt wird. Für Hersteller, die Sektoren wie Automobilstrukturkomponenten, hydraulische Systeme, Luft- und Raumfahrtstrukturen oder Hochdruckkesselanwendungen beliefern möchten, ist die Leistung der Mill Tube-Ausrüstung nicht nur ein Produktionsfaktor – sie ist die entscheidende Variable, die die Produktviabilität, Kosteneffizienz und Marktstellung bestimmt.
Dieser Artikel bietet eine technische Untersuchung moderner Produktionslinien für geschweißte Rohre, wobei der kritische Zusammenhang zwischen der Geometrie des Rollformens, den Parametern des Hochfrequenz-Induktionsschweißens und den Inline-Qualitätskontrollsystemen im Fokus steht. Basierend auf jahrzehntelangen Felddaten und metallurgischen Prinzipien werden wir die betrieblichen Herausforderungen analysieren, die konventionelle Systeme plagen, und die Ingenieurlösungen skizzieren, die branchenführende Durchsatz- und Ausbeutewerte definieren.
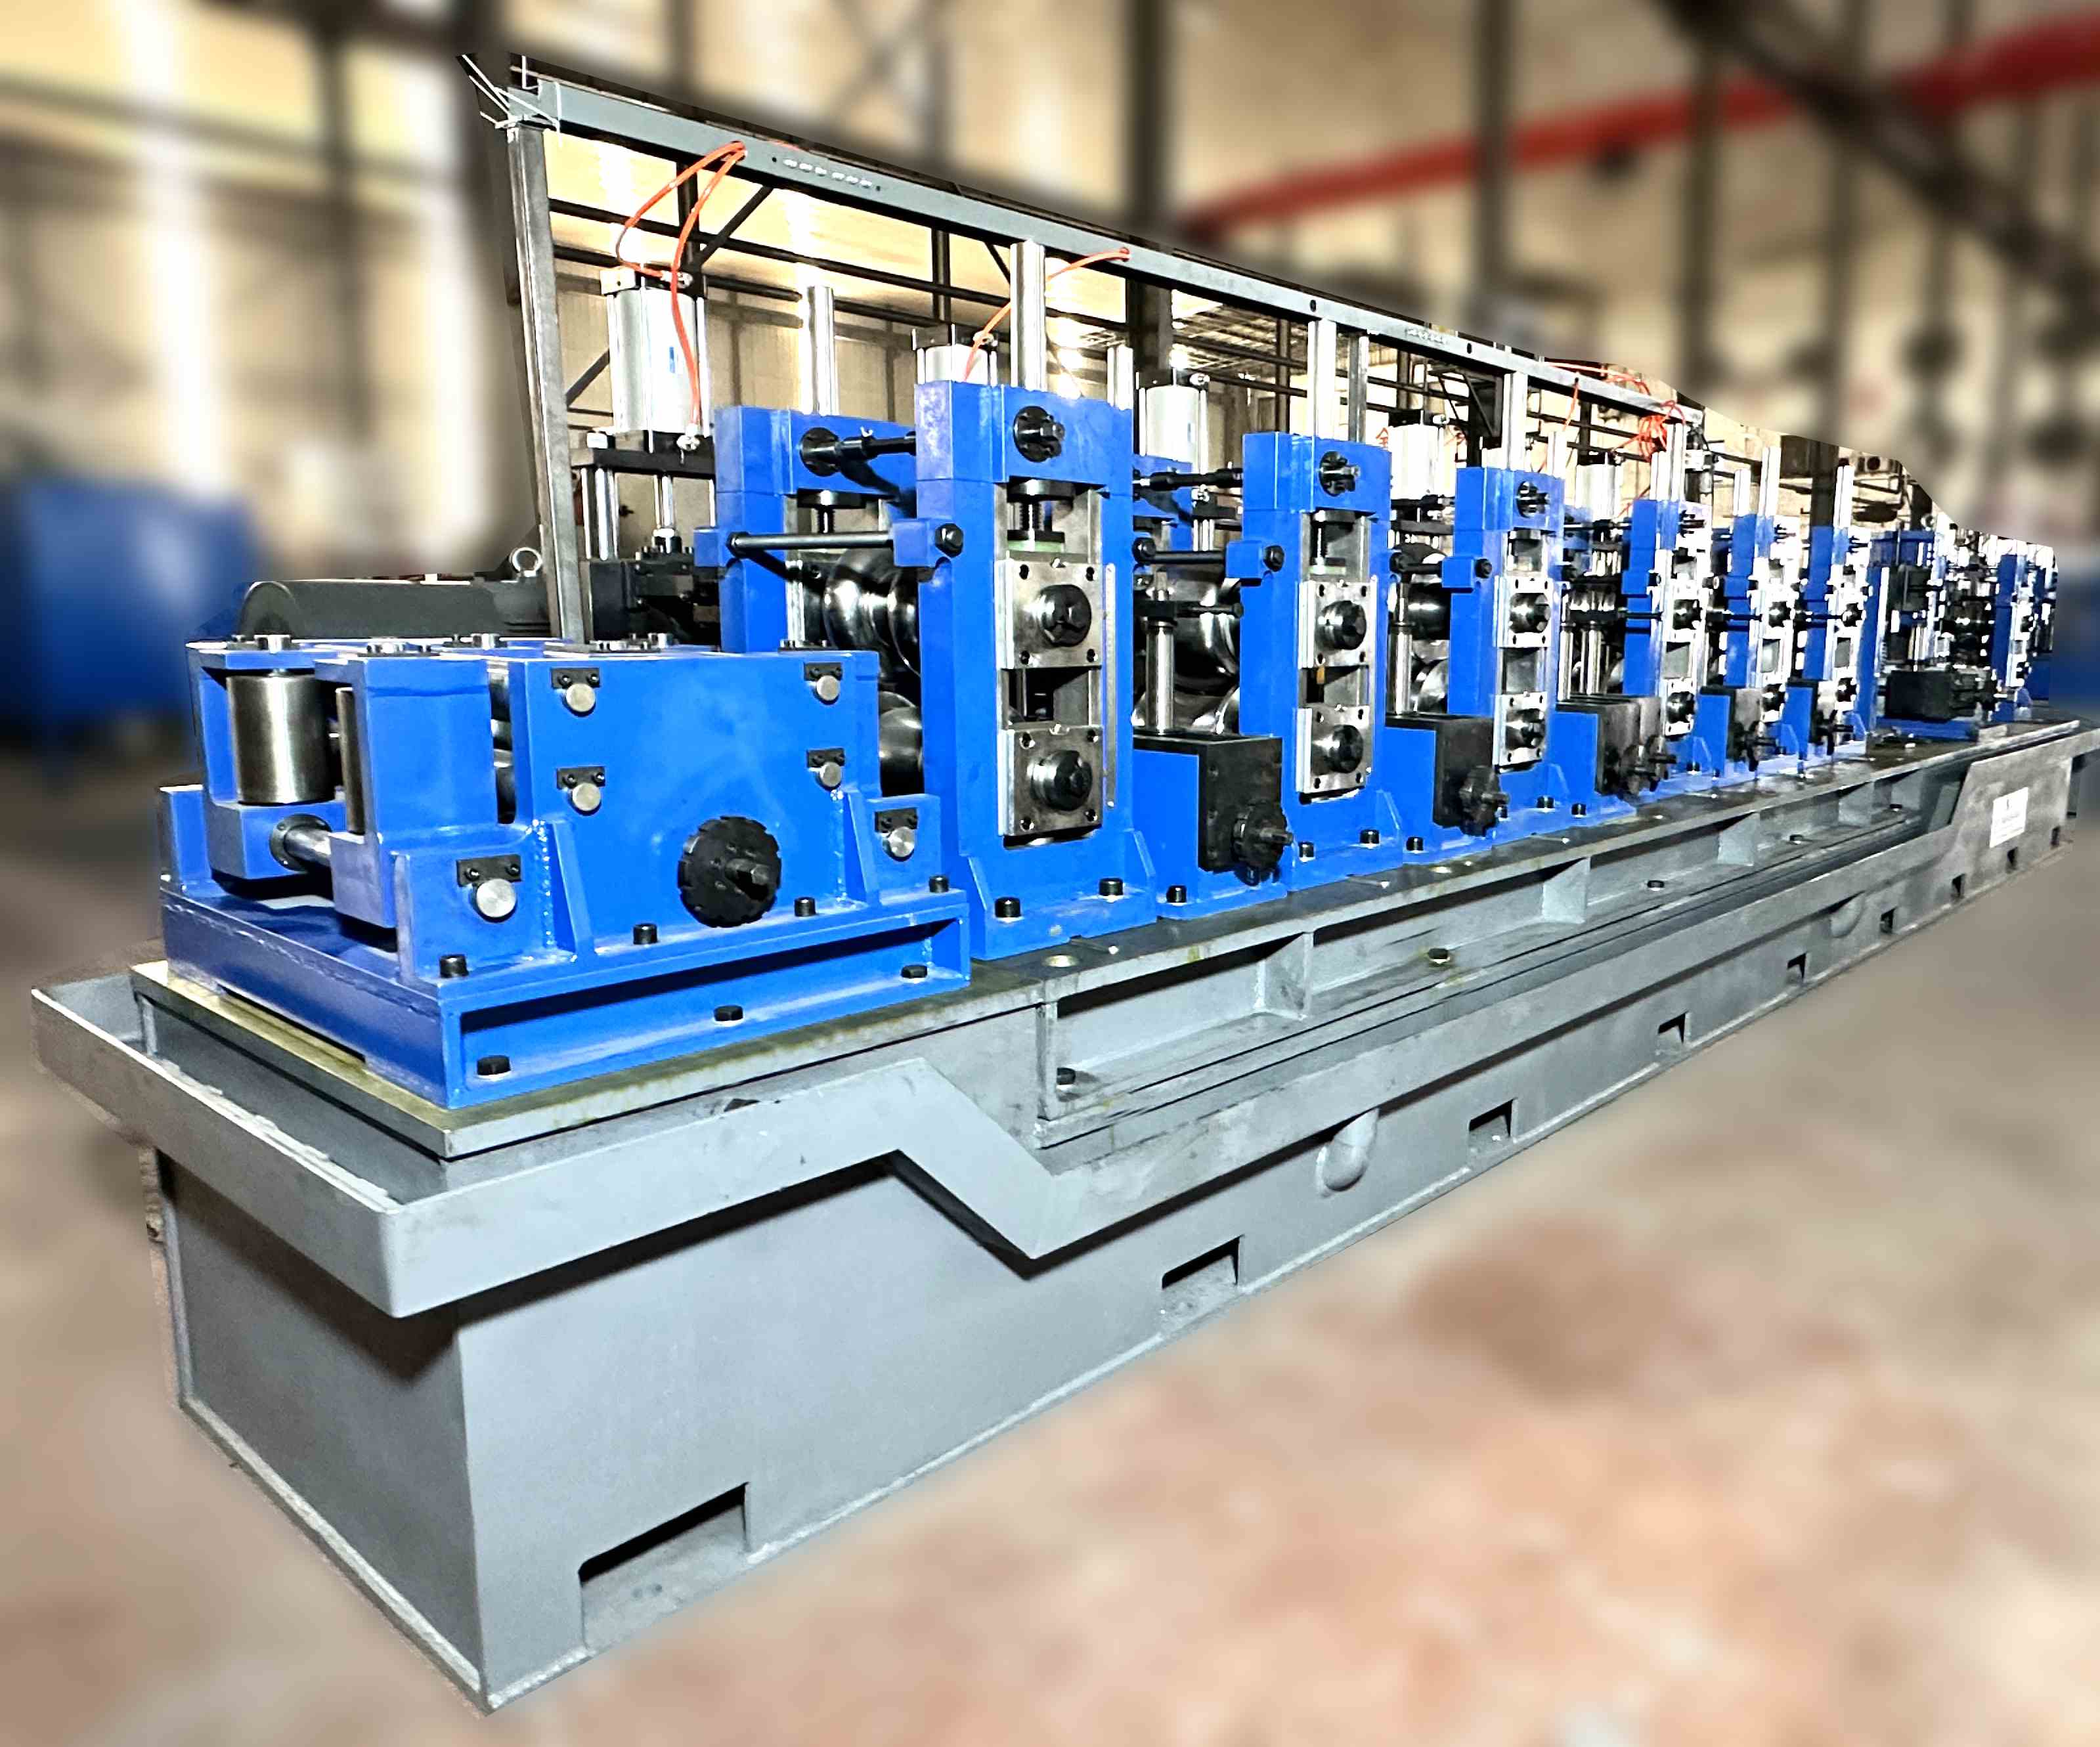
1. Die metallurgischen und mechanischen Anforderungen an moderne Mill Tube-Systeme
Die globale Nachfrage nach geschweißten Präzisionsrohren wird voraussichtlich bis 2027 50 Millionen metrische Tonnen jährlich überschreiten, angetrieben durch Leichtbauinitiativen in der Automobil- und erneuerbaren Energieinfrastruktur. Der wahre Maßstab für den Erfolg liegt jedoch nicht im Volumen, sondern in der Fähigkeit, die Maßhaltigkeit innerhalb von ±0,05 mm aufrechtzuerhalten und konsistente Schweißeigenschaften zu erreichen, die der Festigkeit des Grundmetalls entsprechen oder diese übertreffen. Eine Hochleistungs-Mill Tube-Linie muss mehrere Kerntechnologien integrieren:
Rollformstationen: Präzisionsgeschliffene Rollwerkzeuge mit progressiven Formwinkeln zur Minimierung von Restspannungen und Kantenverzug.
Hochfrequenz-Induktionsschweißen (HFIW): Festkörperstromversorgungen, die 200–800 kW mit geschlossener Impedanzregelung liefern.
Schweißnahtnormalisierung: Inline-Wärmebehandlungssysteme zur Verfeinerung der martensitischen Struktur in hochkohlenstoffhaltigen Stählen.
Ultraschall- und Wirbelstromprüfung: Zerstörungsfreie Prüfstationen (NDE), die mit Abtastraten über 10 kHz für die Echtzeitfehlererkennung arbeiten.
Für Hersteller, die solche Linien beschaffen, müssen die technischen Spezifikationen über die Liniengeschwindigkeit hinausgehen. Parameter wie die Steifigkeit der Formstation (gemessen in kN/mm), die Stabilität des Schweißkastens und die Granularität der Datenerfassung korrelieren direkt mit der Erstpassausbeute – einem wichtigen finanziellen Kennwert, bei dem erstklassige Systeme 97-98 % im Vergleich zu Branchendurchschnittswerten von 90-92 % erreichen.
2. Technische Vertiefung: Vom Coil zum Präzisionsrohr
Das Verständnis der Prozesskette ermöglicht es den Fertigungsingenieuren, Ineffizienzen zu identifizieren. Ein modernes Mill Tube-Betrieb folgt einer streng kontrollierten Abfolge, wobei jeder Schritt spezifische Herausforderungen mit sich bringt, die gezielte Ingenieurlösungen erfordern.
2.1 Abwickeln und Streifenvorbereitung
Oberflächenfehler oder Kantengrate sind die Hauptinitiatoren von Schweißnahtfehlern. Fortschrittliche Linien integrieren Kantenfräseinheiten mit Hartmetallwerkzeugen, die in der Lage sind, eine Toleranz von 0,1 mm für die Kantenrechteckigkeit aufrechtzuerhalten. Darüber hinaus verhindern Streifenführungsysteme, die Laserkantensensoren mit einer Genauigkeit von ±0,2 mm verwenden, ein Ausschwenken durch den Formungsbereich.
2.2 Formabschnitt: Die Wissenschaft des Rollwerkzeugs
Der Formabschnitt ist der Bereich, in dem der flache Streifen in ein offenes Rohr übergeht. Die häufige Falle hier ist ungleichmäßige Verformung, die zu Inkonsistenzen bei „Schweißgraten“ führt. Führende Hersteller wie SANSO nutzen die Finite-Elemente-Analyse (FEA), um Rollstationen zu entwerfen, die die Belastung gleichmäßig verteilen. Wichtige Entwurfsprinzipien umfassen:
Verwendung einer „W“-Formmethode für dünnwandige Rohre, um Randdehnung zu verhindern.
Nutzung von Türkenkopf-Ständern mit unabhängiger vertikaler/horizontale Einstellung zur Kontrolle des Rückfederungs in hochfesten Stählen.
Implementierung von Schnellwechsel-Kassettensystemen, um die Umrüstzeit von Stunden auf unter 45 Minuten zu reduzieren.
2.3 Dynamik der Schweißzone
Hochfrequenzschweißen (100-400 kHz) beruht auf präziser Konvergenz der Streifenränder. Der Schweiß-V-Winkel, der typischerweise bei 4-7 Grad gehalten wird, und die Impedanzposition sind entscheidend. Fortschrittliche Linien verwenden servogesteuerte Schweißkästen, die sich automatisch basierend auf Wanddickenvariationen anpassen. Für Rohre mit großem Außendurchmesser (OD) ist die Integration eines Schmiedestands nach dem Schweißen entscheidend, um die Schweißstruktur zu konsolidieren und Porosität zu beseitigen.
2.4 Größenanpassung und Richten
Nach dem Schweißen und Abtragen durchläuft das Rohr eine Größenanpassung durch eine Reihe von Rollständern, um die endgültigen Abmessungen zu erreichen. Moderne Linien verwenden Türkenkopf-Richtmaschinen mit Mehrachsenanpassungen, um Wölbung und Biegung zu korrigieren. Die Präzision hier bestimmt die Eignung des Rohres für nachgelagerte Prozesse wie CNC-Biegen oder Hydroformen.
3. Lösung kritischer Branchenprobleme mit datengestütztem Engineering
Durch die Erfassung von Daten aus dem Außendienst von über 200 Produktionslinien weltweit haben drei wiederkehrende Fehlermuster konsequent Auswirkungen auf die Rentabilität. Die Behebung dieser erfordert nicht nur Komponenten-Upgrades, sondern einen ganzheitlichen Systemansatz.
Problem 1: Inkonsistente Schweißpenetration und Kaltschweißnähte
Die Ursachenanalyse zeigt oft variable Impedanz oder instabile Materialeigenschaften von Spule zu Spule. Die Lösung liegt in adaptiven Schweißsteuerungen. Systeme, die mit Echtzeit-Überwachung der Schweißtemperatur (Pyrometer) und geschlossener Regelung der Leistungsmodulation ausgestattet sind, können die Konsistenz der Schmelzlinie auch bei 5-7% Variation der Zugfestigkeit des eingehenden Materials aufrechterhalten. Zum Beispiel reduziert die Integration eines Hochfrequenzschweißgeräts mit PLC-Rückmeldung, das die Leistung alle 2 Millisekunden anpasst, die Ausschussraten im Schweißbereich um 1,8-2,5%.
Problem 2: Hoher Verschleiß von Rollwerkzeugen und Wartungskosten
Konventionelle D2-Stahlrollen erfordern typischerweise nach 800-1000 Stunden Produktion eine Neuprofilerung. Für Walzwerke, die hochfeste Stähle (AHSS) mit Zugfestigkeiten über 780 MPa verarbeiten, reduziert sich jedoch die Werkzeuglebensdauer drastisch. Eine kosteneffektive Strategie ist die Implementierung von Wolframkarbid (WC) Rollringen an kritischen Ständern. Während die Anfangsinvestition 30% höher ist, sinken die Gesamtkosten über drei Jahre um 40% aufgrund reduzierter Ausfallzeiten und verlängerter Nachschleifintervalle. SANSO integriert solche metallurgischen Erkenntnisse in ihre Werkzeugpakete und bietet den Kunden verschleißfeste Lösungen, die auf spezifische Materialportfolios zugeschnitten sind.
Schmerzpunkt 3: Ineffiziente Umstellungen bei Mehrgrößenlinien
In Werkstattumgebungen sind Umstellzeiten direkte Kosten. Traditionelle Linien erfordern manuelle Anpassungen von 20-30 Ständern, was im Durchschnitt 3-4 Stunden dauert. Moderne Linien mit servoelektrischer Einstellung, zentralen Schmierstoffen und vorprogrammiertem Rezeptspeicher können die Umstellzeit auf unter 45 Minuten reduzieren. Diese Agilität ermöglicht es Herstellern, kleinere Chargen (500-1000 Meter) wirtschaftlich zu produzieren, ohne die Marge zu opfern, und direkt auf die Anforderungen der Just-in-Time-Bestände zu reagieren.
4. Die Rolle von Industrie 4.0 in der Herstellung von Mill Tube
Daten sind die neue Währung in der Metallverarbeitung. Eine zeitgemäße Mill Tube-Linie ist ein Netzwerk aus Sensoren, Aktoren und prädiktiven Algorithmen. Die Integration eines MES (Manufacturing Execution System) mit der SPS der Mill ermöglicht:
Prädiktive Wartungswarnungen basierend auf Vibrationsanalysen und Motorlasttrends.
100% Rückverfolgbarkeit, die jede Rohrcharge mit der Wickelnummer, den Schweißparametern und den NDE-Ergebnissen verknüpft.
KI-gesteuerte Wanddickenprognosen, die Rollenspaltanpassungen proaktiv vornehmen, um eingehende Streifenstärkenvariationen auszugleichen.
Diese Fähigkeiten reduzieren nicht nur Abfall, sondern ermöglichen es Herstellern auch, ihre Produkte für kritische Anwendungen wie Automobil-Airbag-Inflatoren oder strukturelle Chassis-Komponenten zu zertifizieren, wo die Zertifizierung statistische Prozesskontrolldaten (SPC) für jede Produktionscharge erfordert.
5. Anwendungsbezogene Designüberlegungen
Unterschiedliche Endverbrauchermärkte stellen einzigartige Anforderungen an die Rohrgeometrie und Materialeigenschaften. Eine generische Mill Tube-Linie kann nicht alle Sektoren gleichermaßen bedienen. Daher muss die Linienkonfiguration auf die Zielanwendungen abgestimmt sein:
Automobil (Chassis & EV-Batteriebehälter): Erfordert Hochfestigkeitsstahl (HSS) Formfähigkeiten, enge Verdrehungstoleranzen (
<0.5mm>Hydraulik- & Pneumatikzylinder: Fordert kaltgezogene oder gehonte Rohrqualität. Die Mill muss schwere Größenstands mit hoher Steifigkeit integrieren, um eine innere Oberflächenrauhigkeit (Ra) unter 0,8 μm direkt von der Mill zu erreichen und sekundäre Nachbearbeitung zu eliminieren.
Strukturelle Rohre (ASTM A500 / EN 10219): Konzentriert sich auf die Konsistenz des Eckradius und die gleichmäßige Wandverteilung. Dies erfordert einen Formungsbereich mit erheblichen Reduktionskräften und einen Größenbereich, der darauf ausgelegt ist, das Rückfederverhalten von strukturellem Stahl zu steuern.
6. Zukunftssicherung Ihrer Produktionslinie: Investitionsüberlegungen
Entscheidungen über Investitionsgüter in diesem Sektor haben einen Horizont von 15-20 Jahren. Bei der Bewertung einer neuen Linie oder der Aufrüstung bestehender Anlagen sollten technische Leiter Modularität und Energieeffizienz priorisieren. Hochleistungs-AC-Motoren mit regenerativen Antrieben können beispielsweise den Energieverbrauch pro Tonne um 18-22% senken. Darüber hinaus hängt die Fähigkeit, zukünftige Technologien zu integrieren – wie Laser-Schweißmodule für unterschiedliche Metalle oder Inline-Beschichtungssysteme – von der strukturellen Kapazität und der Steuerungsarchitektur der Mill ab.
Führende Ingenieurbüros wie SANSO bieten schlüsselfertige Lösungen an, die diese langfristigen Faktoren berücksichtigen und nicht nur die mechanische Hardware, sondern auch die digitale Infrastruktur bereitstellen, um sich entwickelnde Fertigungsstandards zu unterstützen. Ihr Ansatz für das Mill Tube-Ökosystem betont Prozesstransparenz und skalierbare Automatisierung.
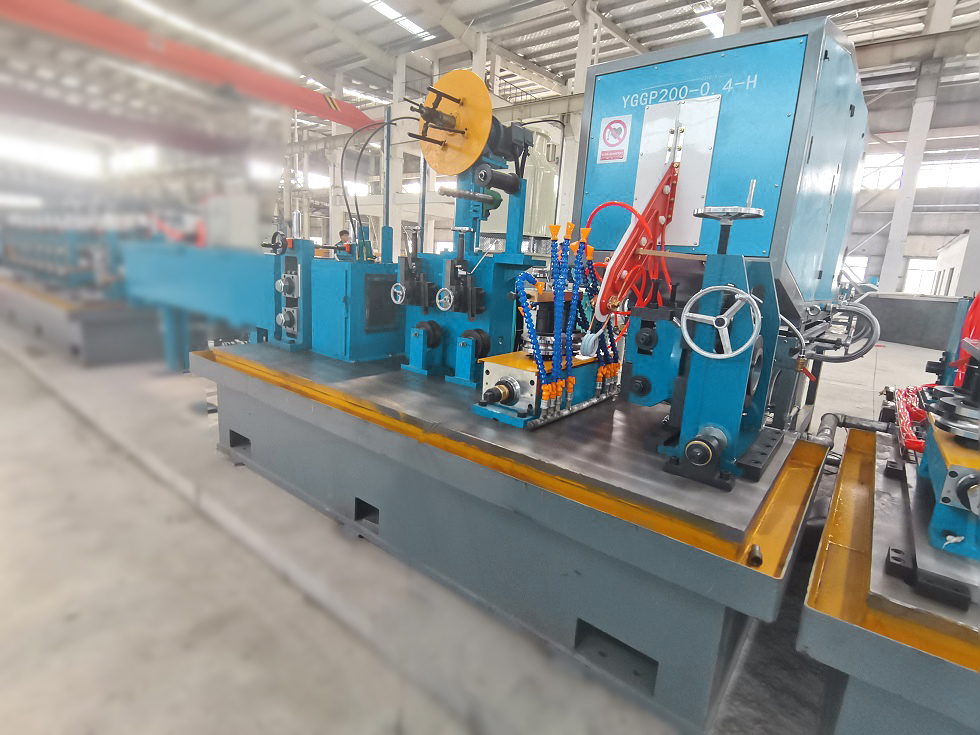
Präzision, Konsistenz und Gesamtkosten des Eigentums
Die Auswahl und Optimierung einer Schweißrohrproduktionslinie ist eine strategische Entscheidung, die die Betriebseffizienz über Jahrzehnte beeinflusst. Der Markt akzeptiert keinen einfachen Kompromiss zwischen Geschwindigkeit und Qualität mehr; moderne Fertigung verlangt beides, unterstützt durch intelligente Automatisierung und robuste Maschinenbau. Durch die Fokussierung auf die kritischen Faktoren der Formgenauigkeit, der Integrität der Schweißzone und der datengestützten Prozesskontrolle können Hersteller den heiligen Gral von hoher Ausbeute, geringer Ausfallzeit und überlegener Produktleistung erreichen.
Die Investition in ein speziell entwickeltes System, das mit dem spezifischen Materialportfolio und der Endanwendung im Hinterkopf entworfen wurde, verwandelt die Mill Tube-Linie von einem Kostenfaktor in einen Wettbewerbsvorteil.
Häufig gestellte Fragen (FAQs)
Q1: Wie lange ist die typische Lebensdauer von Hochfrequenzschweißrollen in einer Mill Tube-Linie, und wie kann sie verlängert werden?
A1: Die Lebensdauer variiert erheblich je nach Material und Wartung. Bei Anwendungen mit Baustahl können D2-Stahlrollen 800-1.200 Produktionsstunden halten, bevor sie nachgeschliffen werden müssen. Bei hochfesten Stählen (AHSS) verlängert die Verwendung von mit Wolframkarbid (WC) beschichteten oder massiven Hartmetallrollen die Lebensdauer auf über 2.500 Stunden. Regelmäßige Schmierung, die richtige Rollspalt-Ausrichtung (über Laserausrichtungssysteme überprüft) und die Einhaltung der empfohlenen Formradien sind entscheidend, um die Lebensdauer der Rollen zu maximieren.
Q2: Wie beeinflusst die Wahl der Schweißfrequenz (HF vs. Festkörper) die Schweißqualität und den Energieverbrauch?
A2: Festkörper-Hochfrequenzschweißgeräte (die bei 200-400 kHz arbeiten) bieten eine überlegene Leistungsregelung, schnellere Reaktion auf Materialvariationen und typischerweise 8-12% bessere Energieeffizienz im Vergleich zu älteren vakuumröhrenbasierten Systemen. Die höhere Frequenz konzentriert auch die Wärme präziser an den Schweißkanten, reduziert die wärmebeeinflusste Zone (HAZ) und bewahrt die mechanischen Eigenschaften des Grundmetalls, was für nachfolgende Kaltumformungsoperationen entscheidend ist.
Q3: Was sind die wichtigsten Parameter, die während des Größenabschnitts überwacht werden müssen, um die Maßgenauigkeit sicherzustellen?
A3: Wichtige Parameter sind: (1) Inter-Stand-Spannung, die innerhalb von ±2% des Sollwerts gehalten werden sollte, um Wanddünnung zu vermeiden; (2) Rollkraftverteilung über die Türkenkopf-Stände zur Vermeidung von Ovalität; (3) Echtzeit-OD (Außendurchmesser)-Messung mit Lasermikrometern mit Rückmeldung an die letzten Größenstände. Ein gut abgestimmter Größenabschnitt sollte einen Cpk (Prozessfähigkeitsindex) von 1,33 oder höher für OD und Wandstärke erreichen.
Q4: Kann eine Standard-Mill Tube-Linie nachgerüstet werden, um die Produktion von Aluminiumrohren zu ermöglichen?
A4: Während es möglich ist, ist es komplex. Aluminium erfordert andere Rollmaterialien (normalerweise Werkzeugstahl mit speziellen Beschichtungen zur Vermeidung von Anhaften), ein anderes Schweißsystem (typischerweise Wolfram-Inertgas (TIG) oder Laser aufgrund der hohen Wärmeleitfähigkeit und der Oxidschicht von Aluminium) und niedrigere Liniengeschwindigkeiten. Darüber hinaus muss der Formabschnitt möglicherweise neu gestaltet werden, um dem niedrigeren Elastizitätsmodul und dem höheren Rückfederungsvermögen von Aluminium Rechnung zu tragen. Eine spezielle Aluminiumlinie ist oft langfristig kosteneffektiver.
Q5: Welche spezifischen Industrie 4.0-Funktionen sollte ich priorisieren, wenn ich in eine neue Rohrlinie investiere?
A5: Priorisieren Sie: (1) eine einheitliche PLC/HMI-Architektur mit offenem Protokoll (OPC-UA) für nahtlose Datenintegration; (2) Vibrationsüberwachungssensoren an allen kritischen Walzständen und der Schweißbox für prädiktive Wartung; (3) digitales Rezeptmanagement, das automatisch alle Walzpositionen und Schweißparameter für spezifische Rohrgrößen einstellt; und (4) ein umfassendes Datenerfassungssystem, das Coil-Daten, Prozessparameter und Endrohrinspektionsergebnisse in einem einzigen nachvollziehbaren Protokoll verknüpft, was für ISO 9001 und Automobil (IATF 16949) Zertifizierungen unerlässlich ist.
Für detailliertere Spezifikationen zu Hochleistungs-Rohrformsystemen und Walzwerkzeugen besuchen Sie SANSO, um Lösungen zu erkunden, die für die präzise Fertigung entwickelt wurden.
Artikeltags:
Verwandte Nachrichten
More Kategorie
Beliebte Artikel
-
 Wie man den richtigen Abwickler für Ihr geschweißtes Rohrherstellungswerk auswählt
-
 Hochpräzisions-Abwickler- und Richtsysteme: Industrielle Auswahl- und Einrichtungsanleitung
-
 Fliegende Kaltkreissäge vs. Reibungssäge: Welche ist die richtige für Ihr Rohrwerk?
-
 ERW-Rohrmühle: Der vollständige Leitfaden für Technik und Prozesse
-
 Top 7 globale ERW-Rohrmühlenmaschinenhersteller: Wer baut die besten?
Neue Artikel
Beliebte Tags
