
Startseite > Blogs > Hochleistungs-Industriemühlen-Rohrsysteme: Präzisionstechnik in der Produktion von geschweißten Rohren
Hochleistungs-Industriemühlen-Rohrsysteme: Präzisionstechnik in der Produktion von geschweißten Rohren
2026-07-11
Die industrielle Herstellung von geschweißten Rohren erfordert eine Synthese aus mechanischer Steifigkeit, thermischer Kontrolle und Echtzeit-Prozessdaten. Die als Mills Tube Systeme bekannten Einrichtungen bilden das Rückgrat dieser Branche, indem sie gewickelte Bänder in maßgenaue, strukturell einwandfreie Rohre für Automobil-, Hydraulik-, Struktur- und Energieanwendungen umwandeln. Der Unterschied zwischen einem marginalen Betrieb und einem erstklassigen Rohrproduzenten liegt in den Details: Geometrie der Formstation, Stabilität der Schweißbox und die Integration von Industrie 4.0 Überwachung.
Dieser Artikel bietet eine technische Analyse moderner Rohrproduktionslinien, mit einem Fokus auf die Ingenieurprinzipien, die die Ertragsverbesserung vorantreiben, die Gesamtkosten des Eigentums senken und metallurgische Konsistenz gewährleisten. Basierend auf Felddaten und Materialwissenschaften untersuchen wir die kritischen Phasen des Prozesses und bieten praktische Lösungen für wiederkehrende Produktionsherausforderungen.
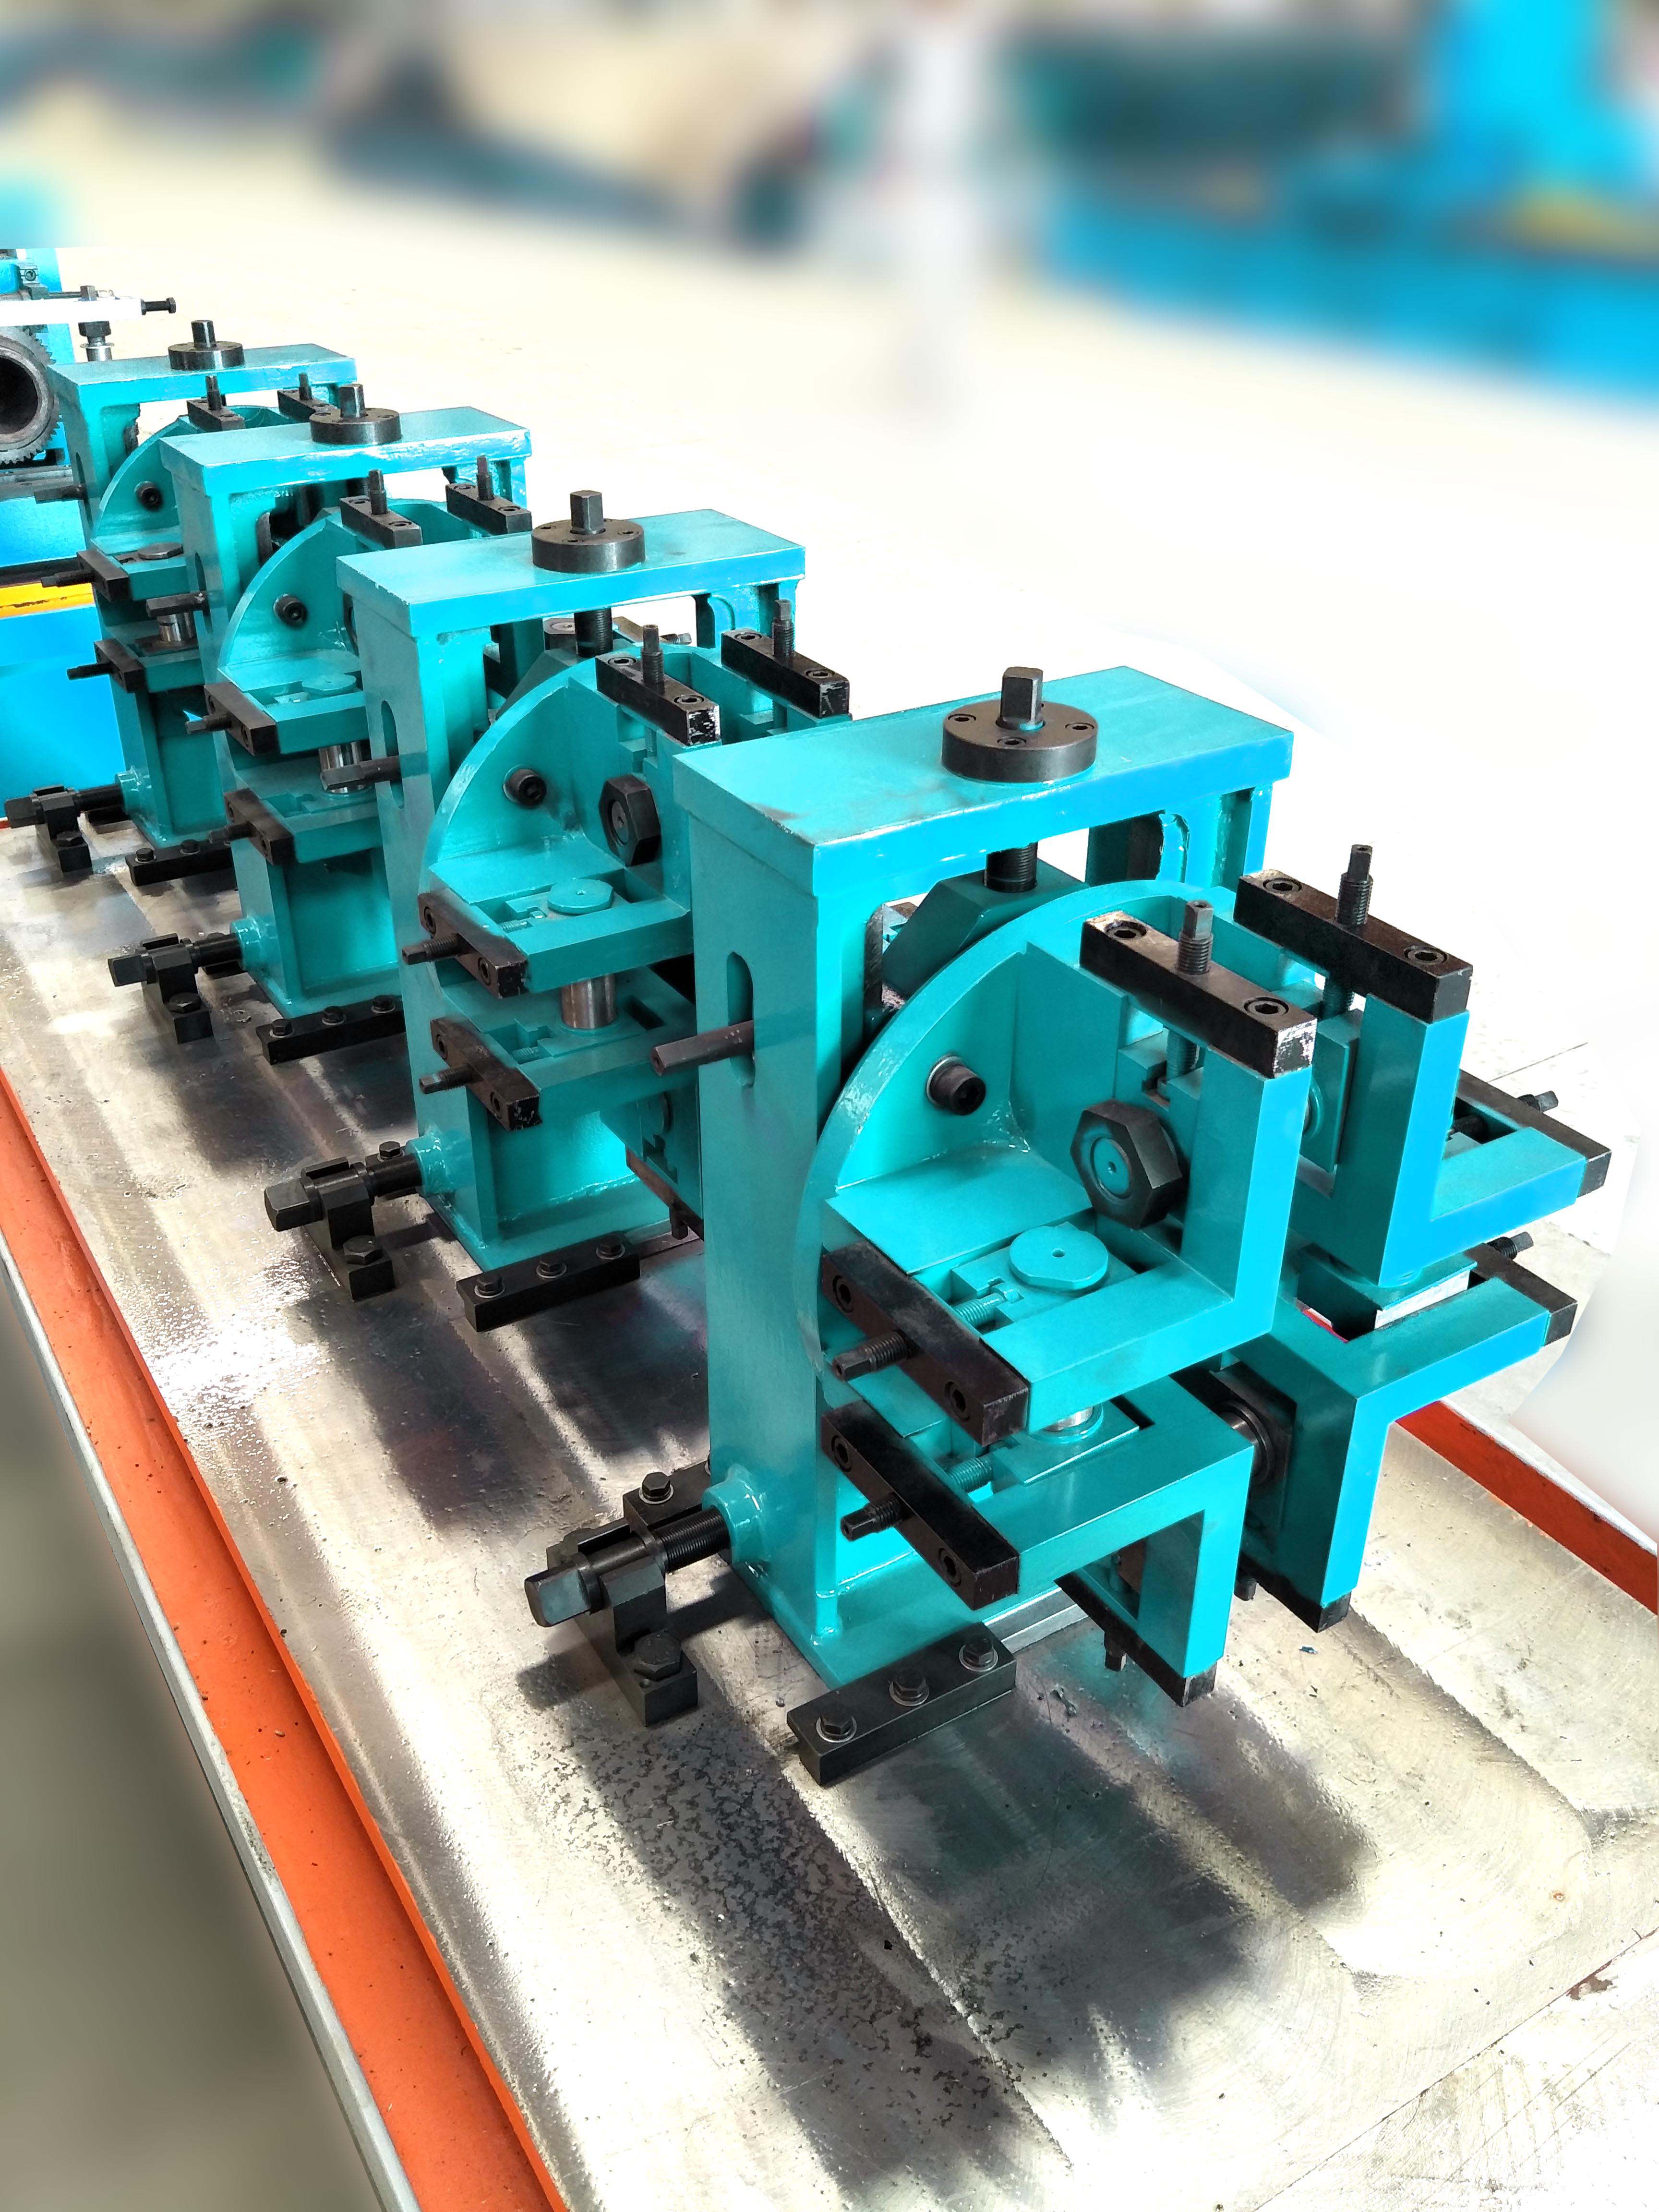
1. Definition der Kernparameter von fortschrittlichen Mills Tube Geräten
Eine moderne Mills Tube Linie ist nicht nur eine Reihe von Walzen; es ist eine Präzisionsfertigungsplattform. Der globale Markt für geschweißte Rohrproduktionsanlagen wird bis 2030 voraussichtlich mit einer Jahreswachstumsrate von 4,8 % wachsen, angetrieben durch die Nachfrage nach leichten Strukturkomponenten und hochfesten Stahlanwendungen. Die Auswahl oder Aufrüstung eines solchen Systems erfordert jedoch ein Verständnis der Leistungskennzahlen, die sich direkt auf die Rentabilität auswirken:
Liniengeschwindigkeit vs. Wanddickenverhältnis: Die Fähigkeit, hohe Geschwindigkeiten (80-120 m/min) bei der Verarbeitung dickerer Wände (bis zu 8 mm) aufrechtzuerhalten, erfordert robuste Formstände mit Antideflektion-Designs.
Werkzeugwechselzeit: Produktionsumgebungen mit mehreren Größen erfordern Schnellwechselkassetten und servoverstellbare Stände, um die Stillstandszeiten von Stunden auf unter 40 Minuten zu reduzieren.
Schweißintegritätskonsistenz: Hochfrequenz-Induktionsschweißanlagen (HFIW) mit geschlossener Leistungsmodulation halten die Eindringtiefe innerhalb von ±0,1 mm, was für druckhaltende Anwendungen entscheidend ist.
Diese Faktoren übersetzen sich direkt in die Erträge beim ersten Durchlauf, wobei erstklassige Linien 97-98 % im Vergleich zu den Branchendurchschnittswerten von 90-92 % erreichen.
2. Technische Architektur einer modernen Tube Mill Line
Das Verständnis der sequenziellen Phasen eines Mills Tube Betriebs ermöglicht es Ingenieuren, Ineffizienzen zu isolieren und zu beheben. Jede Phase stellt spezifische mechanische und thermische Herausforderungen dar, die spezialisierte Ingenieurlösungen erfordern.
2.1 Abwickeln und Kantenvorbereitung
Oberflächenfehler und Kantengrate sind primäre Auslöser für Schweißnahtfehler. Fortschrittliche Systeme integrieren Präzisionskantenfräseinheiten mit Hartmetall-Einsätzen, die eine gratfreie Kante mit einer Rechtwinkligkeits-Toleranz von ±0,1 mm aufrechterhalten. Laserbasierte Kantensensorik gewährleistet das Zentrieren des Bandes innerhalb von ±0,3 mm, um ein Wandern zu verhindern, das ansonsten den Formabschnitt belasten würde.
2.2 Formabschnitt: Walzenwerkzeuge und Spannungsverteilung
Der Übergang von flachem Band zu offenem Rohr wird durch das Walzenpassdesign bestimmt. Suboptimales Formen führt zu ungleichmäßiger Wanddünnung und Restspannungen, die sich als Verformung der Schweißnaht äußern. Die Finite-Elemente-Analyse (FEA) ist mittlerweile Standard für das Design progressiver Formstationen. Wichtige Prinzipien sind:
Verwendung einer „W“-Formsequenz für dünnwandige Rohre, um die Kantenelastizität zu minimieren.
Einsatz von Turkskopf-Ständern mit unabhängigen vertikalen und horizontalen Einstellungen zur präzisen Kontrolle des Rückfederungsverhaltens bei hochfesten Materialien.
Implementierung von Schnellwechsel-Werkzeugpatronen, die einen vollständigen Größenwechsel in weniger als 60 Minuten ermöglichen, ein entscheidendes Merkmal für Betriebe im Auftragsfertigungsbereich.
2.3 Hochfrequenzschweißen: Prozessphysik und Steuerung
HFIW funktioniert, indem der Strom an den Kanten des Bandes unter Verwendung der Haut- und Näherungseffekte konzentriert wird. Der Schweiß-V-Winkel (typischerweise 4–7 Grad) und die Impedanzposition müssen präzise eingehalten werden. Moderne Systeme verwenden servo-gesteuerte Schweißkästen, die sich automatisch an Wandstärkenvariationen anpassen. Für Anwendungen mit hohem Außendurchmesser (OD) konsolidiert ein Schmiedeständer unmittelbar nach dem Schweißen die Mikrostruktur, beseitigt Porosität und verfeinert die Kornstruktur in der wärmebeeinflussten Zone (HAZ).
2.4 Größenanpassung und Richten für die finale Geometrie
Nach dem Abtragen durchläuft das Rohr Größenanpassungsstände, die die endgültigen OD- und Wandtoleranzen erreichen. Das Richten erfolgt über mehrachsige Turkskopf-Einheiten, die Wölbung und Biegung korrigieren. Die hier erreichte Präzision bestimmt die downstream Leistung in Prozessen wie CNC-Biegen, Hydroformen oder robotergestützter Schweißmontage.
3. Bewältigung anhaltender Herausforderungen der Branche mit Ingenieurlösungen
Felddaten von über 150 Produktionslinien zeigen drei wiederkehrende Fehlermodi, die die Betriebseffizienz erheblich beeinträchtigen. Die Lösung dieser Probleme erfordert eine Kombination aus mechanischen Upgrades und fortschrittlicher Prozesskontrolle.
Herausforderung 1: Variable Schweißdurchdringung und kalte
Schweißnähte
Die Ursachenanalyse zeigt konsequent auf, dass
Impedanzinstabilität und Materialeigenschaftsvariationen zwischen Coil-Losen die
Ursache sind. Adaptive Schweißsteuerungen – Systeme, die duale Pyrometer-Rückmeldungen
und Echtzeit-Leistungsmodulation verwenden – können Schwankungen der
Zugfestigkeit von bis zu 8 % kompensieren. Die Implementierung einer solchen
geschlossenen Regelung reduziert schweißbedingte Ausschüsse um 1,5–2,2 % und
sichert konsistente Eigenschaften der Schmelzzone.
Herausforderung 2: Beschleunigter Verschleiß von
Walzwerkzeugen bei hochfesten Stählen
Die Verarbeitung von
hochfesten Stählen (AHSS) mit Zugfestigkeiten über 780 MPa beschleunigt den
Verschleiß konventioneller D2-Stahlrollen. Eine kosteneffektive Strategie ist die
Anwendung von Wolframkarbid (WC) Rollringen an kritischen Formständen. Während die
anfängliche Investition etwa 30 % höher ist, sinken die Gesamtkosten über drei Jahre
um 35–40 % aufgrund verlängerter Intervalle zwischen dem Nachschleifen und
verringerter Ausfallzeiten. SANSO integriert solche
metallurgischen Erkenntnisse in seine Walzenpakete und bietet den Kunden
Werkzeuglösungen, die auf spezifische Materialportfolios zugeschnitten sind.
Herausforderung 3: Ineffiziente Umstellungen und
ungeplante Ausfallzeiten
In Mehrproduktumgebungen sind
Umstellzeiten direkte Kosten. Konventionelle Linien, die manuelle Anpassungen von
20–30 Ständen erfordern, benötigen oft 3–4 Stunden. Moderne Linien, die mit
servoelektrischen Anpassungen, zentraler Schmierung und digitaler Rezeptspeicherung
ausgestattet sind, können die Umstellzeit auf unter 45 Minuten reduzieren. Diese
Agilität ermöglicht es Herstellern, wirtschaftlich kleinere Losgrößen (500–1.000
Meter) zu produzieren und gleichzeitig die Rentabilität zu erhalten, was
Just-in-Time-Inventarstrategien ermöglicht.
4. Die Rolle der Datenintegration in Mills Tube Betrieben
Moderne mills tube Systeme fungieren als datenproduzierende Plattformen. Die Integration eines Manufacturing Execution Systems (MES) mit der PLC-Architektur der Linie bietet Funktionen, die über die grundlegende Überwachung hinausgehen:
Vorausschauende Wartung: Vibration Sensoren an Formständen und Schweißkästen, kombiniert mit Motorlast-Trendanalysen, ermöglichen eine frühzeitige Erkennung von Lagerabnutzung oder Rollenausrichtung, um katastrophale Ausfälle zu verhindern.
Volle Rückverfolgbarkeit: Jede Rohrlänge kann mit der Wickelhitze-Nummer, den Schweißparametern und den Ergebnissen der zerstörungsfreien Prüfung (NDE) verknüpft werden, eine Anforderung für Automobil (IATF 16949) und Druckgeräte-Zertifizierungen.
Prozessoptimierung: KI-gesteuerte Modelle analysieren historische Daten, um optimale Form- und Schweißparameter für neue Materialqualitäten zu empfehlen, wodurch die Rüstzeit und der Ausschuss während der Erstläufe reduziert werden.
Diese Fähigkeiten verwandeln die Produktionslinie von einem reaktiven Asset in ein proaktives, qualitätsgesichertes Fertigungszentrum.
5. Anforderungsspezifische Anforderungen für Rohrlinien in der Stahlindustrie
Verschiedene Endverbrauchermärkte stellen unterschiedliche Anforderungen an die Rohrgeometrie und Materialeigenschaften. Eine verallgemeinerte Rohrkonfiguration erfüllt möglicherweise nicht alle Sektoren gleichermaßen; daher muss das Linien-Design mit den Zielanwendungen übereinstimmen:
Automotive Struktur- & EV-Komponenten: Erfordert hochfesten Stahl (HSS) Formung, Toleranz bei Verdrehungen unter 0,5 mm/m und oft integriertes Laserschweißen für Aluminium-Batteriegehäuse. Die Linie muss robustes Schweiß-Glühen beinhalten, um Wasserstoffversprödung zu verhindern.
Hydraulikzylinder-Anwendungen: Fordert kaltgezogene Rohrqualität. Die Mill muss schwere Größenstände mit hoher Steifigkeit integrieren, um eine innere Oberflächenrauhigkeit (Ra) unter 0,8 µm direkt von der Linie zu erreichen und sekundäre Honvorgänge zu eliminieren.
Strukturelle Rohre (ASTM A500 / EN 10219): Konzentriert sich auf Konsistenz des Eckenradius und gleichmäßige Wandverteilung. Dies erfordert einen Formabschnitt mit signifikanten Reduktionskräften und einen Größenabschnitt, der darauf ausgelegt ist, das Rückfederverhalten von Baustahl zu managen.
6. Investitionsüberlegungen für langfristige Leistung
Entscheidungen über Investitionsgüter in der Rohrherstellung erstrecken sich typischerweise über 15–20 Jahre. Bei der Bewertung neuer Rohrsysteme oder der Aufrüstung bestehender Anlagen sollten technische Führungskräfte Modularität und Energieeffizienz priorisieren. Hochleistungs-AC-Motoren mit regenerativen Antrieben können den Energieverbrauch pro Tonne um 18–22 % senken. Darüber hinaus hängt die Fähigkeit zur Integration zukünftiger Technologien – wie Laserschweißmodule für unterschiedliche Metalle oder Inline-Beschichtungssysteme – von der strukturellen Kapazität und der Steuerungsarchitektur der Mill ab.
Ingenieurbüros wie SANSO bieten schlüsselfertige Lösungen, die diese langfristigen Faktoren berücksichtigen, und bieten nicht nur die mechanische Hardware, sondern auch die digitale Infrastruktur zur Unterstützung sich entwickelnder Fertigungsstandards. Ihr Ansatz für Rohrsysteme betont Prozess-Transparenz und skalierbare Automatisierung, wodurch Hersteller sich an veränderte Marktanforderungen anpassen können, ohne signifikante Kapitalwiederinvestitionen.
Präzisionsengineering als Wettbewerbsvorteil
Die Auswahl und Optimierung der Schweißrohrproduktionsanlagen ist eine strategische Entscheidung, die die Betriebseffizienz und Produktqualität über Jahrzehnte beeinflusst. Der Markt akzeptiert keinen einfachen Kompromiss zwischen Geschwindigkeit und Qualität mehr; moderne Fertigung verlangt beides, unterstützt durch intelligente Automatisierung und robuste Maschinenbau. Durch den Fokus auf Formgenauigkeit, Integrität der Schweißzone und datengetriebenen Prozesskontrolle können Hersteller hohe Ausbeuten, minimale Ausfallzeiten und überlegene Produktleistung erreichen. Die Investition in ein speziell entwickeltes mills tube System verwandelt die Produktion von einem Kostenfaktor in einen Wettbewerbsunterscheidungsfaktor.
Häufig gestellte Fragen (FAQs)
Q1: Was ist das typische Wartungsintervall für Rollwerkzeuge in einer
Hochfrequenz-mills tube-Linie, und welche Faktoren beeinflussen
es?
A1: Bei Anwendungen mit niedriglegiertem Stahl erfordern D2-Stahl
Walzen typischerweise eine Nachbearbeitung alle 800–1.200 Produktionsstunden.
Bei hochfesten Stählen (AHSS) über 780 MPa können die Intervalle auf
400–600 Stunden verkürzt werden, es sei denn, es werden Wolframkarbid (WC)
Walzen verwendet, die die Lebensdauer auf über 2.000 Stunden verlängern können.
Wichtige Faktoren, die das Intervall beeinflussen, sind der Zustand der
Bänderoberfläche, die richtige Schmierung und die Einhaltung der empfohlenen
Formradius. Eine regelmäßige Laser-Ausrichtung der Stände reduziert ebenfalls
ungleichmäßigen Verschleiß.
Q2: Wie beeinflusst die Auswahl der Schweißfrequenz die
Rohrqualität und den Energieverbrauch in einem mills tube
System?
A2: Festkörper-Hochfrequenzschweißer, die bei 200–400 kHz
arbeiten, bieten eine überlegene
Leistungsregelung, schnellere Reaktion auf Materialvariationen und typischerweise
8–12% bessere Energieeffizienz im Vergleich zu älteren Vakuumröhrensystemen.
Die höhere Frequenz konzentriert die Wärme präziser an den Schweißkanten,
reduziert die Breite der wärmebeeinflussten Zone (HAZ) und erhält die
mechanischen Eigenschaften des Grundmetalls – entscheidend für nachfolgende
Kaltumformungsoperationen wie Biegen oder
Hydroformen.
Q3: Was sind die kritischsten Parameter, die während der
Größenanpassungssektion überwacht werden müssen, um die Maßgenauigkeit zu
gewährleisten?
A3: Drei Parameter sind entscheidend: (1) die
Zwischenstandspannung, die innerhalb von ±2% des Sollwerts gehalten werden
muss, um Wandverdünnung zu vermeiden; (2) die Rollkraftverteilung über
Turkskopf-Stände, um Ovalität zu verhindern; und (3) die Echtzeit-OD-
Messung mit Laser-Mikrometern mit Rückmeldung an die letzten
Größenanpassungsstände. Eine richtig abgestimmte Größenanpassungssektion
sollte einen Prozessfähigkeitsindex (Cpk) von 1,33 oder höher für sowohl OD
als auch Wanddicke erreichen.
Q4: Kann eine Standard-mills tube-Linie angepasst werden, um
Edelstahl- oder Aluminiumrohre zu produzieren?
A4: Eine
Anpassung ist möglich, erfordert jedoch erhebliche Modifikationen.
Edelstahl erfordert höhere Umformkräfte, andere Rollmaterialien (oft
Werkzeugstahl mit speziellen Beschichtungen) und eine sorgfältige
Schweißwärmeeinbringungskontrolle, um die Karbidabscheidung zu
verhindern. Aluminium erfordert einen völlig anderen Schweißansatz
(typischerweise TIG oder Laser) aufgrund seiner hohen
Wärmeleitfähigkeit und Oxidschicht sowie unterschiedliche Rollmaterialien,
um das Verkleben zu verhindern. Viele Hersteller entscheiden sich für eine
dedizierte Linie, um die Effizienz und Qualität für
nichteisenhaltige Materialien aufrechtzuerhalten.
Q5: Welche Industrie 4.0-Funktionen bieten die höchste Rendite für eine neue mills tube-Installation?
A5: Priorisieren Sie: (1) ein offenes Protokollsteuerungssystem (OPC-UA) für nahtlose Integration mit dem werkweiten MES; (2) Vibrationserfassung an allen kritischen Ständen und der Schweißbox für vorausschauende Wartung; (3) digitales Rezeptmanagement, das die Rollpositionierung und Schweißparameter für jede Rohrgröße automatisiert; und (4) umfassende Datenprotokollierung, die Coil-Daten, Prozessparameter und NDE-Ergebnisse in einem einzigen nachvollziehbaren Protokoll verknüpft – dies ist entscheidend für die ISO 9001 und die Automobil-IATF 16949-Konformität und reduziert erheblich qualitätsbezogene Ansprüche.
Für detaillierte Spezifikationen zu Hochleistungs-Rohrformsystemen und Präzisionsrollwerkzeugen besuchen Sie SANSO, um Lösungen zu erkunden, die für anspruchsvolle Fertigungsumgebungen entwickelt wurden.
Artikeltags:
Verwandte Nachrichten
More Kategorie
Beliebte Artikel
-
 Wie man den richtigen Abwickler für Ihr geschweißtes Rohrherstellungswerk auswählt
-
 Hochpräzisions-Abwickler- und Richtsysteme: Industrielle Auswahl- und Einrichtungsanleitung
-
 Fliegende Kaltkreissäge vs. Reibungssäge: Welche ist die richtige für Ihr Rohrwerk?
-
 ERW-Rohrmühle: Der vollständige Leitfaden für Technik und Prozesse
-
 Top 7 globale ERW-Rohrmühlenmaschinenhersteller: Wer baut die besten?
Neue Artikel
Beliebte Tags
