
Startseite > Blogs > Sechs technische Kontrollpunkte für Spulenverarbeitungsgeräte in Hochgeschwindigkeits-Rohrwerken
Sechs technische Kontrollpunkte für Spulenverarbeitungsgeräte in Hochgeschwindigkeits-Rohrwerken
2026-07-11
Bevor ein Streifenstahl in den Formungsbereich einer ERW-Rohrmühle gelangt, bestimmen die Qualität der eingehenden Coils und die Leistung der vorgelagerten Maschinen die Schweißkonsistenz, Maßgenauigkeit und den Gesamtertrag. Diese Maschinenfolge—gemeinsam bekannt als Coil-Verarbeitungsausrüstung—muss Entwickeln, Nivellieren, Endverbindungen, Puffern und Kantenbearbeitung mit minimalem Eingriff bewältigen. Basierend auf Felddaten von 22 Rohrwerken in Südostasien und dem Nahen Osten untersuchen wir sechs kritische Kontrollpunkte, die zuverlässige Linien von solchen trennen, die unter Coilbrüchen und Schweißabweisungen leiden.
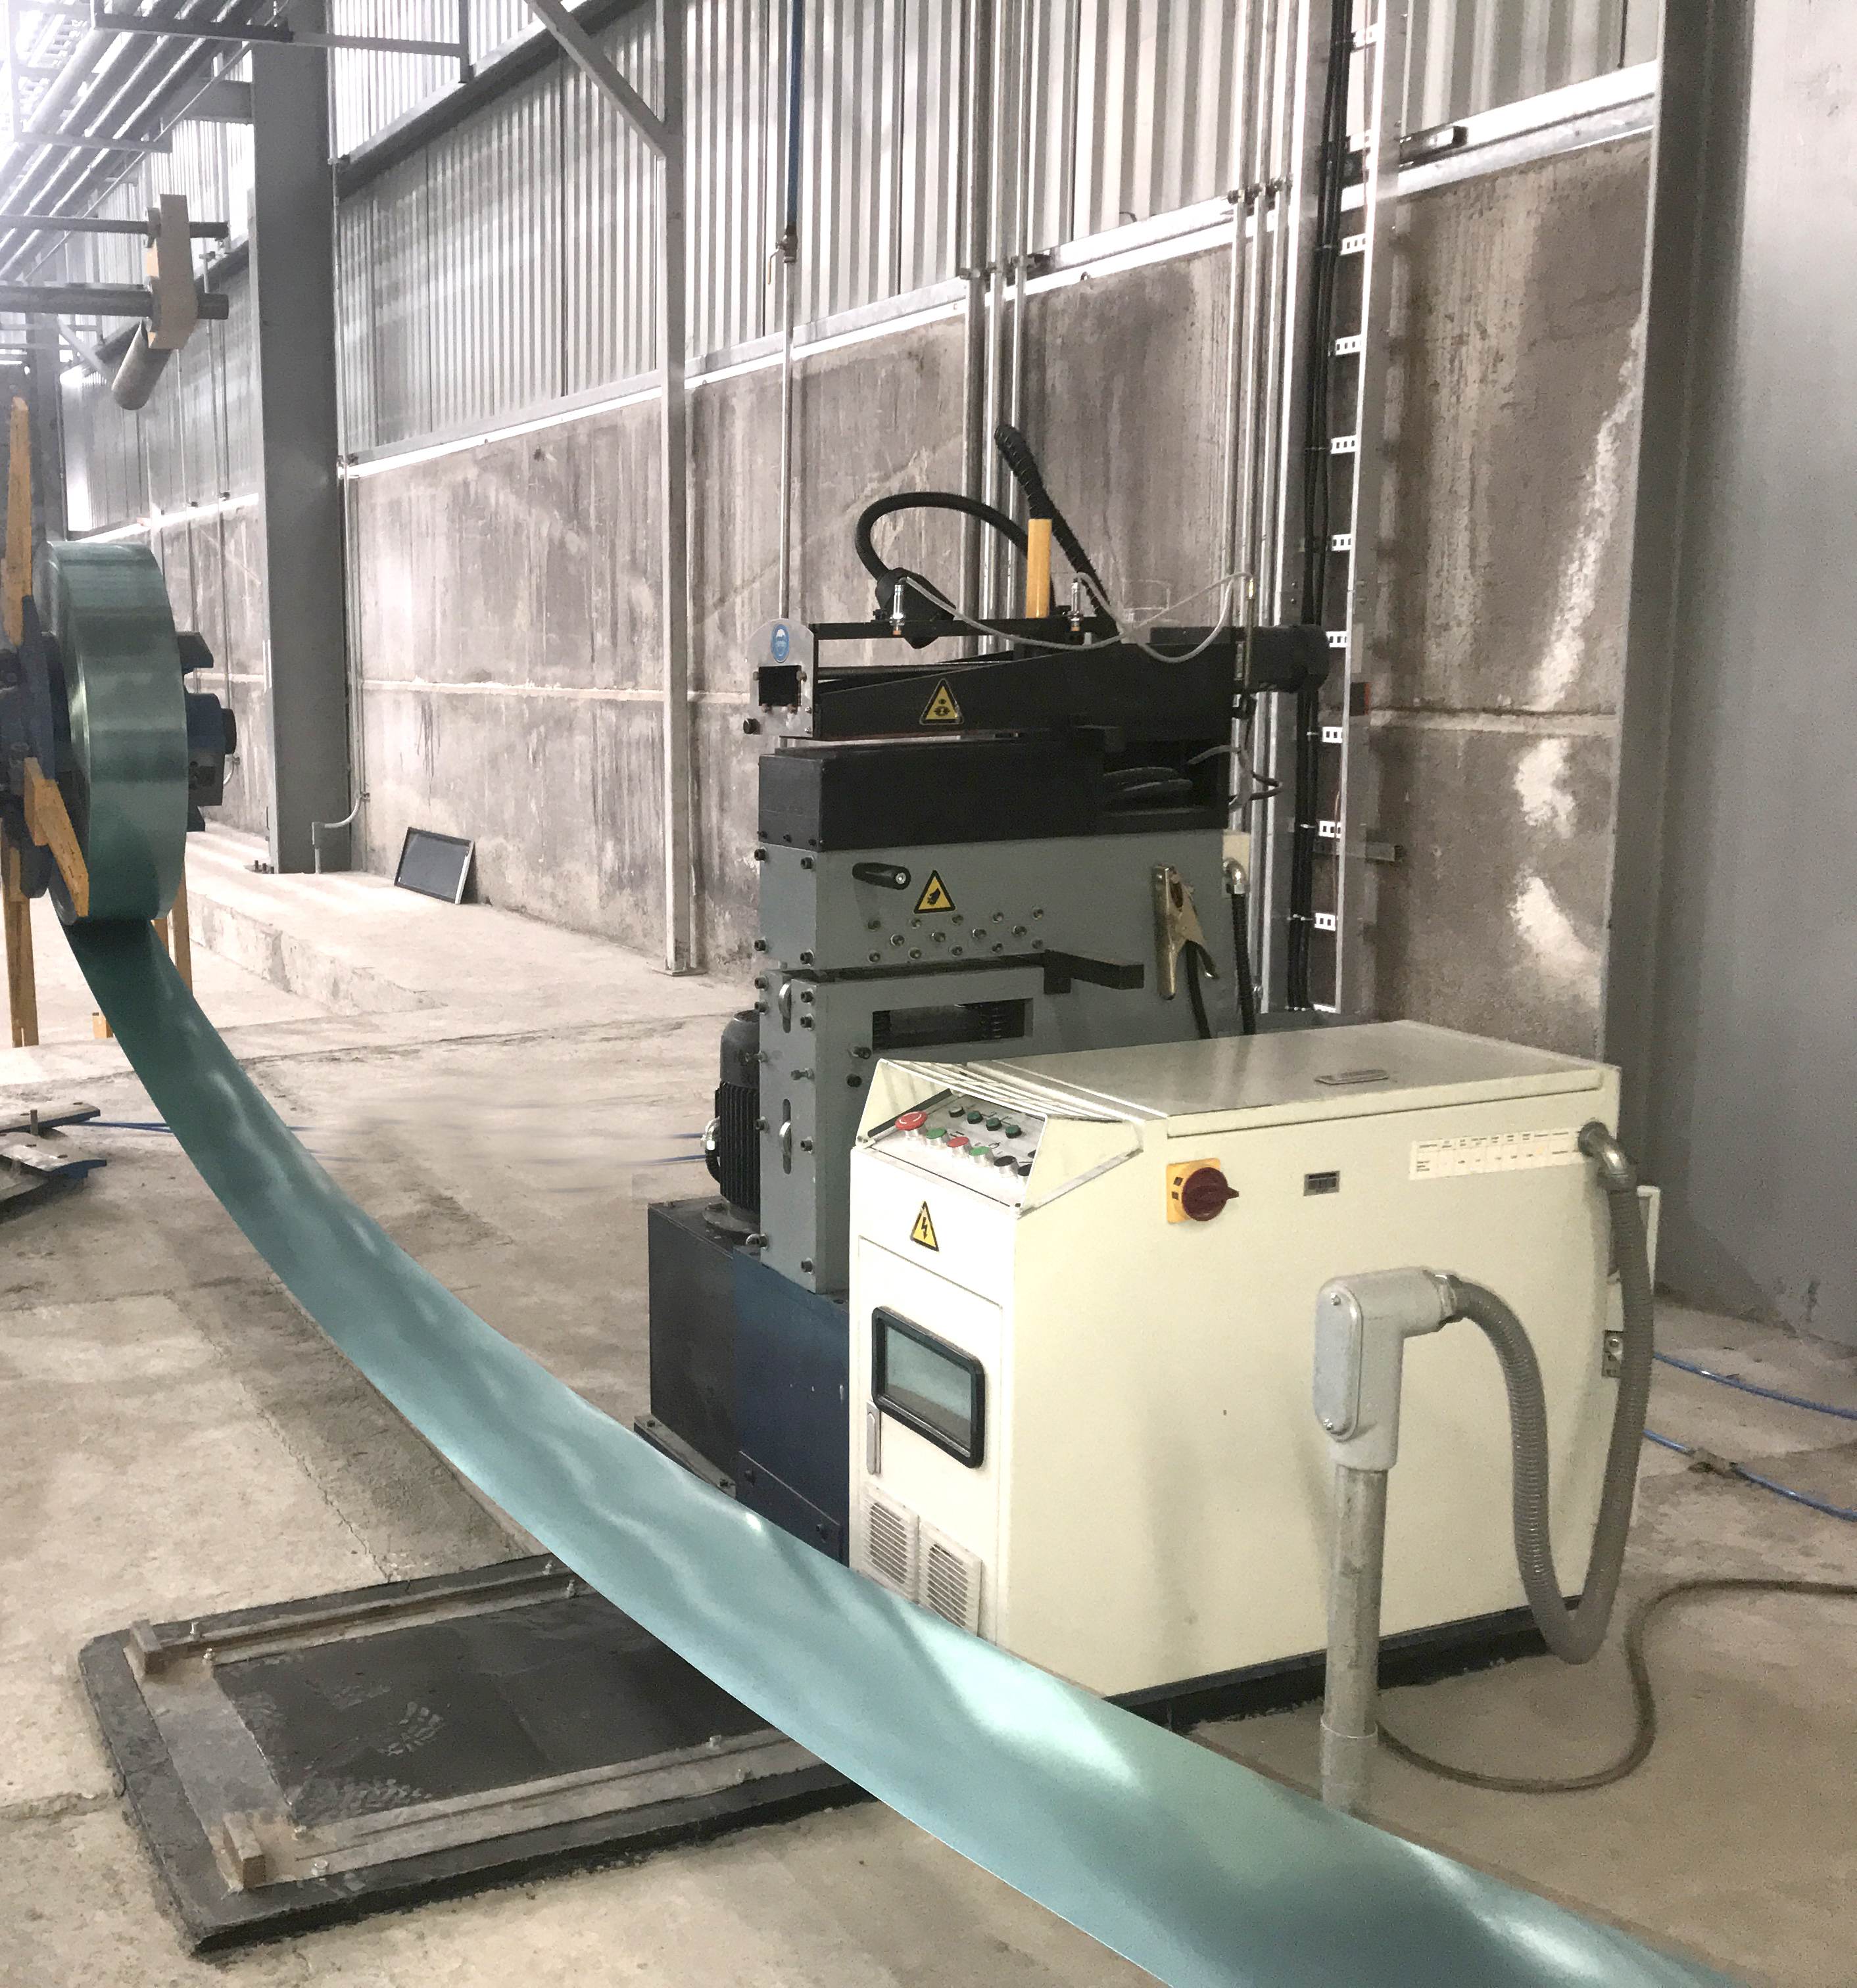
1. Entcoilern Design und Rückenspannungssteuerung
Der Entcoilern ist die erste Station in jeder Coil-Verarbeitungsausrüstung. Seine Hauptaufgaben: das Coil unterstützen, die Abgabeleistung steuern und eine konstante Rückenspannung aufrechterhalten, um ein Teleskopieren des Streifens zu verhindern. Es gibt zwei gängige Konfigurationen—einzelner Mandrel mit hydraulischer Expansion (für schwere Coils bis zu 25 Tonnen) und Doppelkonus Entcoilern (für leichtere, schmale Streifen). Die Erfahrung vor Ort zeigt, dass inkonsistentes Bremsmoment die Bildung von Kantenwellen und Oberflächenkratzern verursacht. Ein moderner Entcoilern integriert eine geschlossene Spannungsregelung mit Tänzerrollen-Feedback, die die Streckenspannung innerhalb von ±5% des Sollwerts aufrechterhält. Für API 5L X70 Coils (Dicke 6–12 mm) wird eine empfohlene Rückenspannung von 12 bis 18 N/mm² des Querschnitts empfohlen. Wenn die Spannung unter 8 N/mm² fällt, kann der Streifen in den Quetschrollen wackeln, was zu einer Krümmung führt.
2. Quetschrollen- und Nivellierungsgenauigkeit
Nach dem Entcoilern passiert die Vorderkante ein Quetschrollenset (motorisierte untere Rolle, pneumatisch beladene obere Rolle) und dann einen Mehrrollen-Nivellierer. Der Nivellierer entfernt Coil-Set, Kantenwellen und Mittelbuckel. Wichtige Parameter:
Anzahl der Arbeitsrollen: 7–9 Rollen für dünne Bleche (≤4 mm), 11–13 Rollen für schwere Platten (≥8 mm).
Rollendurchmesser und -schritt: kleinerer Schritt (60–80 mm) verbessert die Ebenheit, erfordert jedoch präzisere Lager.
Verstellbare Backup-Rollen: individuelle Schraubeneinstellungen ermöglichen zonen spezifisches Nivellieren.
In vielen Linien leidet die Coil-Verarbeitungsausrüstung unter einer Überlastung des Nivellierers, wenn der Kantenabfall 0,3 mm überschreitet. Eine Lösung: installieren Sie einen hydraulischen Anti-Cluster-Nivellierer mit integrierten Lastzellen, der die Rolleneinführung pro Meter Streifenlänge automatisch anpasst. Daten von einer 16-Zoll-Linie (WT 9,5 mm) zeigten eine 58%ige Reduzierung der Wellenfehler nach der Nachrüstung eines solchen Systems. Der Nivellierer muss auch die geschweißte Verbindung vom vorherigen Coil bewältigen—ein Übergang, der das vorübergehende Anheben der Arbeitsrollen erfordert.
3. Streifenende Schneiden und Schweißintegrität
Um einen kontinuierlichen Betrieb zu ermöglichen, wird das Schwanzende eines erschöpften Coils abgeschnitten und an den Kopf des nächsten Coils geschweißt. Der Schnitt muss einen perfekt rechten Schnitt erzeugen (≤0,5 mm Abweichung pro 100 mm Breite), um eine Fehlstellung während des Schweißens zu vermeiden. Zwei Schweißmethoden dominieren:
Überlappungsschweißen: Schneller (15–20 Sekunden), hinterlässt jedoch eine doppelte Überlappung, die die Formrollen beschädigen kann.
Stumpfschweißen mit Aufplattung: Erzeugt eine glatte Verbindung (Grat höhe ≤1 mm), erfordert jedoch eine präzise Spannvorrichtung.
Für hochfesten Stahl (750 MPa Zugfestigkeit) wird ein Festkörper-HF-Schweißer mit automatischer Kantenanpassung empfohlen. Wenn die Schweißnaht durch die Coil-Verarbeitungsanlagen läuft, muss der nachgeschaltete Akku Geschwindigkeitsvariationen der Linie aufnehmen. Ein häufiger Schwachpunkt ist die Härte der Schweißnaht – übermäßiges Abschrecken führt zu Rissen. Die Installation einer lokalisierten Induktions-Temperierungsstation nach dem Schweißer reduziert die Härte auf <280 HV, entsprechend dem Grundmaterial.
4. Akku / Schleifensteuerung für den kontinuierlichen Betrieb
Der Akku (horizontal oder vertikal) speichert genügend Bandlänge, um die Rohrmühle am Laufen zu halten, während die Coil-Verarbeitungsanlagen für eine neue Coil anhalten. Es werden zwei Typen verwendet:
Horizontaler Schleifenbereich (Raupenart): Bis zu 200 m Speicher, ideal für Rohre mit dicken Wänden, erfordert jedoch viel Platz.
Vertikaler Turmakku: Kompakt, mit 100–150 m Kapazität; verwendet servo-gesteuerte Wagen, um eine konstante Bandspannung aufrechtzuerhalten.
Die Leistung des Akkus beeinflusst direkt die Betriebszeit der Linie. Wenn die Austrittsspannung vom Akku um mehr als ±3% variiert, treten im Formabschnitt Bandlenkfehler auf. Fortschrittliche Systeme verwenden Lastzellen-Rückmeldung zur Regelung der Walzgeschwindigkeit. Eine Fallstudie aus einer 10″ hydraulischen Rohrmühle berichtete, dass das Upgrade auf einen vertikalen Akku mit aktiven Tänzerrollen die Wanderung der Schweißnaht um 42% reduzierte. Der Akku fungiert auch als Puffer während Notstopps – seine maximale Beschleunigung sollte 1,5 m/s² erreichen, um einen Schleifenbruch zu verhindern.
5. Kantenbearbeitung und Vorbereitung (Schneider-Modul)
Obwohl viele Mühlen vorbeschnittene Coils erhalten, umfasst die integrierte Coil-Verarbeitungsanlagen manchmal eine rotierende Trimm-Schere, um Kantenansätze zu korrigieren oder ausgefranste Kanten zu entfernen. Zwei Aspekte sind wichtig:
Spalt zwischen rotierenden Messern: 5–8% der Banddicke für Baustahl, 10–12% für hochfeste niedriglegierte Stähle (HSLA).
Überlappung der Messer: 0,2–0,5 mm; falsche Überlappung verursacht Grathöhen >0,2 mm, was zu schlechtem HF-Schweißen führt.
Für Mühlen, die API 5L PSL2 Rohrleitungen herstellen, wird häufig das Kantenfräsen dem Trimmen vorgezogen, da es eine präzise Fase (35–40°) erzeugt. Eine moderne Kantenfräseinheit, die mit der Coil-Verarbeitungsanlagen integriert ist, umfasst eine Laser-Kantenerkennung, um eine 0,1 mm Wurzelfläche aufrechtzuerhalten. Das Entfernen von Kantenfehlern vor dem Formen kann die Ausschussrate aufgrund von Schweißporosität um bis zu 60% senken. Für wirtschaftliche Qualitäten (ASTM A53) ist das Trimmen allein ausreichend, wenn die eingehende geschnittene Kante Grate unter 0,1 mm aufweist.
6. Integration mit dem Form- und Schweißabschnitt
Die letzte Phase der Coil-Verarbeitungsanlagen ist der Übergangsführungs tisch, der perfekt flaches, gratfreies Band in die Abbauwalzen einspeist. Diese Schnittstelle wird oft übersehen, ist jedoch entscheidend. Zu überwachende Parameter:
Abweichung der Bandmittelachse: muss innerhalb von ±1,5 mm über 10 m bleiben; andernfalls führen die Fin-Pässe zu ungleichmäßiger Kantenheizung.
Mismatch zwischen der Austrittsgeschwindigkeit der Bearbeitungslinie und der Eintrittsgeschwindigkeit der Rohrmühle: Geschwindigkeitsdifferenz >2% löst Mikrorutscher aus, die die Oberfläche des Bandes zerkratzen.
Viele moderne Linien verwenden eine Master-Slave-Antriebsarchitektur, bei der der Hauptmotor der Rohrmühle die Geschwindigkeitsreferenz festlegt und alle nachgeschalteten Bearbeitungsgeräte folgen. SANSO bietet integrierte Steuerungsschränke mit Echtzeit-Drehmomentverteilung zwischen dem Richtgerät, den Walzen und den Formständen. Diese Koordination ist besonders wichtig bei der Herstellung von dünnwandigen (<2 mm) mechanischen Rohren, bei denen jeder Spannungsanstieg das Band reißen kann.
Lösungen für häufige Fehler bei der Bandbearbeitung
Aus Audits von 14 Rohrmühlen ergeben sich die fünf häufigsten Probleme im Zusammenhang mit Bandbearbeitungsanlagen und deren Lösungen:
Bandbruchmarken auf der Bandoberfläche → Bremskraft des Abwicklers reduzieren und eine gummibeschichtete Abwickeltrommel installieren.
Inkonstantes Richten verursacht wellige Kanten → Abgenutzte Backup-Walzen ersetzen; Rollenausrichtung alle 2.000 Betriebsstunden überprüfen.
Schweißnahtbrüche unter Spannung → Auf Stumpfschweißen mit 1,2 mm Aufweitung umstellen; Nachschweißglühen mit einer Induktionsspule hinzufügen.
Durchhang der Akkumulator-Schleife während der Beschleunigung → Luftdruck in den Tänzerzylindern erhöhen oder auf servomotorisch gesteuerte Wagen umrüsten.
Kantenanschnitte nach dem Trimmen >0,15 mm → Rotationsscherschlitz auf 6% der Dicke einstellen; Hartmetallmesser für HSLA-Grade verwenden.
Für Rohrhersteller, die die Ausfallzeiten reduzieren möchten, amortisiert sich die Nachrüstung der Bandbearbeitungsanlagen mit prädiktiven Wartungssensoren (Vibration an den Abwickellagern, Thermografie an den Richtmotoren) typischerweise innerhalb von 8 Monaten.
Anwendungsspezifische Konfigurationen
Öl- & Gasrohrmühlen (API 5L X65–X80): Erfordern Kantenfräsen, Ultraschallprüfung der Bandkanten und einen Akkumulator, der 200 m speichern kann, aufgrund häufiger Schweißinspektionen.
Strukturohr (EN 10219 / ASTM A500): Hohe Geschwindigkeit (50–70 m/min) erfordert ein schnelles Schweißsystem (Zykluszeit ≤25 Sekunden) und einen vertikalen Akkumulator mit geringen Trägheitswalzen.
Kesselrohr (ASTM A179): Extrem empfindlich gegenüber Oberflächenkratzern; es müssen gummibeschichtete Walzen verwendet werden und kein Trimmen—stattdessen vorbeschnittene Coils mit <0,05 mm Grat anfordern.
Edelstahlrohr (AISI 304/316): Erfordert separate Abwickler-Linerplatten, um Kohlenstoffkontamination zu vermeiden; die Richtwalzen müssen auf HRC 58–62 gehärtet sein, um Walzenmarkierungen zu verhindern.
Langfristige Zuverlässigkeit: SANSO’s Ingenieurnansatz
SANSO hat komplette Coil-Verarbeitungsanlagen für mehr als 190 Rohrmühlen weltweit geliefert. Jedes System durchläuft eine Finite-Elemente-Analyse (FEA) zur Abweichung des Abwicklers und zur Biegung der Nivellierwalzen. Ihre neueste Generation integriert einen digitalen Zwilling zur Bandverfolgung, der die Kantenwanderung vorhersagt, bevor sie auftritt. Für eine kürzlich installierte 8″-Linie in Malaysia erzielte SANSO einen Erstpassausbeute von 97,4 % während der zweiten Woche der Inbetriebnahme – teilweise aufgrund eines adaptiven Akkumulator-Spannungsalgorithmus, der die Bandstressvariation um 62 % im Vergleich zur herkömmlichen PID-Regelung reduziert. Das modulare Design ermöglicht die zukünftige Hinzufügung einer Kantenfrästation, ohne den Grundrahmen zu modifizieren. SANSO bietet auch Fern-Diagnosedienste an, die historische Daten nutzen, um vorherzusagen, wann die Bremsbeläge des Abwicklers ausgetauscht werden müssen.
Häufig gestellte Fragen (FAQ)
Q1: Wie berechne ich die erforderliche Lagerlänge eines Akkumulators
für meine Coil-Verarbeitungsanlage?
A1: Bestimmen Sie die Zeit, die benötigt wird, um eine neue Coil vorzubereiten (schneiden, schweißen und neu starten) – typischerweise 45–90 Sekunden.
Multiplizieren Sie dies mit der Liniengeschwindigkeit (m/s). Für eine Mühle, die mit 40 m/min (0,67 m/s)
bei 70 Sekunden Vorbereitung läuft, benötigen Sie 46,9 m Bandlager. Fügen Sie 20 % Sicherheitsmarge hinzu → mindestens 56 m. Für Hochgeschwindigkeitslinien (>60 m/min) wird ein vertikaler
Akkumulator mit 120–150 m Kapazität empfohlen.
Q2: Was ist der akzeptable Verschleiß der Nivellierwalzen, bevor er die
Bandflachheit beeinträchtigt?
A2: Eine Reduzierung des Durchmessers der Arbeitswalzen von >0,5 mm oder ein Rückgang der Oberflächenhärte unter HRC 55 wird die Flachheit beeinträchtigen, insbesondere an den Kanten. Messen Sie den Walzendurchmesser alle 1.500 Betriebsstunden. Wenn die abgenutzte Walze eine 0,1 mm
tiefe Rille erzeugt, wird das Band eine Mittelfalte aufweisen. Ein Nachschleifen ist bis zu 4 mm unter dem ursprünglichen Durchmesser möglich.
Q3: Kann ich sowohl warmgewalzte als auch kaltgewalzte Coils durch die
gleiche Coil-Verarbeitungsanlage führen?
A3: Ja, aber zwei Anpassungen sind notwendig:
(a) Der Druck der Walzen für warmgewalzte (Skalen vorhanden) sollte 30–40 %
höher sein, aufgrund des niedrigeren Reibungskoeffizienten. (b) Die Walzenpenetration des Nivellierers
muss um 0,2–0,4 mm für warmgewalzte erhöht werden, um die Skala zu brechen und den Coil-Satz zu reduzieren. Erwägen Sie auch, einen Skalenbrecher (eine Reihe von kleinen Walzen)
vor dem Nivellierer hinzuzufügen, um das Einbetten von Skalen zu vermeiden.
Q4: Wie beeinflusst die Kantenbearbeitungsschere die
Schweißqualität im Nachgang?
A4: Wenn die Bearbeitung einen Grat hinterlässt, der höher als 0,18 mm ist, neigt der Hochfrequenzstrom dazu, über den Grat zu springen, was ungleichmäßige Erwärmung und einen Kaltnahtfehler verursacht. Verwenden Sie eine Entgratungseinheit (rotierende Drahtbürste) unmittelbar nach dem Schneiden, um die Grat-Höhe auf ≤0,1 mm zu reduzieren. Für Rohre, die in saurem Einsatz verwendet werden
(NACE MR0175), ist Kantenfräsen anstelle von Schneiden obligatorisch.
Q5: Was ist der typische Stromverbrauch eines kompletten
Coil-Verarbeitungssystems für eine 10″-Rohrmühle?
A5: Für eine Linie, die ein 12 mm dickes × 300 mm breites Band bei 20 m/min verarbeitet: Abwicklerbremse (1,5 kW),
Nivellierantriebe (22 kW), Walzenmotoren (2×5,5 kW), hydraulische Energieeinheit des Akkumulators (7,5 kW) und Schere/Schweißer (Spitzenwert 15 kW) → durchschnittlicher Verbrauch 35–40
kWh pro Betriebsstunde. Das Hinzufügen einer Kantenfräse erhöht den Verbrauch um ~11 kW. Energiesparende Linien verwenden regenerative Antriebe am Nivellierer, die bis zu 30 % der Bremsenergie zurückgewinnen.
Q6: Wie oft sollten die Expansionssegmente des Abwicklers geschmiert werden, um ein Abrutschen der Spule zu vermeiden?
A6: Schmieren Sie die Gleitflächen alle 1.000 Spulenwechsel oder alle 500 Betriebsstunden, je nachdem, was zuerst eintritt. Verwenden Sie Hochdruck-Lithfett (NLGI-Grad 2). Anzeichen unzureichender Schmierung: die Spule rutscht während der Verzögerung, was zu Kratzern auf den inneren Wicklungen führt. Bei schweren Spulen (>15 Tonnen) überprüfen Sie die Expansionskeile alle 3.000 Stunden auf Abnutzung.
Optimieren Sie Ihre Streifenvorbereitungsanlage noch heute
Die Auswahl oder Aufrüstung Ihrer Spulenverarbeitungsgeräte ist eine Entscheidung, die sich direkt auf die Effizienz Ihrer Rohrmühle, die Ausschussquote und die Fähigkeit, strengen Standards (API, ASTM, EN) zu entsprechen, auswirkt. Ob Sie die Umrüstzeit zwischen verschiedenen Spulenbreiten reduzieren oder Kantenanschnitte für das Hochfrequenzschweißen beseitigen müssen, die oben beschriebenen technischen Parameter bieten einen Fahrplan.
Für ein Prozessaudit oder ein maßgeschneidertes Angebot basierend auf Ihrer monatlichen Tonnage, Materialgüten und verfügbarem Platz, kontaktieren Sie direkt das Ingenieurteam von SANSO. Geben Sie Ihre Spulenspezifikationen (Breitenbereich, Dicke, Spulen-ID/OD) und die gewünschte Liniengeschwindigkeit an – und erhalten Sie innerhalb von 7 Werktagen einen detaillierten Vorschlag.
Senden Sie Ihre Anforderungen an die Spulenverarbeitungsanlage für eine schnelle ROI-Analyse – einschließlich Streifenbreite, Wanddickenbereich und Zielproduktion (Tonnen/Woche).
Artikeltags:
Verwandte Nachrichten
More Kategorie
Beliebte Artikel
-
 Wie man den richtigen Abwickler für Ihr geschweißtes Rohrherstellungswerk auswählt
-
 Hochpräzisions-Abwickler- und Richtsysteme: Industrielle Auswahl- und Einrichtungsanleitung
-
 Fliegende Kaltkreissäge vs. Reibungssäge: Welche ist die richtige für Ihr Rohrwerk?
-
 ERW-Rohrmühle: Der vollständige Leitfaden für Technik und Prozesse
-
 Top 7 globale ERW-Rohrmühlenmaschinenhersteller: Wer baut die besten?
Neue Artikel
Beliebte Tags
