
Optimierung der Effizienz von Rohrmühlen mit Stahlcoil-Verarbeitungsanlagen
2026-07-25
Für Hersteller von hochfrequent geschweißten Rohren und Rohren bestimmt die Qualität der eingehenden Coils direkt die Integrität des Endprodukts, den Ertrag und die Produktionszeit. Stahlcoil-Verarbeitungsanlagen bilden das kritische Frontend jeder Präzisionsrohrmühle — vom Abwickeln und Nivellieren bis hin zur Kantenbearbeitung und Streifenakkumulation. Schlecht konfigurierte oder veraltete Systeme führen zu Kantenwellen, Kreuzbogenfehlern und inkonsistenter Streckenspannung, was zu Schweißnahtfehlern und dimensionalem Abdriften führt. Dieser technische Tiefgang untersucht jedes Modul der Coil-Verarbeitungslinie, hebt branchenbewährte Lösungen für häufige Fehlerpunkte hervor und bietet umsetzbare Auswahlkriterien für Anlageningenieure und technische Einkäufer.
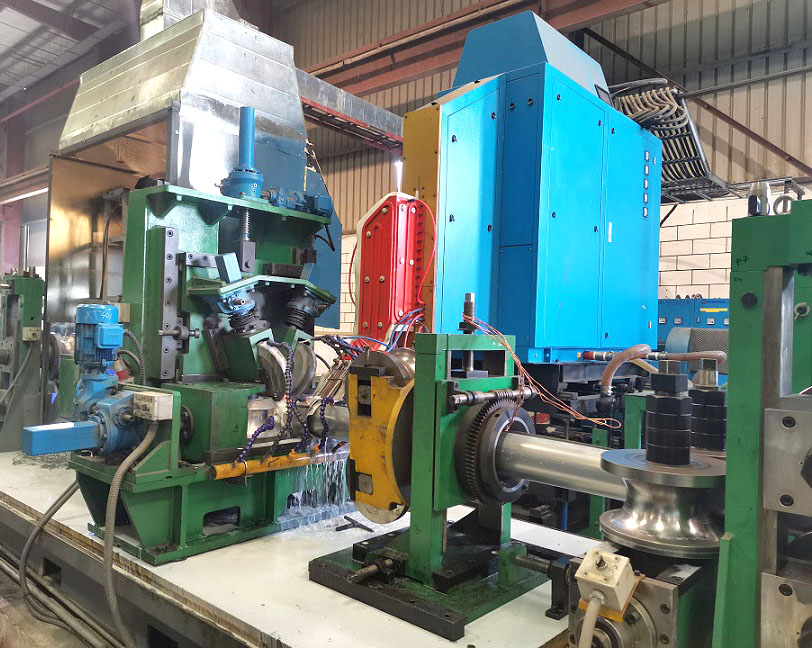
1. Kernmodule moderner Coil-Verarbeitungslinien
Jede robuste Stahlcoil-Verarbeitungsanlage muss Coils von 5 bis 35 metrischen Tonnen, Streifenbreiten von bis zu 1.200 mm (für gängige Rohrdurchmesser) und Dickenbereiche von 0,8 mm bis 12 mm verarbeiten können. Im Folgenden sind die wesentlichen Komponenten für ein fehlerfreies Zuführsystem aufgeführt.
1.1 Schwerlast Abwickler und Doppelend-Abwickler
Elektro-hydraulische Expansionsmandrels – Bieten rutschfreies Greifen der Coils mit typischer Expansionskraft von bis zu 180 kN, um ein Rutschen der inneren Wicklung zu verhindern.
Bremsanlagen – Pneumatische oder regenerative DC-Bremsung sichert eine konstante Rückspannung (3–20 kN), um die Bildung von Schlaufen vor dem Nivellierer zu vermeiden.
Coilwagen mit Lastzellen – Automatische Zentrierung und Hebekapazität, die der Geschwindigkeit der Mühlenlinie entspricht, wodurch manuelle Eingriffe reduziert werden.
In modernen Rohrmühlen reduzieren Doppelend-Abwickler die Coil-Wechselzeit auf unter 90 Sekunden durch doppelte Mandrels und einen automatischen Streifenverbinder. Dies wirkt sich direkt auf die OEE (Overall Equipment Effectiveness) aus — eine wichtige Kennzahl in der Hochvolumen-ERW-Rohrproduktion.
1.2 Präzisions-Rollen-Nivellierer mit Anti-Wellen-Kontrolle
Warm- oder kaltgewalzte Coils enthalten unvermeidlich Restspannungen. Ein sechshoch oder siebenhoch Nivellierer (häufig mit Zwischenstützwalzen) ebnet den Streifen auf eine Flachheitsgenauigkeit von 1,0 mm/Meter. Die neuesten servoverstellbaren Nivellierer beinhalten:
Einzelne Ein-/Ausgangsrollenabstand-Aktoren
Walzendurchmesser von 40–120 mm, abhängig von der Materialstreckgrenze
Vertikale Einstellauflösung von ±0,05 mm über digitales Positionsfeedback
Für hochfeste Stahlgüten (AHSS) müssen Nivellierer Walzenbiegung und Querneigung integrieren, um Viertelverzug zu korrigieren, ohne die Kanten zu überwalzen.
1.3 Kantenbearbeitungs- & Schneidstationen
Um einen konsistenten Schweißnahtabstand zu gewährleisten, müssen die Streifenränder geschnitten oder gefräst werden, um verfestigte Grate und Mikrorisse zu entfernen. Integrierte rotierende Scherenschneiderköpfe mit einstellbaren überlappenden Schneidern (Freiraum optimiert pro Messschieber) erreichen Grat-Höhen unter 0,02 mm. Für Rohrmühlen, die API 5L oder ASTM A500 Güten produzieren, sorgt das Kanten-Schneiden auch dafür, dass keine Seitenrandwelle entsteht, die sonst Finnen im geschweißten Rohr verursacht.
2. Lösung für Hochgeschwindigkeitsakkumulation & Streifenverbindung
Kontinuierliche Rohrschweißlinien erfordern einen ununterbrochenen Streifenfluss während der Coil-Wechsel. Hier speichern horizontale oder vertikale Schleifenakkumulatoren 180 bis 300 Meter Streifen. Die neuesten servoangetriebenen Schleifenwagen verwenden kontaktlose Lasersensoren zur Positionsbestimmung, um die Streckenspannung innerhalb von ±2% des Sollwerts zu regulieren und Überdehnung oder Schlupftaschen zu vermeiden.
Die Ergänzung des Akkumulators ist ein automatischer Endschweißer (Scherschnellschweißer oder Mischnahtschweißer). Ein Scherschnellschweißer schneidet beide Coil-Enden rechtwinklig mit einer Winkelgenauigkeit von 0,5°, bevor er eine MIG/TIG-Überlappungsschweißung durchführt, die weniger als 10 % Dicke Überfüllung aufweist. Dies garantiert, dass die geschweißte Verbindung durch die Formwalzen und den Größenabschnitt ohne Beschädigung der Werkzeuge geht.
3. Adressierung von Branchenproblemen mit fortschrittlichen Stahlcoil-Verarbeitungsanlagen
Feld Erfahrungen aus über 200 Rohrmühlen-Audits zeigen drei wiederkehrende Fehler, die direkt mit unzureichenden Front-End-Systemen verbunden sind. Im Folgenden erörtern wir jeden Schmerzpunkt und die verfügbaren ingenieurtechnischen Gegenmaßnahmen.
3.1 Schmerzpunkt: Rissbildung und Bruch an Coil-Kanten
Ursachen: Geschnittene Kanten mit verbleibenden Schergraten oder lokaler Werkzeughärtung durch stumpfe Trimmermesser.
Lösung: Installation von Kantenbearbeitungsgeräten (Entgrateinheiten) mit rotierenden Hartmetallbürsten oder feinen Schleifköpfen. Für hochfeste Coils erkennen inline Wirbelstrom-Oberflächenscanner Mikrorisse >0,5 mm, bevor sie sich durch den Formabschnitt ausbreiten. Die Implementierung dieser Maßnahmen reduziert die Ausschussraten um 30–40 % gemäß einer Branchenumfrage aus dem Jahr 2023.
3.2 Schmerzpunkt: Laterales Streifenwandern (Schrägstellung)
Unkontrollierte Streifenschrägstellung verursacht Fehlstellungen in den Formwalzen, was zu schraubenförmigen Nahtfehlern führt. Die Lösung ist ein geschlossener Regelungsleitfaden, der stromabwärts des Nivelliergeräts angebracht ist: Ein Paar berührungsloser linearer photoelektrischer Sensoren erkennt die Kantenposition alle 20 ms, dann verschiebt ein hydraulischer Zylinder die gesamte Führungsrollenbaugruppe, um die Streifenmittelachse innerhalb einer Toleranz von ±1,0 mm zu halten. Dieses Maß an Genauigkeit ist in Hochgeschwindigkeitsmühlen, die mit 120 m/min laufen, Standard.
3.3 Schmerzpunkt: Oberflächenkontamination / Rost
Warmgewalzte Coils tragen oft Walzhaut und verbleibende Schmierstoffe. Ein Coil-Reinigungsabschnitt (Bürstenwalze + Hochdruckspülung + Luftmesser-Trocknung) entfernt 99 % der partikulären Verunreinigungen und verhindert Grubenbildung und Einschlüsse in der Schweißzone. Integriert mit Vakuum-Ölsprühabsaugern entsprechen solche Systeme auch den OSHA/NIOSH-Arbeitsplatzluftqualitätsstandards.
4. Automatisierungsarchitektur für Coil-Verarbeitungslinien
Die heutigen Stahlcoil-Verarbeitungsanlagen arbeiten unter einer zentralisierten PLC/HMI mit digitaler Vernetzung (Profinet oder EtherCAT). Wichtige Merkmale für eine zukunftssichere Linie:
Rezeptverwaltung – Speichert Parameter (Abwicklerdrehmoment, Nivellierabstände, Trimmerfreigabe) für über 50 Coil-Qualitäten.
Prädiktive Wartung – Vibrationssensoren an den Arbeitsrollenlagern des Nivelliergeräts und den Trimmer-Spindeln warnen die Bediener vor Werkzeugverschleiß, bevor die Produktqualität abnimmt.
Datenhistoriker – Verfolgt Streckenspannung, Abflachungsverhältnis und Kantenqualität pro Coil und ermöglicht die Rückverfolgbarkeit für ISO 9001 oder API Q1 Audits.
Die Integration dieser Funktionen reduziert ungeplante Ausfallzeiten um 25 % basierend auf Felddaten von Mühlen, die veraltete Linien mit modernen Sensoren aufgerüstet haben.
5. Warum Prozessintegration wichtig ist – Fallstudien
Ein Hersteller aus Südostasien, der ERW-Rohre von 2″ bis 6″ produziert, ersetzte seinen Abwickler und Trimmer aus den 1990er Jahren durch eine vollständig synchronisierte Linie von SANSO. Die neue Stahlcoil-Verarbeitungsanlage reduzierte den Kantengrat von 0,08 mm auf 0,015 mm und beseitigte Kantenwellen über 1,2 mm/m. Nach drei Monaten erhöhte sich die Schweißgeschwindigkeit von 38 m/min auf 52 m/min, und der wöchentliche Ausschuss sank um 17 metrische Tonnen. Dieses Beispiel zeigt, dass ein integrierter Ansatz zur Coil-Handhabung – nicht nur einzelne Maschinen – einen messbaren ROI liefert.
Für die Nachrüstung von Anlagen mit separaten Komponenten bietet SANSO schlüsselfertige Ingenieurdienstleistungen an: von hydraulischen Systemen und elektrischen Schaltschränken bis hin zur Inbetriebnahme vor Ort. Ihr proprietärer Leveler-Steuerungsalgorithmus kompensiert automatisch die variierende Wickelkronenform, ein Merkmal, das oft bei generischen Gerätepaketen fehlt.
6. Technische Auswahl-Checkliste für Käufer
Bei der Bewertung von Stahlwickelverarbeitungsanlagen oder der Aufrüstung einzelner Stationen verwenden Sie diese Checkliste, die aus den Empfehlungen von ISO/TC 44 (Schweißen und verwandte Verfahren) entwickelt wurde:
Was ist der maximale Wickeldurchmesser/Wickelinnendurchmesser und die Gewichtskapazität im Verhältnis zu Ihrem zukünftigen Produktmix?
Bietet der Leveler eine unabhängige Einstellung der Rückrollanpassung zur Korrektur von Randwellen?
Ist die Steuerung des Akkumulator-Schleifensteuerung mit dem Formabschnitt der Anlage über einen speziellen Bewegungscontroller synchronisiert?
Sind Verschleißteile (Trimmmesser, Arbeitswalzen des Levelers) als Standardprodukte mit dokumentierter Härte HRC 58–62 erhältlich?
Bietet das Steuersystem Echtzeitdaten zur Abweichung der Banddicke für die Anpassung der Schweißparameter im nachgelagerten Prozess?
Die frühzeitige Behandlung dieser Punkte vermeidet kostspielige Änderungen während der Inbetriebnahme.
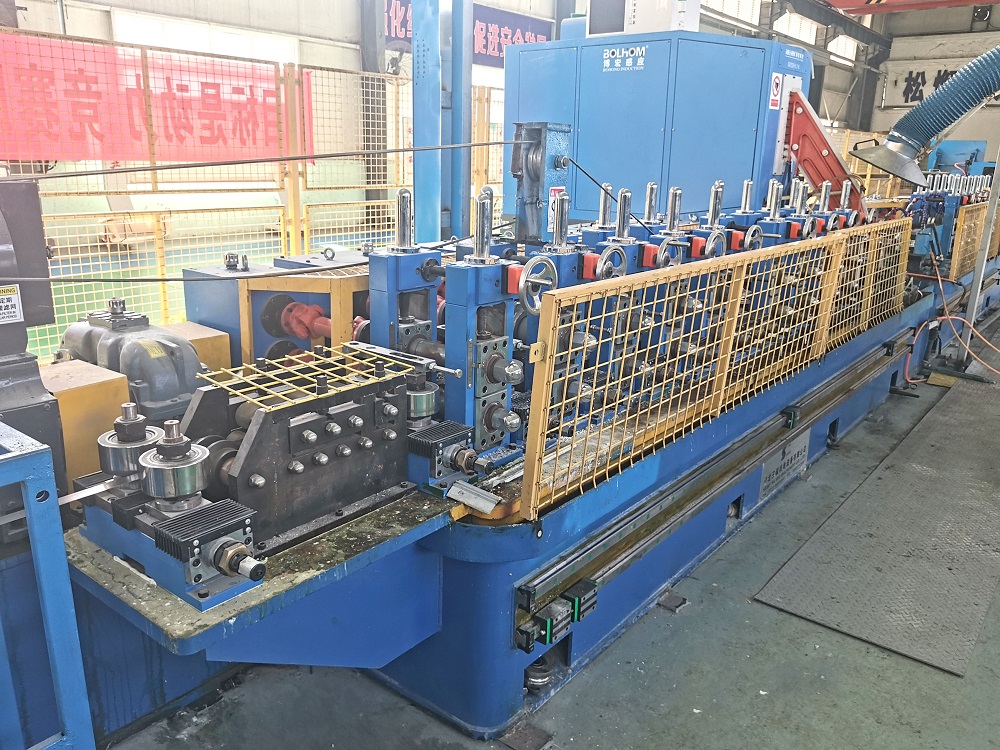
7. Zukunftssicherung: Niedrigprofil-Wickellinie Fußabdruck & Energiegewinnung
Der Platzbedarf in bestehenden Rohrwerken erfordert kompakte Designs für die Wickelverarbeitung. Moderne Einheiten integrieren den Wickelwagen, den Abwickler und den Walzenrichtapparat auf einem einzigen Gestell, wodurch die Länge um 3-4 Meter reduziert wird. Darüber hinaus gewinnen regenerative Antriebe am Abwickelmandrel Bremsenergie zurück in den Gleichstrombus der Anlage und senken den Energieverbrauch um bis zu 12 % pro Wickelwechsel.
Häufig gestellte Fragen (Technisch & Betrieblich)
Q1: Wie beeinflusst die Stahlwickelverarbeitungsanlage die Schweißnahtfestigkeit in ERW-Rohren?
A1: Direkt. Ungleichmäßige Bandkanten oder verbleibende Wölbungen erzeugen inkonsistente Randheizung und Schmiededruck. Eine hochwertige Verarbeitung gewährleistet eine gleichmäßige Randgeometrie und saubere Oberflächen, was zu einer Naht mit 98–100 % Festigkeit des Grundmaterials nach dem Normalisieren führt.
Q2: Kann dieselbe Wickelverarbeitungsanlage sowohl warmgewalzte (HR) als auch kaltgewalzte (CR) Wickel verarbeiten?
A2: Ja, aber mit Konfigurationsänderungen. HR-Wickel bis zu 8 mm erfordern einen stärkeren Leveler (≥250 kN Rückrollkraft) und Hartmetall-Schneider, um der Skalenabrieb zu widerstehen. CR-Wickel benötigen Antimarkierungswalzen und Staubabsaugung. Eine flexible Linienkonfiguration ermöglicht das Umrüsten innerhalb von 2–3 Stunden.
Q3: Wie lange ist die typische Amortisationszeit für die Aufrüstung eines bestehenden Abwicklers zu einem Doppelkopf-Abwickler mit automatischer Bandverbindung?
A3: Für Werke, die zwei Schichten (5.000 Betriebsstunden/Jahr) betreiben, spart die Reduzierung der Stillstandszeit beim Wickelwechsel (von 12 Minuten auf 2 Minuten) jährlich etwa 800 Stunden. Bei Umrüstkosten von etwa 95.000 USD erfolgt die Amortisation in 7–9 Monaten.
Q4: Wie funktionieren Online-Systeme zur Messung der Bandflachheit, und sind sie notwendig?
A4: Kapazitive oder laserbasierte Flachheitswalzen messen die Spannungsverteilung über die Bandbreite. Für Rohrwerke, die Automobilstrukturkomponenten herstellen (mit ≤0,5 mm/m Flachheitsvorgabe), ist eine geschlossene Regelung der Flachheit zwingend erforderlich. Für allgemeine Rohre ist eine manuelle Überprüfung mit einem Fühler alle zwei Wickel akzeptabel.
Q5: Bietet SANSO Nachrüstpakete für Upgrades der Akkumulator-Spannungsregelung an?
A5: Ja. SANSO bietet modulare Servoschleifenpakete an, die Laserdistanzsensoren, ABB-Antriebe und vorprogrammierte PLC-Software umfassen, die mit den meisten älteren horizontalen Akkumulatoren kompatibel sind. Das System wird in einer einzigen 8-Stunden-Schicht mit Unterstützung bei der Ferninbetriebnahme installiert.
Fazit & Nächste Schritte
Zusammenfassend lässt sich sagen, dass zuverlässige Stahlbandverarbeitungsgeräte die Grundlage für das Hochgeschwindigkeitsrohrschweißen bilden, was sich direkt auf die Kantenbearbeitung, die Streckenspannungsstabilität und den Materialabfall auswirkt. Die Bewertung Ihrer aktuellen Linie anhand der oben genannten technischen Kennzahlen und Lösungsmöglichkeiten wird spezifische Upgrade-Möglichkeiten aufzeigen – sei es ein Abkantgerät mit Gratkontrolle, ein automatisierter Lenkschlitten oder eine vollständige Akkumulator-Nachrüstung.
Bereit, Ihre Engpässe bei der Bandverarbeitung zu besprechen oder ein individuelles Linienlayout anzufordern? Kontaktieren Sie SANSO direkt für eine unverbindliche technische Beratung und ein detailliertes Angebot. Unser Ingenieurteam bietet Linienaudits, ROI-Berechnungen und Prozessgarantien, die auf Ihre Rohrabmessungen und Produktionsziele zugeschnitten sind.
Anfrage senden → (oder per E-Mail info@sansohftubemill.com für eine Antwort am selben Tag von einem leitenden Anwendungsingenieur).
Artikeltags:
Verwandte Nachrichten
More Kategorie
Beliebte Artikel
-
 Wie man den richtigen Abwickler für Ihr geschweißtes Rohrherstellungswerk auswählt
-
 Hochpräzisions-Abwickler- und Richtsysteme: Industrielle Auswahl- und Einrichtungsanleitung
-
 Fliegende Kaltkreissäge vs. Reibungssäge: Welche ist die richtige für Ihr Rohrwerk?
-
 ERW-Rohrmühle: Der vollständige Leitfaden für Technik und Prozesse
-
 Top 7 globale ERW-Rohrmühlenmaschinenhersteller: Wer baut die besten?
Neue Artikel
Beliebte Tags
