
Accueil > Blogs > Optimisation de l'efficacité du moulin à tubes avec l'équipement de traitement de bobines d'acier
Optimisation de l'efficacité du moulin à tubes avec l'équipement de traitement de bobines d'acier
2026-07-25
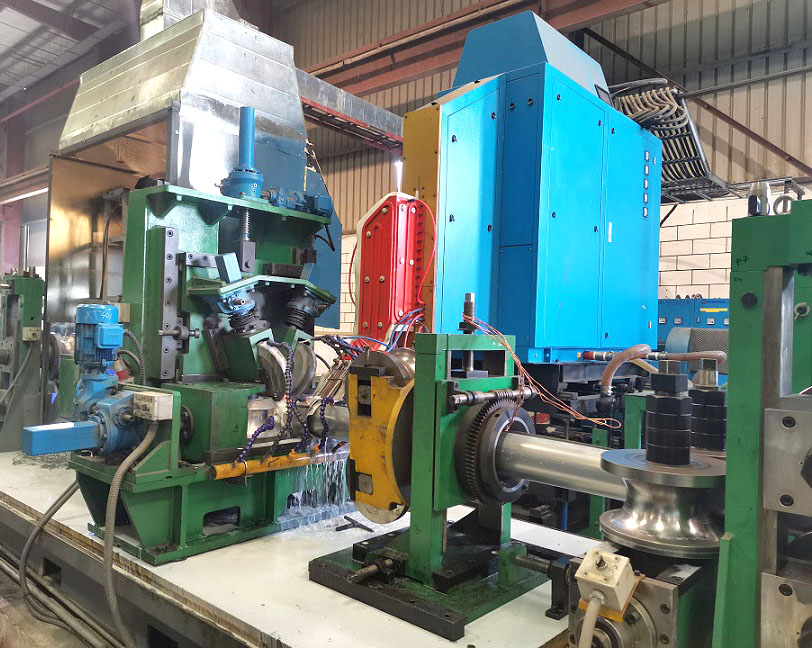
Pour les producteurs de tubes et de tuyaux soudés à haute fréquence, la qualité de la bobine entrante détermine directement l'intégrité du produit final, le rendement et le temps de production. L'équipement de traitement des bobines en acier forme l'élément critique de tout laminoir de tubes de précision — de déroulage et de nivellement à la conditionnement des bords et à l'accumulation de bandes. Des systèmes mal configurés ou obsolètes introduisent des vagues de bord, des défauts de traversin et une tension de bande incohérente, entraînant des défauts de joint de soudure et un dérive dimensionnelle. Cette analyse technique approfondie examine chaque module de la ligne de traitement des bobines, met en évidence des solutions éprouvées par l'industrie pour des points de défaillance courants, et fournit des critères de sélection exploitables pour les ingénieurs d'usine et les acheteurs techniques.
1. Modules de base des lignes de traitement des bobines modernes
Tout système de traitement des bobines en acier robuste doit gérer des bobines de 5 à 35 tonnes métriques, des largeurs de bande allant jusqu'à 1 200 mm (pour des diamètres de tube courants), et des épaisseurs comprises entre 0,8 mm et 12 mm. Voici les composants essentiels pour un système d'alimentation sans défaut.
1.1 Dérouleurs lourds et Dérouleurs à double extrémité
Mandrins d'expansion électro-hydrauliques – Fournissent une prise de bobine sans glissement avec une force d'expansion typique allant jusqu'à 180 kN, empêchant le glissement de l'enroulement interne.
Systèmes de freinage à traction – Le freinage pneumatique ou régénératif en courant continu assure une tension de retour constante (3–20 kN) pour éviter la formation de boucles avant le niveleur.
Chariot de bobine avec cellules de charge – Centrage automatique et capacité de levage correspondant à la vitesse de la ligne de laminoir, réduisant l'intervention manuelle.
Dans les laminoirs de tubes modernes, les dérouleurs à double extrémité réduisent le temps de changement de bobine à moins de 90 secondes grâce à des mandrins doubles et à un assembleur de bande automatique. Cela impacte directement l'OEE (Efficacité Globale de l'Équipement) — un indicateur clé dans la production de tuyaux ERW à volume élevé.
1.2 Niveleurs à rouleaux de précision avec contrôle anti-vague
Les bobines à chaud ou à froid, telles que laminées, contiennent inévitablement des contraintes résiduelles. Un niveleur à six rouleaux ou à sept rouleaux (souvent avec des rouleaux de soutien intermédiaires) aplatit la bande à une tolérance de planéité de 1,0 mm/mètre. Les derniers niveleurs à servo-ajustement intègrent :
Actionneurs de jeu de rouleaux d'entrée/sortie individuels
Diamètres de rouleaux de travail de 40 à 120 mm selon la résistance à la traction du matériau
Résolution d'ajustement vertical de ±0,05 mm via retour de position numérique
Pour les aciers à haute résistance avancée (AHSS), les niveleurs doivent intégrer la flexion des rouleaux de travail et l'inclinaison croisée pour corriger le plissement sans sur-rouler les bords.
1.3 Stations de découpe et de fente des bords
Pour garantir un écart de joint de soudure constant, les bords de la bande nécessitent un cisaillage ou un fraisage pour éliminer les bavures durcies par le travail et les micro-fissures. Des têtes de cisaillage rotatif intégrées avec des coupeurs à recouvrement réglables (dégagement optimisé par calibre) atteignent des hauteurs de bavure inférieures à 0,02 mm. Pour les laminoirs de tubes produisant des grades API 5L ou ASTM A500, la fente des bords garantit également l'absence de courbure de découpe latérale, ce qui autrement cause des ailettes à l'intérieur du tube soudé.
2. Résoudre l'accumulation à grande vitesse et le joint de bande
Les lignes de soudage de tubes continues exigent un flux de bande ininterrompu lors des changements de bobine. Ici, des accumulateurs de boucle horizontaux ou verticaux stockent 180 à 300 mètres de bande. Les derniers chariots de bouclage à servo entraînement utilisent des capteurs de position laser sans contact pour réguler la tension de la bande dans une plage de ±2 % du point de consigne, éliminant l'étirement excessif ou les poches de jeu.
Complétant l'accumulateur se trouve un soudage de bord automatique (soudeur de cisaillement ou soudeur de joint de mélange). Un soudeur de cisaillement coupe les deux extrémités de la bobine de manière carrée avec une précision angulaire de 0,5°, puis effectue une soudure MIG/TIG en chevauchement qui maintient moins de 10 % de surépaisseur. Cela garantit que le joint soudé passe à travers les rouleaux de formage et la section de dimensionnement sans endommager les outils.
3. Répondre aux points de douleur de l'industrie avec des Équipements de traitement des bobines en acier avancés
L'expérience sur le terrain de plus de 200 audits de laminoirs révèle trois pannes récurrentes directement liées à des systèmes frontaux inadéquats. Ci-dessous, nous discutons de chaque point de douleur et des contre-mesures d'ingénierie disponibles.
3.1 Point de douleur : Fissuration et rupture des bords de la bobine
Causes profondes : Bords coupés avec des bavures de cisaillement résiduelles ou un durcissement local dû à des couteaux de coupe émoussés.
Solution : Installer des conditionneurs de bord (unités de débourrage) avec des brosses en carbure rotatives ou des têtes de meulage fines. Pour les bobines à haute résistance, des scanners de surface à courant de Foucault en ligne détectent les micro-fissures >0,5 mm avant qu'elles ne se propagent à travers la section de formage. La mise en œuvre de ces mesures réduit les taux de rebut de 30 à 40 % selon une enquête de l'industrie de 2023.
3.2 Point de douleur : Dérive latérale de la bande (Cambrure)
Une cambrure de bande incontrôlée provoque un désalignement dans les rouleaux de formage, entraînant des défauts de joint hélicoïdal. La solution est un système de guidage à boucle fermée en aval du niveleur : une paire de capteurs photoélectriques linéaires sans contact détecte la position des bords toutes les 20 ms, puis un cylindre hydraulique déplace l'ensemble du rouleau de guidage pour maintenir la ligne centrale de la bande dans une tolérance de ±1,0 mm. Ce niveau de précision est standard dans les laminoirs à grande vitesse fonctionnant à 120 m/min.
3.3 Point de douleur : Contamination de surface / Rouille
La bobine laminée à chaud transporte souvent de l'échelle de laminoir et des lubrifiants résiduels. Une section de nettoyage de bobine (rouleau de brossage + rinçage haute pression + séchage à air) élimine 99 % des contaminants particulaires, empêchant les piqûres et les lignes d'inclusion dans la zone de soudure. Intégrés avec des extracteurs de brouillard d'huile sous vide, ces systèmes respectent également les normes de qualité de l'air en milieu de travail OSHA/NIOSH.
4. Architecture d'automatisation pour les lignes de traitement des bobines
Les équipements de traitement des bobines en acier d'aujourd'hui fonctionnent sous un PLC/HMI centralisé avec mise en réseau numérique (Profinet ou EtherCAT). Caractéristiques clés pour une ligne à l'épreuve du futur :
Gestion des recettes – Stocke les paramètres (couple de déroulage, écarts de niveleur, dégagement de coupe) pour plus de 50 grades de bobines.
Maintenance prédictive – Des capteurs de vibration sur les roulements de travail du niveleur et les broches de coupe alertent les opérateurs sur l'usure des outils avant que la qualité du produit ne se dégrade.
Historien de données – Suit la tension de la bande, le rapport de réduction de planéité et la qualité des bords par bobine, permettant la traçabilité pour les audits ISO 9001 ou API Q1.
L'intégration de ces fonctionnalités réduit les temps d'arrêt non planifiés de 25 % selon des données de terrain provenant de laminoirs qui ont modernisé des lignes héritées avec des capteurs modernes.
5. Pourquoi l'intégration des processus est importante – Aperçus de cas
Un fabricant d'Asie du Sud-Est produisant des tuyaux ERW de 2″ à 6″ a remplacé son dérouleur et sa coupe des années 1990 par une ligne entièrement synchronisée de SANSO. Le nouvel équipement de traitement des bobines en acier a réduit la bavure des bords de bande de 0,08 mm à 0,015 mm et éliminé l'ondulation des bords au-delà de 1,2 mm/m. Après trois mois, la vitesse de soudage est passée de 38 m/min à 52 m/min, et le rebut hebdomadaire a chuté de 17 tonnes métriques. Cet exemple illustre qu'une approche intégrée de la manipulation des bobines — et non seulement des machines individuelles — offre un retour sur investissement mesurable.
Pour le retrofitting des composants séparés des usines, SANSO fournit une ingénierie clé en main : des systèmes hydrauliques et des armoires électriques à la mise en service sur le terrain. Leur algorithme de contrôle de nivellement propriétaire compense automatiquement la variation de la couronne de la bobine, une fonctionnalité souvent absente des équipements génériques.
6. Liste de vérification technique pour les acheteurs
Lors de l'évaluation des fournisseurs d'équipements de traitement des bobines en acier ou de la mise à niveau des stations individuelles, utilisez cette liste de vérification développée à partir des recommandations de l'ISO/TC 44 (soudage et procédés connexes) :
Quelle est la capacité maximale de diamètre extérieur/intérieur et de poids par rapport à votre futur mélange de produits ?
Le nivellement offre-t-il un ajustement indépendant des rouleaux de secours pour la correction des vagues de bord ?
Le contrôle de la boucle d'accumulateur est-il synchronisé avec la section de formage du laminoir via un contrôleur de mouvement dédié ?
Les pièces d'usure (lames de découpe, rouleaux de travail de nivellement) sont-elles disponibles en stock avec une dureté documentée HRC 58–62 ?
Le système de contrôle fournit-il des données de déviation d'épaisseur de bande en temps réel pour le réglage des paramètres de soudage en aval ?
Aborder ces points dès le départ évite des modifications coûteuses lors de la mise en service.
7. Anticipation de l'avenir : Empreinte de ligne de bobine à profil bas & Récupération d'énergie
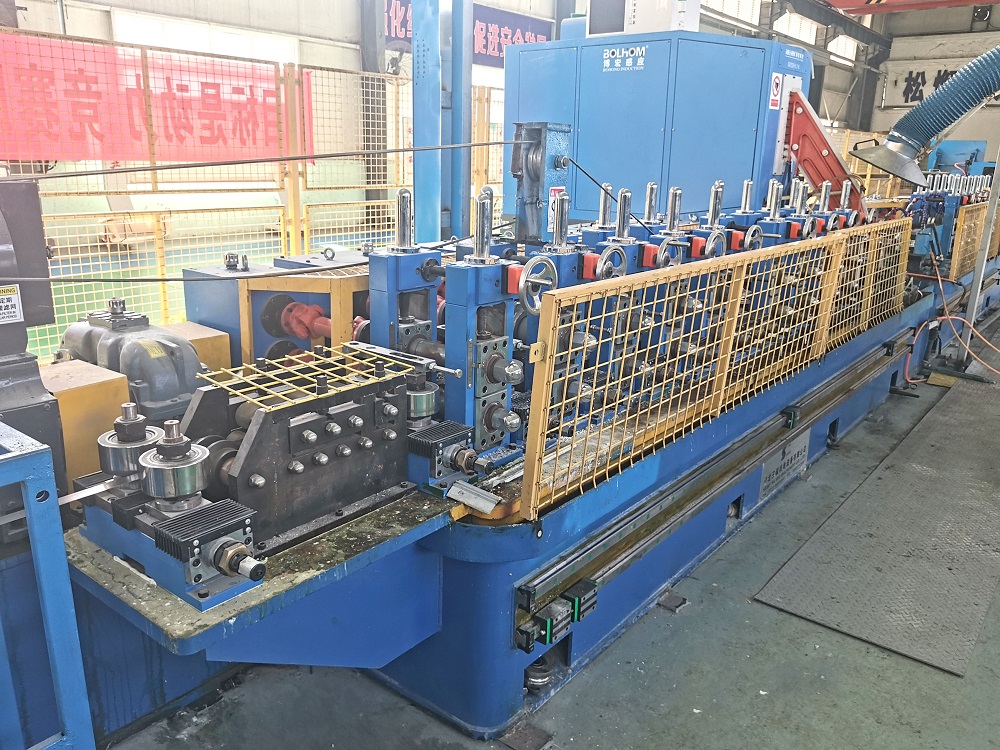
Les contraintes d'espace au sol dans les usines de tubes existantes nécessitent des conceptions de traitement des bobines compactes. Les unités modernes intègrent le chariot de bobine, le dérouleur et le redresseur à pince sur un seul châssis, réduisant la longueur de 3 à 4 mètres. De plus, les entraînements régénératifs sur le mandrin du dérouleur récupèrent l'énergie de freinage vers le bus CC de l'usine, réduisant la consommation d'énergie jusqu'à 12 % par changement de bobine.
Questions Fréquemment Posées (Techniques & Opérationnelles)
Q1 : Comment les équipements de traitement des bobines en acier affectent-ils la résistance des soudures dans les tuyaux ERW ?
A1 : Directement. Des bords de bande inégaux ou un cambrage résiduel créent un chauffage et une pression de forgeage des bords incohérents. Un traitement de haute qualité garantit une géométrie de bord uniforme et des surfaces propres, ce qui produit une soudure avec 98–100 % de résistance du métal parent après normalisation.
Q2 : La même ligne de traitement de bobines peut-elle gérer à la fois des bobines laminées à chaud (HR) et des bobines laminées à froid (CR) ?
A2 : Oui, mais avec des changements de configuration. Les bobines HR jusqu'à 8 mm nécessitent un nivellement plus fort (≥250 kN de force de rouleau de secours) et des lames de découpe en carbure pour résister à l'abrasion de l'échelle. Les bobines CR ont besoin de rouleaux anti-marques et d'extraction de poussière. Une configuration de ligne flexible permet un re-outillage en 2 à 3 heures.
Q3 : Quelle est la période de retour sur investissement typique pour la mise à niveau d'un dérouleur existant vers un dérouleur à double tête avec jointure automatique de bande ?
A3 : Pour les usines fonctionnant deux équipes (5 000 heures de fonctionnement/an), la réduction du temps d'arrêt pour le changement de bobine (de 12 minutes à 2 minutes) permet d'économiser environ 800 heures par an. Avec des coûts de conversion d'environ 95 000 $, le retour sur investissement se produit en 7 à 9 mois.
Q4 : Comment fonctionnent les systèmes de mesure de planéité de bande en ligne, et sont-ils nécessaires ?
A4 : Des rouleaux de planéité capacitifs ou basés sur laser mesurent la distribution de tension sur la largeur de la bande. Pour les usines de tubes produisant des composants structurels automobiles (avec une spécification de planéité ≤0,5 mm/m), un contrôle de planéité en boucle fermée est obligatoire. Pour les tuyaux généraux, un contrôle manuel avec un calibre à feeler tous les deux bobines est acceptable.
Q5 : SANSO propose-t-il des packages de rétrofit pour les mises à niveau du contrôle de tension des accumulateurs ?
A5 : Oui. SANSO fournit des packages de boucle servo-modulaire comprenant des capteurs de distance laser, des variateurs ABB et des logiciels PLC préprogrammés, compatibles avec la plupart des accumulateurs horizontaux anciens. Le système s'installe en un seul quart de travail de 8 heures avec un support de mise en service à distance.
Conclusion & Prochaines étapes
Pour résumer, un équipement de traitement de bobines en acier fiable sert de fondation pour le soudage de tubes à grande vitesse, impactant directement la préparation des bords, la stabilité de la tension des bandes et le gaspillage de matériaux. Évaluer votre ligne actuelle par rapport aux métriques techniques et aux solutions aux points de douleur ci-dessus mettra en évidence des opportunités de mise à niveau spécifiques — que ce soit un égaliseur avec contrôle des bavures, un guide de direction automatisé ou un rétrofit complet d'accumulateur.
Prêt à discuter de vos goulets d'étranglement dans le traitement des bobines ou à demander un agencement de ligne personnalisé ? Contactez SANSO directement pour une consultation technique sans engagement et une proposition détaillée. Notre équipe d'ingénierie fournit des audits de ligne, des calculs de ROI et des garanties de processus adaptés à vos dimensions de tube et à vos objectifs de production.
Envoyer une demande → (ou envoyez un email info@sansohftubemill.com pour une réponse le jour même d'un ingénieur d'application senior).
tags d'article:
Actualités connexes
More Articles populaires
-
 Comment choisir le bon dérouleur de bobine pour votre usine de fabrication de tuyaux soudés
-
 Systèmes de Dérouleur et Redresseur de Haute Précision : Guide de Sélection et d'Installation Industrielle
-
 Scie à froid volante vs. scie à friction : laquelle est la meilleure pour votre moulin à tubes ?
-
 Laminoir à tubes ERW : Le guide complet d'ingénierie et de processus
-
 Top 7 fabricants mondiaux de machines de moulin à tubes ERW : Qui construit le meilleur ?
Nouveaux articles
Tags populaires
