
优化管材轧机效率与钢卷加工设备
2026-07-25
对于高频焊接管和管道生产商,进料卷的质量直接决定了最终产品的完整性、产量和生产正常运行时间。钢卷加工设备构成了任何精密管道轧机的关键前端——从解卷和整平到边缘处理和带材积累。配置不当或过时的系统会引入边缘波动、交叉弯曲缺陷和不一致的带材张力,导致焊缝缺陷和尺寸漂移。本文深入探讨了卷材加工线的每个模块,突出了行业验证的常见故障点解决方案,并为工厂工程师和技术采购人员提供了可操作的选择标准。
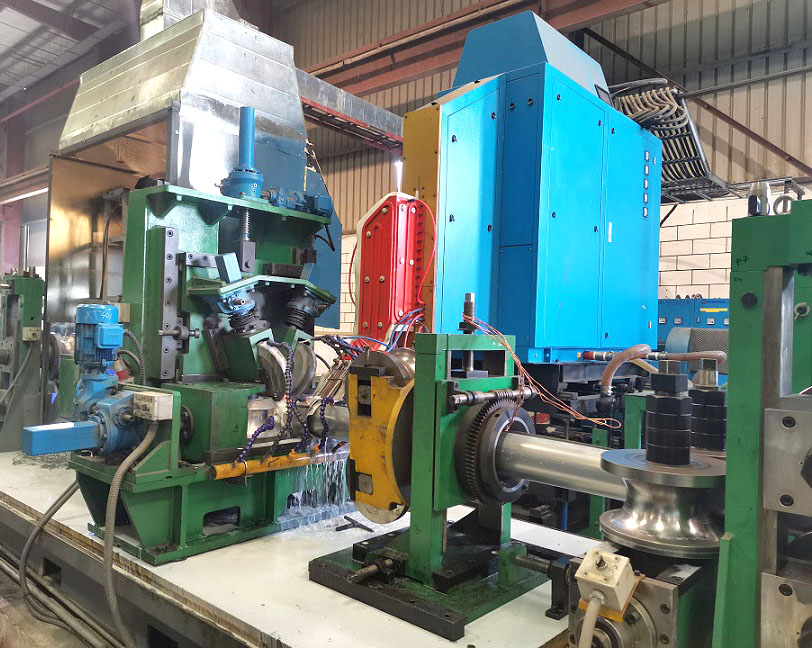
1. 现代卷材加工线的核心模块
任何强大的钢卷加工设置必须处理从5到35公吨的卷材,带宽可达1200毫米(用于常见管道直径),厚度范围在0.8毫米到12毫米之间。以下是零缺陷进料系统的基本组件。
1.1 重型 解卷机 和双端解卷机
电液扩张心轴 – 提供无滑动的卷材夹持,典型扩张力可达180 kN,防止内卷滑移。
拖动制动系统 – 气动或再生直流制动确保恒定的回张力(3–20 kN),以避免在整平机之前形成环。
带有负载传感器的卷材车 – 自动中心和提升能力与轧机线速度匹配,减少人工干预。
在现代 管道轧机中,双端解卷机通过双心轴和自动带材接头将卷材更换时间缩短到90秒以内。这直接影响OEE(整体设备有效性)——这是高产量ERW管道生产中的关键指标。
1.2 具有抗波动控制的精密辊整平机
热轧或冷轧卷材不可避免地含有残余应力。六高或七高辊整平机(通常带有中间备辊)将带材整平至1.0 mm/m的平整度公差。最新的伺服可调整平机包括:
单独的进出口辊间隙执行器
根据材料屈服强度的工作辊直径从40–120 mm不等
通过数字位置反馈实现±0.05 mm的垂直调整分辨率
对于先进的高强度钢(AHSS)等级,整平机必须结合工作辊弯曲和交叉倾斜,以在不过度轧制边缘的情况下纠正四分之一弯曲。
1.3 边缘修整和切割站
为了保证一致的焊缝间隙,带材边缘需要剪切或铣削以去除工硬化的毛刺和微裂纹。集成的旋转剪切修整头配有可调重叠刀具(根据规格优化间隙)可实现毛刺高度低于0.02 mm。对于生产API 5L或ASTM A500等级的管道轧机,边缘切割还确保没有侧修卷,这否则会导致焊接管内的翅片。
2. 解决高速积累和带材连接
连续管焊接生产线在卷材更换期间需要不间断的带材流动。在这里,水平或垂直环形积累器存储180到300米的带材。最新的伺服驱动环形车使用非接触激光位置传感器来调节带材张力在设定点的±2%范围内,消除过度拉伸或松弛口袋。
补充积累器的是一台自动端焊机(剪切焊机或捣接焊机)。剪切焊机以0.5°的角度精确修整两个卷材的端部,然后进行MIG/TIG重叠焊接,保持厚度超填充率低于10%。这确保焊接接头能够通过成型辊和定尺寸部分而不损坏工具。
3. 用先进的 钢卷加工设备 解决行业痛点
来自200多个管道厂审计的现场经验揭示了三个与前端系统不足直接相关的重复性故障。以下我们讨论每个痛点及可用的工程对策。
3.1 痛点:卷边开裂和断裂
根本原因:带有残余剪切毛刺或由于钝化修整刀具造成的局部工件硬化的切割边缘。
解决方案:安装边缘调理器(去毛刺单元),配备旋转的碳化钨刷或精细磨削头。对于高强度卷材,在线涡流表面扫描仪可以在微裂纹大于0.5毫米之前检测到它们,以防止它们在成型部分传播。根据2023年的行业调查,实施这些措施可将废料率降低30-40%。
3.2 痛点:横向带材偏移(弯曲)
不受控制的带材弯曲会导致成型辊的错位,从而产生螺旋接缝缺陷。解决方案是在平整机下游安装闭环导向系统:一对非接触线性光电传感器每20毫秒检测一次边缘位置,然后液压缸移动整个导向辊组件,以保持带材中心线在±1.0毫米的公差范围内。这种精度在以120米/分钟运行的高速轧机中是标准配置。
3.3 痛点:表面污染/生锈
热轧卷材通常带有轧制皮和残余润滑剂。卷材清洗部分(刷辊+高压冲洗+气刀干燥)去除99%的颗粒污染物,防止焊接区域出现凹坑和夹杂线。与真空油雾抽取器集成,这种系统还符合OSHA/NIOSH工作场所空气质量标准。
4. 卷材加工线的自动化架构
如今的钢卷加工设备在集中式PLC/HMI下运行,配备数字网络(Profinet或EtherCAT)。未来-proof生产线的关键特性:
配方管理 – 存储50多种卷材等级的参数(卸卷机扭矩、平整机间隙、修整机间隙)。
预测性维护 – 平整机工作辊轴承和修整机主轴上的振动传感器在产品质量下降之前提醒操作员工具磨损。
数据历史记录 – 跟踪每卷的带材张力、平整减小比率和边缘质量,实现ISO 9001或API Q1审计的可追溯性。
根据从升级传统生产线到现代传感器的轧机的现场数据,集成这些特性可将计划外停机时间减少25%。
5. 为什么流程集成很重要 – 案例洞察
一家东南亚制造商生产2″到6″的ERW管道,用来自SANSO的全同步生产线替换了1990年代的卸卷机和修整机。新的钢卷加工设备将带材边缘毛刺从0.08毫米减少到0.015毫米,并消除了超过1.2毫米/米的边缘波动。三个月后,焊接速度从38米/分钟提高到52米/分钟,周废料减少了17公吨。这个例子说明了卷材处理的集成方法——而不仅仅是单个机器——能带来可衡量的投资回报。
对于植物改造单独组件,SANSO 提供 交钥匙工程:从液压系统和电气柜到现场 调试。他们的专有整平控制算法自动 补偿不同的卷材冠,这一特性在通用 设备包中常常缺失。
6. 买方技术选择清单
在评估 钢卷加工设备 供应商或 升级单个工位时,请使用根据 ISO/TC 44 (焊接及相关工艺)建议制定的此清单:
相对于您未来的产品组合,最大卷材外径/内径和重量容量是多少?
整平机是否提供独立的备份辊调整以进行边缘波浪校正?
蓄能器回路控制是否通过专用运动控制器与轧机的成型部分同步?
磨损部件(修边刀片、整平工作辊)是否可以现货购买,并且有文档记录的硬度 HRC 58–62?
控制系统是否提供实时带材厚度偏差数据,以便下游焊接参数调整?
提前解决这些问题可以避免在 调试期间产生昂贵的修改。
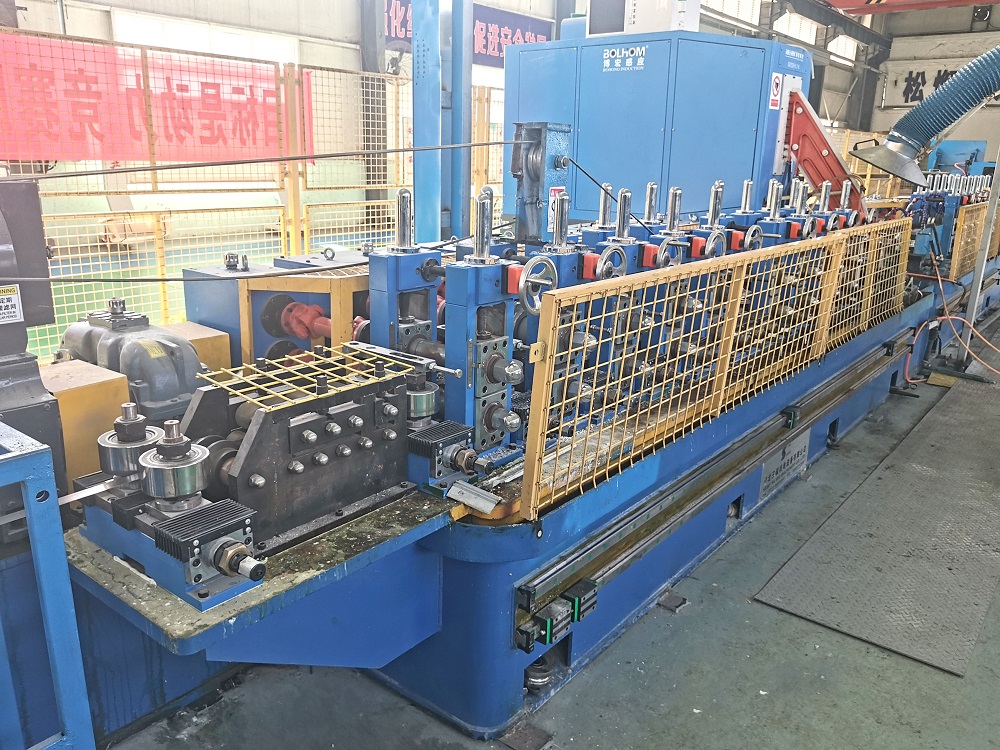
7. 未来保障:低外形卷线占地面积及能量 回收
现有管道厂的占地空间限制要求紧凑的卷材 加工设计。现代设备将卷材车、卸卷机和夹紧 整平机集成到一个滑架上,减少长度 3-4 米。此外, 解卷机主轴上的再生驱动将制动能量回收至 工厂的直流总线,降低每次卷材更换的电力消耗高达 12%。
常见问题解答(技术与操作)
Q1: 钢卷加工设备如何影响 ERW 管的焊缝
强度?
A1: 直接影响。不均匀的带材边缘或残余
弯曲会造成不一致的边缘加热和锻造压力。高质量
的加工确保均匀的边缘几何形状和干净的表面,从而在归一化后产生 98–100% 的母材强度焊缝。
Q2: 同一卷材加工线能否处理热轧(HR)和
冷轧(CR)卷材?
A2: 可以,但需要配置更改。HR
卷材厚度达到 8 毫米需要更强的整平机(≥250 kN 备份辊力)和耐磨的硬质合金切割刀。CR 卷材需要防标记辊和除尘设备。灵活的生产线设置允许在 2-3 小时内重新工具。
Q3: 升级现有卸卷机为双头解卷机并实现自动带材连接的典型回报期是多少?
A3: 对于运营两个班次的工厂(每年 5,000 小时),卷材更换停机时间的减少(从 12 分钟减少到 2 分钟)每年节省大约 800 小时。转换成本约为 95,000 美元,回报期为 7-9 个月。
Q4: 在线带材平整度测量系统是如何工作的,它们是否必要?
A4: 电容式或激光平整度滚筒测量带材宽度上的张力分布。对于生产汽车结构组件的管道厂(平整度规范 ≤0.5 mm/m),闭环平整度控制是强制性的。对于一般管道,每两卷手动使用测厚规检查一次是可以接受的。
Q5: SANSO 是否提供蓄能器张力控制升级的改造包?
A5: 是的。 SANSO 提供模块化伺服回路包,包括激光距离传感器、ABB 驱动器和预编程的 PLC 软件,兼容大多数传统的水平蓄能器。该系统可以在一个 8 小时的班次内安装,并提供远程调试支持。
结论与下一步
总之,可靠的 钢卷加工设备 是高速管焊接的基础,直接影响边缘准备、带材张力稳定性和材料浪费。根据上述技术指标和痛点解决方案评估您当前的生产线,将突出具体的升级机会——无论是带有毛刺控制的修边机、自动导向装置,还是完整的蓄能器改造。
准备好讨论您的卷材加工瓶颈或请求定制的生产线布局吗? 直接联系 SANSO,进行无义务的技术咨询和详细提案。我们的工程团队提供生产线审核、投资回报率计算和针对您的管材尺寸和生产目标的工艺保证。
发送询问 →(或发送电子邮件至 info@sansohftubemill.com 以获得来自高级应用工程师的当天回复)。
文章标签:





