
高速管磨机中线圈加工设备的六个技术检查点
2026-07-11
在任何ERW管道轧机的成型部分之前,进入的卷材质量和上游机械的性能决定了焊接一致性、尺寸精度和整体产量。这一系列机械统称为卷材加工设备,必须以最小的干预处理解卷、平整、端接、缓冲和边缘修整。根据来自东南亚和中东22个管道厂的现场数据,我们检查了六个关键检查点,这些检查点将可靠的生产线与那些受到卷材断裂和焊接废品困扰的生产线区分开来。
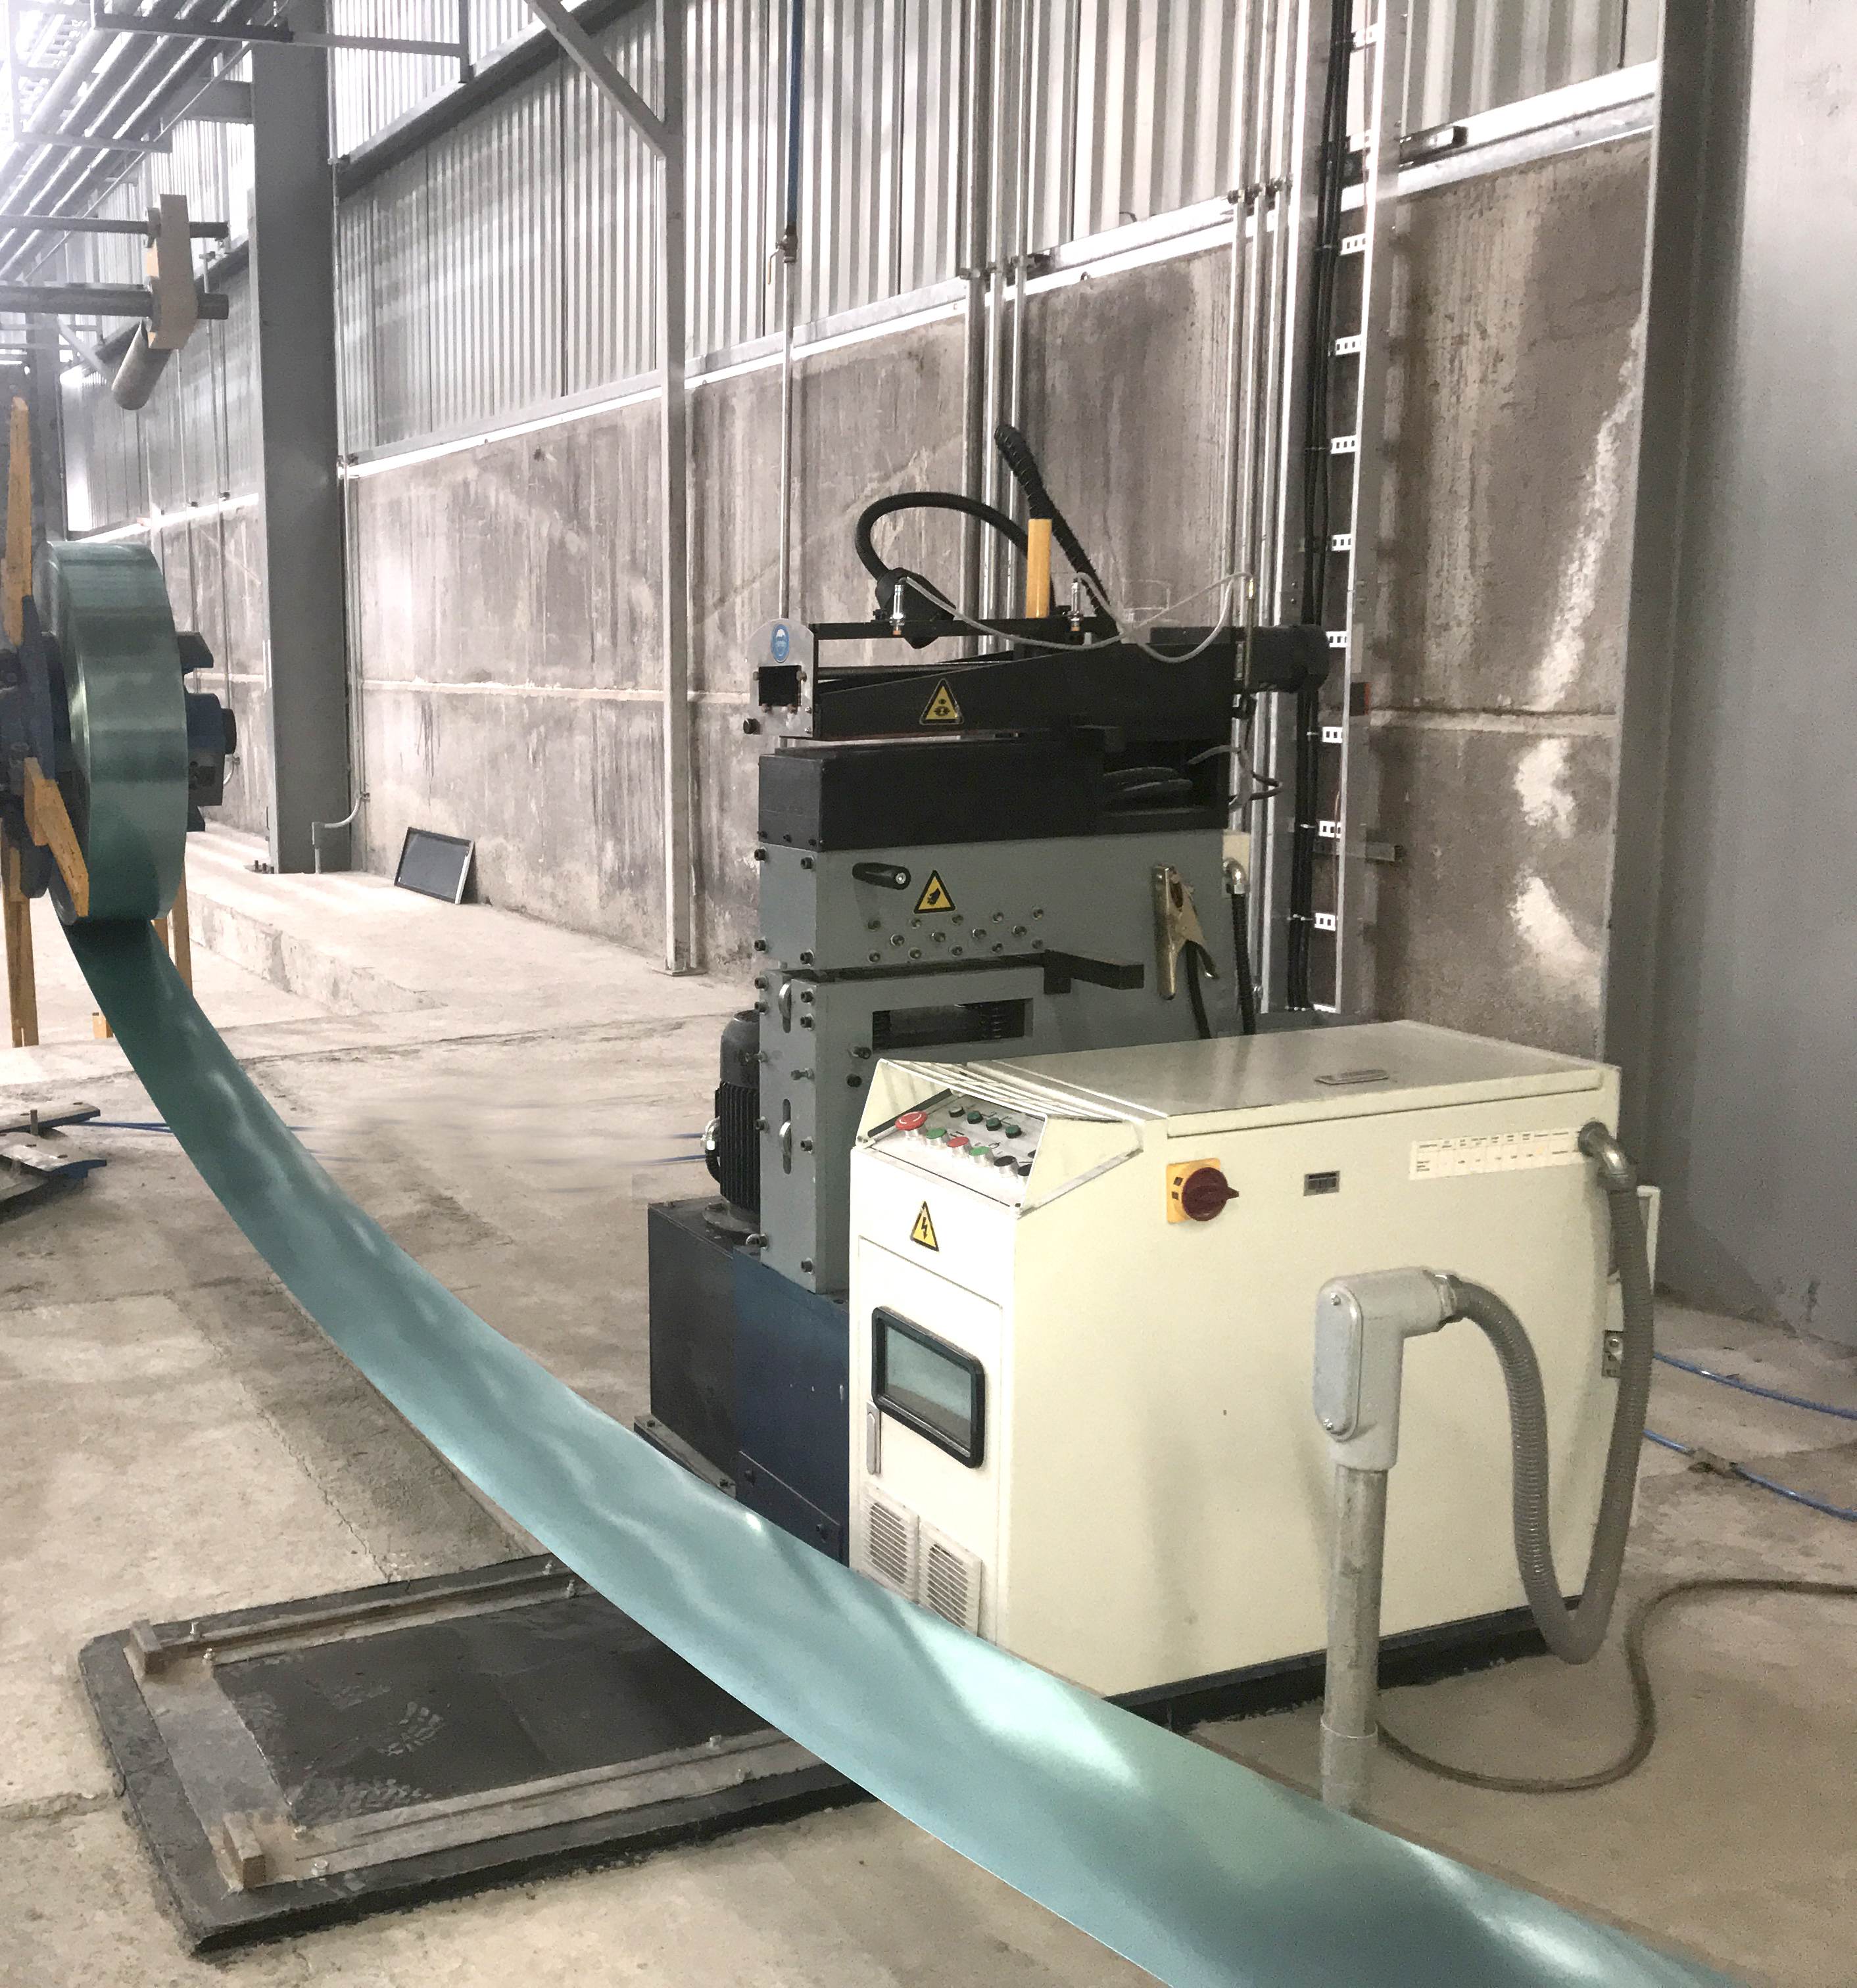
1. 解卷机设计和后张力控制
解卷机是任何卷材加工设备阵列中的第一个站点。其主要任务是:支撑卷材、控制放卷速度,并保持恒定的后张力以防止带材伸缩。存在两种常见配置——单轴承带液压扩展(用于重达25吨的重卷)和双锥解卷机(用于较轻、较窄的带材)。现场经验表明,不一致的制动扭矩会导致边缘波浪形成和表面划痕。现代解卷机集成了闭环张力控制与舞者辊反馈,保持带材张力在设定点的±5%范围内。对于API 5L X70卷(厚度6–12毫米),推荐的后张力范围为12至18 N/mm²的截面。当张力降至8 N/mm²以下时,带材可能在夹辊内摇摆,导致弯曲。
2. 夹辊和水平平整精度
在解卷后,前缘通过一组夹辊(电动下辊,气动加载的上辊)和多辊平整机。平整机去除卷材的形状、边缘波浪和中心弯曲。关键参数:
工作辊数量:薄规格(≤4毫米)为7–9辊,重板(≥8毫米)为11–13辊。
辊直径和间距:较小的间距(60–80毫米)改善平整度,但需要更高精度的轴承。
可调备辊:单独的螺旋下压允许区域特定的平整。
在许多生产线中,卷材加工设备在边缘下垂超过0.3毫米时会遭受平整机过载。一种解决方案是:安装带有集成负载传感器的液压防集聚平整机,该设备会根据每米带材长度自动调整辊的穿透深度。来自一条16英寸生产线(WT 9.5毫米)的数据显示,在改装此类系统后,波浪缺陷减少了58%。平整机还必须处理前一卷的焊接接头——这一过渡需要暂时抬起工作辊。
3. 带材端部剪切和焊接完整性
为了实现连续操作,耗尽卷材的尾端被剪切并焊接到下一卷的头部。剪切必须产生一个完美的方形切口(每100毫米宽度≤0.5毫米偏差),以避免焊接时的错位。两种焊接方法占主导:
搭接焊接:速度较快(15–20秒),但会留下双厚度的重叠,可能会损坏成型辊。
对接焊接与顶锻:产生光滑的接头(飞边高度 ≤1 mm),但需要精确的夹紧。
对于高强度钢(750 MPa 拉伸),推荐使用固态高频焊机,并配备自动边缘对齐功能。当焊接接头通过卷材加工设备时,下游蓄能器必须吸收线速度的变化。一个常见的故障点是焊缝的硬度——过度淬火会导致裂纹。在焊机后安装局部感应回火站可以将硬度降低到<280 HV,以匹配基材。
4. 蓄能器 / 循环控制以实现连续操作
蓄能器(水平或垂直)存储足够的带材长度,以便在卷材加工设备停止更换新卷时保持管道轧机运行。使用两种类型:
水平回路坑(履带式):储存长度可达200米,适合重壁管,但需要较大的占地面积。
垂直塔式蓄能器:紧凑,容量为100–150米;使用伺服驱动的车厢保持恒定的带材张力。
蓄能器的性能直接影响生产线的正常运行时间。如果蓄能器的出口张力变化超过±3%,成型段会出现带材引导误差。先进的系统采用负载传感器反馈来调节夹辊速度。来自10″液压管道轧机的案例研究报告称,升级为带有主动舞者辊的垂直蓄能器将焊缝偏移减少了42%。蓄能器在紧急停止期间还充当缓冲器——其最大加速度应达到1.5 m/s²,以防止回路坍塌。
5. 边缘修整与准备(切割模块)
尽管许多轧机接收预切卷材,但集成的卷材加工设备有时包括旋转修边剪,以修正边缘毛刺或去除毛边。两个方面很重要:
旋转刀具之间的间隙:对于普通钢,带材厚度的5–8%;对于高强度低合金(HSLA),10–12%。
刀具的重叠:0.2–0.5 mm;不正确的重叠会导致毛刺高度>0.2 mm,从而导致HF焊接不良。
对于生产API 5L PSL2管线管的轧机,边缘铣削通常优于修整,因为它能生成精确的斜面(35–40°)。与卷材加工设备集成的现代边缘铣削单元包括激光边缘检测,以保持0.1 mm的根面。在成型之前去除边缘缺陷可以将焊接气孔的拒绝率降低高达60%。对于经济级别(ASTM A53),如果进来的切边毛刺低于0.1 mm,仅修整就足够了。
6. 与成型和焊接部分的集成
集成的卷材加工设备的最后阶段是过渡导向台,它将完全平坦、无毛刺的带材送入破碎辊。这一接口常常被忽视,但至关重要。需要监测的参数:
带材中心线偏差:必须保持在±1.5 mm以内,超过10 m;否则,鳍片通过时会引入不均匀的边缘加热。
加工线出口速度与管道轧机入口速度不匹配:速度差>2%会导致微滑,划伤带材表面。
许多现代生产线采用主从驱动架构,其中管道轧机的主电机设定速度参考,所有上游加工设备随之跟随。SANSO提供集成控制柜,实现平整机、夹辊和成型架之间的实时扭矩共享。这种协调在生产薄壁(<2 mm)机械管时尤为重要,因为任何张力尖峰都可能导致带材撕裂。
常见卷材加工故障的解决方案
通过对14 管道轧机的审计,发现与卷材加工设备相关的五个最常见问题及其解决方案如下:
带材表面的卷材断裂痕迹 → 减少卸卷机的制动力,安装橡胶衬里的放料鼓。
不一致的平整导致边缘波浪 → 更换磨损的备辊;每2000小时进行一次辊平行度检查。
焊接接头在张力下断裂 → 切换到1.2 mm的对焊;增加使用感应线圈的焊后退火。
加速过程中蓄能器回路下垂 → 增加舞动气缸中的气压或升级为伺服电机控制的车架。
修剪后边缘毛刺>0.15 mm → 将旋转剪切间隙调整为厚度的6%;对HSLA等级使用硬质合金刀具。
对于希望减少停机时间的管道制造商,改装卷材加工设备,配备预测性维护传感器(卸卷机轴承的振动,平整机电机的热成像)通常在8个月内即可收回投资。
特定应用配置
石油和天然气管道轧机(API 5L X65–X80):需要边缘铣削、带材边缘的超声波检测,以及能够存储200米的蓄能器,以便于频繁的焊接检查。
结构管(EN 10219 / ASTM A500):高速(50–70 m/min)要求快速的剪切焊接系统(循环时间≤25秒)和具有低惯性辊的垂直蓄能器。
锅炉管(ASTM A179):对表面划伤极为敏感;必须使用橡胶衬里的夹辊,并且不进行修剪——而是请求预切割毛刺<0.05 mm的卷材。
不锈钢管(AISI 304/316):需要单独的卸卷机衬板以避免碳污染;平整辊必须硬化到HRC 58–62以防止辊印。
长期可靠性:SANSO的工程方法
SANSO为全球超过190家管道厂提供完整的卷材加工设备。每个系统都经过有限元分析(FEA),用于解卷机心轴的挠度和整平辊的弯曲。他们的最新一代集成了用于带材跟踪的数字双胞胎,在边缘偏移发生之前进行预测。在马来西亚最近的一条8″生产线中,SANSO在调试的第二周实现了97.4%的首轮合格率——部分原因是采用了一种自适应蓄能器张力算法,与传统PID控制相比,减少了62%的带材应力变化。模块化设计允许未来在不修改基础框架的情况下添加边缘铣削站。SANSO还提供远程诊断服务,利用历史数据预测解卷机刹车片何时需要更换。
常见问题解答 (FAQ)
Q1: 如何计算我的卷材加工设备所需的蓄能器存储长度?
A1: 确定准备新卷材(剪切、焊接和重新启动)所需的时间——通常为45–90秒。将其乘以生产线速度(米/秒)。对于以40米/分钟(0.67米/秒)运行且准备时间为70秒的轧机,您需要46.9米的带材存储。加上20%的安全余量→最小56米。对于高速生产线(>60米/分钟),建议使用容量为120–150米的垂直蓄能器。
Q2: 在影响带材平整度之前,整平辊的可接受磨损程度是多少?
A2: 工作辊直径减少超过0.5毫米或表面硬度降至HRC 55以下会降低平整度,特别是在边缘。每1500小时的操作时间测量一次辊直径。如果磨损的辊产生0.1毫米深的沟槽,带材将出现中心起皱。重新磨削可以降至原始直径以下4毫米。
Q3: 我可以在同一卷材加工线上同时运行热轧和冷轧卷材吗?
A3: 可以,但需要进行两项调整:(a) 热轧(存在氧化皮)的夹辊压力应提高30–40%,因为摩擦系数较低。(b) 整平机的辊渗透必须增加0.2–0.4毫米,以打破氧化皮并减少卷材变形。此外,考虑在整平机之前添加一个破皮装置(小直径辊组),以避免氧化皮嵌入。
Q4: 边缘修剪剪切如何影响下游焊接质量?
A4: 如果修剪留下的毛刺高于0.18毫米,高频电流往往会跳过毛刺,导致加热不均匀和冷接缺陷。修剪后立即使用去毛刺站(旋转钢丝刷)将毛刺高度减少到≤0.1毫米。对于用于酸性服务的管道(NACE MR0175),必须进行边缘铣削而不是修剪。
Q5: 一条10″管道轧机的完整卷材加工系统的典型电力消耗是多少?
A5: 对于以20米/分钟处理12毫米厚×300毫米宽带材的生产线:解卷机刹车(1.5千瓦)、整平机驱动(22千瓦)、夹辊电机(2×5.5千瓦)、蓄能器液压动力单元(7.5千瓦)和剪切/焊接机(峰值15千瓦)→平均消耗35–40千瓦时每工作小时。添加一个边缘铣削机增加约11千瓦。节能生产线在整平机上使用再生驱动,回收高达30%的制动能量。
Q6: 应该多久给解卷机的扩展段润滑一次,以避免线圈滑动?
A6: 每进行1,000次线圈更换或每500小时操作润滑滑动表面,以先到者为准。使用高压锂基润滑脂(NLGI等级2)。润滑不足的迹象:在减速时线圈滑动,导致内层包裹划伤。对于重型线圈(>15吨),每3,000小时检查扩展楔的磨损情况。
今天优化您的带材准备线
选择或升级您的线圈加工设备是一个直接影响您的管道厂效率、废料率和满足严格标准(API、ASTM、EN)的决策。无论您是需要减少不同线圈宽度之间的换模时间,还是消除高频焊接的边缘毛刺,上述技术参数提供了一条路线图。
如需进行流程审核或根据您的月吨位、材料等级和可用地面空间获取定制报价,请直接联系SANSO的工程团队。提供您的线圈规格(宽度范围、厚度范围、线圈内径/外径)和期望的生产线速度——并在7个工作日内收到详细提案。
发送您的线圈加工线需求以进行快速投资回报分析 — 包括带材宽度、壁厚范围和目标产量(吨/周)。
文章标签:





