
Accueil > Blogs > Six points de contrôle techniques pour les équipements de traitement de bobines dans les laminoirs à tubes à grande vitesse
Six points de contrôle techniques pour les équipements de traitement de bobines dans les laminoirs à tubes à grande vitesse
2026-07-11
Avant que tout acier laminé n'entre dans la section de formage d'un laminoir de tube ERW, la qualité de la bobine entrante et la performance des machines en amont déterminent la cohérence des soudures, la précision dimensionnelle et le rendement global. Cette séquence de machines—collectivement connue sous le nom de équipement de traitement des bobines—doit gérer le décoilage, le nivellement, le jointage des extrémités, le stockage tampon et la découpe des bords avec un minimum d'intervention. Sur la base des données de terrain provenant de 22 usines de tuyaux en Asie du Sud-Est et au Moyen-Orient, nous examinons six points de contrôle critiques qui séparent les lignes fiables de celles affectées par des ruptures de bobines et des rejets de soudure.
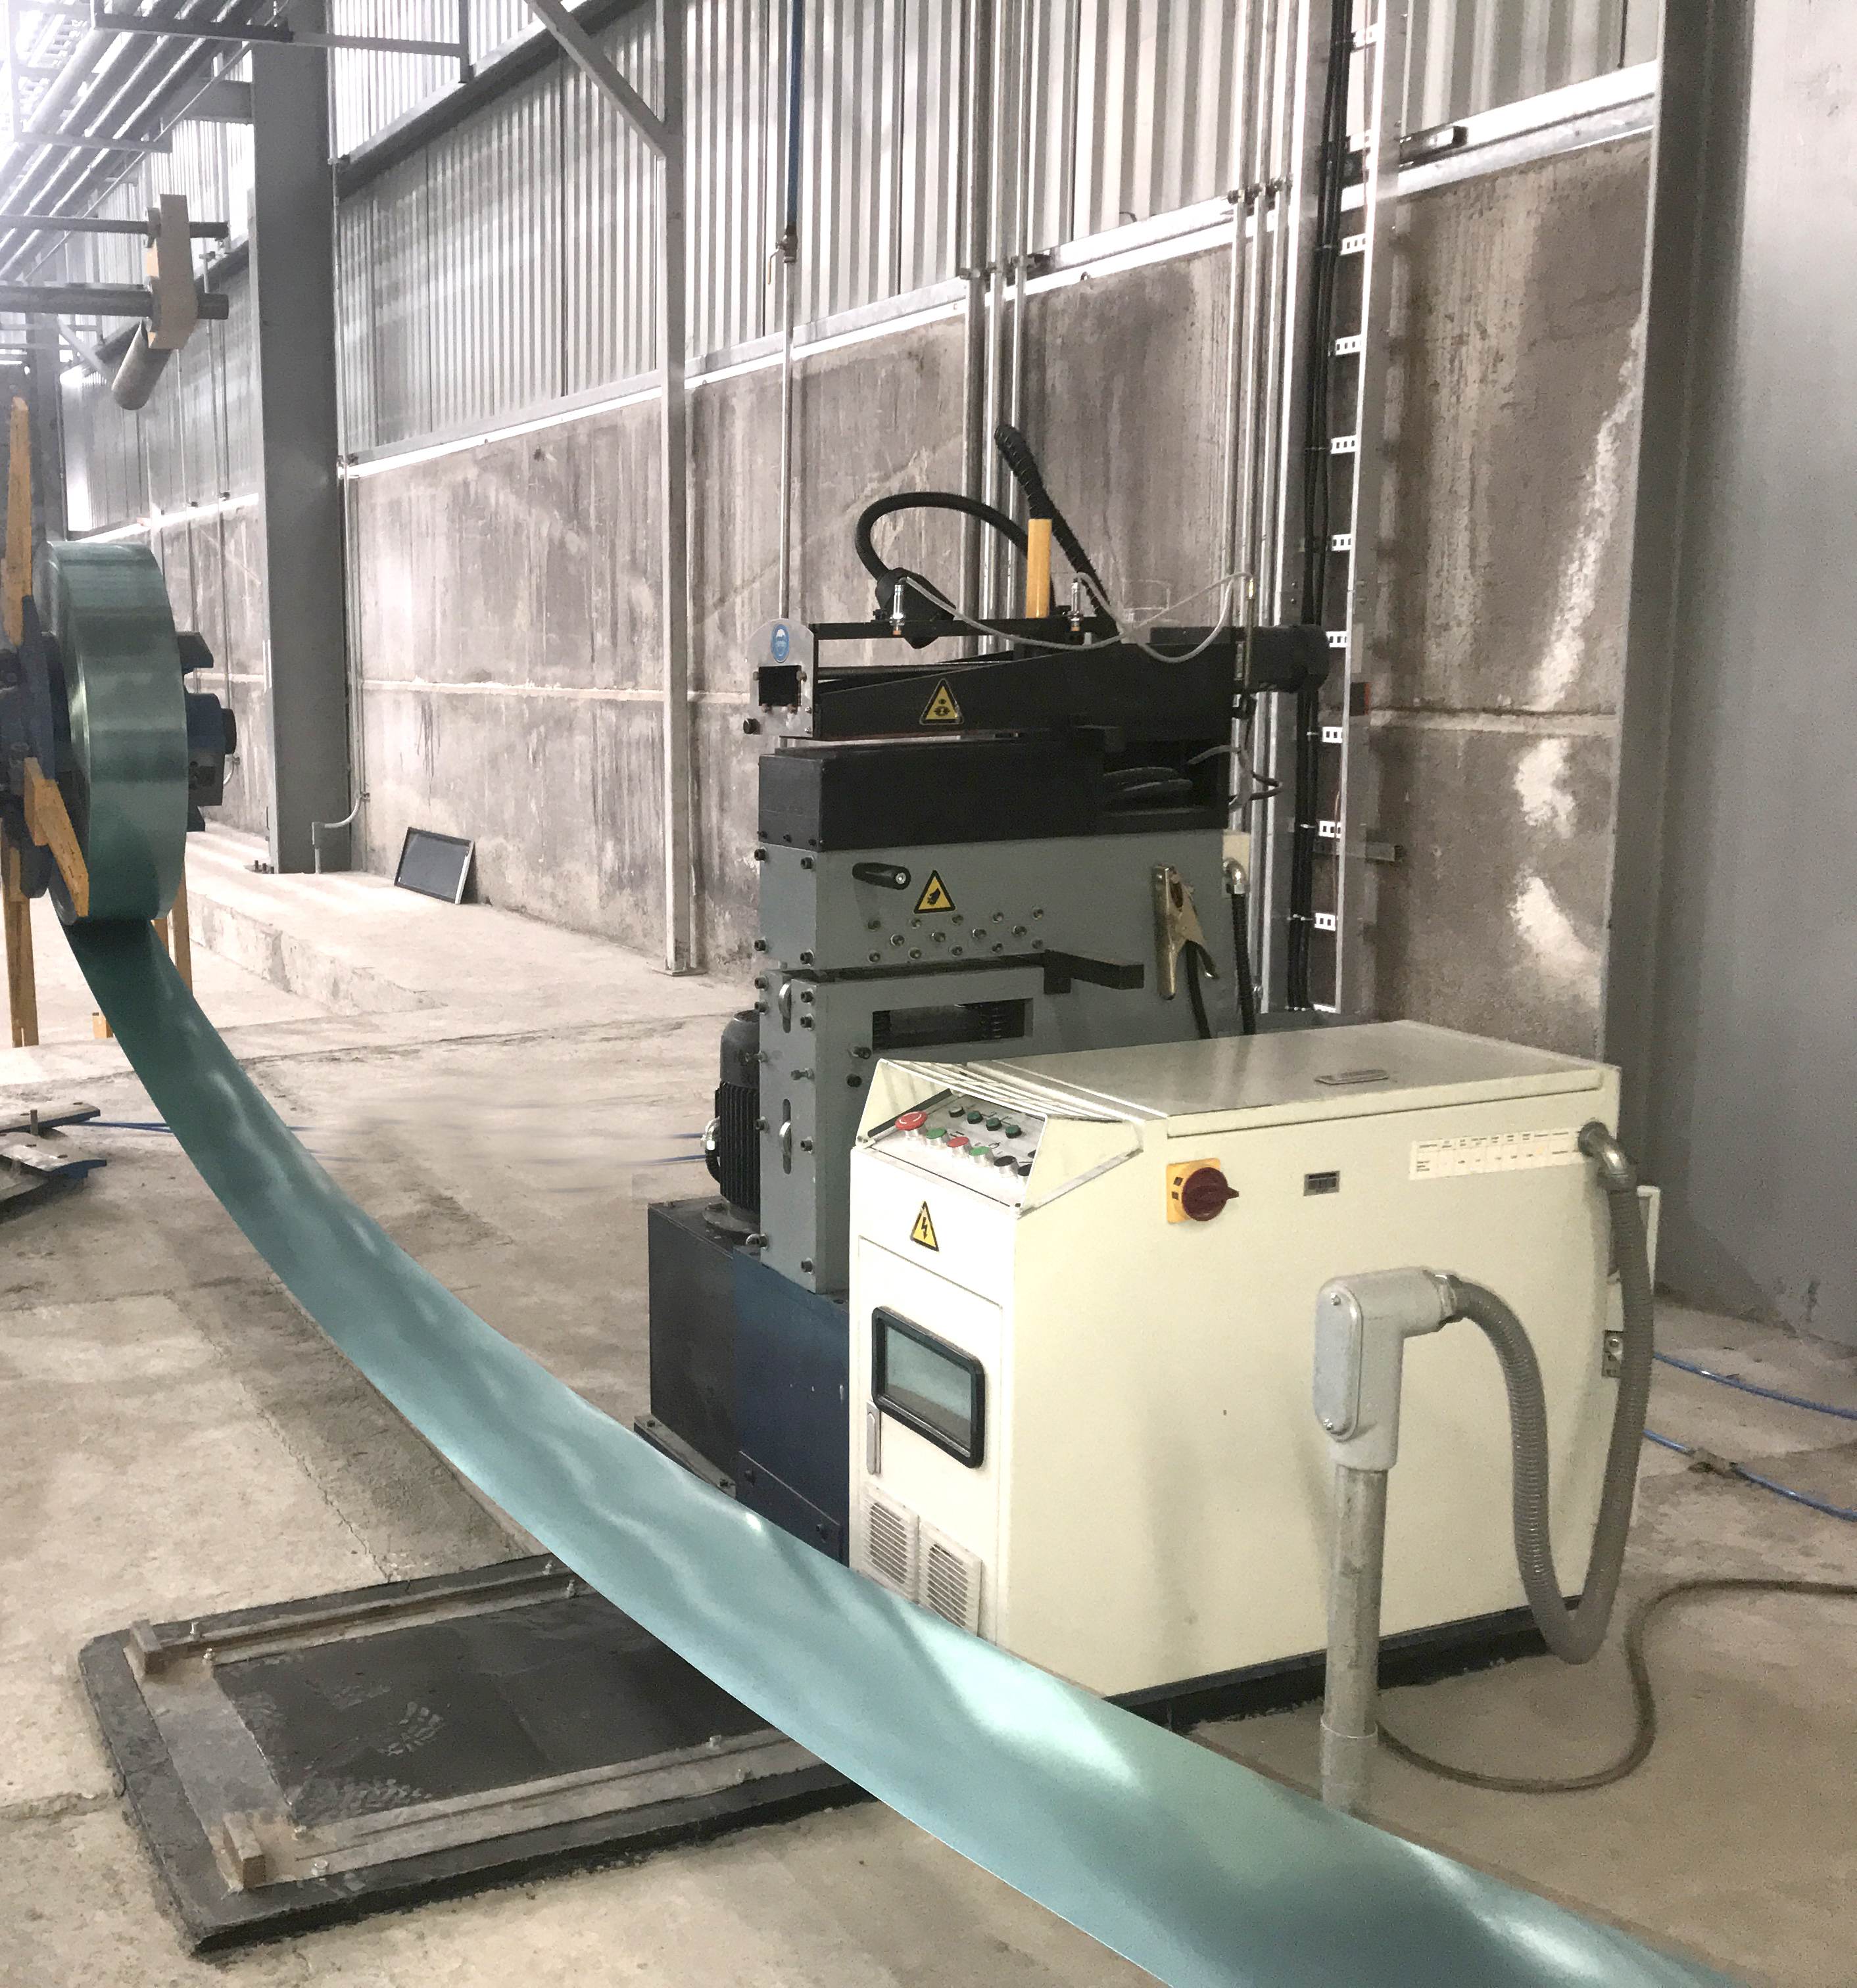
1. Conception de décoilage et contrôle de la tension arrière
Le décoilage est la première station de tout équipement de traitement des bobines. Ses principales tâches : soutenir la bobine, contrôler la vitesse de déroulement et maintenir une tension arrière constante pour éviter le télescopage de la bande. Deux configurations courantes existent : mandrin simple avec expansion hydraulique (pour des bobines lourdes jusqu'à 25 tonnes) et décoilages à double cône (pour des bandes plus légères et étroites). L'expérience sur le terrain montre qu'un couple de freinage incohérent provoque la formation d'ondulations sur les bords et des rayures sur la surface. Un décoilage moderne intègre un contrôle de tension en boucle fermée avec retour de rouleau danseur, maintenant la tension de la bande dans une plage de ±5% du point de consigne. Pour les bobines API 5L X70 (épaisseur 6–12 mm), la tension arrière recommandée varie de 12 à 18 N/mm² de section transversale. Lorsque la tension tombe en dessous de 8 N/mm², la bande peut osciller à l'intérieur des rouleaux de pincement, introduisant un cambrage.
2. Précision de l'aplatissement des rouleaux de pincement et de nivellement
Après le décoilage, le bord avant passe à travers un ensemble de rouleaux de pincement (rouleau inférieur motorisé, rouleau supérieur chargé pneumatiquement) puis à travers un niveleur à plusieurs rouleaux. Le niveleur élimine le réglage de la bobine, les ondulations des bords et le pli central. Paramètres clés :
Nombre de rouleaux de travail : 7–9 rouleaux pour des épaisseurs fines (≤4 mm), 11–13 rouleaux pour des plaques lourdes (≥8 mm).
Diamètre et pas des rouleaux : un pas plus petit (60–80 mm) améliore la planéité mais nécessite des roulements de haute précision.
Rouleaux de secours réglables : des vis de réglage individuelles permettent un aplatissement spécifique à la zone.
Dans de nombreuses lignes, l'équipement de traitement des bobines souffre de surcharge du niveleur lorsque la chute des bords dépasse 0,3 mm. Une solution : installer un niveleur anti-cluster hydraulique avec cellules de charge intégrées qui ajuste automatiquement la pénétration des rouleaux par mètre de longueur de bande. Les données d'une ligne de 16 pouces (WT 9,5 mm) ont montré une réduction de 58 % des défauts d'ondulation après l'installation d'un tel système. Le niveleur doit également gérer le joint soudé de la bobine précédente—une transition qui nécessite de soulever temporairement les rouleaux de travail.
3. Cisaillement et intégrité de soudage des extrémités de bande
Pour permettre un fonctionnement continu, l'extrémité arrière d'une bobine épuisée est cisaillée et soudée à la tête de la prochaine bobine. Le cisaillement doit produire une coupe parfaitement carrée (≤0,5 mm de déviation par 100 mm de largeur) pour éviter un désalignement lors du soudage. Deux méthodes de soudage dominent :
Soudage à recouvrement : Plus rapide (15–20 secondes) mais laisse un recouvrement de double épaisseur qui peut endommager les rouleaux de formage.
Soudo-brasure par écrasement : Produit un joint lisse (hauteur de flash ≤1 mm) mais nécessite un serrage précis.
Pour l'acier à haute résistance (750 MPa de traction), un soudeur HF à état solide avec alignement automatique des bords est recommandé. Lorsque le joint de soudure passe par l'équipement de traitement des bobines, l'accumulateur en aval doit absorber les variations de vitesse de ligne. Un point de défaillance courant est la dureté du cordon de soudure : un trempage excessif entraîne des fissures. L'installation d'une station de revenu par induction localisée après le soudeur réduit la dureté à <280 HV, correspondant au métal de base.
4. Accumulateur / Contrôle de boucle pour fonctionnement continu
L'accumulateur (horizontal ou vertical) stocke suffisamment de longueur de bande pour maintenir le laminoir en fonctionnement pendant que l'équipement de traitement des bobines s'arrête pour une nouvelle bobine. Deux types sont utilisés :
Fosse de boucle horizontale (type chenille) : Jusqu'à 200 m de stockage, idéal pour les tuyaux à paroi épaisse mais nécessite un grand espace au sol.
Accumulateur à tour vertical : Compact, avec une capacité de 100 à 150 m ; utilise des chariots à entraînement servo pour maintenir une tension de bande constante.
La performance de l'accumulateur affecte directement le temps de fonctionnement de la ligne. Si la tension de sortie de l'accumulateur varie de plus de ±3 %, la section de formation subit des erreurs de direction de bande. Les systèmes avancés utilisent un retour d'information de cellule de charge pour réguler la vitesse du rouleau de pincement. Une étude de cas d'un laminoir à tubes hydraulique de 10″ a rapporté qu'une mise à niveau vers un accumulateur vertical avec des rouleaux danseurs actifs a réduit l'errance du cordon de soudure de 42 %. L'accumulateur agit également comme un tampon lors des arrêts d'urgence : son accélération maximale doit atteindre 1,5 m/s² pour éviter l'effondrement de la boucle.
5. Découpe et préparation des bords (module de découpe)
Bien que de nombreux laminoirs reçoivent des bobines pré-découpées, l'équipement de traitement des bobines intégré comprend parfois une cisaille de découpe rotative pour corriger les bavures de bord ou enlever les bords irréguliers. Deux aspects sont importants :
Dégagement entre les couteaux rotatifs : 5–8 % de l'épaisseur de la bande pour l'acier doux, 10–12 % pour l'acier à haute résistance à faible alliage (HSLA).
Chevauchement des couteaux : 0,2–0,5 mm ; un chevauchement incorrect entraîne une hauteur de bavure >0,2 mm, conduisant à une mauvaise soudure HF.
Pour les laminoirs produisant des tuyaux de ligne API 5L PSL2, le fraisage des bords est souvent préféré à la découpe car il génère un biseau précis (35–40°). Une unité de fraisage des bords moderne intégrée avec l'équipement de traitement des bobines comprend une détection de bord au laser pour maintenir une face racine de 0,1 mm. Enlever les défauts de bord avant la formation peut réduire le taux de rejet dû à la porosité de soudure jusqu'à 60 %. Pour les grades économiques (ASTM A53), la découpe seule est suffisante si le bord découpé entrant a des bavures inférieures à 0,1 mm.
6. Intégration avec la section de formation et de soudage
La dernière étape de l'équipement de traitement des bobines est la table de guide de transition qui alimente une bande parfaitement plate et sans bavure dans les rouleaux de déformation. Cette interface est souvent négligée mais critique. Paramètres à surveiller :
Déviation de la ligne centrale de la bande : doit rester dans ±1,5 mm sur 10 m ; sinon, les passes de l'ailette introduisent un chauffage inégal des bords.
Incohérence entre la vitesse de sortie de la ligne de traitement et la vitesse d'entrée du laminoir à tubes : une différence de vitesse >2 % déclenche des micro-glissements, rayant la surface de la bande.
De nombreuses lignes modernes utilisent une architecture de conduite maître-esclave où le moteur principal du laminoir à tubes définit la référence de vitesse, et tout l'équipement de traitement en amont suit. SANSO fournit des armoires de contrôle intégrées avec un partage de couple en temps réel entre le niveleur, les rouleaux de pincement et les postes de formage. Cette coordination est particulièrement vitale lors de la production de tubes mécaniques à paroi mince (<2 mm), où toute augmentation de tension peut provoquer des déchirures de bande.
Solutions aux pannes courantes de traitement des bobines
À partir d'audits de 14 laminoirs à tubes, les cinq problèmes les plus fréquents liés à l'équipement de traitement des bobines et leurs résolutions sont :
Marques de rupture de bobine sur la surface de la bande → Réduire la force de freinage de l'Dérouleur et installer un tambour de dévidage revêtu de caoutchouc.
Nivellement incohérent causant des bords ondulés → Remplacer les rouleaux de secours usés ; effectuer un contrôle de parallélisme des rouleaux tous les 2 000 heures de fonctionnement.
Ruptures de joint de soudure sous tension → Passer à la soudure bout à bout avec un renflement de 1,2 mm ; ajouter un recuit post-soudure utilisant une bobine d'induction.
Affaissement de la boucle d'accumulateur lors de l'accélération → Augmenter la pression d'air dans les cylindres de danseurs ou passer à des chariots contrôlés par moteur servo.
Ébavurage des bords après découpe >0,15 mm → Ajuster le jeu de la cisaille rotative à 6 % de l'épaisseur ; utiliser des couteaux en carbure pour les nuances HSLA.
Pour les fabricants de tuyaux cherchant à réduire les temps d'arrêt, la modernisation de l'équipement de traitement des bobines avec des capteurs de maintenance prédictive (vibration sur les roulements de l'uncoiler, thermographie sur les moteurs de niveleur) se rentabilise généralement en moins de 8 mois.
Configurations spécifiques à l'application
Laminoirs de tuyaux pour pétrole et gaz (API 5L X65–X80) : Nécessitent un fraisage des bords, des tests ultrasoniques des bords de la bande, et un accumulateur capable de stocker 200 m en raison des fréquentes inspections de soudure.
Tube structurel (EN 10219 / ASTM A500) : La haute vitesse (50–70 m/min) exige un système de soudage-cisaille rapide (temps de cycle ≤25 secondes) et un accumulateur vertical avec des rouleaux à faible inertie.
Tuyau de chaudière (ASTM A179) : Extrêmement sensible aux rayures de surface ; doit utiliser des rouleaux de pincement revêtus de caoutchouc et pas de découpe — à la place, demander des bobines pré-fendues avec <0,05 mm d'ébavurage.
Tuyau en acier inoxydable (AISI 304/316) : Nécessite des plaques de doublure d'uncoiler séparées pour éviter la contamination par le carbone ; les rouleaux du niveleur doivent être durcis à HRC 58–62 pour éviter le marquage des rouleaux.
Fiabilité à Long Terme : SANSO’s Approche Ingénierie
SANSO a fourni des équipements de traitement de bobines complets pendant plus de 190 usines de tubes dans le monde. Chaque système subit une analyse par éléments finis (FEA) pour la déviation du mandrin de dérouleur et le pliage des rouleaux de redresseur. Leur dernière génération intègre un jumeau numérique pour le suivi des bandes, prédisant le dérèglement des bords avant qu'il ne se produise. Pour une ligne récente de 8″ en Malaisie, SANSO a atteint un rendement au premier passage de 97,4 % lors de la deuxième semaine de mise en service—partiellement grâce à un algorithme de tension d'accumulateur adaptatif qui réduit la variation de stress de la bande de 62 % par rapport au contrôle PID conventionnel. La conception modulaire permet l'ajout futur d'une station de fraisage des bords sans modifier le cadre de base. SANSO fournit également des services de diagnostic à distance, utilisant des données historiques pour prédire quand les plaquettes de frein du dérouleur doivent être remplacées.
Questions Fréquemment Posées (FAQ)
Q1 : Comment calculer la longueur de stockage requise d'un accumulateur pour mon équipement de traitement de bobines ?
A1 : Déterminez le temps nécessaire pour préparer une nouvelle bobine (cisailler, souder et redémarrer) — généralement 45–90 secondes. Multipliez cela par la vitesse de la ligne (m/s). Pour un laminoir fonctionnant à 40 m/min (0,67 m/s) avec 70 secondes de préparation, vous avez besoin de 46,9 m de stockage de bande. Ajoutez 20 % de marge de sécurité → minimum 56 m. Pour les lignes à grande vitesse (>60 m/min), un accumulateur vertical d'une capacité de 120–150 m est recommandé.
Q2 : Quel est le niveau d'usure acceptable des rouleaux de redresseur avant qu'il n'affecte la planéité de la bande ?
A2 : Une réduction du diamètre des rouleaux de travail >0,5 mm ou une chute de dureté de surface en dessous de HRC 55 dégradera la planéité, en particulier sur les bords. Mesurez le diamètre des rouleaux tous les 1 500 heures de fonctionnement. Si le rouleau usé crée une rainure de 0,1 mm de profondeur, la bande présentera un pli au centre. Le re-affûtage est possible jusqu'à 4 mm en dessous du diamètre d'origine.
Q3 : Puis-je faire passer à la fois des bobines laminées à chaud et à froid par la même ligne de traitement de bobines ?
A3 : Oui, mais deux ajustements sont nécessaires : (a) La pression des rouleaux de pincement pour les laminés à chaud (présence d'échelle) doit être 30–40 % plus élevée en raison d'un coefficient de friction plus faible. (b) La pénétration des rouleaux du redresseur doit être augmentée de 0,2–0,4 mm pour les laminés à chaud afin de briser l'échelle et réduire le déformation de la bobine. Envisagez également d'ajouter un briseur d'échelle (un ensemble de rouleaux de petit diamètre) avant le redresseur pour éviter l'enfouissement de l'échelle.
Q4 : Comment la cisaille de découpe des bords affecte-t-elle la qualité de soudage en aval ?
A4 : Si la découpe laisse une bavure plus haute que 0,18 mm, le courant haute fréquence a tendance à sauter à travers la bavure, provoquant un chauffage inégal et un défaut de recouvrement à froid. Utilisez une station de dé-bavurage (brosse rotative) immédiatement après la découpe pour réduire la hauteur de la bavure à ≤0,1 mm. Pour les tuyaux utilisés en service acide (NACE MR0175), le fraisage des bords est obligatoire au lieu de la découpe.
Q5 : Quelle est la consommation électrique typique d'un système complet de traitement de bobines pour un laminoir de 10″ ?
A5 : Pour une ligne traitant une bande de 12 mm d'épaisseur × 300 mm de large à 20 m/min : frein de dérouleur (1,5 kW), entraînements de redresseur (22 kW), moteurs de rouleaux de pincement (2×5,5 kW), unité de puissance hydraulique de l'accumulateur (7,5 kW), et cisaille/soudeur (pic 15 kW) → consommation moyenne de 35–40 kWh par heure de fonctionnement. L'ajout d'un fraisage des bords ajoute ~11 kW. Les lignes écoénergétiques utilisent des entraînements régénératifs sur le redresseur, récupérant jusqu'à 30 % de l'énergie de freinage.
Q6 : À quelle fréquence les segments d'expansion du mandrin de décoilage doivent-ils être lubrifiés pour éviter le glissement de la bobine ?
A6 : Graissez les surfaces glissantes tous les 1 000 changements de bobine ou tous les 500 heures de fonctionnement, selon la première éventualité. Utilisez de la graisse au lithium haute pression (grade NLGI 2). Signes d'une lubrification inadéquate : la bobine glisse lors de la décélération, provoquant des rayures sur les enroulements intérieurs. Pour les bobines lourdes (>15 tonnes), inspectez les coins d'expansion pour usure tous les 3 000 heures.
Optimisez votre ligne de préparation de bande dès aujourd'hui
Choisir ou mettre à niveau votre équipement de traitement de bobine est une décision qui impacte directement l'efficacité de votre usine de tubes, le taux de rebut et la capacité à respecter des normes strictes (API, ASTM, EN). Que vous ayez besoin de réduire le temps de changement entre différentes largeurs de bobine ou d'éliminer les bavures de bord pour le soudage haute fréquence, les paramètres techniques décrits ci-dessus fournissent une feuille de route.
Pour un audit de processus ou un devis personnalisé basé sur votre tonnage mensuel, vos grades de matériaux et l'espace disponible, contactez directement l'équipe d'ingénierie de SANSO. Fournissez vos spécifications de bobine (plage de largeur, plage d'épaisseur, ID/OD de la bobine) et la vitesse de ligne souhaitée — et recevez une proposition détaillée dans les 7 jours ouvrables.
Envoyez vos exigences pour la ligne de traitement de bobine pour une analyse rapide du ROI — incluez la largeur de bande, la plage d'épaisseur de paroi et la production cible (tonnes/semaine).
tags d'article:
Actualités connexes
More Articles populaires
-
 Comment choisir le bon dérouleur de bobine pour votre usine de fabrication de tuyaux soudés
-
 Systèmes de Dérouleur et Redresseur de Haute Précision : Guide de Sélection et d'Installation Industrielle
-
 Scie à froid volante vs. scie à friction : laquelle est la meilleure pour votre moulin à tubes ?
-
 Laminoir à tubes ERW : Le guide complet d'ingénierie et de processus
-
 Top 7 fabricants mondiaux de machines de moulin à tubes ERW : Qui construit le meilleur ?
Nouveaux articles
Tags populaires
