
Accueil > Blogs > 7 paramètres techniques qui définissent la performance moderne des laminoirs ERW pour les pipelines de pétrole et de gaz
7 paramètres techniques qui définissent la performance moderne des laminoirs ERW pour les pipelines de pétrole et de gaz
2026-07-11
La fiabilité d'un tuyau en acier soudé longitudinalement commence par la précision de son mill ERW. De l'usinage des bords de skelp à l'essai ultrasonore final, chaque station détermine la résistance mécanique, la cohérence dimensionnelle et la résistance à la corrosion du produit fini. Cet article examine sept paramètres critiques qui séparent les lignes de production à haut rendement de celles affectées par des rejets de soudure et des temps d'arrêt fréquents. En s'appuyant sur des données de terrain provenant des opérations API 5L et ASTM A53, nous présentons également des solutions d'ingénierie validées dans plusieurs usines.
1. Préparation des bords de skelp et tolérance d'usinage
Avant la formation, la bande d'acier (skelp) doit subir un usinage précis des bords. La géométrie des bords influence directement le processus de soudage à haute fréquence. Un angle de biseau de 35 à 40° avec une face de racine de 0,1 à 0,3 mm offre une pénétration de courant optimale et minimise les éclaboussures. De nombreux opérateurs ignorent l'effet de la hauteur des bavures — toute bavure de bord dépassant 0,15 mm peut entraîner des points d'arc dispersés et des soudures froides. Les lignes modernes intègrent des unités d'usinage des bords en ligne avec une précision de ±0,05 mm et un suivi de profil basé sur laser. Cela réduit le taux de rebut associé à une fusion des bords médiocre jusqu'à 40 %.
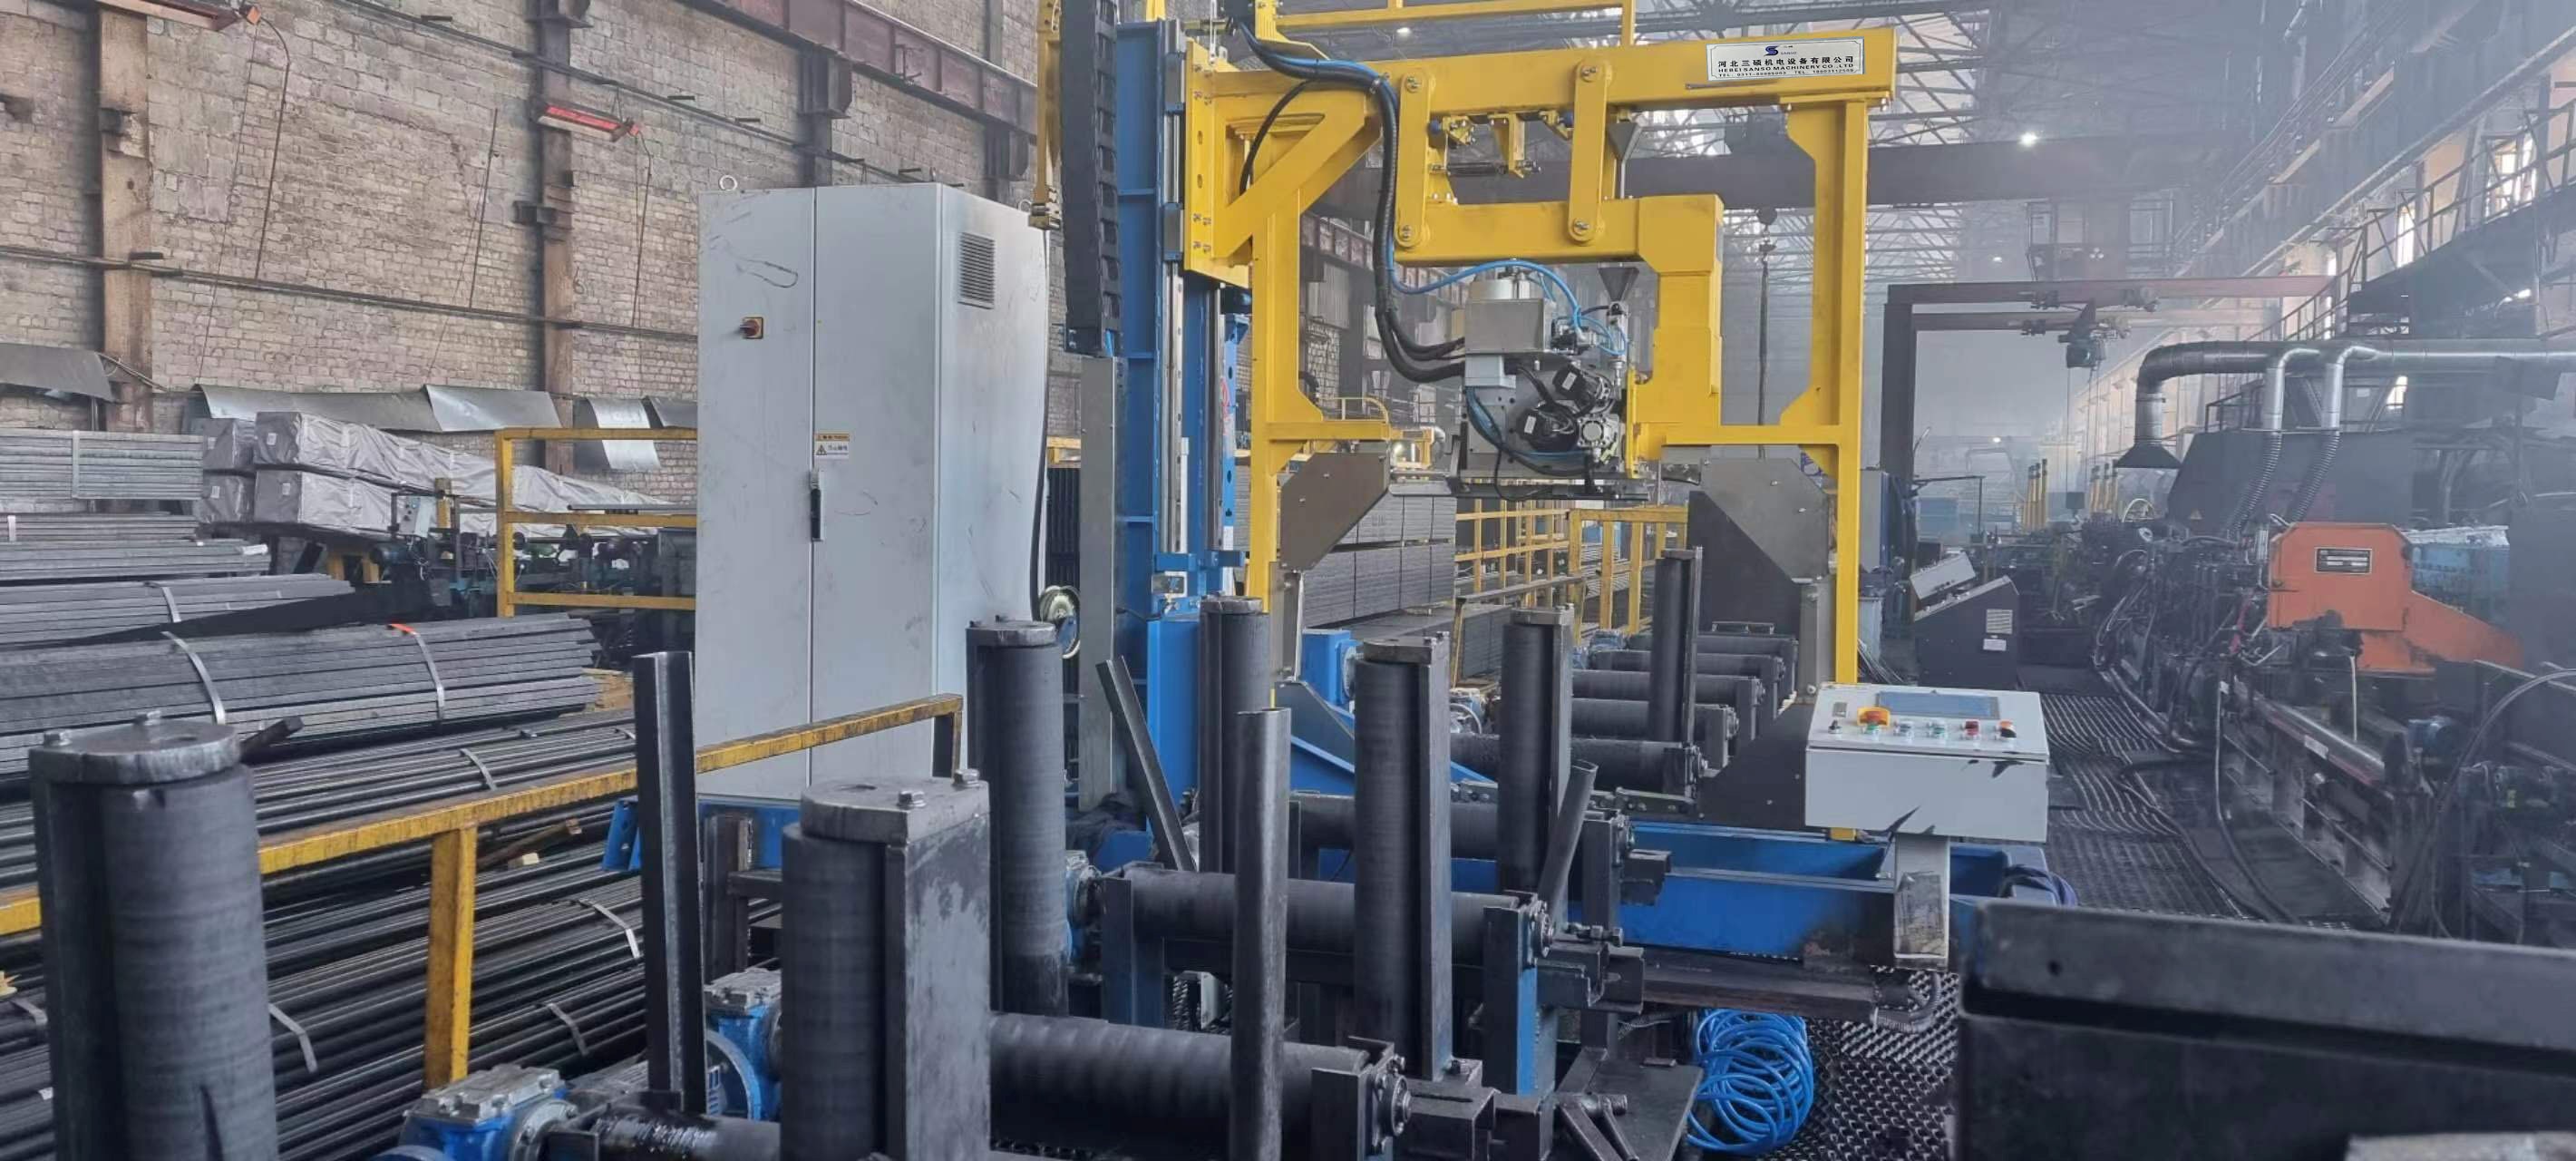
2. Configuration de la station de formation : section de déformation, passes de finition et conception des rouleaux de cage
La transition de la bande plate au tube ouvert est régie par trois zones de formation :
Section de déformation (6–8 stands) : Flexion progressive avec des rouleaux entraînés par le bas ; le soulèvement du bord de la bande ne doit pas dépasser 2° par passe pour éviter les vagues de bord.
Passes de finition (2–3 stands) : Fermeture de l'écart ; angle de fermeture typique de 12 à 15° par stand pour une épaisseur de paroi de 4 à 10 mm.
Rouleaux latéraux (rouleaux de cage) : Contrôlent la largeur de l'écart ouvert (1,5 à 2,5× épaisseur de paroi) avant d'entrer dans l'unité de soudage.
Lors de la formation de grades à haute résistance comme API 5L X65, la compensation du ressort de rouleau devient nécessaire. Une séquence de formation bien optimisée réduit les contraintes résiduelles et assure que l'alignement de la gorge de soudure est dans une tolérance de 0,2 mm. Plusieurs usines de tuyaux ont modernisé leur mill ERW avec des ensembles de rouleaux de déformation décalés pour accommoder une plus large gamme de diamètres sans changer tout l'outillage.
3. Paramètres de soudage à haute fréquence : fréquence, conception de l'impédance et apport de chaleur
La station de soudage reste la partie la plus scrutée de la ligne. Deux technologies HF principales existent : le soudage par contact (fréquence inférieure, 200–300 kHz) et le soudage par induction (350–450 kHz). Pour une épaisseur de paroi supérieure à 8 mm, le soudage par induction fournit un modèle de chaleur plus stable. Les variables clés incluent :
Vitesse de soudage vs. fréquence : Une vitesse supérieure à 25 m/min nécessite un ajustement de la fréquence pour maintenir l'angle V (l'angle de convergence des bords) entre 3° et 7°.
Positionnement de l'impédance : L'impédance ferroxcube doit rester centrée à moins de 1 mm du point de soudure ; une déviation provoque un chauffage préférentiel sur un bord.
Pression des rouleaux de compression : Cible de déformation de 1,8 à 2,2 mm pour les tuyaux à paroi épaisse ; une compression insuffisante produit une fusion incomplète, tandis qu'une compression excessive génère un flash excessif (IRO) et réduit la productivité.
Les données d'une ligne de 12 pouces (WT 9,5 mm) ont montré qu'ajuster l'écart de l'impédance de 5 mm à 3,8 mm réduisait la hauteur de flash interne de 32 %. SANSO fournit des contrôleurs de puissance de soudage automatique qui maintiennent une entrée de chaleur optimale (±2 % de variation) malgré les fluctuations de vitesse de ligne causées par les joints de soudure de bande.
4. Élimination du Flash Interne (IRO) et Finition Externe
Après le soudage, le cordon interne (flash interne) doit être coupé pour assurer un flux lisse dans le transport de fluides et éviter les points de contrainte. Les systèmes IRO utilisent une lame à pointe en carbure montée sur un mandrin. Paramètres qui affectent l'élimination propre :
Angle de rake de la lame : négatif 5–10° pour une épaisseur de paroi >6 mm.
Protrusion de la lame au-dessus de l'ID du tube : 0,1–0,2 mm pour API 5L B, jusqu'à 0,4 mm pour des grades plus doux.
Pression du rouleau de secours : 600–800 N pour éviter la déformation du tube.
Les couteaux de flash externes produisent une surface extérieure lisse. Cependant, si l'opération de découpe laisse une hauteur supérieure à 0,3 mm, cela peut interférer avec l'adhérence du revêtement. Les développements récents incluent IRO contrôlé par servo avec capteurs de déplacement laser qui ajustent la hauteur de la lame en temps réel. Un fabricant a signalé une réduction de 65 % des rejets liés au cordon interne après avoir modernisé son ERW mill avec un contrôle de flash en boucle fermée.
5. Traitement Thermique des Soudures (Normalisation ou Trempe)
La transformation microstructurale dans la zone affectée par la chaleur (HAZ) est inévitable. Pour restaurer la ténacité, en particulier pour les applications de service acide (NACE MR0175), une station de traitement thermique post-soudage en ligne (PWHT) est obligatoire. Deux méthodes dominent :
Recuit par induction en ligne : Chauffage du cordon de soudure à 900–950°C suivi d'un refroidissement à l'air ; affine la structure des grains grossiers.
Normalisation intégrale : Pour des diamètres plus grands, mais nécessite un four séparé et ralentit la ligne.
L'efficacité est vérifiée par des tests de flexion guidée transversale et des valeurs d'impact Charpy en V. Objectifs acceptables à -20°C : >40J pour les tubes de ligne. Sans un PWHT approprié, la zone de soudure peut échouer à des niveaux de contrainte 30 % inférieurs à ceux du métal de base. Les configurations modernes de ERW mill intègrent surveillance de la température infrarouge et puissance de chauffage contrôlée par PLC pour maintenir le temps d'imprégnation dans ±0,5 secondes.
6. Dimensionnement et Redressage : Précision Dimensionnelle et Contrôle de l'Ovalité
Après le soudage et le traitement thermique, le tube passe par une section de dimensionnement (4–6 stands) pour atteindre la tolérance finale de l'OD (généralement ±0,5 % pour A53). Considérations clés :
Réduction de l'écart de rouleau par stand : 0,3–0,6 % de l'OD ; une réduction excessive entraîne un durcissement et une ovalité.
Surplomb de redressage : Un redresseur à 7 rouleaux avec des rouleaux décalés réduit la courbure hélicoïdale résiduelle à moins de 1 mm par mètre.
Surveillance ultrasonique en ligne de l'épaisseur (UT) combinée à une boucle de rétroaction automatique pour ajuster les serrages des stands.
Les usines produisant des tuyaux structurels (EN 10219) ignorent souvent l'effet de la distribution de l'eau de refroidissement après le dimensionnement, ce qui entraîne une déformation lobaire. L'utilisation de sections de refroidissement rotatives avec buses réglables peut réduire l'ovalité de 1,5 % à 0,6 % sur des tubes carrés de 300x300 mm. SANSO propose des supports de dimensionnement intégrés avec des cassettes à changement rapide, réduisant le temps de changement à moins de 45 minutes.
7. Essai Non Destructif et Traçabilité des Données
Aucun ERW mill ne peut fonctionner sans un protocole d'inspection robuste. Les exigences minimales selon l'API 5L incluent :
Essai par courants de Foucault (ECT) pour les défauts de surface et de près de surface dans la zone de soudure.
Essai ultrasonore (UT) pour les laminations et le manque de fusion, utilisant des sondes à réseau de phase couvrant 100 % de la soudure.
Essai hydrostatique (pression d'épreuve = 90 % de la résistance à la traction minimale spécifiée) avec un temps de maintien d'au moins 10 secondes.
La gestion des données devient critique lorsque la traçabilité est requise pour le suivi du cycle de vie de 20 ans. Les lignes avancées enregistrent automatiquement l'apport de chaleur de soudure de chaque tuyau, la force de coupe à la lumière, et les résultats NDT, les liant à un code-barres. Les rapports d'inspection intégrés au MES réduisent l'erreur humaine et permettent une analyse des causes profondes lorsqu'un lot de tuyaux échoue. Une étude de cas a montré qu'en ajoutant une correction de centrage de soudure basée sur l'UT en temps réel, une ligne de 16″ a amélioré le rendement au premier passage de 92,4 % à 98,1 %.
Solutions aux Points de Douleur Prévalents de l'Industrie
Basé sur des audits de 14 tuyauteries en Asie du Sud-Est et au Moyen-Orient, les défis les plus courants — et leurs solutions — sont :
Porosité de soudure → Vérifier la propreté des bords de bande ; installer des couteaux à air haute pression avant la section de formation.
Hauteur de flash de soudure fluctuante → Vérifier le débit d'eau de refroidissement de l'impédance et remplacer les rouleaux de compression usés.
Tuyau hélicoïdal (torsion) → Réaligner l'axe des rouleaux de passage de l'ailette horizontalement ; ajuster les inclinaisons des rouleaux de redressage.
Arrêts de générateur haute fréquence → Mettre à niveau le système de refroidissement et inspecter l'isolation du câble coaxial.
Usure des outils causant une variation d'épaisseur de paroi → Mettre en œuvre un habillage de rouleaux programmé basé sur le tonnage, et non sur l'intervalle de temps.
Pour les opérateurs cherchant à moderniser leurs lignes existantes, le retrofitting avec ERW mill systèmes de gestion de soudure automatisés fournit généralement un retour sur investissement en moins de 10 mois grâce à la réduction des déchets et à une consommation d'énergie inférieure.
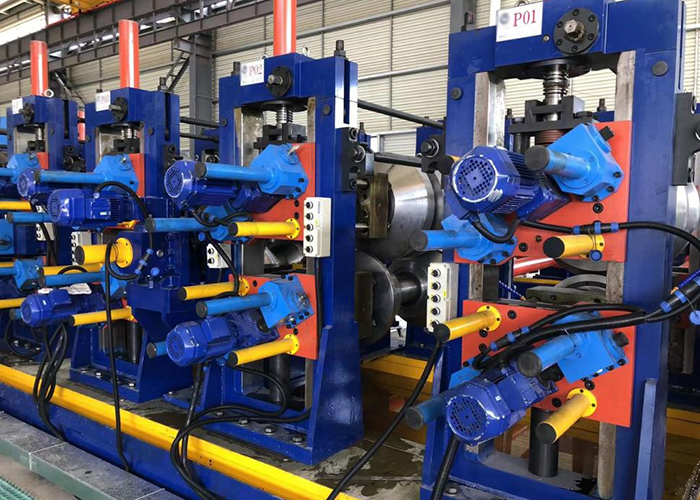
Considérations de conception spécifiques à l'application
Pipeline de pétrole et de gaz (API 5L PSL2) : Nécessite un UT de corps entier, des tests Charpy à -29°C et une faible dureté dans la soudure (≤250 HV10). Le moulin doit intégrer une surveillance de la dureté en ligne via des capteurs électromagnétiques.
Tubage structurel et mécanique (ASTM A500 / EN 10219) : L'efficacité des coûts est primordiale. Une ligne à grande vitesse (50–70 m/min) avec des ensembles de rouleaux à changement rapide et un traitement thermique minimal est préférée.
Tubes de chaudière (ASTM A179) : Exigences extrêmes sur la finition de surface et absence de flash interne. Un IRO sans bavure combiné à des tests par courant de Foucault à 100 % + courant de Foucault pour les défauts sous-surface est obligatoire.
Revêtement de puits d'eau (AWWA C200) : Grands diamètres (24–48″) avec une épaisseur de paroi modérée ; la section de formage nécessite des supports robustes pour éviter le flambage de la bande.
Pourquoi SANSO’s Engineering Approach réduit le coût total de possession
Avec plus de 240 installations dans le monde, SANSO fournit non seulement des machines mais aussi une garantie de processus. Chaque moulin ERW est simulé par analyse par éléments finis (FEA) pour les forces de formage des rouleaux et la distribution de température de soudure avant la fabrication. Leur package de service comprend la surveillance à distance de jumeaux numériques et l'étalonnage ultrasonique annuel. Pour une ligne récente de 8″ au Texas, SANSO a atteint un Cpk de 1,33 pour la tolérance OD dans les 48 premières heures de mise en service—sans retravailler l'unité de préparation des bords de skelp. Le module de surveillance de soudure modulaire offre un signalement des défauts en temps réel, permettant aux opérateurs de rejeter des tuyaux individuels plutôt que des ensembles entiers.
Questions Fréquemment Posées (FAQ)
Q1 : Comment déterminer la fréquence de soudage appropriée pour mon moulin ERW lors du traitement de bobines à paroi mince (≤3 mm) contre à paroi épaisse (≥12 mm) ?
A1 : Pour les parois minces (≤3 mm), utilisez des fréquences plus élevées (400–450 kHz) pour concentrer la chaleur sur les surfaces des bords et éviter de brûler à travers ; une tête de soudage de type contact est souvent plus stable. Pour les parois épaisses (≥12 mm), une fréquence plus basse (200–280 kHz) avec une bobine d'induction permet une pénétration de courant plus profonde. La clé est d'adapter la fréquence à la résistivité électrique de la nuance d'acier—pour l'API 5L X70, restez au-dessus de 300 kHz pour éviter que la chaleur ne s'enfonce dans le métal de base.
Q2 : Quelle est l'amélioration pratique du taux de rebut en ajoutant une machine de fraisage de bord avec détection automatique des bavures ?
A2 : Dans un essai contrôlé sur une ligne ERW de 10″ (WT 8 mm), des bords coupés conventionnels ont causé 6,2 % de rejets en raison d'un manque de fusion. Après l'installation d'un fraisage de bord automatisé avec détection de bavures (lié à mesure de la géométrie de soudure en ligne), le taux de rebut est tombé à 2,1 % sur six mois. Des économies supplémentaires proviennent d'une durée de vie des rouleaux de compression 40 % plus longue.
Q3 : Puis-je faire fonctionner à la fois des tubes ronds et carrés sur le même moulin ERW sans reconfiguration majeure ?
A3 : Oui, avec certains compromis. Une section de formage universelle (casses + passes de fin) conçue pour des tuyaux ronds peut produire des tubes carrés/rectangulaires en ajoutant un bloc de dimensionnement en tête de turc après la station de soudage. Cependant, l'outillage de rouleau pour les passes de fin doit être changé. Certains moulins modernes utilisent des rouleaux de fin de type cluster qui s'ajustent horizontalement, réduisant le changement de forme à 90 minutes.
Q4 : Comment le trempage en ligne affecte-t-il la vitesse de production d'un
laminoir ERW ?
A4 : Le trempage par induction en ligne (chauffage à 550–650°C
pendant 2–5 secondes) réduit généralement la vitesse maximale de la ligne de 8 à 12 %
car l'acier nécessite un temps de séjour suffisant pour atteindre uniformément la
température cible. Cependant, il élimine le recuit par lots séparés, donc le débit
global augmente généralement de 15 % lors de la production de nuances trempées et
revenues (par exemple, API 5L X80Q). La réduction de vitesse est compensée par des
taux de rejet plus faibles.
Q5 : Quel calendrier de maintenance prévient la perte de puissance
inattendue du soudeur HF à état solide ?
A5 : Pour un soudeur de 600 kW : tous les
800 heures de fonctionnement, inspectez les condensateurs refroidis par eau et nettoyez
les filtres à poussière ; toutes les 1 500 heures, mesurez les tensions du driver de
porte et remplacez la pâte thermique sur les modules IGBT ; toutes les 3 000 heures,
effectuez un balayage complet de l'impédance et recalibrez le contrôle de phase.
Utilisez la thermographie chaque mois pour détecter les connexions de barres omnibus
desserrées. Suivre ce calendrier réduit les temps d'arrêt non planifiés de plus de 70 %.
Q6 : Est-il nécessaire d'installer un système ultrasonique laser pour
l'inspection des soudures, ou l'UT conventionnel est-il suffisant ?
A6 : L'UT
piézo conventionnel est suffisant pour l'API 5L PSL1 et la plupart des tuyaux
structuraux. Cependant, pour les lignes à paroi mince à haute fréquence (<4 mm), les
sondes piézo peuvent rencontrer des problèmes de résolution en champ proche. L'UT
laser est justifié pour les tubes de précision de petit diamètre (<60 mm) ou lorsque
la vitesse de la ligne dépasse 70 m/min, car il offre un balayage sans contact. Pour la
plupart des opérateurs, l'UT à réseau de phases avec couplage à l'eau offre le meilleur
compromis coût-performance.
Faites de votre prochaine ligne ERW un atout compétitif
Choisir ou moderniser un laminoir ERW est une décision stratégique qui affecte la qualité des tuyaux, la consommation d'énergie et la réactivité du marché. Que vous deviez élargir votre portefeuille de produits pour inclure des tuyaux de ligne à haute résistance ou réduire les temps de changement pour des tubes mécaniques à paroi mince, les détails d'ingénierie décrits ci-dessus distinguent les usines à haute performance des autres.
Pour un audit de processus détaillé ou une proposition adaptée à votre gamme de diamètres spécifique et à votre volume de production, contactez directement l'équipe de vente technique de SANSO. Partagez vos normes cibles (API, ASTM, EN) et vos taux de rebut actuels, et recevez une feuille de route d'amélioration personnalisée dans les cinq jours ouvrables.
Envoyez vos exigences de projet pour un devis rapide — incluez la nuance de matériau, la plage de diamètre et le tonnage hebdomadaire cible.
article tags:
Related News
More Hot Articles
-
 Comment choisir le bon dérouleur de bobine pour votre usine de fabrication de tuyaux soudés
-
 Systèmes de Dérouleur et Redresseur de Haute Précision : Guide de Sélection et d'Installation Industrielle
-
 Scie à froid volante vs. scie à friction : laquelle est la meilleure pour votre moulin à tubes ?
-
 Laminoir à tubes ERW : Le guide complet d'ingénierie et de processus
-
 Top 7 fabricants mondiaux de machines de moulin à tubes ERW : Qui construit le meilleur ?
New Articles
Hot Tags
