
Startseite > Blogs > 7 technische Parameter, die die Leistung moderner ERW-Mühlen für Öl- und Gaspipelines definieren
7 technische Parameter, die die Leistung moderner ERW-Mühlen für Öl- und Gaspipelines definieren
2026-07-11
Die Zuverlässigkeit eines längsverschweißten Stahlrohrs beginnt mit der Präzision seiner ERW-Mühle. Vom Kantenfräsen des Streifens bis zur abschließenden Ultraschallprüfung bestimmt jede Station die mechanische Festigkeit, die dimensionsmäßige Konsistenz und die Korrosionsbeständigkeit des fertigen Produkts. Dieser Artikel untersucht sieben kritische Parameter, die Hochleistungsproduktionslinien von solchen unterscheiden, die von Nahtabfällen und häufigen Ausfallzeiten betroffen sind. Basierend auf Felddaten aus API 5L und ASTM A53-Betrieben präsentieren wir auch Ingenieurlösungen, die in mehreren Werken validiert wurden.
1. Kantenvorbereitung und Frästoleranz
Vor der Formgebung muss der Stahlstreifen (Skelp) einer präzisen Kantenfräsung unterzogen werden. Die Kantengeometrie beeinflusst direkt den Hochfrequenz- Schweißprozess. Ein Fasenwinkel von 35–40° mit einer Wurzelbreite von 0,1–0,3 mm sorgt für optimale Stromdurchdringung und minimiert das Blitzen. Viele Betreiber ignorieren die Auswirkungen der Grat-Höhe — jeder Kantengrat, der 0,15 mm überschreitet, kann zu verstreuten Bogenpunkten und kalten Schweißnähten führen. Moderne Linien integrieren inline Kantenfräseinheiten mit ±0,05 mm Genauigkeit und laserbasierte Profilüberwachung. Dies reduziert die Ausschussrate, die mit schlechter Kantenfusion verbunden ist, um bis zu 40 %.
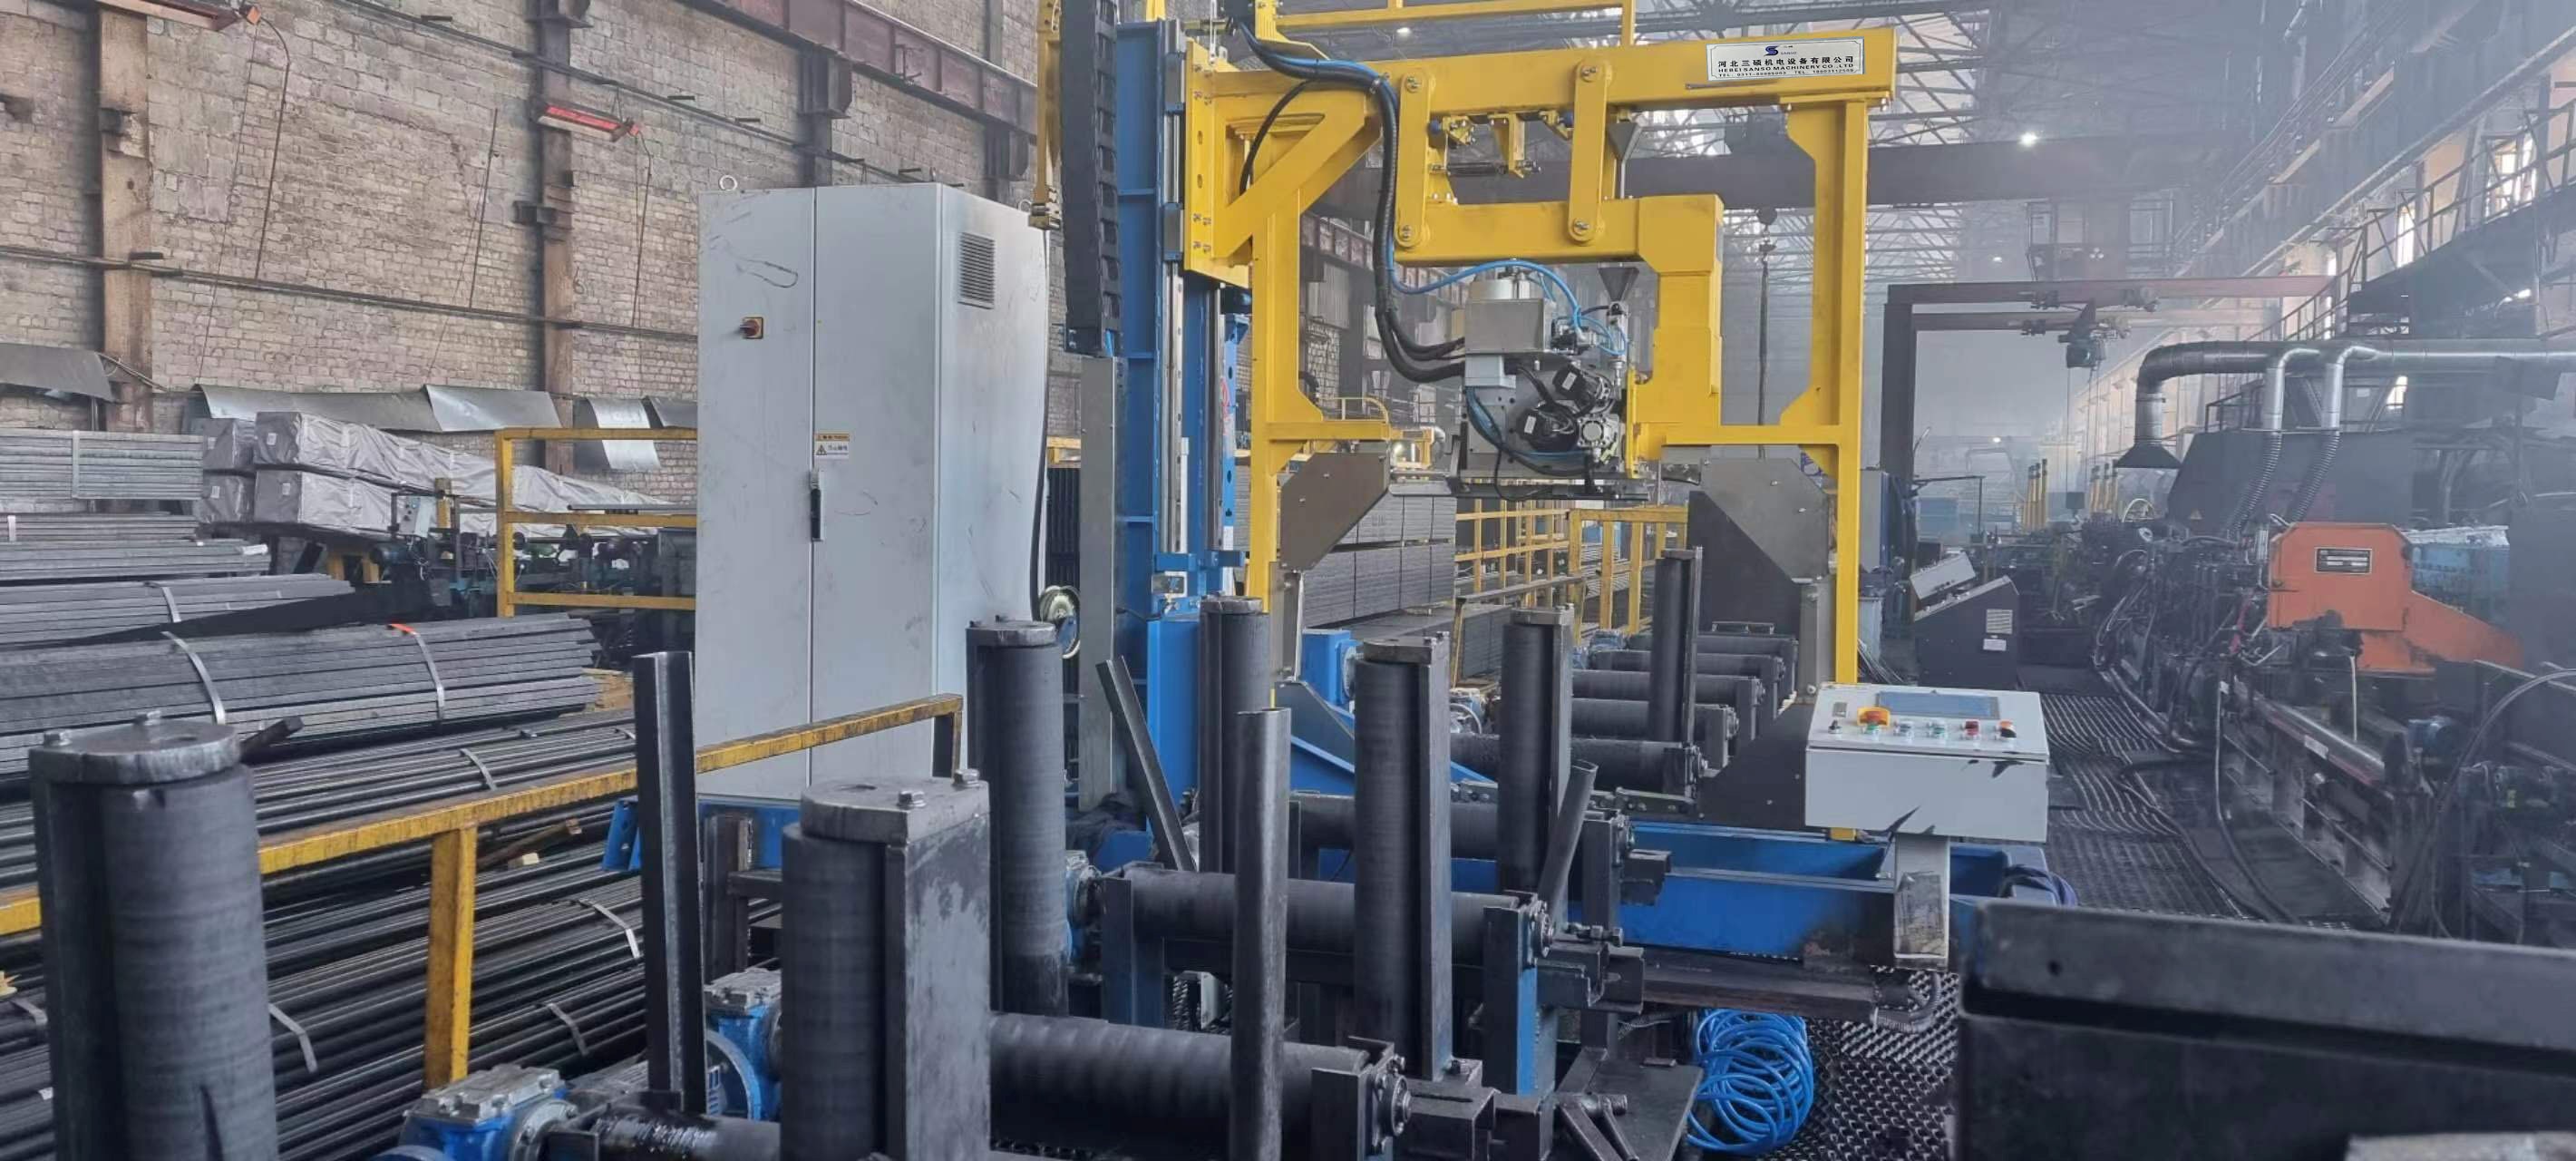
2. Konfiguration der Formstation: Zerlegung, Fin-Pässe und Käfigwalzen- Design
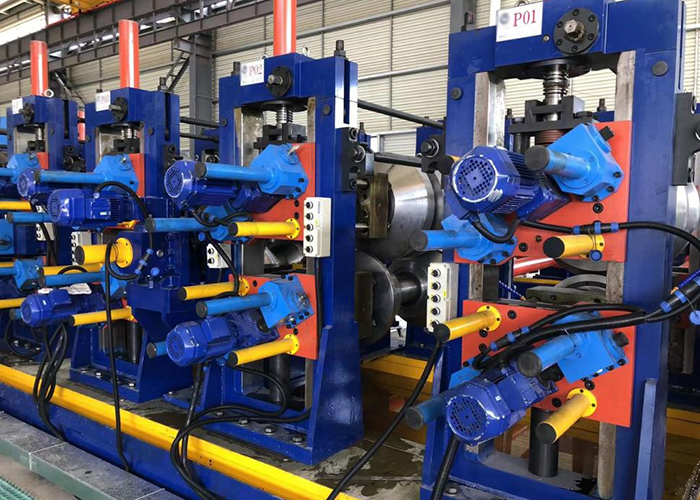
Der Übergang vom flachen Streifen zum offenen Rohr wird von drei Formzonen bestimmt:
Zerlegungssektion (6–8 Stände): Fortschreitendes Biegen mit unten angetriebenen Walzen; die Anhebung der Streifenkante darf 2° pro Pass nicht überschreiten, um Kantenwellen zu vermeiden.
Fin-Pässe (2–3 Stände): Schließen der Lücke; typischer Fin-Winkel Schluss von 12–15° pro Stand für Wandstärken von 4–10 mm.
Seitenwalzen (Käfigwalzen): Kontrollieren die Breite der offenen Lücke (1,5–2,5× Wandstärke), bevor sie in die Schweißeinheit eintreten.
Beim Formen von hochfesten Sorten wie API 5L X65 wird eine Rückfederung der Walzen notwendig. Eine gut optimierte Formsequenz reduziert Restspannungen und stellt sicher, dass die Schweißfuge innerhalb von 0,2 mm ausgerichtet ist. Mehrere Rohrmühlen haben ihre ERW-Mühle mit versetzten Zerlegungswalzensätzen nachgerüstet, um ein breiteres Spektrum an Durchmessern zu ermöglichen, ohne das gesamte Werkzeug zu ändern.
3. Hochfrequenz-Schweißparameter: Frequenz, Impeder-Design und Wärme- Eingabe
Die Schweißstation bleibt der am meisten überwachte Teil der Linie. Es gibt zwei Haupt- HF-Technologien: Kontakt-Schweißen (niedrigere Frequenz, 200–300 kHz) und Induktionsschweißen (350–450 kHz). Für Wandstärken über 8 mm bietet das Induktionsschweißen ein stabileres Wärmebild. Wichtige Variablen sind:
Schweißgeschwindigkeit vs. Frequenz: Eine Geschwindigkeit über 25 m/min erfordert eine Frequenzeinstellung, um den V-Winkel (den Konvergenzwinkel der Kanten) zwischen 3° und 7° zu halten.
Impeder-Positionierung: Der Ferroxcube-Impeder muss innerhalb von 1 mm vom Schweißpunkt zentriert bleiben; Abweichungen verursachen bevorzugte Erwärmung an einer Kante.
Quetschwalzen-Druck: Zielwert von 1,8–2,2 mm für schwere Wandrohre; unzureichende Quetschung führt zu unvollständiger Fusion, während übermäßige Quetschung übermäßiges Blitzen (IRO) erzeugt und die Produktivität verringert.
Daten aus einer 12-Zoll-Leitung (WT 9,5 mm) zeigten, dass die Anpassung des Impeder-Abstands von 5 mm auf 3,8 mm die interne Flash-Höhe um 32 % reduzierte. SANSO liefert automatische Schweißstromregler, die eine optimale Wärmeaufnahme (±2 % Abweichung) trotz Schwankungen der Liniengeschwindigkeit aufgrund von Streifen-Schweißnähten aufrechterhalten.
4. Interne Flash-Entfernung (IRO) und externe Bearbeitung
Nach dem Schweißen muss der innere Schweißnaht (interner Flash) gekürzt werden, um einen reibungslosen Fluss in der Flüssigkeitsförderung zu gewährleisten und Spannungsanreicherung zu vermeiden. IRO-Systeme verwenden eine mit Hartmetall bestückte Klinge, die auf einem Mandrel montiert ist. Parameter, die die saubere Entfernung beeinflussen:
Klingenwinkel: negativ 5–10° für Wandstärken >6 mm.
Klingenüberstand über dem Rohrinnendurchmesser: 0,1–0,2 mm für API 5L B, bis zu 0,4 mm für weichere Grades.
Rückrolldruck: 600–800 N, um Rohrverformungen zu verhindern.
Externe Flash-Messer erzeugen eine glatte äußere Oberfläche. Wenn jedoch der Kürzungsprozess eine Höhe über 0,3 mm hinterlässt, kann dies die Haftung der Beschichtung beeinträchtigen. Zu den neuesten Entwicklungen gehören servo-gesteuerte IRO mit Laserverschiebungssensoren, die die Klingenhöhe in Echtzeit anpassen. Ein Hersteller berichtete von einer 65%igen Reduzierung der inneren Schweißnaht-bedingten Ausschüsse nach der Aufrüstung ihrer ERW-Mühle mit geschlossener Regelung für Flash.
5. Wärmebehandlung der Schweißnaht (Normalisieren oder Anlassen)
Die mikrostrukturelle Transformation im wärmebeeinflussten Bereich (HAZ) ist unvermeidlich. Um die Zähigkeit wiederherzustellen, insbesondere für Anwendungen im sauren Dienst (NACE MR0175), ist eine Inline-Nachschweißwärmebehandlung (PWHT) erforderlich. Zwei Methoden dominieren:
Inline-Induktionsglühen: Erwärmen der Schweißnaht auf 900–950°C, gefolgt von Luftkühlung; verfeinert die grobkörnige Struktur.
Vollkörper-Normalisieren: Für größere Durchmesser, erfordert jedoch einen separaten Ofen und verlangsamt die Linie.
Die Wirksamkeit wird durch transversale Biegeprüfungen und Charpy-V-Kerbschlagwerte verifiziert. Akzeptable Ziele bei -20°C: >40J für Rohrleitungen. Ohne ordnungsgemäße PWHT kann die Schweißzone bei Spannungsniveaus versagen, die 30 % unter dem des Grundmaterials liegen. Moderne ERW-Mühlen integrieren Infrarot-Temperaturüberwachung und PLC-gesteuerte Heizleistung, um die Haltezeit innerhalb von ±0,5 Sekunden aufrechtzuerhalten.
6. Größen- und Richtungsanpassung: Maßgenauigkeit und Ovalitätskontrolle
Nach dem Schweißen und der Wärmebehandlung durchläuft das Rohr einen Größenabschnitt (4–6 Stände), um die endgültige OD-Toleranz (typischerweise ±0,5 % für A53) zu erreichen. Wichtige Überlegungen:
Rollspaltverringerung pro Stand: 0,3–0,6 % des OD; übermäßige Verringerung führt zu Werkstoffverfestigung und Ovalität.
Richtüberhang: Ein 7-Rollen-Richter mit versetzten Rollen reduziert die verbleibende Helix-Krümmung auf unter 1 mm pro Meter.
On-line Ultraschall-Dickenüberwachung (UT) kombiniert mit einem automatischen Feedback-Loop zur Anpassung der Stand-Schraubeneinstellungen.
Pflanzen, die Strukturrohre (EN 10219) herstellen, ignorieren oft die Auswirkungen der Verteilung des Kühlwassers nach der Größenanpassung, was zu lappenförmigen Verformungen führt. Die Verwendung von rotierenden Kühlsektionen mit einstellbaren Düsen kann die Ovalität von 1,5 % auf 0,6 % bei 300x300 mm quadratischen Rohren reduzieren. SANSO bietet integrierte Größenanpassungsstände mit Schnellwechselkassetten an, die die Umrüstzeit auf unter 45 Minuten reduzieren.
7. Zerstörungsfreie Prüfung und Datenverfolgbarkeit
Keine ERW-Mühle kann ohne ein robustes Inspektionsprotokoll betrieben werden. Die Mindestanforderungen gemäß API 5L umfassen:
Wirbelstromprüfung (ECT) für Oberflächen- und nahoberflächennahe Defekte im Schweißbereich.
Ultraschallprüfung (UT) für Laminierungen und unzureichende Fusion, unter Verwendung von Phased-Array-Sonden, die 100 % des Schweißes abdecken.
Hydrostatischer Test (Nachweisdruck = 90 % der angegebenen minimalen Streckgrenze) mit einer Verweilzeit von mindestens 10 Sekunden.
Das Datenmanagement wird kritisch, wenn eine Rückverfolgbarkeit für eine 20-jährige Lebenszyklusverfolgung erforderlich ist. Fortschrittliche Linien erfassen automatisch die Schweißwärmeeinbringung jedes Rohres, die Flash-Trimmkraft und die NDT-Ergebnisse und verknüpfen sie mit einem Barcode. MES-integrierte Prüfberichte reduzieren menschliche Fehler und ermöglichen eine Ursachenanalyse, wenn eine Charge von Rohren ausfällt. Eine Fallstudie zeigte, dass durch die Hinzufügung einer Echtzeit-UT-basierten Schweißzentrierungskorrektur eine 16-Zoll-Linie die Erstpassausbeute von 92,4 % auf 98,1 % verbesserte.
Lösungen für verbreitete Probleme der Branche
Basierend auf Audits von 14 Rohrmühlen in Südostasien und dem Nahen Osten sind die häufigsten Herausforderungen – und deren Lösungen –:
Schweißporosität → Überprüfen Sie die Sauberkeit der Streifenränder; installieren Sie Hochdruckluftmesser vor dem Formabschnitt.
Schwankende Schweißblitzhöhe → Überprüfen Sie den Kühlwasserfluss des Impeders und ersetzen Sie abgenutzte Quetschwalzen.
Helixrohr (Verdrehung) → Richten Sie die Achse der Fin-Pass-Walze horizontal aus; passen Sie die Neigungen der Richtwalzen an.
Hochfrequenzgenerator-Auslösungen → Aktualisieren Sie das Kühlsystem und überprüfen Sie die Isolierung des koaxialen Kabels.
Werkzeugverschleiß, der Wanddickenvariationen verursacht → Implementieren Sie eine geplante Walzenbearbeitung basierend auf Tonnage, nicht auf Zeitintervallen.
Für Betreiber, die ihre bestehenden Linien modernisieren möchten, bietet die Nachrüstung mit ERW-Mühlen automatisierten Schweißmanagementsystemen typischerweise eine Amortisation von weniger als 10 Monaten aufgrund reduzierter Abfälle und niedrigerem Energieverbrauch.
Anwendungsspezifische Entwurfsüberlegungen
Öl- & Gas-Pipeline (API 5L PSL2): Erfordert Vollkörper-UT, Charpy-Tests bei -29°C und geringe Härte in der Schweißnaht (≤250 HV10). Die Mühle muss eine Online-Härtemessung über elektromagnetische Sensoren integrieren.
Struktur- & mechanische Rohre (ASTM A500 / EN 10219): Kosteneffizienz hat oberste Priorität. Eine Hochgeschwindigkeitslinie (50–70 m/min) mit Schnellwechsel-Rollensätzen und minimaler Wärmebehandlung wird bevorzugt.
Kesselrohre (ASTM A179): Extreme Anforderungen an die Oberflächenbeschaffenheit und Abwesenheit von inneren Graten. Ein gratfreies IRO in Kombination mit 100% Wirbelstromprüfung + Wirbelstromprüfung auf Untergrundfehler ist zwingend erforderlich.
Brunnenrohrverkleidung (AWWA C200): Große Durchmesser (24–48″) mit moderater Wandstärke; der Formungsbereich benötigt robuste Seitenrollenstützen, um ein Wellen der Streifen zu verhindern.
Warum SANSOs Ingenieuranalyse die Gesamtkosten senkt
Mit über 240 Installationen weltweit bietet SANSO nicht nur Maschinen, sondern auch eine Prozessgarantie. Jede ERW-Mühle wird durch eine finite Elementeanalyse (FEA) für die Rollformkräfte und die Schweißtemperaturverteilung vor der Herstellung simuliert. Ihr Servicepaket umfasst die Fernüberwachung des digitalen Zwillings und jährliche Ultraschallkalibrierung. Für eine kürzlich installierte 8″-Linie in Texas erreichte SANSO einen Cpk von 1,33 für die OD-Toleranz innerhalb der ersten 48 Stunden nach der Inbetriebnahme—ohne Nacharbeit der Kantenvorbereitungseinheit. Die modulare Schweißüberwachungssoftware bietet eine Echtzeit-Fehlerkennzeichnung, die es den Bedienern ermöglicht, einzelne Rohre anstelle ganzer Bündel abzulehnen.
Häufig gestellte Fragen (FAQ)
Q1: Wie bestimme ich die geeignete Schweißfrequenz für meine ERW-Mühle beim Verarbeiten von Dünnwand- (≤3 mm) vs. Dickwand- (≥12 mm) Coils?
A1: Für Dünnwand- (≤3 mm) verwenden Sie höhere Frequenzen (400–450 kHz), um die Wärme auf den Kantenflächen zu konzentrieren und ein Durchbrennen zu vermeiden; ein kontaktartiger Schweißkopf ist oft stabiler. Für Dickwand- (≥12 mm) ermöglicht eine niedrigere Frequenz (200–280 kHz) mit Induktionsspule eine tiefere Stromdurchdringung. Der Schlüssel liegt darin, die Frequenz an den elektrischen Widerstand des Stahlgrades anzupassen—für API 5L X70 bleiben Sie über 300 kHz, um ein Wärmeversinken in das Grundmaterial zu verhindern.
Q2: Wie verbessert sich die praktische Ausschussrate durch die Hinzufügung einer Kantenfräsmaschine mit automatischer Gratdetektion?
A2: In einem kontrollierten Versuch an einer 10″ ERW-Linie (WT 8 mm) verursachten konventionell geschnittene Kanten 6,2% Ausschuss aufgrund von fehlender Fusion. Nach der Installation einer automatisierten Kantenfräse mit Gratdetektion (verbunden mit online Schweißgeometrie-Messung) fiel die Ausschussrate über sechs Monate auf 2,1%. Zusätzliche Einsparungen kamen von 40% längerer Lebensdauer der Quetschwalzen.
Q3: Kann ich sowohl runde als auch quadratische Rohre auf derselben ERW-Mühle ohne größere Umrüstung betreiben?
A3: Ja, mit bestimmten Kompromissen. Ein universeller Formungsbereich (Abbau + Fin-Pässe), der für runde Rohre ausgelegt ist, kann quadratische/rechteckige Rohre produzieren, indem nach der Schweißstation ein Turk's Head-Größenblock hinzugefügt wird. Allerdings muss das Rollwerkzeug für die Fin-Pässe geändert werden. Einige moderne Mühlen verwenden Cluster-Fin-Rollen, die sich horizontal anpassen, wodurch der Formwechsel auf 90 Minuten reduziert wird.
Q4: Wie wirkt sich das Inline-Tempering auf die Produktionsgeschwindigkeit eines ERW-Werkes aus?
A4: Inline-Induktions-Tempering (Erwärmung auf 550–650°C für 2–5 Sekunden) reduziert typischerweise die maximale Liniengeschwindigkeit um 8–12%, da der Stahl ausreichend Verweildauer benötigt, um die Zieltemperatur gleichmäßig zu erreichen. Allerdings entfällt das separate Batch-Glühen, sodass der Gesamtdurchsatz normalerweise um 15% steigt, wenn vergütete und gehärtete Qualitäten (z.B. API 5L X80Q) produziert werden. Die Geschwindigkeitsreduktion wird durch niedrigere Ausschussraten ausgeglichen.
Q5: Welcher Wartungsplan verhindert unerwartete Stromausfälle des Festkörper-HF-Schweißgeräts?
A5: Für ein 600 kW Schweißgerät: alle 800 Betriebsstunden die wassergekühlten Kondensatoren inspizieren und die Staubfilter reinigen; alle 1.500 Stunden die Gate-Treiber-Spannungen messen und die Wärmeleitpaste auf den IGBT-Modulen ersetzen; alle 3.000 Stunden einen vollständigen Impedanz-Scan durchführen und die Phasenkontrolle neu kalibrieren. Verwenden Sie monatlich Thermografie, um lose Sammelschienenverbindungen zu erkennen. Die Befolgung dieses Plans reduziert die ungeplante Ausfallzeit um über 70%.
Q6: Ist es notwendig, ein Laser-Ultraschallsystem zur Schweißnahtinspektion zu installieren, oder ist konventionelles UT ausreichend?
A6: Konventionelles piezoelektrisches UT ist ausreichend für API 5L PSL1 und die meisten Strukturrohre. Für hochfrequente Dünnwandleitungen (<4 mm) können jedoch piezoelektrische Sonden unter Auflösungsproblemen im Nahfeld leiden. Laser-UT ist gerechtfertigt für Rohre mit kleinem Durchmesser (<60 mm) oder wenn die Liniengeschwindigkeit 70 m/min überschreitet, da es kontaktloses Scannen bietet. Für die meisten Betreiber bietet phased array UT mit Wasser-Kopplung das beste Kosten-Nutzen-Verhältnis.
Gestalten Sie Ihre nächste ERW-Linie zu einem wettbewerbsfähigen Vorteil
Die Auswahl oder Aufrüstung eines ERW-Werkes ist eine strategische Entscheidung, die die Rohrqualität, den Energieverbrauch und die Marktreaktionsfähigkeit beeinflusst. Ob Sie Ihr Produktportfolio um hochfeste Leitungsrohre erweitern oder die Umrüstzeiten für dünnwandige mechanische Rohre reduzieren müssen, die oben genannten Ingenieurdaten trennen leistungsstarke Anlagen vom Rest.
Für ein detailliertes Prozessaudit oder ein auf Ihren spezifischen Durchmesserbereich und Produktionsvolumen zugeschnittenes Angebot kontaktieren Sie direkt das technische Vertriebsteam von SANSO. Teilen Sie Ihre Zielstandards (API, ASTM, EN) und aktuellen Ausschussraten mit und erhalten Sie innerhalb von fünf Arbeitstagen einen maßgeschneiderten Verbesserungsfahrplan.
Senden Sie Ihre Projektanforderungen für ein schnelles Angebot — geben Sie Materialgüte, OD-Bereich und angestrebte wöchentliche Tonnage an.
Artikeltags:
Verwandte Nachrichten
More Kategorie
Beliebte Artikel
-
 Wie man den richtigen Abwickler für Ihr geschweißtes Rohrherstellungswerk auswählt
-
 Hochpräzisions-Abwickler- und Richtsysteme: Industrielle Auswahl- und Einrichtungsanleitung
-
 Fliegende Kaltkreissäge vs. Reibungssäge: Welche ist die richtige für Ihr Rohrwerk?
-
 ERW-Rohrmühle: Der vollständige Leitfaden für Technik und Prozesse
-
 Top 7 globale ERW-Rohrmühlenmaschinenhersteller: Wer baut die besten?
Neue Artikel
Beliebte Tags
