
Startseite > Blogs > ERW-Rohrmühlentechnologie: Formungs-, Schweiß- und Größenparameter für Leitungsrohre
ERW-Rohrmühlentechnologie: Formungs-, Schweiß- und Größenparameter für Leitungsrohre
2026-07-11
Die erw-Rohrmühle bleibt das Rückgrat der Produktion von längsnahtgeschweißten Rohren, die für die Übertragung von Öl & Gas, Baupfählen, Wasserleitungen und Automobilkomponenten dient. Im Gegensatz zu nahtloser Walzung kombiniert das elektrische Widerstandsschweißen (ERW) kaltverformende Prozesse mit Hochfrequenzrandheizung, was eine gleichmäßige Wanddicke, geringerem Energieverbrauch und kürzere Lieferzeiten ermöglicht. SANSO hat über 190 Linien für Durchmesser von 21,3 mm bis 610 mm entwickelt und verarbeitet Werkstoffe bis zu API 5L X70. Dieser Artikel untersucht die Architektur der Mühle, die Prozessphysik, die Ursachenanalyse von Fehlern und bewährte Lösungen aus der Perspektive des Fertigungsingenieurwesens.
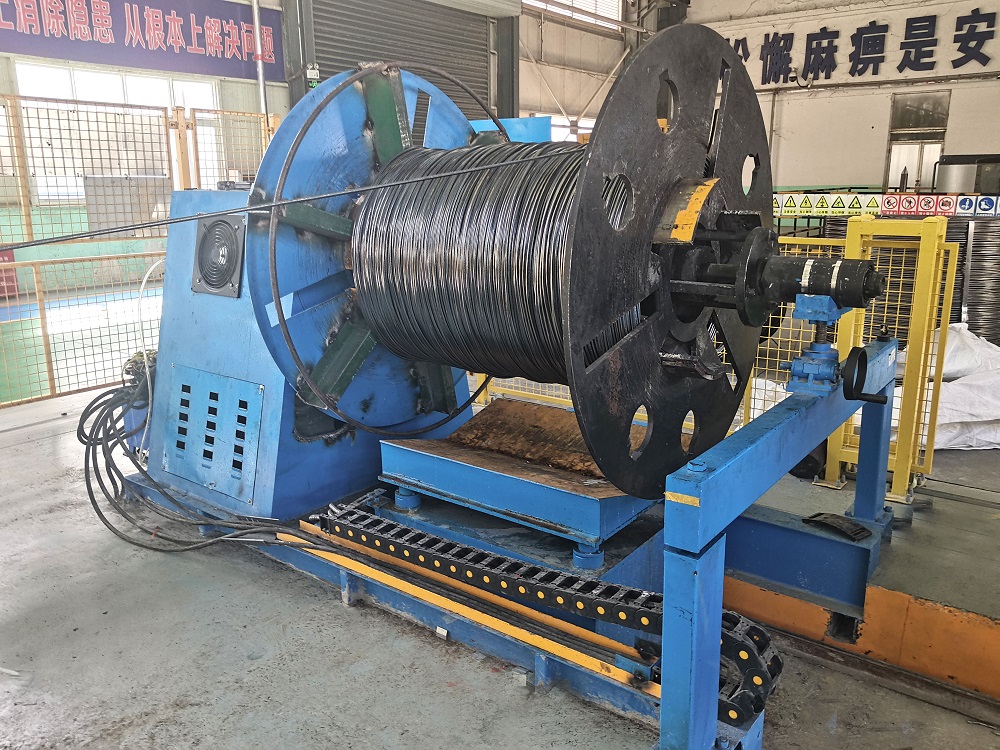
1. Strukturaufbau einer ERW-Rohrmühle – Von der Spule zum fertigen Rohr
Eine moderne erw-Rohrmühle integriert mechanische Formstationen, einen Festkörper-Schweißer, eine Nachbehandlung nach dem Schweißen und Größenabschnitte. Jedes Modul's Parameterfenster beeinflusst direkt die Schweißzähigkeit und die Maßgenauigkeit.
1.1 Abwickeln, Streifenansammlung & Kantenvorbereitung
Hydraulischer Doppelkonus-Abwickler – verarbeitet Spulen bis zu 25 Tonnen, ID 508–760 mm, mit automatischer Streifenzentrierung.
Horizontaler Schleifen-Akkumulator – sorgt für einen kontinuierlichen Betrieb der Mühle während des Spulenwechsels und hält die Geschwindigkeitsabweichung unter ±1,5%.
Kantenfräseinheit – produziert Streifenbreiten-Toleranz ±0,3 mm; entfernt verfestigte Kanten, um Kaltverschweißfehler zu vermeiden.
1.2 Formabschnitt: Abbau, Cluster & Fin-Pass-Stände
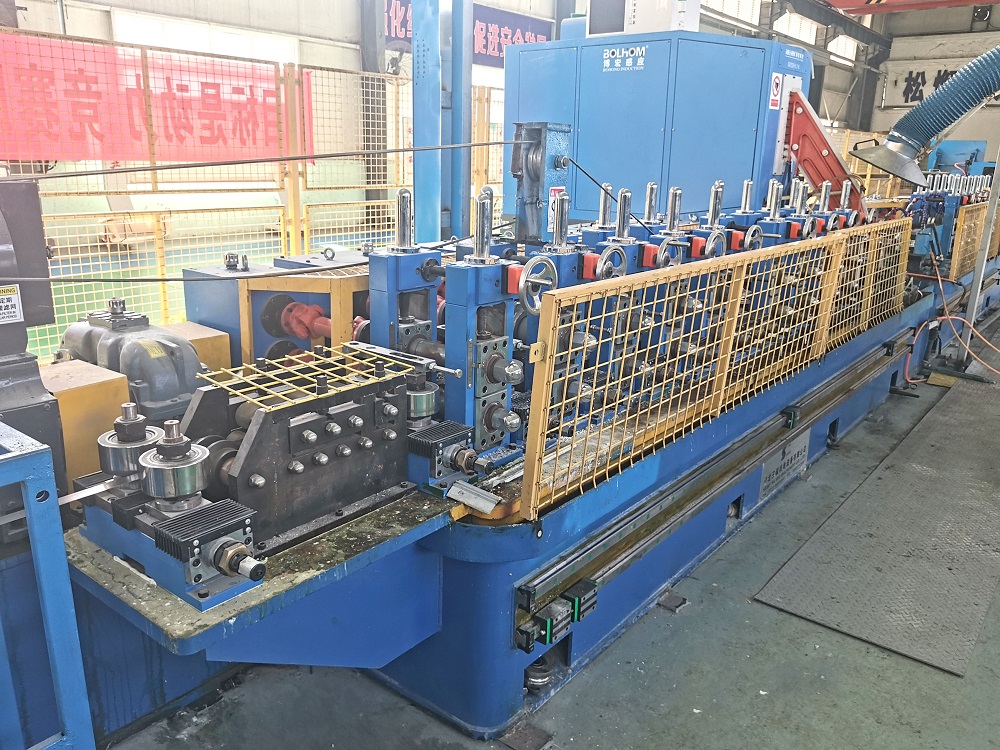
Die Formzone wandelt flache Streifen in ein offenes Nahtrohr um. Typische Konfiguration: 5–7 Abbaustände, 3 Seitenwalzenstände und 2 Fin-Pass-Stände. Für Rohre mit schwerer Wand (>8 mm) reduziert die Käfigformtechnologie die verbleibenden Biegekräfte. Wichtige Formparameter: Zwischenstanddehnung <1,5%, Kantenabstand Variation ≤0,5 mm vor dem Schweißen.
1.3 Hochfrequenzschweißzone – Festkörperphysik
Mit einem Festkörper-Schweißer (350–600 kHz) induziert die erw-Rohrmühle Wirbelströme, die an den Streifenrändern konzentriert sind. Ein Ferritimpeder, der im Rohr platziert ist (2–3 mm vom Schweißpunkt entfernt), verbessert die Effizienz der Energieübertragung. Optimaler Vee-Winkel: 4°–7°. Der Druck der Quetschwalzen (200–500 bar) drückt geschmolzenes Metall aus, und bildet eine geschmiedete Naht mit einer Aufschweißmenge von 0,8–1,2× Wanddicke.
1.4 Abtragen, Kühlen & Größenmühle
Interne/externe Hartmetall-Abtragklingen – entfernen Grat; Klingen-Geometrie mit 12° Vorschubwinkel erreicht einen bündigen Finish von ±0,2 mm.
Wassersprühkühlung (15–35 m³/h) – kontrolliert die Kühlrate der HAZ, um Martensitbildung in Kohlenstoffstählen zu vermeiden.
2-Walzen- oder 4-Walzen-Größenmühle – finale OD-Toleranz zu ASTM A500: ≤ ±0,5% mit Geradheit ≤ 1,5 mm pro Meter.
1.5 Fliegende Trenn- & Endbearbeitung
Servo-gesteuerte fliegende Säge mit Schneidelängen-Genauigkeit ±3 mm (Bereich 6–18 m). Nachgelagerte Endbearbeitungseinheiten fasen Rohrenden gemäß API 5L-Spezifikation (30°±5°). SANSO Mühlen umfassen schnelle Werkzeugwechselkassetten, die den Durchmesserwechsel auf unter 40 Minuten reduzieren.
2. Prozessparameter, die die Qualität von ERW-Rohren bestimmen
Die Mühlenbetreiber müssen diese acht Variablen überwachen, um die Schweißfestigkeit (≥95% Zugfestigkeit des Grundmetalls) und die Ovalität unter 0,8% zu halten:
Verhältnis von Streifenbreite zu -dicke – empfohlen 25–60; ein niedrigeres Verhältnis erfordert zusätzliche Abbau-Pässe.
Wechselwirkung von Schweißleistung & Frequenz – höhere Frequenz verringert die Breite der wärmebeeinflussten Zone, erfordert jedoch eine präzise Ausrichtung des Impeders.
Spannrollenabstand & Überlappung – eine Überlappung (innere Verschiebung) von 0,5–0,8 mm gewährleistet den geschmiedeten Kornfluss über die Naht.
Kühlgradient – von 1450°C auf 600°C in ≤2 Sekunden verhindert die Ausfällung grober Korngrenzen.
Formrollenlauf – ≤0.06 mm einhalten, um periodische Wandverdünnung zu vermeiden.
Abwärtskraft beim Fin-Pass – Lastzellen sollten <15 kN pro Seite anzeigen; übermäßige Kraft verursacht Randverformungen.
Synchronisation der Liniengeschwindigkeit – alle angetriebenen Stände müssen innerhalb von ±0,8% Geschwindigkeitsabweichung bleiben.
Inline-NDT-Kalibrierung – Wirbelstrom- oder Ultraschall-Setups müssen jede Schicht mit Referenzfehlern überprüft werden.
3. Häufige Produktionsfehler in ERW-Rohrmühlen – Ursachen & Gegenmaßnahmen
Trotz fortschrittlicher Steuerungen machen schweißbezogene Fehler 70% der Rohr Ablehnungen aus. Im Folgenden sind fünf häufige Fehlerbilder mit spezifischen Abhilfemaßnahmen aufgeführt, die an SANSO Kundenstandorten umgesetzt wurden.
3.1 Mangelnde Fusion (Kaltschweißung) erkannt durch Abflachungstest
Ursachen: unzureichende Wärmezufuhr (unter 180 kW/mm²), oxidierte oder ölige Kanten oder Vee-Winkel >9°. Lösung: installieren Sie ein Dual-Wellenlängen-Pyrometer (8–14 µm), das auf den Schweißpunkt abzielt; das Signal an den Schweißstromregler weiterleiten, um 1380–1450°C aufrechtzuerhalten. Außerdem auf Induktionsvorheizstation für Streifenränder aufrüsten, wenn die Umgebungstemperatur <10°C beträgt. Kundendaten zeigen, dass die Ablehnungsrate für Kaltschweißungen von 4,8% auf 0,6% nach der Nachrüstung gesenkt wurde.
3.2 Längsriss in der geschweißten Naht während der Abflachung
Ursprung: übermäßiger Druck beim Quetschen (Verformung >1,5× Dicke) oder unsachgemäßes Abtragen, das eine Kerbe hinterlässt. Abhilfe: Quetschrollenabstand basierend auf der Streifendicke neu kalibrieren; Zielverformungsmenge = 0,9× Wanddicke. Verwenden Sie ein Online-Wirbelstromarray (ECA) mit 16 Kanälen, um Risse ≥0,3 mm sofort nach dem Abtragen zu erkennen.
3.3 Interne Schweißperle, die >0,5 mm herausragt (für Flüssigkeitsrohre)
Ursache: stumpfe interne Abtragklinge oder falsche Hartmetallqualität (unzureichliche Zähigkeit für hochfeste Stähle). Maßnahme: ersetzen durch PCD-bestückte (polykrystallinische Diamant) interne Abtragmaschine – verlängert die Werkzeuglebensdauer um das 4-fache und erreicht eine Perlenhöhe von ≤0,2 mm. Fügen Sie eine automatisierte Werkzeugverschleißkompensation unter Verwendung von Laser-Profilometer-Feedback hinzu.
3.4 Unrundheit an Rohrenden (Ovalität >1,5%)
Warum: unzureichende Größenstände oder abgenutzte universelle Rollenkugellager. Behebung: Fügen Sie eine spezielle 6-Rollen-Richtmaschine nach dem Größen hinzu. Für Werke, die Rohrleitungen herstellen, korrigiert ein hydraulischer Expansionskalibrator (0,5–1,2% Expansion) die Ovalität auf unter 0,5% und entlastet die Restspannung.
3.5 Oberflächenblitze oder Rillen durch Abtragen
Quelle: nicht ausgerichtete externe Abtragklingenunterstützung oder übermäßiger Werkzeugüberhang (mehr als 20 mm). Korrektur: Stellen Sie die Ausrichtung des Klingenhalters mit einem Messschieber zurück; reduzieren Sie den Überhang auf 12–15 mm. Verwenden Sie keramisch beschichtete Abtragklingen für Hochfrequenzwerke, die mehr als 15.000 Tonnen pro Jahr produzieren.
4. Technische Auswahlkriterien für ein ERW-Rohrwerk – Ein Schritt-für-Schritt-Rahmen
Die Wahl des richtigen ERW-Rohrwerks erfordert ein Gleichgewicht zwischen Produktportfolio, Zielproduktion und Materialqualitäten. Nachfolgend finden Sie eine Entscheidungsmatrix, die von Ingenieuren im Werk verwendet wird.
Jahreskapazität: 30.000–60.000 Tonnen → Liniengeschwindigkeit 30–50 m/min; >80.000 Tonnen → 70–100 m/min mit automatischem Streifenverbinden.
Durchmesserbereich: Einheitsgrößenwerke (z. B. nur 4 Zoll) vs. Mehrgrößen (2–8 Zoll). Mehrgrößenwerke benötigen schnell wechselbare Rollenkassetten – Wechselzeit unter 2 Stunden.
Wandstärkekapazität: Standardwerke verarbeiten ≤8 mm; für Strukturrohre bis zu 16 mm auf schwere Formstände aufrüsten (Lagerlebensdauer bewertet >50.000 Stunden).
Stahlqualitäten: API 5L X42–X70 erfordert ein höheres Formdrehmoment (≥30% Spielraum) und eine Nachschweißwärmebehandlungsstation (PWHT).
Automatisierungsgrad: grundlegendes SCADA mit manuellen Anpassungen vs. vollständiges CPS (cyber-physisches System) mit Rezeptverwaltung, Schweißleistungsoptimierung und prädiktiven Wartungsbenachrichtigungen.
5. Wartungsbest Practices für die Langlebigkeit von ERW-Rohrwerken
Proaktive Wartung reduziert ungeplante Ausfallzeiten, die in einem Hochvolumen-Rohrwerk zwischen 3.000 und 9.000 US-Dollar pro Stunde kosten.
Wiederaufbereitung der Rollwerkzeuge: alle 700–1000 Betriebsstunden planen; verchromte Rollen halten 30% länger als unbeschichtete.
Lagerinspektion: Radialspiel alle 2 Monate für C3-Klasse-Lager messen; ersetzen, wenn das Spiel 0,04 mm überschreitet.
Wartung der Schweißimpedanz: Ferritkernimpedanz sollte auf Risse oder Überhitzung überprüft werden; Austauschintervall ~2.000 Stunden.
Schmierplan: automatisches Schmierfett-System (EP2-Lithium) für Rollennacken alle 8 Stunden; Ölwechsel im Getriebe (ISO VG 220) alle 4.000 Stunden.
Überwachung der Abtragklingen: Verschleißsensoren an Klingenhaltern installieren; Hartmetallklingen halten typischerweise 50–80 km Rohrproduktion.
6. Digitalisierung und intelligentes Schweißen in modernen ERW-Rohrmühlen
Die nächste Generation von ERW-Rohrmühlen integriert IoT-Sensoren, Edge-Computing und KI-gestützte Schweißüberwachung. Echtzeit-Leistungs-Signaturanalyse erkennt Änderungen im Schweißimpedanz-Phasenwinkel und sagt kalte Schweißnähte 200 ms vor dem Abbruch voraus. Laserdreiecksensoren messen die Flash-Geometrie mit 1 kHz und passen die Abtragkraft dynamisch an. Für Mühlen, die Automobilrohre (z. B. Antriebswellen) produzieren, erreicht die geschlossene Regelung der Dimensionen mit Querachsenkompensation eine Präzision von 0,05 mm. SANSO bietet jetzt Nachrüstpakete an, die Systeme zur Kantenzentrierung und Module zur Stabilisierung der Schweißleistung umfassen und die Gesamtausbeute in dokumentierten Fällen um 6–9 % erhöhen.
Häufig gestellte Fragen (Technischer Fokus)
Q1: Was ist der typische Schweißgeschwindigkeitsbereich für eine ERW-Rohrmühle, die Rohrleitungen mit einem Durchmesser von 6 Zoll und einer Wandstärke von 5,5 mm produziert?
A1: Für API 5L Grad X52 (5,5 mm Wand) läuft eine moderne ERW-Rohrmühle mit 20–35 m/min, um eine ordnungsgemäße Schweißpenetration sicherzustellen. Höhere Geschwindigkeiten führen zu unzureichendem Wärmeinput. SANSO's Schwerlastmühle (Modell SP-6H) hält die Schweißqualität bis zu 38 m/min stabil, indem sie einen 650 kW Festkörper-Schweißer und eine erzwungene Wasserkühlung der Impedanz verwendet.
Q2: Wie können wir Lichtbogenmarkierungen oder Brandflecken auf der inneren Rohroberfläche in der Nähe der Schweißnaht beseitigen?
A2: Lichtbogenmarkierungen (auch „Lichtbogenstreifen“ genannt) entstehen durch unsachgemäße Erdung des Impeders oder Lichtbogenbildung an der Kontaktspitze. Lösungen: Überprüfen Sie den Kupferkontaktfuß auf Oxidation; ersetzen Sie ihn, wenn die Oberflächenrauhigkeit > Ra 1,6 µm beträgt. Verwenden Sie eine doppelseitige Erdungsbürste mit Silber-Graphit-Verbundstoff. Passen Sie außerdem die Impedanzposition an, sodass sie 15–18 mm hinter dem Schweißpunkt sitzt. SANSO's Impedanzausrichtungswerkzeug reduziert das Auftreten von Lichtbogenmarkierungen um 95 %.
Q3: Welche NDT-Methoden werden für die Online-Schweißinspektion in ERW-Rohrmühlen empfohlen?
A3: Für sofortiges Feedback verwenden Sie rotierende Wirbelstrom- (EC) oder Phased Array Ultraschallprüfung (PAUT) nach dem Abtragen. PAUT mit einer 32-Elemente-Sonde erkennt ungenügende Durchschweißung, Risse und Porosität bis zu einer Tiefe von 0,5 mm. Für die endgültige Zertifizierung gemäß API 5L kombinieren Sie PAUT mit der magnetischen Partikelinspektion (MPI) im Schweißfugenbereich. SANSO-Mühlen beinhalten vorkonfektionierte Encoder-Synchronisation für Drittanbieter-PAUT-Systeme.
Q4: Kann eine bestehende ERW-Rohrmühle umgerüstet werden, um Edelstahl (304/316L) Rohre zu produzieren?
A4: Ja, erfordert jedoch Modifikationen: Ersetzen Sie alle Formwalzen durch polierte Walzen (Ra ≤ 0,6 µm), um das Anhaften zu verhindern; wechseln Sie zu einem Hochfrequenzschweißer (600–800 kHz), um Lichtbogenwanderungen zu vermeiden; installieren Sie Argonabschirmung (15–20 L/min) an der Schweiß-Vee. Der Größenabschnitt muss mit reduzierter Geschwindigkeit (≈40 % der Kohlenstahlgeschwindigkeit) betrieben werden. SANSO bietet Umrüstkits mit Werkzeugen und Gasabschirmgehäusen an.
Q5: Was verursacht intermittierende Schweißporosität alle 15–20
Meter?
A5: Dieses Muster deutet auf periodische Kantenkontamination oder
Oberflächenrost des Streifens aus der Coillagerung hin. Installieren Sie ein Modul zur
Reinigung der Streifenränder mit rotierenden Messingbürsten (350 U/min), gefolgt von
druckluftbetriebenen Schneidmessern (6 bar). Überprüfen Sie auch die Kühlwasserdüsen
auf Verstopfung – inkonsistente Abschreckung kann zur Dampfeinschluss im
Schweißbereich führen. Ein Echtzeit-Schweißmonitor, der Leistung und Temperatur
alle 10 ms aufzeichnet, kann den genauen Meterstandort bestimmen.
Q6: Wie reduziert man die Spiralverdrehung (helikale Deformation) nach dem
Größenabschnitt?
A6: Spiralverdrehung entsteht durch ungleichmäßige
Abkühlung oder Walzenfehlstellung in den Endbearbeitungsständen. Führen Sie eine
Laserjustierung aller Größenwalzenstände durch – erlauben Sie eine Abweichung von
≤0,1 mm pro Meter. Installieren Sie einen 4-Walzen-Verdrehungsrichtapparat mit
entgegengesetzten hydraulischen Zylindern. Für Rohre mit einer Wandstärke über 8 mm
fügen Sie einen langsamen Kühlkanal (gesteuert auf 50°C/Minute) vor der
Endgrößeneinstellung hinzu.
Fordern Sie eine standortspezifische Walzkonfiguration oder Angebot an
Jedes Rohrwerkprojekt hat spezifische Einschränkungen – verfügbare Bodenfläche, Zielproduktmix und lokale Stahlcoilversorgung. Das SANSO Ingenieurteam bietet eine kostenlose Prozessprüfung an, einschließlich CAD-Layout, Schätzung des Energieverbrauchs, Liste der Walzenwerkzeuge und voraussichtliche Rendite basierend auf Ihren täglichen Schichten und Rohrdimensionen. Teilen Sie Ihre Produktionsparameter mit unserer technischen Verkaufsgruppe.
Send your inquiry to SANSO engineering: Geben Sie den gewünschten OD-Bereich, Wandstärkenbereich, jährliche Tonnage und Materialgüten an (z.B. ASTM A500, API 5L X65). Wir antworten innerhalb von 48 Stunden mit einer maßgeschneiderten Walzspecifikation, Budget für Verbrauchsmaterialien und Preisaufstellung.
Klicken Sie hier, um Ihre Anfrage einzureichen oder direkt eine E-Mail zu senden: info@sansohftubemill.com
article tags:
Related News
More Category
Hot Articles
-
 Wie man den richtigen Abwickler für Ihr geschweißtes Rohrherstellungswerk auswählt
-
 Hochpräzisions-Abwickler- und Richtsysteme: Industrielle Auswahl- und Einrichtungsanleitung
-
 Fliegende Kaltkreissäge vs. Reibungssäge: Welche ist die richtige für Ihr Rohrwerk?
-
 ERW-Rohrmühle: Der vollständige Leitfaden für Technik und Prozesse
-
 Top 7 globale ERW-Rohrmühlenmaschinenhersteller: Wer baut die besten?
New Articles
Hot Tags
