
Accueil > Blogs > Technologie de Moulin à Tuyaux ERW : Paramètres de Formation, Soudage et Dimensionnement pour Tuyaux de Ligne
Technologie de Moulin à Tuyaux ERW : Paramètres de Formation, Soudage et Dimensionnement pour Tuyaux de Ligne
2026-07-11
Le laminoir de tubes ERW reste la colonne vertébrale de la production de tubes soudés longitudinalement, servant à la transmission de pétrole et de gaz, aux pieux de structure, aux conduites d'eau et aux composants automobiles. Contrairement au roulage sans soudure, le soudage par résistance électrique (ERW) combine la mise en forme à froid avec le chauffage des bords à haute fréquence, offrant une épaisseur de paroi constante, une consommation d'énergie réduite et des délais de livraison plus courts. SANSO a conçu plus de 190 lignes pour des diamètres allant de 21,3 mm à 610 mm, traitant des grades allant jusqu'à API 5L X70. Cet article examine l'architecture du laminoir, la physique des processus, l'analyse des défauts à la racine et les solutions éprouvées sur le terrain du point de vue de l'ingénierie de fabrication.
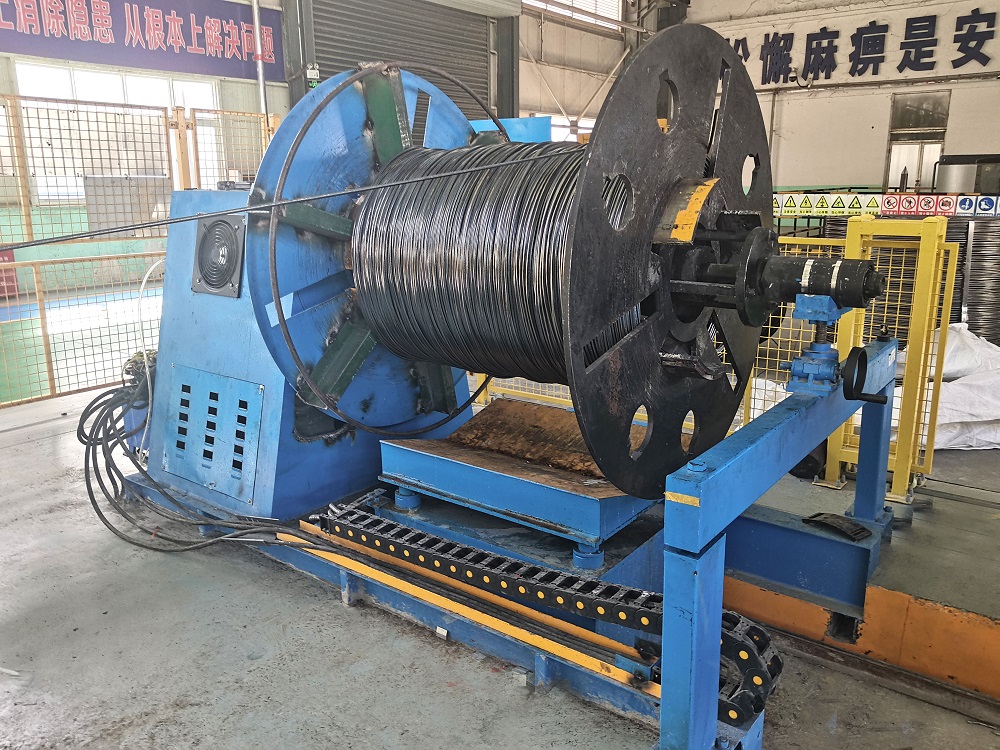
1. Disposition structurelle d'un laminoir de tubes ERW – Du rouleau au tube fini
Un laminoir de tubes ERW moderne intègre des stations de mise en forme mécanique, un soudeur à état solide, un traitement thermique post-soudage et des sections de dimensionnement. La fenêtre de paramètres de chaque module affecte directement la ténacité du soudage et la précision dimensionnelle.
1.1 Déroulage, accumulation de bandes & préparation des bords
Dérouleur à double cône hydraulique – gère des rouleaux jusqu'à 25 tonnes, ID 508–760 mm, avec centrage automatique de la bande.
Accumulateur de boucle horizontal – assure un fonctionnement continu du laminoir pendant le changement de rouleau, maintenant la déviation de la vitesse de ligne en dessous de ±1,5 %.
Unité de fraisage des bords – produit une tolérance de largeur de bande ±0,3 mm ; supprime les bords durcis par le travail pour éviter les défauts de soudure à froid.
1.2 Section de mise en forme : stands de déformation, de regroupement & de finition
La zone de mise en forme convertit la bande plate en un tube à couture ouverte. Configuration typique : 5–7 stands de déformation, 3 stands de rouleaux latéraux, et 2 stands de finition. Pour les tubes à paroi épaisse (>8 mm), la technologie de mise en forme en cage réduit le stress de flexion résiduel. Paramètres clés de mise en forme : allongement inter-stands <1,5 %, variation de l'écart de bord ≤0,5 mm avant le soudage.
1.3 Zone de soudage haute fréquence – Physique à état solide
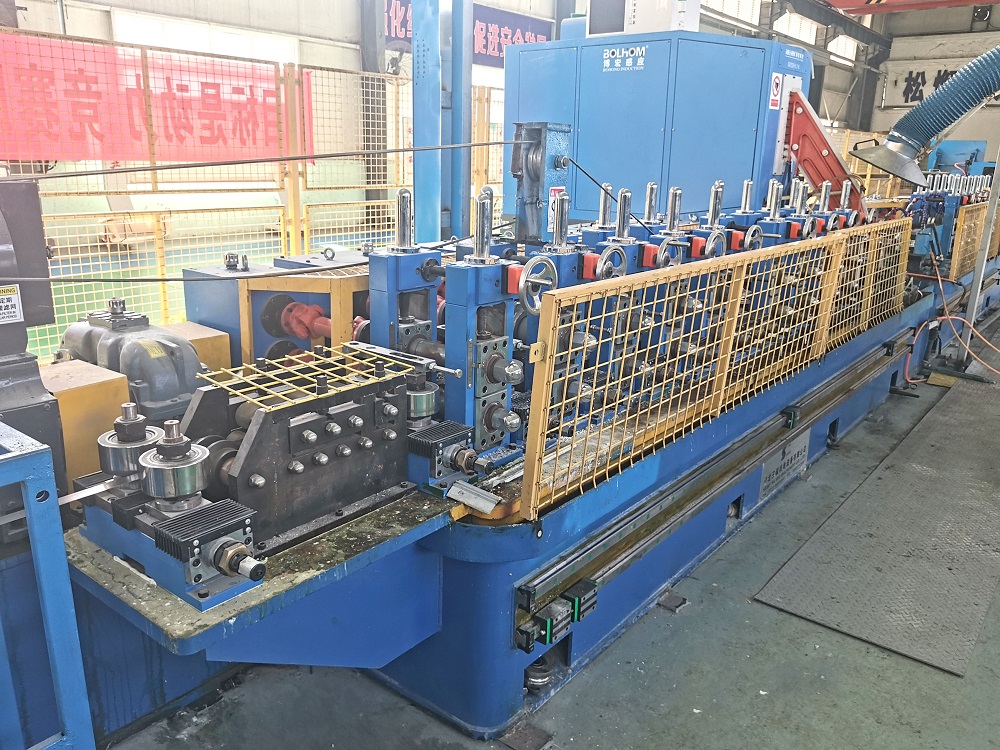
Utilisant un soudeur à état solide (350–600 kHz), le laminoir de tubes ERW induit des courants de Foucault concentrés aux bords de la bande. Un impédant ferrite placé à l'intérieur du tube (2–3 mm du point de soudure) améliore l'efficacité du transfert d'énergie. Angle Vee optimal : 4°–7°. La pression des rouleaux de compression (200–500 bars) expulse le métal en fusion, formant une couture forgée avec un montant de renversement de 0,8–1,2× l'épaisseur de la paroi.
1.4 Ébarbage, refroidissement & laminoir de dimensionnement
Lames d'ébarbage en carbure internes/externes – retirent le cordon de soudure ; la géométrie de la lame avec un angle de coupe de 12° atteint une finition à fleur ±0,2 mm.
Refroidissement par pulvérisation d'eau (15–35 m³/h) – contrôle le taux de refroidissement de la ZAC pour éviter la formation de martensite dans les aciers au carbone.
Laminoir de dimensionnement à 2 rouleaux ou 4 rouleaux – tolérance finale de OD à l'ASTM A500 : ≤ ±0,5 % avec rectitude ≤ 1,5 mm par mètre.
1.5 Découpe volante & Finissage des extrémités
Scie volante à entraînement servo avec une précision de longueur de coupe de ±3 mm (plage de 6 à 18 m). Les unités de finissage en aval biseautent les extrémités des tuyaux selon la spécification API 5L (30°±5°). SANSO les moulins comprennent des cassettes de changement rapide d'outil, réduisant le temps de changement de diamètre à moins de 40 minutes.
2. Paramètres de Processus Qui Régissent la Qualité des Tuyaux ERW
Les opérateurs de moulin doivent surveiller ces huit variables pour maintenir la résistance des soudures (≥95% de la résistance à la traction du métal de base) et l'ovalité en dessous de 0,8% :
Ratio largeur/épaisseur de la bande – recommandé 25–60 ; un ratio plus bas nécessite des passes de déformation supplémentaires.
Interaction puissance de soudage & fréquence – une fréquence plus élevée réduit la largeur de la zone affectée par la chaleur mais exige un alignement précis de l'impédance.
Écart de rouleau de compression & chevauchement – un chevauchement (déplacement intérieur) de 0,5 à 0,8 mm assure un flux de grain forgé à travers la soudure.
Gradient de refroidissement – de 1450°C à 600°C en ≤2 secondes prévent les précipitations de grains grossiers.
Course de rouleau de formage – maintenir ≤0,06 mm pour éviter un amincissement périodique des parois.
Force de descente de passage de finition – les cellules de charge doivent indiquer <15 kN par côté ; une force excessive provoque un flambage des bords.
Synchronisation de la vitesse de ligne – tous les supports entraînés doivent rester dans une déviation de vitesse de ±0,8%.
Calibration NDT en ligne – les configurations à courant de Foucault ou ultrasoniques doivent être vérifiées à chaque quart de travail à l'aide de défauts de référence.
3. Défauts de Production Courants dans Les Moulins à Tuyaux ERW – Causes Racines & Contre-mesures
Malgré des contrôles avancés, les défauts liés à la soudure représentent 70% des rejets de tuyaux. Voici cinq motifs de défaillance fréquents avec des remèdes spécifiques mis en œuvre sur les sites clients de SANSO.
3.1 Manque de Fusion (Soudure Froide) Détecté par le Test de Roulage
Causes racines : apport de chaleur insuffisant (en dessous de 180 kW/mm²), bords oxydés ou huileux, ou angle V >9°. Solution : installer un pyromètre à double longueur d'onde (8–14 µm) ciblant le point de soudure ; alimenter le signal au contrôleur de puissance du soudeur pour maintenir 1380–1450°C. Mettre également à niveau vers une station de préchauffage par induction pour les bords de bande lorsque la température ambiante <10°C. Les données clients montrent une chute du rejet de soudure froide de 4,8% à 0,6% après la mise à niveau.
3.2 Fissure Longitudinale dans la Soudure Pendant le Roulage
Origine : pression de compression excessive (déformation >1,5× épaisseur) ou ébarbage incorrect laissant une entaille. Remède : recalibrer l'écart de rouleau de compression en fonction de l'épaisseur de la bande ; cibler le montant de déformation = 0,9× épaisseur de paroi. Utiliser un réseau de courant de Foucault en ligne (ECA) avec 16 canaux pour détecter les fissures ≥0,3 mm immédiatement après l'ébarbage.
3.3 Cordons de Soudure Internes Protrudant >0,5 mm (pour Tuyaux Fluides)
Cause : lame d'ébarbage interne émoussée ou grade de carbure incorrect (dureté insuffisante pour l'acier à haute résistance). Action : remplacer par un ébarbeur interne à pointe PCD (diamant polycristallin) – prolonge la durée de vie de l'outil de 4× et atteint une hauteur de cordon ≤0,2 mm. Ajouter une compensation automatique de l'usure des outils utilisant le retour d'information d'un profilomètre laser.
3.4 Non-conformité des extrémités de tuyaux (Ovalité >1,5%)
Pourquoi : dimensions insuffisantes des stands ou roulements universels usés. Solution : ajouter une unité de redressage à 6 rouleaux dédiée après le dimensionnement. Pour les usines produisant des tuyaux de ligne, un calibreur à expansion hydraulique (expansion de 0,5 à 1,2 %) corrige l'ovalité à moins de 0,5 % et soulage les contraintes résiduelles.
3.5 Marques de flash ou rainures de scarfing
Source : support de lame de scarfing externe mal aligné ou surplomb d'outil excessif (plus de 20 mm). Correction : réinitialiser l'alignement du porte-lame avec un comparateur; réduire le surplomb à 12–15 mm. Appliquer des lames de scarfing revêtues de céramique pour les usines à haute fréquence produisant plus de 15 000 tonnes par an.
4. Critères de sélection technique pour une usine de tuyaux ERW – Un cadre étape par étape
Choisir la bonne usine de tuyaux erw nécessite un équilibre entre le portefeuille de produits, la production cible et les qualités de matériaux. Ci-dessous se trouve une matrice de décision utilisée par les ingénieurs d'usine.
Capacité annuelle : 30 000–60 000 tonnes → vitesse de ligne 30–50 m/min; >80 000 tonnes → 70–100 m/min avec jointure automatique des bandes.
Plage de diamètre : usines à taille unique (par exemple, uniquement 4 pouces) vs. multi-tailles (2–8 pouces). Les usines multi-tailles nécessitent des cassettes de rouleaux à changement rapide – temps de changement inférieur à 2 heures.
Capacité d'épaisseur de paroi : les usines standard gèrent ≤8 mm; pour les tuyaux structurels jusqu'à 16 mm, mise à niveau vers des stands de formage lourds (durée de vie des roulements supérieure à 50 000 heures).
Qualités d'acier : API 5L X42–X70 exige un couple de formage plus élevé (marge ≥30 %) et une station de traitement thermique post-soudage (PWHT).
Niveau d'automatisation : SCADA de base avec ajustements manuels vs. CPS complet (système cyber-physique) avec gestion des recettes, optimisation de la puissance de soudage et alertes de maintenance prédictive.
5. Meilleures pratiques de maintenance pour la longévité de l'usine de tuyaux ERW
Une maintenance proactive réduit les temps d'arrêt non planifiés, qui coûtent entre 3 000 et 9 000 $ par heure dans une usine de tuyaux à haut volume.
Reconditionnement des outils de rouleaux : planifier tous les 700–1000 heures de fonctionnement; les rouleaux chromés durent 30 % plus longtemps que ceux non revêtus.
Inspection des roulements : mesurer le jeu radial tous les 2 mois pour les roulements de classe C3; remplacer lorsque le jeu dépasse 0,04 mm.
Entretien de l'impédance de soudure : l'impédance du noyau de ferrite doit être vérifiée pour des fissures ou une surchauffe; intervalle de remplacement ~2 000 heures.
Calendrier de lubrification : système de graissage automatique (lithium EP2) pour les coussinets de rouleaux toutes les 8 heures; changement d'huile de boîte de vitesses (ISO VG 220) toutes les 4 000 heures.
Surveillance des lames de scarfing : installer des capteurs d'usure sur les porte-lames; les lames en carbure durent généralement 50–80 km de production de tuyaux.
6. Numérisation et soudage intelligent dans les usines de tubes ERW modernes
Les lignes de tubes ERW de nouvelle génération intègrent des capteurs IoT, de l'informatique en périphérie et une surveillance des soudures basée sur l'IA. L'analyse de la signature de puissance en temps réel détecte les changements dans l'angle de phase de l'impédance de soudure, prédisant les soudures froides 200 ms avant la coupure. Les capteurs de triangulation laser mesurent la géométrie du flash à 1 kHz, ajustant dynamiquement la force de dégrossissage. Pour les usines produisant des tubes automobiles (par exemple, des arbres de transmission), le contrôle dimensionnel en boucle fermée avec compensation d'axe croisé atteint une précision de 0,05 mm. SANSO propose désormais des kits de modernisation incluant des systèmes de vision de centrage de bord et des modules de stabilisation de puissance de soudure, augmentant le rendement global de 6 à 9 % dans des cas documentés.
Questions Fréquemment Posées (Focus Technique)
Q1 : Quelle est la plage de vitesse de soudage typique pour une usine de tubes ERW produisant des tubes de ligne de 6 pouces de diamètre et 5,5 mm d'épaisseur de paroi ?
A1 : Pour le grade API 5L X52 (5,5 mm d'épaisseur), une usine de tubes ERW moderne fonctionne à 20-35 m/min pour assurer une pénétration de soudure adéquate. Des vitesses plus élevées entraînent un apport de chaleur insuffisant. Le moulin robuste de SANSO (modèle SP-6H) maintient une qualité de soudure stable jusqu'à 38 m/min en utilisant un soudeur à état solide de 650 kW et un refroidissement à eau forcé de l'impédance.
Q2 : Comment pouvons-nous éliminer les traces d'arc ou les marques de brûlure sur la surface intérieure du tube près de la soudure ?
A2 : Les traces d'arc (également appelées "strikes d'arc") proviennent d'une mise à la terre incorrecte de l'impédance ou d'un arc au niveau de la pointe de contact. Solutions : vérifier la chaussure de contact en cuivre pour l'oxydation ; remplacer si la rugosité de surface > Ra 1,6 µm. Utiliser une brosse de mise à la terre double face avec un composite argent-graphite. De plus, ajuster la position de l'impédance pour qu'elle se trouve à 15-18 mm derrière le point de soudure. L'outil d'alignement de l'impédance de SANSO réduit l'occurrence des traces d'arc de 95 %.
Q3 : Quelles méthodes de NDT sont recommandées pour l'inspection en ligne des soudures sur les usines de tubes ERW ?
A3 : Pour un retour d'information immédiat, utiliser des courants de Foucault rotatifs (EC) ou des tests ultrasoniques à réseau phasé (PAUT) après le dégrossissage. Le PAUT avec une sonde à 32 éléments détecte le manque de fusion, les fissures et la porosité jusqu'à 0,5 mm de profondeur. Pour la certification finale selon l'API 5L, combiner le PAUT avec l'inspection par particules magnétiques (MPI) sur la zone de chanfrein de la soudure. Les usines SANSO incluent une synchronisation d'encodeur pré-câblée pour les systèmes PAUT tiers.
Q4 : Une usine de tubes ERW existante peut-elle être convertie pour produire des tubes en acier inoxydable (304/316L) ?
A4 : Oui, mais cela nécessite des modifications : remplacer tous les rouleaux de formage par des rouleaux polis (Ra ≤ 0,6 µm) pour éviter le grippage ; passer à un soudeur à fréquence plus élevée (600-800 kHz) pour éviter le vagabondage de l'arc ; installer un blindage à argon (15-20 L/min) au niveau du V de soudure. La section de dimensionnement doit fonctionner à une vitesse réduite (≈40 % de la vitesse de l'acier au carbone). SANSO propose des kits de conversion avec des outils et des enceintes de protection gazeuse.
Q5 : Qu'est-ce qui cause une porosité de soudure intermittente tous les 15 à 20 mètres ?
A5 : Ce schéma suggère une contamination périodique des bords ou de la rouille de surface des bandes due au stockage des bobines. Installez un module de nettoyage des bords de bande utilisant des brosses en laiton rotatives (350 tr/min) suivi de couteaux à air sous pression (6 bars). Inspectez également les buses d'eau de refroidissement pour détection de colmatage – un refroidissement incohérent peut provoquer un piégeage de vapeur dans la zone de soudure. Un moniteur de soudure en temps réel qui enregistre la puissance et la température toutes les 10 ms peut localiser exactement le mètre.
Q6 : Comment réduire la torsion en spirale (déformation hélicoïdale) après la section de dimensionnement ?
A6 : La torsion en spirale provient d'un refroidissement inégal ou d'un désalignement des rouleaux dans les postes de finition. Effectuez un alignement laser de tous les postes de rouleaux de dimensionnement – autorisez une déviation ≤0,1 mm par mètre. Installez un redresseur à torsion à 4 rouleaux avec des cylindres hydrauliques opposés. Pour les tuyaux d'une épaisseur de paroi supérieure à 8 mm, ajoutez un tunnel de refroidissement lent (contrôlé à 50°C/minute) avant le dimensionnement final.
Demandez une configuration de mill spécifique au site ou un devis
Chaque projet de mill de tuyaux a des contraintes distinctes – espace au sol disponible, mélange de produits cible et approvisionnement local en bobines d'acier. L'équipe d'ingénierie SANSO fournit un audit de processus gratuit, y compris un plan CAD, une estimation de la consommation d'énergie, une liste d'outils de rouleaux et un ROI projeté basé sur vos quarts de travail quotidiens et les dimensions des tuyaux. Partagez vos paramètres de production avec notre groupe de vente technique.
Envoyez votre demande à l'ingénierie SANSO : spécifiez la plage de diamètre extérieur souhaitée, la plage d'épaisseur de paroi, le tonnage annuel et les grades de matériau (par exemple, ASTM A500, API 5L X65). Nous répondons dans les 48 heures avec une spécification de mill personnalisée, un budget de consommables et une répartition des prix.
Cliquez ici pour soumettre votre demande ou envoyez un e-mail directement : info@sansohftubemill.com
tags d'article:
Actualités connexes
More Articles populaires
-
 Comment choisir le bon dérouleur de bobine pour votre usine de fabrication de tuyaux soudés
-
 Systèmes de Dérouleur et Redresseur de Haute Précision : Guide de Sélection et d'Installation Industrielle
-
 Scie à froid volante vs. scie à friction : laquelle est la meilleure pour votre moulin à tubes ?
-
 Laminoir à tubes ERW : Le guide complet d'ingénierie et de processus
-
 Top 7 fabricants mondiaux de machines de moulin à tubes ERW : Qui construit le meilleur ?
Nouveaux articles
Tags populaires
