
Machine de Moulin à Tubes ERW : Plongée Technique & Optimisation de la Production
2026-07-11
Dans la formation métallurgique moderne, la machine de laminoir à tube ERW reste l'actif de production principal pour les tuyaux soudés longitudinaux dans les secteurs de l'énergie, de l'automobile, de la construction et du transport de fluides. Contrairement aux processus sans soudure, le soudage par résistance électrique combine le chauffage des bords avec un forgeage contrôlé, offrant une cohérence dimensionnelle et des dépenses d'investissement réduites. SANSO a conçu plus de 230 lignes intégrées pour des diamètres de 12 mm à 660 mm, répondant aux normes API 5L, ASTM A500 et EN 10219. Ce guide passe en revue l'architecture du laminoir, la physique du processus, les origines des pannes courantes et les solutions basées sur des données du point de vue d'un fabricant.
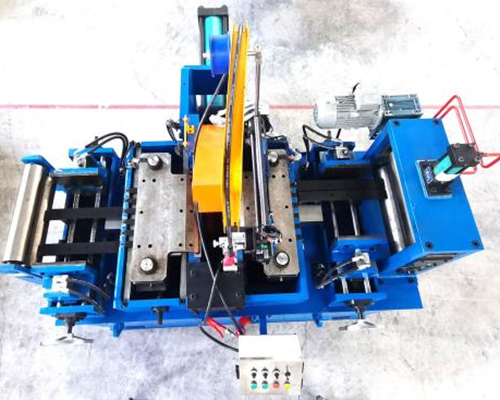
1. Architecture de base d'une machine de laminoir à tube ERW
Une machine de laminoir à tube ERW à grande vitesse intègre des sous-systèmes mécaniques, électriques et thermiques. Chaque module influence l'intégrité et la rectitude de la soudure finale. Voici les stations critiques et leurs paramètres de performance.
1.1 Dérouleur, Accumulateur de bande & Préparation des bords
Dérouleur à double cône avec expansion hydraulique – gère un ID de bobine de 450 à 610 mm, poids maximum de la bobine de 15 tonnes.
Accumulateur de bande (boucle horizontale/verticale) assure un fonctionnement continu pendant le raccordement des bobines, maintenant une variation de vitesse de ligne < ±2%.
Unité de fraisage ou de découpe des bords – produit une tolérance de largeur de bande précise (±0,3 mm) pour éviter un décalage des bords lors du soudage.
1.2 Section de formation : Déchirement, Passée de finition et Formation de cage
La zone de formation transforme la bande plate en un tube ouvert. Les laminoirs modernes appliquent des rouleaux de déchirement (5–7 passes) suivis de rouleaux latéraux et de passes de finition. La formation de cage réduit les cycles de stress résiduel. Une épaisseur de matériau allant jusqu'à 16 mm nécessite une force de formation plus élevée (≥ 300 kN par passe). L'objectif est de minimiser la variation de l'écart des bords (≤ 0,6 mm) avant d'entrer dans la chaussure de soudage.
1.3 Zone de soudage haute fréquence – Physique de l'état solide
En utilisant des soudeurs à état solide (400 kHz–800 kHz), la machine de laminoir à tube ERW induit des courants de Foucault le long des bords de la bande. Le placement de l'impédance à l'intérieur du tube concentre l'énergie à l'angle Vee (3°–7°). Entrée de chaleur de soudure optimale : 120–250 kW par mm d'épaisseur. La pression des rouleaux de compression (typiquement 250–450 bars) expulse le métal en fusion, formant une couture forgée.
1.4 Section de déchiquetage, de refroidissement & de dimensionnement
Unités de déchiquetage internes/externes retirent les perles de flash ; la géométrie de l'outil en carbure avec micro-ajustement assure un ajustement à niveau ±0,2 mm.
Refroidissement par pulvérisation d'eau (10–30 m³/h) contrôle la transformation métallurgique dans la ZAT.
Tête de turc & passes de dimensionnement (type à 2 rouleaux ou à 4 rouleaux) atteignent la tolérance finale de diamètre extérieur selon EN 10219 : ≤ ±0,5%.
1.5 Table de coupe volante & d'accumulation
Scies volantes à entraînement servo ou cisailles froides avec des longueurs de coupe de 4 à 18 m, précision ±3 mm. Des tables à rouleaux en aval et des stations de regroupement complètent la ligne. SANSO intègre un changement de diamètre automatique (≤ 30 minutes) pour les usines produisant plusieurs tailles.
2. Paramètres techniques critiques qui définissent la production de Tube Mill
Des opérateurs expérimentés surveillent ces sept variables pour maintenir la résistance des soudures et l'ovalité :
Ratio largeur/épaisseur de bande – influence le risque de flambage des bords. Recommandé 25–60 pour un formage stable.
Fréquence de soudage & perméabilité de l'impédance – un transfert de puissance optimal nécessite un impédance en ferrite avec μr > 100.
Gradient de refroidissement – le refroidissement post-soudure de 1350°C à 600°C en < 2 secondes empêche la croissance de grains grossiers.
Concentricité du moule à rouleaux – un écart ≤ 0.05 mm évite l'amincissement périodique des parois.
Force de descente du passage de finition – une force de descente excessive provoque un soulèvement des bords ; surveillée via des cellules de charge.
Synchronisation de la vitesse de ligne – de la formation à la coupe doit rester dans une déviation de ±1%.
Recuit de la soudure (optionnel) – traitement thermique par induction en ligne pour des tuyaux API à paroi épaisse (au-dessus de 9.5 mm).
3. Points de douleur de l'industrie dans le monde réel et contre-mesures conçues
Même les usines bien entretenues rencontrent des défauts récurrents. Voici les cinq principaux modes de défaillance avec des résolutions spécifiques à SANSO dérivées de rétrofits sur le terrain.
3.1 Soudure froide ou fusion incomplète
Cause racine : apport de chaleur insuffisant, bords oxydés, ou dérive de l'angle Vee. Solution : intégrer une boucle de contrôle de puissance de soudage avec retour d'information du pyromètre (cible 1380–1450°C au point de soudure). SANSO offre une surveillance de la température des bords en temps réel et une modulation automatique de la puissance – réduit les rejets de soudures froides jusqu'à 87% dans les lignes d'essai.
3.2 Fissuration de la couture longitudinale lors du test de planéité
Origine : force de compression excessive ou ébarbage incorrect laissant un stress de notch. Solution : recalibrer l'écart des rouleaux de compression pour atteindre un montant de déformation de 0.8–1.2× l'épaisseur de la bande. Utiliser des tests par courants de Foucault (ECT) juste après l'ébarbage pour signaler les discontinuités > 0.5 mm de profondeur.
3.3 Boudin de soudure interne sévère (IWB) interférant avec l'écoulement de fluide
Cause : lame d'ébarbage interne émoussée ou angle de carbure incorrect. Remède : unité de découpe automatisée des boudins internes avec compensation d'usure de lame contrôlée par servo. Les données des installations de SANSO montrent une réduction de l'IWB de 1.2 mm à ≤0.3 mm après retrofit.
3.4 Ovalité & non-rondeur aux extrémités
Pourquoi : stands de dimensionnement insuffisants ou tête de turc non rigide. Action : déployer un bloc de dimensionnement universel à 3 rouleaux ou 4 rouleaux avec rouleaux horizontaux et verticaux réglables. Pour les tubes de petit diamètre (≤ 60 mm), ajouter une unité de redressement dédiée avec 6 rouleaux.
3.5 Marques de flash externes affectant l'adhésion du revêtement
Source : lame d'ébarbage externe mal alignée ou usure excessive. Fix : porte-outils à changement rapide et détection de bord au laser – amélioration typique de la finition de surface Ra ≤ 3.2 µm.
4. Comment sélectionner la bonne machine de laminoir de tube ERW – Une liste de contrôle technique
La sélection d'une machine de laminoir de tube ERW nécessite un équilibre entre le mélange de produits, les objectifs de rendement et la qualité des matériaux. Ci-dessous se trouve une matrice de décision utilisée par les ingénieurs d'approvisionnement.
Plage de production : Pour 10 000 à 50 000 tonnes/an, sélectionner une vitesse de ligne de laminoir de 30 à 60 m/min ; pour un volume plus élevé (plus de 100 000 tonnes/an), 80 à 120 m/min avec jointure automatique des bobines.
Spectre des matériaux : Les laminoirs standards traitent ≤ 0,25 % d'acier au carbone ; pour les aciers API X70 ou à double phase, passer à des supports de formage lourds et à un recuit par induction.
Fréquence de changement de diamètre : Laminoir à taille unique → ensembles de rouleaux dédiés ; laminoir multi-tailles → supports à cassette à changement rapide (changement cible en moins de 2 heures).
Intégration NDT en ligne : prévoir des stations ultrasoniques (UT) ou électromagnétiques (ET) après le dimensionnement. SANSO fournit des interfaces pré-câblées pour les testeurs tiers.
Niveau d'automatisation : SCADA de base contre CPS complet (système cyber-physique) avec gestion des recettes, modules de maintenance prédictive.
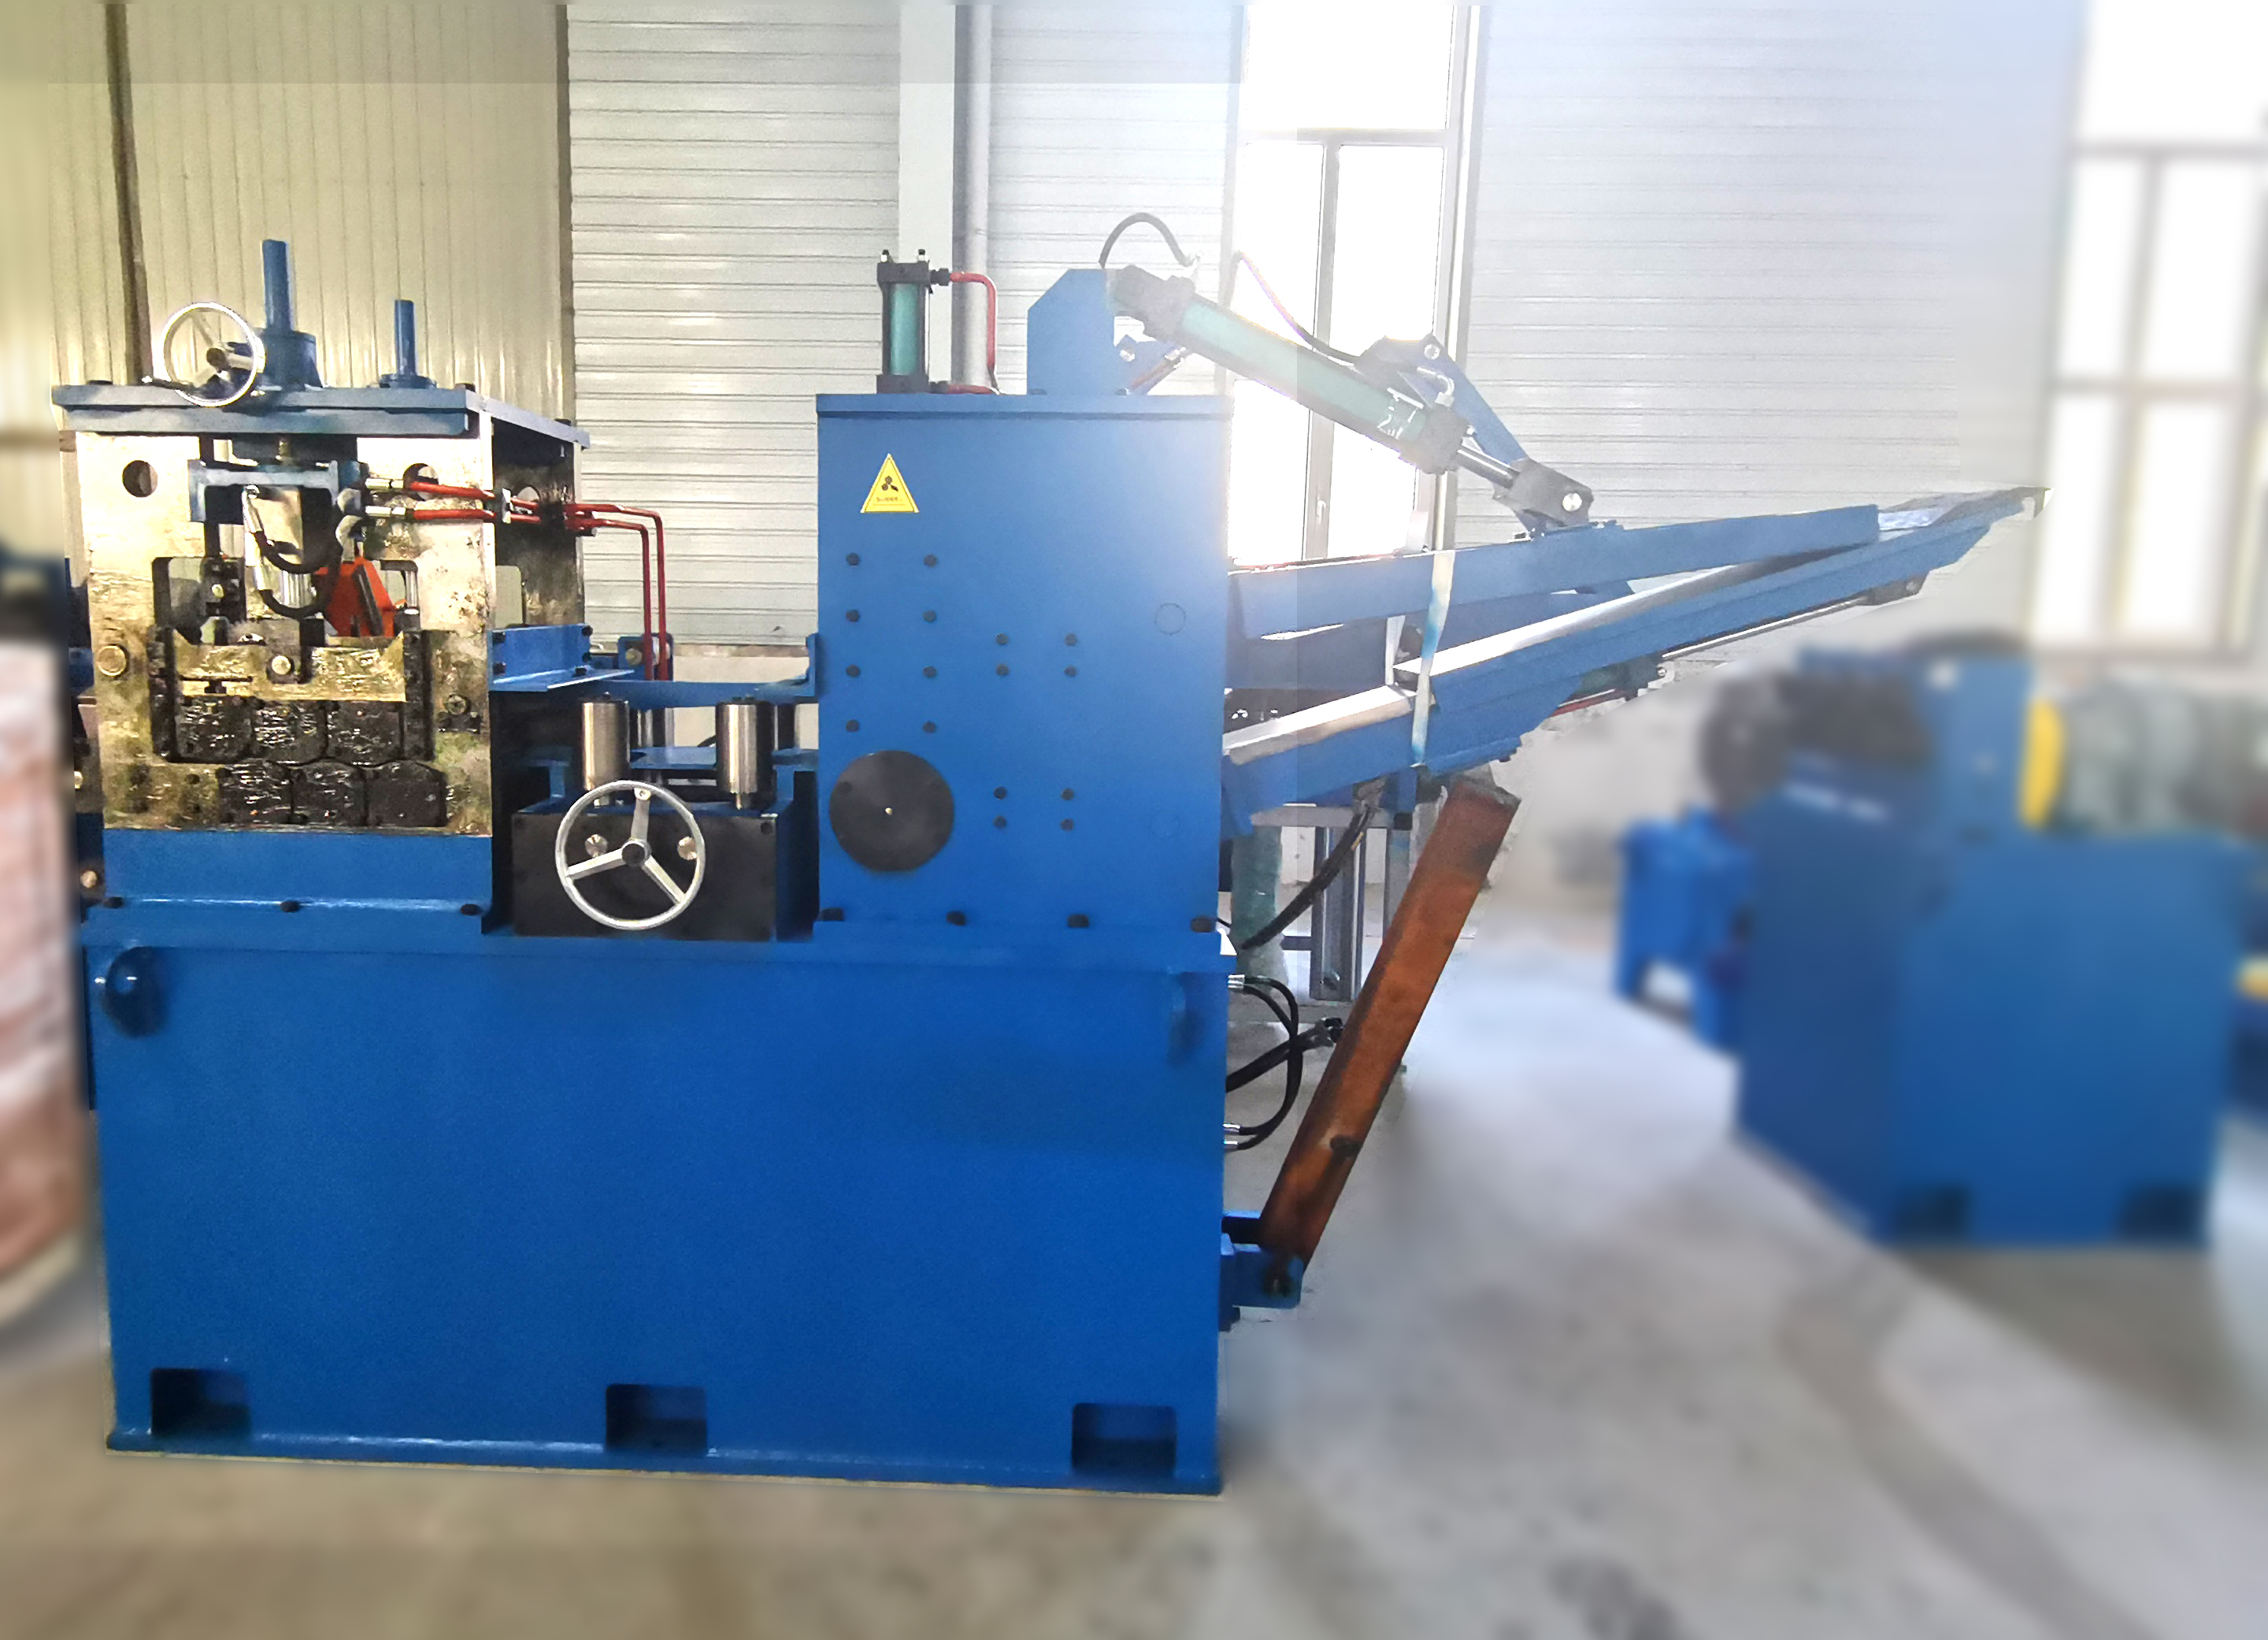
5. Meilleures pratiques de maintenance et d'outillage de rouleaux pour la longévité du laminoir
Une maintenance optimisée réduit les temps d'arrêt imprévus, ce qui coûte entre 2 500 et 7 000 $ par heure dans une usine de tubes de taille moyenne.
Calendrier de reconditionnement des rouleaux : tous les 800 à 1 200 heures de fonctionnement pour les rouleaux de formage ; les rouleaux chromés durent 30 % plus longtemps.
Contrôle de l'écart des roulements : vérifier le jeu radial de chaque support de rouleau trimestriellement – tolérance des roulements de classe C3 ≤ 0,03 mm.
Remplacement des pointes de contact de soudage et de l'impédance : durée de vie du transformateur d'impédance ~2 500 heures ; surveiller la chute d'efficacité (détectée via le facteur de puissance).
Gestion de la lubrification : système de graisse automatique pour les coussinets de rouleau avec de la graisse au lithium EP2 ; circulation d'huile pour les réducteurs avec une classe de viscosité ISO VG 220.
Surveillance des lames de grattage : installer des capteurs de limite d'usure ; les lames en carbure durent généralement 60 à 100 km de production de tubes.
6. Innovations futures : Laminoirs de tube ERW et soudage intelligent
La machine de laminoir de tube ERW de nouvelle génération intègre des capteurs IoT, de l'informatique en périphérie et des classificateurs de qualité AI. Les algorithmes de surveillance de soudure prédictive analysent le courant, la tension et le décalage de phase d'impédance en temps réel pour détecter les soudures froides avant que le tube n'atteigne la coupure. Les profilomètres optiques mesurent la géométrie de l'éclair à 500 Hz, ajustant la force de grattage en millisecondes. Pour les laminoirs produisant des tubes automobiles (par exemple, barres stabilisatrices), le contrôle de géométrie en boucle fermée avec triangulation laser atteint une précision de 0,1 mm. Des marques comme SANSO fournissent déjà des outils API pour moderniser les lignes existantes avec des modules d'optimisation de centrage de bord et de puissance de soudage automatisés, augmentant le rendement de 5 à 8 %.
Questions Fréquemment Posées (Focus Technique)
Q1 : Quelle est la plage de vitesse de production typique pour une machine de laminoir de tube ERW traitant des tuyaux de 3 pouces de diamètre et de 2,5 mm d'épaisseur de paroi ?
A1 : Pour l'acier au carbone à paroi moyenne (2,5 mm), une machine de laminoir de tube ERW moderne fonctionne à 50–90 m/min. Des vitesses plus élevées (≥100 m/min) nécessitent un alignement de bord de précision et une puissance haute fréquence supérieure à 600 kW. La variante haute vitesse de SANSO (modèle STM-90H) maintient une qualité de soudure stable jusqu'à 110 m/min avec un refroidissement forcé de l'impédance.
Q2 : Comment pouvons-nous réduire la hauteur du cordon de soudure intérieur pour les applications de tubes hydrauliques ?
A2 : La réduction du cordon intérieur dépend de la conception de l'outil de décalage interne, de la géométrie des rouleaux de compression et de la position de l'impédance. Utilisez un décalque interne de type coin avec un angle de coupe positif (12°–15°) et une épaisseur de pointe en carbure de 1,2 mm. De plus, ajustez le chevauchement des rouleaux de compression à 0,6–0,8 mm. SANSO fournit un capteur de profilage de cordon interne qui ajuste automatiquement la hauteur de la lame avec une résolution de ±0,1 mm – atteignant une surface intérieure affleurante sans bancs de tirage secondaires.
Q3 : La méthode de formage affecte-t-elle la distribution des contraintes résiduelles dans les tubes ERW ?
A3 : Oui, de manière significative. Le formage par rouleaux (groupes) impose des contraintes résiduelles de flexion plus élevées par rapport au formage en cage ou au formage combiné (formage + flexible). Pour les applications critiques en rectitude (tuyaux de ligne pour les colonnes montantes), un redressage post-soudure et recuit de soulagement des contraintes est recommandé. L'analyse par éléments finis montre que les tubes formés en cage ont des pics de contraintes résiduelles circumférentielles inférieurs de 35 %.
Q4 : Quelle est la méthode recommandée pour le test de soudure sur un laminoir ERW ?
A4 : Pour un retour immédiat, utilisez un courant de Foucault (ET) ou une fuite de flux magnétique (MFL) après le décalage, capable de détecter des défauts longitudinaux ≥0,3 mm de profondeur. Pour la certification finale, le test ultrasonique à réseau de phases (PAUT) est la référence selon l'API 5L (clause 11.2). Les laminoirs SANSO sont équipés d'une synchronisation d'encodeur préinstallée pour les systèmes UT et ET communs.
Q5 : Un laminoir de tube ERW peut-il produire des tubes en acier inoxydable (SS304/316) sans changer toute la ligne ?
A5 : Oui, mais avec des modifications : remplacez les rouleaux de formage standard par des rouleaux polis (rugosité de surface Ra ≤ 0,8 µm) pour éviter le grippage ; utilisez le soudage par induction avec une fréquence plus basse (≈200 kHz) pour prévenir l'errance de l'arc ; ajoutez une protection à l'argon au V de soudure pour supprimer l'oxyde de chrome. SANSO propose des laminoirs à double usage avec des cassettes de rouleaux interchangeables et des adaptateurs de protection à gaz – temps de changement 4–6 heures.
Q6 : Comment résoudre la porosité de soudure périodique qui apparaît tous les 30-40 mètres ?
A6 : Ce modèle suggère une contamination des bords de bande ou une oxydation due à des défauts de surface de bobine intermittents. Installez une station de nettoyage des bords de bande à haute pression (utilisant une solution d'acide citrique à 10 % suivie d'un rinçage à l'eau douce et d'essuyages à l'air) avant la section de formage. Examinez également le rouleau d'alimentation de la bande pour tout glissement causant des fluctuations de vitesse. Un moniteur de soudure en temps réel enregistrant la température et la puissance peut identifier les causes exactes des marques de mètre.
Demander une Consultation Technique ou un Devis de Laminoir
Chaque projet de laminoir de tube présente des contraintes uniques – mélange de matériaux, disposition de l'atelier, et exigences de fabrication en aval. SANSO l'équipe d'ingénierie fournit un audit de processus gratuit, offrant des mises en page CAD, des modèles de consommation d'énergie et un ROI projeté basé sur vos dimensions de bobine et votre plage de diamètre cible. Partagez vos objectifs de production aujourd'hui.
Envoyez votre demande à SANSO ventes techniques : incluez la plage de diamètre extérieur de tube souhaitée, la plage d'épaisseur de paroi, le tonnage annuel et les grades de matériau. Nos spécialistes répondront avec des spécifications de moulin personnalisées, une liste d'outillage de rouleau et un détail des prix dans les 48 heures.
Cliquez ici pour soumettre votre demande ou envoyez un email directement : info@sansohftubemill.com
tags d'article:
Actualités connexes
More Articles populaires
-
 Comment choisir le bon dérouleur de bobine pour votre usine de fabrication de tuyaux soudés
-
 Systèmes de Dérouleur et Redresseur de Haute Précision : Guide de Sélection et d'Installation Industrielle
-
 Scie à froid volante vs. scie à friction : laquelle est la meilleure pour votre moulin à tubes ?
-
 Laminoir à tubes ERW : Le guide complet d'ingénierie et de processus
-
 Top 7 fabricants mondiaux de machines de moulin à tubes ERW : Qui construit le meilleur ?
Nouveaux articles
Tags populaires
