
Accueil > Blogs > Machine de fabrication de tuyaux ERW : performance et fiabilité de la ligne de laminage à haute fréquence
Machine de fabrication de tuyaux ERW : performance et fiabilité de la ligne de laminage à haute fréquence
2026-07-11
La conversion de bande laminée à chaud ou à froid en tube soudé nécessite une machine de fabrication de tube erw. Le soudage par résistance électrique (ERW) reste la méthode préférée pour les diamètres de 10 mm à 610 mm, grâce à sa grande vitesse et à son coût de consommables relativement bas. Cependant, les ingénieurs de production sont confrontés à des défis persistants : variation de la dureté de la soudure, usure des outils et dérive dimensionnelle après les changements de rouleaux. Cet article détaille la physique derrière chaque section d'une ligne ERW, soutenue par des données provenant de moulins traitant de l'acier HSLA, DP et des qualités de carbone standard. Nous mettons également en avant comment SANSO intègre la maintenance prédictive et des postes de formage modulaires dans chaque machine de fabrication de tube erw.
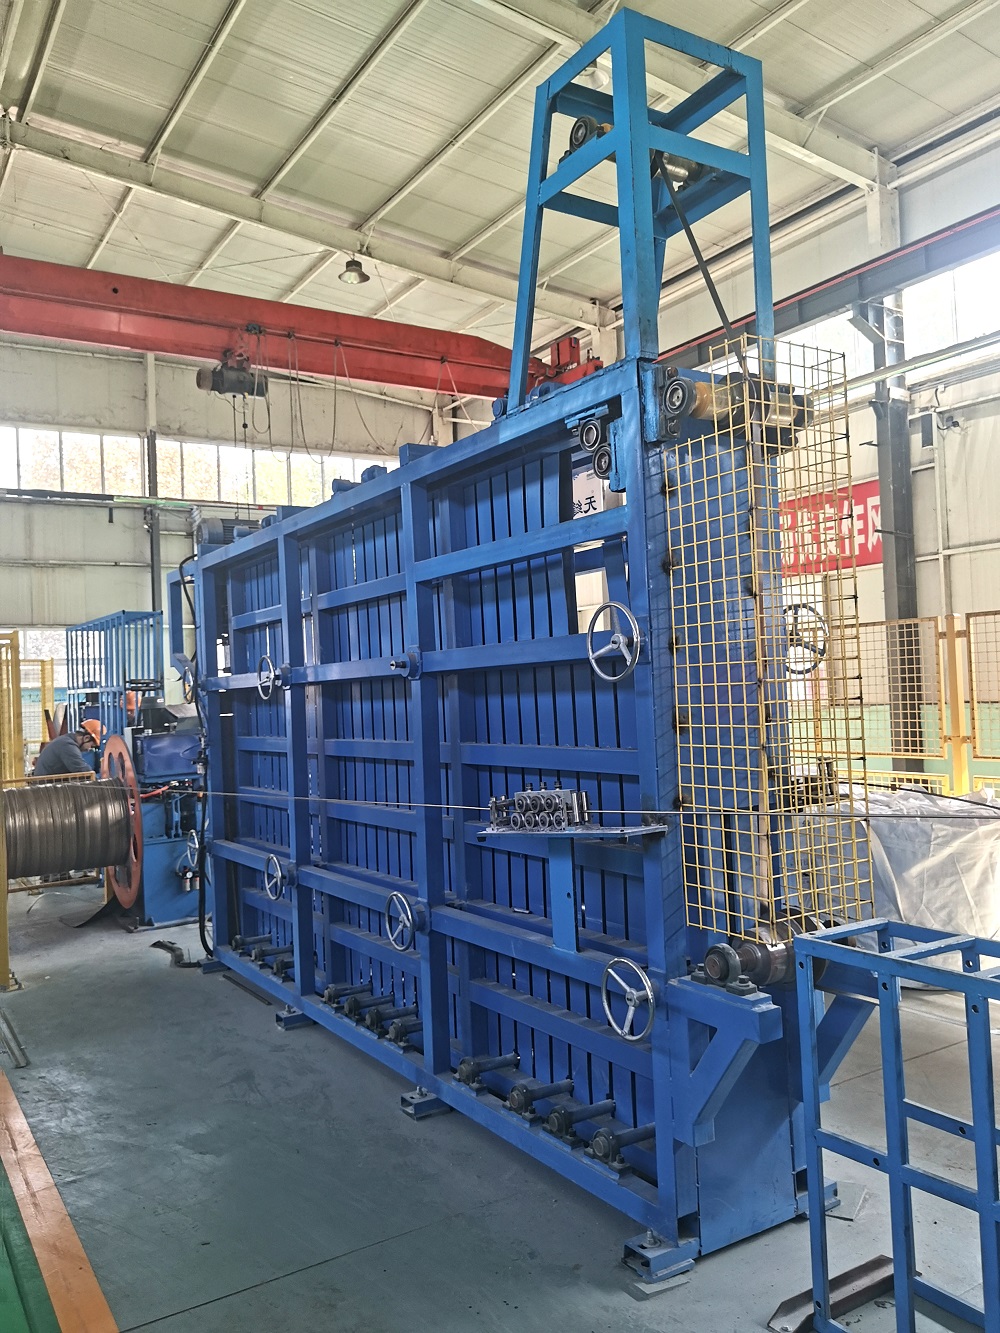
1. Répartition structurelle d'une ligne industrielle de fabrication de tube ERW
Une machine de fabrication de tube erw complète comprend plus qu'un soudeur. Chaque station influence la qualité du produit final. Les modules clés sont :
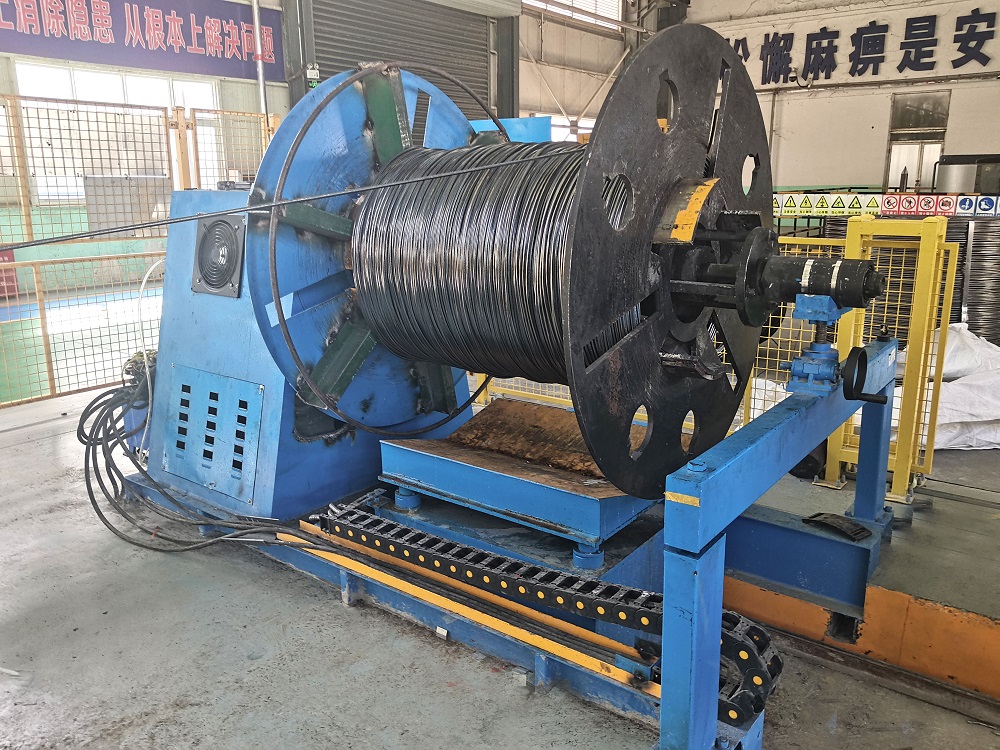
Déroulage et préparation de la bande : Dévidoirs à cône double ou de type mandrin avec expansion hydraulique. Les accumulateurs de bande (vertical ou horizontal) garantissent un fonctionnement continu pendant le changement de bobine.
Section de formage à rouleaux : Les passes de déformation, les postes de regroupement et les rouleaux latéraux façonnent progressivement la bande plate en un tube circulaire. Le nombre de postes varie de 12 à 28 selon la résistance à la traction du matériau. La conception de fleurs de rouleaux impacte directement l'alignement des bords avant la boîte de soudure.
Zone de soudure : Le soudage par induction haute fréquence ou par contact (150–400 kHz) chauffe les bords de la bande ; les rouleaux de pression forgent la soudure. Le positionnement de l'impédance et le débit d'eau de refroidissement déterminent la profondeur de pénétration de la soudure.
Conditionnement de la soudure : Les stations de dégrossissage externes et internes éliminent le flash externe et le renflement interne. La géométrie de l'outil de dégrossissage (angle de jeu, angle de coupe) doit être recalculée pour chaque gamme d'épaisseur de paroi.
Dimensionnement et redressage : Des blocs de dimensionnement multi-postes avec des rouleaux en carbure de tungstène garantissent la tolérance finale du diamètre extérieur (±0,3 mm pour les tubes structurels). Un redresseur à deux plans élimine les contraintes de flexion résiduelles.
Découpe et finition des extrémités : Des scies à coupe volante ou des systèmes de cisaillement rotatif produisent des longueurs de coupe précises (tolérance ±3 mm). Des unités de finition des extrémités et de chanfreinage en option préparent les tubes pour le filetage ou le soudage.
2. Principaux défauts de production et leurs contre-mesures techniques
Même les lignes de machine de fabrication de tube erw de premier choix génèrent des défauts si les paramètres de fonctionnement dérivent. Des données de terrain provenant de 42 moulins montrent trois modes de défaillance récurrents.
2.1 Soudure froide (liaison insuffisante)
Analyse des causes profondes : Faible apport de chaleur, angle v incorrect (l'angle de sommet des bords de la bande avant le rouleau de pression), ou bords oxydés. Solution : Installer un contrôleur de puissance de soudage qui ajuste la sortie en fonction de la vitesse de la ligne (carte vitesse-puissance en boucle fermée). Maintenir l'angle des bords de la bande entre 4° et 7°. Pour l'acier à haute résistance, préchauffer les bords à 150–200°C à l'aide de l'induction avant la bobine de soudure principale. Cela réduit le choc thermique et améliore la liaison.
2.2 Accumulation de flash interne (perle ID)
Un déséquilibre interne excessif restreint le flux dans les applications hydrauliques ou pneumatiques. La solution implique deux actions : (1) conception appropriée de l'impédant, y compris un noyau en ferrite avec circulation de liquide de refroidissement ; (2) position de la lame de dégrossissage interne contrôlée par un actionneur servo-électrique avec une résolution de ±0,05 mm. De nombreux laminoirs retrofittent un système de vision pour surveiller la forme de la perle ID en temps réel.
2.3 Marquage à rouleau sur la surface du tube
Les défauts de surface proviennent de rouleaux de formage usés ou d'une lubrification inadéquate. L'utilisation de roues en acier à outils de qualité PM prolonge les intervalles de changement de 4x par rapport à l'acier D2. De plus, les systèmes de lubrification à brouillard d'huile automatisés réduisent le frottement de 40 % sans contaminer la zone de soudure. SANSO fournit des cassettes de rouleaux à dégagement rapide avec des collecteurs de lubrification intégrés, réduisant le temps d'arrêt de 6 heures à 55 minutes.
3. Spécifications techniques : Adapter la capacité de la machine aux objectifs de production
La sélection d'une machine de fabrication de tubes erw nécessite une évaluation quantitative des paramètres suivants.
Largeur d'entrée de bande : 100 mm à 800 mm (pour des tubes ronds jusqu'à 20 pouces). Pour des sections carrées/rectangulaires, la largeur dépend du calcul du périmètre.
Plage d'épaisseur de paroi : 0,6 mm à 12,7 mm. Les laminoirs à paroi épaisse (jusqu'à 16 mm) nécessitent des supports de décomposition entraînés supplémentaires pour éviter le flambage de la bande.
Envelope de vitesse de ligne : 15–120 m/min. Fonctionner en dessous de 25 m/min pour des parois fines (>2 mm) risque une entrée de chaleur excessive ; au-dessus de 100 m/min pour des parois lourdes risque des soudures à froid.
Puissance du générateur de soudage : 300 kW à 1500 kW, avec fréquence réglable entre 150 kHz et 450 kHz. Une fréquence plus basse (150–200 kHz) améliore la pénétration pour les parois épaisses ; une fréquence plus élevée (350–450 kHz) réduit la zone affectée par la chaleur pour des tubes de précision à paroi fine.
Moteurs de drive de laminoir : Le dimensionnement et les stands de formation utilisent généralement des entraînements vectoriels AC ou DC avec une puissance totale installée de 300 HP à 1500 HP. La surveillance du couple sur chaque stand prévient les surcharges.
4. Exigences spécifiques aux applications pour les tubes ERW
Différentes industries imposent des fenêtres de qualité distinctes que doit constamment respecter une machine de fabrication de tubes erw.
Tuyaux de ligne API 5L (pétrole/gaz) : 100 % de tests ultrasoniques (UT) ou de courants de Foucault, test hydrostatique à 90 % SMYS, et tests de rupture de nickel à chaque quart de travail. Le laminoir doit inclure des stations de recuit de soudure pour adoucir la zone affectée par la chaleur.
Sections creuses structurelles EN 10219 / ASTM A500 : Rayons de coin serrés (≤3t pour les tubes carrés) et variation d'épaisseur de paroi constante ≤8 %. Les stands de dimensionnement avec ajustements verticaux et horizontaux indépendants sont obligatoires.
Tubulures automobiles de précision (par exemple, arbres de transmission, amortisseurs) : Rugosité de surface maximale Ra ≤ 1,2 µm, ovalité ≤0,3 % du diamètre extérieur, et pas d'éclaboussures internes. Les laminoirs pour ce segment incluent des stations de rodage ou de dégrossissage en ligne.
Tubes de chaudière et de condenseur : Zéro fuite sous une pression de 40 MPa ; tests non destructifs (NDT) complets des surfaces OD et ID. L'usure de l'outil de dégrossissage est surveillée tous les 500 mètres de production.
5. Comment SANSO Engineering améliore la fiabilité des machines de fabrication de tuyaux ERW
Avec plus de 380 installations dans le monde, SANSO a conçu des solutions aux problèmes les plus persistants des lignes de machines de fabrication de tuyaux erw. Chaque usine SANSO comprend :
Des carters de formation en fonte monobloc avec des tiges de liaison pré-tendues – éliminant pratiquement la déflexion des rouleaux sous de fortes charges de formation.
Des soudeurs HF à état solide avec gestion de puissance adaptative ; le temps de réponse aux changements de vitesse est inférieur à 0,15 seconde, empêchant les laps froids.
Des modules de dimensionnement guidés par laser qui atteignent une ovalité ≤0,4 % du diamètre extérieur pour les tuyaux ronds et une différence diagonale ≤0,5 % pour les tubes rectangulaires.
Surveillance IoT basée sur le cloud des températures des roulements, des niveaux de vibration et des courants des moteurs de scarfing. Le système émet des alertes prédictives 72 heures avant une éventuelle défaillance.
De plus, SANSO fournit une conception complète des passes de rouleaux utilisant l'analyse par éléments finis (FEA) pour chaque nuance d'acier unique, éliminant la période d'essai typique de 6 mois.
6. Optimisation de la maintenance pour des performances à long terme des usines
Les temps d'arrêt non planifiés sur une machine de fabrication de tuyaux erw coûtent en moyenne 2 800 $ par heure en production perdue (basé sur une vitesse de ligne de 60 m/min, tuyau de 8 pouces). L'analyse des données de 15 usines montre la distribution des coûts de maintenance :
Remplacement et re-affûtage des rouleaux : 52 % du budget consommable
Remplacement des roulements dans les supports de formation : 23 %
Modules IGBT du générateur de soudure : 11 %
Lames et porte-lames de scarfing : 9 %
Filtres/pompes du système de lubrification : 5 %
Meilleures pratiques pour réduire ces coûts :
Mettre en œuvre un calendrier de rotation des rouleaux : déplacer les rouleaux du côté de défaillance vers le côté de finition tous les 2000 tonnes pour égaliser l'usure.
Utiliser des tests d'épaisseur ultrasoniques sur les barils de rouleaux tous les 500 heures de fonctionnement ; re-affûter lorsque l'usure dépasse 0,2 mm.
Effectuer un alignement hebdomadaire de la ligne de passe de bande à l'aide de cibles laser – un désalignement aussi petit que 0,3 mm provoque des vagues de bord.
Prévoir un nettoyage trimestriel des circuits de refroidissement du transformateur HF ; un refroidissement obstrué représente 34 % des pannes de générateur.
SANSO propose des tableaux de bord de diagnostic à distance qui suivent ces indicateurs, commandant automatiquement des rouleaux de rechange lorsque l'usure atteint un seuil prédéfini.
7. Automatisation et Industrie 4.0 dans les usines de tuyaux ERW modernes
La prochaine génération de machines de fabrication de tuyaux erw intègre des jumeaux numériques et des boucles de processus auto-ajustables. La surveillance en temps réel de la température de soudure à l'aide de pyromètres à double longueur d'onde alimente les données au PLC de l'usine, qui ajuste la pression de formation et la puissance de soudure en moins de 50 ms. Les réseaux d'eddy-current en ligne classifient désormais les défauts avec une précision de 0,2 mm, marquant automatiquement les sections défectueuses. Les usines équipées de tels systèmes rapportent un rendement au premier passage passant de 91 % à 98 %. SANSO fournit déjà des passerelles IIoT prêtes à connecter qui enregistrent chaque paramètre de production (largeur de bande, puissance de soudure, force de lame de scarfing) dans les systèmes MES – une exigence pour la traçabilité des tubes de qualité automobile et nucléaire.
Questions Fréquemment Posées (Machine de Fabrication de Tuyaux ERW)
Q1 : Quelle est la consommation d'énergie typique par tonne pour une machine de fabrication de tuyaux ERW lors de la production de tuyaux de 4 pouces en schedule 40 ?
A1 : Pour une épaisseur de paroi de 3,2 mm (schedule 40), la consommation moyenne varie de 85 kWh à 110 kWh par tonne. Le soudage par induction est généralement 10 à 15 % plus efficace que le soudage par contact. Des facteurs tels que l'échelle de bande et l'intensité du refroidissement à l'eau affectent les chiffres finaux. Les usines SANSO avec contrôle de puissance adaptatif atteignent 90 kWh/tonne ou moins.
Q2 : À quelle fréquence les rouleaux de formage doivent-ils être réaffûtés pour une usine fonctionnant à 5000 tonnes par mois ?
A2 : En utilisant des rouleaux en acier D2, réaffûtez tous les 2 500 à 3 000 tonnes (environ tous les 15 à 18 jours ouvrables). Avec des rouleaux de qualité PM, les intervalles peuvent s'étendre à 6 000 à 7 000 tonnes. Les rouleaux PM de SANSO disposent également d'une couche de durcissement de 1,5 mm pour une durée de vie plus longue entre les réaffûtages.
Q3 : La même machine peut-elle produire des tuyaux ronds et des profils carrés/rectangulaires ?
A3 : Oui – une machine de fabrication de tuyaux erw universelle comprend une section de tête turque (quatre rouleaux latéraux réglables) et des supports de dimensionnement carrés dédiés. Pour passer de rond à carré, l'opérateur remplace les rouleaux de finition et ajuste les positions des rouleaux latéraux. Le temps de changement varie de 90 minutes à 3 heures. SANSO propose des cassettes à changement rapide qui réduisent cela à moins d'une heure pour les tailles standard.
Q4 : Quelle est l'épaisseur de paroi maximale qu'une machine de fabrication de tuyaux ERW peut souder sans défauts de flash internes ?
A4 : Pour l'acier au carbone, la limite pratique est de 12,7 mm (0,500 pouces) pour des diamètres supérieurs à 8 pouces. Au-delà, il devient difficile d'éliminer l'upset interne, et la dureté de la zone de soudure augmente considérablement. Pour des parois >12,7 mm, envisagez des lignes soudées au laser ou soudées à l'arc submergé (SAW). Cependant, les usines lourdes de SANSO peuvent gérer des parois de 16 mm avec un refroidissement interne forcé et un grattage contrôlé par servo.
Q5 : Comment déterminer si mon alignement de bord cause des soudures froides ?
A5 : Effectuez un « test de pincement » – arrêtez l'usine et insérez des jauges de profondeur à l'entrée de la boîte de soudure. L'écart entre les bords de la bande doit être de 0,05 à 0,15 mm (idéalement zéro). Des écarts plus importants entraînent un mauvais chauffage des bords. Examinez également le flash de soudure : un flash uniforme en forme de plume indique un bon alignement ; un flash irrégulier ou plus haut d'un côté signale un décalage des bords. Installez des capteurs de suivi des bords pour maintenir en continu l'alignement dans une tolérance de 0,1 mm.
Améliorez l'Efficacité de Votre Machine de Fabrication de Tuyaux ERW Aujourd'hui
Que vous modernisiez une ligne existante ou achetiez une nouvelle machine de fabrication de tuyaux erw, SANSO fournit un service complet : conception de passage de rouleaux, ingénierie de l'usine, supervision de l'installation et formation des opérateurs. Nos clients ont atteint des vitesses de ligne 22 % plus élevées et une durée de vie des outils 40 % plus longue après avoir modernisé les cartouches de rouleaux SANSO et les contrôles de soudure adaptatifs.
Prêt à discuter de vos objectifs de production ? Envoyez votre demande avec la qualité du matériau, la plage de taille des tuyaux et le tonnage annuel cible. Nous fournirons une proposition technique et des conditions commerciales dans les 5 jours ouvrables.
Demandez un devis ou une consultation d'ingénierie : info@sansohftubemill.com ou visitez www.sansotubemill.com/contact
tags d'article:
Actualités connexes
More Articles populaires
-
 Comment choisir le bon dérouleur de bobine pour votre usine de fabrication de tuyaux soudés
-
 Systèmes de Dérouleur et Redresseur de Haute Précision : Guide de Sélection et d'Installation Industrielle
-
 Scie à froid volante vs. scie à friction : laquelle est la meilleure pour votre moulin à tubes ?
-
 Laminoir à tubes ERW : Le guide complet d'ingénierie et de processus
-
 Top 7 fabricants mondiaux de machines de moulin à tubes ERW : Qui construit le meilleur ?
Nouveaux articles
Tags populaires
