
Startseite > Blogs > ERW-Rohrherstellungsmaschine: Hochfrequenz-Mühlenlinie Leistung & Zuverlässigkeit
ERW-Rohrherstellungsmaschine: Hochfrequenz-Mühlenlinie Leistung & Zuverlässigkeit
2026-07-11
Die Umwandlung von warmgewalztem oder kaltgewalztem Band in geschweißte Rohre erfordert eine gut abgestimmte erw pipe making machine. Das elektrische Widerstandsschweißen (ERW) bleibt die bevorzugte Methode für Durchmesser von 10 mm bis 610 mm, dank seiner hohen Geschwindigkeit und relativ niedrigen Verbrauchskosten. Dennoch stehen Produktionsingenieure vor anhaltenden Herausforderungen: Variation der Naht-Härte, Werkzeugverschleiß und dimensionsbedingte Abweichungen nach Walzenwechsel. Dieser Artikel beschreibt die Physik hinter jedem Abschnitt einer ERW-Linie, unterstützt durch Daten von Werken, die HSLA-, DP-Stahl und Standard-Kohlenstoffqualitäten verarbeiten. Wir heben auch hervor, wie SANSO prädiktive Wartung und modulare Formstände in jede erw pipe making machine integriert.
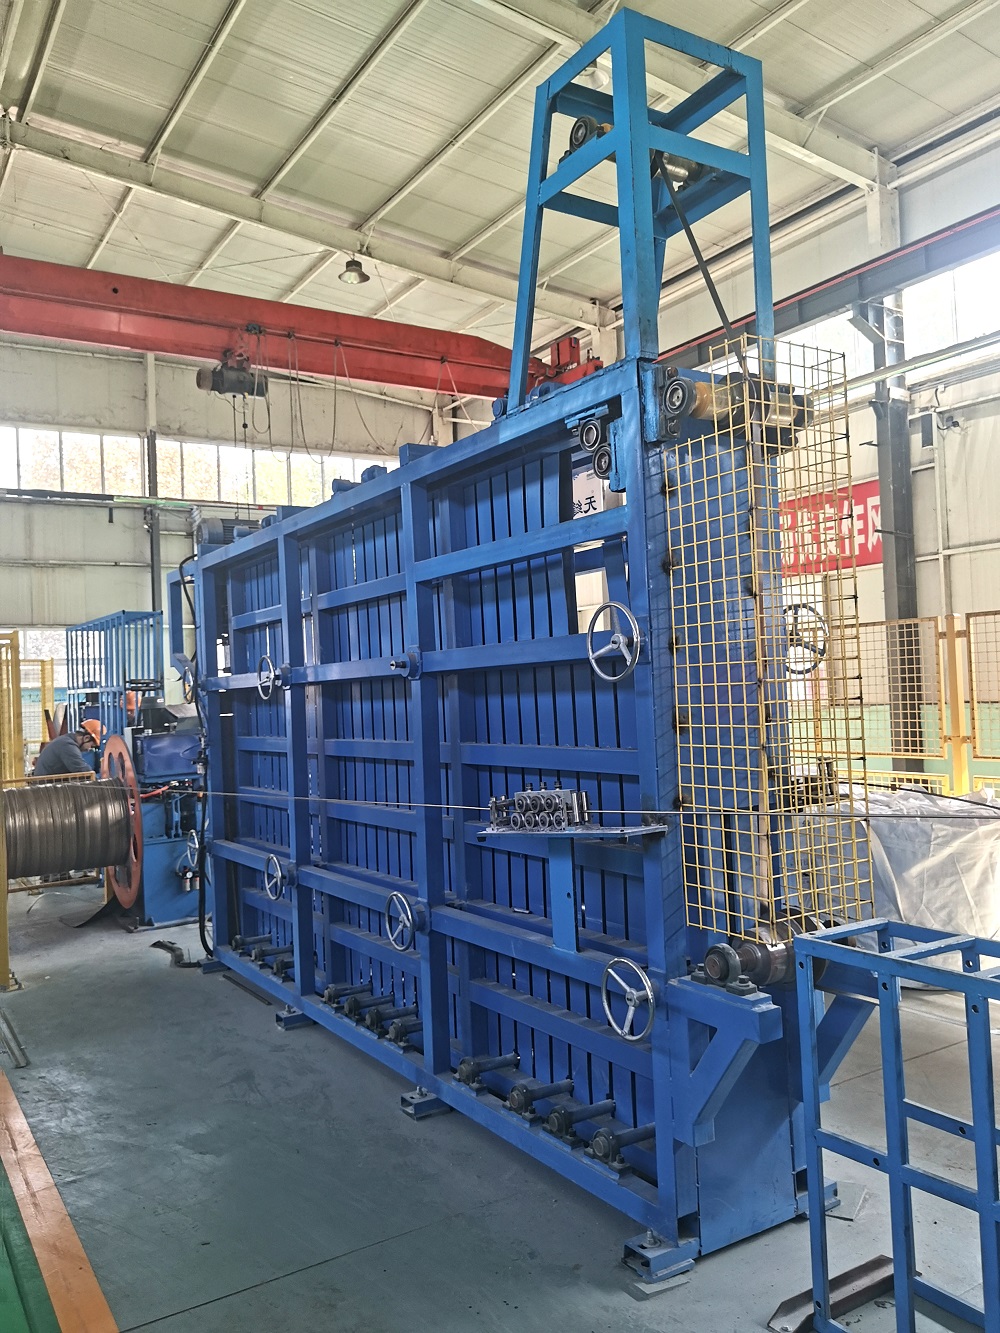
1. Strukturelle Aufschlüsselung einer industriellen ERW-Rohre-Herstellungsanlage
Eine vollständige erw pipe making machine umfasst mehr als nur einen Schweißer. Jede Station beeinflusst die Qualität des Endprodukts. Wichtige Module sind:
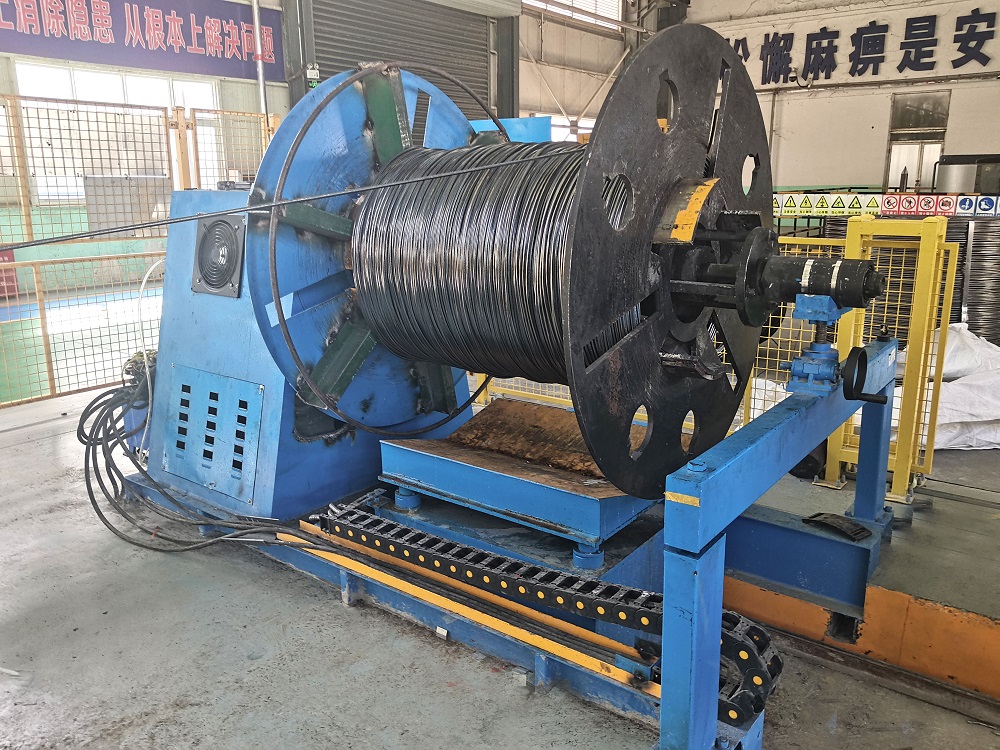
Abwickeln und Bandvorbereitung: Doppelkonus- oder Mandrel-Typ Abwickelrollen mit hydraulischer Expansion. Bandakkumulatoren (vertikal oder horizontal) garantieren einen kontinuierlichen Betrieb während des Coil-Wechsels.
Walzformungsabschnitt: Abbau-Pässe, Cluster-Stände und Seitenwalzen formen das flache Band allmählich zu einem runden Rohr. Die Anzahl der Stände variiert je nach Materialausbeute zwischen 12 und 28. Walzblumen-Design hat direkten Einfluss auf die Kantenanpassung vor der Schweißbox.
Schweißzone: Hochfrequenz-Induktions- oder Kontakt-Schweißen (150–400 kHz) erhitzt die Bandkanten; Quetschwalzen schmieden die Naht. Die Positionierung des Impeders und der Kühlwasserfluss bestimmen die Schweißpenetrationstiefe.
Nahtbearbeitung: Externe und interne Abtragstationen entfernen äußeren Grat und interne Aufwölbung. Die Geometrie des Abtragwerkzeugs (Freiraumwinkel, Vorschubwinkel) muss für jeden Wanddickenbereich neu berechnet werden.
Größenanpassung und Richten: Mehrstand-Größenblöcke mit Wolframkarbidwalzen gewährleisten die endgültige OD-Toleranz (±0,3 mm für Strukturrohre). Ein Zweiplan-Richter entfernt verbleibende Biegekräfte.
Schneiden und Endbearbeitung: Fliegende Abtrennsägen oder rotierende Scherensysteme erzeugen präzise Schnittlängen (Toleranz ±3 mm). Optionale Endbearbeitungs- und Fasenbearbeitungseinheiten bereiten Rohre für das Gewindeschneiden oder Schweißen vor.
2. Hauptproduktionsfehler und deren technische Gegenmaßnahmen
Selbst Premium erw pipe making machine Linien erzeugen Fehler, wenn die Betriebsparameter abweichen. Felddaten von 42 Werken zeigen drei wiederkehrende Fehlermuster.
2.1 Kaltschweißung (unzureichende Bindung)
Ursachenanalyse: Niedrige Wärmeaufnahme, falscher v-Winkel (der Spitzenwinkel der Bandkanten vor dem Quetschwalzen) oder oxidierte Kanten. Lösung: Installieren Sie einen Schweißleistungsregler, der die Leistung basierend auf der Liniengeschwindigkeit anpasst (geschlossener Regelkreis Geschwindigkeits-zu-Leistungs-Karte). Halten Sie den Bandkantenwinkel zwischen 4° und 7°. Für hochfeste Stähle die Kanten vor dem Hauptschweißcoil auf 150–200°C mit Induktion vorheizen. Dies reduziert den thermischen Schock und verbessert die Bindung.
2.2 Interne Flash-Akkumulation (ID-Perle)
Exzessive interne Störungen schränken den Fluss in hydraulischen oder pneumatischen Anwendungen ein. Die Lösung umfasst zwei Maßnahmen: (1) ordnungsgemäße Impeder-Konstruktion, einschließlich eines Ferritkerns mit Kühlmittelzirkulation; (2) die Position der internen Abtragklinge, die von einem servoelektrischen Aktuator mit ±0,05 mm Auflösung gesteuert wird. Viele Walzwerke rüsten ein Sichtsystem nach, um die Form der ID-Perle in Echtzeit zu überwachen.
2.3 Rollmarkierung auf der Rohroberfläche
Oberflächenfehler entstehen durch abgenutzte Formwalzen oder unzureichende Schmierung. Die Verwendung von PM-Qualitäts-Werkzeugstahlwalzen verlängert die Umstellungsintervalle um das 4-fache im Vergleich zu D2-Stahl. Darüber hinaus reduzieren automatisierte Ölnebel-Schmiersysteme die Reibung um 40 %, ohne die Schweißzone zu kontaminieren. SANSO bietet Schnellwechsel-Rollkassetten mit integrierten Schmierverteiler, die die Ausfallzeiten von 6 Stunden auf 55 Minuten reduzieren.
3. Technische Spezifikationen: Maschinenkapazität an Produktionsziele anpassen
Die Auswahl einer ERW-Rohrherstellungsmaschine erfordert eine quantitative Bewertung der folgenden Parameter.
Streifen-Eingangsbreite: 100 mm bis 800 mm (für runde Rohre bis zu 20 Zoll). Bei quadratischen/rechteckigen Querschnitten hängt die Breite von der Umfangsberechnung ab.
Wandstärkenbereich: 0,6 mm bis 12,7 mm. Schwerwandige Walzwerke (bis zu 16 mm) benötigen zusätzliche angetriebene Abbau-Stände, um ein Verziehen des Streifens zu verhindern.
Liniengeschwindigkeitsbereich: 15–120 m/min. Bei einer Geschwindigkeit unter 25 m/min für dünne Wände (>2 mm) besteht das Risiko einer übermäßigen Wärmeaufnahme; über 100 m/min für schwere Wände besteht das Risiko von Kaltverschweißungen.
Leistung des Schweißgenerators: 300 kW bis 1500 kW, mit einer Frequenz, die zwischen 150 kHz und 450 kHz einstellbar ist. Niedrigere Frequenzen (150–200 kHz) verbessern die Durchdringung für schwere Wände; höhere Frequenzen (350–450 kHz) reduzieren die wärmebeeinflusste Zone für Präzisionsrohre mit dünnen Wänden.
Walzmotoren: Größen- und Formstände verwenden typischerweise AC-Vektor- oder DC-Antriebe mit einer insgesamt installierten Leistung von 300 HP bis 1500 HP. Das Drehmoment wird an jedem Stand überwacht, um Überlastung zu verhindern.
4. Anforderungsspezifische Anforderungen für ERW-Rohre
Verschiedene Branchen stellen unterschiedliche Qualitätsanforderungen, die eine ERW-Rohrherstellungsmaschine konstant erfüllen muss.
API 5L Leitungsrohre (Öl/Gas): 100 % Ultraschallprüfung (UT) oder Wirbelstromprüfung, hydrostatischer Test bis 90 % SMYS und Nickbruchtests jede Schicht. Das Walzwerk muss Nahtglühstationen zur Weichmachung der wärmebeeinflussten Zone enthalten.
EN 10219 / ASTM A500 strukturelle Hohlprofile: Enge Eckradien (≤3t für quadratische Rohre) und konsistente Wandstärkenvariation ≤8 %. Größenstände mit unabhängigen vertikalen und horizontalen Anpassungen sind obligatorisch.
Präzisionsautomobilrohre (z. B. Antriebswellen, Stoßdämpfer): Maximale Oberflächenrauhigkeit Ra ≤ 1,2 µm, Ovalität ≤0,3 % des Außendurchmessers und keine interne Spritzer. Walzwerke für dieses Segment beinhalten Inline-Honen oder Abtragstationen.
Kessel- und Kondensatorrohre: Null Leckagen bei 40 MPa Druck; vollständige zerstörungsfreie Prüfung (NDT) sowohl der OD- als auch der ID-Oberflächen. Der Verschleiß des Abtragwerkzeugs wird pro 500 Meter Produktion überwacht.
5. Wie SANSO Engineering die Zuverlässigkeit von ERW-Rohrherstellungsmaschinen verbessert
Mit mehr als 380 Installationen weltweit hat SANSO Lösungen für die hartnäckigsten Probleme von ERW-Rohrherstellungsmaschinen entwickelt. Jede SANSO-Mühle umfasst:
Monoblock-Guss-Eisen-Formgehäuse mit vorgespannten Zugstangen – wodurch die Rollendeflexion unter hohen Formlasten praktisch eliminiert wird.
Festkörper-HF-Schweißer mit adaptiver Leistungsregelung; die Reaktionszeit auf Geschwindigkeitsänderungen beträgt weniger als 0,15 Sekunden, was kalte Überlappungen verhindert.
Lasergeführte Größenmodule, die eine Ovalität von ≤0,4 % des Außendurchmessers für runde Rohre und einen diagonalen Unterschied von ≤0,5 % für rechteckige Rohre erreichen.
Cloud-basiertes IoT-Monitoring der Lagertemperaturen, Vibrationsniveaus und der Strahlmotorströme. Das System gibt 72 Stunden vor einem potenziellen Ausfall prädiktive Warnungen aus.
Darüber hinaus bietet SANSO ein vollständiges Walzpassdesign unter Verwendung von Finite-Elemente-Analyse (FEA) für jede einzigartige Stahlgüte an, wodurch die typische 6-monatige Testphase entfällt.
6. Wartungsoptimierung für langfristige Mühlenleistung
Ungeplante Ausfallzeiten bei einer ERW-Rohrherstellungsmaschine kosten im Durchschnitt 2.800 USD pro Stunde an Produktionsverlusten (basierend auf einer Liniengeschwindigkeit von 60 m/min, 8-Zoll-Rohr). Datenanalysen von 15 Mühlen zeigen die Verteilung der Wartungskosten:
Rollenaustausch und Nachschleifen: 52 % des Verbrauchsbudgets
Lagerwechsel in Formständen: 23 %
Schweißgenerator-IGBT-Module: 11 %
Abschäummesser und Halter: 9 %
Filter/Pumpen des Schmierungssystems: 5 %
Best Practices zur Reduzierung dieser Kosten:
Implementierung eines Rollendrehplans: Rollen alle 2000 Tonnen von der Bruchseite zur Fertigungsseite bewegen, um den Verschleiß auszugleichen.
Ultraschall-Dickenmessungen an Rollenzylindern alle 500 Betriebsstunden; nachschleifen, wenn der Verschleiß 0,2 mm überschreitet.
Wöchentliche Ausrichtung der Bandpasslinie mit Laserzielen durchführen – eine Fehlstellung von nur 0,3 mm verursacht Randwellen.
Vierteljährliche Reinigung der Kühlkreisläufe des HF-Transformators planen; verstopfte Kühlung ist für 34 % der Generatorausfälle verantwortlich.
SANSO bietet Remote-Diagnose-Dashboards, die diese Kennzahlen verfolgen und automatisch Ersatzrollen bestellen, wenn der Verschleiß einen voreingestellten Schwellenwert erreicht.
7. Automatisierung und Industrie 4.0 in modernen ERW-Rohrmühlen
Die nächste Generation von ERW-Rohrherstellungsmaschinen integriert digitale Zwillinge und selbstjustierende Prozessschleifen. Die Echtzeitüberwachung der Schweißtemperatur mithilfe von Dualwellen-Pyrometern speist Daten in die Mühlen-PLC, die den Formdruck und die Schweißleistung innerhalb von 50 ms anpasst. Inline-Wirbelstromarrays klassifizieren jetzt Defekte mit einer Präzision von 0,2 mm und markieren automatisch fehlerhafte Abschnitte. Mühlen, die mit solchen Systemen ausgestattet sind, berichten von einer Erhöhung des Erstpassausstoßes von 91 % auf 98 %. SANSO liefert bereits sofort anschlussfertige IIoT-Gateways, die jeden Produktionsparameter (Bandbreite, Schweißleistung, Abschäummesser-Kraft) an MES-Systeme protokollieren – eine Voraussetzung für die Rückverfolgbarkeit von Rohren für die Automobil- und Nuklearindustrie.
Häufig gestellte Fragen (ERW-Rohrherstellungsmaschine)
Q1: Was ist der typische Stromverbrauch pro Tonne für eine ERW-Rohrherstellungsmaschine bei der Herstellung von 4-Zoll-Rohrleitungen der Klasse 40?
A1: Bei einer Wandstärke von 3,2 mm (Klasse 40) liegt der durchschnittliche Verbrauch zwischen 85 kWh und 110 kWh pro Tonne. Das Induktionsschweißen ist im Allgemeinen 10-15% effizienter als das Kontakt-Schweißen. Faktoren wie Bandoberfläche und Intensität der Wasserabkühlung beeinflussen die endgültigen Zahlen. SANSO-Mühlen mit adaptiver Leistungsregelung erreichen 90 kWh/Tonne oder weniger.
Q2: Wie oft sollten die Formwalzen für eine Mühle, die 5000 Tonnen pro Monat verarbeitet, nachgeschliffen werden?
A2: Bei der Verwendung von D2-Werkzeugstahlwalzen sollte alle 2.500–3.000 Tonnen (ungefähr alle 15–18 Arbeitstage) nachgeschliffen werden. Bei PM-Qualitätswalzen können die Intervalle auf 6.000–7.000 Tonnen verlängert werden. SANSOs PM-Walzen verfügen ebenfalls über eine 1,5 mm dicke Hartbeschichtung für eine längere Lebensdauer zwischen den Nachschliffen.
Q3: Kann dieselbe Maschine runde Rohre und quadratische/rechteckige Profile herstellen?
A3: Ja – eine universelle ERW-Rohrherstellungsmaschine umfasst einen Türkenkopf-Bereich (vier verstellbare Seitenwalzen) und spezielle quadratische Größenstände. Um von rund auf quadratisch umzuschalten, ersetzt der Bediener die Fertigungswalzen und passt die Positionen der Seitenwalzen an. Die Umrüstzeit variiert zwischen 90 Minuten und 3 Stunden. SANSO bietet Schnellwechselkassetten an, die dies für Standardgrößen auf unter eine Stunde reduzieren.
Q4: Was ist die maximale Wandstärke, die eine ERW-Rohrherstellungsmaschine ohne interne Flash-Defekte schweißen kann?
A4: Für Kohlenstoffstahl liegt die praktische Grenze bei 12,7 mm (0,500 Zoll) bei Durchmessern über 8 Zoll. Darüber hinaus wird das Entfernen des internen Aufblähens schwierig, und die Härte der Schweißzone steigt erheblich an. Für Wände >12,7 mm sollten laser- oder unterpulvergeschweißte (SAW) Linien in Betracht gezogen werden. SANSOs schwere Mühlen können jedoch 16 mm Wand mit erzwungener interner Kühlung und servogesteuertem Abtragen verarbeiten.
Q5: Wie kann ich feststellen, ob meine Kantenanpassung kalte Schweißnähte verursacht?
A5: Führen Sie einen „Quetschtest“ durch – stoppen Sie die Mühle und setzen Sie Fühlerlehren am Eingang des Schweißkastens ein. Der Abstand zwischen den Bandkanten sollte 0,05–0,15 mm betragen (idealerweise null). Größere Abstände führen zu schlechter Kantenheizung. Untersuchen Sie auch den Schweiß-Flash: ein gleichmäßiger, federförmiger Flash zeigt eine ordnungsgemäße Ausrichtung an; unregelmäßiger oder einseitig hoher Flash signalisiert eine Kantenanpassung. Installieren Sie Kantenverfolgungssensoren, um die Ausrichtung kontinuierlich innerhalb von 0,1 mm aufrechtzuerhalten.
Verbessern Sie noch heute die Effizienz Ihrer ERW-Rohrherstellungsmaschine
Egal, ob Sie eine bestehende Linie aufrüsten oder eine neue komplette ERW-Rohrherstellungsmaschine kaufen, SANSO bietet ein umfassendes Angebot: Walzpass-Design, Mühlenengineering, Installationsüberwachung und Schulung der Bediener. Unsere Kunden haben nach der Nachrüstung von SANSO-Walzenpatronen und adaptiven Schweißsteuerungen eine um 22% höhere Liniengeschwindigkeit und eine um 40% längere Werkzeuglebensdauer erreicht.
Bereit, Ihre Produktionsziele zu besprechen? Senden Sie Ihre Anfrage mit Materialgrad, Rohrgrößenbereich und angestrebter Jahresmenge. Wir werden Ihnen innerhalb von 5 Arbeitstagen einen technischen Vorschlag und kommerzielle Bedingungen unterbreiten.
Fordern Sie ein Angebot oder eine Ingenieurbesprechung an: info@sansohftubemill.com oder besuchen Sie www.sansotubemill.com/contact
Artikeltags:
Verwandte Nachrichten
More Kategorie
Beliebte Artikel
-
 Wie man den richtigen Abwickler für Ihr geschweißtes Rohrherstellungswerk auswählt
-
 Hochpräzisions-Abwickler- und Richtsysteme: Industrielle Auswahl- und Einrichtungsanleitung
-
 Fliegende Kaltkreissäge vs. Reibungssäge: Welche ist die richtige für Ihr Rohrwerk?
-
 ERW-Rohrmühle: Der vollständige Leitfaden für Technik und Prozesse
-
 Top 7 globale ERW-Rohrmühlenmaschinenhersteller: Wer baut die besten?
Neue Artikel
Beliebte Tags
