
ERW Rohrwerk: Hochfrequenzgeschweißte Rohrproduktionslinien
2026-07-11
Im Bereich der Herstellung von Eisen- und Nichteisenrohren gibt es nur wenige Systeme, die die Vielseitigkeit und Kosteneffizienz eines modernen ERW-Rohrmühle erreichen. Die Technologie des elektrischen Widerstandsschweißens (ERW) dominiert weiterhin die Produktion von runden, quadratischen und rechteckigen Hohlprofilen für Energie-, Bau- und Automobil-Lieferketten. Dieser Artikel analysiert technische Parameter, häufige Produktionsfallen und Strategien zur Prozessoptimierung – alles abgeleitet aus bewährten Installationen in Hochleistungsmühlen. Wir werden auch hervorheben, wie SANSO jahrzehntelange Erfahrung im Rollformen in jede Mühlenlinie integriert.
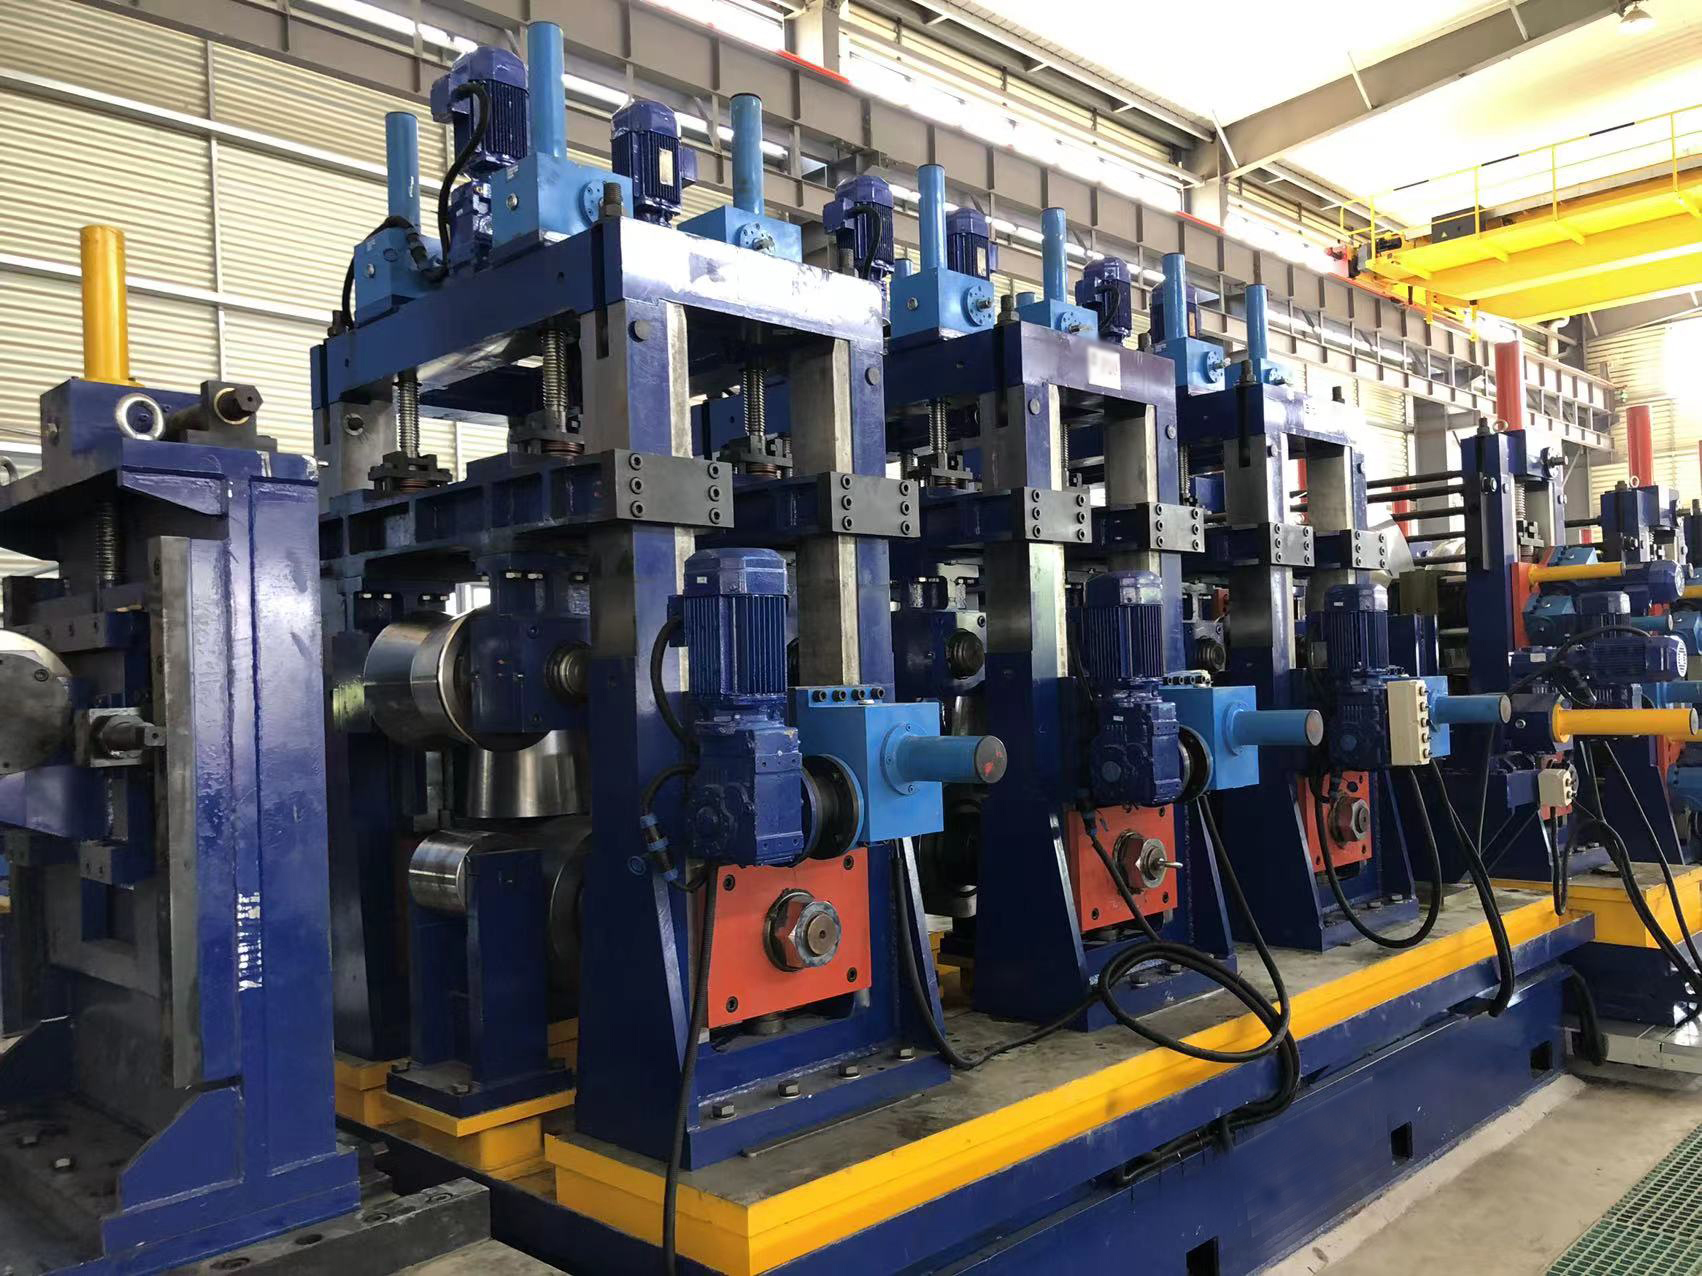
1. Kernarchitektur einer Hochgeschwindigkeits-ERW-Rohrmühle
Eine vollständig integrierte ERW-Rohrmühle besteht aus mehreren voneinander abhängigen Stationen. Jede Abweichung in einem Abschnitt wirkt sich direkt auf die Qualität der Schweißnaht und die Maßtoleranz aus. Der typische Ablauf umfasst:
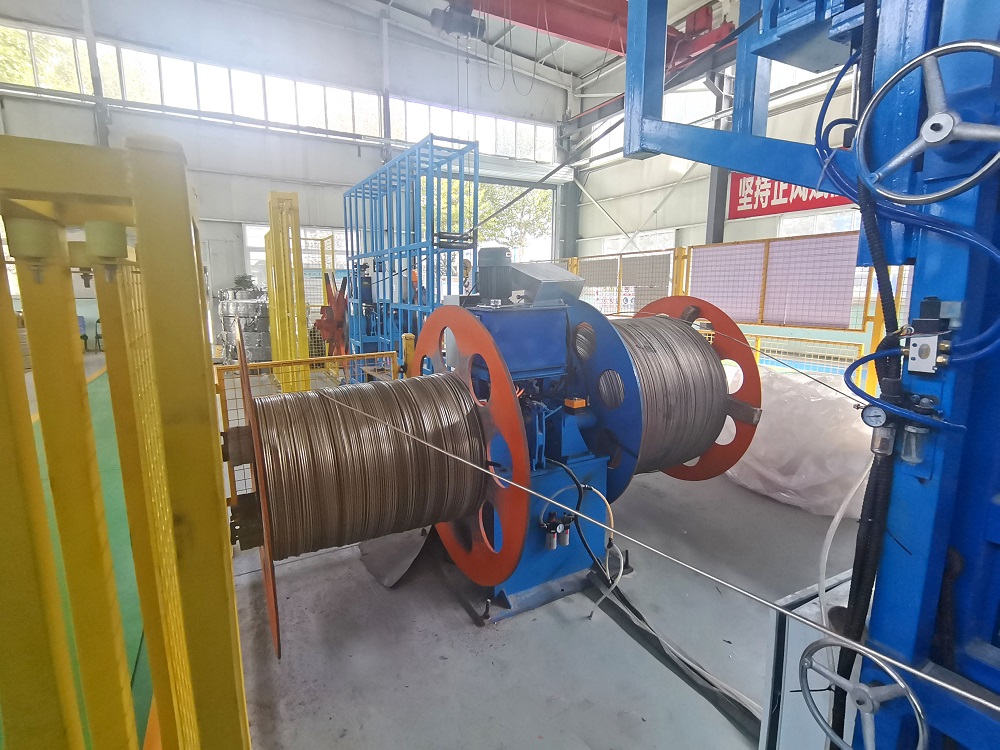
Abwickeln & Streifenvorbereitung – Doppelkopf-Abwickelspulen minimieren die Ausfallzeiten; das Abtrennen des Streifenendes und Akkumulatoren gewährleisten einen kontinuierlichen Betrieb.
Formungssektion – Abbau-, Cluster- und Seitenwalzenstände biegen den Streifen schrittweise in ein offenes Rohrprofil. Rollform-Passagen müssen präzise kalibriert werden, um eine Kantenanpassung zu vermeiden.
Schweißzone – Hochfrequenzkontakt-/Induktionsspulen erzeugen Wärme, während Quetschwalzen die erhitzten Kanten formen. Das Design des Impeders und die Kühlung wirken sich direkt auf die Schweißduktilität aus.
Nähtenbehandlung – Externes und internes Abtragen entfernt überschüssiges Schweißmetall. Unzureichendes Abtragen führt zu ID/OD-Fehlern während der Hydroprüfung.
Größenanpassung & Richten – Türkenkopf- und Mehrstand-Größenblöcke kalibrieren die Endmaße. Wolframkarbid-Walzen garantieren einen konsistenten Außendurchmesser für hochtolerante Rohre.
Abschneiden & Stapeln – Fliegende Sägen oder Rotationsschneider teilen das kontinuierliche Rohr in vorgegebene Längen, gefolgt von automatischem Bündeln.
2. Kritische Schmerzpunkte der Branche und gezielte Gegenmaßnahmen
Sogar erfahrene Bediener stoßen auf wiederkehrende Probleme mit ERW-Rohrmühlen. Durch Ursachenanalysen aus mehr als 60 Mühlen-Audits haben wir drei dominierende Herausforderungen und deren technische Lösungen identifiziert.
2.1 Inkonsistente Schweißnahtdurchdringung
Ursachen: instabile Streifenränder, falscher V-Winkel am Schweißpunkt oder Impedanzsättigung. Lösung: Implementierung von Echtzeit-Kantenpositionssensoren in Kombination mit einer servogesteuerten Schweißbox. Das geschlossene System passt die seitliche Streifenanpassung innerhalb von 0,1 mm an. Darüber hinaus sollte die ferro-magnetische Impedanzgeometrie für jede Stahlgüte (z. B. API 5L X65 vs. S355J2H) neu berechnet werden.
2.2 Schneller Rollverschleiß und Markierung
Häufige Rollwechsel reduzieren OEE um bis zu 23 % in Job-Shop-Mühlen. Die Verwendung von D2 oder PM-Qualitätswerkzeugstahl für Formrollen, kombiniert mit kryogener Behandlung, verlängert die Rolllebensdauer um 300 %. Darüber hinaus bietet SANSO Schnellwechsel Kartuschenständer an, die die Werkzeugwechselzeit von 6 Stunden auf 45 Minuten reduzieren.
2.3 Nach dem Schweißen übermäßige Naht-Härte, die die Standardgrenzen überschreitet
Übermäßige Abkühlraten nach dem Quetschroll führen zu martensitischen Strukturen, die die Härte über 85 HRBW erhöhen. Eine spezielle Inline-Normalisierungs einheit, die Mehrfachwendel-Induktionsspulen (50–80 kHz) verwendet, temperiert die wärmebeeinflusste Zone auf unter 82 HRBW, vollständig konform mit ASTM A500 und EN 10219.
3. Technische Benchmarks: Schlüsselparameter für die Leistung von ERW-Mühlen
Die Auswahl oder Nachrüstung einer ERW-Rohrmühle erfordert eine quantitative Bewertung der folgenden Kennzahlen.
Liniengeschwindigkeit (m/min): Dünnwandig ≤2 mm – bis zu 120 m/min; Strukturrohre 3–6 mm – 45–70 m/min; Ölfeldrohre – typischerweise 25–35 m/min. Die Steifigkeit der Mühle bestimmt die maximalen Geschwindigkeiten ohne Vibration.
Schweißleistung (kW): Moderne Festkörpergeneratoren liefern 400 kW bis 1200 kW mit Frequenzbereichen von 200–400 kHz. Eine präzise Anpassung der Leistung an die Banddicke vermeidet sowohl kalte Überlappungen als auch übermäßigen Flash.
Bandbreite & -dicke: Die meisten universellen Mühlen bearbeiten Breiten von 100 mm bis 800 mm, Dicken von 0,8 mm bis 12,7 mm. Für dickwandige Leitungsrohre sind mehrere Radius-Formkanten obligatorisch.
Federungs-Kompensation: Hochfeste niedriglegierte (HSLA) Stähle benötigen 2–3 zusätzliche Formdurchgänge, um die Federung zu mindern. Die Finite-Elemente- Analyse (FEA) von Rollblütenmustern ist unverzichtbar.
4. Anwendungsgetriebene Anforderungen für ERW-Rohre
Endverbrauchersektoren stellen spezifische Qualitätsanforderungen, die eine ERW-Rohrmühle erfüllen muss.
Öl- & Gasleitungsrohre (API 5L): Null Fehler in der NDT (ultraschall oder Wirbelstrom). Hydrostatik-Testdruck bis zu 90 % der angegebenen Streckgrenze. ERW-Mühlen für dieses Segment umfassen Nahtglühen und Endbearbeitungs- stationen.
Strukturelle Hohlprofile: Enge Eckenradien und konstante Wanddicke über die flachen Seiten. Quadratische/rechteckige Rohre erfordern eine spezielle Formsequenz vom runden zum endgültigen Shape über Turkskopf- und Größenpassagen.
Automotive Antriebswellen und Käfige: Nahe Schweißhärte muss streng kontrolliert werden. Nachgelagerte Ziehoperationen erfordern eine geringe Oberflächenrauhigkeit (Ra ≤ 1,6 µm).
Kessel- und Wärmetauscherrohre: Vollständige zerstörungsfreie Prüfung sowohl von OD als auch ID, plus Abflachungs-/Ausblühtests. Hier ist die Geometrie des Abtragwerkzeugs entscheidend, um Überlappungsfehler zu vermeiden.
5. Warum SANSO ERW-Rohrmühlen über Jahrzehnte konsistente Ergebnisse liefern
Mit über 380 installierten Mühlen in Südostasien, dem Nahen Osten und Südamerika hat SANSO seinen Herstellungsansatz verfeinert, um den Verschleiß und die Toleranzdrift zu adressieren, die veraltete Linien plagen. Jede ERW-Rohrmühle von SANSO beinhaltet:
Monoblock-Gehäuse aus Gusseisen mit vorgeladenen Antreiblagern – Eliminierung der Rollendeflexion unter hohen Formlasten.
Induktionsschweißgeneratoren mit adaptiver Leistungsregelung (patentiert), die auf Geschwindigkeitsänderungen innerhalb von 0,2 Sekunden reagieren.
Laser/hydrostatische kombinierte Größenmessung für hochpräzise Ovalität ≤0,5% von OD.
Vorausschauende Wartungs-Cloud-Schnittstelle, die Betreiber über Temperaturtrends von Rolllagern und Schmierzyklen informiert.
Darüber hinaus bietet SANSO die Inbetriebnahme vor Ort und formelbasierte Rollendesigns, die auf die Stahlgüten der Kunden zugeschnitten sind. Dies eliminiert die typische sechsmonatige Hochlaufzeit.
6. Wartungsstrategien und Reduzierung der Lebenszykluskosten
Ein gut strukturierter Wartungsplan verdreifacht die produktive Lebensdauer jeder ERW-Rohrmühle. Daten aus Produktionsprotokollen zeigen, dass die größten Kostentreiber:
Rollenaustausch (58% des Verbrauchsbudgets)
Lagerausfälle in Formständen (22%)
Ausbrennen von IGBT-Modulen im Schweißgenerator (12%)
Best-Practice-Wartung integriert:
Wöchentliche geometrische Ausrichtung der Banddurchlauflinie (unter Verwendung von laserverfolgten Zielen).
Monatliche spektrale Vibrationsanalyse der Getriebe von Größenmessmaschinen.
Tägliche Überprüfung des Spalts der Abtragklinge (0,05–0,15 mm, basierend auf der Wandstärke).
Jährliche Impedanz-Zertifizierung nach 5000 Betriebsstunden.
SANSO unterstützt Kunden mit Fern-Diagnosoftware, die den Rollverschleiß mithilfe von Machine-Learning-Algorithmen vorhersagt und ungeplante Stillstände um 40% reduziert.
7. Zukunftsausblick: Intelligente Automatisierung und IIoT in ERW-Werken
Die nächste Generation von ERW-Rohrmühle-Linien integriert digitale Zwillinge und selbstkorrigierende Prozessschleifen. Die Echtzeitüberwachung der Schweißtemperatur über Pyrometer, integriert mit der Mill-PLC, ermöglicht eine dynamische Anpassung von HF-Leistung und Formdruck. Außerdem klassifizieren Inline-Wirbelstromarrays jetzt Fehler mit einer Präzision von 0,2 mm. Anlagen, die diese Technologien übernehmen, berichten von einer Erhöhung des Erstpassaustrags von 92% auf 98,5%. SANSO liefert bereits bereit zum Anschluss IIoT-Gateways, die jeden Schweißparameter in MES-Systeme für vollständige Rückverfolgbarkeit protokollieren – eine Anforderung für die Rohrproduktion in der Automobil- und Luftfahrtindustrie.
Häufig gestellte Fragen (ERW Tube Mill)
Q1: Was ist die maximale Wandstärke, die eine Standard-ERW-Rohrmühle
verarbeiten kann?
A1: Konventionelle Mühlen mit angetriebenen Formständen können
Wandstärken von bis zu 12,7 mm (0,500 Zoll) für Durchmesser von bis zu 16
Zoll produzieren. Für Wände über 15 mm sind tandemgeschweißte Rohrmühlen oder
Spiralrohrmühlen besser geeignet. Schwerlast-ERW-Rohrmühle-Konfigurationen von SANSO unterstützen 16 mm
Wandstärke in Kohlenstoffstahl.
Q2: Wie verhindern Sie Kantenwellen / wellige Kanten während der
Formungsphase?
A2: Kantenwellen treten aufgrund unzureichender Kantenstreckung oder
falscher Rollspaltabstände auf. Die Lösung besteht darin, das Rollblumen-Diagramm mithilfe
der Finite-Elemente-Analyse neu zu berechnen, um die Kontur der unteren Rolle anzupassen
und Kantenbiegungen hinzuzufügen. Viele veraltete Mühlen verfügen nicht über 2. Stufe
Kantenrichtrollen – das Retrofit-Paket von SANSO umfasst Vorformungs-Seitenrollen,
die Kantenverzerrungen beseitigen.
Q3: Was ist die typische Werkzeuglebensdauer (in Tonnen) für eine ERW-Mühle, die 2″ Schedule 40 Rohre produziert?
A3: Mit D2-Stahlrollen und ordnungsgemäßer Schmierung erreicht die Werkzeuglebensdauer 6.000–8.000 Tonnen vor dem ersten Nachschleifen. Bei Verwendung von PM (Pulvermetallurgie) Rollen verlängert sich die Lebensdauer auf 12.000 Tonnen. SANSO kann maßgeschneiderte Vanadiumrollen liefern, die die Lebensdauer für Anwendungen mit Baustahl auf über 15.000 Tonnen erhöhen.
Q4: Ist es möglich, von runden Rohren auf quadratische/rechteckige Profile in derselben ERW-Rohrmühle umzuschalten?
A4: Ja – eine richtig konzipierte Universal-Mühle umfasst einen Türkenkopf-Bereich und ein oder zwei spezielle Größenstände. Um die Profile zu wechseln, ersetzen Sie die Rundwellenrollen durch quadratische Rollen und passen die Seitenrollenpositionen an. Die Umstellzeit variiert von 90 Minuten (einfache Größen) bis zu 4 Stunden (komplexe Abschnitte). SANSO bietet Schnellwechselkassetten an, die die Umstellzeit um über 50 % reduzieren.
Q5: Wie vergleichen sich die Stromkosten pro Tonne zwischen Induktionsschweißen und herkömmlichem Kontakt-Schweißen?
A5: Festkörper-Induktionssysteme verbrauchen etwa 80–120 kWh pro Tonne (für 2–4 mm Wand), während Gleitschweißmethoden aufgrund von Reibungsverlusten und geringerer Effizienz 110–150 kWh pro Tonne verbrauchen. Induktion reduziert auch die Kosten für Elektrodenverschleiß. Allerdings können Mühlen, die sehr kleine Durchmesser (<12 mm) produzieren, vom Kontakt-Schweißen für eine einfachere Einrichtung profitieren.
Optimieren Sie noch heute die Produktivität Ihrer ERW-Rohrmühle
Technisch ausgeklügelte Lösungen, die auf Schweißintegrität, Rollenverschleiß und schnellen Wechsel abzielen, unterscheiden profitable Mühlen von kämpfenden Anlagen. Egal, ob Sie eine bestehende Linie aufrüsten oder in eine komplette ERW-Rohrmühle mit integrierter Automatisierung investieren möchten, das Ingenieurteam von SANSO bietet Machbarkeitsstudien, Walzpass-Designs und Schulungen vor Ort an. Unsere Experten haben die durchschnittlichen Liniengeschwindigkeiten um 35 % erhöht und den Ausschuss auf unter 1,5 % für Kunden in mehr als 20 Ländern reduziert.
Bereit, Ihre Ziele für die Rohr- und Rohrproduktion zu besprechen? Senden Sie uns Ihre technische Anfrage (Stahlgüte, Dimensionen, Zieljahresmenge) und erhalten Sie innerhalb von 3 Werktagen einen detaillierten Vorschlag.
Fordern Sie ein Angebot oder eine technische Beratung an: info@sansohftubemill.com oder besuchen Sie www.sansotubemill.com/contact
Artikeltags:
Verwandte Nachrichten
More Kategorie
Beliebte Artikel
-
 Wie man den richtigen Abwickler für Ihr geschweißtes Rohrherstellungswerk auswählt
-
 Hochpräzisions-Abwickler- und Richtsysteme: Industrielle Auswahl- und Einrichtungsanleitung
-
 Fliegende Kaltkreissäge vs. Reibungssäge: Welche ist die richtige für Ihr Rohrwerk?
-
 ERW-Rohrmühle: Der vollständige Leitfaden für Technik und Prozesse
-
 Top 7 globale ERW-Rohrmühlenmaschinenhersteller: Wer baut die besten?
Neue Artikel
Beliebte Tags
