
ERW管材轧机:高频焊接管生产线
2026-07-11
在铁和非铁管道制造领域,现代ERW管道轧机的多功能性和成本效益无与伦比。电阻焊接(ERW)技术继续主导能源、建筑和汽车供应链的圆形、方形和矩形空心截面的生产。本文剖析了技术参数、常见生产陷阱和工艺优化策略——所有这些都源于高产量轧机的现场验证安装。我们还将强调SANSO如何将数十年的成型专业知识融入每条轧机生产线。
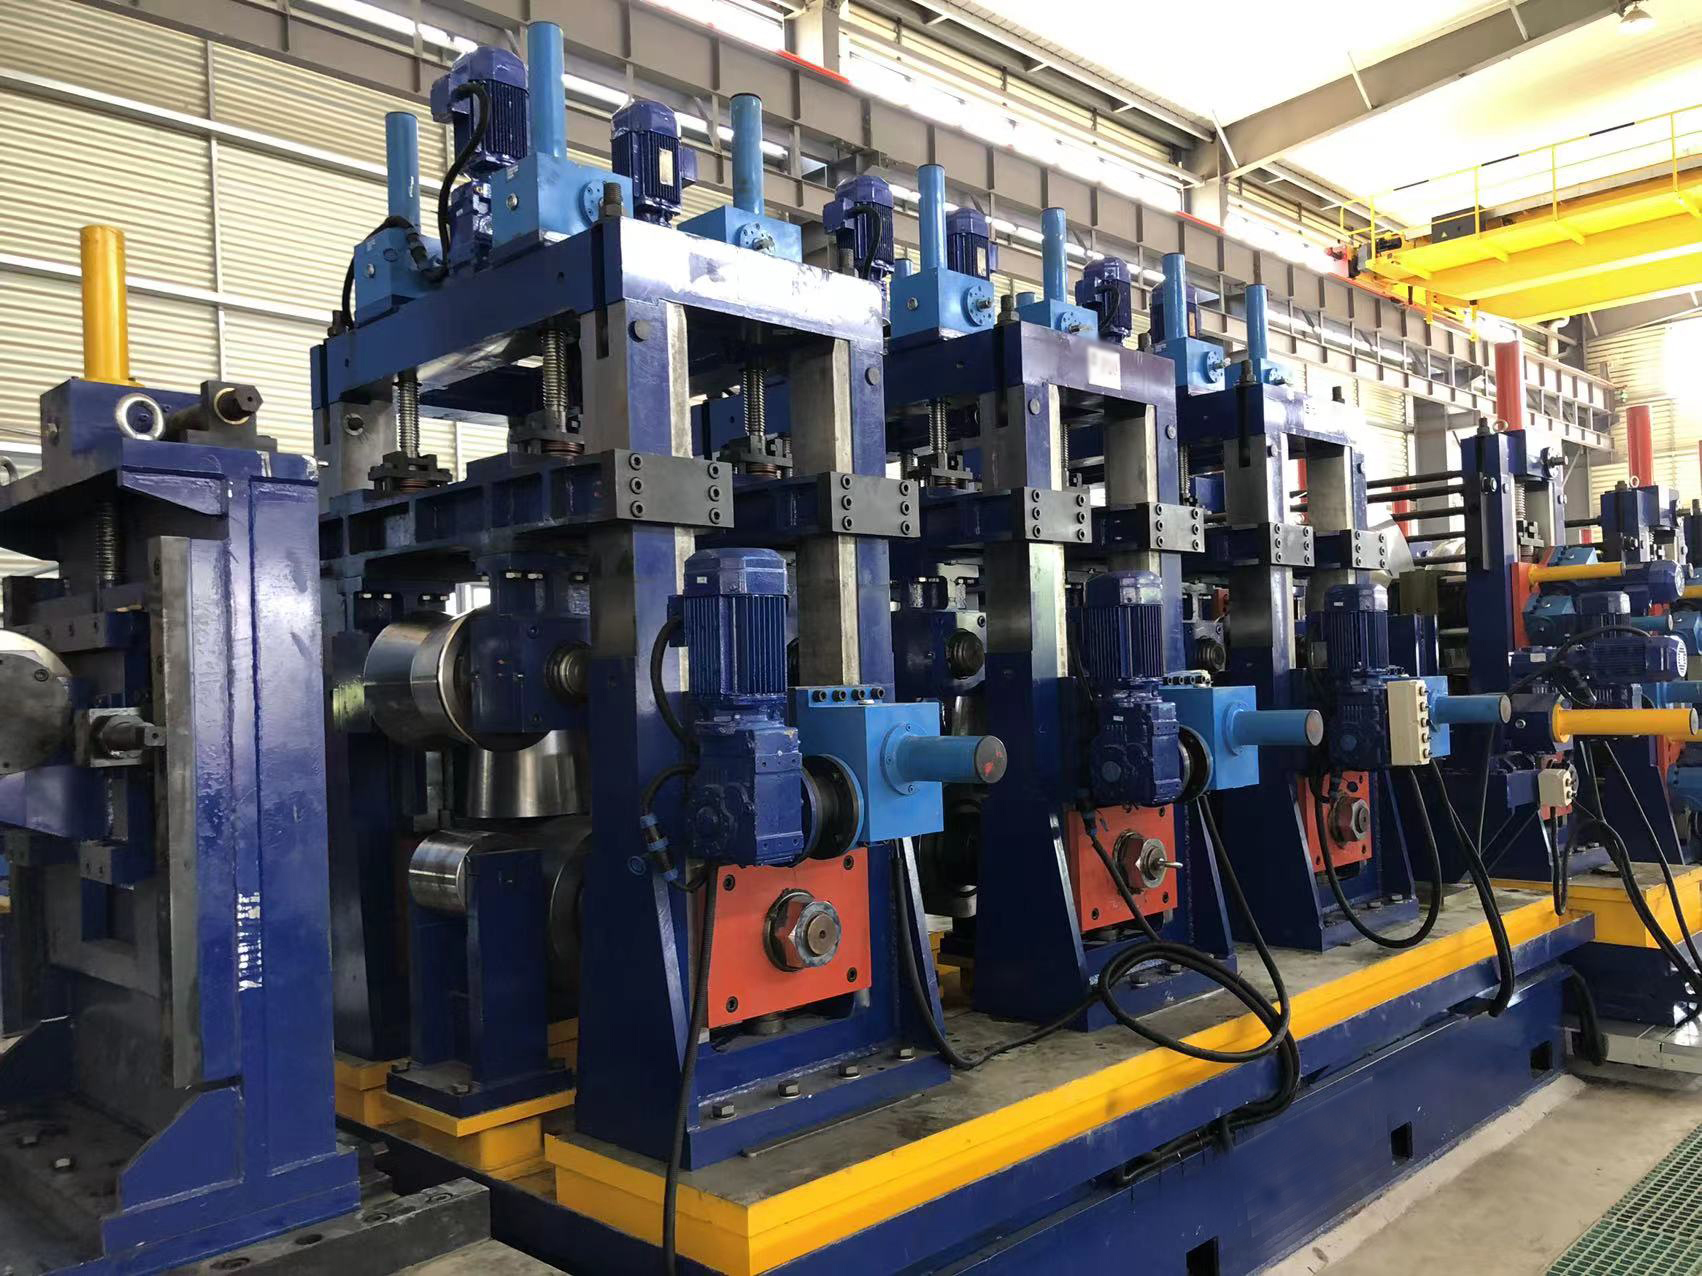
1. 高速ERW管道轧机的核心架构
一个完全集成的ERW管道轧机由多个相互依赖的工作站组成。任何一个部分的偏差都会直接影响焊缝质量和尺寸公差。典型的流程包括:
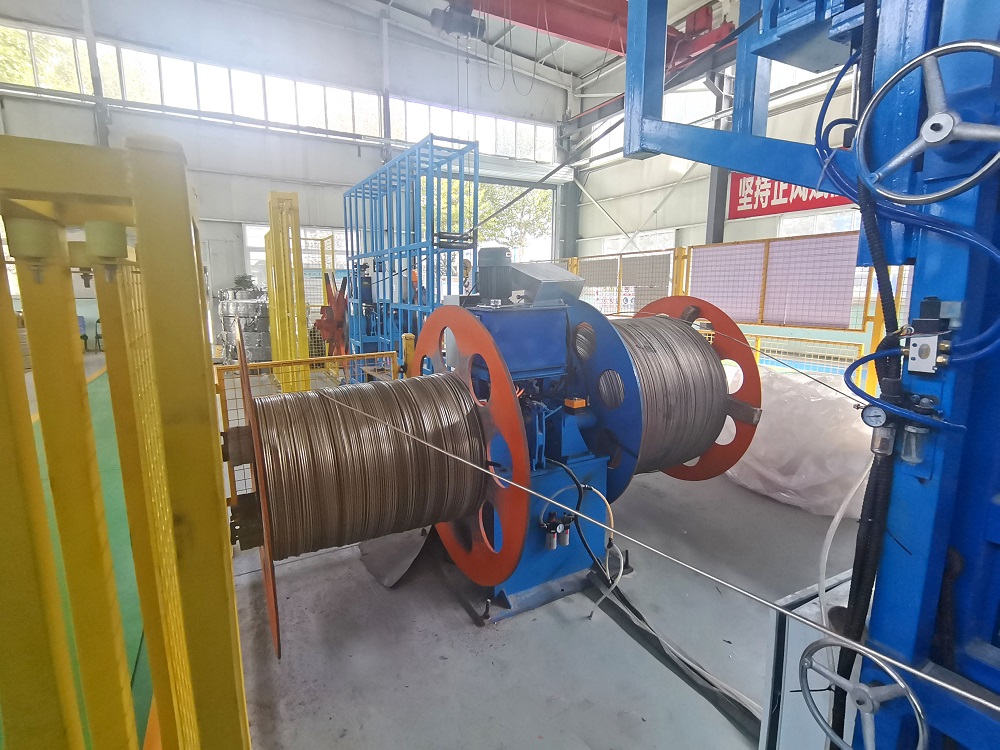
解卷与带材准备 – 双头放卷卷轴最小化停机时间;带材端部剪切和积累器保持连续操作。
成型段 – 破断、集群和侧辊架逐步将带材弯曲成开放的管道轮廓。成型经过必须精确校准,以避免边缘不匹配。
焊接区 – 高频接触/感应线圈产生热量,而挤压辊锻造加热的边缘。阻抗设计和冷却直接影响焊接延展性。
焊缝处理 – 外部和内部刮削去除焊接金属的缺陷。不充分的刮削会导致水压测试期间的内外径缺陷。
定尺寸与校直 – 土耳其头和多架定尺寸块校准最终尺寸。碳化钨辊保证高公差管道的一致外径。
切割与堆叠 – 飞锯或旋转切割机将连续管道分割成预设长度,随后进行自动捆绑。
2. 关键行业痛点及针对性对策
即使是经验丰富的操作员也会在erw管道轧机生产线上遇到反复出现的问题。通过对60多次轧机审计的根本原因分析,我们确定了三个主要挑战及其工程解决方案。
2.1 焊缝渗透不一致
根本原因:不稳定的带材边缘、焊接点的V角不正确或阻抗饱和。解决方案:实施实时边缘位置传感器与伺服驱动的焊接箱相结合。闭环系统将带材的横向对齐调整至0.1毫米。此外,铁磁阻抗几何形状应针对每种钢材等级(例如,API 5L X65与S355J2H)进行重新计算。
2.2 快速辊磨损和标记
频繁的辊更换会使作业车间的OEE降低多达23%。使用 D2或PM级工具钢制造成型辊,结合低温处理,可将辊的使用寿命延长300%。 此外,SANSO提供快速释放的 卡式支架,将工具更换时间从6小时减少到45分钟。
2.3 焊后接缝硬度超过标准限制
在挤压辊后过快的冷却速率会导致马氏体结构,使硬度超过85 HRBW。一个专用的在线接缝归一化 单元使用多圈感应线圈(50–80 kHz)将热影响区的温度调节到82 HRBW以下,完全符合ASTM A500和EN 10219。
3. 技术基准:ERW轧机性能的关键参数
选择或改造ERW管轧机需要对以下指标进行定量评估。
线速度(米/分钟):薄壁≤2毫米 – 高达120米/分钟; 结构管3–6毫米 – 45–70米/分钟;油田套管 – 通常25–35米/分钟。轧机刚度决定了无振动的最大速度。
焊接功率(千瓦):现代固态发电机提供 400千瓦到1200千瓦,频率范围为200–400 kHz。精确匹配功率与带材厚度可以避免冷搭接和过量闪光。
带材宽度和厚度:大多数通用轧机处理宽度 100毫米到800毫米,厚度0.8毫米到12.7毫米。对于重壁管线,必须使用多半径成型边缘。
回弹补偿:高强度低合金(HSLA) 钢需要2–3次额外的成型经过以减轻回弹。对辊花图案的有限元分析(FEA)是不可谈判的。
4. 基于应用的ERW管道要求
最终使用行业施加了独特的质量窗口,ERW管轧机必须满足这些要求。
石油和天然气管线(API 5L):在NDT(超声波或涡流)中零缺陷。静水试验压力高达指定屈服的90%。 ERW轧机包括接缝退火和端面加工站。
结构空心截面:紧凑的角半径和均匀的平面壁厚。方形/矩形管需要一个专用的成型序列,从圆形到最终形状通过土耳其头和定尺经过。
汽车传动轴和防滚架:近焊接硬化性必须严格控制。下游拉伸操作要求低表面粗糙度(Ra ≤ 1.6 µm)。
锅炉和换热器管:对外径和内径进行全面的非破坏性测试,以及平整/扩口测试。在这里,去毛刺工具的几何形状对防止搭接缺陷至关重要。
5. 为什么SANSO ERW管轧机在几十年内提供一致的结果
在东南亚、中东和南美洲安装了超过380台轧机,SANSO已经改进了其 制造方法,以应对困扰传统生产线的磨损和公差漂移。每台ERW管轧机都包含:
单体铸铁外壳,配有预加载的抗摩擦轴承 – 消除高成形负荷下的辊偏差。
具有自适应功率控制的感应焊接发电机(专利),在0.2秒内对速度变化作出反应。
激光/静水联合尺寸测量,精度高,椭圆度≤0.5% 的 外径。
预测性维护云接口,提醒操作员辊轴承温度趋势和润滑周期。
此外,SANSO 提供现场调试和基于配方的辊设计,量身定制以适应客户的钢种。这消除了典型的六个月 爬升期。
6. 维护策略与生命周期成本降低
一个结构良好的维护计划可以使任何 erw 管道机的生产寿命增加三倍。生产日志的数据表明,最大的成本驱动因素是:
辊更换(消耗预算的58%)
成形机架中的轴承故障(22%)
焊接发电机 IGBT 模块烧毁(12%)
最佳实践维护包括:
每周对带材通过线的几何对齐(使用激光跟踪 目标)。
每月对尺寸轧机齿轮箱的振动谱分析。
每日验证去毛刺刀片间隙(0.05–0.15 毫米,基于壁厚)。
每5000小时操作后的年度阻抗重新认证。
SANSO 支持客户使用远程诊断 软件,利用机器学习算法预测辊磨损,减少计划外停机40%。
7. 未来展望:ERW 轧机中的智能自动化和 IIoT
erw 管道机 线集成了 数字双胞胎和自我修正的过程循环。通过与轧机 PLC 集成的测温仪进行实时焊接温度监测,允许对 HF 功率和成形压力进行动态调整。此外,在线涡流阵列现在以0.2毫米的精度对缺陷进行分类。采用这些技术的工厂报告首次合格率从92%上升到98.5%。SANSO 已经提供了可以直接连接的 IIoT 网关,将每个焊接参数记录到 MES 系统中,以实现完全可追溯性——这是汽车和航空航天管材的要求。
常见问题解答(ERW 管道机)
Q1: 标准 ERW 管道机能处理的最大壁厚是多少?
A1: 传统的带驱动成形机架的轧机可以生产壁厚高达12.7毫米(0.500英寸),直径可达16英寸。对于超过15毫米的壁厚,串联焊接管机或螺旋轧机更为合适。然而,SANSO 的重型 erw 管道机 配置支持碳钢的16毫米壁厚。
Q2: 如何在成形阶段防止边缘波动/波浪边缘?
A2: 边缘波动是由于边缘拉伸不足或不当的破坏辊间隙造成的。解决方案涉及使用有限元分析重新计算辊花图,以调整底辊轮廓并增加边缘弯曲通过。许多过时的轧机缺乏第二阶段的边缘校直辊——SANSO 的改造包包括消除边缘变形的预成形侧辊。
Q3: ERW轧管机生产2″ schedule 40管道的典型工具寿命(以吨为单位)是多少?
A3: 使用D2钢轧辊和适当的润滑,工具寿命在第一次再磨之前可达到6,000–8,000吨。使用PM(粉末冶金)轧辊可延长至12,000吨。SANSO可以提供定制的钒轧辊,使温和钢应用的寿命超过15,000吨。
Q4: 是否可以在同一台ERW管机上从圆管切换到方形/矩形型材?
A4: 是的——一个设计良好的通用轧机包括一个土耳其头部分和一个或两个专用的定尺架。要切换型材,您需要用方形轧辊替换圆轴轧辊,并调整侧轧辊的位置。换模时间从90分钟(基本尺寸)到4小时(复杂截面)不等。SANSO提供快速更换的盒子,能将转换时间减少超过50%。
Q5: 感应焊接和传统接触焊接每吨的电力成本相比如何?
A5: 固态感应系统每吨消耗大约80–120 kWh(对于2–4 mm壁厚),而滑动接触方法由于摩擦损失和效率较低,每吨消耗110–150 kWh。感应焊接还减少了电极磨损成本。然而,生产非常小直径(<12 mm)的轧机可能会因设置更简单而受益于接触焊接。
今天优化您的ERW管机生产力
针对焊接完整性、轧辊磨损和快速换模的工程解决方案使盈利的轧机与挣扎的设施区分开来。无论您计划升级现有生产线还是投资于集成自动化的完整erw管机,SANSO工程团队提供可行性研究、轧制通道设计和现场员工培训。我们的专家在超过20个国家的客户中将平均生产线速度提高了35%,同时将废料减少到1.5%以下。
准备讨论您的管道和管材生产目标吗?请发送您的技术咨询(钢材等级、尺寸范围、目标年产量),并在3个工作日内收到详细提案。
请求报价或技术咨询: info@sansohftubemill.com 或访问 www.sansotubemill.com/contact
article tags:
Previous:ERW管制造机器:高频轧机生产线性能与可靠性
Related News
More Hot Articles





New Articles
Hot Tags
