
卷材分条线工程:实现高强度带材<0.1mm宽度公差
2026-07-11
一个设计良好的 卷材切割线 将母卷钢卷转变为用于管焊接、成型和冲压作业的窄精密条。然而,许多工厂面临着长期存在的问题:边缘毛刺超过0.1毫米、弯曲发展和条宽不一致——直接导致焊接缺陷和工具磨损。本技术指南考察了现代切割系统的每个组件,从放卷卷轴到收卷机,并提供了五种最常见生产故障的解决方案。我们还研究了集成的 钢卷加工设备 架构如何基于现场改造提高切割线的整体设备效率(OEE)22%。
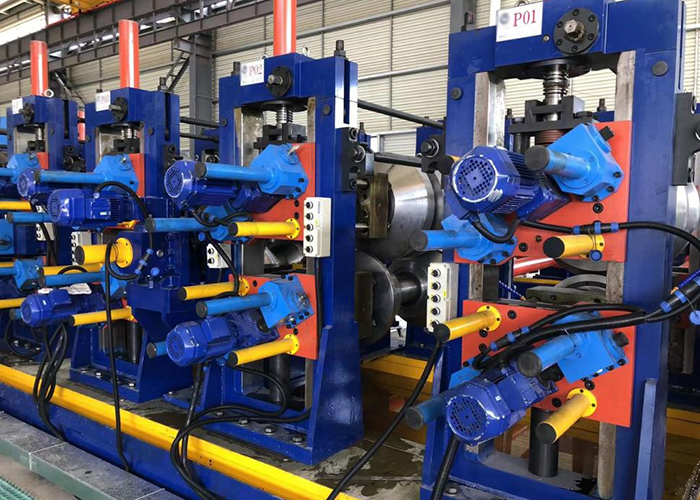
1. 高精度卷材切割线的核心站点
任何工业 卷材切割线 由六个主要模块组成。性能瓶颈通常源于这些站点之间的协同作用。
1.1 卸卷机(放卷卷轴)与张力控制
液压扩张心轴 – 适用于最大25吨的卷材,4段设计,扩张范围为480–610毫米内径。
拖动制动系统 – 闭环气动制动保持2.5–18千牛的回张力,以防止切割前条材抖动。
卷材升降车 – 集成负载传感器实现自动居中(±2毫米精度),减少装载时的边缘损伤。
对于处理AHSS(屈服强度> 700 MPa)的切割线,配备电磁制动的双锥卸卷机提供比传统摩擦垫更精细的张力分辨率。
1.2 入口夹辊和整平单元
在切割之前,条材必须被整平以消除横弓和卷材设置。一个四高整平单元,工作辊直径为60–90毫米,施加0.5–3%的延伸,放松内部应力。现代切割线集成了一个液压防啄缸,在焊接接头通过时提升上辊,保护切割刀具免受冲击损坏。
1.3 切割头 – 卷材切割线的核心
切割头围绕两个平行轴(心轴)构建,承载圆形刀具和间隔器。可重复切割的关键规格包括:
心轴直径:180–300毫米,取决于条材厚度(重型材料可达12毫米)。
刀具材料:D2或M2高速钢,硬度HRC 60–62,适用于磨料材料的TiN涂层。
刀具悬垂(侧间隙):通常为材料厚度的5–10%;对于2毫米条材,侧间隙为0.10–0.20毫米。
轴向跳动< 0.02毫米,测量在刀具切削边缘。
快速更换切割头(炮塔型或盒式)将工具更换时间从90分钟减少到12分钟以下——对于每班进行5–8次卷材更换的作业车间至关重要。
1.4 废料卷绕机(侧修边机)和张力支架
切割的条材必须单独分离和张紧,以防止编织。一个带有一组导辊(S型包裹)的张力支架对每条施加独立的拖动张力。对于多条切割(6–12条),必须配备带独立气动制动的分段张力辊。废料边缘(每侧20–30毫米)由双废料卷绕机卷绕并自动排出;设计不良的废料卷绕往往会卡住,导致生产线停机。
1.5 带上臂分离器的卷绕机
卷绕机将单个切割卷重新卷绕。上臂分离器(跟踪导向)使用气动手指保持相邻线束之间的间隙宽度,防止相互锁定和边缘损坏。对于重型条材(>6 mm),由卷材剥离器辅助的推卸板确保安全的卷材移除。
2. 技术深度剖析:消除切割毛刺和弯曲
两个缺陷占据了70%的被拒绝切割卷。以下我们解释根本原因和工程对策。
2.1 毛刺形成与控制
根本原因:刀具间隙过大、切割边缘钝化或刀具磨损不对称。毛刺高度 >0.05 mm 会导致 HF 管道轧机中的焊接弧不稳定。解决方案:
实施基于激光的毛刺检测(在切割机后)与闭环刀具间隙调整(手动或伺服驱动)。
对于厚度 ≤3 mm,使用剪切切割(与压碎切割相比);对于更厚的板材,安装在线去毛刺轮(600–800 目旋转刷)。
根据材料的磨损性(在 CMMS 中记录),每 150–200 卷移交安排预防性刀具磨削。
经过适当调校的切割头可以将 CQ 和 DQ 级别的毛刺保持在 0.03 mm 以下,由光学轮廓仪验证。
2.2 条材弯曲(横向曲率)
当刀具穿透不均或轴弯曲导致一侧的切割侧滚超过另一侧时,就会发生弯曲。可测量的阈值:在 2 米范围内 >2 mm 是不可接受的,特别是在管道成型中。补救措施:
使用表盘指示器检查轴的平行度;偏差必须在 1 米内 <0.05 mm。
在每个刀具后使用备份轴承(滚子轴承)以减少切割力下的轴弯曲。
安装自动弯曲修正系统:一对红外边缘传感器在下游,反馈到入口导向的液压转向辊。
3. 卷材切割线的先进自动化
现代切割线结合了工业 4.0 特性,直接减少废料和设置时间。对于考虑升级其钢卷加工设备的轧机,这些功能应优先考虑:
基于配方的工具设置 – 存储刀具堆宽度、间隔顺序和侧面间隙,适用于 200 多种卷材 SKU。刀具盒的条形码扫描验证配置。
实时宽度测量 – 切割机后激光三角测量传感器每 100 毫秒测量每根线束的宽度,标记任何超过 ±0.15 mm 的漂移。
预测刀具磨损分析 – 监测切割机轴上的电机扭矩和振动;当扭矩比基线增加 12% 时,触发磨削警报。
一家欧洲服务中心在集成了一个完全自动化的切割头定位系统与SANSO控制架构后,减少了 80% 的设置错误(SANSO)。现在同一条生产线能够在 3 mm DP800 材料上生产宽度公差 ≤ ±0.1 mm 的切割卷。
4. 行业痛点与解决方案矩阵
根据在汽车和管道制造中的 45 条生产线审计,下面的表格总结了反复出现的问题和经过验证的解决方案。这些直接影响任何卷材切割线投资的投资回报率。
痛点:废料卷绕机过度供料/卡住
→ 在废料卷绕机之前安装环形坑或舞者控制的蓄能器;使用带扭矩限制的频率控制交流电动机。痛点:在回卷过程中条带重叠
→ 添加带聚氨酯涂层的电动气动条带分离器(手指);使用单独的舞者辊进行每条的张力控制。痛点:切割后卷圈重新出现
→ 增加平整辊的穿透力(额外0.5–1.0%的延伸)并添加带小直径偏移辊的整形盒。痛点:涂层材料上的工具标记(例如,镀锌)
→ 用聚氨酯涂层的间隔器替换钢间隔器;使用带抛光侧面的碳化钨涂层刀具。痛点:高噪音水平(>95 dBA)
→ 用声学面板封闭切割头,并在轴承支撑架下安装减震橡胶垫。
5. 案例示例:将遗留切割线升级至<0.05 mm 毛刺
美国中西部一家处理API 5L级卷材的管道加工商因边缘毛刺>0.12 mm而拒绝7%的切割卷,这导致焊接孔隙。经过评估三家供应商后,他们选择了SANSO提供的完整改造包,包括:
新型伺服驱动切割头,配有220 mm轴和快速锁刀具安装。
带45°角碳化钨刷的在线去毛刺单元。
使用激光边缘检测的自动刀具间隙预设系统。
6个月后的结果:毛刺减少至0.02–0.04 mm,切割宽度变化从±0.4 mm降至±0.09 mm,废料率降至1.1%。该生产线现在以85 m/min的速度运行(之前为55 m/min),且没有质量折衷。这证明了一个现代卷材切割线在适当设计的情况下,投资回报期不到10个月。
6. 切割线组件选择标准
在采购新的钢卷加工设备用于切割操作时,技术采购人员应向供应商请求以下数据:
在最大切割力(kN)下的轴偏转曲线——应保持在每米0.08 mm以下。
刀具寿命数据(每磨削线性米)针对与您典型等级相似的材料。
废料卷绕机扭矩曲线——必须能够在加速过程中处理完整卷边缘体积而不超载。
5、10和15条线设置的换模时间文档。
此外,请求在制造商的设施中使用您自己的卷材样本进行见证测试;使用独立仪器测量毛刺和弯曲。
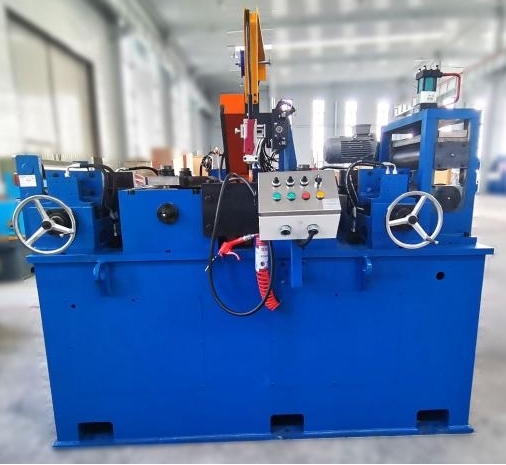
7. 常见问题解答 - 卷材切割线工程
Q1:在重型卷材切割线上可实现的实际最小切割宽度是多少?
A1:对于厚度为3–6 mm的材料,可靠的最小切割宽度为50–70 mm,使用标准轴。对于更薄的规格(0.5–2 mm),如果生产线包括环形坑和张力控制的回卷机,宽度可以降至20 mm。低于20 mm时,边缘弯曲变得难以控制。
Q2:在高生产率环境中,切割刀具应该多久磨一次?
A2:一个常见的规则:每100–200个工作小时或每30,000–50,000线性米(取决于材料硬度)。监测切割电动机电流;从基线增加15%表示刀具钝化。始终保持两套完整的刀具在轮换中,以避免停机。
Q3: “卷材切割线”和“拉通切割线”有什么区别?
A3: 卷材切割使用水平或垂直的积累器在切割机和收卷机之间,允许在卷材更换期间进行连续操作(适合高产量)。拉通(或自由循环)线间歇性运行——收卷机在卷材连接期间停止。循环线的成本高出30-40%,但提供更高的OEE以支持24/7生产。
Q4: 卷材切割线能否在不更换刀具的情况下处理热轧(HR)和冷轧(CR)卷材?
A4: 部分可以。HR材料(带有氧化皮)需要碳化钨刀具或涂有TiCN的M2钢刀具。CR可以使用常规的D2刀具。在不更换刀具的情况下进行切换并不推荐,因为间隙和刀具几何形状不同。更好的方法是:使用设计用于15分钟更换的快速更换切割机盒。
Q5: SANSO是否提供用于窄带生产(宽度小于30毫米)的定制切割线?
A5: 是的。 SANSO 提供带有120毫米轴、精密磨削的间隔器(±0.005毫米)和独立张力支架的微切割配置,最多可支持32根线。请联系他们的工程部门,基于您的特定规格范围和年吨位进行可行性分析。
结论 – 从卷材到精密带材,无需妥协
优化的 卷材切割线 不仅仅是一个切割站——它是一个张力控制、工具精度和自动化的协调系统。解决毛刺、弯曲和设置效率直接转化为下游焊接质量和更低的运营成本。无论您是计划新的绿地线还是改造现有单元,上述讨论的技术参数都作为采购决策的基准。
准备讨论您的切割挑战或请求下一个项目的性能保证吗? 请联系 SANSO 切割解决方案团队。我们提供详细的生产线布局、刀具寿命模拟和现场调试支持。今天就发送您的咨询,与我们的高级工艺工程师进行咨询。
发送咨询 → (请指定您的卷材宽度、厚度范围和所需的切割公差,以便及时获得技术响应)。
文章标签:





