
Accueil > Blogs > Ingénierie de ligne de refendage de bobines : Atteindre des tolérances de largeur <0,1 mm dans des bandes à haute résistance
Ingénierie de ligne de refendage de bobines : Atteindre des tolérances de largeur <0,1 mm dans des bandes à haute résistance
2026-07-11
Une ligne de découpe de bobines bien conçue transforme des bobines d'acier maîtresses en bandes de précision étroites pour le soudage de tubes, le formage à froid et les opérations de stamping. Cependant, de nombreux laminoirs rencontrent des problèmes chroniques : bavures de bord dépassant 0,1 mm, développement de cambrure et largeur de bande incohérente—causant directement des défauts de soudure et une usure des outils. Ce guide technique examine chaque composant des systèmes de découpe modernes, des bobines de dévidage aux enrouleurs, et fournit des solutions pour les cinq pannes de production les plus fréquentes. Nous examinons également comment l'architecture intégrée des équipements de traitement de bobines d'acier améliore l'OEE de la ligne de découpe de 22 % sur la base des rétrofits sur le terrain.
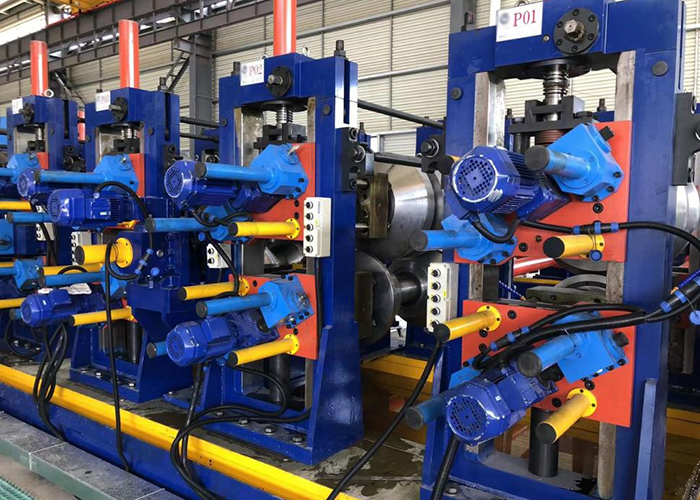
1. Stations principales d'une ligne de découpe de bobines de haute précision
Toute ligne de découpe de bobines industrielle se compose de six modules principaux. Les goulets d'étranglement de performance proviennent souvent de la synergie entre ces stations.
1.1 Dérouleur (Bobine de dévidage) avec contrôle de tension
Mandrin d'expansion hydraulique – conception à 4 segments pour des bobines jusqu'à 25 tonnes, plage d'expansion 480–610 mm ID.
Système de freinage à traînée – Le freinage pneumatique en boucle fermée maintient une tension de retour entre 2,5 et 18 kN pour éviter le flottement de la bande avant le découpeur.
Chariot de levage de bobine – cellules de charge intégrées pour un centrage automatique (précision ±2 mm) réduisent les dommages aux bords lors du chargement.
Pour les lignes de découpe traitant de l'AHSS (résistance à la traction > 700 MPa), un dérouleur à double cône avec freins électromagnétiques offre une résolution de tension plus fine par rapport aux patins de friction conventionnels.
1.2 Unité de rouleaux de pincement d'entrée et d'aplatissement
Avant la découpe, la bande doit être nivelée pour éliminer le fléchissement et le réglage de la bobine. Une unité d'aplatissement à quatre hauteurs avec des rouleaux de travail de 60 à 90 mm de diamètre applique une élasticité de 0,5 à 3 %, relaxant les contraintes internes. Les lignes modernes intègrent un cylindre anti-chocs hydraulique qui soulève le rouleau supérieur pendant l'alimentation continue des joints soudés, protégeant les couteaux du découpeur des dommages d'impact.
1.3 Tête de découpe – Le cœur de la ligne de découpe de bobines
Les têtes de découpe sont construites autour de deux arbres parallèles (arbres) portant des couteaux circulaires et des entretoises. Les spécifications clés pour une découpe répétable incluent :
Diamètre de l'arbre : 180–300 mm selon l'épaisseur de la bande (jusqu'à 12 mm pour les épaisseurs lourdes).
Matériau du couteau : acier rapide D2 ou M2, dureté HRC 60–62, avec revêtement TiN pour les matériaux abrasifs.
Surplomb du couteau (dégagement latéral) : typiquement 5–10 % de l'épaisseur du matériau ; pour une bande de 2 mm, dégagement de 0,10–0,20 mm de chaque côté.
Déviation axiale < 0,02 mm mesurée au bord de coupe du couteau.
Les têtes de découpe à changement rapide (type tourelle ou type cassette) réduisent le temps de changement d'outillage de 90 minutes à moins de 12 minutes—vital pour les ateliers réalisant 5 à 8 changements de bobines par quart.
1.4 Enrouleurs de déchets (découpeurs latéraux) et support de tension
Les brins découpés doivent être séparés et tendus individuellement pour éviter le tissage. Un support de tension avec un ensemble de rouleaux de bride (S-wrap) applique une tension de traînée isolée à chaque brin. Pour la découpe multibrin (6–12 bandes), des rouleaux de tension segmentés avec freins pneumatiques indépendants sont obligatoires. Les bords de déchets (20–30 mm de chaque côté) sont enroulés par des enrouleurs de déchets doubles avec éjection automatique ; un enroulement de déchets mal conçu se coince souvent, entraînant des arrêts de ligne.
1.5 Dérouleur avec séparateur à bras
Le dérouleur rembobine des bobines fendues individuelles. Un séparateur à bras (guide de suivi) utilise des doigts pneumatiques pour maintenir la largeur de l'écart entre les brins adjacents, empêchant l'emboîtement et les dommages sur les bords. Pour les bandes de forte épaisseur (>6 mm), une plaque de poussée assistée par un décapant de bobine assure un retrait sûr de la bobine.
2. Plongée Technique : Élimination des bavures et du cambrage
Deux défauts représentent 70 % des bobines fendues rejetées. Ci-dessous, nous expliquons les causes profondes et les contre-mesures techniques.
2.1 Formation et contrôle des bavures
Causes profondes : Écartement excessif de la lame, bords de coupe émoussés, ou usure asymétrique de la lame. Des hauteurs de bavure >0.05 mm créent une instabilité de l'arc de soudure dans les laminoirs à tube. Solutions :
Mettre en œuvre la détection de bavures par laser (après le fendeur) avec un ajustement de l'écartement de la lame en boucle fermée (manuel ou entraîné par servo).
Utiliser le fente par cisaillement (vs. fente par écrasement) pour des épaisseurs ≤3 mm ; pour des plaques plus épaisses, installer des roues de débavurage en ligne (brosses rotatives avec un grain de 600 à 800).
Prévoir un réaffûtage préventif des lames tous les 150 à 200 changements de bobine en fonction de l'abrasivité du matériau (enregistré dans le CMMS).
Une tête de fendeur correctement réglée maintient la bavure constamment en dessous de 0.03 mm sur les grades CQ et DQ, vérifiée par un profilomètre optique.
2.2 Cambrage de la bande (courbure latérale)
Le cambrage se produit lorsque la pénétration inégale de la lame ou la déflexion de l'arbre provoque un bord fendu avec plus de roulis latéral que l'autre. Seuils mesurables : >2 mm sur 2 mètres est inacceptable pour le formage de tubes. Remèdes :
Vérifier le parallélisme de l'arbre à l'aide d'indicateurs à cadran ; la déviation doit être <0.05 mm sur 1 mètre.
Utiliser des roulements de secours (roulements à rouleaux) derrière chaque lame pour réduire la flexion de l'arbre sous la force de fente.
Installer un système de correction automatique du cambrage : une paire de capteurs de bord infrarouges en aval, renvoyant à un rouleau de direction hydraulique au guide d'entrée.
3. Automatisation Avancée pour les Lignes de Fente de Bobines
Les lignes de fente modernes intègrent des fonctionnalités de l'Industrie 4.0 qui réduisent directement les chutes et le temps de configuration. Pour les laminoirs envisageant une mise à niveau de leur équipement de traitement de bobines en acier, ces capacités doivent être prioritaires :
Configuration d'outillage basée sur des recettes – Stocke la largeur de la pile de lames, l'ordre des entretoises et le dégagement latéral pour plus de 200 SKU de bobines. Le scan de codes-barres des cassettes de lames valide la configuration.
Mesure de largeur en temps réel – Les capteurs de triangulation laser après le fendeur mesurent la largeur de chaque brin toutes les 100 ms, signalant tout dérive au-delà de ±0.15 mm.
Analyse prédictive de l'usure des lames – Surveillance du couple moteur et des vibrations sur l'arbre du fendeur ; lorsque le couple augmente de 12 % au-dessus de la ligne de base, une alerte de réaffûtage est déclenchée.
Un centre de service européen a réduit les erreurs de configuration de 80 % après avoir intégré un système de positionnement de tête de fendeur entièrement automatisé avec l'architecture de contrôle SANSO (SANSO). La même ligne produit désormais des bobines fendues avec une tolérance de largeur ≤ ±0.1 mm sur du matériau DP800 de 3 mm.
4. Points de douleur de l'industrie et matrice de solutions
Basé sur 45 audits de ligne dans les secteurs automobile et de fabrication de tubes, le tableau ci-dessous résume les problèmes récurrents et les solutions éprouvées. Ceux-ci influencent directement le ROI de tout investissement dans une ligne de fente de bobines.
Point de douleur : Surcharge / blocage du dérouleur de chutes
→ Installer un puits de boucle ou un accumulateur contrôlé par danseur avant le dérouleur de chutes ; utiliser un moteur AC à fréquence contrôlée avec limitation de couple.Point de douleur : Cheveux de fente se chevauchant lors du déroulage
→ Ajouter des séparateurs de brins électro-pneumatiques (doigts) avec un revêtement en polyuréthane ; séparer le contrôle de tension par brin en utilisant des rouleaux danseurs individuels.Point de douleur : Ensemble de bobines réémergent après la fente
→ Augmenter la pénétration des rouleaux de flattening (0,5 à 1,0 % d'allongement supplémentaire) et ajouter une cassette de redressage avec des rouleaux décalés de petit diamètre.Point de douleur : Marquage d'outillage sur matériau revêtu (par exemple, galvanisé)
→ Remplacer les entretoises en acier par des entretoises revêtues de polyuréthane ; utiliser des couteaux revêtus de carbure de tungstène avec des faces latérales polies.Point de douleur : Niveaux de bruit élevés (>95 dBA)
→ Envelopper la tête de fente avec des panneaux acoustiques et installer des coussinets en caoutchouc amortisseurs de son sous les supports d'arbre.
5. Exemple de cas : Mise à niveau d'une ligne de fente héritée à <0,05 mm de bavure
Un transformateur du Midwest américain de bobines de grade API 5L pour tuyaux de ligne rejetait 7 % des bobines fendues en raison de bavures de bord >0,12 mm, ce qui causait une porosité de soudure. Après avoir évalué trois fournisseurs, ils ont sélectionné un package de rétrofit complet de SANSO, comprenant :
Nouvelle tête de fente entraînée par servo avec des arbres de 220 mm et montage de couteau à verrouillage rapide.
Unité de débavurage en ligne avec brosses en carbure à angle de 45°.
Système de présélection de dégagement de couteau automatique utilisant la détection de bord au laser.
Résultats après 6 mois : bavure réduite à 0,02–0,04 mm, variation de largeur de fente de ±0,4 mm à ±0,09 mm, et taux de chutes réduit à 1,1 %. La ligne fonctionne maintenant à 85 m/min (auparavant 55 m/min) sans compromis sur la qualité. Cela démontre qu'une ligne de fente de bobines, lorsqu'elle est correctement conçue, se rembourse en moins de 10 mois.
6. Critères de sélection pour les composants de la ligne de fente
Lors de l'acquisition de nouveaux équipements de traitement de bobines en acier pour des opérations de fente, les acheteurs techniques devraient demander les données suivantes aux fournisseurs :
Courbe de déflexion de l'arbre à la force de fente maximale (kN) – doit rester en dessous de 0,08 mm par mètre.
Données sur la durée de vie des couteaux (mètres linéaires par affûtage) pour des matériaux similaires à vos grades typiques.
Profil de couple du dérouleur de chutes – doit être capable de gérer le volume de bord de bobine complet sans surcharge lors de l'accélération.
Documentation sur le temps de changement pour des configurations de 5, 10 et 15 brins.
De plus, demandez un test témoin dans l'établissement du fabricant en utilisant vos propres échantillons de bobines ; mesurez la bavure et le gauchissement avec des instruments indépendants.
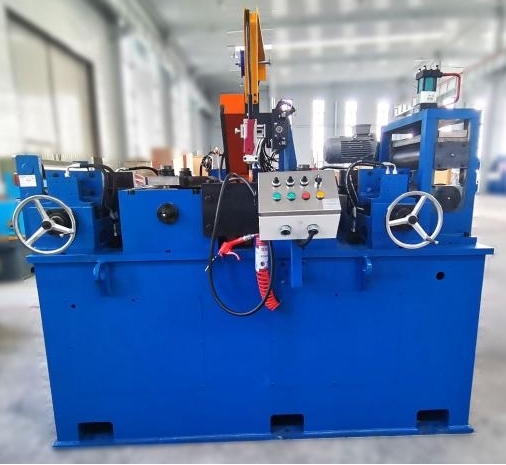
7. Questions Fréquemment Posées – Ingénierie de la Ligne de Fente de Bobines
Q1 : Quelle est la largeur de fente minimale pratique réalisable sur une ligne de fente de bobines à épaisseur lourde ?
A1 : Pour une épaisseur de matériau de 3 à 6 mm, la largeur de fente minimale fiable est de 50 à 70 mm avec des arbres standard. Pour des épaisseurs plus fines (0,5 à 2 mm), des largeurs allant jusqu'à 20 mm sont possibles si la ligne comprend un puits de boucle et un dérouleur contrôlé par tension. En dessous de 20 mm, le gauchissement des bords devient difficile à contrôler.
Q2 : À quelle fréquence les couteaux de fente doivent-ils être réaffûtés dans un environnement à haute productivité ?
A2 : Une règle courante : tous les 100 à 200 heures de fonctionnement ou tous les 30 000 à 50 000 mètres linéaires (selon la dureté du matériau). Surveillez le courant du moteur de fente ; une augmentation de 15 % par rapport à la ligne de base indique un émoussage du couteau. Gardez toujours deux ensembles complets de couteaux en rotation pour éviter les temps d'arrêt.
Q3 : Quelle est la différence entre "ligne de découpe en boucle" et
"ligne de découpe à tirage" ?
A3 : La découpe en boucle utilise un accumulateur horizontal ou
vertical entre le découpeur et le rembobineur, permettant une opération continue
durant les changements de bobine (idéal pour les volumes élevés). Les lignes à tirage (ou en boucle libre)
fonctionnent de manière intermittente — le rembobineur s'arrête lors du raccordement des bobines. Les lignes en boucle
coûtent 30 à 40 % de plus mais offrent un OEE plus élevé pour une production 24/7.
Q4 : Une ligne de découpe de bobines peut-elle traiter à la fois des bobines en
laminage à chaud (HR) et des bobines en laminage à froid (CR) sans changer de couteaux ?
A4 : Partiellement. Le
matériau HR (avec échelle) nécessite des couteaux à pointe en carbure ou de l'acier M2 avec un revêtement TiCN. Le CR peut utiliser des couteaux D2 conventionnels. Passer de l'un à l'autre sans changer de couteau n'est pas recommandé car l'écart et la géométrie des couteaux diffèrent. Une meilleure approche : utiliser une cassette de découpe à changement rapide conçue pour un changement de 15 minutes.
Q5 : SANSO fournit-elle des lignes de découpe personnalisées pour la production de bandes étroites
(largeurs inférieures à 30 mm) ?
A5 : Oui. SANSO propose
des configurations de micro-découpe avec des arbres de 120 mm, des entretoises rectifiées de précision
(±0,005 mm) et des supports de tension indépendants pour jusqu'à 32 brins. Contactez leur
département d'ingénierie pour une analyse de faisabilité basée sur votre gamme d'épaisseur spécifique
et votre tonnage annuel.
Conclusion – De la bobine à la bande de précision sans compromis
Une ligne de découpe de bobines optimisée n'est pas simplement une station de découpe—c'est un système harmonisé de contrôle de tension, de précision d'outillage et d'automatisation. S'attaquer aux bavures, à l'arc et à l'efficacité de configuration se traduit directement par la qualité de soudure en aval et des coûts opérationnels réduits. Que vous planifiez une nouvelle ligne en site vierge ou que vous modernisiez une unité existante, les paramètres techniques discutés ci-dessus servent de référence pour les décisions d'approvisionnement.
Prêt à discuter de vos défis de découpe ou à demander une garantie de performance pour votre prochain projet ? Contactez l'équipe de solutions de découpe de SANSO. Nous fournissons des plans de ligne détaillés, des simulations de durée de vie des couteaux et un support de mise en service sur site. Envoyez votre demande aujourd'hui pour une consultation avec l'un de nos ingénieurs de processus senior.
Envoyer une demande → (Spécifiez votre largeur de bobine, la plage d'épaisseur et les tolérances de découpe souhaitées pour une réponse technique rapide).
tags d'article:
Actualités connexes
More Articles populaires
-
 Comment choisir le bon dérouleur de bobine pour votre usine de fabrication de tuyaux soudés
-
 Systèmes de Dérouleur et Redresseur de Haute Précision : Guide de Sélection et d'Installation Industrielle
-
 Scie à froid volante vs. scie à friction : laquelle est la meilleure pour votre moulin à tubes ?
-
 Laminoir à tubes ERW : Le guide complet d'ingénierie et de processus
-
 Top 7 fabricants mondiaux de machines de moulin à tubes ERW : Qui construit le meilleur ?
Nouveaux articles
Tags populaires
