
Startseite > Blogs > Spaltanlage für Coils: Erreichen von <0,1 mm Breitentoleranzen in hochfesten Bändern
Spaltanlage für Coils: Erreichen von <0,1 mm Breitentoleranzen in hochfesten Bändern
2026-07-11
Eine richtig gestaltete Coil-Schneidelinie verwandelt Master-Stahlcoils in schmale Präzisionsstreifen für das Schweißen von Rohren, das Walzen und das Stanzen. Viele Werke stehen jedoch vor chronischen Problemen: Kantenanschnitte über 0,1 mm, Wölbung und inkonsistente Streifenbreite – was direkt zu Schweißfehlern und Werkzeugverschleiß führt. Dieser technische Leitfaden untersucht jede Komponente moderner Schneidsysteme, von Abwickelspulen bis zu Aufwicklern, und bietet Lösungen für die fünf häufigsten Produktionsfehler. Wir betrachten auch, wie integrierte Stahlcoil-Verarbeitungsgeräte die OEE der Schneidelinie um 22 % basierend auf Feldnachrüstungen verbessern.
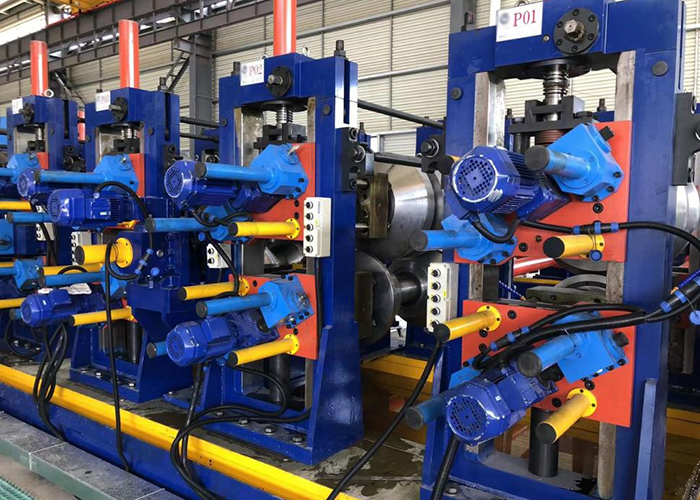
1. Kernstationen einer hochpräzisen Coil-Schneidelinie
Jede industrielle Coil-Schneidelinie besteht aus sechs Hauptmodulen. Leistungsengpässe entstehen oft aus der Synergie zwischen diesen Stationen.
1.1 Entwickler (Abwickelspule) mit Spannungsregelung
Hydraulischer Expansionsmandrel – 4-Segment-Design für Coils bis zu 25 Tonnen, Expansionsbereich 480–610 mm ID.
Bremsen-System – Geschlossenes pneumatisches Bremsen-System hält die Rückenspannung zwischen 2,5–18 kN, um ein Flattern des Streifens vor dem Schneider zu verhindern.
Coil-Hubwagen – Integrierte Lastzellen für automatische Zentrierung (±2 mm Genauigkeit) reduzieren Kantenbeschädigungen während des Ladens.
Für Schneidelinien, die AHSS (Streckgrenze > 700 MPa) verarbeiten, bietet ein Doppelkonus-Entwickler mit elektromagnetischen Bremsen eine feinere Spannungsauflösung im Vergleich zu herkömmlichen Reibungsbelägen.
1.2 Eingangs-Zugwalze & Glättungseinheit
Vor dem Schneiden muss der Streifen nivelliert werden, um Wölbungen und Coil-Set zu beseitigen. Eine vierhoch Glättungseinheit mit Arbeitswalzen von 60–90 mm Durchmesser wendet eine Dehnung von 0,5–3 % an und entspannt innere Spannungen. Moderne Linien integrieren einen hydraulischen Antipeckzylinder, der die obere Walze während der Durchlaufbearbeitung von geschweißten Verbindungen anhebt und die Schneidermesser vor Aufprallschäden schützt.
1.3 Schneiderkopf – Das Herz der Coil-Schneidelinie
Schneiderköpfe sind um zwei parallele Wellen (Achsen) gebaut, die kreisförmige Messer und Abstandshalter tragen. Wichtige Spezifikationen für wiederholbares Schneiden umfassen:
Achsendurchmesser: 180–300 mm, abhängig von der Streifenstärke (bis zu 12 mm für dicke Materialien).
Messer-Material: D2 oder M2 Schnellstahl, Härte HRC 60–62, mit TiN-Beschichtung für abrasive Materialien.
Messerüberhang (Seitenfreiraum): Typischerweise 5–10 % der Materialstärke; für 2 mm Streifen, Freiraum 0,10–0,20 mm pro Seite.
Axialer Rundlauf < 0,02 mm, gemessen an der Schneidekante des Messers.
Schnellwechsel-Schneiderköpfe (Türmchen- oder Kassettentyp) reduzieren den Werkzeugwechsel von 90 Minuten auf unter 12 Minuten – entscheidend für Lohnfertiger, die 5–8 Coil-Wechsel pro Schicht durchführen.
1.4 Abfallwickler (Seitenbeschnitt) und Spannungsstand
Die geschnittenen Stränge müssen getrennt und einzeln gespannt werden, um ein Verweben zu verhindern. Ein Spannungsstand mit einem Satz von Führungsrollen (S-Wicklung) wendet isolierte Zugspannung auf jeden Strang an. Für Mehrstrangschneiden (6–12 Streifen) sind segmentierte Spannungsrollen mit unabhängigen pneumatischen Bremsen erforderlich. Abfallkanten (20–30 mm auf jeder Seite) werden von zwei Abfallwicklern mit automatischer Auswurfvorrichtung gewickelt; schlecht gestaltetes Abfallwickeln führt oft zu Staus, was zu Stillständen der Linie führt.
1.5 Abwickler mit Überarmseparator
Der Abwickler wickelt einzelne geschnittene Coils zurück. Ein Überarmseparator (Führungsleiste) verwendet pneumatische Finger, um die Spaltbreite zwischen benachbarten Strängen aufrechtzuerhalten und ein Verhaken sowie Kantenbeschädigungen zu verhindern. Für schwere Streifen (>6 mm) sorgt eine Abdrückplatte, unterstützt von einem Coil-Abzieher, für eine sichere Coil-Entfernung.
2. Technischer Tiefgang: Beseitigung von Schnittgraten und Wölbungen
Zwei Mängel machen 70 % der abgelehnten geschnittenen Coils aus. Im Folgenden erklären wir die Ursachen und technische Gegenmaßnahmen.
2.1 Gratbildung und Kontrolle
Ursachen: Übermäßiger Messerabstand, stumpfe Schneidkanten oder asymmetrischer Messer Verschleiß. Grat Höhen >0,05 mm verursachen Instabilität des Schweißlichtbogens in HF Rohrmühlen. Lösungen:
Implementierung einer laserbasierten Gratdetektion (nach dem Schneidwerk) mit geschlossener Regelung des Messerabstands (manuell oder servogesteuert).
Verwendung von Scherenschnitt (gegenüber Quetschschnitt) für Dicken ≤3 mm; für dickere Platten in-line Entgratungsräder installieren (rotierende Bürsten mit 600–800 Körnung).
Planung der präventiven Messerneuschärfung alle 150–200 Coil-Verschiebungen, abhängig von der Abrasivität des Materials (im CMMS aufgezeichnet).
Ein richtig abgestimmter Schneidkopf hält den Grat konstant unter 0,03 mm bei CQ- und DQ-Qualitäten, verifiziert durch ein optisches Profilometer.
2.2 Streifenwölbung (laterale Krümmung)
Wölbung tritt auf, wenn ungleichmäßiges Eindringen des Messers oder Abweichung der Welle dazu führt, dass eine Kante mit mehr Seitenrollung geschnitten wird als die andere. Messbare Schwellenwerte: >2 mm über 2 Meter sind für die Rohrformung inakzeptabel. Abhilfen:
Überprüfung der Parallelität der Welle mit Hilfe von Messuhren; die Abweichung muss <0,05 mm über 1 Meter betragen.
Verwendung von Stützlagern (Wälzlager) hinter jedem Messer, um das Biegen der Welle unter Schneidkraft zu reduzieren.
Installation eines automatischen Wölbungs-Korrektursystems: ein Paar Infrarot-Kantensensoren stromabwärts, die an eine hydraulische Steuerrolle an der Eingangsführung zurückmelden.
3. Fortschrittliche Automatisierung für Coil-Schneidlinien
Moderne Schneidlinien integrieren Industrie 4.0-Funktionen, die direkt Abfall und Rüstzeiten reduzieren. Für Mühlen, die ein Upgrade ihrer Stahlcoil-Verarbeitungsanlagen in Betracht ziehen, sollten diese Fähigkeiten priorisiert werden:
Rezeptbasierte Werkzeuganpassung – Speichert die Messerstapelbreite, die Reihenfolge der Abstandshalter und den Seitenabstand für über 200 Coil-SKUs. Die Barcode-Scannung der Messerkassetten validiert die Konfiguration.
Echtzeit-Breitenmessung – Laser-Triangulationssensoren nach dem Schneidwerk messen jede Strangbreite alle 100 ms und kennzeichnen jede Abweichung über ±0,15 mm.
Prädiktive Messer Verschleißanalytik – Überwachung des Motorendrehmoments und der Vibration an der Schneidwelle; wenn das Drehmoment um 12 % über dem Basiswert steigt, wird ein Neuschärfungsalarm ausgelöst.
Ein europäisches Servicezentrum reduzierte die Rüstfehler um 80 %, nachdem es ein vollautomatisches System zur Positionierung des Schneidkopfes mit SANSO Steuerarchitektur integriert hatte (SANSO). Dieselbe Linie produziert jetzt geschnittene Coils mit einer Breitentoleranz ≤ ±0,1 mm bei 3 mm DP800 Material.
4. Branchenprobleme und Lösungsmatrix
Basierend auf 45 Linienaudits in der Automobil- und Rohrherstellung fasst die folgende Tabelle wiederkehrende Probleme und bewährte Lösungen zusammen. Diese beeinflussen direkt die Rendite jeder Investition in eine Coil-Schneidlinie.
Schmerzpunkt: Überfütterung / Verstopfung des Abfallwicklers
→ Installieren Sie einen Schleifenbehälter oder einen tanzergesteuerten Akkumulator vor dem Abfallwickler; verwenden Sie einen frequenzgesteuerten AC-Motor mit Drehmomentbegrenzung.Schmerzpunkt: Überlappende Streifen während des Aufrollens
→ Fügen Sie elektro-pneumatische Streifenseparatoren (Finger) mit Polyurethanbeschichtung hinzu; trennen Sie die Spannungsregelung pro Streifen mit individuellen Tänzerrollen.Schmerzpunkt: Wiederauftreten des Coil-Satzes nach dem Schneiden
→ Erhöhen Sie die Eindringtiefe der Abflachungswalze (zusätzliche 0,5–1,0% Dehnung) und fügen Sie eine Richtkassette mit kleinen Durchmesser-Offsetwalzen hinzu.Schmerzpunkt: Werkzeugmarkierungen auf beschichtetem Material (z.B. galvannealed)
→ Ersetzen Sie die Stahlabstandshalter durch Polyurethan-beschichtete Abstandshalter; verwenden Sie mit Wolframkarbid beschichtete Messer mit polierten Seitenflächen.Schmerzpunkt: Hohe Geräuschpegel (>95 dBA)
→ Umgeben Sie den Schneidkopf mit Schallschutzpaneelen und installieren Sie schalldämpfende Gummipads unter den Arborstützen.
5. Fallbeispiel: Aufrüstung einer Legacy-Schneidlinie auf <0,05 mm Grat
Ein Verarbeiter aus dem Mittleren Westen der USA von API 5L-Grad-Coils für Rohrleitungen wies 7% der geschnittenen Coils aufgrund von Grat >0,12 mm zurück, was zu Schweißporosität führte. Nach der Evaluierung von drei Lieferanten wählten sie ein komplettes Nachrüstpaket von SANSO, einschließlich:
Neuer servogesteuerter Schneidkopf mit 220 mm Arboren und Schnellverschluss-Messermontage.
Inline-Entgratungsgerät mit 45° geneigten Hartmetallbürsten.
Automatisches Messerfreigabesystem mit Laserkanten- erkennung.
Ergebnisse nach 6 Monaten: Grat reduziert auf 0,02–0,04 mm, Schnittbreitenvariation von ±0,4 mm auf ±0,09 mm und Ausschussquote auf 1,1% gesenkt. Die Linie läuft jetzt mit 85 m/min (zuvor 55 m/min) ohne Qualitätskompromisse. Dies zeigt, dass eine moderne Coilschneidlinie, wenn sie richtig konstruiert ist, sich in weniger als 10 Monaten amortisiert.
6. Auswahlkriterien für Komponenten von Schneidlinien
Bei der Beschaffung neuer Stahlcoil-Verarbeitungsgeräte für Schneidoperationen sollten technische Einkäufer die folgenden Daten von Anbietern anfordern:
Arbor-Abweichungskurve bei maximaler Schneidkraft (kN) – sollte unter 0,08 mm pro Meter bleiben.
Messerlebensdauer-Daten (lineare Meter pro Schleifen) für Materialien, die Ihren typischen Graden ähnlich sind.
Drehmomentprofil des Abfallwicklers – muss in der Lage sein, das gesamte Coil-Kantenvolumen ohne Überlastung während der Beschleunigung zu bewältigen.
Dokumentation der Umrüstzeiten für 5-, 10- und 15-Strang-Setups.
Zusätzlich bitten Sie um einen Zeugen-Test in der Einrichtung des Herstellers mit Ihren eigenen Coil-Proben; messen Sie Grat und Wölbung mit unabhängigen Instrumenten.
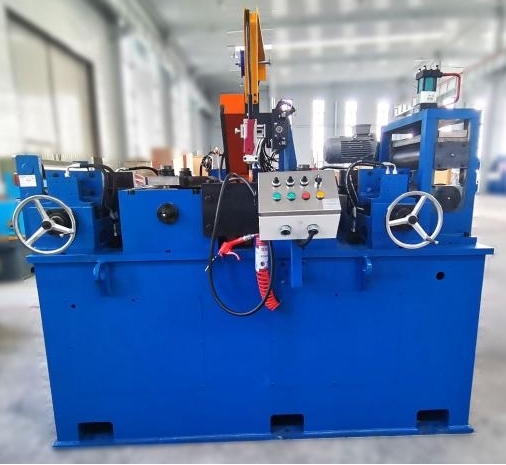
7. Häufig gestellte Fragen – Engineering von Coilschneidlinien
Q1: Was ist die praktisch erreichbare minimale Schnittbreite auf einer
Schneidlinie für schwere Coils?
A1: Bei Materialdicken von 3–6 mm
beträgt die zuverlässige minimale Schnittbreite 50–70 mm mit Standard-Arboren. Bei dünneren
Stärken (0,5–2 mm) sind Breiten bis zu 20 mm möglich, wenn die Linie einen Schleifenbehälter
und einen spannungsgesteuerten Aufroller umfasst. Unter 20 mm wird die Kantenwölbung schwer zu
kontrollieren.
Q2: Wie oft sollten Schneidmesser in einer
hochproduktiven Umgebung nachgeschliffen werden?
A2: Eine gängige Regel: alle 100–200
Betriebsstunden oder alle 30.000–50.000 linearen Meter (je nach Materialhärte). Überwachen Sie den Strom des Schneidmotors; ein Anstieg um 15% gegenüber dem Basiswert
zeigt eine Abnutzung des Messers an. Halten Sie immer zwei vollständige Messersets im Umlauf, um
Ausfallzeiten zu vermeiden.
Q3: Was ist der Unterschied zwischen "Loop-Schneidlinie" und
"Durchzugs-Schneidlinie"?
A3: Loop-Schneiden verwendet einen horizontalen oder
vertikalen Akkumulator zwischen Schneidmaschine und Aufwickler, was einen kontinuierlichen Betrieb
während des Coil-Wechsels ermöglicht (ideal für hohe Volumen). Durchzugs- (oder Freischlauf-)
Linien laufen intermittierend – der Aufwickler stoppt während des Coil-Verbindens. Loop-Linien
kosten 30–40% mehr, bieten jedoch eine höhere OEE für 24/7-Produktion.
Q4: Kann eine Coil-Schneidlinie sowohl warmgewalzte (HR) als auch
kaltgewalzte (CR) Coils verarbeiten, ohne die Messer zu wechseln?
A4: Teilweise. HR
Material (mit Skalen) erfordert Hartmetall-bestückte Messer oder M2-Stahl mit TiCN
Beschichtung. CR kann herkömmliche D2-Messer verwenden. Ein Wechsel zwischen ihnen ohne
Messerwechsel wird nicht empfohlen, da sich der Abstand und die Messergeometrie unterscheiden.
Ein besserer Ansatz: Verwenden Sie eine Schnellwechsel-Schneidkassette, die für einen 15‑minütigen
Wechsel konzipiert ist.
Q5: Bietet SANSO maßgeschneiderte Schneidlinien für die
Produktion von schmalen Streifen (Breiten unter 30 mm) an?
A5: Ja. SANSO bietet
Mikro-Schneidkonfigurationen mit 120 mm Wellen, präzisionsgeschliffenen Abständen
(±0,005 mm) und unabhängigen Spannständern für bis zu 32 Stränge an. Kontaktieren Sie
deren Ingenieure für eine Machbarkeitsanalyse basierend auf Ihrem spezifischen
Maßbereich und jährlichen Tonnage.
Fazit – Vom Coil zum Präzisionsstreifen ohne Kompromisse
Eine optimierte Coil-Schneidlinie ist nicht nur eine Schneidstation – sie ist ein harmonisiertes System aus Spannungsregelung, Werkzeuggenauigkeit und Automatisierung. Die Behandlung von Grat, Verzug und Rüst-Effizienz hat direkte Auswirkungen auf die Schweißqualität und die Betriebskosten. Egal, ob Sie eine neue Greenfield-Linie planen oder eine bestehende Einheit nachrüsten, die oben diskutierten technischen Parameter dienen als Benchmark für Beschaffungsentscheidungen.
Bereit, Ihre Schneidherausforderungen zu besprechen oder eine Leistungsgarantie für Ihr nächstes Projekt anzufordern? Wenden Sie sich an das SANSO Schneidlösungen-Team. Wir bieten detaillierte Linienlayouts, Messerlebensdauersimulationen und Unterstützung bei der Inbetriebnahme vor Ort. Senden Sie noch heute Ihre Anfrage für eine Beratung mit einem unserer leitenden Prozessingenieure.
Anfrage senden → (Geben Sie Ihre Coil-Breite, Dickenbereich und gewünschte Schnitt-Toleranzen an, um eine schnelle technische Antwort zu erhalten).
Artikeltags:
Verwandte Nachrichten
More Kategorie
Beliebte Artikel
-
 Wie man den richtigen Abwickler für Ihr geschweißtes Rohrherstellungswerk auswählt
-
 Hochpräzisions-Abwickler- und Richtsysteme: Industrielle Auswahl- und Einrichtungsanleitung
-
 Fliegende Kaltkreissäge vs. Reibungssäge: Welche ist die richtige für Ihr Rohrwerk?
-
 ERW-Rohrmühle: Der vollständige Leitfaden für Technik und Prozesse
-
 Top 7 globale ERW-Rohrmühlenmaschinenhersteller: Wer baut die besten?
Neue Artikel
Beliebte Tags
