
Startseite > Blogs > Präzisions-Stahlband-Schneidelinie: Erreichen von fehlerfreien Bandkanten für Hochgeschwindigkeits-Rohr- und Rohrwerke
Präzisions-Stahlband-Schneidelinie: Erreichen von fehlerfreien Bandkanten für Hochgeschwindigkeits-Rohr- und Rohrwerke
2026-07-11
In der modernen Herstellung von Rohren und Rohren bestimmt die Qualität des eingehenden Streifens direkt die Schweißintegrität, die Maßhaltigkeit und die Produktivität in der Folge. Eine leistungsstarke Stahlband-Schneidanlage ist nicht nur eine Schneidestation – sie ist das kritische Tor, das Master-Coils in fehlerfreie, präzise breite Streifen umwandelt. Schlechtes Schneiden führt zu Graten, Verzug, ungleichmäßiger Spannung und Ausschussverlusten, die sich in Schweißrohrfehlern und abgelehnten Chargen fortpflanzen. Mit über zwei Jahrzehnten an Ingenieureinbindung hat SANSO mehr als 120 Mühlen geholfen, ihre Schneidoperationen zu optimieren, die Kantenrauhigkeit um 60 % zu reduzieren und den Ertrag pro Linie um über 4 % zu verbessern. Dieser Artikel analysiert die technische Architektur, versteckte Fehlermodi und umsetzbare Lösungen für den Betrieb einer erstklassigen Schneidanlage, die auf Rohre und kaltgeformte Profile zugeschnitten ist.
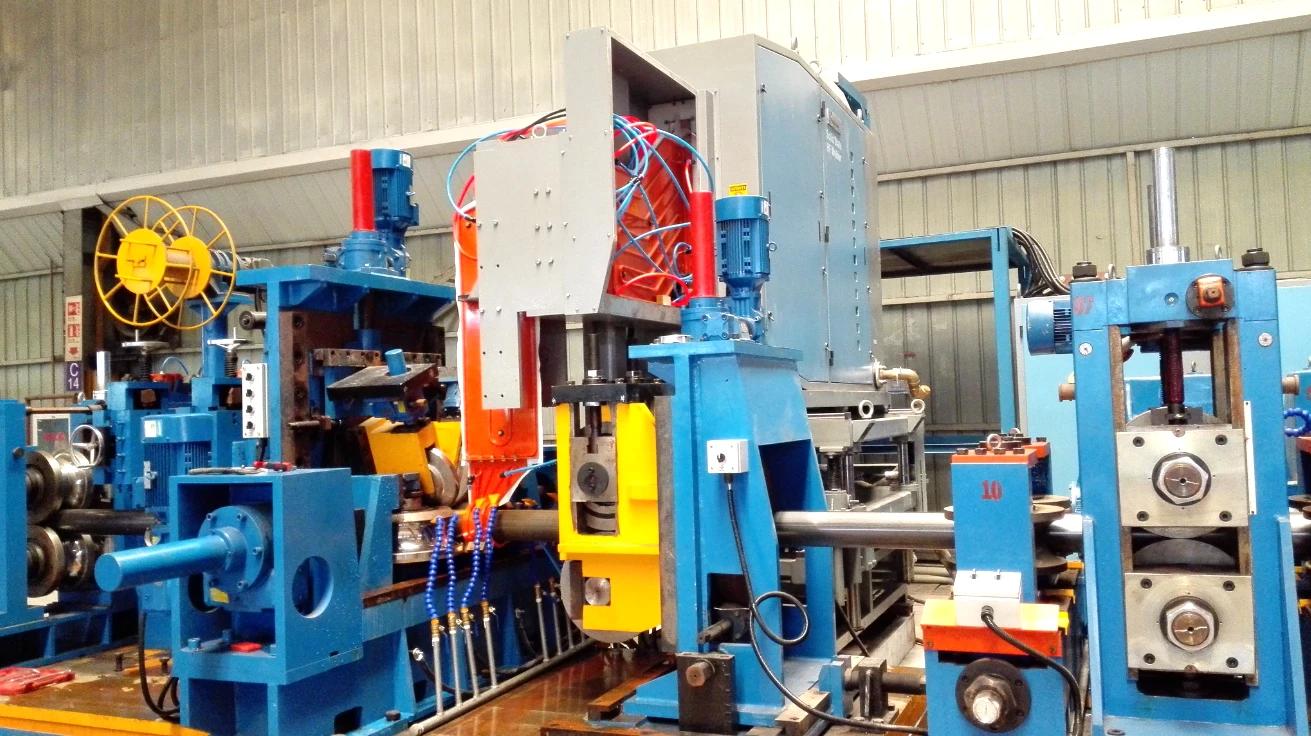
1. Kernarchitektur: Schlüsselmodule einer modernen Stahlband-Schneidanlage
Eine robuste Stahlband-Schneidanlage integriert mehrere voneinander abhängige Systeme. Das Kompromittieren eines einzelnen Bauteils führt zu kumulativen Fehlern. Im Folgenden sind die wesentlichen Stationen aufgeführt, jede mit spezifischen Leistungsanforderungen für Anwendungen in Rohrmühlen.
Entwickler & Abrollsystem
Hydraulische Wellenexpansion (350–600mm Welle): Handhabt Coil-IDs von 508mm bis 610mm, mit Coil-Gewichten von bis zu 25 Tonnen. Muss kontrolliertes Bremsmoment bereitstellen, um ein Teleskopieren zu verhindern.
Abzieher & Fadentisch: Automatisches Zuführen des führenden Endes reduziert die Rüstzeit; Anti-Flöten-Rollen erhalten die Coil-Integrität für hochfeste Stähle (DP600/CP800).
Kantenführungssteuerung: Fotoelektrische oder Ultraschallsensoren halten den Streifen innerhalb von ±1,5mm zentriert, was für die nachfolgende Schneidgenauigkeit entscheidend ist.
Schneiderkopf – Der Präzisionskern
Duale Wellenkonstruktion (hartmetallbeschichtet): Überhängende oder Durchgangswellenkonfigurationen. Für Rohrmühlen, die Streifen mit einer Breite von 30–600mm produzieren, reduzieren schnell wechselbare Kartuschenwellen die Ausfallzeiten um 55 %.
Werkzeugauswahl: Rotationsschneider-Schneiden (konventionell) dominiert für 0,3–8mm Dicke, während Rasiermesserschneiden für folie-dünne Materialien (<0,3mm) verwendet wird. Hartmetall- oder D2/M2-Stahlmesser mit 4–6μm Oberflächenfinish liefern 1500–2000 Tonnen zwischen Nachschliffen.
Seitenbeschnitt / Mehrstrangschneiden: Gleichzeitige Produktion von 4–20 Streifen aus einer Master-Coil, mit Streifenbreitentoleranz ISO 9445 Klasse 2 (±0,1mm).
Abfallwickler & Spannungsabschnitt
Abfallballer oder Rotationsschneider: Für Kantenbeschnitt (30–50mm auf jeder Seite), zerkleinern in 50–80mm Stücke für einfaches Recycling. Kritisch, um ein Beschnittstau zu vermeiden, der die Schneidmesser brechen kann.
Schleifen (tief/flach) oder Führungsrollen: Bietet Spannungsisolierung zwischen Schneider und Aufwickler. Für Hochgeschwindigkeitslinien (150–300 m/min) halten Führungsrollen mit Rückmeldungen zur Tänzerposition die konstante Rückspannung aufrecht.
Separator / Aufwickeltisch: Mit Filz ausgekleidete oder Polyurethan-Rollen verhindern Oberflächenkratzer auf Präzisionsstreifen, die für Automobilrohre verwendet werden.
2. Technische Schmerzpunkte & Ursachenlösungen in Schneidlinien
Selbst moderne Stahlcoil-Schneidlinien leiden unter wiederkehrenden Qualitätsproblemen. Basierend auf SANSO Feldaudits von 78 Rohrmühlen haben wir die drei häufigsten Fehlerbilder und korrigierenden Ingenieurlösungen identifiziert.
Kantengrat & Mikrgrat (Über 8% der Materialdicke)
Ursachen: Übermäßiger Messerabstand, abgenutzte Wellenlager oder nicht ausgerichtete Wellen. Bei 2mm Baustahl führt ein Abstand von mehr als 8% der Dicke zu einer Grat-Höhe von 0,06mm auf 0,2mm – was direkt zu Schweißporosität in ERW-Rohren führt.
Lösung: Implementierung eines laserbasierten Abstandsmessgeräts mit geschlossener Regelung (Ziel 5–7% der Dicke pro Materialgrad). Für hochfeste Stähle (>450MPa) Mikr-Abstandswerkzeuge (3–5%) und Scherwinkel von 0,5°–1° verwenden. SANSO integriert die automatische Messerabstandseinstellung mit HMI-Rezeptspeicher, wodurch die Einrichtungsabweichung auf ±0,01mm reduziert wird.
Verzug & Bogen (Laterale Krümmung über 2mm/2m)
Ursachen: Ungleichmäßiger Messerdrück, unterschiedliche Bandspannung über mehrere geschnittene Stränge oder abgenutzte Trennscheiben. Verzug führt zu einer Fehlstellung in den Rohrformungswalzen, was spiralförmige Schweißnähte verursacht.
Lösung: Einsatz individueller Strangspannungsregelung über segmentierte, gummibeschichtete Quetschwalzen (jeweils 50mm breit). Echtzeit-Verzugserkennung über Laserkantensensoren, die mit der SPS verbunden sind, passt das Bremsmoment links/rechts unabhängig an.
Abnutzungsmarken & Kratzer auf hochglänzenden Oberflächen (Edelstahl oder vorbeschichtet)
Ursachen: Kontakt mit Stahl-Schleifen, Metallführungsplatten oder ungeputzten Filzwischern. Kratzertiefe >10μm führt zur Ablehnung dekorativer Rohre (Geländer, Automobilverkleidungen).
Lösung: Polyurethan-beschichtete Schleifen, HDPE-Eingangsführungen und Vliesstoffseparatoren am Wickler. Metallabweiser durch keramikbeschichtete Walzen ersetzen.
3. Anwendungsspezifische Anforderungen: Rohrmühlen, Automobil & HVAC
Verschiedene nachgelagerte Industrien stellen einzigartige Anforderungen an die Konfiguration der Schneidlinie. Ein generisches Setup wird nicht ausreichen.
ERW-Strukturrohre (API 5L, EN10219): Erfordert Schneidlinien mit schweren Schrottballen und Kantenbearbeitung (Eckenradius ≤0,2mm). Dicke von 1,5–10mm, Breiten bis zu 800mm. Hohe Steifigkeit der Schieberführungen ist obligatorisch.
Präzisionsautomobilrohre (Antriebswellen, Lenkkomponenten): Bandbreiten-Toleranz ±0,05mm, Grat-Höhe ≤0,03mm. Die Schneidlinie muss eine Kantenrollvorrichtung enthalten, um die geschnittenen Kanten vor der Rohrformung zu verfestigen. Motorisierte Rückenspannungsregelung mit einer Genauigkeit von 0,5%.
Edelstahl-Sanitärrohre (ASTM A270): Erfordert PVC-beschichtete Wellenhülsen, ölfreies Schneiden (trockenes Schneiden oder lebensmittelechter Schmierstoff) und vollständige Trennung von eisenhaltigen Partikeln über ein magnetisches Schrottentfernungssystem.
HVAC-Lüftungsrohre (G90 verzinkt, vorlackiert): Geschwindigkeitsorientierte Schneidlinien (200–350 m/min) mit automatischen Werkzeugverriegelungssystemen. Oberflächenschutz ist entscheidend, um Zinkabplatzungen zu vermeiden: gummibeschichtete Eingangsrollen und elektrostatischer Öler.
SANSO bietet modulare Schneidlinienarchitekturen, die sich in weniger als 45 Minuten zwischen diesen Anwendungsgruppen umkonfigurieren lassen – kombiniert mit schnell wechselbaren Kartuschenwellen und rezeptgesteuerten Spannungsprofilen.
4. Produktivitätsoptimierung: SMED, Werkzeuglebensdauer & Digitale Überwachung
Stillstandszeiten für Werkzeugwechsel, Einrichtungsfehler und unerwarteter Klingenverschleiß reduzieren die effektive OEE (Overall Equipment Effectiveness). Daten von 52 Installationen zeigen, dass die Optimierung dieser Faktoren die Nutzungsrate der Linie von 68 % auf 89 % erhöht.
Implementierung des Single-Minute Exchange of Die (SMED)
Vorbereitete Werkzeugkassetten: Offline-Messerstapelung mit automatisierter Abstandshalter-Management-Software reduziert den Wechsel von 90 Minuten auf 18 Minuten.
Hydraulisches Spannen ohne manuelles Anziehen von Bolzen: Reduzierung der Variabilität des Bedieners.
Wichtige Kennzahl: Für Spulen unterschiedlicher Breiten (sechs Wechsel pro Schicht) kann SMED wöchentlich 2,5 zusätzliche Produktionsstunden hinzufügen.
Prädiktives Werkzeuglebensdauer-Management
Gemessene kumulierte Schneidmeter pro Messerset; Hartmetall-Schneidmesser halten typischerweise 80–120 km, bevor der Kantenradius 25μm überschreitet.
Vibrationssensoren an Arbor-Gehäusen erkennen harmonische Veränderungen, die auf Mikro-Chipping hinweisen – integrierter Alarm an das Wartungssystem.
Optimierung des Nachschleifzyklus: Entfernen von 0,10–0,15 mm pro Nachschliff verlängert die gesamte Werkzeuglebensdauer um 40 % im Vergleich zum ad-hoc Schleifen.
Integration des digitalen Produktionszwillings
Schnittstelle zwischen Schneidlinie PLC und MES: Aufzeichnen der Streifenbreite, Grat-Höhe (gemessen mit Laser-Profilometer nach dem Abwickler) und Spannungsprofil pro Charge. SPC-Diagramme zur ISO/TS 16949-Konformität erstellen.
SANSO bietet ein Zustandsüberwachungsportal (CMP), das Vorhersagen zum Klingenverschleiß berechnet und Nachschleifpläne vorschlägt, wodurch ungeplante Werkzeugausfälle in berichteten Kundenfällen um 70 % reduziert werden.
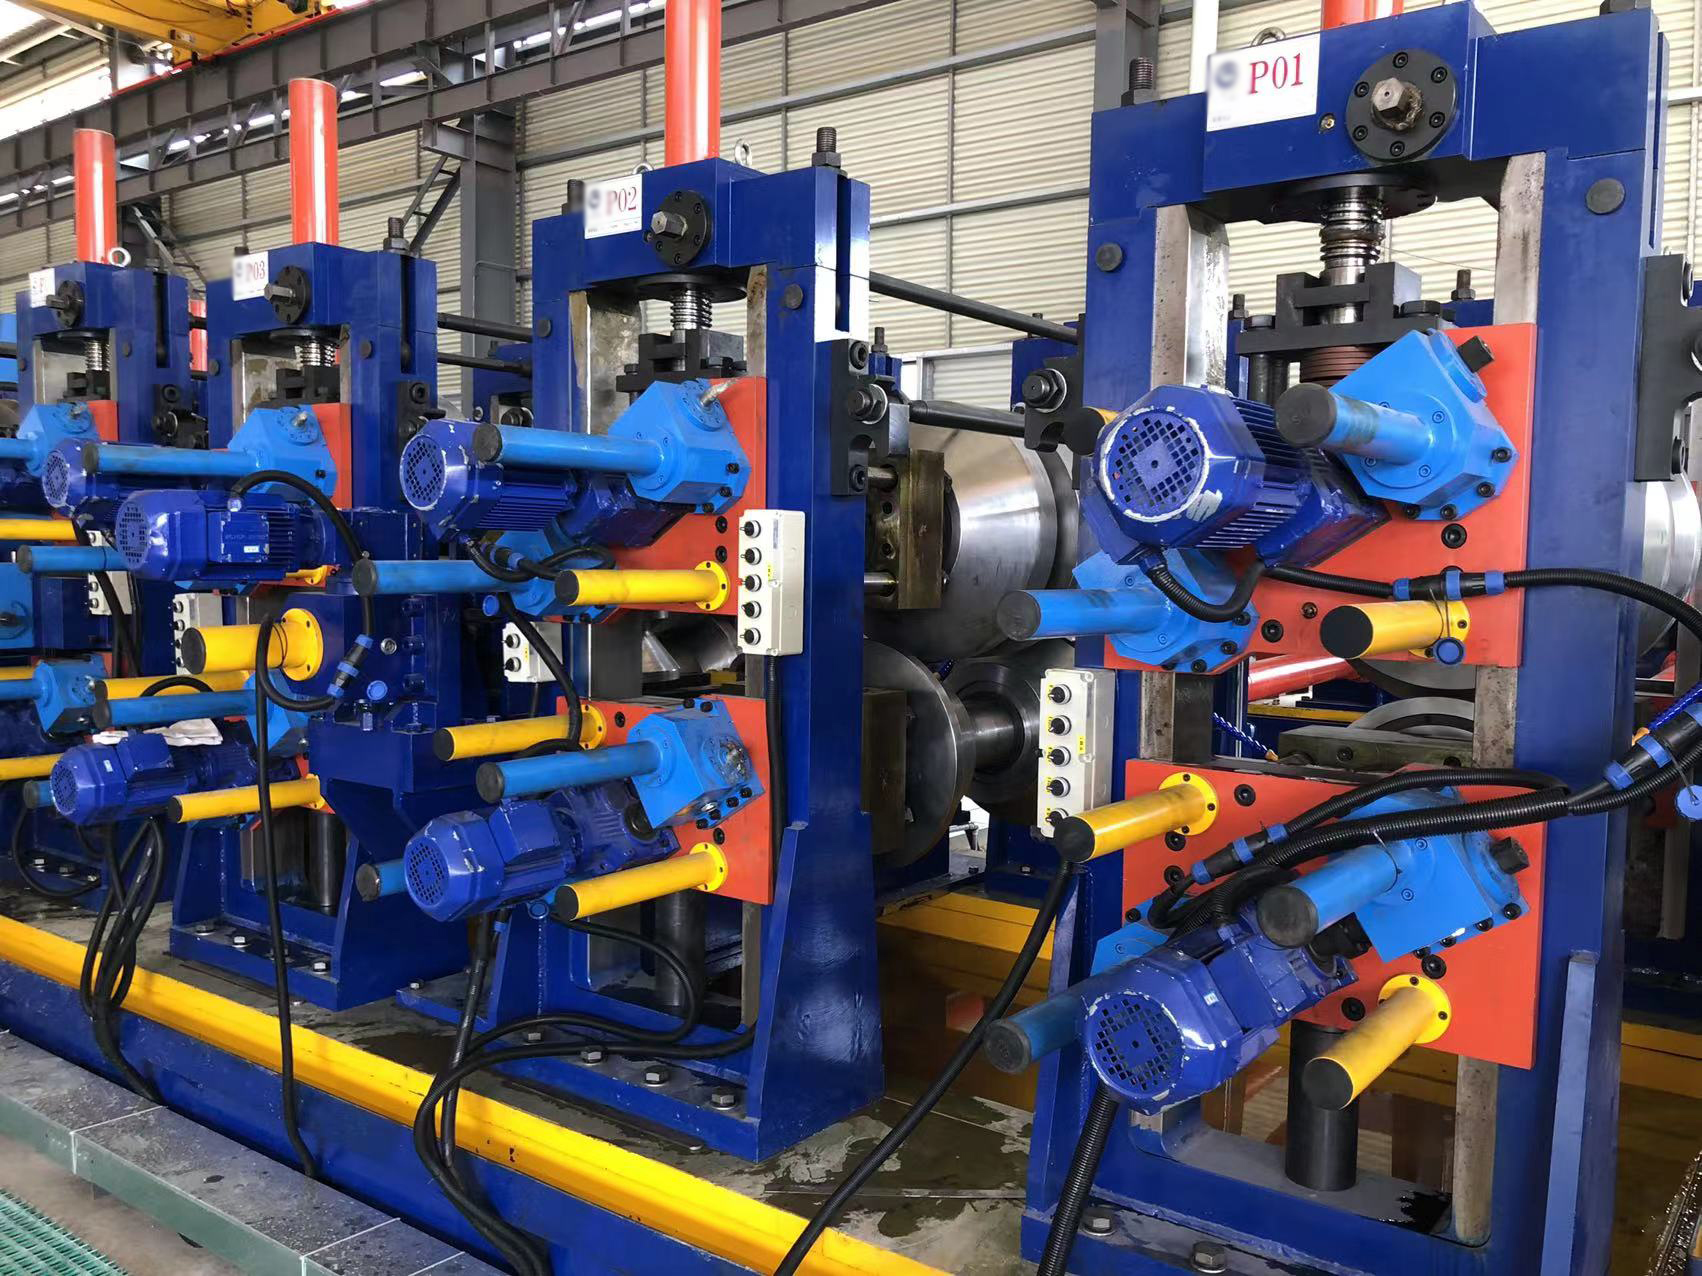
5. Wartungsstrategie zur Vermeidung katastrophaler Schneidfehler
Vernachlässigte Schmierung, Arbor-Laufspiel und Lager-Spiel sind stille Ertragskiller. Implementieren Sie dieses vierstufige Wartungsprotokoll für jede Stahlspulen-Schneidlinie.
Wöchentlich: Überprüfen Sie das radiale Laufspiel des Arbors (Grenze ≤0,02 mm) mit einem Messschieber. Jede Abweichung weist auf Lagerverschleiß oder Wellenverformung hin. Lagern Sie alle 4.500 Betriebsstunden.
Monatlich: Überprüfen Sie die Abstandshalter der Messer auf Gratabdrücke – selbst 5μm Vorsprünge verursachen lokale Dickenvariationen. Polieren Sie auf einer Flächenschleifmaschine, um die Parallelität wiederherzustellen.
Vierteljährlich: Überprüfen Sie die Oberflächenhärte der Spannrollen (Shore A 85–90 für Polyurethan; Härtungsverlust unter 75 verursacht Rutschen). Rollen neu beschichten oder ersetzen.
Jährlich: Laser-Ausrichtung der gesamten Linie (Abwickler bis Aufwickler). Maximale zulässige Abweichung beträgt 0,3 mm über 10 Meter. Fehljustierung macht 35 % der Randwellenfehler aus.
Häufig gestellte Fragen (FAQ) – Stahlband-Trennlinie für Rohrwerke
F1: Was ist der optimale Messerabstand für das Trennen von HSLA-Stählen (Grad 80) auf einer Stahlband-Trennlinie?
A1: Für HSLA (hochfeste, niedriglegierte) Stähle mit einer Streckgrenze >550MPa und einer Dicke von 2–4mm beträgt der empfohlene Messerabstand 5–6% der Materialdicke. Zum Beispiel erfordert 2,5mm HSLA einen Abstand von 0,125–0,15mm. Ein übermäßiger Abstand (über 8%) erzeugt kaltverfestigte Grate, die nicht von Entgratungsstationen entfernt werden können. SANSO empfiehlt die Verwendung von Hartmetall-bestückten Schneidmessern mit einem Scherwinkel von 1°, um die Spitzen-Schneidkraft um 22% zu reduzieren.
F2: Wie beeinflusst die Spannungsregelung Rissbildung an den Bandkanten in einer Hochgeschwindigkeits-Trennlinie?
A2: Übermäßige Spannung (über 30% der Materialstreckgrenze) dehnt die Bandkanten aufgrund geringfügiger Schlitzbreitenvariationen unterschiedlich und initiiert Mikrorisse. Für weiches Aluminium oder tiefziehenden Stahl beträgt die optimale Rückenspannung 10–12% der Streckgrenze. Im Gegensatz dazu halten Dual-Bremsspannungssysteme mit Lastzellen den Sollwert innerhalb von ±2%, wodurch Kantenreißen vermieden wird. Fehlende Spannungsisolierung zwischen den Ständen ist ein häufiges Konstruktionsmangel bei älteren Linien.
F3: Kann ein bestehender Schneidkopf mit automatischer Spaltanpassung nachgerüstet werden, um Grate zu reduzieren?
A3: Ja, die meisten Durchgangswellen-Schneidmaschinen können mit elektro-mechanischen Aktuatoren oder hydraulischen Keilsystemen nachgerüstet werden. SANSO bietet Nachrüstkits an, die servomotorgetriebene Positionierer, CNC-gesteuerte Stopps und eine manuelle Übersteuerung umfassen. Die typische Amortisationszeit beträgt 6–9 Monate aufgrund niedrigerer Ausschussraten und reduzierter sekundärer Kantenbearbeitung. Die Nachrüstung erfordert eine Bearbeitung des Wellenendes, vermeidet jedoch den Austausch der gesamten Stahlband-Trennlinie.
F4: Was ist die empfohlene Trennstrategie für Edelstahl-Coils (304/316), um Kaltverfestigung an den Kanten zu vermeiden?
A4: Edelstahl verfestigt sich schnell. Verwenden Sie das Rotationsscheren-Trennen mit kleinem Scherabstand (0,02–0,05mm), Messerüberlappung von +0,1mm und hochwinkligen Klingen. Vermeiden Sie Rasier-Trennen. Kühlung mit 3–5% wasserlöslichem Öl reduziert die Wärmeentwicklung. Darüber hinaus sollte die Liniengeschwindigkeit 20–30% niedriger eingestellt werden als bei Kohlenstoffstahl, um die Dehnungsrate zu kontrollieren. Eine Nachglühbehandlung nach dem Trennen sollte nicht erforderlich sein, wenn die Kanten-Temperatur unter 150°C bleibt.
Q5: Was sind die Anzeichen dafür, dass die Lager der Schneidwelle sofort ersetzt werden müssen?
A5: Vier Warnsignale: (I) Periodische Schwankungen der Abfallbreite über ±0,5 mm entlang des Streifens; (II) Hochfrequenzvibrationen, die >6 mm/s am Wellengehäuse gemessen werden; (III) Die Grat-Höhe schwankt asymmetrisch zwischen der linken und rechten Kante; (IV) Temperaturanstieg über 65 °C an den Lagerblöcken nach 2 Stunden Betrieb. Ersetzen Sie diese durch Wälzlager der Klasse P5 oder höher mit axialem Spiel ≤0,01 mm.
Fazit: Integrieren Sie eine zukunftssichere Stahlcoil-Schneidlinie in Ihre Rohrmühle
Die Entwicklung von einer einfachen Schneideeinheit zu einer intelligenten, sensorreichen Stahlcoil-Schneidlinie definiert den Wettbewerbsvorteil in der präzisen Rohrherstellung. Durch die Beherrschung der Wellenpräzision, der Spannungslinearität und des prädiktiven Werkzeugmanagements erreichen Hersteller gratfreie Streifen, null Wölbung und 98 % Materialausnutzung. SANSO bietet vollständig ausgelegte Schneidlösungen – von der Drehmomentberechnung und der Wellenmetallurgie bis hin zur vollständigen Automatisierung – angepasst an Ihren Rohrdurchmesserbereich, Ihren Coil-Bestand und Ihre Produktionsziele.
Benötigen Sie eine maßgeschneiderte Schneidlinie für Ihre Rohrmühle?
Fordern Sie ein kostenloses Prozess-Audit an: Unsere Ingenieure werden Ihre aktuelle Stahlcoil-Schneidlinie überprüfen, einen Grat-/Wölbungsdiagnosebericht bereitstellen und potenzielle Ertragsgewinne mit SANSOs parametrischem Entwurfstool simulieren. Erhalten Sie Empfehlungen zu Werkzeug-Upgrades, Nachrüstungen des Spannsystems oder einer kompletten Linie mit garantierter Kantenqualität für ERW / Edelstahl / Automobilrohre.
Sendet Ihre Anfrage noch heute – geben Sie die Coil-Dimensionen, die bearbeiteten Materialien und die angestrebte monatliche Produktion an. Wir werden innerhalb von 24 Stunden mit technischen Spezifikationen und budgetären Optionen antworten.
info@sansohftubemill.com| SANSO – Entwickelt für präzise Metallbearbeitung.
Artikeltags:
Verwandte Nachrichten
More Kategorie
Beliebte Artikel
-
 Wie man den richtigen Abwickler für Ihr geschweißtes Rohrherstellungswerk auswählt
-
 Hochpräzisions-Abwickler- und Richtsysteme: Industrielle Auswahl- und Einrichtungsanleitung
-
 Fliegende Kaltkreissäge vs. Reibungssäge: Welche ist die richtige für Ihr Rohrwerk?
-
 ERW-Rohrmühle: Der vollständige Leitfaden für Technik und Prozesse
-
 Top 7 globale ERW-Rohrmühlenmaschinenhersteller: Wer baut die besten?
Neue Artikel
Beliebte Tags
