
Startseite > Blogs > Wie man Hersteller von Längsteilanlagen bewertet: 10 technische Benchmarks für Rohr- und Rohrwerke
Wie man Hersteller von Längsteilanlagen bewertet: 10 technische Benchmarks für Rohr- und Rohrwerke
2026-07-11
Für jede Rohr- oder Rohrmühle bestimmt der vorgelagerte Schneidprozess die endgültige Produktgeometrie und Schweißkonsistenz. Allerdings liefern nicht alle Schneidlinienhersteller die gleiche mechanische Präzision oder Prozessstabilität. Viele Anbieter konzentrieren sich auf grundlegende Schneidfunktionen und ignorieren kritische Faktoren wie Arborablenkung unter Last, dynamische Spannungsisolierung oder Werkzeugmetallurgie. Dieser Artikel bietet einen technischen Benchmark-Rahmen, der aus Audits von 64 Betriebsleitungen in den Bereichen Automobil, Struktur und Edelstahlrohre abgeleitet wurde. Durch das Verständnis dieser Kriterien können Beschaffungsteams technische Lösungen von montierungsbasierten Anbietern unterscheiden. SANSO hat diese Prinzipien in sein Schneidportfolio integriert und hilft Mühlen, die Streifenbreitenvariation um 63 % zu reduzieren und kammerbedingte Ausschüsse zu eliminieren.
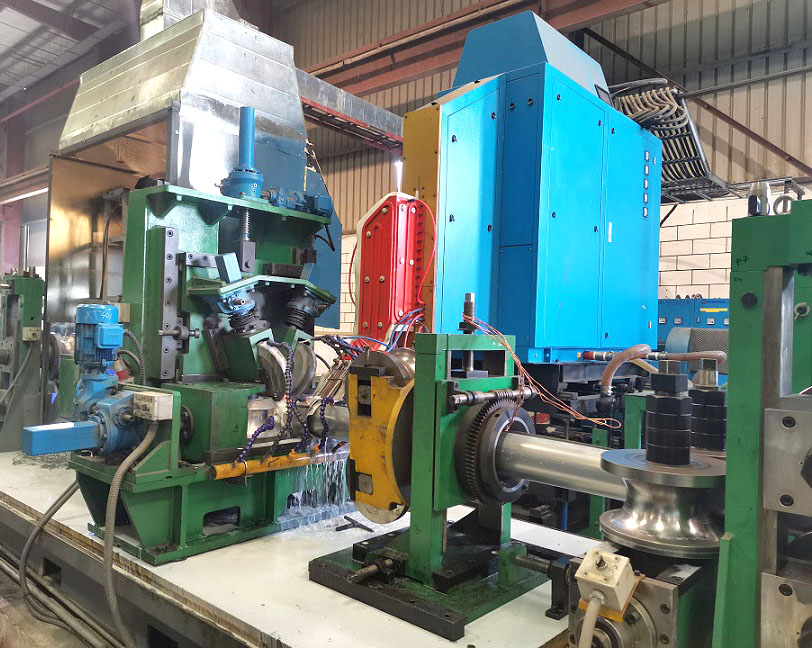
1. Kernmechanische Architektur: Was Qualität unter Schneidlinienherstellern verteilt
Die physikalische Struktur einer Schneidlinie beeinflusst direkt die Vibrationsdämpfung und die Stabilität der Messeranpassung. Renommierte Schneidlinienhersteller unterscheiden sich durch robuste Gehäuse und präzisionsgeschliffene Wellen.
Wellenkonstruktion & Materialauswahl
Massive vs. Durchgangswellen: Durchgangswellenkonstruktionen (mit Lagern an beiden Enden unterstützt) reduzieren den radialen Lauf zu ≤0,015 mm, selbst unter 25-Tonnen-Spulenlasten. Überhängende Wellen neigen oft zu mehr als 0,05 mm Abweichung, was eine ungleichmäßige Spaltverteilung verursacht.
Hartmetallbeschichtete Lager: Für das Schneiden von hochfesten Stählen (800 MPa+) verhindern induktionsgehärtete Wellen (58-62 HRC) in Kombination mit DLC-beschichteten Abstandhaltern Fretting und verlängern die Werkzeuglebensdauer um 35 %.
Schnellwechselkartuschenintegration: Reduzieren Sie den Rüstaufwand von 110 auf 22 Minuten – ein Merkmal, das nur bei engineering-fokussierten Anbietern zu finden ist.
Rahmensteifigkeit & Vibrationsdämpfung
FEM-optimierte Monoblockrahmen mit 50 mm dicken Stahlplatten (im Vergleich zu verschraubten C-Rahmenkonstruktionen) absorbieren Schneidstöße. Eine Vibrationsamplitude unter 0,2 mm/s bei 300 m/min ist der Benchmark für automobilgerechte Schneidstreifen.
Mit Epoxidharz gefüllte Basen in Premiumlinien dämpfen hochfrequente Harmoniken, was direkt die Bildung von Mikragraten auf Edelstahl reduziert.
2. Verborgene Unterschiede in Spannungsregelsystemen
Viele Schneidlinienhersteller bieten grundlegende Tänzerrollen oder pneumatische Bremsen an, aber fortschrittliches Spannungsmanagement trennt hochproduktive Betriebe von häufigen Schrottereignissen.
Closed-Loop Lastzellenfeedback
Doppelte Spannungs-Sensoren (0-25 kN) mit ±0,5 % Genauigkeit halten die Dehnung unter 0,2 % für dünne Materialien (0,5 mm). Ohne echtes Feedback verursachen manuelle Bremsanpassungen Kantenwelligkeit oder Reißen.
Segmentierte Zügelrollen: Für das Mehrstrangschneiden (bis zu 20 Streifen) verhindert die individuelle Strangspannungsregelung über servogesteuerte Zugrollen eine Breitenabweichung – eine Notwendigkeit zur Herstellung von Präzisionsrohren für hydraulische Zylinder.
Schleifen-Design – Tief vs. Flach mit Isolationszügeln
Ein richtig gestalteter tiefer Schleifenbereich (3-5 m) entkoppelt den Schneider von der Rückwickelträgheit. Flache Schleifen (unter 1,5 m) erfordern jedoch Zügelrollensätze mit drehmomentgesteuerten Motoren, um die gleiche Isolation zu erreichen. Flache Konstruktionen sind kompakter, erfordern jedoch eine höhere Komplexität des Regelsystems.
Überprüfen Sie, ob der Hersteller eine Echtzeit-Tension-Trend-Protokollierung bereitstellt – das Fehlen dieser Funktion führt oft zu unerklärlichen Gratspitzen an den Coil-Enden.
3. Werkzeug- & Messertechnologie – Der meistübersehene Differenzierer
Die Leistung der Schneidlinie hängt stark davon ab, wie der Lieferant die Werkzeug-Schnittstellen gestaltet und betriebliche Daten bereitstellt.
Messerschmiedestähle: Führende Hersteller spezifizieren D2 (1,55 % Kohlenstoff), M2 (6 % Wolfram) oder Vollhartmetall, je nach Material. Hartmetall hält 3-4 Mal länger als D2 bei abrasiven HRP&O-Coils, erfordert jedoch vibrationsgedämpfte Wellen.
Schneidwinkelanpassung: Modulare Schneidköpfe mit hydraulischer Neigung (0° bis 2°) ermöglichen die Optimierung für unterschiedliche Zugfestigkeiten. Festwinkelköpfe zwingen zu Kompromissen.
Integration der Werkzeuglebensdauerprognose: Einige Hersteller von Schneidlinien bieten Sensor-Hubs an, die die angesammelten Meter und Messerumdrehungen zählen und Nachschleifwarnungen auslösen. Ohne dies betreiben die Bediener beschädigte Messer, was die Grat-Höhe von 0,03 mm auf 0,2 mm erhöht.
4. Branchenspezifische Anforderungen für Rohrmühlen, Rollformen & Automobil
Generische Schneidlinien scheitern oft, wenn sie auf spezialisierte Anwendungen angewendet werden. Im Folgenden sind die Prozessanforderungen aufgeführt, die qualifizierte Hersteller von Schneidlinien von durchschnittlichen Lieferanten unterscheiden.
ERW-Strukturrohrproduzenten (API, ASTM A500): Benötigen robuste Schrottschneider, die bis zu 8 mm Randbeschnitt verarbeiten, sowie magnetische Förderbänder. Ohne robuste Schneider kommt es alle 40 Minuten zu Produktionsstopps durch Beschnittstaus.
Edelstahl-Sanitärrohrmühlen (ASTM A270): Benötigen nicht-abrasive, mit Polyurethan ausgekleidete Schleifen, öl-freies Schneiden (Trocken schneiden mit Druckluftabblasung) und antistatische Separatorfinger. Standardlinien mit Stahlkontaktflächen verursachen Mikrorisse, die Bakterien festhalten.
Automobil-Präzisionsrohre (Antriebswellen, Stabilisatorstangen): Fordern eine Streifenbreiten-Toleranz nach ISO 9445 Klasse 1 (±0,05 mm) und eine Grat-Höhe ≤0,02 mm. Nur Hersteller, die eine laserbasierte Kanteninspektion und eine geschlossene Messerpositionierung anbieten, können diese Werte zertifizieren.
HVAC-Spiralrohre (verzinkt, vorlackiert): Benötigen gummibeschichtete Eintrittswalzen und elektrostatische Öler, um Beschichtungskratzer zu vermeiden. Eine Geschwindigkeitskonstanz (Abweichung <1 %) ist für Inline-Nutstationen zwingend erforderlich.
5. Digitale Integration & Datenverfolgbarkeit – Das neue Beschaffungskriterium
Moderne Hersteller von Schneidlinien müssen eine Konnektivität zu MES/ERP für prädiktive Qualität bieten. SANSO-Linien enthalten einen OPC UA-Server, der Echtzeitmetriken exportiert: Messerfreigabe, Spannung pro Strang, Kantengrat über Laser-Profilometer und Wölbungswerte.
Rezeptverwaltung: Speichern Sie über 500 Werkzeugkonfigurationen mit automatischer Wellenpositionierung und Bremskalibrierung. Reduziert Einrichtungsfehler von 12 % auf weniger als 1 %.
Kantenfehlerklassifizierung mit KI-Visionssystem: Einige Lieferanten bieten Zusatzkamerasysteme an, die Grat, Überroll- und Scherabfall in Echtzeit klassifizieren und Coil-Sektionen für die automatische Ablehnung kennzeichnen.
Zustandsüberwachungs-Dashboard: Prädiktive Warnungen für Lagertemperatur, Vibrationenspitzen oder Schmiermittelkontamination – nachweislich die ungeplante Ausfallzeit um 53 % in einer Multi-Standort-Studie im Jahr 2022 reduziert.
6. Wartungsunterstützung und Philosophie der Ersatzteile
Der technische Support nach dem Verkauf unterscheidet oft Premium- Schneidlinienhersteller von transaktionalen Anbietern.
Garantierter Nachschliff-Service für Wellen: Renommierte Firmen bieten zertifizierten Nachschliff an, um die Rundlaufabweichung unter 0,01 mm zu gewährleisten. Generische Anbieter haben oft keine Prüfmetrologie.
Zertifizierung der Planheit der Messerabstandshalter: Jeder Abstandshalter sollte auf ±0,002 mm Parallelität geschliffen werden. Bestehen Sie auf gelieferten Zertifikaten.
Fernfehlerbehebung: Sicherer VPN-Zugang für Diagnosverfahren reduziert die durchschnittliche Reparaturzeit (MTTR) von 14 Stunden auf 2,5 Stunden bei softwarebezogenen Fehlern.
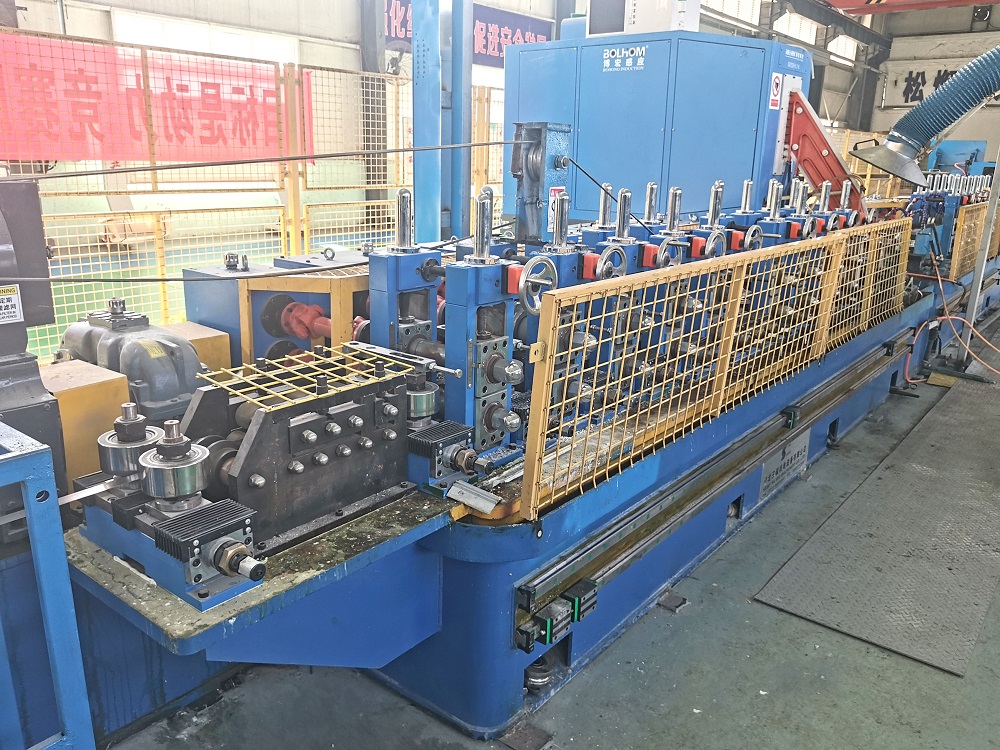
7. Technische Prüfungscheckliste vor der Auswahl des Anbieters
Verwenden Sie die folgende, im Feld getestete Checkliste, wenn Sie Angebote von verschiedenen Schneidlinienherstellern vergleichen.
Rundlaufprüfzertifikat: Fordern Sie die gemessene Rundlaufabweichung der Welle bei 100, 500 und 1000 Betriebsstunden an – maximal 0,02 mm.
Garantie für Gratleistung: Für Ihre spezifischen Materialqualitäten und Dickenbereiche eine schriftliche Garantie, dass die Grat-Höhe ≤5 % der Dicke (oder ≤0,08 mm absolut) beträgt.
Krümmungsgrenze: ≤2 mm über 3 m Länge für geschnittene Streifen, die schmaler als 150 mm sind.
Demonstration der Umrüstzeit: Video oder bezeugter Test für den vollständigen Breitenwechsel einschließlich Werkzeugwechsel. Akzeptabel < 25 Minuten für Mehrstrang-Setups.
Zuverlässigkeitsdaten für Schrottschneider: Durchschnittliche Zeit zwischen Störungen (MTBJ) > 300 Betriebsstunden.
Häufig gestellte Fragen (FAQ) – Schneidlinienhersteller & Technische Auswahl
Q1: Wie lange ist die typische Vorlaufzeit von den besten Schneidlinienherstellern für eine maßgeschneiderte Linie mit einer Kapazität von 2,5 m Breite?
A1: Für eine vollständig konstruierte Linie (Entwickler, Abzieher, Schneidkopf mit schnellem Wechsel, Schlaufenwanne, Aufwickler und Schrottsystem) benötigen Premium-Hersteller 20-28 Wochen von der Bestellung bis zur Inbetriebnahme. Faktoren, die die Vorlaufzeit beeinflussen: Beschaffung des Wellenmaterials (karbidbeschichtete Wellen benötigen 6 Wochen zusätzlich) und Anpassung des Steuerungssystems. Einige asiatische Anbieter geben 12-16 Wochen an, kompromittieren jedoch oft bei der Härteprüfung und den Akzeptanzkriterien für Vibrationen. Fordern Sie einen detaillierten Meilensteinplan einschließlich FAT (Fabrikabnahmeprüfung) mit Ihren Coil-Proben an.
Q2: Wie kann ich die behauptete Wellensteifigkeit eines Schneidlinienherstellers ohne zerstörende Tests überprüfen?
A2: Führen Sie einen statischen Durchbiegungstest durch: Montieren Sie die Welle zwischen Lagerblöcken, wenden Sie eine laterale Kraft von 5000 N in der Mitte an, indem Sie einen hydraulischen Wagenheber und eine Wägezelle verwenden. Messen Sie die Durchbiegung mit einem Messschieber. Renommierte Hersteller liefern Ergebnisse < 0,03 mm. Zweitens, fordern Sie Berichte zur Finite-Elemente-Analyse (FEA) an, die die Spannungsverteilung bei maximaler Schneidkraft zeigen. Lehnen Sie jeden Anbieter ab, der beides nicht vorlegen kann.
Q3: Brauche ich eine separate Schneidelinie, wenn ich bereits eine Längsschneidlinie mit Schneidemodul habe?
A3: Kombinationslinien für Schneiden+CTL opfern Präzision für Platzbedarf. Die Vibrationen aus dem Scherbereich stören die Stabilität des Schneideritzes und verursachen Gratvariationen. Für Rohrmühlen, die eine konstante Kantenqualität für das Hochfrequenzschweißen (HFW) benötigen, wird eine dedizierte Schneidelinie dringend empfohlen. Kombinationslinien sind nur für nicht-strukturelle Profile oder niedriglegierten Stahl (<300MPa Streckgrenze) mit einer Grat-Toleranz >0.15mm akzeptabel.
Q4: Welche Zertifizierungen sollte ich anfordern, um ein Qualitätssystem des Herstellers zu validieren?
A4: Mindestanforderung: ISO 9001:2015 mit Entwurfsumfang. Für Anwendungen im Automobilrohrbereich ist IATF 16949 (Teilefertigung) erforderlich. Zusätzlich sollten Sie EN 1090 (struktureller Stahl) anfordern, wenn Sie an europäische Bau-Märkte liefern. Viele Hersteller von Schneidlinien behaupten, eine CE-Kennzeichnung zu haben, aber fordern Sie die Erklärung zur Einbeziehung und eine notarielle Risikobewertung gemäß der Maschinenrichtlinie 2006/42/EG an. SANSO stellt diese Dokumente zusammen mit Schweißinspektionsberichten für den Rahmenbau bereit.
Q5: Wie beeinflusst das Design der Schneidelinie den Schneidband-Coil-Satz (Speicher) – und welche Hersteller behandeln dies?
A5: Der Coil-Satz (restliche Krümmung nach dem Schneiden) wird durch das Spannungsprofil des Aufwicklers und die Geometrie der Austritts-Walzen bestimmt. Hersteller von geringer Qualität verwenden eine einzelne große Walze, die permanente Biegung induziert. Fortgeschrittene Lieferanten integrieren eine Mehrrollen-Nivellierkassette (5 oder 7 Walzen) nach dem Schneiden, wodurch der Coil-Satz von einem Krümmungsradius von 300mm auf über 10.000mm (praktisch flach) reduziert wird. Überprüfen Sie immer, ob der Lieferant eine Anti-Coil-Satz-Einheit in seinem Standardumfang enthält.
Die Partnerschaft mit dem richtigen Hersteller von Schneidlinien steigert die Rentabilität der Mühle
Die Auswahl unter den Herstellern von Schneidlinien erfordert mehr als nur den Vergleich von Preisliste. Ingenieurtechnische Faktoren – Wellensteifigkeit, Spannungsregelungsarchitektur, Werkzeuglebensdauer-Management und branchenspezifische Anpassungen – übersetzen sich direkt in die Schrottquote Ihrer Rohrmühle, die Werkzeugkosten pro Tonne und die erreichbaren Schweißgeschwindigkeiten. SANSO bietet schlüsselfertige Schneidelösungen, die durch Leistungszusagen vor Ort unterstützt werden: Grat ≤0.05mm bei 1.5mm DP600, Wölbung ≤1.5mm/3m und Umstellung unter 25 Minuten. Unsere Linien sind mit robusten, gefertigten Rahmen, schwedischen Stahlwellen und einer Siemens PLC-Architektur ausgestattet, die für 24/7-Rohrmühlenumgebungen ausgelegt ist.
Anfrage für einen technischen Vergleich – Trennlinie für Ihr Rohrsortiment
Bitte senden Sie uns Ihre Spulenspezifikationen (Materialqualität, Dickenbereich, Gewicht der Hauptspule und gewünschte Streifenbreiten). Unsere Ingenieure werden eine Nebeneinanderbewertung von mindestens drei Trennlinienherstellern basierend auf Ihren Produktionszielen vorbereiten, einschließlich eines simulierten ROI-Modells. Wir bieten eine kostenlose Analyse der Fehlersteifigkeit und eine Garantie zur Verringerung von Graten.
Kontaktieren Sie SANSO heute für eine vertrauliche Beratung und ein detailliertes Angebot mit FAT-Protokollen.
info@sansohftubemill.com | www.sansotubemill.com – Präzisionsschneiden für Rohrqualität.
Artikeltags:
Verwandte Nachrichten
More Kategorie
Beliebte Artikel
-
 Wie man den richtigen Abwickler für Ihr geschweißtes Rohrherstellungswerk auswählt
-
 Hochpräzisions-Abwickler- und Richtsysteme: Industrielle Auswahl- und Einrichtungsanleitung
-
 Fliegende Kaltkreissäge vs. Reibungssäge: Welche ist die richtige für Ihr Rohrwerk?
-
 ERW-Rohrmühle: Der vollständige Leitfaden für Technik und Prozesse
-
 Top 7 globale ERW-Rohrmühlenmaschinenhersteller: Wer baut die besten?
Neue Artikel
Beliebte Tags
