
Startseite > Blogs > Hochleistungs-Stahl-Längsteilanlagen-Konfigurationen für die moderne Produktion von geschweißten Rohren
Hochleistungs-Stahl-Längsteilanlagen-Konfigurationen für die moderne Produktion von geschweißten Rohren
2026-07-11
Im Bereich der präzisen Herstellung von geschweißten Rohren und Rohren bestimmt die Qualität des Eingangsbandes direkt die Integrität des Endprodukts. Eine Stahl-Trennlinie ist nicht nur ein Zubehör zur Verarbeitung von Coils – sie ist der kritische erste Torwächter für dimensionalen Genauigkeit, Kantenmetallurgie und Stabilität der nachgelagerten Formgebung. Für Mühlen, die ERW-, Laser- oder induktiv geschweißte Rohre herstellen, führt jede Abweichung in der Schnittbreite, Wölbung oder Kantenanschnitt direkt zu Schweißfehlern, inkonsistenten mechanischen Eigenschaften und erhöhten Ausschussraten. Dieser Artikel bietet eine datenbasierte Untersuchung der modernen Trennlinienkonstruktion, häufiger Fehlerarten und umsetzbarer Lösungen, basierend auf jahrzehntelanger Erfahrung im Hochpräzisionsbandvorbereitung.
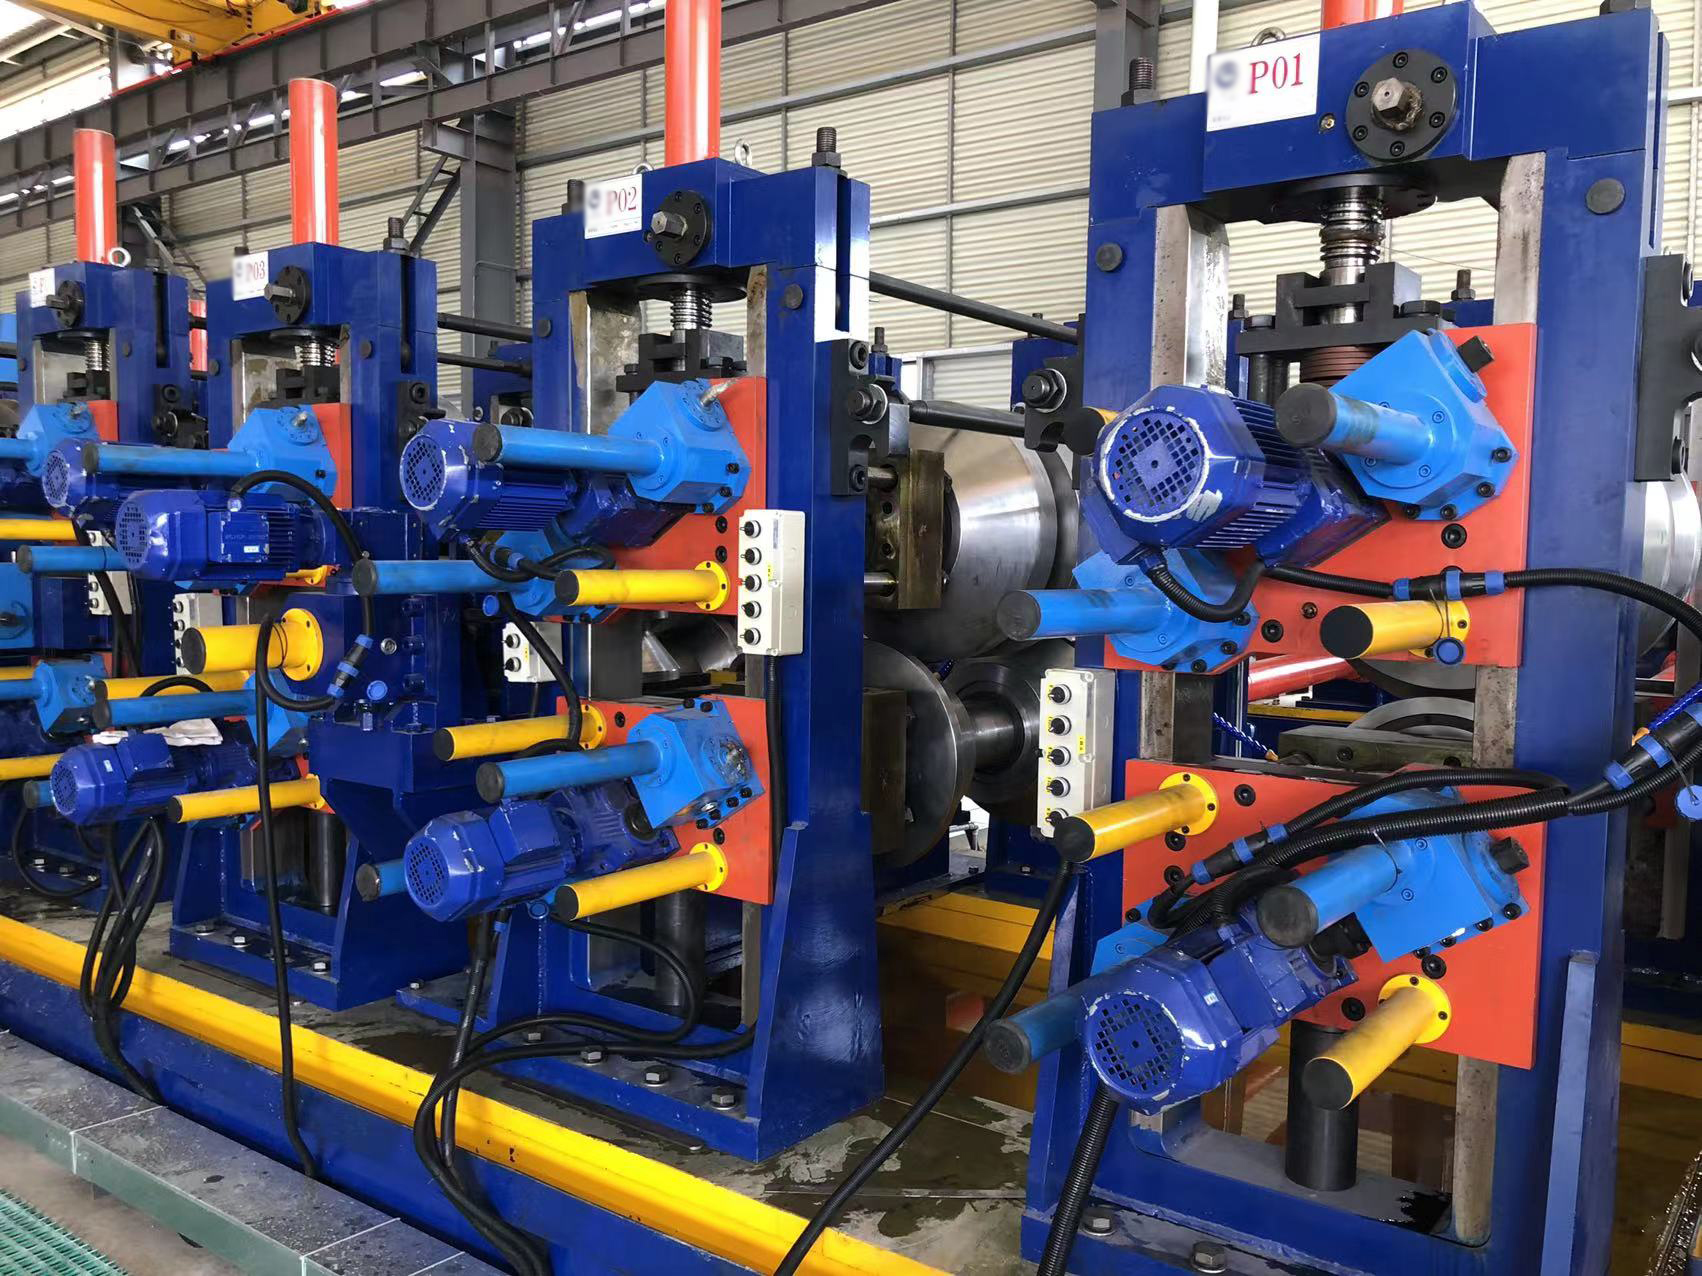
1. Rolle der Stahl-Trennlinien in nachgelagerten Rohrformungsprozessen
Der Übergang von der Master-Coil zu mehreren geschnittenen Strängen erfordert präzises längsseitiges Schneiden. Eine Stahl-Trennlinie führt rotierende Schnitte mit Paaren von kreisförmigen Messern durch, die auf Wellen montiert sind. Für Rohrmühlen wird das geschnittene Band zum direkten Rohstoff für die Formwalzen. Jede Abweichung in der Bandbreiten Toleranz (über ±0,3 mm für hochfrequenzgeschweißte Rohre) gefährdet das Schweißdruckverhältnis, was zu kalten Schweißungen oder übermäßiger Innenperlenhöhe führt. Darüber hinaus beeinflusst der Kantenzustand – insbesondere die Anschnittshöhe und der Scherabfall – direkt die Ermüdungslebensdauer der Schweißzone. Fortschrittliche Mühlen integrieren Echtzeit-Breitensignale von der Trennlinie zum Rohrformungsbereich und schaffen ein geschlossenes Qualitätssystem.
Wichtige Funktionen einer industriellen Trennlinie für die Produktion von geschweißten Rohren:
Präzise Breitenaufteilung: Umwandlung von 1.500 mm breiten Master-Coils in mehrere schmale Streifen (von 30 mm bis 600 mm) mit konsistenter Breitentoleranz.
Kantenqualitätskontrolle: Erzeugung sauberer Schnittflächen mit minimalem Grat (Ziel ≤5% der Materialdicke für Automobilrohre).
Spannungsmanagement: Beseitigung von Restbiegespannungen, die Wölbung verursachen – eine seitliche Krümmung, die die Rohrformung destabilisiert.
Oberflächenschutz: Verhinderung von Walzenmarken oder Kratzern, die zu Korrosionsanfangstellen in fertigen Rohren werden.
Wenn eine Rohrmühle mit schlecht geschnittenen Coils arbeitet, sind die häufigsten Folgen Schweißüberlappungsabweichungen, das Falten der Bandkanten innerhalb der Schweißzone und beschleunigter Verschleiß an den Formwalzen. SANSO integriert jahrzehntelange Expertise in der Schweißmühlenkonstruktion in die Designs von Trennlinien und stellt sicher, dass die Kantengeometrie des Bandes für hochfrequente Schweißprozesse optimiert ist.
2. Technische Parameter, die die Effizienz der Trennlinie bestimmen
Um eine konsistente Produktion zu erreichen, muss eine Stahl-Trennlinie basierend auf Materialgüte, Dicke und Streckgrenze konfiguriert werden. Im Folgenden sind die kritischen Ingenieurparameter aufgeführt, die industrielle Trennlinien von Leichtbauverarbeitungsanlagen unterscheiden.
Wellenkonstruktion und Steifigkeit: Hydraulische Verriegelung oder mechanische Klemmwellen mit minimalem Laufspiel (≤0,02 mm). Abweichungen unter Last erzeugen konische Bandkanten. Schwerlast-Trennlinien verwenden Wellen Durchmesser von 200–350 mm für dickere Materialien (6–12 mm).
Klingenmaterial und Spaltmaß: Für hochfeste Stähle (AHSS) mit einer Zugfestigkeit von bis zu 1.200 MPa verlängern Pulvermetallurgie (PM) Stahlklingen mit Hartstoffbeschichtungen die Nachschärfintervalle um 300 %. Die Spaltmaßeinstellung pro Seite (5–10 % der Materialdicke) ist entscheidend, um sekundäre Scherbrüche zu vermeiden.
Spannungsregelsystem: Schleifen oder Tänzerrollenbaugruppen halten die Rückspannung zwischen Schnittmaschine und Aufwickler. Inkonsistente Spannung verursacht Streifenwanderung und Wölbung. Moderne Linien verwenden geschlossene Regelkreise mit Kraftmesszellen, die das Bremsmoment mit einer Genauigkeit von ±2 % regulieren.
Entgraten der Streifenränder: Rotationsbürstgeräte oder Induktionsrandbearbeitung reduzieren den Grat auf unter 0,03 mm für anspruchsvolle Anwendungen wie hydraulische Rohre.
Leistungsbenchmarks für eine hochpräzise Schneidlinie umfassen eine Breitentoleranz von ±0,1 mm für Streifen mit einer Breite von 150–400 mm, eine Wölbung von weniger als 2 mm pro 10 Meter und eine Grat-Höhe von unter 0,05 mm bei 3 mm HR-Stahl. SANSO Ingenieure verwenden Finite-Elemente-Analyse (FEA), um die Wellenablenkung vorherzusagen und die Klingen-Geometrie vor der Herstellung zu optimieren, was zu einer Werkzeuglebensdauer von bis zu 40 % im Vergleich zu herkömmlichen Designs führt.
3. Häufige Mängel bei geschnittenen Streifen – Ursachen und Gegenmaßnahmen
Feld Erfahrungen aus über 200 Anlagen zur Coilverarbeitung zeigen, dass die meisten Qualitätsprobleme in Rohrmühlen auf vier Hauptschneidmängel zurückzuführen sind. Das Verständnis dieser Mechanismen ermöglicht gezielte Korrekturmaßnahmen.
Übermäßiger Grat (umgerollte Kante): Verursacht durch stumpfe Klingen, falsches Spaltmaß (zu groß) oder unzureichenden Überlapp (Klingenpenetration). Lösung: Klingen mit vorgeschriebenem Oberflächenfinish (Ra ≤0,2 µm) nachschärfen; Spaltmaß auf 6 % der Dicke für Baustahl einstellen; Überlapp von 30–50 % der Materialdicke beibehalten.
Periodische Wölbung (seitliche Krümmung): Resultiert aus ungleichmäßigem Klingenverschleiß über die Streifenbreite oder inkonsistenter Spannung zwischen Auszahl- und Aufwickelabschnitten. Lösung: Durchführung von Eddy-Current-Inspektionen zur Überprüfung der Wellenparallelität; Kalibrierung der Spannungszonen mit unabhängigen AC-Antrieben mit Drehmomentrückmeldung.
Gebrochene Kanten (Mikrorisse): Tritt auf, wenn hochkohlenstoffhaltige oder Federstähle mit unzureichendem Seitenabstand geschnitten werden. Das Material erfährt sekundäre Scherkräfte jenseits der duktilen Bruchzone. Lösung: Seitenabstand auf 12-15 % der Dicke erhöhen; Material auf 80–120 °C vorwärmen, wenn die Härte 40 HRC überschreitet.
Welligkeit der Streifenränder (Kantenwelle): Plastische Dehnung an den Streifenrändern aufgrund übermäßiger Walzspannung oder falsch ausgerichteter Eingangsführungen. Lösung: Implementierung der Schleifensteuerung mit ultraschallbasierten Schleifenhöhen-Sensoren; Eingehenden Coil mit einem 7-Walzen-Nivellierer vor dem Schneiden begradigen.
Für Rohrmühlen, die geschnittene Coils extern beziehen, kann die Implementierung eines Eingangsinspektionsprotokolls mit Laser-Mikrometern und Gratmessgeräten nicht konformes Material im Vorfeld ablehnen. Die zuverlässigste Methode ist jedoch der Betrieb einer internen Stahl-Schneidlinie mit SPC-Überwachung (Statistische Prozesskontrolle) von Breite und Grat in 10-Meter-Intervallen. SANSO bietet eine schlüsselfertige Integration von Sichtsystemen, die Randprofile aufzeichnen und automatisch die Klingenaktuatorklärungen anpassen – was die Einrichtungszeit um 65 % reduziert.
4. Fortschrittliche Werkzeuge und Einrichtungsverfahren zur Verlängerung der Klingenlebensdauer
Die Werkzeugkosten pro Tonne geschnittenem Material sind oft die größte variable Betriebskosten. Die Auswahl der Klingenstahlgüten und die richtigen Einrichtungsverfahren wirken sich direkt auf die geplante Stillstandszeit aus.
Empfehlungen für Messer-Materialien nach Coil-Grad:
Weißstahl (≤400 MPa): D2 oder DC53 Werkzeugstahl, Härte 58-60 HRC. Erwartete Lebensdauer: 600-800 Schnitte zwischen Nachschliffen.
Hochfester niedriglegierter Stahl (HSLA - 600 MPa): M2 Molybdän Schnellstahl, Härte 62-64 HRC. Lebensdauer: 300-500 Schnitte.
AHSS / Martensitisch (≥950 MPa): Pulvermetallurgie-Grad ASP 2052 mit TiAlN-Beschichtung. Lebensdauer: 150-250 Schnitte mit Kanten-Schmierung.
Checkliste für die Einrichtung zur Maximierung der Werkzeuglebensdauer:
Bestätigen Sie die Messer-Konzentrizität mit einem Messschieber bei drei radialen Positionen ≤0,01 mm.
Ölnebel-Schmierung an der Eingangsseite anwenden (Durchflussrate 20–50 ml/min pro Messer Paar), um Reibungswärme zu reduzieren.
Aufzeichnung des Spalts für jede Dicke/Grad-Kombination in einer digitalen Einrichtungsbibliothek – eliminiert Schätzungen.
Nach jedem Coil-Wechsel das untere Messer auf angehaftetes Material überprüfen – mit feinem Stein reinigen, ohne die Schneide zu verrunden.
SANSO bietet automatisierte Werkzeugverwaltungssoftware innerhalb seiner Steuerarchitektur für die Schneidlinie an. Das System protokolliert die Messerbenutzung (Tonnen geschnitten pro Messerposition), prognostiziert die verbleibende Werkzeuglebensdauer und sendet Nachschleifwarnungen an Wartungsteams, was zu einer vorhersehbaren Produktionsplanung führt.
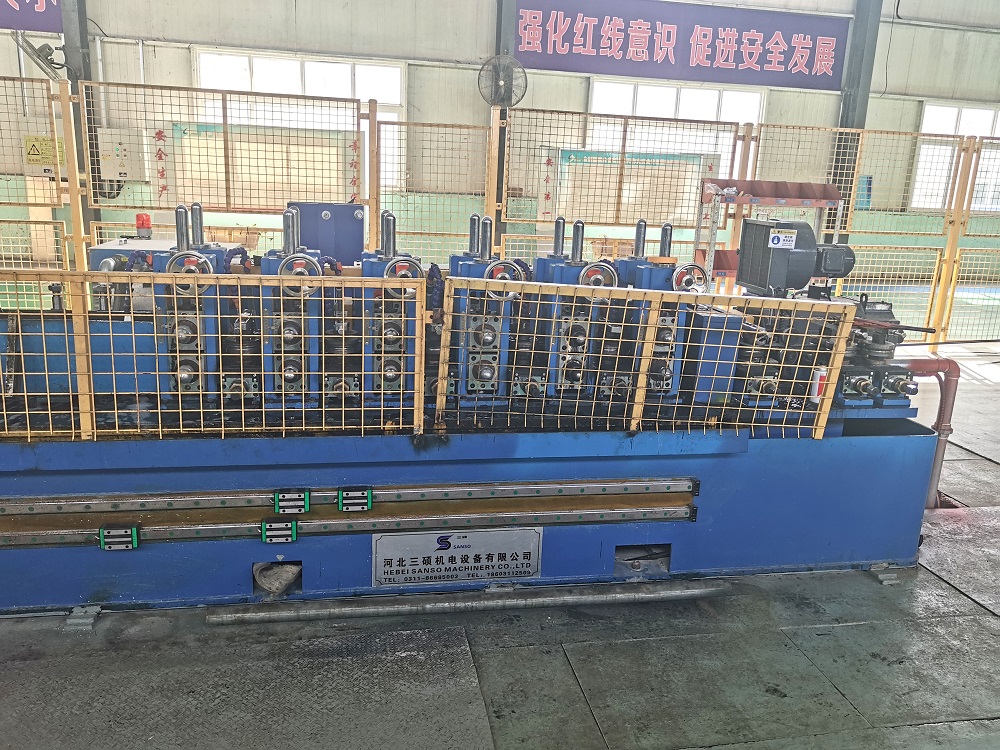
5. Integration von Coil-Verarbeitungslösungen in Ihren Werkstrom
Für Rohrhersteller, die eine vollständige Kontrolle über die Streifenqualität anstreben, liefert die Integration einer speziellen Stahl-Schneidlinie vor dem Formungsbereich messbaren ROI. Die Integration muss die Coil-Lagerung, das Zuführen von Coil-Wagen, das Verbinden von Streifen (bei kontinuierlichem Betrieb) und den Datenaustausch mit dem MES der Mühle berücksichtigen. SANSO entwirft modulare Schneidlinien mit den folgenden Integrationsmerkmalen:
Automatisiertes Coil-Laden: Hydraulischer Coil-Wagen mit Zentrierungssensoren reduziert den Bedienereingriff und verhindert Kantenschäden.
Schnellwechsel-Schneiderköpfe: Kassettentyp-Achsenbaugruppen, die eine Offline-Werkzeugeinrichtung ermöglichen, während die Linie einen anderen Auftrag ausführt – Umstellung unter 12 Minuten.
Kantenbearbeitung und Abfallmanagement: Seitenbeschnittgeräte mit Ventilator-Typ-Hackern wandeln Abfallkanten in handhabbare Stücke um, die direkt in ein pneumatisches Absaugsystem gefördert werden.
Echtzeit-Datenintegration: OPC-UA-Server exportiert Breitenmessungen, Gratalarme und Längenmessungen an das Produktionsdashboard der Rohrmühle.
Fallbeispiel: Ein europäischer Hersteller von strukturellen Hohlprofilen reduzierte die Schweißablehnung von 4,2 % auf 0,9 % innerhalb von sechs Monaten nach der Installation eines kompletten SANSO-Schneid- und Rohrmühlenpakets. Die wesentliche Verbesserung bestand darin, Breitenfluktuationen zu beseitigen, die zuvor unregelmäßige Schweißnahtgeometrien verursachten. Durch die Verwendung von geschlossenen Breiten-Feedback von Stahl-Schneidlinien-Sensoren zur Anpassung des Drucks der Formwalzen erreichte der Kunde eine Erstpassausbeute von über 98,5 %.
Häufig gestellte Fragen (FAQ)
Q1: Was ist die typische Toleranz für die Streifenbreite, die auf einer modernen
Stahl-Schneidlinie für die Produktion von geschweißten Rohren erreicht werden kann?
A1: Für einen ordnungsgemäß
gewarteten industriellen Schneider, der mit hydraulischen Arbor-Klemmvorrichtungen und digitalem
Breitenfeedback ausgestattet ist, sind Breitentoleranzen von ±0,10 mm für Streifenbreiten unter 300 mm und
±0,15 mm für Breiten bis zu 600 mm bei Materialien bis zu 6 mm Dicke erreichbar.
Für dickere Platten (8–12 mm) erweitert sich die Toleranz auf ±0,25 mm. Diese Werte setzen
eine konsistente Kantenbeschaffenheit der Coils und Schärfe der Klingen voraus. SANSO-Linien integrieren
Laserbreitenmessgeräte, die automatisch jeden geschnittenen Strang ablehnen, der die
programmierten Grenzen überschreitet.
Q2: Wie beeinflusst das Design der Schneiderwelle die Geometrie der Streifenränder und
die anschließende Schweißqualität?
A2: Die Durchbiegung der Welle unter Schneidkräften ist die Hauptursache für progressive Randverjüngung (dicker auf einer Seite als
auf der anderen). Wenn sich die obere und untere Welle um sogar 0,05 mm nicht ausrichten, wird die Überlappung der Klinge über die Streifenbreite inkonsistent. Die resultierende ungleichmäßige Scherfläche führt zu „Stufen“-Defekten am Streifenrand, die während des Hochfrequenzschweißens zu Lichtbogeninstabilität führen. Starre Wellen mit einem Mindestdurchmesser von 200 mm und
Antidurchbiegungslager gewährleisten eine gleichmäßige Randgeometrie über die gesamte
Coillänge.
Q3: Was ist der empfohlene Abstand zwischen den Schneidklingen für
die Verarbeitung von dualphasen- und martensitischen Stählen (800–1200 MPa)?
A3: Für
AHSS-Qualitäten sollte der Abstand pro Seite auf 10–14% der Materialdicke eingestellt werden—höher als die 6–8%, die für Baustahl verwendet werden. Zum Beispiel erfordert das Schneiden von 2,5 mm
DP800-Stahl einen Abstand von 0,25–0,35 mm pro Seite. Zu wenig Abstand
führt zu sekundären Scher-Rissen, die 0,5 mm in den Rand eindringen; zu viel
Abstand erzeugt einen ausgeprägten Grat von mehr als 0,15 mm. Der Seitenabstand muss
mit Fühllehren an vier Punkten um den Umfang der Klinge überprüft werden.
Q4: Wie kann man systematisch intermittierende Wölbung beheben, die
nur in den letzten 30% eines geschnittenen Coils auftritt?
A4: Intermittierende Wölbung, die auf das Coil-Ende lokalisiert ist, weist auf abnehmende Spannung hin, während der Durchmesser der
Abwicklungsrolle schrumpft. Dies ist häufig bei Linien ohne kompensierte Abwicklungsbremssteuerung. Lösung: Ersetzen Sie mechanische Reibungsbremsen durch einen AC-Motorantrieb im
regenerativen Modus, der eine konstante Spannung aufrechterhält (Sollwert 50–70 N/mm² der Streifenquerschnittsfläche). Darüber hinaus sollte die Schleifenpit-Tänzerrolle auf freie
Bewegung überprüft werden; klemmende Drehgelenke verursachen Spannungsspitzen, die die Streifenränder dauerhaft verformen. Implementieren Sie eine Spannungsüberwachung mit prädiktiven Algorithmen, die das Bremsmoment basierend auf der Echtzeitberechnung des Coil-Durchmessers anpassen.
Q5: Kann eine Stahl-Schneidlinie hochfeste Stähle
(AHSS) für Automobilrohre ohne Randmikrorisse verarbeiten?
A5: Ja,
aber drei Modifikationen sind erforderlich: 1) Verwenden Sie mit Carbide beschichtete PM-Stahlklingen mit
einem Randradius von 0,03 mm. 2) Führen Sie ein Randheizungssystem (Induktion oder
Infrarot) ein, um die Randtemperatur auf 120–150°C zu erhöhen, wodurch die Rissausbreitung verringert wird. 3)
Erhöhen Sie die Überlappung der Klinge auf 60% der Dicke und integrieren Sie eine nach dem Schneiden arbeitende Randwalze, die kompressive Spannungen entlang der Scherzone anwendet, um
Mikrorisse zu schließen. SANSO hat AHSS-Schneidlinien geliefert, die in der Lage sind, 3 mm
martensitischen Stahl (1200 MPa) mit 60 m/min bei einem Grat von <0,04 mm und null
nachweisbaren Randrissen durch magnetische Partikelinspektion zu verarbeiten.
Q6: Welcher Wartungsplan maximiert die Betriebszeit für eine Hochvolumen
Schneidlinie am besten?
A6: Basierend auf 24/5-Betrieb: Täglich – reinigen Sie die Messerbereiche und überprüfen Sie die Schmiernebel-Düsen; wöchentlich – messen Sie den Lauf der Welle und passen Sie den Spannungsdämpfer an; monatlich – führen Sie eine Nachschärfung der oberen Messer durch (bei einer Annahme von 400 Tonnen Durchsatz); vierteljährlich – zertifizieren Sie die Kalibrierung der Wägezelle und ersetzen Sie die Schaber gummis; jährlich – Ultraschallinspektion der Wellen und Lagergehäuse. Mit einem IoT-fähigen Zustandsüberwachungssystem (wie von SANSO angeboten) können Vibrationssensoren an den Wellenlagern Ausfälle 200 Stunden im Voraus vorhersagen, was geplante Wartung während der Schichtwechsel ermöglicht.
Q7: Wie korreliert die Höhe der Gratkante mit HF-Schweißfehlern
in API 5L Rohrleitungen?
A7: Bei hochfrequent geschweißten Rohren führen Grat höhen von mehr als 0,10 mm bei einer Wandstärke von 6 mm zu einer lokalen Stromkonzentration während des Schweißens, was zu einem „Durchbrennen“ der inneren Schweißnaht führt. Selbst kleinere Grate (0,05 mm) können Oxide einschließen, die die CVN-Schlagwerte um 25-30 % reduzieren. Der Branchenstandard für Rohrleitungsanwendungen erfordert einen Grat von ≤0,04 mm oder die Entfernung über ein Abtragwerkzeug nach dem Schneiden. Geben Sie immer eine Gratmessstation (Laser-Profilometer) am Ausgang der Schneidmaschine für kritische Rohrqualitäten an.
Bereit, streifenbezogene Schweißfehler zu beseitigen und konstante Rohrdimensionen zu erreichen? Für eine maßgeschneiderte Stahl-Schneidlinie, die auf Ihre Materialmischung und Rohr spezifikationen ausgelegt ist, fordern Sie eine technische Beratung bei SANSO Ingenieuren an. Wir bieten Prozessprüfungen, Werkzeuggestaltungsstudien und Automatisierungspakete, die innerhalb von 12 Monaten messbare Renditen liefern.
Vervollständigen Sie unser Anfrageformular, um ein detailliertes Angebot für die Schneidlinie zu erhalten, einschließlich Kapazitätsberechnungen, Messer-Auswahlleitfaden und Integrationszeitplan. Erreichen Sie heute gratfreie Streifen für Ihre geschweißte Rohrmühle.
Kontaktieren Sie SANSO jetzt für eine unverbindliche technische Bewertung Ihrer Coil-Schneidanforderungen.
Artikeltags:
Verwandte Nachrichten
More Kategorie
Beliebte Artikel
-
 Wie man den richtigen Abwickler für Ihr geschweißtes Rohrherstellungswerk auswählt
-
 Hochpräzisions-Abwickler- und Richtsysteme: Industrielle Auswahl- und Einrichtungsanleitung
-
 Fliegende Kaltkreissäge vs. Reibungssäge: Welche ist die richtige für Ihr Rohrwerk?
-
 ERW-Rohrmühle: Der vollständige Leitfaden für Technik und Prozesse
-
 Top 7 globale ERW-Rohrmühlenmaschinenhersteller: Wer baut die besten?
Neue Artikel
Beliebte Tags
