
Startseite > Blogs > 9 Möglichkeiten, wie eine Hochleistungs-Coil-Verarbeitungsmaschine die Effizienz der Rohrmühle verbessert
9 Möglichkeiten, wie eine Hochleistungs-Coil-Verarbeitungsmaschine die Effizienz der Rohrmühle verbessert
2026-07-11
In der Produktion von geschweißten Rohren bestimmen die ersten Meter der Stahlcoil die Grundlage für alles, was folgt. Eine Coil-Verarbeitungsmaschine ist keine Peripherieeinheit – sie ist das grundlegende Asset, das warmgewalzte oder kaltgewalzte Hauptcoils in maßhaltige, spannungsfreie Streifen umwandelt, die bereit für die Formgebung und das Hochfrequenzschweißen sind. Felddaten von über 130 Rohrmühlen zeigen, dass mehr als 60 % der Schweißfehler (innere Nahtunregelmäßigkeiten, Kaltschweißungen und Nahtspaltungen) von einer schlechten Streifenbearbeitung vor dem Formungsbereich stammen. Dieser Artikel bietet eine technische Analyse moderner Coil-Verarbeitungsausrüstungen, einschließlich Abwickler, Richtmaschinen, Kantenfräsen und Akkumulatoren, mit einem Fokus auf messbare Verbesserungen in Bezug auf Ausbeute, Werkzeuglebensdauer und endgültige Rohrgeometrie.
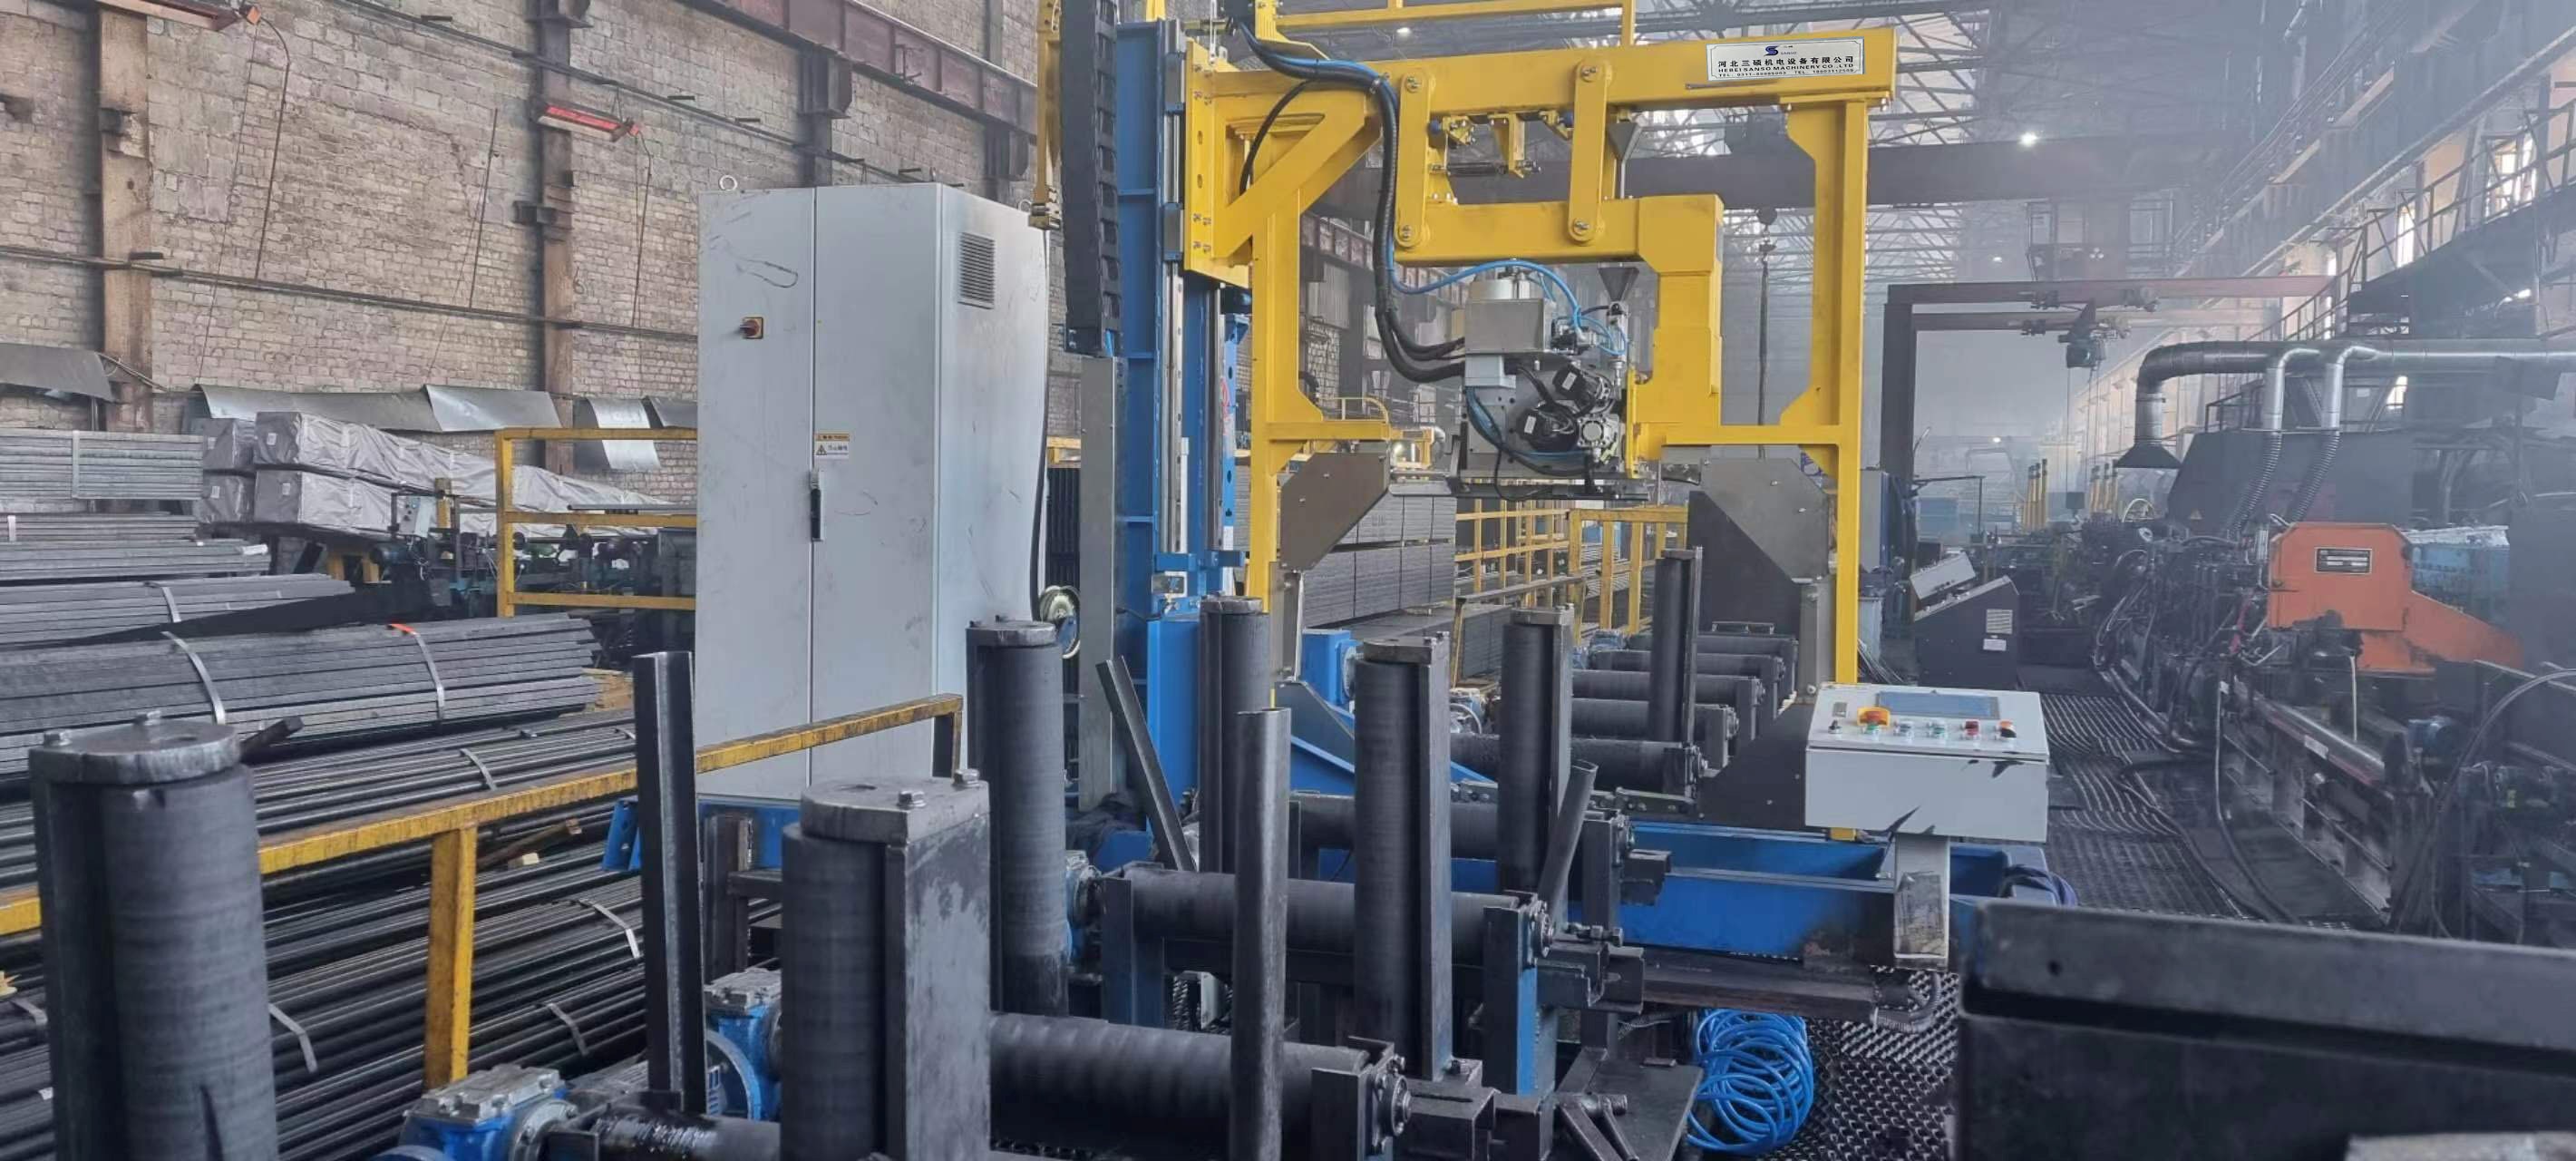
1. Komponenten einer industriellen Coil-Verarbeitungslinie für Rohrmühlen
Ein komplettes Coil-Verarbeitungssystem für die Produktion von geschweißten Rohren umfasst typischerweise fünf integrierte Stationen. Jede Station beeinflusst direkt die Stabilität der nachfolgenden Formgebung und die Integrität der Schweißnaht.
Abwickelrolle (Abwickler): Hydraulisch oder motorbetrieben mit Expansionsmandrellen zur Aufnahme von Coils bis zu 30 Tonnen. Die Steuerung der Mandrelloberflächengeschwindigkeit hält die Rückenspannung während des Streifenabzugs aufrecht.
Walzen und Richtmaschine (Richtgerät): Entfernt Coil-Verzug und Querbiegefehler aus der gespeicherten Krümmung. Mehrwalzen-Richtmaschinen mit unabhängig einstellbaren Backup-Rollen reduzieren Restspannungen.
Kantenfrästation: Rotationsschneider fräsen beide Kanten, um verfestigte Kanten zu beseitigen und eine präzise Streifenbreite (typischerweise ±0,2 mm) zu erreichen. Abfallzerkleinerer kümmern sich um Abfälle.
Schleifensteuerungszone (Akkumulator oder Grube): Hält die Streckenspannung konstant zwischen der diskontinuierlichen Coil-Verbindung und der kontinuierlichen Rohrformung. Tänzerrollen oder vertikale Schleifen-Grubendesigns absorbieren Geschwindigkeitsvariationen.
Streifenfütterung und Zentrierführung: Laterale Steuerungsrollen mit fotoelektronischen Sensoren stellen sicher, dass der Streifen ohne Kantenwanderung in den Formungsbereich eintritt.
Jede Komponente muss basierend auf der Coil-Breite (300–2.000 mm), Dicke (0,5–12 mm) und der Materialstreckgrenze (bis zu 1.200 MPa für AHSS) ausgewählt werden. Fehlangepasste Komponenten erzeugen Engpässe. Zum Beispiel kann ein unterdimensionierter Richten nicht den Verzug von hochfesten Coils entfernen, was zu Verwindungen innerhalb der Formwalzen führt. SANSO entwirft komplette Coil-Verarbeitungssysteme, bei denen das Drehmoment, die Steifigkeit und die Steuerung jedes Moduls auf die maximale Ausgabegeschwindigkeit der Rohrmühle abgestimmt sind – um Hunger oder Überfütterung zu vermeiden.
2. Kritische Streifenfehler, die durch fortschrittliche Coil-Verarbeitung beseitigt werden
Typische Rohcoils enthalten drei Arten geometrischer Unregelmäßigkeiten, die vor der Rohrformung korrigiert werden müssen. Eine richtig konfigurierte Coil-Verarbeitungsmaschine zielt systematisch auf jeden Fehler ab.
Coil-Verzug (längsgerichtete Krümmung): Die inhärente Krümmung aus dem Wickeln im Stahlwerk. Wird entfernt, indem der Streifen durch eine Richtmaschine mit abwechselnden Arbeitswalzen geführt wird, die den Streifen über seinen Streckgrenzwert plastisch verformen. Eine 17-Walzen-Richtmaschine kann den Coil-Verzug auf <5 mm pro Meter reduzieren.
Querbiegung (seitliche Krümmung über die Breite): Verursacht durch ungleichmäßige Kühlung der ursprünglichen Spule. Erfordert einen Nivellierer mit unabhängig einstellbaren Backup-Rollen in jedem Quadranten. Querbiegungswerte über 2 mm bei 100 mm Breite verursachen eine ungleichmäßige Druckverteilung in den Formrollen, was zu ovalen Rohren führt.
Kantengrat und Mikrorisse: Vom Schneiden oder Scheren im Servicezentrum. Eine Kantenentgratungsanlage (Rotationsbürste oder Hartmetallschaber) entfernt Grat unter 0,05 mm. Für Anwendungen mit hoher Ermüdung wie hydraulische Zylinder ist die Kantenbearbeitung zwingend erforderlich.
Fallbeispiel: Ein Hersteller von strukturellen quadratischen Rohren (80×80 mm) hatte eine Ablehnungsrate von 4 % aufgrund von Nahtüberlappungsvariationen. Die Untersuchung führte die Ursache auf eine Spule zurück, die von ihrem alten Zwei-Rollen-Abwickler nicht korrigiert wurde. Nach dem Upgrade auf einen 7-Rollen-Präzisionsnivellierer innerhalb der Spulenverarbeitungsmaschine trat der Streifen mit einer Restkrümmung von unter 2 mm/m in den Formungsbereich ein. Die Ablehnung fiel auf 0,8 %, und die Lebensdauer der Formrollen erhöhte sich um 35 %.
3. Spannungs- und Schleifensteuerung – Die verborgenen Parameter, die die Schweißkonsistenz beeinflussen
Einer der am meisten übersehenen Faktoren in der Spulenverarbeitung ist das Spannungsmanagement zwischen dem Abwickler und der Formwalze. Inkonsistente Spannung erzeugt Streckungsvariationen (Verzerrung), die die Geradheit und den Durchmesser des geschweißten Rohres direkt verändern.
Es gibt zwei Hauptarchitekturen für kontinuierliche Rohrmühlen:
Schleifenpit-System: Ein tiefes Pit (3–5 m) mit frei hängenden Streifen Schleifen. Die Schwerkraft sorgt für eine konstante niedrige Spannung (ca. 200–500 N). Geeignet für dünne Bleche (≤3 mm) und hohe Geschwindigkeiten (bis zu 120 m/min). Erfordert eine Berechnung der Pit-Tiefe, um Beschleunigung und Verzögerung zu berücksichtigen.
Horizontaler Akkumulator (Tänzerarm-System): Ein beweglicher Wagen mit mehreren Riemenscheiben hält die Streckenspannung konstant über pneumatische oder Servosteuerung. Kompakter als Gruben und geeignet für dickere Streifen (bis zu 8 mm) bei 40–80 m/min. Die Steuerungsgüte von ±2 % Spannung reduziert die Wölbung.
Fortschrittliche Spulenverarbeitungsmaschinen integrieren das Bremsmoment des Abwicklers mit einem Echtzeit-Rückmeldung zur Schleifenposition. Zum Beispiel, wenn die Rohrmühle von 20 auf 60 m/min beschleunigt, verringert sich die Schleifenlänge vorübergehend. Eine proportional-integral-derivative (PID) Schleife passt das Motor-Drehmoment des Abwicklers innerhalb von 200 ms an, um die Position des Tänzerarms aufrechtzuerhalten und eine Zugüberlastung zu verhindern, die die Streifenränder dehnen könnte. SANSO bietet adaptive Spannungsregelungsalgorithmen, die sich basierend auf Streifenbreite und -dicke selbst einstellen und die Einrichtungszeit im Vergleich zu manuellen Bremssystemen um 50 % reduzieren.
4. Werkzeug- und Wartungsstrategien zur Maximierung der Betriebszeit der Spulenverarbeitung
Produktivitätsverluste in der Spulenverarbeitung resultieren oft aus drei vermeidbaren Problemen: Abnutzung der Nivellierwalzen, Abstumpfung der Kantenfräsmesser und Lagerausfälle im Abwicklermandrel. Die Implementierung eines datengestützten Wartungsplans reduziert ungeplante Ausfallzeiten um über 60 %.
Nivellierarbeitswalzen: Walzen mit einer Oberflächenhärte von 58–62 HRC halten typischerweise 8.000–12.000 Tonnen warmgewalztem Baustahl. Für verzinkte oder aluminierten Beschichtungen verlängern härtere Walzen (65 HRC) mit Hartmetallbeschichtung die Lebensdauer auf 20.000 Tonnen. Überprüfen Sie wöchentlich die Walzenoberfläche mit einem Profilometer; ersetzen Sie diese, wenn die Oberflächenrauhigkeit Ra 0,8 µm überschreitet, um Markierungen auf dem Streifen zu vermeiden.
Kantenfräsermesser: Rotierende Kreisfräser mit einem Durchmesser von 200–300 mm. Das Nachschärfen erfolgt basierend auf der Gesamtlinearität in Metern und nicht auf der Kalenderzeit. Eine typische Regel: Nachschärfen nach jeweils 150.000 Metern für 2 mm Material oder nach 60.000 Metern für 4 mm hochfesten Stahl. Verwenden Sie eine spezielle Messer-Schleifmaschine, die die Konzentrizität innerhalb von 0,01 mm aufrechterhält.
Mandrel-Erweiterungssegmente: Jährlich mit Hochdruckfett schmieren. Abgenutzte Erweiterungsschieber verursachen ein Gleiten des Spuleninnendurchmessers, was zu Kratzern auf der Mandrel-Oberfläche und ungleichmäßiger Rückenspannung führt. Segmente ersetzen, wenn der radiale Abstand 0,3 mm überschreitet. SANSO’s Zustandsüberwachungssystem verfolgt die Schwingungsspektren an den Entrolllagern und sendet prädiktive Warnungen 300 Stunden vor einem Ausfall, was einen geplanten Austausch während geplanter Wartungsfenster ermöglicht.
Für Rohrmühlen, die zwei Schichten betreiben, sollte eine vollständige Inspektion der Spulenverarbeitungsmaschine Folgendes umfassen:
Wöchentlich: Parallelitätsprüfung der Nivellierwalzen (innerhalb von 0,05 mm über 1.500 mm Breite).
Monatlich: Messung des Spaltmaßes der Fräsermesser (Fühllehren an 4 Punkten verwenden).
Vierteljährlich: Test der Mandrel-Erweiterungskraft (hydraulischer Druckabfall weniger als 5 % über 10 Sekunden).
5. Integration der Spulenverarbeitung mit moderner Rohrmühlenautomatisierung
Die wettbewerbsfähige Rohrherstellungsumgebung von heute erfordert den Echtzeit-Datenaustausch zwischen der Spulenverarbeitungsmaschine und den nachgeschalteten Mühlensteuerungen. Geschlossene Regelkreissysteme verbessern die Produktkonsistenz und reduzieren das Eingreifen des Bedieners.
Wichtige Integrationsmerkmale:
Rückmeldung zur Streifenbreite: Lasersensoren nach dem Kantenfräser senden Breiteninformationen (alle 500 mm) an die Positionierungsaktuatoren der Formwalzen der Rohrmühle. Wenn die Breite über ±0,1 mm abweicht, passt das System automatisch die Überlappung der Fräsermesser an.
Dickenprofilkartierung: Ein vorgelagertes Ultraschall-Dickenmessgerät zeichnet eine Dickenkarte über die Spulenbreite auf. Die Aktuatoren der Backup-Walzen des Nivelliergeräts neigen sich, um selektiv mehr Reduktion in dickeren Zonen anzuwenden und die Streifendicke vor der Formgebung auszugleichen.
Materialverfolgung: Barcode- oder RFID-Tags auf jedem Spulenlink verknüpfen die Wärme-Nummer und mechanischen Eigenschaften mit den Verarbeitungsparametern. Wenn eine neue Spulenqualität geladen wird, ruft das System das gespeicherte Rezept (Nivellierabstände, Fräserfreigaben, Spannungszielwerte) aus einer zentralen Datenbank ab.
SANSO liefert vollständig integrierte Spulenverarbeitungslinien mit OPC-UA-Konnektivität zu jeder Rohrmühlensteuerungsplattform. Ein Kunde in Südostasien, der API 5L-Rohre produziert, reduzierte die Umrüstzeit von 45 Minuten auf 14 Minuten, indem er automatisiertes Rezeptladen auf seiner Spulenverarbeitungslinie verwendete. Das System protokolliert auch Berichte über den Zustand der Streifenränder, die jedem fertigen Rohrbündel für eine vollständige Rückverfolgbarkeit beigefügt werden.
Häufig gestellte Fragen (FAQ) – Spulenverarbeitung für Rohrmühlen
Q1: Was ist der Hauptunterschied zwischen einer Spulenverarbeitungsmaschine und einer herkömmlichen Schneidlinie?
A1: Eine Schneidlinie ist dafür ausgelegt, eine breite Masterspule in mehrere schmale Streifen zu teilen, während eine Spulenverarbeitungsmaschine für Rohrmühlen sich darauf konzentriert, einen einzelnen Vollbreitenstreifen (oder bereits geschnittenen Streifen) für die Formgebung vorzubereiten. Die Verarbeitungslinie umfasst Nivellierung, Kantenfräsen (ein Durchgang pro Kante), Spannungsregelung und Schleifenakkumulation – Funktionen, die direkt eine kontinuierliche Rohrmühle speisen. Die meisten Rohrmühlen verwenden eine spezielle Spulenverarbeitungslinie anstelle eines integrierten Schneiders.
Q2: Wie berechne ich die erforderliche Richtenkapazität (Richtmaschine)
für hochfeste Stahlcoils?
A2: Die notwendige Richtenkraft
hängt von der Streckgrenze und der Dicke des Materials ab. In der Regel sollte der
Durchmesser der Arbeitswalzen der Richtmaschine (D) mindestens 10× der
Blechdicke für HSLA-Grades bis zu 700 MPa betragen. Für AHSS (≥800 MPa) muss D
15–18× der Dicke betragen, um eine Walzenverformung zu vermeiden. Darüber hinaus
sollte die Anzahl der Arbeitswalzen ≥11 für Materialien über 6 mm betragen. SANSO
stellt einen kostenlosen Rechner zur Auswahl von Richtmaschinen basierend auf
Ihrem Coil-Spezifikationsbereich zur Verfügung.
Q3: Was verursacht Wellenbildung an den Kanten des Bandes (längsgerichtete
Wellen) nach der Verarbeitung, und wie kann man das beheben?
A3:
Kantenwellen entstehen durch ungleichmäßige Korrektur des Querrohres, bei der
die Mitte des Bandes stärker gedehnt wird als die Ränder. Dies tritt häufig auf,
wenn die Backup-Walzen der Richtmaschine zu aggressiv eingestellt sind oder wenn
die Bremsenspannung des Abwicklers zu hoch ist, was dazu führt, dass die Mitte
des Bandes nachgibt. Lösung: Die Arbeitswalzen der Richtmaschine können
gekrönt werden (Mitte leicht höher) oder es können geteilte Backup-Walzen
verwendet werden, um den Druck in der Mitte unabhängig zu reduzieren. Außerdem
sollte das Bremsmoment des Abwicklers um 15–20% reduziert werden, während die
Schlaufenlänge erhöht wird.
Q4: Kann eine Coil-Verarbeitungsmaschine Coils mit
angeschweißten Führungen (Endtabs aus dem Stahlwerk) verarbeiten?
A4:
Ja, aber Sie benötigen einen Dickenüberspringer. Angeschweißte Führungen
erzeugen eine doppelte Dicke (bis zu zweimal die Grunddicke), die die Walzen
der Richtmaschine und die Schneidmesser beschädigen kann. Installieren Sie einen
kontaktlosen Dickenmesser (Laser oder Ultraschall) vor den Quetschwalzen.
Wenn eine Schweißnaht erkannt wird, öffnet das System automatisch den
Walzenabstand der Richtmaschine um 2–3 mm und verschiebt die Schneidmesser.
Nachdem die Schweißnaht passiert ist, kehren die Parameter automatisch zurück.
SANSO bietet diese Funktion standardmäßig in allen automatisierten Linien an.
Q5: Wie oft sollte ich das Material der Quetschwalzenabdeckung
ersetzen, um ein Abrutschen des Bandes zu vermeiden?
A5:
Quetschwalzen sind typischerweise mit Polyurethan (80–95 Shore A) oder
Gummi beschichtet. Ersetzen Sie sie, wenn die Oberfläche sichtbare Risse
zeigt oder wenn der Reibungskoeffizient unter 0,4 fällt. Bei täglichem
Einsatz (8 Stunden) halten Polyurethanabdeckungen 12–18 Monate. Verwenden
Sie einen Drehmomentmonitor: Wenn das Drehmoment des Quetschwalzenmotors
15% über dem Basiswert für die gleiche Blechdicke liegt, ersetzen Sie die
Abdeckungen. Gelagertes Material (Öl, Schlacke) beschleunigt den Verschleiß;
wöchentliche Reinigung mit einem Lösungsmittel verlängert die Lebensdauer um
30%.
Q6: Was ist die maximal zulässige Krümmung im bearbeiteten
Band für die Herstellung von geraden geschweißten Rohren?
A6:
Für runde Rohre bis 100 mm Außendurchmesser sollte die Krümmung ≤2 mm
über 5 Meter Bandlänge betragen. Für größere Durchmesser (200–500 mm)
muss die Krümmung ≤1 mm pro 5 Meter betragen. Eine Krümmung über diesen
Werten verursacht, dass das Band in den Formwalzen spiralisiert, was eine
spiralförmige Schweißnaht anstelle einer geraden Naht erzeugt. Korrigieren
Sie die Krümmung, indem Sie die Walzenneigung der Richtmaschine anpassen
oder eine aktive Lenkführung installieren, die das Band kurz vor dem
Formabschnitt seitlich verschiebt.
Q7: Ist es möglich, einen bestehenden Abwickler mit
automatischer Coil-Zentrierung nachzurüsten (ohne die gesamte Maschine
zu ersetzen)?
A7: Ja. Es sind Nachrüstkits erhältlich, die
zwei hydraulische Zylinder enthalten, die eine gleitende Basis
vorantreiben, sowie zwei fotoelektrische Sensoren an den Coil-Rändern.
Der Controller misst die Coil-Versetzung und verschiebt die gesamte
Abwicklerwagen (oder den Mandrel), um das Band vor dem Zuführen zu
zentrieren. Diese Nachrüstung reduziert das Wandern der Kanten um 90%
und amortisiert sich typischerweise in 6–8 Monaten durch reduzierte
Abfälle und weniger Walzenverschleiß. SANSO bietet Nachrüstkits für die
meisten großen Abwicklermarken an.
Müssen Sie Ihren Workflow zur Vorbereitung von Coils verbessern, um eine bessere Rohrqualität und niedrigere Ausschussraten zu erzielen? Fordern Sie eine umfassende Bewertung der Leistung Ihrer bestehenden Coil-Verarbeitungsmaschine an. SANSO-Ingenieure bieten Vor-Ort-Audits, Spannungsanalysen und Kalibrierungsdienste für Richtmaschinen an.
Vervollständigen Sie das Anfrageformular unten oder kontaktieren Sie unser technisches Vertriebsteam, um ein maßgeschneidertes Angebot zu erhalten, das die Gerätespezifikation, den Automatisierungsgrad und die voraussichtliche Kapitalrendite basierend auf Ihrem jährlichen Coil-Verbrauch umfasst. Beginnen Sie noch heute mit der Produktion fehlerfreier Streifen für Ihre Rohrmühle.
Senden us your coil dimensions and target tube range for a no-obligation system design.
Artikeltags:
Verwandte Nachrichten
More Kategorie
Beliebte Artikel
-
 Wie man den richtigen Abwickler für Ihr geschweißtes Rohrherstellungswerk auswählt
-
 Hochpräzisions-Abwickler- und Richtsysteme: Industrielle Auswahl- und Einrichtungsanleitung
-
 Fliegende Kaltkreissäge vs. Reibungssäge: Welche ist die richtige für Ihr Rohrwerk?
-
 ERW-Rohrmühle: Der vollständige Leitfaden für Technik und Prozesse
-
 Top 7 globale ERW-Rohrmühlenmaschinenhersteller: Wer baut die besten?
Neue Artikel
Beliebte Tags
