
Startseite > Blogs > Hochkapazitäts-Streifenverarbeitung: Automatische Abwickelmaschinen-Entwicklung und Auswahl
Hochkapazitäts-Streifenverarbeitung: Automatische Abwickelmaschinen-Entwicklung und Auswahl
2026-08-20
Die Herstellung von kontinuierlich geschweißten Rohren erfordert eine stabile, präzise Coil-Zuführung am vorderen Ende der Walzlinie. Rohstahlcoils, die oft zwischen 5 und 30 metrischen Tonnen wiegen, stellen aufgrund von Rückfederkräften, schwerer Rotationsmasse und Anforderungen an die Oberflächenqualität erhebliche Handhabungsherausforderungen dar. Wenn das Laden des Rohmaterials die Produktion stoppt oder Streifenalignierungsfehler verursacht, sinkt der Gesamtdurchsatz der Anlage schnell. Die Implementierung einer schweren automatischen Abwickelmaschine im Eingangsbereich löst diese mechanischen Verzögerungen, indem sie die Coil-Positionierung, die Mandrel-Erweiterung und das Material-Einfädeln in die Eingangs-Schere und den Endschweißer automatisiert.
Moderne Rohrmühlen arbeiten mit erhöhten Liniengeschwindigkeiten, wodurch die Materialkontinuität ein zentraler Faktor für die Anlagenleistung wird. Maschinenbediener müssen hochfesten Kohlenstoffstahl, Edelstahl oder verzinkte Coils handhaben, ohne strukturelle Schäden an den Streifenrändern zu verursachen oder Maschinenvibrationen einzuführen. Die Untersuchung der strukturellen Ingenieurtechnik, der hydraulischen Systeme, der Steuerungslogik und der Gerätespezifikationen hilft den Walzwerkmanagern, die richtige Abwickelkonfiguration für ihre spezifischen Produktionsanforderungen auszuwählen.
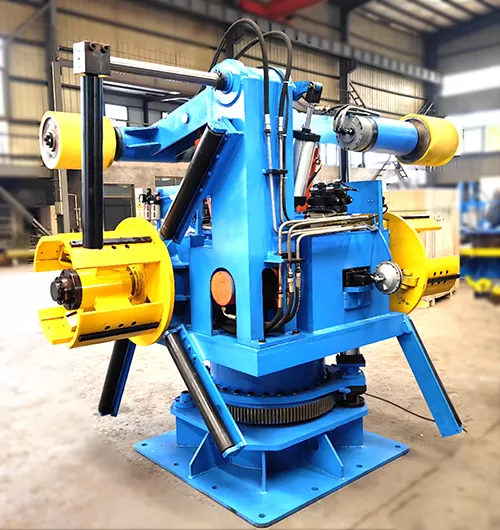
Mechanische Architektur und zentrale Betriebskomponenten
Der Eingangsbereich einer Streifenverarbeitungsanlage basiert auf einem starren Strukturrahmen, der in der Lage ist, schwere freitragende Lasten zu tragen. Die primären Strukturkomponenten sind so konstruiert, dass sie dynamische Kräfte absorbieren, die während der Hochgeschwindigkeits-Abrolloperationen und Notbremsereignisse entstehen.
Hydraulischer Coil-Ladewagen
Das manuelle Laden schwerer Stahlcoils auf ein Abwickelmandrel führt zu längeren Ausfallzeiten und Sicherheitsrisiken. Ein automatisierter hydraulischer Coil-Wagen fährt horizontal auf im Boden eingelassenen Schienen, um Coils direkt vom Lagergestell zum Abwickelmandrel zu transportieren. Kontrollierte vertikale hydraulische Hubzylinder richten den Innendurchmesser (ID) des Coils mit der zentralen Achse des Mandrels aus. Diese präzise Positionierung eliminiert manuelles Riggings, schützt die Mandrel-Oberfläche vor Aufprallschäden und reduziert die Zykluszeit zwischen Coil-Wechseln auf weniger als drei Minuten.
Expansionsmandrel-Mechanismus
Das zentrale Mandrel muss den Innendurchmesser des Stahlcoils sicher greifen, um ein Abrutschen während der Beschleunigung und des Bremsens zu verhindern. Hydraulische Expansionssysteme nutzen eine zentrale Zugstange, die an gleitenden Keilsegmenten oder schweren Kippmechanismen befestigt ist. Wenn der hydraulische Zylinder den Keil zieht, dehnen sich vier oder vierteilige segmentierte Platten nach außen aus und üben gleichmäßigen radialen Druck auf die inneren Coil-Wicklungen aus. Gummi- oder Polyurethanpolster werden häufig auf den expandierenden Segmenten installiert, wenn empfindliche Materialoberflächen wie Aluminium, Messing oder polierter Edelstahl verarbeitet werden, um interne Coil-Beschädigungen zu verhindern.
Snubberarm und Abziehertisch-Assembly
Dickwandige Stahlcoils behalten eine hohe elastische Erinnerung und neigen dazu, sich heftig zu öffnen, sobald die äußeren Haltegurte geschnitten werden. Ein hydraulischer Snubberarm, ausgestattet mit einer motorbetriebenen Presswalze, senkt sich auf den äußeren Umfang des Coils, um den äußeren Wickeldruck aufrechtzuerhalten. Gleichzeitig erstreckt sich eine hydraulische Abziehklinge unter das äußere Streifenende und führt die Vorderkante nach oben in eine Reihe von abflachenden Walzen. Diese automatisierte Einfädelsequenz eliminiert das manuelle Biegen des Streifens und schützt die Bediener, während Material in nachgelagerte Nivellierungsgeräte gefüttert wird.
Behebung von Streifenfütterungsinstabilität und Ausfallzeiten im Nachgang
Betriebliche Engpässe in Rohrmühlen resultieren häufig aus unregelmäßiger Spannungsregelung während des Abwickelns. Unzureichender Rückspannung führt zu lockeren Wicklungen, Materialteleskopierung und Fehlstellungen an den Formwalzenständen. Die Integration einer richtig dimensionierten automatischen Abwickelmaschine gewährleistet eine gleichmäßige Streifen-Geometrie vom ersten äußeren Wickel bis zum Kern der Spule.
Dynamische Bremssysteme spielen eine entscheidende Rolle bei der Spannungsaufrechterhaltung. Pneumatische Mehrscheibenbremsen oder geschlossene AC-regenerative Antriebsmotoren üben kontinuierliches entgegengesetztes Drehmoment auf die Wellenachse aus. Während des Hochgeschwindigkeitsbetriebs passt sich das Bremsdrehmoment dynamisch basierend auf den Spulendurchmesserberechnungen an, die von distanzmessenden Ultraschallsensoren oder Laser-Rückmeldesystemen bereitgestellt werden. Wenn der Spulendurchmesser abnimmt, verringert sich die Bremskraft proportional, um übermäßige Zugbelastungen auf den Streifen zu verhindern.
Die Synchronisation mit nachgelagerten Schleifenakkumulatoren stellt eine weitere wichtige mechanische Verbindung dar. In der kontinuierlichen Rohrproduktion speichern Streifenakkumulatoren ausreichend Material, um das Endschweißen aufeinanderfolgender Spulen zu ermöglichen, ohne die Formmühle anzuhalten. Der Abwickler muss nach einem Spulenanschluss schnell beschleunigen, um den Akkumulatorkorb oder die horizontale Schleife wieder aufzufüllen. Fortschrittliche Vektorantriebe ermöglichen es dem Wellenmotor, während des Einfädelns sanft zwischen dem Positionsregelungsmodus und dem Drehmomentregelungsmodus während der Hochgeschwindigkeitsausgabe zu wechseln.
Einzelwellen- vs. Doppelkopfkonfigurationen
Die Auswahl der optimalen Abwickelplattform hängt stark vom angestrebten Produktionsvolumen, dem verfügbaren Platz und der Häufigkeit des Materialwechsels ab. Strukturelle Designs fallen im Allgemeinen in zwei Kategorien: Einzelkopf Abwickler mit bodenmontierten Spulenwagen und Doppelkopf-Indexabwickler.
Einzelkopf-Systeme: Nutzen eine einzelne, freitragende Welle, die an einem stationären Grundrahmen montiert ist. Spulen werden nacheinander mit einem Hilfs-Hydraulikspulenwagen geladen. Diese Konfiguration bietet hohe strukturelle Steifigkeit, was sie ideal für extrem schwere Spulen (20 bis 35 Tonnen) und die Verarbeitung von extra dicken Wandstreifen macht.
Doppelkopf-Indexsysteme: Verfügen über zwei gegenüberliegende Wellen, die auf einem 180-Grad drehbaren Basisturm montiert sind. Während eine Welle aktiv Streifen in die Rohrmühle einspeist, lädt der Bediener eine frische Spule auf die hintere Welle. Sobald die aktive Spule erschöpft ist, indexiert der Turm um 180 Grad und bringt die neue Spule sofort in die Durchlauflinie. Dieses Design minimiert die Stillstandszeit der Linie und ist die bevorzugte Wahl für die Herstellung von Rohren mit hoher Geschwindigkeit und leicht bis mittelstarker Wandstärke.
Die Wahl einer automatischen Abwickelmaschine, die als Doppelkopf-Einheit konfiguriert ist, erhöht die Gesamteffizienz der Anlagen (OEE) erheblich bei Linien, die kurze Spulenlängen oder schnell wechselnde Produktabmessungen verarbeiten.
Integration von SANSO-Systemen in moderne geschweißte Rohrleitungen
Präzise mechanische Integration stellt sicher, dass das Streifenmaterial ohne Winkelverzerrung oder seitliche Versetzung in den Formungsbereich eintritt. Ingenieurteams, die SANSO-Abwickelgeräte installieren, konzentrieren sich auf die starre Basisausrichtung, Fundamentverankerung und einheitliche Kommunikationsprotokolle.
Laser-Ausrichtungstechniken etablieren eine exakte Mittellinie über die gesamte Linie – vom Abwickler-Basis, über den Streifenverbinder, den Akkumulator und die Eingangsführung der Formmühle. Selbst geringfügige Winkelabweichungen an der Abwicklerachse führen zu asymmetrischer Randdehnung, die Dreh- und Wölbungsfehler in geschweißten Rohrprofilen verursacht. Die Designs von SANSO-Geräten integrieren Feinjustierschrauben und schwere Unterplatten, um eine präzise Nivellierung und axiale Ausrichtung während der Installation zu vereinfachen.
Die Automatisierungslogik bildet die betriebliche Brücke zwischen der Abwickelhardware und den Linienmanagementcontrollern. Industrielle Ethernet-Protokolle (wie PROFINET oder EtherNet/IP) verbinden die Abwickler-PLC mit nachgeschalteten Antriebstechnikern. Sensorfeedback überwacht den Durchmesser der Spule, die Liniengeschwindigkeit, den hydraulischen Druck, die Position des Streifenendes und die Bremsentemperatur in Echtzeit. Automatische Spulenzentriersysteme nutzen fotoelektrische Kantensensoren, die am Rahmen des Spulenwagens montiert sind, um das eingehende Material auf der Maschinenpasslinie vor dem Laden des Mandrels zu zentrieren.
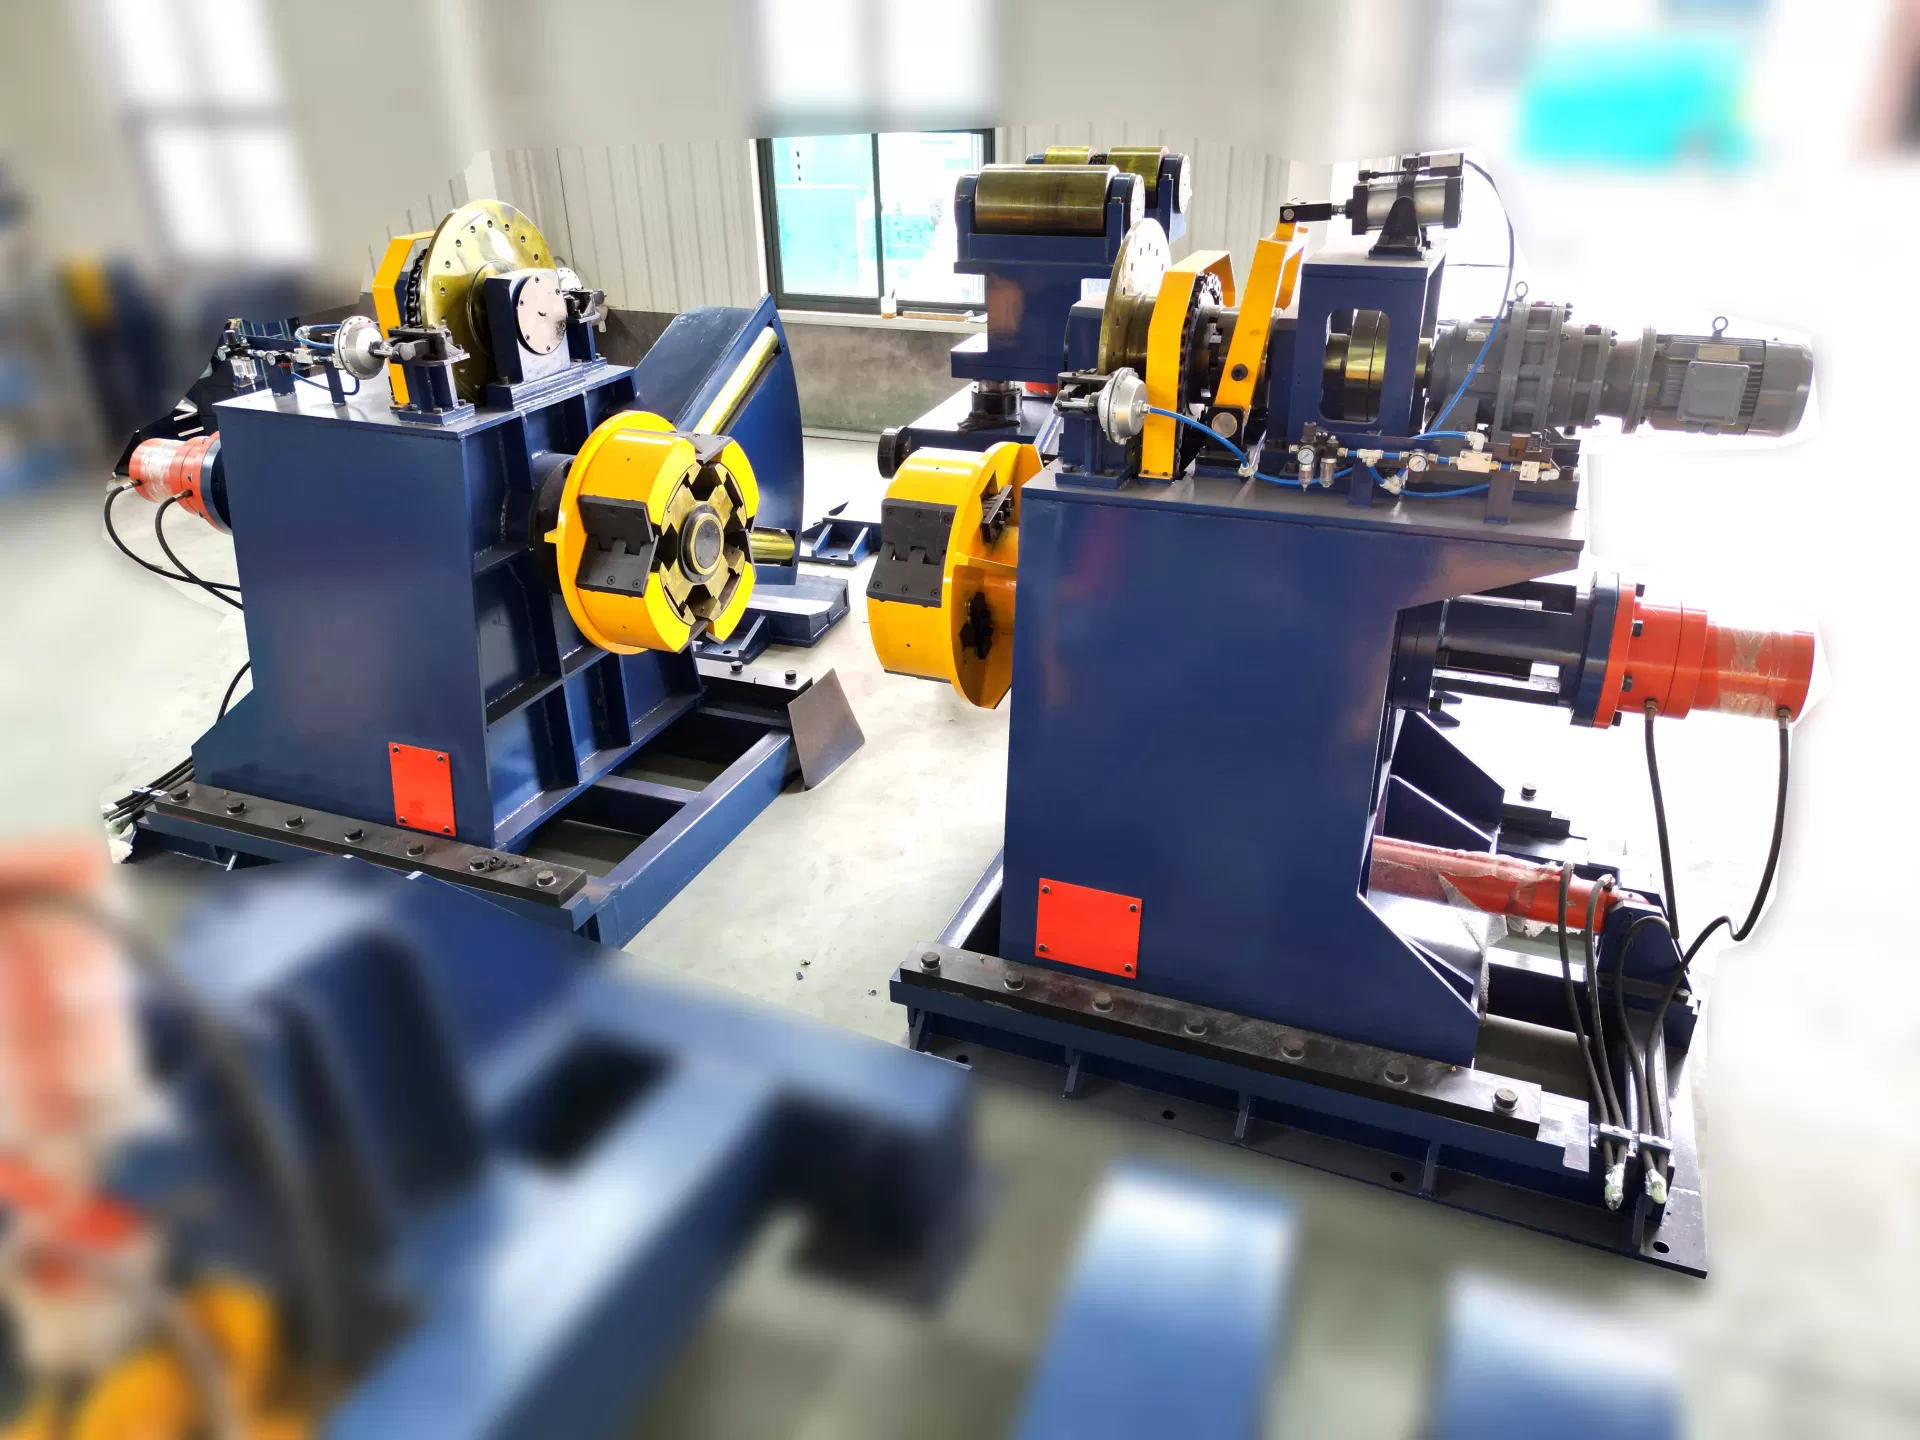
Mechanische Evaluierungsparameter für die industrielle Beschaffung
Die Ingenieure der Anlage müssen die betrieblichen Anforderungen sorgfältig mit den technischen Grenzen der Ausrüstung abgleichen, wenn sie einen Abwickler spezifizieren. Unstimmigkeiten zwischen den Maschinenfähigkeiten und den Materialanforderungen führen zu struktureller Ermüdung des Rahmens, hydraulischer Überhitzung oder Stillstand des Antriebsmotors des Abwicklers.
Die primären Spezifikationskriterien umfassen:
Maximale Spulengewichtskapazität: Berechnet mit Sicherheitsfaktoren, die den maximalen Lastgrenzen von Kränen oder Gabelstaplern entsprechen (z. B. 5.000 kg bis 30.000 kg).
Streifenbreitenbereich: Die strukturelle Länge der Mandrel-Expansionsegmente muss die minimalen und maximalen Streifenbreiten abdecken (z. B. 100 mm bis 1.500 mm).
Materialdicke und Streckgrenze: Material mit schwerem Querschnitt erfordert höheren hydraulischen Expansionsdruck, stärkeren Abstützkraft und höheres Bremsmoment.
Expansionsbereich: Standard-Innendurchmesser liegen typischerweise zwischen 480 mm und 520 mm, mit optionalen Expansionsadaptern, die die Abdeckung auf 610 mm oder 760 mm für große strukturelle Walzspulen erweitern.
Liniengeschwindigkeitsbewertung: Die Abwickelgeschwindigkeiten müssen die maximalen Anforderungen an die Geschwindigkeit der Formwalze überschreiten, um eine schnelle Nachfüllung der Schleifen zu ermöglichen (z. B. 0 bis 120 Meter pro Minute).
Eine ordnungsgemäße Anpassung einer automatischen Abwickelmaschine an das genaue Spulengewicht, die Breite und die Dicke verhindert übermäßigen mechanischen Verschleiß, reduziert die Temperatur des Hydraulikfluids und verlängert die Lebensdauer der gesamten Linie.
Häufig gestellte Fragen
Q1: Wie erhöht ein hydraulischer Spulenwagen die Effizienz beim Laden von Streifen?
A1: Ein hydraulischer Spulenwagen, der auf Bodenrails motorisiert ist, richtet schwere Stahlspulen vor und hebt sie an, um die zentrale Achse des Abwicklermandrels auszurichten. Dies automatisiert die Positionierung, vermeidet Wartezeiten des Krans, verhindert Schäden an den Mandrelsegmenten und verkürzt die Intervalle für das Nachladen von Spulen.
Q2: Welcher Mechanismus verhindert, dass hochfeste Stahlspulen beim Schneiden der Bindegurte gefährlich abwickeln?
A2: Ein oben montierter hydraulischer Dämpferarm übt direkten Druck nach unten auf die äußere Wicklung der Spule über eine motorbetriebene Rolle aus. Diese mechanische Klammerung verhindert ein gewaltsames Zurückspringen der Spule und hält das Material fest gewickelt, während die Bedienmannschaften die Sicherungsbänder schneiden.
Q3: Wie passt sich die Mandrel-Expansion an unterschiedliche innere Spulendurchmesser an?
A3: Die Mandrel-Expansion wird von einem zentralen hydraulischen Zylinder angetrieben, der interne gleitende Keile oder Verbindungsarme nach außen drückt. Für Spulen mit größeren Innendurchmessern werden robuste, aufschraubbare Verlängerungsschuhe an den segmentalen Expansionsplatten angebracht, um den effektiven Durchmesser zu erhöhen.
Q4: Was verursacht Kantenbeschädigungen während des Abwickelns und wie kann
es vermieden werden?
A4: Kantenbeschädigungen resultieren typischerweise aus
starker axialer Fehlstellung zwischen dem Abwickelmandrel und den
nachgeschalteten Eintrittsführungen oder aus unkontrolliertem
Coil-Teleskopieren. Präzises Lasernivellieren während der Installation,
dynamische seitliche Ausrichtungssysteme und ordnungsgemäße
Rückspannbremsen verhindern Kantenverformungen.
Q5: Warum ist die dynamische
Bremsmomentregelung bei Hochgeschwindigkeits-Rohrmühlen-Abwicklern notwendig?
A5:
Während sich die Stahlspule abwickelt, verringert sich ihr effektiver äußerer
Radius kontinuierlich. Wenn das Bremsmoment konstant bleibt, steigt die
Bandspannung proportional an, was potenziell dünnwandiges Material
dehnen kann. Die dynamische Bremsung reduziert automatisch das Bremsmoment,
wenn Sensoren einen abnehmenden Spulendurchmesser erkennen, und hält die
Bandspannung stabil.
Reichen Sie Ihre Projektparameter für maßgeschneiderte Ingenieurdienstleistungen ein
Die Auswahl von langlebigen, hochpräzisen Front-End-Geräten ist entscheidend für die Maximierung des Ertrags der Rohrmühle und die Beseitigung unbezahlter Stillstände. SANSO entwirft robuste Maschinen zur Coil-Handhabung, die auf schwere industrielle Umgebungen, anspruchsvolle Einsatzzyklen und strenge Toleranzstandards zugeschnitten sind.
Wenn Sie eine neue geschweißte Rohrproduktionslinie planen oder einen bestehenden Eingangsbereich aufrüsten, senden Sie noch heute Ihre technische Anfrage an die Ingenieure von SANSO. Geben Sie Ihr detailliertes Spulengewicht, Bandbreite, Materialdicke, Streckgrenze und Anforderungen an die Liniengeschwindigkeit an, um ein detailliertes Ingenieurangebot und ein individuelles Maschinenangebot zu erhalten.
Artikeltags:
Verwandte Nachrichten
More Kategorie
Beliebte Artikel
-
 Wie man den richtigen Abwickler für Ihr geschweißtes Rohrherstellungswerk auswählt
-
 Hochpräzisions-Abwickler- und Richtsysteme: Industrielle Auswahl- und Einrichtungsanleitung
-
 Fliegende Kaltkreissäge vs. Reibungssäge: Welche ist die richtige für Ihr Rohrwerk?
-
 ERW-Rohrmühle: Der vollständige Leitfaden für Technik und Prozesse
-
 Top 7 globale ERW-Rohrmühlenmaschinenhersteller: Wer baut die besten?
Neue Artikel
Beliebte Tags
