
Startseite > Blogs > 5 Möglichkeiten, wie ein manueller Abwickler die Effizienz in kleinen bis mittelgroßen Rohrwerken verbessert
5 Möglichkeiten, wie ein manueller Abwickler die Effizienz in kleinen bis mittelgroßen Rohrwerken verbessert
2026-08-20
In der hochpräzisen Herstellung von geschweißten Rohren und bei Walzprofilierungsoperationen bestimmt die Handhabung des Eingangsmaterials den kontinuierlichen Schwung der gesamten Millenlinie. Rohstahlcoils, die von kaltgewalztem Kohlenstoffstahl bis hin zu hochfesten Edelstahllegierungen reichen, erfordern ein stetiges, kontrolliertes Abwickeln, bevor sie in die Formpassrollen, Hochfrequenz-Induktionsschweißgeräte und Größenstände eintreten. Während vollautomatisierte hydraulische Systeme die ultra-hochgeschwindigkeits Produktion dominieren, bietet die Nutzung eines manuellen Abwicklers eine wirtschaftliche, robuste und zuverlässige Lösung für Rohrmühlen mit leichtem bis mittlerem Querschnitt, Profilierungsanlagen und gezielte Produktionsläufe.
Streifen-Spannungsanomalien an der Eingangsphase verursachen Fehlfütterungen, Kantenschäden und vorzeitigen Verschleiß der Walzwerkzeuge. Ein reibungsloses Abwickeln des Streifens ohne komplexe hydraulische Schaltungen oder elektrische Antriebseinheiten hängt von der mechanischen Integrität ab. Die Bewertung der Steifigkeit des Strukturrahmens, der Ausdehnungsmechanik, des Reibungsbremsmoments und der Streifenjustierungsprotokolle ermöglicht es den Mühlenleitern und Werkstechnikern, nahtlose Materialzuführungen aufrechtzuerhalten, während die Investitionsausgaben und die laufenden Wartungskosten minimiert werden.
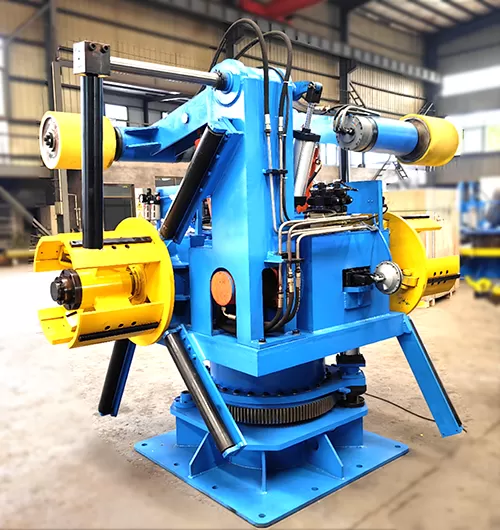
Strukturelle Architektur und mechanische Funktionalität
Der Hauptzweck der Coil-Lastenausrüstung besteht darin, Rohstahlrollen intern zu sichern und ein reibungsloses rotierendes Abwickeln unter kontrolliertem Widerstand zu ermöglichen. Der Betrieb eines manuellen Abwicklers basiert auf einfacher mechanischer Physik anstelle von Fluidkraft oder elektrischer Synchronisation. Die strukturelle Stabilität beginnt mit einer stark geschweißten Stahlbasis, die so konzipiert ist, dass sie sicher am Werkstattboden verankert ist und Drehmoment, exzentrische Belastung und axiale Vibrationen während des Hochgeschwindigkeitsbetriebs absorbiert.
Im Zentrum der Einheit befindet sich die Hauptspindel, eine hochfeste, geschmiedete Stahlachse, die auf robusten, konischen Rollenlagern montiert ist. Diese Lager bewältigen erhebliche radiale Kräfte durch das Gewicht der Coil sowie axiale Kräfte, die während der Justierungsanpassungen erzeugt werden. Vom Spindel ist ein sich ausdehnender Mandrel abgehängt, der typischerweise aus drei oder vier segmentierten Stahlbogenstücken besteht.
Mandrel-Ausdehnungsmechanik
Die Coil-Klemmung basiert auf mechanischer Keilausdehnung. Die Bediener drehen manuell eine externe Antriebsschraube oder eine mechanische Kurbel, die an der Vorderseite des Spindelhubes positioniert ist. Das Drehen dieser zentralen Achse zieht oder drückt interne Keilblöcke entlang geneigter Schlittenbahnen. Während sich diese Keile entlang der Achse bewegen, drücken sie die Mandrel-Segmente einheitlich nach außen.
Symmetrische radiale Ausdehnung: Gleichmäßige Bewegung nach außen über alle Segmente sorgt dafür, dass der innere Durchmesser der Coil gleichmäßig gegriffen wird, ohne lokale Deformation der inneren Wicklungen zu verursachen.
Manuelles Verriegelungsmoment: Schraubengewindehebel bieten starke mechanische Klemmkraft, die schwere Metallcoils während der vollen Drehgeschwindigkeiten fest zentriert auf der Spindel hält.
Breiter Greifbereich: Einstellbare Kieferausdehnung passt sich unterschiedlichen inneren Durchmessern der Coil in der Mühle an, ohne Adapterringe oder maßgeschneiderte Hülsen zu benötigen.
Mechanische Bremsung und Spannungsregelung
Da nicht angetriebenes Abwickelgerät auf die nachgeschaltete Formmühle oder den Durchzugsflachstähler angewiesen ist, um den Streifen zu ziehen, ist die Kontrolle der Rotationsträgheit wichtig. Ohne dynamischen Widerstand verursacht die Coil-Masse eine Überrotation während der Verzögerung der Mühle, was zu lockeren Wicklungen, Materialverwicklungen oder gefährlichem Streifenrutschen führt.
Ein manueller Abwickler verwendet ein einstellbares Reibungsbremssystem, das an der Hauptspindelachse befestigt ist. Diese Anordnung besteht im Allgemeinen aus einer Bremsplatte oder -trommel aus Gusseisen, die von hochreibenden Verbundpads oder einem schweren Reibungsband geklemmt wird. Die Bediener stellen die Bandspannung manuell über ein federbelastetes mechanisches Handrad ein. Das Anziehen der Feder erhöht die Klemmkraft auf die Bremsplatte und erzeugt einen präzisen Widerstand gegen das Bandziehen. Dieser einfache Mechanismus verhindert das Überlaufen der Spule und sorgt für eine gleichmäßige Bandflachheit über die Einführungsführungen.
Strategische Integration in geschweißte Rohrproduktionslinien
Die Integration von Abwicklungsanlagen in eine kontinuierliche Rohrmühle erfordert eine exakte Ausrichtung entlang der Mühlenmittelachse. Eine Fehlstellung zwischen dem Abwickelstand und dem ersten Formungsgang führt zu Wellenbuckeln, Krümmungsfehlern und ungleicher Spannungsverteilung während des Hochfrequenzschweißens.
Am Kopf der Mühlenlinie positioniert, dient ein manueller Abwickler als das primäre Abwicklungszentrum, das Material direkt in End-Schweißgeräte, Bandakkumulatoren oder Nivellierungseinheiten einspeist. Maschinenhersteller wie SANSO entwerfen kranartige Spindeln, die auf gleitenden Bettgestellen montiert sind. Diese einstellbaren Gestelle bewegen sich seitlich entlang präziser Nutführungen über eine manuelle Spindel, sodass die Bediener Mikroeinstellungen des Bandpfades vornehmen können, ohne die schwere Spulenlast abzunehmen.
Materialhandhabung über Bandprofile
Verschiedene Banddimensionen und Materialqualitäten üben einzigartige physikalische Kräfte auf die Eingangsmaschinen aus. Das Verständnis der Materialdynamik gewährleistet eine stabile Zuführung über die Produktionslinien:
Stahlband mit niedrigem Kohlenstoffgehalt: Bietet vorhersehbare Duktilität; erfordert eine konstante Bremskraft, um die Ausrichtung des Mittelgangs durch die ersten Abbauwalzen aufrechtzuerhalten.
Edelstahllegierungen: Verfügt über hohe Oberflächenfinish-Standards und erhöhte Streckgrenze; erfordert nicht-kratzende Mandrel-Segmentabdeckungen und präzisen Rückzug, um Oberflächenkratzer zu vermeiden.
Galvanisierte und beschichtete Stähle: Erfordert eine glatte Klemmen, um das Abblättern von Schutzbeschichtungen von den inneren Spulenwicklungen während der Ausdehnung zu vermeiden.
Bewertung von Lastmechanik, Reibungskontrolle und Ergonomie
Die Auswahl geeigneter Spulenhandhabungsgeräte erfordert die Bewertung der strukturellen Lastgrenzen im Vergleich zu den betrieblichen Ergonomien. Kragende Wellen erfahren extreme Biegemomente am hinteren Lagergehäuse. Die Berechnung von Scherkräften und Durchbiegungsgrenzen gewährleistet eine langfristige betriebliche Zuverlässigkeit ohne Wellenversagen oder Spindelsenkung.
Beim Laden einer Stahlspule auf ein unmotorisiertes Mandrel schieben die Bediener die Spule axial auf die zusammengeklappten Segmente mit einem Kran, einem C-Haken oder einem Gabelstapler. Die Systemgeometrie muss diese kragenden Lasten ohne strukturelle Durchbiegung unterstützen, die das Bandtracking in die nachgelagerten Nivellierungswalzen verzerren könnte.
Aus der Perspektive der Betriebssicherheit reduziert die manuelle mechanische Ausdehnung die Abhängigkeit von Hochdruckhydraulikleitungen, wodurch das Risiko von Flüssigkeitslecks, thermischer Ölverschlechterung und elektrischen Pumpenleistungsanforderungen beseitigt wird. Schwerlastmechanische Drucklager innerhalb der Ausdehnungsschraubenbaugruppe reduzieren den körperlichen Aufwand für die Linienbediener und ermöglichen ein schnelles Laden der Spule während der Umstellungen.
Vergleich von Manuellen Abwicklern mit motorisierten Hydraulischen Abwicklern
Die Auswahl des optimalen Spuleneingangssystems hängt von den Arbeitszyklen, der Banddicke, dem Spulengewicht und der geplanten Liniengeschwindigkeit ab. Während hydraulische automatisierte Abwickelspulen für ultra-schwere, hochgeschwindigkeits Anwendungen geeignet sind, bieten unmotorisierte Systeme spezifische mechanische und betriebliche Vorteile für bestimmte Rohrmühlenkonfigurationen.
Kapital- und Wartungskosten: Unmotorisierte mechanische Einheiten erfordern deutlich geringere Anfangsinvestitionen. Ohne hydraulische Antriebseinheiten, proportionale Ventile oder komplexe elektrische Schaltkästen konzentriert sich die routinemäßige Wartung hauptsächlich auf das Fetten der Lager und den Austausch von Reibbelägen.
Betriebliche Einfachheit: Einfache mechanische Anpassungen eliminieren Software-Fehlerbehebung, Sensor-Neukalibrierung oder den Wiederaufbau von hydraulischen Dichtungen und maximieren die produktive Betriebszeit der Anlage.
Flächeneffizienz: Ohne externe hydraulische Tanks und Steuerschränke passen unmotorisierte Einheiten kompakt in begrenzte Produktionsflächen und sind ideal für spezialisierte Profillinien.
Geschwindigkeits- und Dickenbeschränkungen: Angetriebene hydraulische Systeme sind hervorragend geeignet für den Umgang mit schweren Plattenwickeln, die eine Dicke von über 6 mm überschreiten, oder Linien, die über 60 Meter pro Minute arbeiten. Unmotorisierte Reibungs-Zugvorrichtungen arbeiten am besten mit Streifen mittlerer bis leichter Dicke, bei denen die Zugkräfte im Nachlauf die Hauptspindelbaugruppe leicht drehen.
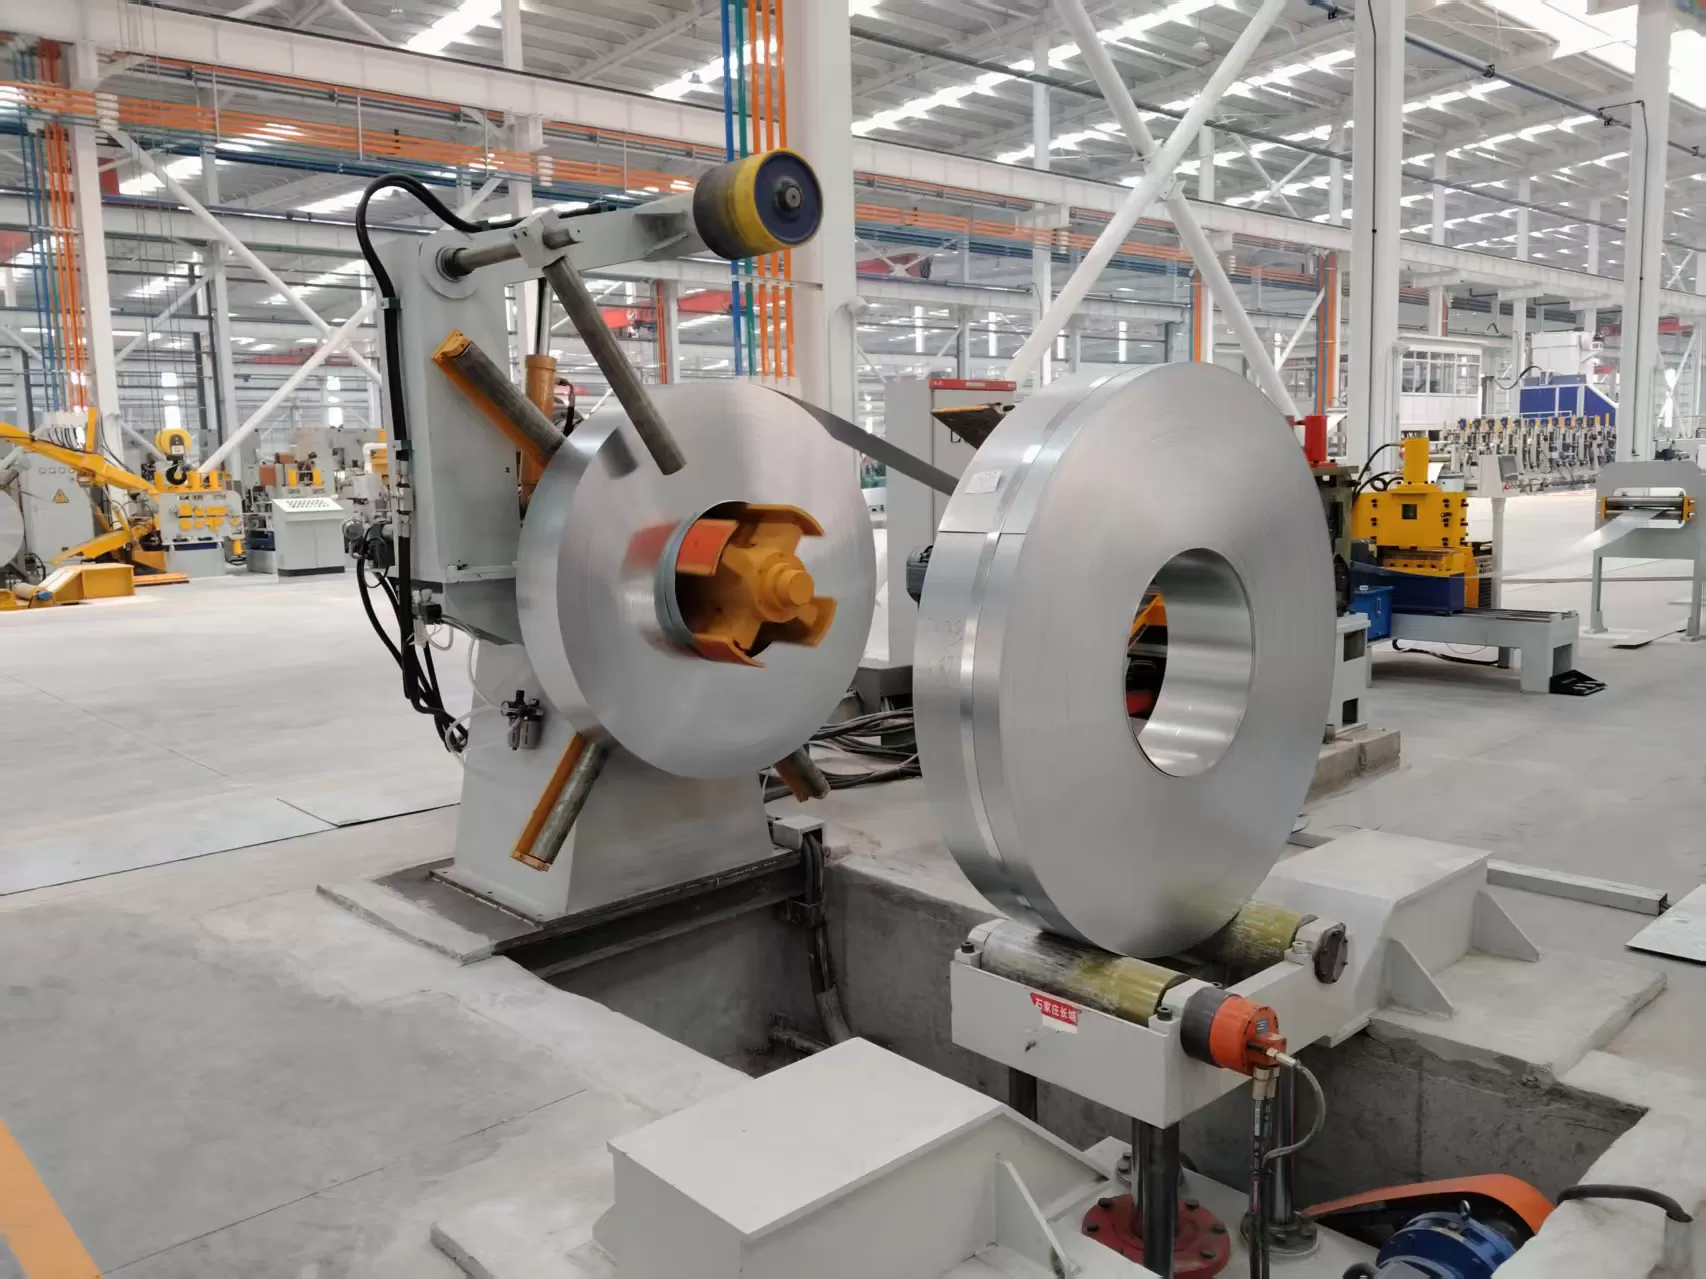
Auswahlparameter für die Beschaffung von Rohrmühlen
Die Spezifizierung der richtigen Ausrüstung erfordert eine Abstimmung der Maschinenfähigkeiten mit den aktuellen und zukünftigen Anforderungen an die Streifenverarbeitung. Mechanische Ausfälle resultieren oft aus der Kombination von leichten Abrollständen mit schweren Produktionsanforderungen.
Ingenieure und Beschaffungsteams sollten die folgenden strukturellen Kriterien bewerten:
Maximale Nutzlastkapazität: Die technischen Spezifikationen konzentrieren sich auf eine robuste Stahlplattenkonstruktion, die in der Lage ist, die Zielwickelgewichte zu tragen, die typischerweise zwischen 1,5 und 5 metrischen Tonnen für manuelle Aufbauten liegen.
Erweiterungsbereich des inneren Durchmessers (ID) der Wickel: Der Ausdehnungsweg des Mandrels muss Standardkernwickel der Mühle (z.B. 460 mm bis 520 mm) aufnehmen, ohne dass maßgeschneiderte Adapter erforderlich sind.
Maximale Freigabe des äußeren Durchmessers (OD): Die Höhe vom Boden zur Mittellinie muss volle Durchmesserwickel mit ausreichendem Sicherheitsabstand über den Bettplatten aufnehmen.
Maximale Streifenbreite: Die Länge des Mandrelsegments muss den breitesten auf der Rohrmühle verarbeiteten Streifen vollständig unterstützen, um ein Durchhängen der Kanten oder ungleichmäßige Spannung zu verhindern.
Bremsmomentfähigkeit: Schwerlast-, federbelastete Reibungsband- oder Scheibenbaugruppen müssen ausreichende Haltekraft liefern, um volle Durchmesserwickel ohne Überlaufen zu stoppen.
Häufig gestellte Fragen
F1: Wie hält ein manueller Abwickler die konstante
Streckenanspannung ohne einen elektrischen Antriebsmotor?
A1: Die
Spannung wird mechanisch durch nachgelagerte Verarbeitungseinrichtungen,
wie eine Rollformmaschine oder einen Streifenrichtapparat, erzeugt, die
den Stahlstreifen nach vorne ziehen. Die unmotorisierte Rolle verwendet eine
verstellbare mechanische Reibungsbremse – die federbelastete
Beläge oder ein Bremsband auf der Hauptspindelwelle nutzt – um
kontrollierten Widerstand gegen diese Zugkraft anzuwenden. Diese Rückspannung
hält den Metallstreifen flach, straff und ausgerichtet, ohne Motorsteuerung.
Q2: Was ist die maximale praktische Spulengewichtskapazität für eine
unmotorisierte Abwickelrolle?
A2: Manuelle Erweiterungs- und unmotorisierte
Zugvorrichtungen arbeiten effizient mit Spulengewichten von bis zu 3 bis 5 metrischen
Tonnen. Über dieses Gewicht hinaus steigt das physische Drehmoment, das benötigt wird,
um die Erweiterungsschraube zu drehen, und die Zugkraft, die vom nachgeschalteten
Walzwerk erforderlich ist, um die stationäre Spuleninertie zu überwinden, kann
zum Rutschen von Streifen oder zum Dehnen von dünnwandigen Materialien führen.
Q3: Wie erweitern die Bediener die
Mandrel-Segmente innerhalb einer Spule?
A3: Die Bediener verwenden eine
äußere Handkurbel oder einen mechanischen Schraubenschlüssel, der an einer
Gewindeschraube am vorderen Naben befestigt ist. Das Drehen dieser Schraube bewegt
interne Keilblöcke entlang einer geneigten Welle. Diese Keile drücken die
Mandrel-Bogensegmente gleichzeitig nach außen und sichern den Innendurchmesser der
Spule fest an seinem Platz.
Q4: Welche routinemäßige Wartung hält
mechanische Auszahlungsgeräte reibungslos in Betrieb?
A4: Die Wartung
beruht auf einfacher mechanischer Pflege: regelmäßiges Fetten der Hauptspindel mit
konischen Rollenlagern und internen Erweiterungskeilführungen über Fettanschlüsse,
Überprüfung der Reibungsbremsbeläge auf Abnutzung und Reinigung von
Schmutz oder Walzhaut von den gleitenden Nutführungen an den
Seitenverstellbasen.
Q5: Kann ein unmotorisierter Abwickelstand
oberflächensensible Metalle wie polierten Edelstahl oder Aluminium verarbeiten?
A5: Ja. Um
Oberflächenmarkierungen auf den innersten Wicklungen zu verhindern, können die
erweiternden Backen des Stahlmandrels mit Polyurethan- oder Gummischutzpolstern
ausgestattet werden. Eine ordnungsgemäße Einstellung der Reibungsbremse verhindert
Mikrorutschen zwischen den Wicklungen und hält polierte Oberflächen während des
Betriebs intakt.
Ingenieurtechnische maßgeschneiderte Spuleneingangslösungen für Ihr Walzwerk
Die Auswahl von robustem Materialhandhabungsgerät hat direkte Auswirkungen auf die Anlagenverfügbarkeit, die Sicherheit der Bediener und die Qualität der nachgeschalteten Rohre. Ob Sie eine bestehende geschweißte Rohrwalzstraße aufrüsten, maßgeschneiderte Profilwerkzeuge einführen oder eine kompakte Produktionslinie entwerfen, die Integration eines robusten manuellen Abwicklers in Ihre Rohrproduktionslinie gewährleistet langfristige Produktivität und präzise Materialzuführungssteuerung.
Kontaktieren Sie das technische Ingenieurteam von SANSO, um eine sofortige Anfrage zu stellen, die vollständigen mechanischen Ingenieurspezifikationen zu überprüfen oder sich über maßgeschneiderte Eingangs-Endkonfigurationen zu beraten, die auf Ihre genauen Spulenbreiten- und gewichtanforderungen zugeschnitten sind.
Artikeltags:
Verwandte Nachrichten
More Kategorie
Beliebte Artikel
-
 Wie man den richtigen Abwickler für Ihr geschweißtes Rohrherstellungswerk auswählt
-
 Hochpräzisions-Abwickler- und Richtsysteme: Industrielle Auswahl- und Einrichtungsanleitung
-
 Fliegende Kaltkreissäge vs. Reibungssäge: Welche ist die richtige für Ihr Rohrwerk?
-
 ERW-Rohrmühle: Der vollständige Leitfaden für Technik und Prozesse
-
 Top 7 globale ERW-Rohrmühlenmaschinenhersteller: Wer baut die besten?
Neue Artikel
Beliebte Tags
