
Accueil > Blogs > 5 façons dont un dérouleur manuel améliore l'efficacité dans les laminoirs de tubes de petite à moyenne taille
5 façons dont un dérouleur manuel améliore l'efficacité dans les laminoirs de tubes de petite à moyenne taille
2026-08-20
Dans la fabrication de tubes soudés de haute précision et les opérations de formage à rouleaux, la manutention du matériel à l'entrée dicte l'élan continu de l'ensemble de la ligne de laminoir. Les bobines d'acier brut, allant de l'acier au carbone laminé à froid aux alliages en acier inoxydable à haute résistance, nécessitent un déroulement régulier et contrôlé avant d'entrer dans les rouleaux de formage, les soudeurs à induction haute fréquence et les postes de dimensionnement. Bien que les systèmes hydrauliques entièrement automatisés dominent la production à ultra-haute vitesse, l'utilisation d'un décoilage manuel offre une solution économique, robuste et fiable pour les laminoirs de tuyaux de faible à moyen calibre, les lignes de formage de profilés et les séries de production ciblées.
Les anomalies de tension de bande à l'étape d'entrée provoquent des erreurs d'alimentation, des dommages aux bords et une usure prématurée des outils de rouleau. Obtenir un déroulement de bande fluide sans circuits hydrauliques complexes ou unités d'entraînement électriques dépend de l'intégrité mécanique. Évaluer la rigidité du cadre structurel, les mécaniques d'expansion, le couple de freinage par friction et les protocoles d'alignement de bande permet aux superviseurs de laminoir et aux ingénieurs d'usine de maintenir des alimentations de matériel sans faille tout en minimisant les dépenses d'investissement et les frais de maintenance courante.
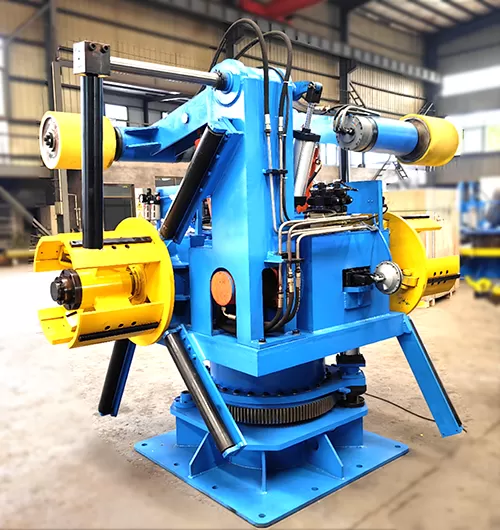
Architecture Structurelle et Fonctionnalité Mécanique
Le but principal de l'équipement de charge de bobine est de sécuriser les rouleaux d'acier brut en interne et de permettre un déroulement rotatif fluide sous résistance contrôlée. Le fonctionnement d'un décoilage manuel repose sur une physique mécanique simple plutôt que sur la puissance hydraulique ou la synchronisation électrique. La stabilité structurelle commence par une base en acier fortement soudée, conçue pour s'ancrer solidement au sol de l'atelier et absorber le couple rotatif, le chargement décentré et les vibrations axiales pendant les opérations de ligne à grande vitesse.
Au centre de l'unité se trouve le mandrin principal, un arbre en acier forgé à haute résistance monté sur des roulements à rouleaux coniques robustes. Ces roulements supportent des forces radiales substantielles provenant du poids de la bobine ainsi que du couple axial généré lors des ajustements d'alignement. Suspendu au mandrin se trouve un mandrin expansible, composé typiquement de trois ou quatre segments d'arc en acier segmentés.
Mécanique d'Expansion du Mandrin
Le maintien de la bobine repose sur l'expansion mécanique par coin. Les opérateurs tournent manuellement une vis de commande externe ou une manivelle mécanique positionnée sur la face avant du moyeu du mandrin. La rotation de cet arbre central tire ou pousse des blocs de coin internes le long de pistes de glissement inclinées. À mesure que ces coins glissent le long de l'axe, ils poussent les segments du mandrin vers l'extérieur en unisson.
Expansion Radiale Symétrique : Un mouvement égal vers l'extérieur à travers tous les segments garantit que le diamètre intérieur de la bobine est maintenu uniformément sans causer de déformation localisée des enroulements internes.
Couple de Verrouillage Manuel : Le levier à vis fournit une forte puissance de maintien mécanique, maintenant les lourdes bobines métalliques bien centrées sur le mandrin pendant les vitesses de rotation maximales.
Large Plage de Préhension : L'expansion des mâchoires réglable s'adapte à divers diamètres intérieurs de bobine sans nécessiter d'anneaux d'adaptation ou de manchons sur mesure.
Freinage Mécanique et Contrôle de Tension
Parce que l'équipement de décoilage non motorisé dépend du laminoir de formage en aval ou du lisseur à tirage pour tirer la bande, le contrôle de l'inertie rotative est important. Sans résistance dynamique, l'élan de la bobine provoque une sur-rotation lors de la décélération du laminoir, produisant des enroulements lâches, des enchevêtrements de matériel ou un glissement dangereux de la bande.
Un décoilant manuel utilise un système de frein à friction réglable attaché à l'arbre principal. Ce dispositif se compose généralement d'un disque ou d'un tambour de frein en fonte maintenu par des plaquettes composites à haute friction ou une bande de friction robuste. Les opérateurs ajustent manuellement la tension de la bande via une roue à main mécanique à ressort. Le resserrement du ressort augmente la force de serrage sur le disque de frein, appliquant une résistance précise contre le glissement de la bande. Ce mécanisme simple empêche le dépassement de la bobine et maintient une planéité uniforme de la bande sur les tables de guidage d'entrée.
Intégration stratégique au sein des lignes de production de tubes soudés
Intégrer le matériel de décoilage dans un laminoir à tubes soudés continus nécessite un alignement exact le long de l'axe central du laminoir. Un désalignement entre le support de dévidage et le premier passage de formation provoque un flambage des bords de la bande, des erreurs de cambrure et une distribution inégale des contraintes lors du soudage à haute fréquence.
Positionné à l'avant de la ligne de laminoir, un décoilant manuel sert de principal hub de décoilage, alimentant directement les soudeurs à cisaillement, les accumulateurs de bande ou les unités de nivellement. Les fabricants de machines comme SANSO conçoivent des arbres en porte-à-faux montés sur des bases à lit coulissant. Ces bases réglables se déplacent latéralement le long de rainures de précision via une vis à tête manuelle, permettant aux opérateurs de faire des micro-ajustements au chemin de la bande sans démonter la charge de bobine lourde.
Manipulation des matériaux à travers les profils de bande
Les dimensions et les grades de matériaux de bande variés exercent des forces physiques uniques sur les machines d'entrée. Comprendre la dynamique des matériaux garantit une alimentation stable à travers les lignes de traitement :
Bande en acier à faible teneur en carbone : Offre une ductilité prévisible ; nécessite une tension de frein constante pour maintenir l'alignement du passage central à travers les rouleaux de déformation initiaux.
Alliages d'acier inoxydable : Présente des normes de finition de surface élevées et une résistance à la traction élevée ; exige des couvertures de segments de mandrin non marquantes et une tension arrière précise pour éviter les rayures de surface.
Acier galvanisé et revêtu : Nécessite un serrage des mâchoires lisse pour éviter l'écaillage des revêtements protecteurs des boucles internes de la bobine lors de l'expansion.
Évaluation des mécanismes de charge, du contrôle de friction et de l'ergonomie
La sélection de l'équipement de manipulation de bobines approprié nécessite d'évaluer les limites de charge structurelle par rapport à l'ergonomie opérationnelle. Les arbres en porte-à-faux subissent des moments de flexion extrêmes au niveau du logement du roulement arrière. Le calcul des contraintes de cisaillement et des limites de déflexion garantit une fiabilité opérationnelle à long terme sans défaillance de l'arbre ni affaissement de l'arbre principal.
Lors du chargement d'une bobine d'acier sur un mandrin non motorisé, les opérateurs glissent la bobine axialement sur les segments repliés à l'aide d'une grue aérienne, d'un crochet en C ou d'une flèche de chariot élévateur. La géométrie du système doit supporter ces charges en porte-à-faux sans déflexion structurelle, ce qui pourrait déformer le suivi de la bande dans les rouleaux de nivellement en aval.
Du point de vue de la sécurité opérationnelle, l'expansion mécanique manuelle réduit la dépendance aux lignes hydrauliques à haute pression, éliminant les risques de fuite de fluide, la dégradation thermique de l'huile et les demandes de puissance des pompes électriques. Des roulements à thrust mécaniques robustes à l'intérieur de l'assemblage de vis d'expansion réduisent l'effort physique pour les opérateurs de ligne, permettant un chargement rapide des bobines lors des changements.
Comparaison des Décoilants Manuels avec les Décoilants Hydrauliques Motorisés
La sélection du système d'entrée de bobine optimal dépend des cycles de service, de l'épaisseur de la bande, du poids de la bobine et de la vitesse de ligne prévue. Bien que les enrouleurs de dévidage hydrauliques automatisés conviennent aux applications ultra-lourdes et à grande vitesse, les systèmes non motorisés offrent des avantages mécaniques et opérationnels distincts pour des configurations spécifiques de laminoir à tubes.
Coûts d'investissement et de maintenance : Les unités mécaniques non alimentées nécessitent un investissement initial significativement plus bas. Sans unités de puissance hydraulique, vannes proportionnelles ou panneaux électriques complexes, l'entretien de routine se concentre principalement sur le graissage des roulements et le remplacement des plaquettes de friction.
Simplicité opérationnelle : Des ajustements mécaniques simples éliminent le dépannage logiciel, la recalibration des capteurs ou la reconstruction des joints hydrauliques, maximisant le temps de fonctionnement productif du laminoir.
Efficacité de l'emprise : En l'absence de réservoirs hydrauliques externes et d'armoires de contrôle, les unités non alimentées s'intègrent de manière compacte dans des espaces de plancher d'atelier limités, les rendant idéales pour des lignes de profil spécialisées.
Contraintes de vitesse et d'épaisseur : Les systèmes hydrauliques alimentés excellent dans le traitement de bobines de plaques lourdes dépassant 6 mm d'épaisseur ou de lignes fonctionnant à plus de 60 mètres par minute. Les configurations de traction par friction non alimentées fonctionnent mieux sur des bandes de faible à moyenne épaisseur où les forces de traction en aval font facilement tourner l'assemblage principal de la broche.
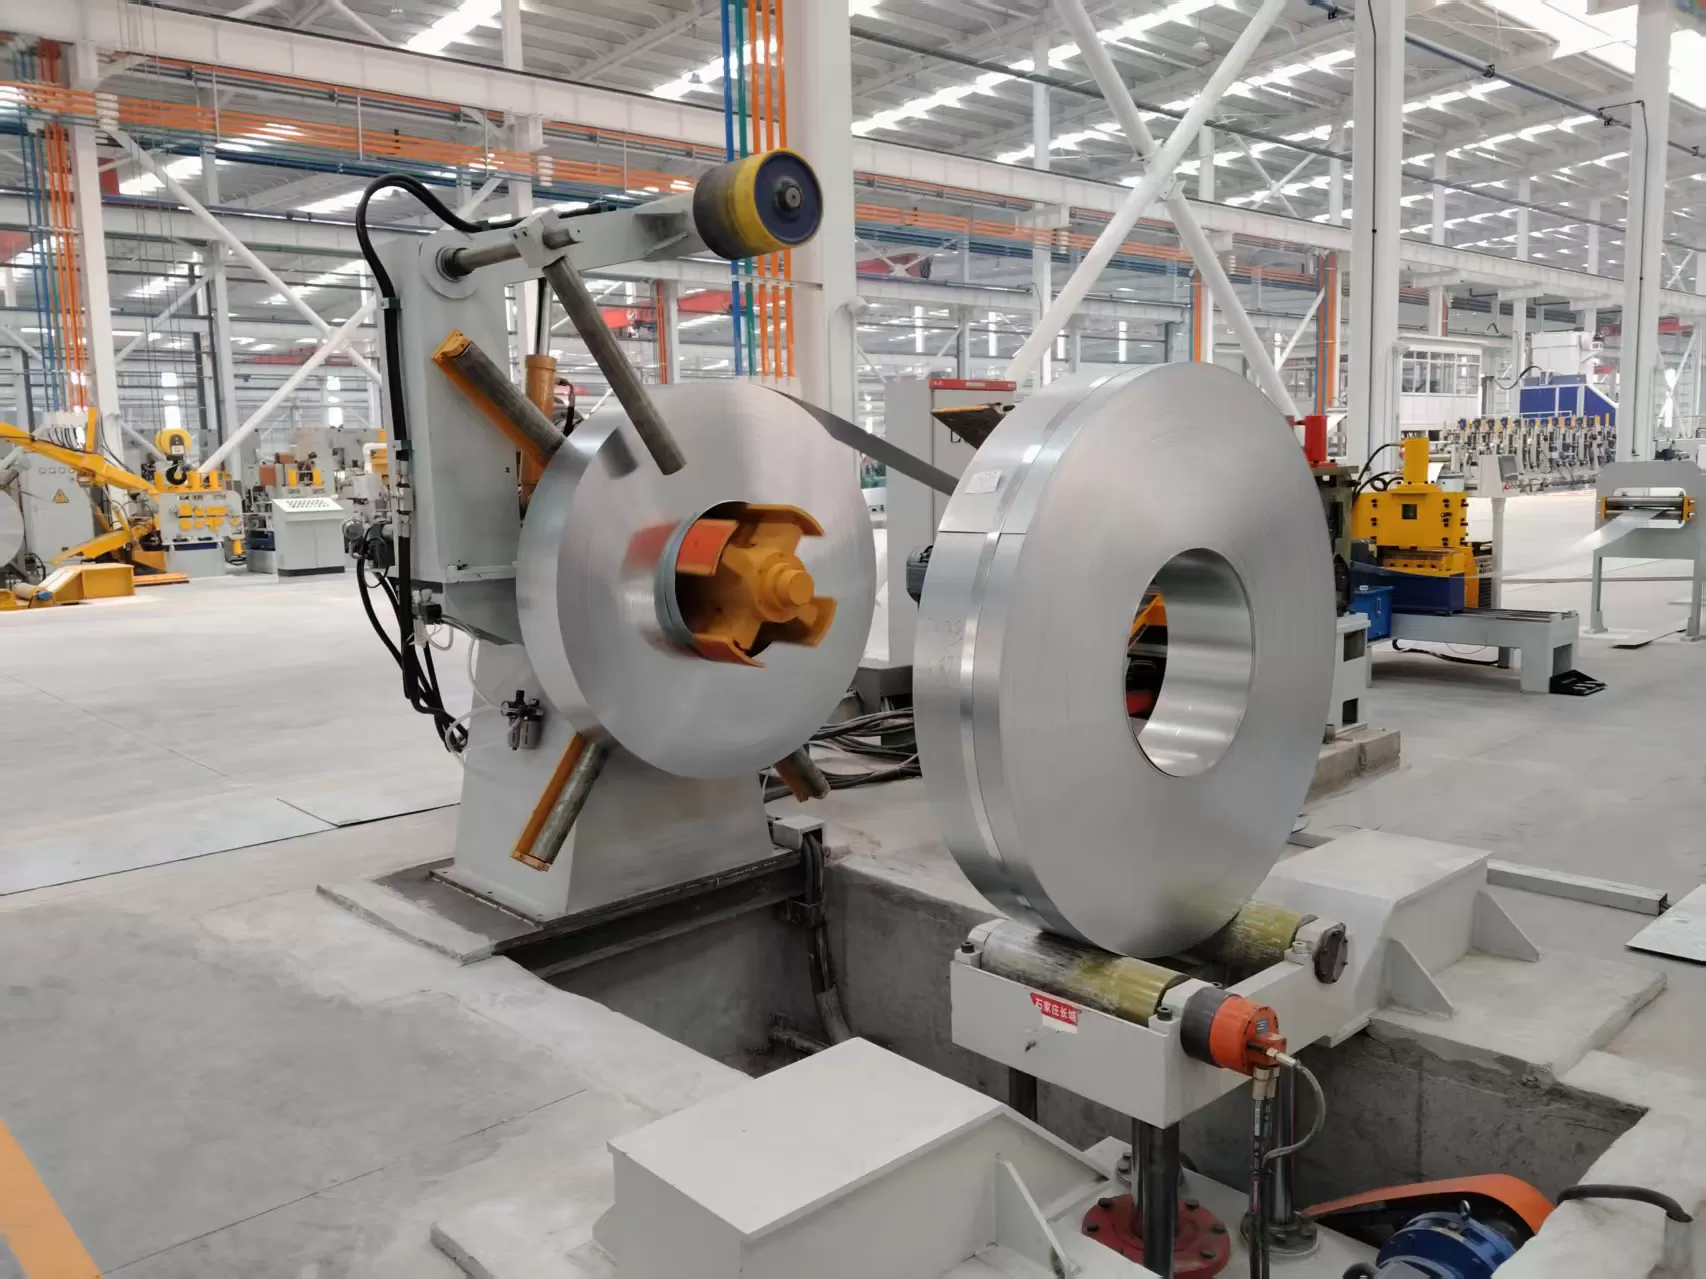
Paramètres de sélection d'ingénierie pour l'acquisition de laminoirs à tubes
Spécifier la configuration d'équipement correcte nécessite d'associer les capacités des machines aux besoins de traitement des bandes actuels et futurs. Les pannes mécaniques résultent souvent de l'association de supports de dévidage légers avec des exigences de production lourdes.
Les ingénieurs et les équipes d'approvisionnement doivent évaluer les critères structurels suivants :
Capacité de charge maximale : Les spécifications d'ingénierie se concentrent sur une construction en acier lourd capable de supporter les poids cibles des bobines, généralement compris entre 1,5 tonne métrique et 5 tonnes métriques pour les configurations manuelles.
Plage d'expansion du diamètre intérieur de la bobine (ID) : La course d'expansion du mandrin doit accueillir les noyaux de bobine de laminoir standard (par exemple, 460 mm à 520 mm) sans nécessiter d'adaptateurs sur mesure.
Dégagement maximal du diamètre extérieur (OD) : La hauteur du sol à l'axe central doit permettre le passage de bobines de plein diamètre avec un dégagement de sécurité adéquat au-dessus des plaques de lit.
Largeur maximale de la bande : La longueur du segment de mandrin doit soutenir entièrement la bande la plus large traitée sur le laminoir à tubes pour éviter l'affaissement des bords ou une tension inégale.
Capacité de couple de freinage : Les ensembles de bandes ou de disques à friction lourds et à ressort doivent fournir une force de maintien suffisante pour arrêter les bobines de plein diamètre sans dépassement.
Questions Fréquemment Posées
Q1 : Comment un dérouleur manuel maintient-il une tension constante de la bande sans moteur d'entraînement électrique ?
A1 : La tension est générée mécaniquement par l'équipement de traitement en aval, tel qu'un laminoir à rouleaux ou un aplatisseur de bande, tirant la bande d'acier vers l'avant. Le dévidoir non alimenté utilise un frein à friction mécanique réglable—utilisant des plaquettes à ressort ou une bande de frein sur l'arbre principal de la broche—pour appliquer une résistance contrôlée contre cette force de traction. Cette tension arrière maintient la bande métallique plate, tendue et alignée sans contrôle moteur.
Q2 : Quelle est la capacité de poids maximale pratique pour un
dérouleur non motorisé ?
A2 : Les configurations d'expansion manuelle et de traction non motorisée fonctionnent efficacement avec des poids de bobine allant jusqu'à 3 à 5 tonnes métriques. Au-delà de ce poids, le couple physique nécessaire pour tourner la vis d'expansion augmente, et la force de traction requise de la part du laminoir en aval pour surmonter l'inertie de la bobine stationnaire peut provoquer un glissement de bande ou étirer des matériaux de faible épaisseur.
Q3 : Comment les opérateurs élargissent-ils les segments de mandrin à l'intérieur d'une
bobine ?
A3 : Les opérateurs utilisent un manivelle manuelle externe ou une clé mécanique fixée à une vis de guidage sur le moyeu avant. La rotation de cette vis déplace les blocs de coin internes le long d'un arbre incliné. Ces coins poussent simultanément les segments d'arc de mandrin vers l'extérieur, verrouillant fermement le diamètre intérieur de la bobine en place.
Q4 : Quel entretien de routine permet de maintenir les unités de paiement mécanique en bon état de fonctionnement ?
A4 : L'entretien repose sur des soins mécaniques simples : graisser régulièrement les roulements à rouleaux coniques de la broche principale et les pistes de coins d'expansion internes via des graisseurs, inspecter les plaquettes de frein à friction pour l'usure, et nettoyer les débris ou l'échelle de laminoir des rainures de glissement sur les bases de réglage latéral.
Q5 : Un dérouleur non motorisé peut-il traiter des métaux sensibles à la surface comme l'acier inoxydable poli ou l'aluminium ?
A5 : Oui. Pour éviter les marques de surface sur les enroulements les plus internes, les mâchoires d'expansion en acier du mandrin peuvent être équipées de tampons de protection en polyuréthane ou en caoutchouc. Un réglage approprié du frein à friction empêche le micro-glissement entre les enroulements, maintenant les surfaces polies intactes tout au long de l'utilisation.
Solutions d'entrée de bobine personnalisées pour votre laminoir
Le choix d'équipements de manutention de matériaux résilients impacte directement le temps de fonctionnement de l'usine, la sécurité des opérateurs et la qualité des tubes en aval. Que vous modernisiez un laminoir de tuyaux soudés existant, introduisiez des outils de profil personnalisés ou conceviez une ligne de production compacte, l'intégration d'un dérouleur manuel robuste dans votre ligne de production de tubes offre une productivité à long terme et un contrôle précis de l'alimentation en matériaux.
Contactez l'équipe d'ingénierie technique de SANSO pour demander une enquête immédiate, examiner les spécifications complètes d'ingénierie mécanique ou consulter sur des configurations d'entrée personnalisées adaptées à vos exigences précises en matière de largeur et de poids de bobine.
tags d'article:
Actualités connexes
More Articles populaires
-
 Comment choisir le bon dérouleur de bobine pour votre usine de fabrication de tuyaux soudés
-
 Systèmes de Dérouleur et Redresseur de Haute Précision : Guide de Sélection et d'Installation Industrielle
-
 Scie à froid volante vs. scie à friction : laquelle est la meilleure pour votre moulin à tubes ?
-
 Laminoir à tubes ERW : Le guide complet d'ingénierie et de processus
-
 Top 7 fabricants mondiaux de machines de moulin à tubes ERW : Qui construit le meilleur ?
Nouveaux articles
Tags populaires
