
Accueil > Blogs > Traitement de bandes à haute capacité : Ingénierie et sélection de machines de déroulage automatique
Traitement de bandes à haute capacité : Ingénierie et sélection de machines de déroulage automatique
2026-08-20
La fabrication de tuyaux soudés continus nécessite un approvisionnement en bobines stable et précis à l'extrémité avant de la ligne de laminoir. Les bobines d'acier brut, pesant souvent entre 5 et 30 tonnes métriques, présentent des défis de manipulation sévères en raison des forces de retour élastique, de l'inertie rotative lourde et des exigences de qualité de surface. Lorsque le chargement de matières premières interrompt la production ou provoque des erreurs d'alignement de la bande, le débit global de l'usine diminue rapidement. La mise en œuvre d'une machine dérouleur automatique robuste à la section d'entrée résout ces retards mécaniques en automatisant le positionnement des bobines, l'expansion du mandrin et le filage du matériau dans le cisailleur d'entrée et le soudeur de fin.
Les laminoirs à tubes modernes fonctionnent à des vitesses de ligne élevées, rendant la continuité des matériaux un facteur clé dans la performance de l'usine. Les opérateurs de machines doivent manipuler des bobines en acier au carbone à haute résistance, en acier inoxydable ou galvanisées sans causer de dommages structurels aux bords de la bande ni introduire de vibrations de machine. L'examen de l'ingénierie structurelle, des systèmes hydrauliques, de la logique de contrôle et des spécifications de l'équipement aide les responsables de l'usine à sélectionner la configuration de déroulage correcte pour leurs exigences de fabrication spécifiques.
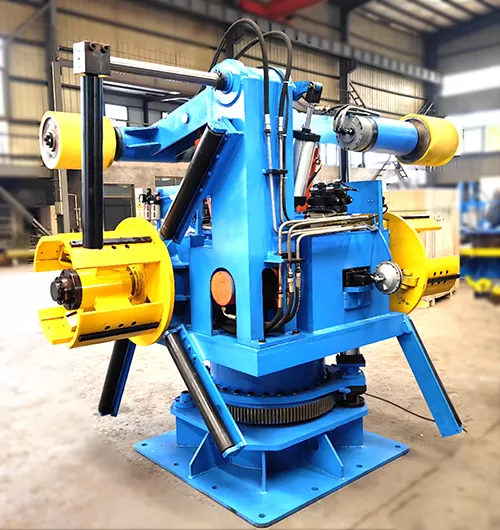
Architecture Mécanique et Composants Opérationnels Clés
La section d'entrée d'une ligne de traitement de bande repose sur un cadre structurel rigide capable de supporter de lourdes charges en porte-à-faux. Les principaux composants structurels sont conçus pour absorber les forces dynamiques générées lors des opérations de déploiement à grande vitesse et des événements de freinage d'urgence.
Chariot de Chargement de Bobines Hydraulique
Charger manuellement de lourdes bobines d'acier sur un mandrin de déroulage introduit des temps d'arrêt prolongés et des risques pour la sécurité. Un chariot de bobines hydraulique automatisé se déplace horizontalement sur des rails de sol encastrés pour transporter les bobines de la selle de stockage directement au mandrin de déroulage. Des cylindres de levage hydraulique verticaux contrôlés alignent le diamètre intérieur (DI) de la bobine avec l'axe central du mandrin. Ce positionnement précis élimine le gréement manuel, protège la surface du mandrin des dommages d'impact et réduit le temps de cycle entre les changements de bobines à moins de trois minutes.
Mécanisme d'Expansion du Mandrin
Le mandrin central doit saisir le diamètre interne de la bobine d'acier de manière sécurisée pour éviter tout glissement pendant l'accélération et le freinage. Les systèmes d'expansion hydraulique utilisent une tige de traction centrale attachée à des segments de coin glissants ou à des mécanismes de liaison à bascule robustes. Lorsque le cylindre hydraulique tire sur le coin, des plaques segmentaires de quatre ou quatre pièces s'étendent vers l'extérieur, appliquant une pression radiale uniforme sur les enroulements internes de la bobine. Des coussinets en caoutchouc ou en polyuréthane sont fréquemment installés sur les segments en expansion lors du traitement de surfaces de matériaux sensibles, tels que l'aluminium, le laiton ou l'acier inoxydable poli, pour éviter les marques internes sur la bobine.
Assemblage de Bras Amortisseur et de Table Éplucheuse
Les bobines d'acier de forte épaisseur conservent une mémoire élastique élevée et ont tendance à s'ouvrir violemment une fois que les sangles de retenue extérieures sont coupées. Un bras amortisseur hydraulique équipé d'un rouleau presse entraîné par moteur descend sur la circonférence extérieure de la bobine pour maintenir la pression de l'enroulement extérieur. Simultanément, une lame éplucheuse hydraulique s'étend sous l'extrémité de la bande extérieure, guidant le bord avant vers le haut dans une série de rouleaux de pincement aplatissants. Cette séquence de filage automatisée élimine la flexion manuelle de la bande, protégeant les opérateurs tout en alimentant le matériel dans l'équipement de nivellement en aval.
Résolution de l'instabilité de l'alimentation en bande et des temps d'arrêt en aval
Les goulets d'étranglement opérationnels dans les laminoirs à tube proviennent souvent d'un contrôle de tension erratique lors du décoilage. Une tension de retour incorrecte entraîne des enroulements lâches, un télescopage du matériau et un désalignement aux postes de rouleaux de formage. L'intégration d'une machine de décoilage automatique correctement dimensionnée maintient une géométrie de bande uniforme depuis le premier enroulement extérieur jusqu'au cœur de la bobine.
Les systèmes de freinage dynamique jouent un rôle décisif dans le maintien de la tension. Les freins pneumatiques à disques multiples ou les moteurs à courant alternatif régénératifs en boucle fermée appliquent un couple opposé continu à l'arbre du mandrin. Lors de l'opération à grande vitesse, le couple de freinage s'ajuste dynamiquement en fonction des calculs de diamètre de bobine fournis par des capteurs ultrasoniques de mesure de distance ou des unités de rétroaction laser. À mesure que le diamètre de la bobine diminue, la force de freinage diminue proportionnellement pour éviter une contrainte de traction excessive sur la bande.
La synchronisation avec les accumulateurs de boucle en aval représente un autre lien mécanique vital. Dans la fabrication continue de tubes, les accumulateurs de bande stockent suffisamment de matériau pour permettre le soudage des extrémités de bobines consécutives sans arrêter le laminoir de formage. Le décoilage doit s'accélérer rapidement après un joint de bobine pour remplir à nouveau le panier de l'accumulateur ou la boucle horizontale. Les entraînements vectoriels avancés permettent au moteur du mandrin de passer en douceur entre le mode de contrôle de position lors du filage et le mode de contrôle de couple lors du déroulage à grande vitesse.
Configurations à mandrin unique vs. à double tête
Le choix de la plateforme de décoilage optimale dépend fortement du volume de production cible, de l'espace au sol disponible et de la fréquence de changement de matériau. Les conceptions structurelles tombent généralement dans deux catégories : les décoilages à tête unique avec des chariots de bobine montés au sol, et les décoilages à double tête à indexation.
Systèmes à tête unique : Utilisent un mandrin cantilever unique monté sur un cadre de base stationnaire. Les bobines sont chargées séquentiellement à l'aide d'un chariot de bobine hydraulique auxiliaire. Cette configuration offre une grande rigidité structurelle, ce qui la rend idéale pour des bobines extrêmement lourdes (20 à 35 tonnes) et le traitement de bandes à paroi extra-épaisse.
Systèmes à indexation à double tête : Présentent deux mandrins opposés montés sur une tourelle de base rotative à 180 degrés. Alors qu'un mandrin alimente activement la bande dans le laminoir à tube, l'opérateur charge une nouvelle bobine sur le mandrin arrière. Une fois la bobine active épuisée, la tourelle s'indexe de 180 degrés, amenant instantanément la nouvelle bobine dans la ligne de passage. Ce design minimise le temps d'arrêt de la ligne, ce qui en fait le choix préféré pour la fabrication de tubes à grande vitesse et de calibre léger à moyen.
Choisir une machine de décoilage automatique configurée comme une unité à double tête augmente considérablement l'efficacité globale de l'équipement (OEE) sur les lignes fonctionnant avec de courtes longueurs de bobine ou des dimensions de produit changeant rapidement.
Intégration des systèmes SANSO dans les lignes de tubes soudés modernes
L'intégration mécanique de précision garantit que le matériau de bande entre dans la section de formage sans décalage angulaire ni décalage latéral. Les équipes d'ingénierie installant l'équipement de décoilage SANSO se concentrent sur l'alignement de la base rigide, l'ancrage de la fondation et les protocoles de communication unifiés.
Les techniques d'alignement laser établissent une ligne centrale exacte sur l'ensemble de la ligne — de la base du décoilage, à travers le joint de bande, l'accumulateur et le guide d'entrée du laminoir. Même de légères déviations angulaires à l'arbre du décoilage entraînent un étirement asymétrique des bords, provoquant des erreurs de torsion et de cambrure dans les profils de tubes soudés. Les conceptions d'équipement SANSO intègrent des vis de réglage fin et des sous-plaques lourdes pour simplifier le nivellement précis et l'alignement axial lors de l'installation.
La logique d'automatisation forme le pont opérationnel entre le matériel de déroulage et les contrôleurs de gestion de ligne. Les protocoles Ethernet industriels (tels que PROFINET ou EtherNet/IP) connectent le PLC de déroulage avec les contrôleurs de drive en aval. Le retour d'information des capteurs surveille le diamètre de la bobine, la vitesse de la ligne, la pression hydraulique, la position de l'extrémité de la bande et la température des freins en temps réel. Les systèmes automatiques de centrage de bobine utilisent des capteurs de bord photoélectriques montés sur le châssis du chariot de bobine pour centrer le matériau entrant sur la ligne de passage de la machine avant le chargement du mandrin.
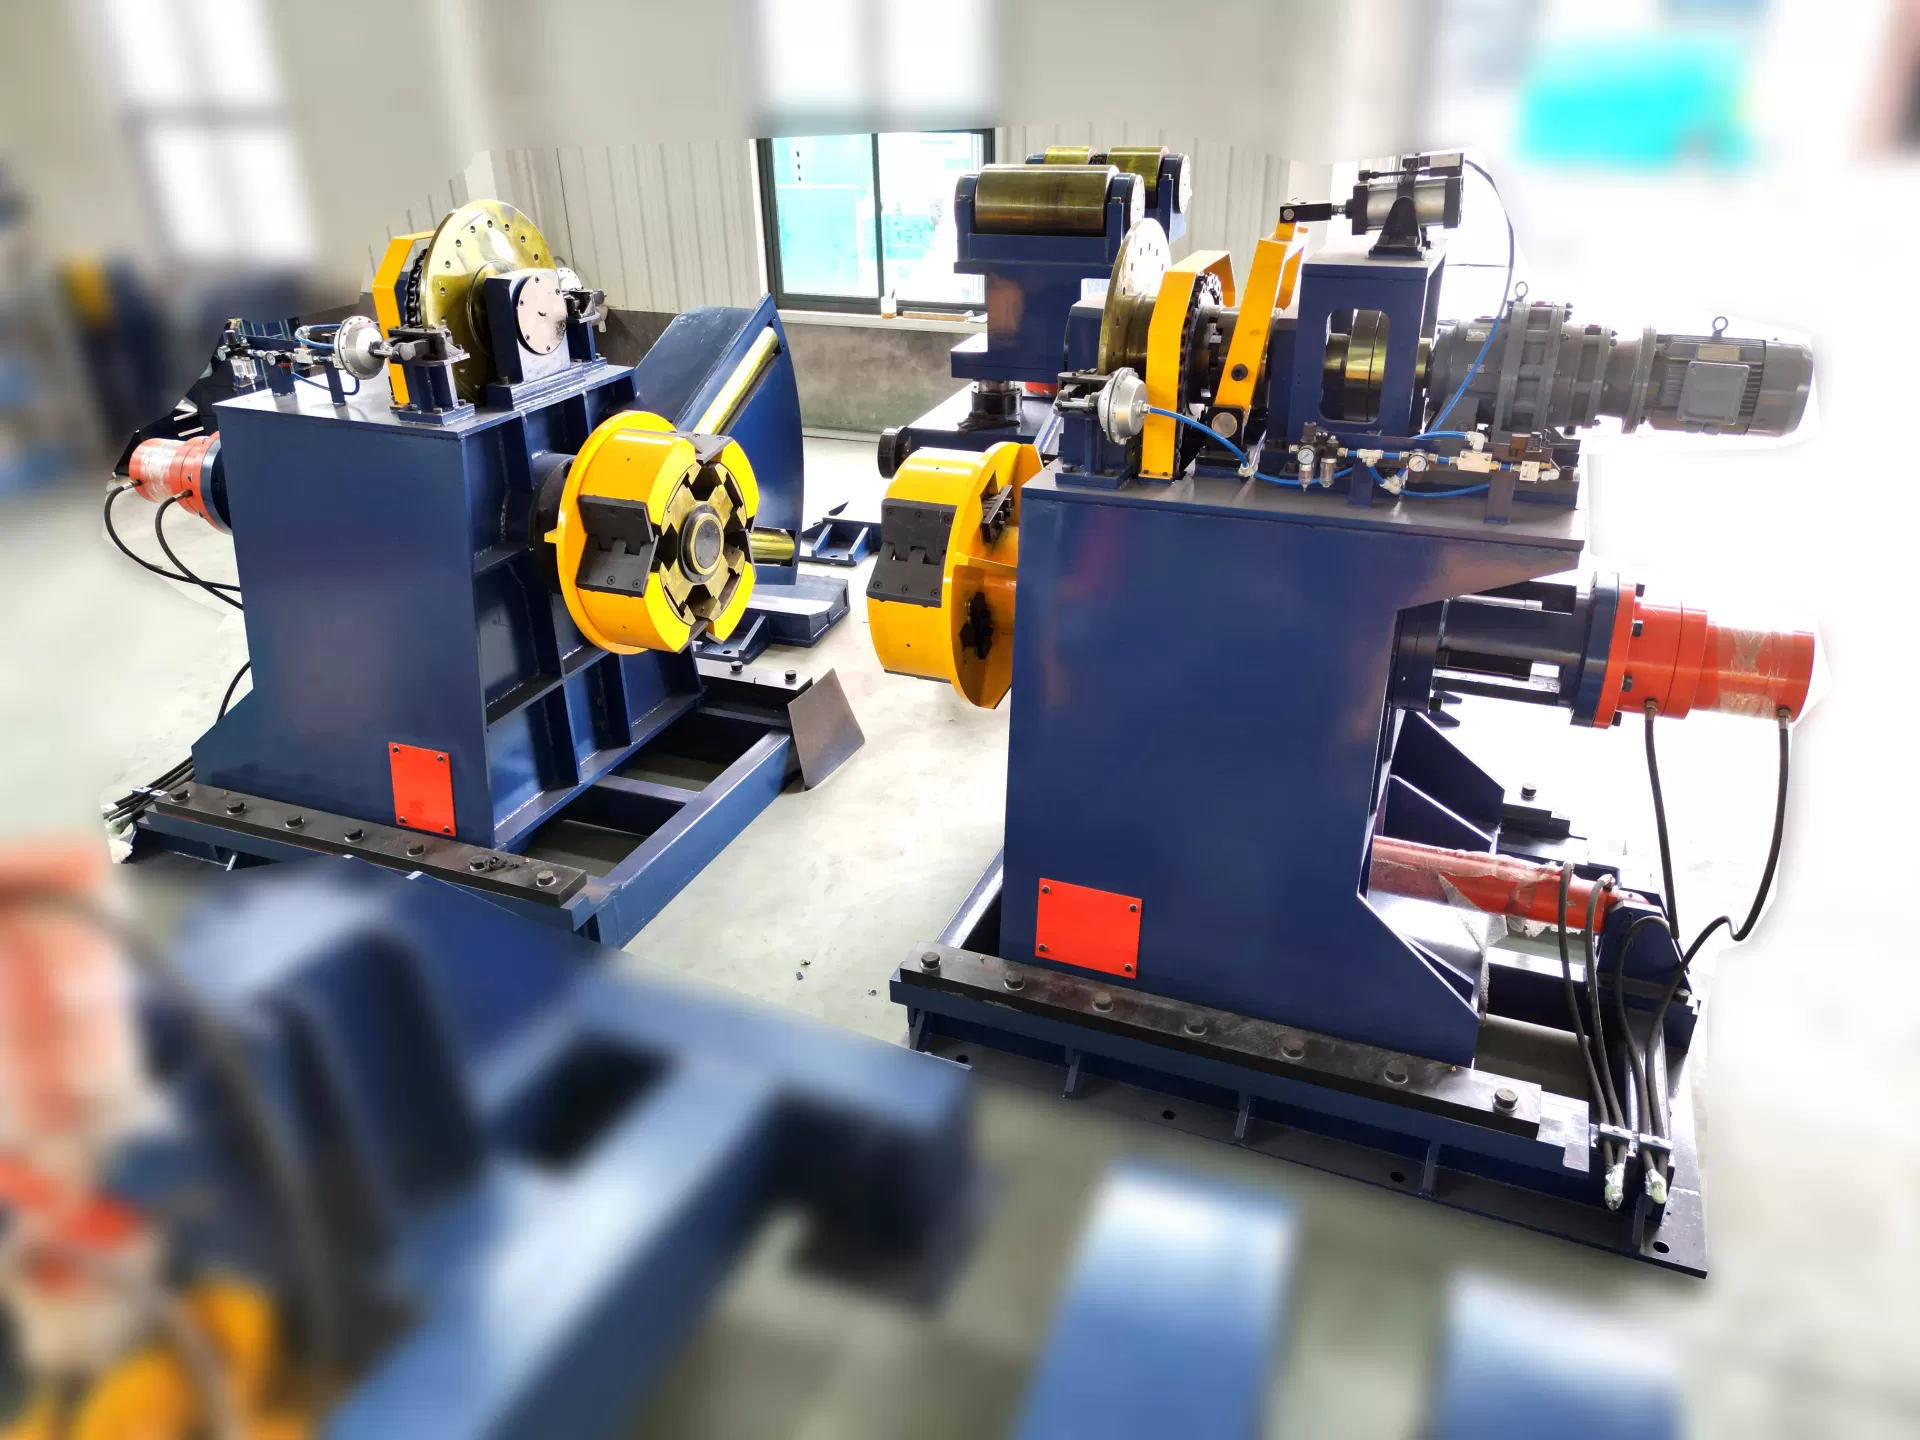
Paramètres d'évaluation mécanique pour l'approvisionnement industriel
Les ingénieurs de l'usine doivent vérifier soigneusement les exigences opérationnelles par rapport aux limites d'ingénierie de l'équipement lors de la spécification d'un dérouleur. Les incompatibilités entre les capacités de la machine et les spécifications du matériau entraînent une fatigue du cadre structurel, une surchauffe hydraulique ou des arrêts du moteur de drive du dérouleur.
Les critères de spécification principaux incluent :
Capacité maximale de poids de bobine : Calculée avec des facteurs de sécurité correspondant aux limites de charge maximale des grues ou des chariots élévateurs (par exemple, 5 000 kg jusqu'à 30 000 kg).
Plage de largeur de bande : La longueur structurelle des segments d'expansion du mandrin doit couvrir les largeurs de bande minimales et maximales (par exemple, 100 mm à 1 500 mm).
Épaisseur du matériau et limite d'élasticité : Les matériaux de forte épaisseur nécessitent une pression d'expansion hydraulique plus élevée, une force de descente du rouleau de butée plus forte et un couple de frein plus élevé.
Plage d'expansion : Les diamètres internes standards sont généralement de 480 mm à 520 mm, avec des adaptateurs d'expansion en option étendant la couverture à 610 mm ou 760 mm pour les grandes bobines de laminoir structurel.
Évaluation de la vitesse de ligne : Les vitesses de rotation de déroulage doivent dépasser les exigences de vitesse maximale du laminoir pour permettre un remplissage rapide de la boucle (par exemple, de 0 à 120 mètres par minute).
Associer correctement une machine de déroulage automatique au poids, à la largeur et à l'enveloppe de jauge de la bobine prévient l'usure mécanique excessive, réduit la température du fluide hydraulique et prolonge la longévité globale de la ligne.
Questions Fréquemment Posées
Q1 : Comment un chariot de bobine hydraulique augmente-t-il l'efficacité lors du chargement de bande ?
A1 : Un chariot de bobine hydraulique motorisé sur des rails de sol pré-aligne et élève les lourdes bobines d'acier pour correspondre à l'axe central du mandrin de déroulage. Cela automatise le positionnement, évite les temps d'attente de la grue, prévient les dommages aux segments du mandrin et réduit les intervalles de rechargement de la bobine.
Q2 : Quel mécanisme empêche les bobines d'acier à haute résistance de se dérouler dangereusement lors de la coupe des sangles de liaison ?
A2 : Un bras de butée hydraulique monté en haut applique une pression directe vers le bas sur l'enveloppe extérieure de la bobine via un rouleau entraîné par moteur. Ce maintien mécanique empêche le rebond violent de la bobine et maintient le matériau bien enroulé pendant que les équipes d'opérateurs coupent les bandes de sécurité.
Q3 : Comment l'expansion du mandrin s'ajuste-t-elle aux différents diamètres intérieurs de bobine ?
A3 : L'expansion du mandrin est entraînée par un cylindre hydraulique central poussant des coins glissants internes ou des bras de liaison vers l'extérieur. Pour les bobines avec des diamètres intérieurs plus grands, des chaussures d'extension robustes à boulonner sont fixées aux plaques d'expansion segmentaires pour augmenter la portée effective du diamètre.
Q4 : Qu'est-ce qui cause des dommages aux bords des bandes lors du déroulage et comment cela peut-il être évité ?
A4 : Les dommages aux bords résultent généralement d'un désalignement axial sévère entre le mandrin de déroulage et les guides d'entrée en aval, ou d'un télescopage incontrôlé de la bobine. Un nivellement laser précis lors de l'installation, des systèmes d'alignement latéral dynamiques et un freinage à contre-tension approprié préviennent la déformation des bords.
Q5 : Pourquoi le contrôle du couple de freinage dynamique est-il nécessaire sur les dérouleurs de laminoirs à tubes à grande vitesse ?
A5 : À mesure que la bobine d'acier se déroule, son rayon extérieur effectif diminue continuellement. Si le couple de freinage reste constant, la tension de la bande augmente proportionnellement, ce qui peut étirer le matériau de faible épaisseur. Le freinage dynamique réduit automatiquement le couple de freinage à mesure que les capteurs détectent une diminution du diamètre de la bobine, maintenant ainsi une tension de bande stable.
Soumettez vos paramètres de projet pour une ingénierie sur mesure
Choisir un équipement de front-end durable et de haute précision est essentiel pour maximiser le rendement du laminoir à tubes et éliminer les arrêts de ligne non rémunérés. SANSO conçoit des machines de manutention de bobines robustes adaptées aux environnements industriels lourds, aux cycles de travail exigeants et aux normes de tolérance strictes.
Si vous prévoyez une nouvelle ligne de fabrication de tuyaux soudés ou si vous mettez à niveau une section d'entrée existante, envoyez votre demande technique aux ingénieurs de SANSO dès aujourd'hui. Fournissez votre poids de bobine détaillé, la largeur de la bande, l'épaisseur du matériau, la résistance à la traction et les exigences de vitesse de ligne pour recevoir une proposition d'ingénierie détaillée et un devis de machine sur mesure.
tags d'article:
Actualités connexes
More Articles populaires
-
 Comment choisir le bon dérouleur de bobine pour votre usine de fabrication de tuyaux soudés
-
 Systèmes de Dérouleur et Redresseur de Haute Précision : Guide de Sélection et d'Installation Industrielle
-
 Scie à froid volante vs. scie à friction : laquelle est la meilleure pour votre moulin à tubes ?
-
 Laminoir à tubes ERW : Le guide complet d'ingénierie et de processus
-
 Top 7 fabricants mondiaux de machines de moulin à tubes ERW : Qui construit le meilleur ?
Nouveaux articles
Tags populaires
