
高容量条带加工:自动开卷机工程与选择
2026-08-20
连续焊接管制造需要在轧机线的前端进行稳定、精确的卷料进料。原材料钢卷通常重达5到30公吨,由于回弹力、重的旋转惯性和表面质量要求,处理起来存在严重挑战。当原材料装载停止生产或导致带材对齐错误时,整体工厂产量迅速下降。在入口部分实施重型自动解卷机可以通过自动化卷料定位、芯轴扩展和材料穿入入口剪切机和末端焊接机来解决这些机械延迟。
现代管道厂以较高的线速度运行,使材料连续性成为工厂性能的核心因素。机器操作员必须处理高强度的碳钢、不锈钢或镀锌卷,而不造成带材边缘的结构损伤或引入机器振动。检查结构工程、液压系统、控制逻辑和设备规格有助于轧机经理选择适合其特定制造要求的正确解卷配置。
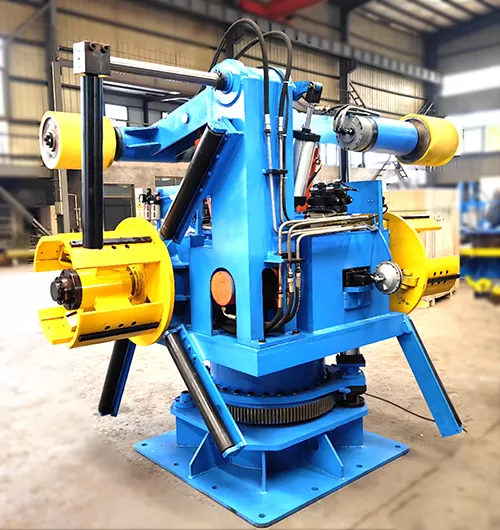
机械结构与核心操作组件
带材加工线的入口部分依赖于一个能够支撑重悬臂负载的刚性结构框架。主要结构组件经过工程设计,以吸收在高速放料操作和紧急制动事件中产生的动态力。
液压卷料装载车
手动将重型钢卷装载到解卷芯轴上会导致长时间停机和安全风险。自动化液压卷料车在嵌入地面的轨道上水平移动,将卷料从存储鞍直接运输到解卷机芯轴。受控的垂直液压升降缸将卷料的内径(ID)与芯轴的中心轴对齐。这种精确定位消除了手动装配,保护了芯轴表面免受冲击损伤,并将卷料更换之间的周期时间减少到三分钟以内。
扩展芯轴机制
中央芯轴必须牢牢抓住钢卷的内径,以防在加速和制动过程中发生滑动。液压扩展系统利用连接到滑动楔段或重型铰链机制的中央拉杆。当液压缸拉动楔块时,四个或四片的分段板向外扩展,在内卷包裹上施加均匀的径向压力。在处理敏感材料表面(如铝、黄铜或抛光不锈钢)时,通常在扩展段上安装橡胶或聚氨酯垫,以防止内部卷材划伤。
减震臂和剥皮台组件
厚规钢卷保持高弹性记忆,一旦外部保持带被切断,往往会猛烈弹开。配备电动压辊的液压减震臂降低到卷材的外周,以保持外包裹压力。同时,液压剥皮刀片在外带材端下方伸出,引导前缘向上进入一系列平整夹辊。这一自动化穿线序列消除了手动弯曲带材,保护操作员在将材料送入下游平整设备时的安全。
解决带材进给不稳定和下游停机
管道轧制中的操作瓶颈通常源于放卷过程中的张力控制不稳定。 不当的回张力会导致松散的卷绕、材料的伸缩和成型辊架的错位。 集成一个合适尺寸的自动放卷机可以保持从第一圈外层到卷芯的均匀带材几何形状。
动态制动系统在张力维护中起着决定性作用。 气动多盘制动器或闭环交流再生驱动电机对主轴施加持续的反向扭矩。 在高速运行期间,制动扭矩根据距离测量超声波传感器或激光反馈单元提供的卷直径计算动态调整。 随着卷直径的减小,制动力成比例减小,以防止带材过度拉伸。
与下游环形积累器的同步代表了另一个重要的机械连接。 在连续管道制造中,带材积累器存储足够的材料,以允许连续卷的端焊接而不停止成型轧机。 放卷机必须在卷接合后迅速加速,以重新填充积累器篮或水平环。 先进的矢量驱动使主轴电机能够在穿丝时平稳过渡到位置控制模式,在高速放料时过渡到扭矩控制模式。
单主轴与双头配置
选择最佳的放卷平台在很大程度上取决于目标产量、可用的地面空间和材料更换频率。 结构设计通常分为两类:带有地面安装卷车的单头放卷机和双头索引放卷机。
单头系统:利用一个安装在固定底架上的单悬臂主轴。 卷材通过辅助液压卷车按顺序加载。 这种配置提供高结构刚度,非常适合极重的卷材(20到35吨)和超厚壁带材加工。
双头索引系统:具有两个相对的主轴,安装在一个180度旋转的底座炮塔上。 当一个主轴主动将带材送入管道轧机时,操作员在后主轴上加载新的卷材。 一旦活动卷材耗尽,炮塔旋转180度,立即将新卷材带入通过线。 这种设计最小化了停机时间,使其成为高速、中轻型管道制造的首选。
选择配置为双头单元的自动放卷机显著提高了在短卷长度或快速变化产品尺寸的生产线上的整体设备效率(OEE)。
将SANSO系统集成到现代焊接管道生产线中
精密机械集成确保带材材料在成型部分进入时没有角度偏斜或横向偏移。 安装SANSO放卷设备的工程团队专注于刚性基础对齐、基础锚固和统一通信协议。
激光对准技术在整个生产线建立一个精确的中心线——从放卷机底座,经过带材接头、积累器和成型轧机入口导向。 即使在放卷机轴上的轻微角度偏差也会导致不对称的边缘拉伸,从而在焊接管道轮廓中造成扭曲和弯曲误差。 SANSO设备设计集成了微调千斤顶螺丝和重型底板,以简化安装过程中的准确水平和轴向对齐。
自动化逻辑形成了解卷硬件与生产线管理控制器之间的操作桥梁。工业 Ethernet 协议(如 PROFINET 或 EtherNet/IP)将解卷机 PLC 与下游驱动控制器连接。传感器反馈实时监测线圈直径、生产线速度、液压压力、带材末端位置和刹车温度。自动线圈中心系统利用安装在线圈车框架上的光电边缘传感器,在 mandrel 装载之前将进入的材料居中于机器通道线。
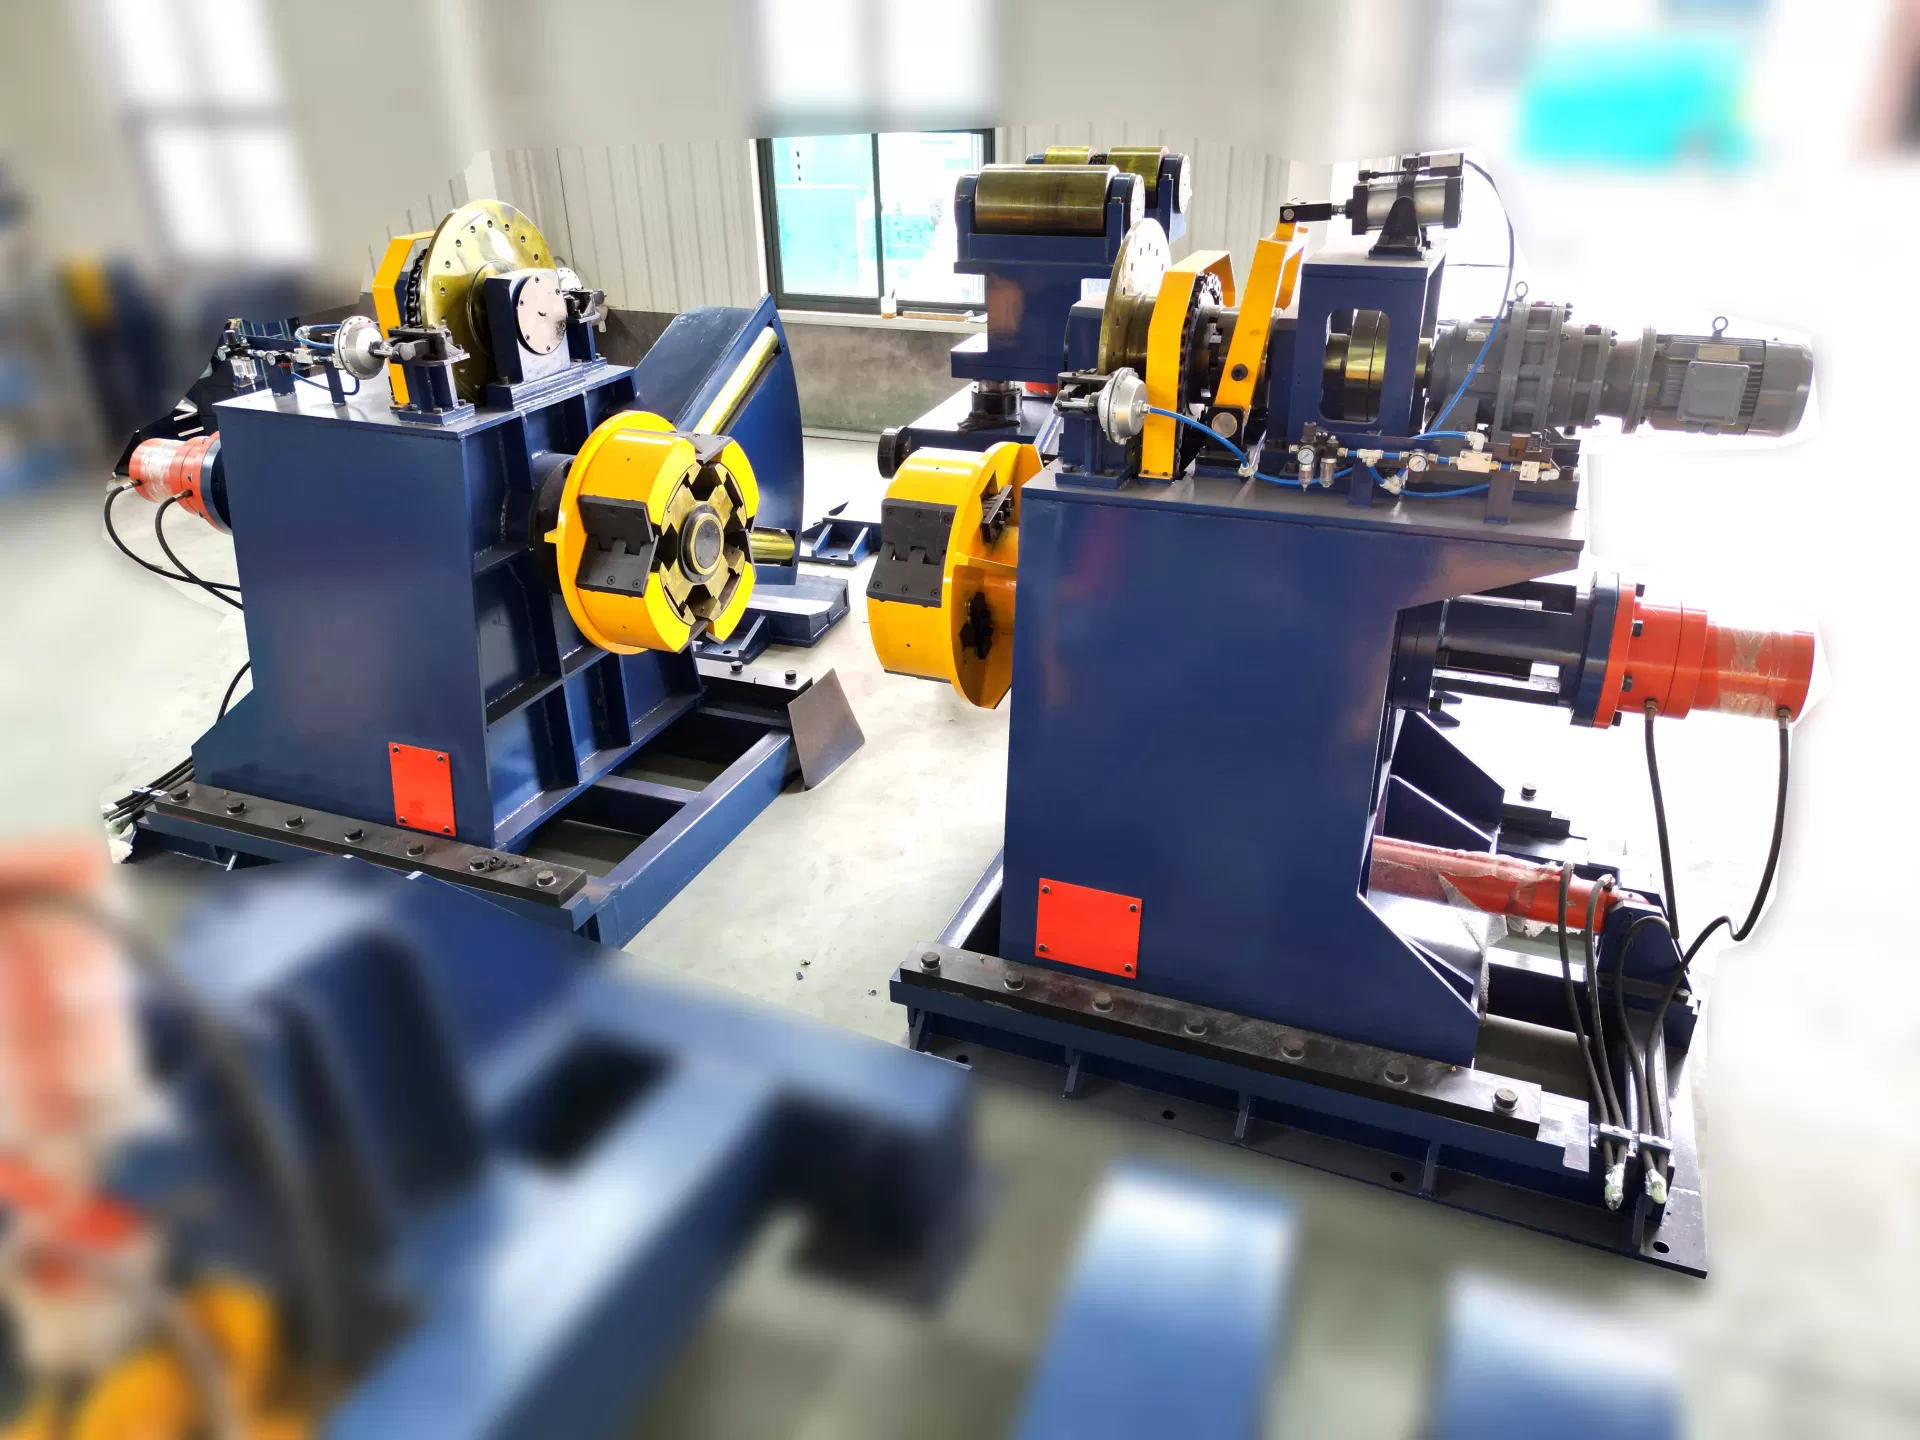
工业采购的机械评估参数
工厂工程师在指定解卷机时,必须仔细核实操作要求与设备工程限制之间的关系。机器能力与材料规格之间的不匹配会导致结构框架疲劳、液压过热或解卷机驱动电机停转。
主要规格标准包括:
最大线圈重量容量:根据与峰值起重机或叉车有效载荷限制相匹配的安全系数进行计算(例如,5,000 kg 到 30,000 kg)。
带材宽度范围: mandrel 扩展段的结构长度必须覆盖最小和最大带材宽度(例如,100 mm 到 1,500 mm)。
材料厚度和屈服强度:重型材料需要更高的液压扩展压力、更强的缓冲辊下压力和更高的刹车扭矩。
扩展范围:标准内径通常为 480 mm 到 520 mm,带有可选扩展适配器,覆盖范围可扩展至 610 mm 或 760 mm,以适应大型结构轧制线圈。
生产线速度等级:解卷的旋转速度必须超过最大成型轧机速度要求,以便快速循环补充(例如,0 到 120 米每分钟)。
将自动解卷机与精确的线圈重量、宽度和厚度包络正确匹配,可以防止过度机械磨损、降低液压油温度,并延长整体生产线的使用寿命。
常见问题解答
Q1: 液压线圈车如何在带材装载过程中提高效率?
A1: 一种在地面轨道上电动的液压线圈车预先对重型钢线圈进行对齐并提升,以匹配解卷机 mandrel 的中心轴。这自动化了定位,避免了起重机等待时间,防止了 mandrel 段的损坏,并缩短了线圈重新装载的间隔。
Q2: 什么机制防止高强度钢线圈在切割绑带时危险地解卷?
A2: 顶部安装的液压缓冲臂通过电动滚筒对线圈的外包施加直接向下的压力。这种机械夹紧防止了剧烈的线圈回弹,并在操作人员切割固定带时保持材料紧密卷绕。
Q3: mandrel 扩展如何适应不同的线圈内径?
A3: mandrel 扩展由一个中央液压缸驱动,推动内部滑动楔或连杆向外。对于内径较大的线圈,重型螺栓式扩展鞋被附加到分段扩展板上,以增加有效直径的覆盖范围。
Q4: 什么原因导致在展开过程中条边损坏,如何避免?
A4: 边缘损坏通常是由于展开机心轴与下游入口导向器之间的严重轴向不对齐,或由于卷材的非控制性伸缩造成的。在安装过程中进行精确的激光找平、动态横向对齐系统以及适当的回拉制动可以防止边缘变形。
Q5: 为什么在高速管道轧机展开机上需要动态制动扭矩控制?
A5: 随着钢卷的展开,其有效外半径持续缩小。如果制动扭矩保持不变,条带张力将成比例增加,可能会拉伸薄规格材料。动态制动会在传感器检测到卷材直径减小时自动降低制动扭矩,从而保持稳定的条带张力。
提交您的项目参数以进行定制工程
选择耐用、高精度的前端设备对于最大化管道轧机的产量和消除未付的生产停机至关重要。SANSO 设计了适合重工业环境、要求高工作周期和严格公差标准的强大卷材处理机械。
如果您正在计划新的焊接管道制造线或升级现有的入口部分,请立即将您的技术咨询发送给 SANSO 工程师。提供您的详细卷材重量、条带宽度、材料厚度、屈服强度和生产线速度要求,以便获得详细的工程提案和定制机器报价。
文章标签:





