
精密带材调节:集成3合1卷材生产线的操作架构
2026-07-25
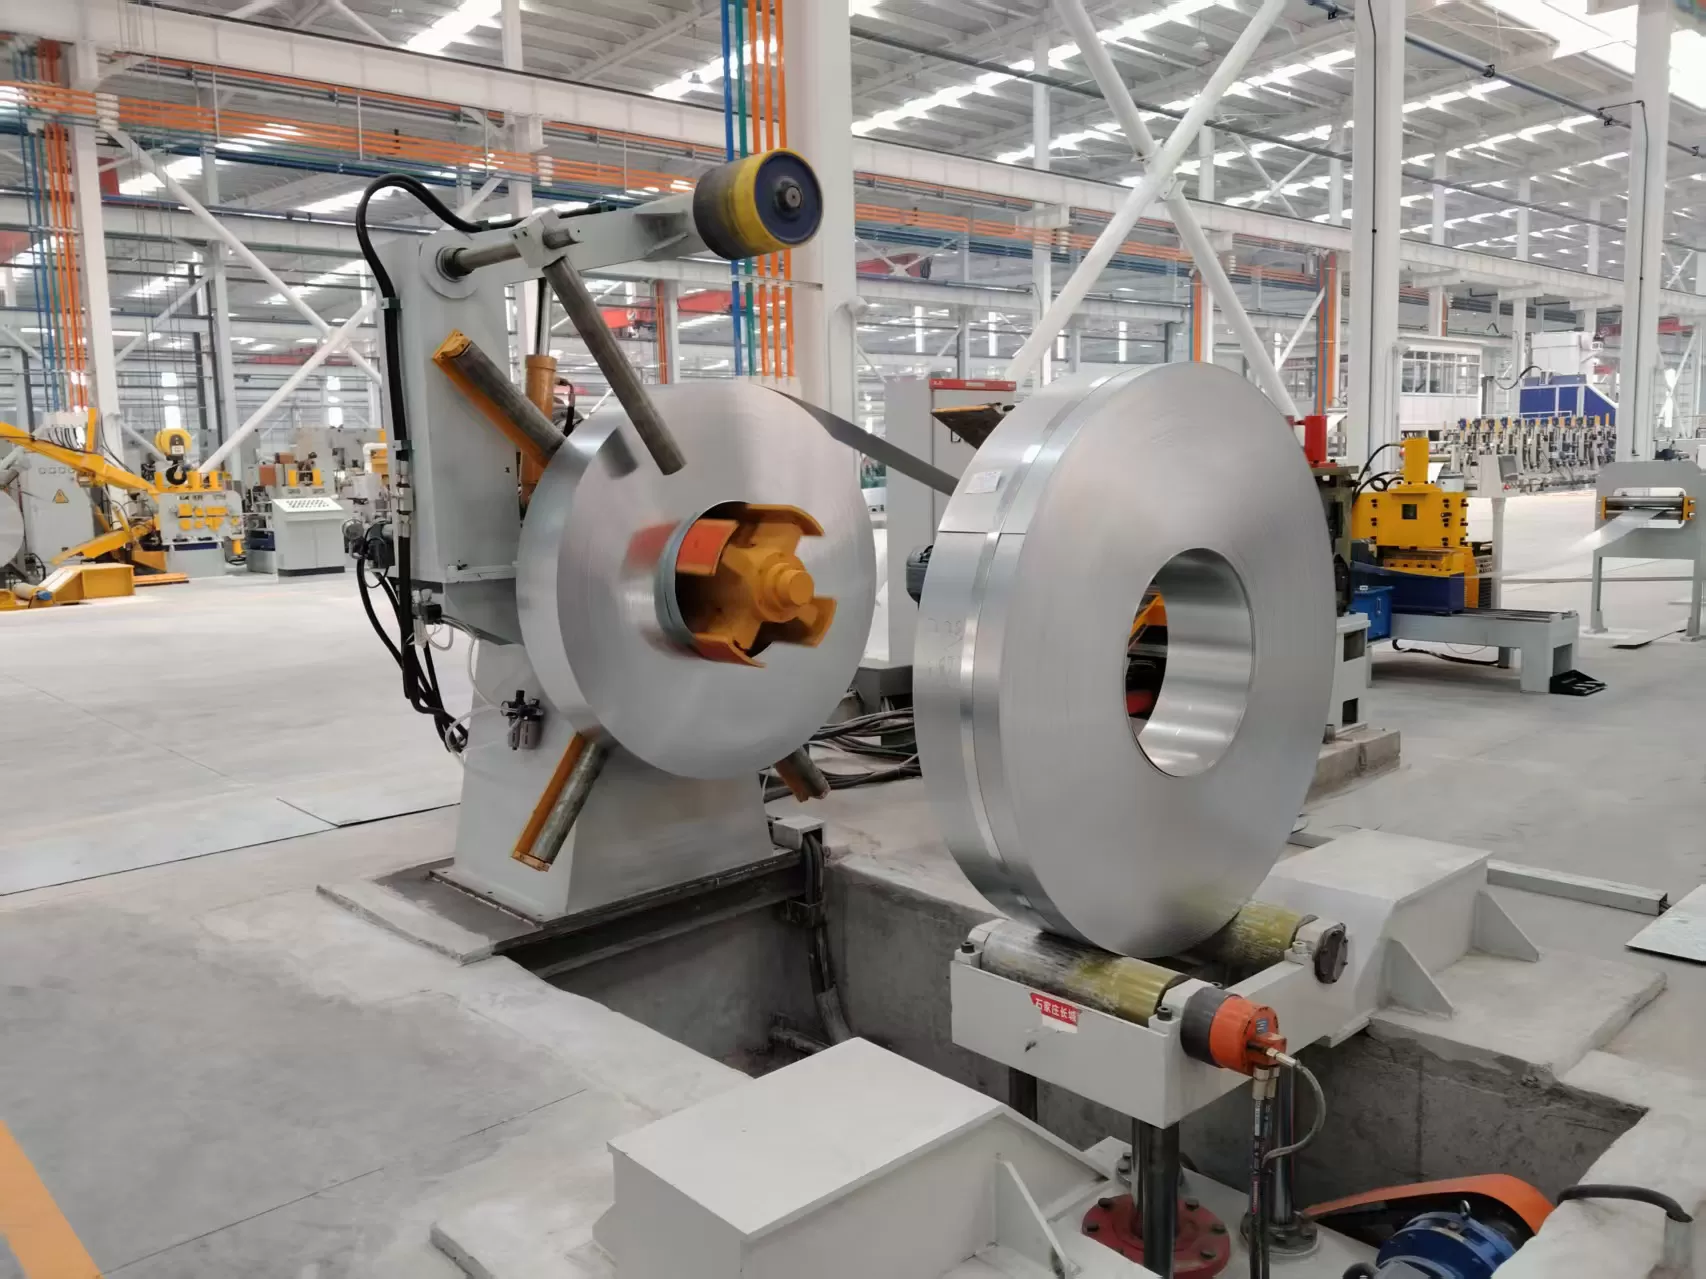
自动金属冲压、卷成型和电阻焊(ERW) 管道厂操作依赖于精确的连续卷材加工,以保持 尺寸一致性和高生产线速度。这一序列的核心是 解卷整平进料机,这是一个统一的机器框架,旨在将原材料直接解卷、平整并送入下游成型或 切割设备。将这三个不同的操作阶段结合在一个 物理占地面积内,减少了工厂空间消耗,消除了材料 处理延迟,并防止了传统分离生产线中典型的回路控制不稳定性。
由 SANSO 制造的重型加工机械采用加固的 结构框架和比例液压控制,以处理高强度 碳钢、奥氏体合金和热轧结构板材。 实现可预测的带材输送需要将原材料的产量 特性与机械驱动能力、工作辊几何布局和 动态伺服响应速率相匹配。
1. 结构架构与机械整合
传统加工线使用宽阔的地面松弛坑将解卷卷轴、平整机和 定位单元分开。实施紧凑型 解卷整平进料机将这三个操作阶段合并到一个 重型床上,消除了加工头之间的材料松弛区域。 这种安排依赖于驱动的压紧辊、穿丝剥皮板和 同步入口夹辊,将厚材料直接从 外卷半径引导到平整辊中,而无需人工干预。
框架刚性代表了主要设计边界。在加工 高强度钢时,交替弯曲过程中产生的内部弯矩 超过带材的屈服点,向上施加高强度的力作用于 上辊壳体。结构挠曲在带材宽度上引入不均匀压力, 导致边缘弯曲、扭曲和进给节距变化。重型 钢侧板、拉杆支撑结构和预加载轴承块 在全结构负载下保持平行对齐。
解卷模块工程
解卷机部分在快速定位周期中承载重型原卷重量,同时保持 恒定的反向张力。芯轴扩展通过内部液压楔形结构或多段连杆臂操作, 对卷芯的内径施加均匀的径向压力。
芯轴夹紧机制:高压液压 缸驱动内部张力杆,向外移动锥形扩展滑块。这样可以最大程度地接触内卷包, 防止在剧烈减速步骤中发生内部滑移。
动态反向张力控制:气动或液压盘 刹车提供可调的制动力。适当的反向张力可防止卷材展开 并保持带材沿中心轴线跟踪进入平整 头。
液压装载车:重型升降车将原 卷水平和垂直运输,以将卷材居中于扩展轴上。 侧支撑辊在水平运输过程中稳定窄大直径卷材。
保持和缓冲组件: 配备电动聚氨酯滚轮的关节臂在带材移除过程中对外圈卷绕施加向下压力,安全地引导前缘进入 threading 路径。
穿线和条带入口引导
将厚规条带引入主卷堆需要自动穿线组件来引导材料前缘。液压剥皮刀片向上伸展以抬起外包裹,同时可调侧导向滚轮沿轧机中心线对齐材料。驱动的上下夹卷抓住前缘并推动材料向前,直到与整平工作辊完全接触。
2. 冶金与工作辊变形物理学
原料卷材保持永久曲率,通常称为卷材设定,以及交叉弓和边缘波等次级几何缺陷。消除这些缺陷需要将条带施加交替反向弯曲,超出其屈服点。整平模块通过弹性-塑性变形迫使材料,改变材料横截面内的张力和压缩区域,以建立平坦、消除应力的状态。
工作辊定位遵循收敛几何模式。入口辊施加深度穿透以将条带弯曲超过其屈服点,而出口辊逐渐返回平行对齐以设定最终平整度。操作重型解卷整平进料器确保交替弯曲力矩对称施加,防止残余应力不平衡在成型或焊接操作后重新引入曲率。
辊直径和间距几何
工作辊直径和中心距离决定了机器可以处理的材料厚度限制和屈服强度阈值。较小的辊直径允许更紧的弯曲半径,使其适用于需要精细表面平整度的薄规材料。相反,较大的辊直径和宽辊间距则用于重型板材,以防止辊轴剪切和轴承过载。
SANSO 的工程团队设计使用高碳合金钢(如 SUJ2 或 DIN 1.3505)的专用工作辊几何。这些组件经过深层感应硬化至 HRC 60 或更高,然后进行精密磨削和硬铬电镀。该表面处理能够承受来自重型轧制规模、氧化物颗粒和侵蚀性金属加工液的持续磨损。
备辊系统
为了抵抗宽条带的挠曲,中间和主备辊组支撑工作辊。没有足够的备辊支撑,工作辊在负载下会垂直弯曲,导致成品条带中心鼓包或边缘波浪。
固定轴备辊: 标准配置利用安装在刚性固定轴上的精密滚针轴承,为工作辊提供持续的垂直支撑。
可调飞行备辊: 先进的机器配备楔形调节的备辊组,允许操作员施加局部向上的推力,以补偿原材料冠状变化或边缘波缺陷。
3. 伺服驱动动态与进料精度
进料精度影响工具寿命、接缝对齐和组件公差完整性。高扭矩交流伺服电机通过行星减速箱驱动进料机制,提供快速加速曲线与精确的定位停止相结合。
在渐进冲压操作中,进料辊必须在冲程底部短暂释放对带材的压力。这个导向释放序列允许模具内的定位销准确定位材料。气动或液压导向释放机制在毫秒内机械地将上辊组件抬离带材,当冲程上升时重新接合材料。
将紧凑型解卷整平进料机集成到连续管道轧制线中需要精确的速度同步,而不是间歇性索引。直接安装在下工作辊上的绝对旋转编码器或专用测量轮监测线性带材速度,将位置信息反馈给主线控制器,以实时纠正速度漂移。
4. 工艺参数选择与设备尺寸
指定适当的卷材加工机械需要评估材料的屈服边界、线速度曲线和空间参数。过度指定电机扭矩而不考虑辊轴疲劳极限会导致机械故障,而不足指定卷材重量极限则限制了材料采购选项。
结构布局和传动系统额定值是为高产量合金尺寸化机械时的主要标准。先进高强度钢(AHSS)需要大量的扭矩储备和加固的辊调整电机,以在连续操作中保持穿透控制。
| 操作参数 | 低碳钢(< 250 MPa 屈服) | 高强度钢(> 590 MPa 屈服) |
|---|---|---|
| 辊穿透力 | 标准基线力计算。 | 需要1.5倍到2.2倍的增加向下力。 |
| 工作辊直径 | 标准直径最大化厚度范围。 | 较小的间距,配备加固的备辊以防止弯曲。 |
| 驱动电机扭矩 | 基于基本惯性负载计算。 | 高扭矩交流伺服系统,配备增大的齿轮箱。 |
| 导向释放响应 | 标准气动升起执行。 | 高速液压升起,带有阻尼控制。 |
控制系统与配方存储
现代工业控制接口具有程序配方存储功能,使操作员能够存储辊高度位置、进料节距长度、加速曲线和特定材料批次的制动张力设置。配备数字线性编码器的电动工作辊调整减少了卷材更换期间的设置间隔,降低了操作员错误和材料废料的产生。
5. 维护协议与故障排除
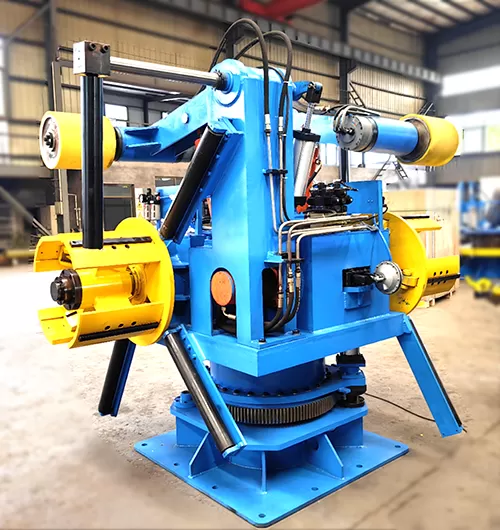
持续的操作准确性依赖于结构化的预防性维护计划。在解卷和平整重型带材时涉及的高机械负载会对轴承、驱动齿轮、液压密封和电反馈装置造成持续磨损。
辊表面清洁:轧制氧化皮、氧化物灰尘和拉伸润滑剂在工作辊表面上积累。使用脏辊操作会在软材料上留下凹痕,并降低重型板材的驱动牵引力。刮刀和手动溶剂清洗可保持辊表面状况。
集中润滑:主辊轴承、备用辊轴和驱动齿轮传动需要持续的润滑脂施加。自动润滑系统在设定的操作间隔内注入测量量的极压润滑脂,防止在高径向力下的干摩擦磨损。
驱动系统检查:传递扭矩的齿轮传动在启动-停止索引过程中会经历反向负载。定期测量齿轮间隙和检查驱动链张力可以防止机械间隙影响进给精度。
液压油液调理:扩展芯轴和导向释放单元依赖于清洁的液体。定期更换过滤元件和液体污染分析可以防止阀门卡滞和气缸密封侵蚀。
SANSO设计的设备利用可接触的辊盒设计和模块化液压分配器,便于维护访问并减少大修期间的停机时间。
常见问题解答
Q1:与传统的分线相比,3合1解卷校平送料机的主要操作优势是什么?
A1:将解卷、校平和送料功能结合到单一机器框架上,消除了对长地面松弛环的需求。这种设置减少了总占地面积要求,简化了控制集成,加快了穿线程序,并提高了物料装载过程中的操作安全性。
Q2:材料的屈服强度如何影响设备选择?
A2:屈服强度较高的材料抵抗塑性变形,要求校平辊施加更大的穿透力。这增加了驱动电机的扭矩需求,需要更重的框架结构以抵抗挠曲,并需要备用辊组件以在高负载下支持工作辊。
Q3:为什么在渐进模具冲压中使用导向释放功能?
A3:导向释放功能瞬间将上送料辊抬离带材,同时模具定位销进入材料导向孔。这释放了夹持摩擦,使销能够在模具闭合前精确对齐带材,防止累积进给间距误差和工具损坏。
Q4:什么措施可以防止在快速进给周期中材料滑移?
A4:通过调整入口和出口夹紧辊的夹紧压力、保持清洁的辊表面不积液体、使用硬化的哑光辊以及在交流伺服驱动上设置适当的加速曲线来管理材料滑移。
Q5:哪些因素表明需要中间或备用辊支撑?
A5:在处理较宽的带材尺寸、较厚的壁厚或高强度合金时,备用支撑系统是必要的。在重载下,细长的工作辊在没有支撑的情况下中央弯曲,导致应力分布不均和带材宽度上的边缘波动。
询问定制工程规格
为您的生产需求选择合适的驱动配置、辊几何形状和自动化控制需要详细评估材料特性和生产线动态。将您的轧机参数和材料需求提交给SANSO的工程团队,以获得详细的系统分析并请求定制解卷校平送料机配置的提案。
文章标签:





