
Startseite > Blogs > Präzisionsbandkonditionierung: Betriebsarchitektur integrierter 3-in-1-Spulenlinien
Präzisionsbandkonditionierung: Betriebsarchitektur integrierter 3-in-1-Spulenlinien
2026-07-25
Automatisierte Metallstanz-, Rollform- und elektrisch widerstandsgeschweißte (ERW) Rohrmühlen-Betriebe basieren auf präziser kontinuierlicher Coil-Verarbeitung, um die dimensionalen Konsistenzen und hohen Liniengeschwindigkeiten aufrechtzuerhalten. Im Kern dieser Sequenz steht der Abwickler-Richtmaschine-Zuführer, ein einheitlicher Maschinenrahmen, der entwickelt wurde, um Rohbandmaterial direkt in nachgelagerte Form- oder Schneidgeräte abzurollen, zu glätten und zu indexieren. Die Kombination dieser drei unterschiedlichen Betriebsphasen in einem einzigen physischen Fußabdruck reduziert den Platzverbrauch in der Anlage, beseitigt Materialhandhabungsverzögerungen und verhindert die Schleifensteuerungsinstabilitäten, die typisch für herkömmliche getrennte Linien sind.
Robuste Verarbeitungsmaschinen, die von SANSO hergestellt werden, verfügen über verstärkte Strukturrahmen und proportionale hydraulische Steuerungen, um hochfeste Kohlenstoffe, austenitische Legierungen und warmgewalzte Strukturplatten zu verarbeiten. Eine vorhersehbare Bandlieferung erfordert die Anpassung der Rohmaterialausbeute an die mechanische Antriebskapazität, die geometrischen Layouts der Arbeitswalzen und die dynamischen Servoreaktionsraten.
1. Strukturarchitektur und mechanische Konsolidierung
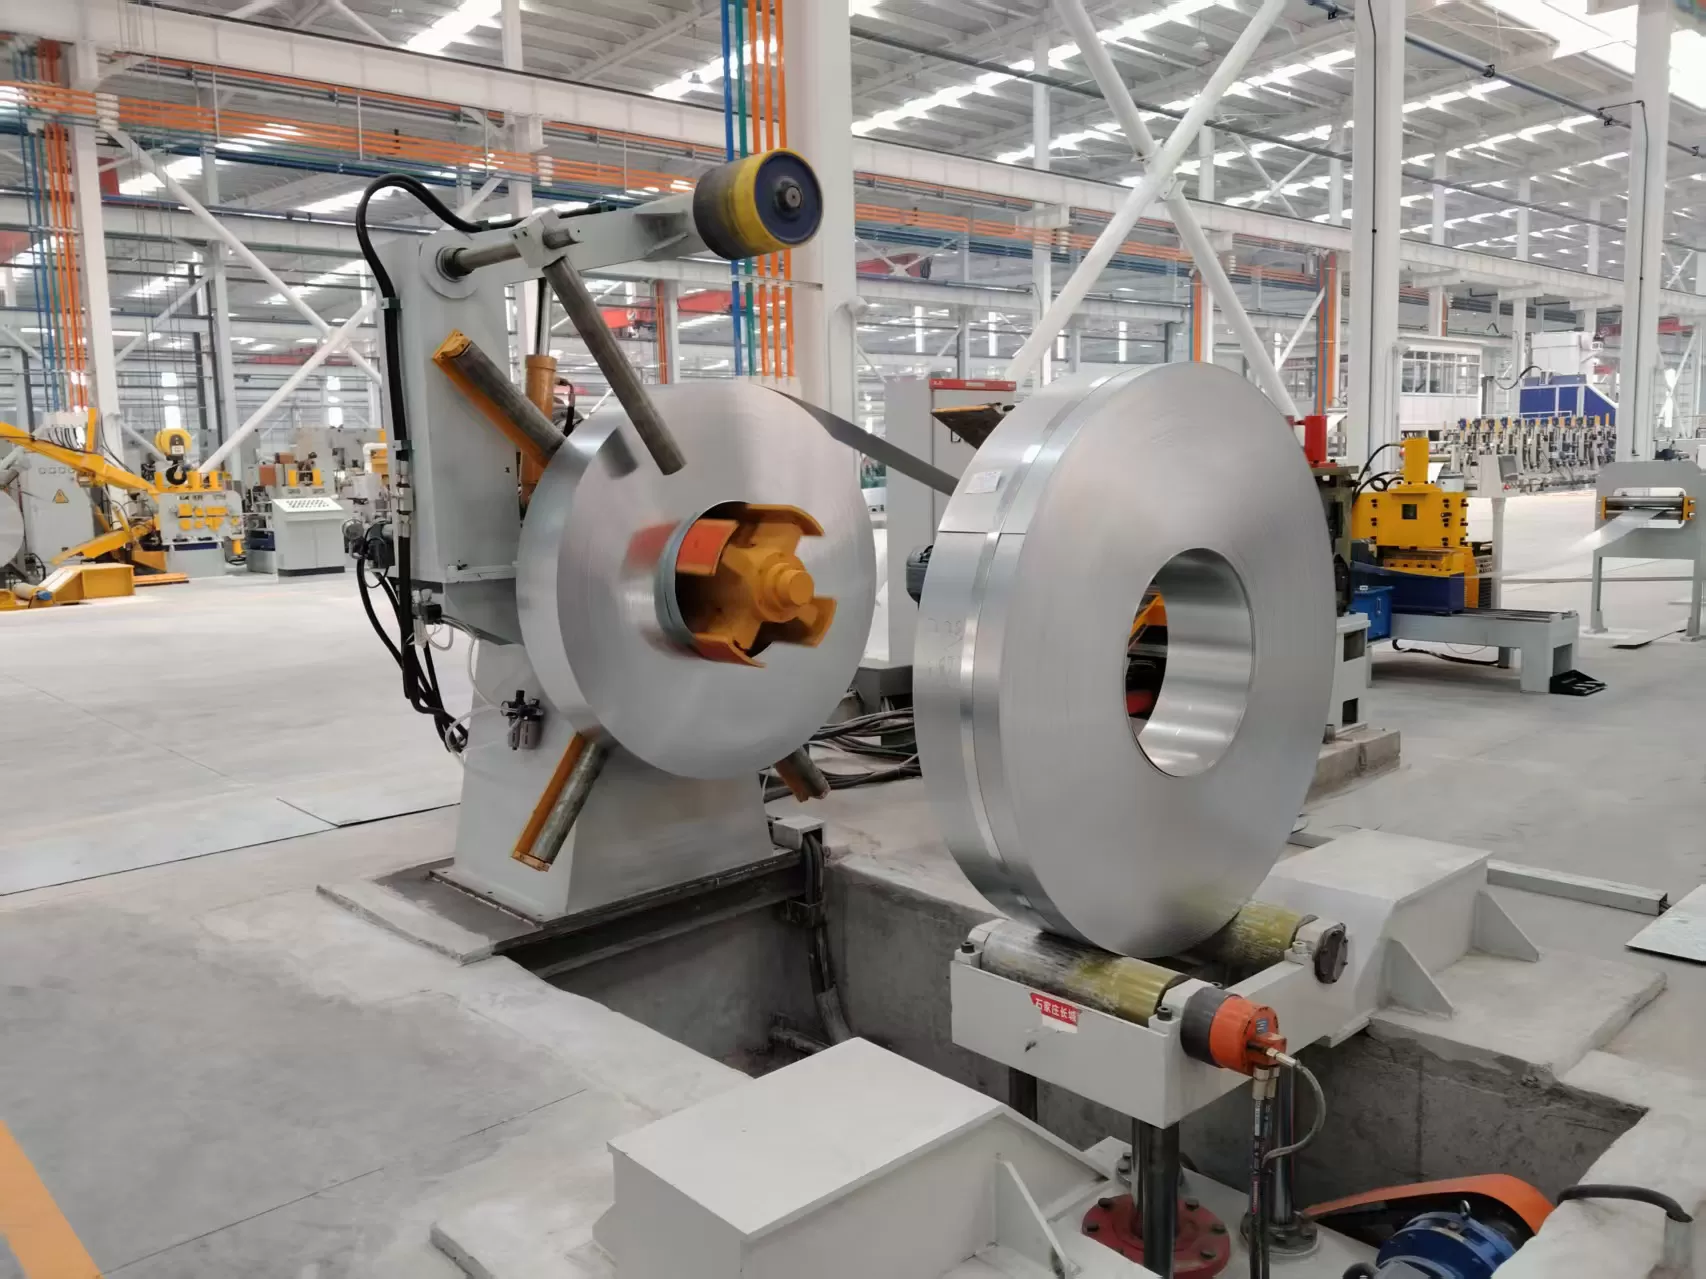
Legacy-Verarbeitungslinien trennen die Abwickelspule, die Glättmaschine und die Indexeinheit mithilfe breiter Bodenschlupfgruben. Die Implementierung eines kompakten Abwickler-Richtmaschine-Zuführers kombiniert diese drei Betriebsphasen auf einem einzigen schweren Bett und beseitigt Materialschlupfzonen zwischen den Verarbeitungsaggregaten. Diese Anordnung beruht auf angetriebenen Haltewalzen, durchziehenden Abziehplatten und synchronisierten Eintritts-Zugwalzen, um dickes Material direkt vom äußeren Coil-Radius in die Nivellierwalzen zu führen, ohne manuelles Eingreifen.
Die Rahmensteifigkeit stellt eine primäre Entwurfsgrenze dar. Bei der Verarbeitung von hochfestem Stahl überschreiten die während des alternierenden Biegens erzeugten inneren Biegemomente den Streckgrenzwert des Bandes und üben hohe Aufwärtskräfte gegen das obere Walzengehäuse aus. Strukturelle Durchbiegungen führen zu ungleichmäßigem Druck über die Bandbreite, was Kantenverzug, Verwindung und Futterpitch-Variationen verursacht. Schwere Stahlseitenplatten, Versteifungsstrukturen und vorkonfigurierte Lagerblöcke halten die parallele Ausrichtung unter voller struktureller Last aufrecht.
Abwicklermodul-Engineering
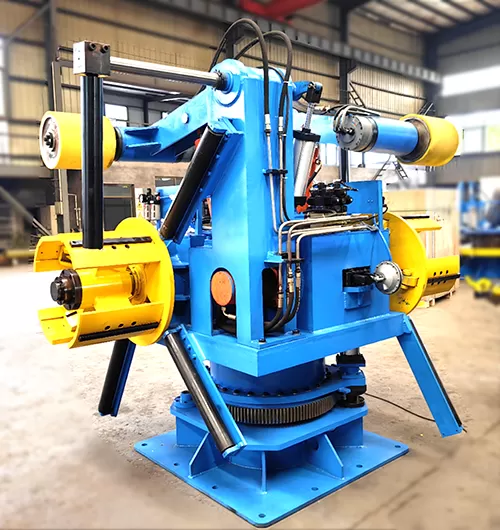
Der Abwickler-Abschnitt trägt schwere Rohcoil-Gewichte, während er konstante Rückenspannung während schneller Indexierungszyklen aufrechterhält. Die Mandrel-Erweiterung funktioniert über interne hydraulische Keilstrukturen oder mehrsegmentale Verbindungsarme und liefert gleichmäßigen radialen Druck gegen den Innendurchmesser des Coil-Kerns.
Mandrel-Klemmmechanismen: Hochdruckhydraulikzylinder betätigen eine interne Spannstange, die konische Erweiterungsrutschen nach außen verschiebt. Dies gewährleistet maximalen Oberflächenkontakt gegen die inneren Coil-Wicklungen, um internes Gleiten während aggressiver Verzögerungsschritte zu verhindern.
Dynamische Rückenspannungsregelung: Pneumatische oder hydraulische Scheibenbremsen liefern einstellbare Bremskraft. Die richtige Rückenspannung verhindert das Abwickeln und hält das Band entlang der Mittelachse in der Glättmaschine auf Kurs.
Hydraulische Ladewagen: Robuste Hebewagen transportieren Rohcoils horizontal und vertikal, um die Coil auf die Erweiterungsachse zu zentrieren. Seitenstützrollen stabilisieren schmale, großdurchmesserige Coils während des horizontalen Transports.
Halte- und Dämpferbaugruppen: Gelenkarme, die mit motorbetriebenen Urethanrollen ausgestattet sind, üben während der Bandentfernung Druck auf die äußeren Wicklungen aus und führen die Vorderkante sicher in den Fadenweg.
Faden- und Streifeneinführungsführung
Das Führen von dickem Streifenmaterial in den Hauptwickelstapel erfordert automatisierte Fadenkomponenten, um die Vorderkante des Materials zu steuern. Hydraulische Abziehklingen heben die äußere Wicklung an, während verstellbare Seitenführungsrollen das Material entlang der Mittelachse der Walze ausrichten. Angetriebene obere und untere Walzen greifen die Vorderkante und treiben das Material vorwärts, bis eine vollständige Eingliederung in die Arbeitswalzen des Richtgeräts erreicht ist.
2. Metallurgie und Physik der Verformung von Arbeitswalzen
Rohe Wickelmaterialien behalten eine permanente Krümmung, die allgemein als Wickelset bezeichnet wird, zusammen mit sekundären geometrischen Defekten wie Kreuzbogen und Randwelle. Um diese Defekte zu beseitigen, muss der Streifen alternierenden Rückwärtsbiegungen über seinen Streckgrenzpunkt unterzogen werden. Das Richtmodul zwingt das Material durch elastisch-plastische Verformung, wobei sich die inneren Spannungs- und Druckzonen über den Querschnitt des Materials verschieben, um einen flachen, spannungsfreien Zustand herzustellen.
Die Positionierung der Arbeitswalzen folgt einem konvergierenden geometrischen Muster. Die Eingangsrollen üben eine tiefe Penetration aus, um den Streifen über seinen Streckgrenzpunkt zu biegen, während die Ausgangsrollen allmählich zu einer parallelen Ausrichtung zurückkehren, um die endgültige Ebenheit festzulegen. Der Betrieb eines schweren Dekoller-Richtgeräts stellt sicher, dass alternierende Biegemomente symmetrisch angewendet werden, um ein Ungleichgewicht der Restspannung zu verhindern, das nach Form- oder Schweißvorgängen wieder eine Krümmung einführen könnte.
Walzendurchmesser und Steigungsgeometrie
Der Durchmesser der Arbeitswalzen und der Abstand zwischen den Zentren bestimmen die Materialdickenlimits und die Streckgrenzschwelle, die eine Maschine verarbeiten kann. Kleinere Walzendurchmesser ermöglichen engere Biegeradien, was sie für dünnwandiges Material geeignet macht, bei dem eine feine Oberflächenebenheit erforderlich ist. Umgekehrt sind größere Walzendurchmesser und breite Walzensteigungen für schwere Platten erforderlich, um Scherkräfte an der Walzenachse und Überlastung der Lager zu verhindern.
Ingenieurteams bei SANSO entwerfen spezialisierte Geometrien für Arbeitswalzen unter Verwendung von hochlegierten Kohlenstoffstählen wie SUJ2 oder DIN 1.3505. Diese Komponenten werden einer tiefen Induktionshärtung auf HRC 60 oder höher unterzogen, gefolgt von präzisem Schleifen und Hartverchromung. Diese Oberflächenbehandlung widersteht kontinuierlichem Abrieb durch schwere Walzenhaut, Oxidpartikel und aggressive Metallbearbeitungsflüssigkeiten.
Backup-Walzensysteme
Um der Durchbiegung über breite Streifenbreiten zu widerstehen, unterstützen Zwischen- und Primär-Backup-Walzenbänke die Arbeitswalzen. Ohne angemessene Backup-Unterstützung biegen sich die Arbeitswalzen unter Last vertikal, was zu einer Mittelwölbung oder welligen Kanten am fertigen Streifen führt.
Stationäre Wellen-Backups: Standardkonfigurationen nutzen Präzisionsnadellager, die auf starren stationären Wellen montiert sind, um den Arbeitswalzen kontinuierliche vertikale Unterstützung zu bieten.
Flugverstellbare Backups: Fortschrittliche Maschinen verfügen über keilverstellbare Backup-Walzenbänke, die es den Bedienern ermöglichen, lokalisierten Aufwärtsdruck anzuwenden, um Variationen in der Krone des Rohmaterials oder Randwellenfehler auszugleichen.
3. Servoantriebsdynamik und Fütterungsgenauigkeit
Die Fütterungsgenauigkeit wirkt sich auf die Werkzeuglebensdauer, die Nahtausrichtung und die Integrität der Bauteiltoleranzen aus. Hochdrehmoment-AC-Servomotoren treiben den Fütterungsmechanismus durch planetarische Untersetzungsgetriebe an und liefern schnelle Beschleunigungsprofile in Kombination mit präzisem Positionsstopp.
Bei progressiven Stanzvorgängen müssen die Zuführrollen kurzzeitig den Druck auf den Streifen am unteren Ende des Pressenhubes freigeben. Diese Pilotfreigabesequenz ermöglicht es, Positionierbolzen innerhalb des Werkzeugs zu verwenden, um das Material genau zu positionieren. Pneumatische oder hydraulische Pilotfreigabemechanismen heben die obere Walzenanordnung innerhalb von Millisekunden vom Streifen ab und greifen das Material wieder, während der Pressenhub ansteigt.
Die Integration eines kompakten Abwicklers mit Richtmaschine in eine kontinuierliche Rohrmillenlinie erfordert eine präzise Geschwindigkeits-Synchronisation anstelle einer intermittierenden Indizierung. Absolute Drehgeber, die direkt an der unteren Arbeitswalze oder einem speziellen Messrad montiert sind, überwachen die lineare Streifengeschwindigkeit und liefern Positionsfeedback an den Hauptliniencontroller, um Geschwindigkeitsdrift in Echtzeit zu korrigieren.
4. Auswahl der Prozessparameter und Dimensionierung der Ausrüstung
Die Spezifizierung geeigneter Maschinen zur Verarbeitung von Coils erfordert die Bewertung der Materialausbegrenzungen, der Liniengeschwindigkeitsprofile und der räumlichen Parameter. Eine Überdimensionierung des Motor-Drehmoments, ohne die Ermüdungsgrenzen der Walzenwelle zu berücksichtigen, führt zu mechanischen Ausfällen, während eine Unterdimensionierung der Coil-Gewichtsgrenzen die Materialbeschaffungsoptionen einschränkt.
Die strukturelle Anordnung und die Bewertungen des Antriebsstrangs sind primäre Kriterien bei der Dimensionierung von Maschinen für hochgradige Legierungen. Hochfeste Stähle (AHSS) erfordern erhebliche Drehmomentreserven und verstärkte Walzenverstellmotoren, um die Eindringkontrolle während kontinuierlicher Vorgänge aufrechtzuerhalten.
| Betriebsparameter | Niedriglegierter Stahl (< 250 MPa Streckgrenze) | Hochfeststahl (> 590 MPa Streckgrenze) |
|---|---|---|
| Walzeneindringkraft | Standard-Basislinienkraftberechnungen. | Erfordert 1,5x bis 2,2x erhöhten Abwärtsdruck. |
| Durchmesser der Arbeitswalze | Standarddurchmesser maximieren den Dickenbereich. | Kleinere Teilung mit verstärkten Backup-Walzen zur Vermeidung von Verformungen. |
| Antriebsmotor-Drehmoment | Berechnet auf Basis grundlegender Trägheitslasten. | Hochdrehmoment-AC-Servosysteme mit vergrößerten Getrieben. |
| Pilotfreigabereaktion | Standard pneumatische Hebelausführung. | Hochgeschwindigkeits-hydraulischer Hebe mit Dämpfungskontrolle. |
Steuerungssysteme und Rezeptspeicherung
Moderne industrielle Steuerungsschnittstellen verfügen über Programmspeicher für Rezepte, die es den Bedienern ermöglichen, Walzenhöhenpositionen, Zuführlängen, Beschleunigungskurven und Bremskraft-Einstellungen für spezifische Materialchargen zu speichern. Motorisierte Arbeitswalzenverstellungen, ausgestattet mit digitalen linearen Encodern, verringern die Einrichtungsintervalle während des Coil-Wechsels, wodurch Bedienfehler und Materialabfälle während der Linieninitialisierung reduziert werden.
5. Wartungsprotokolle und Fehlersuche
Eine nachhaltige Betriebsgenauigkeit beruht auf strukturierten präventiven Wartungsplänen. Die hohen mechanischen Lasten, die beim Abwickeln und Glätten von schweren Bandmaterialien auftreten, verursachen fortlaufenden Verschleiß an Lagern, Antriebszahnrädern, hydraulischen Dichtungen und elektrischen Rückmeldesystemen.
Walzenoberflächenreinigung: Walzhaut, Oxidstaub und Ziehschmierstoffe sammeln sich auf den Oberflächen der Arbeitswalzen an. Der Betrieb mit verschmutzten Walzen hinterlässt Eindrücke in weichen Materialien und verringert die Antriebstraktion auf schweren Platten. Schaberklingen und manuelle Lösungsmittelreinigung erhalten den Zustand der Walzenoberfläche.
Zentralisierte Schmierung: Hauptlager, Backup-Rollenwellen und Antriebsgetriebe benötigen kontinuierliche Schmierung mit Fett. Automatisierte Schmierungssysteme injizieren gemessene Mengen von Hochdruckfett in festgelegten Betriebsintervallen, um trockenen Reibungsverschleiß unter hohen radialen Kräften zu verhindern.
Inspektion des Antriebsstrangs: Getriebe, die Drehmoment zwischen Arbeitswalzen übertragen, erfahren Umkehrlasten während des Start-Stopp-Indexierens. Periodische Messungen des Getriebe-Spiels und Überprüfungen der Antriebskettenspannung verhindern, dass mechanisches Spiel die Futtergenauigkeit beeinträchtigt.
Hydraulikflüssigkeitsaufbereitung: Expansionsmandrels und Pilotfreigabeeinheiten sind auf saubere Flüssigkeit angewiesen. Regelmäßige Austausch der Filterelemente und Analysen der Flüssigkeitskontamination verhindern das Festkleben von Ventilen und die Erosion der Zylinderdichtungen.
Ausrüstung, die von SANSO entwickelt wurde, nutzt zugängliche Rollenkassettendesigns und modulare hydraulische Verteiler, die einen einfachen Wartungszugang ermöglichen und die Ausfallzeiten während der Überholungspläne reduzieren.
Häufig gestellte Fragen
Q1: Was ist der Hauptbetriebs Vorteil eines 3-in-1 Abwicklers geradeaus Fütters im Vergleich zu herkömmlichen Split-Linien?
A1: Die Kombination von Abwickeln, Nivellieren und Füttern auf einem einzigen Maschinenrahmen beseitigt die Notwendigkeit für lange Boden-Schlupf-Schleifen. Dieses Setup reduziert die Gesamtfläche, vereinfacht die Steuerungsintegration, beschleunigt die Fädelverfahren und verbessert die Betriebssicherheit während des Materialladens.
Q2: Wie beeinflusst die Streckgrenze des Materials die Auswahl der Ausrüstung?
A2: Materialien mit höherer Streckgrenze widerstehen plastischer Deformation, was eine größere Eindringkraft von den Richtwalzen erfordert. Dies erhöht die Anforderungen an das Drehmoment des Antriebsmotors, erfordert eine schwerere Rahmenkonstruktion, um Verformungen zu widerstehen, und erfordert Backup-Rollenbaugruppen, um die Arbeitswalzen unter hohen Lasten zu unterstützen.
Q3: Warum wird die Pilotfreigabefunktion beim progressiven Stempeln verwendet?
A3: Die Pilotfreigabefunktion hebt kurzzeitig die obere Futterwalze vom Band ab, während die Stanzpositionierungsstifte in die Material-Pilotlöcher eintreten. Dies löst die Griffreibung, sodass die Stifte das Band präzise ausrichten können, bevor der Stempel schließt, wodurch kumulative Futtersteigungsfehler und Werkzeugschäden verhindert werden.
Q4: Welche Maßnahmen verhindern das Verrutschen des Materials während schneller Futterzyklen?
A4: Das Verrutschen des Materials wird durch die Anpassung des Klemmdrucks an den Ein- und Ausgangs-Walzen, die Aufrechterhaltung sauberer Walzenoberflächen ohne Flüssigkeitsansammlungen, die Verwendung von gehärteten Walzen mit matter Oberfläche und die Einstellung geeigneter Beschleunigungsprofile am AC-Servoantrieb gesteuert.
Q5: Welche Faktoren deuten auf die Notwendigkeit von Zwischen- oder Backup-Rollenstützen hin?
A5: Backup-Stützensysteme sind notwendig, wenn breitere Banddimensionen, schwere Wandstärken oder hochfeste Legierungen verarbeitet werden. Unter schweren Lasten biegen sich schlanke Arbeitswalzen zentral ohne Unterstützung, was zu einer ungleichmäßigen Spannungsverteilung und Kantenwellen über die Bandbreite führt.
Fragen zu maßgeschneiderten technischen Spezifikationen
Die Auswahl geeigneter Antriebskonfigurationen, Rollengeometrien und Automatisierungssteuerungen für Ihre Produktionsanforderungen erfordert eine detaillierte Bewertung der Materialeigenschaften und der Linien-Dynamik. Reichen Sie Ihre Walzenparameter und Materialanforderungen an das Ingenieurteam von SANSO ein, um eine detaillierte Systemanalyse zu erhalten und ein Angebot für eine maßgeschneiderte Abwickler-Richtmaschine-Fütterkonfiguration anzufordern, die nach Ihren Spezifikationen gebaut wird.
Artikeltags:
Verwandte Nachrichten
More Kategorie
Beliebte Artikel
-
 Wie man den richtigen Abwickler für Ihr geschweißtes Rohrherstellungswerk auswählt
-
 Hochpräzisions-Abwickler- und Richtsysteme: Industrielle Auswahl- und Einrichtungsanleitung
-
 Fliegende Kaltkreissäge vs. Reibungssäge: Welche ist die richtige für Ihr Rohrwerk?
-
 ERW-Rohrmühle: Der vollständige Leitfaden für Technik und Prozesse
-
 Top 7 globale ERW-Rohrmühlenmaschinenhersteller: Wer baut die besten?
Neue Artikel
Beliebte Tags
