
Accueil > Blogs > Évaluation du prix de la machine de déroulage : spécifications, variables structurelles et retour sur investissement de la production
Évaluation du prix de la machine de déroulage : spécifications, variables structurelles et retour sur investissement de la production
2026-08-20
Dans la fabrication de tuyaux soudés à haute fréquence et les opérations de formage à rouleaux à grande vitesse, la préparation des bobines d'acier fixe la base pour la vitesse de traitement globale et l'opération continue. Le prix de la machine decoiler varie sur le marché mondial de l'équipement, allant des dérouleurs manuels à friction de base aux systèmes hydrauliques entièrement intégrés équipés de surveillance automatique des boucles, de plaques de pelage motorisées et de voitures de chargement dynamiques. Une évaluation claire des dépenses d'équipement nécessite d'analyser la masse structurelle, les mécanismes d'expansion, les systèmes d'entraînement et l'automatisation de l'alimentation en bandes. Le choix de l'infrastructure de déroulage de bobines impacte directement le temps de disponibilité de la ligne de laminoir, l'intégrité des bords de bande et la productivité opérationnelle à long terme.
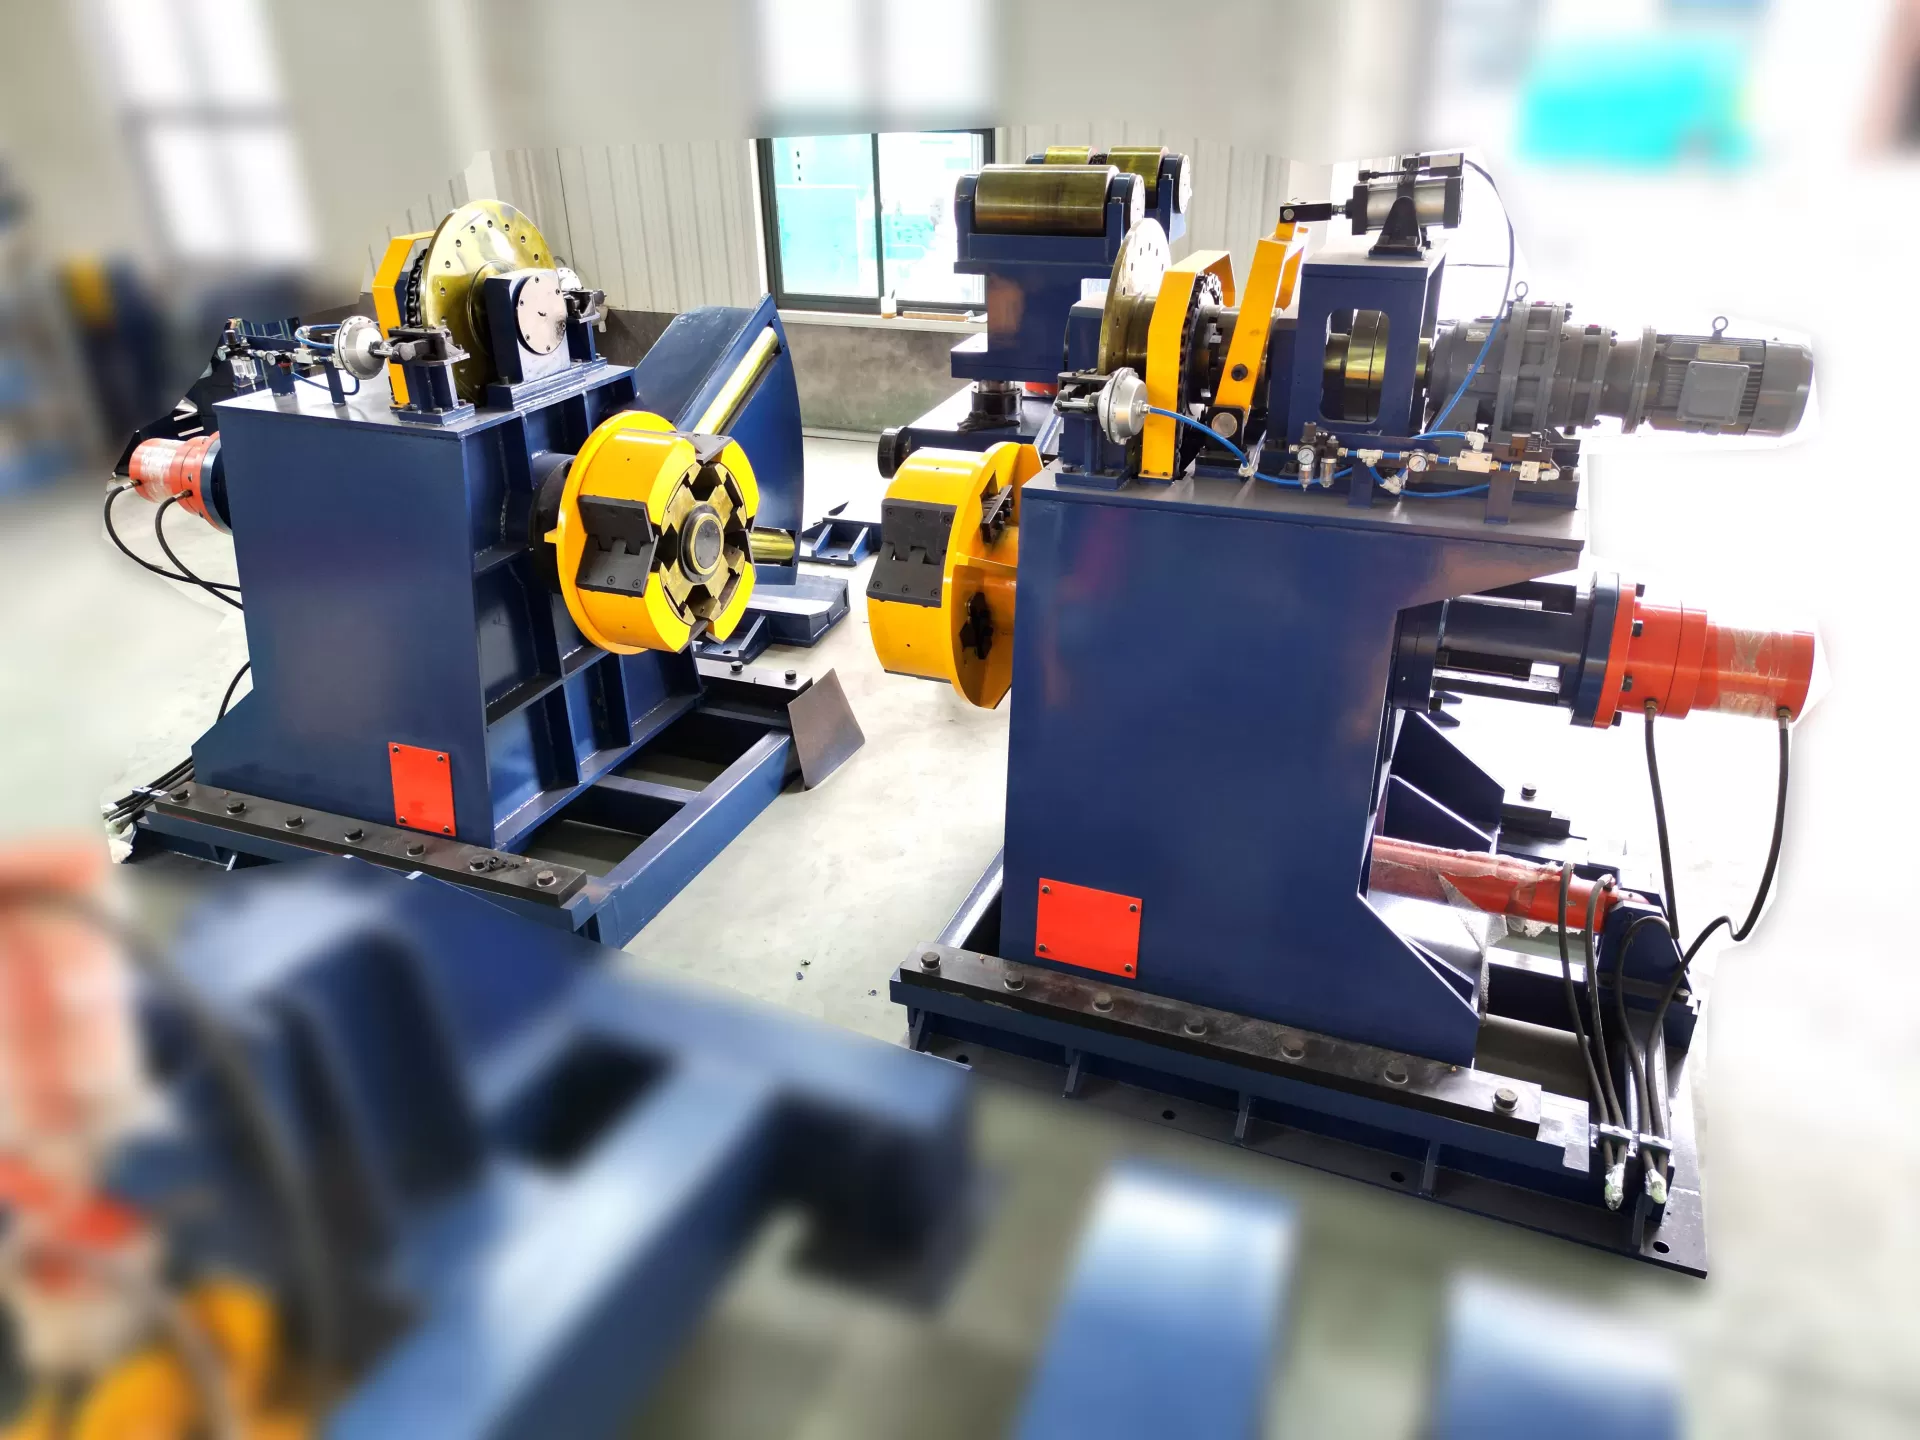
Variables d'ingénierie clés dictant le prix de la machine decoiler
La tarification du système est directement corrélée à la capacité physique et aux normes d'ingénierie structurelle. Les machines conçues pour traiter de l'acier structurel à forte épaisseur nécessitent une architecture de cadre renforcé, des diamètres d'arbre plus grands et des mécanismes d'entraînement à couple élevé.
Capacité de poids de bobine : Les unités conçues pour des bobines de 3 tonnes à 5 tonnes nécessitent significativement moins d'acier structurel, des ensembles de logements à roulements plus petits et des circuits hydrauliques plus simples que les stations de traitement lourdes de 20 tonnes ou 30 tonnes. À mesure que les limites de charge augmentent, la résistance à la traction du cadre et les dimensions de forgeage de l'arbre augmentent de manière exponentielle.
Capacités d'épaisseur et de largeur de bande : Le traitement de bandes épaisses à chaud (dépassant 6 mm) nécessite des bras de maintien motorisés et des tables de pelage lourdes pour surmonter le retour de bande. L'équipement conçu pour des matériaux plus larges et plus épais commande un prix de machine decoiler plus élevé en raison de la force d'actionnement hydraulique supplémentaire et de la construction de cadre lourd.
Mécanismes d'expansion de mandrin : Les systèmes d'expansion manuels à coin restent peu coûteux mais nécessitent un effort manuel de l'opérateur et entraînent des retards prolongés lors des changements. Les systèmes d'expansion hydrauliques utilisent des cylindres à tige de poussée internes, maintenant une tension de serrage constante sur les diamètres intérieurs de bobine variables.
Configuration d'entraînement et de freinage : Les dérouleurs passifs utilisent des freins à disque pneumatiques ou hydrauliques réglables pour contrôler la tension de retour. Les unités entraînées actives emploient des entraînements à moteur AC avec des convertisseurs de fréquence ou des systèmes de moteur hydraulique pour synchroniser le déroulement de la bande avec l'accélération du laminoir en aval.
Le fabricant de machines lourdes SANSO construit des systèmes de déroulage utilisant des arbres en acier allié forgé de haute qualité (comme 42CrMo) qui subissent un équilibrage dynamique précis et des tests de défauts ultrasoniques. Ces mesures structurelles augmentent la fiabilité structurelle pendant l'opération continue à fort tonnage, déplaçant les paramètres de coût initiaux tout en réduisant l'usure totale de la machine.
Composants structurels et corrélations des coûts de machine
Comprendre la tarification de l'équipement implique d'évaluer les sous-ensembles mécaniques individuels et les options automatisées intégrées dans la plateforme de déroulage.
1. Mandrins à simple mandrin vs. structures à double cône ou double pivot
Les mandrins cantilever à tête unique sont standards pour les lignes de production de tuyaux légers à moyens. Les dérouleurs à double cône gèrent des poids de bobines extrêmes dépassant 25 tonnes, soutenant le matériau des deux côtés pour éliminer la déviation de l'arbre. Les dérouleurs à double pivot disposent de deux bras opposés montés sur une plaque de base rotative, permettant aux opérateurs de charger une seconde bobine pendant que la bobine active se traite dans l'accumulateur ou laminoir à tubes. La complexité structurelle et le système de double entraînement hydraulique des configurations à double pivot entraînent naturellement un prix initial de machine dérouleur plus élevé par rapport aux conceptions à tête unique.
2. Voitures de chargement de bobines intégrées
Le chargement manuel via une grue aérienne présente des retards opérationnels et des risques de sécurité accrus lors de l'alignement des bobines. Une voiture de bobine hydraulique automatisée se déplace le long de rails au sol, élevant et positionnant la bobine d'acier sur le mandrin élargi en quelques minutes. L'intégration d'une voiture de bobine ajoute des vannes de contrôle hydraulique, des entraînements de déplacement et des capteurs de position de précision, augmentant l'investissement en capital tout en réduisant le temps d'arrêt de la ligne jusqu'à 70 % lors des changements de matériau.
3. Bras de snubber hydrauliques et ensembles de pelage
Les bobines d'acier à haute résistance contiennent de fortes contraintes résiduelles, provoquant un déroulement agressif des enroulements extérieurs une fois les liaisons coupées. Un bras de snubber hydraulique monté en haut équipé d'un rouleau motorisé recouvert de caoutchouc maintient l'enroulement extérieur de la bobine en toute sécurité. Couplé à une lame de pelage hydraulique, ce mécanisme guide le bord avant directement dans le redresseur ou le niveleur d'entrée. Ces composants d'entrée automatisés représentent une part substantielle de la valorisation globale de l'assemblage.
Correspondance des capacités mécaniques aux vitesses de ligne de laminoir à tubes
La synchronisation de la vitesse de ligne joue un rôle décisif dans la définition de l'architecture de contrôle. Les lignes de laminoir à tubes continues fonctionnant à des vitesses de 60 à 120 mètres par minute ne peuvent pas se fier à de simples interrupteurs de limite de démarrage-arrêt. Les installations avancées utilisent des capteurs de boucle ultrasoniques, des encodeurs laser optiques ou des bras de danseurs dynamiques qui transmettent un retour de position continu au contrôleur principal d'entraînement.
Lorsque l'accumulateur de bandes en aval signale un volume de stockage réduit, l'entraînement du dérouleur accélère en douceur sans dépasser ou tirer la bande. L'ajout de vannes hydrauliques proportionnelles, d'entraînements à fréquence variable et d'intégration PLC influence le prix de base de la machine dérouleur, mais prévient les charges de choc mécaniques sur la boîte de vitesses d'entraînement et élimine les rayures de surface sur les matériaux polis ou galvanisés.
Dépenses totales de possession vs. prix initial de l'équipement
Évaluer l'acquisition de machines uniquement par le biais des dépenses en capital de base masque souvent les véritables impacts financiers opérationnels. L'efficacité opérationnelle à long terme dépend des cycles de maintenance, de la consommation d'énergie et de la durabilité structurelle sous des conditions de charge continue.
Rigidité du cadre et espacement des roulements : Les machines à faible coût utilisent souvent des canaux soudés légers et un espacement de logement de roulement insuffisant. Au fil du temps, la masse de la bobine lourde provoque une flexion de l'arbre, entraînant une usure inégale des joints hydrauliques, des fuites d'huile et une défaillance prématurée des roulements principaux.
Efficacité du système hydraulique : Les unités de puissance hydraulique de haute qualité utilisent des pompes à déplacement variable et des échangeurs de chaleur refroidis par air. Ces composants maintiennent une viscosité d'huile stable pendant les changements continus, empêchant la cavitation de la pompe et le blocage des vannes courants dans les configurations de groupe électrogène de base.
Efficacité de changement et utilisation de la main-d'œuvre : L'expansion automatique du mandrin, le positionnement intégré des bobines et l'opération motorisée du décapeur réduisent le temps de changement de bobine de 15-20 minutes à 3-5 minutes. Dans les opérations d'usine à plusieurs équipes, cette économie de temps ajoute une capacité de production substantielle sur la durée de vie de la machine.
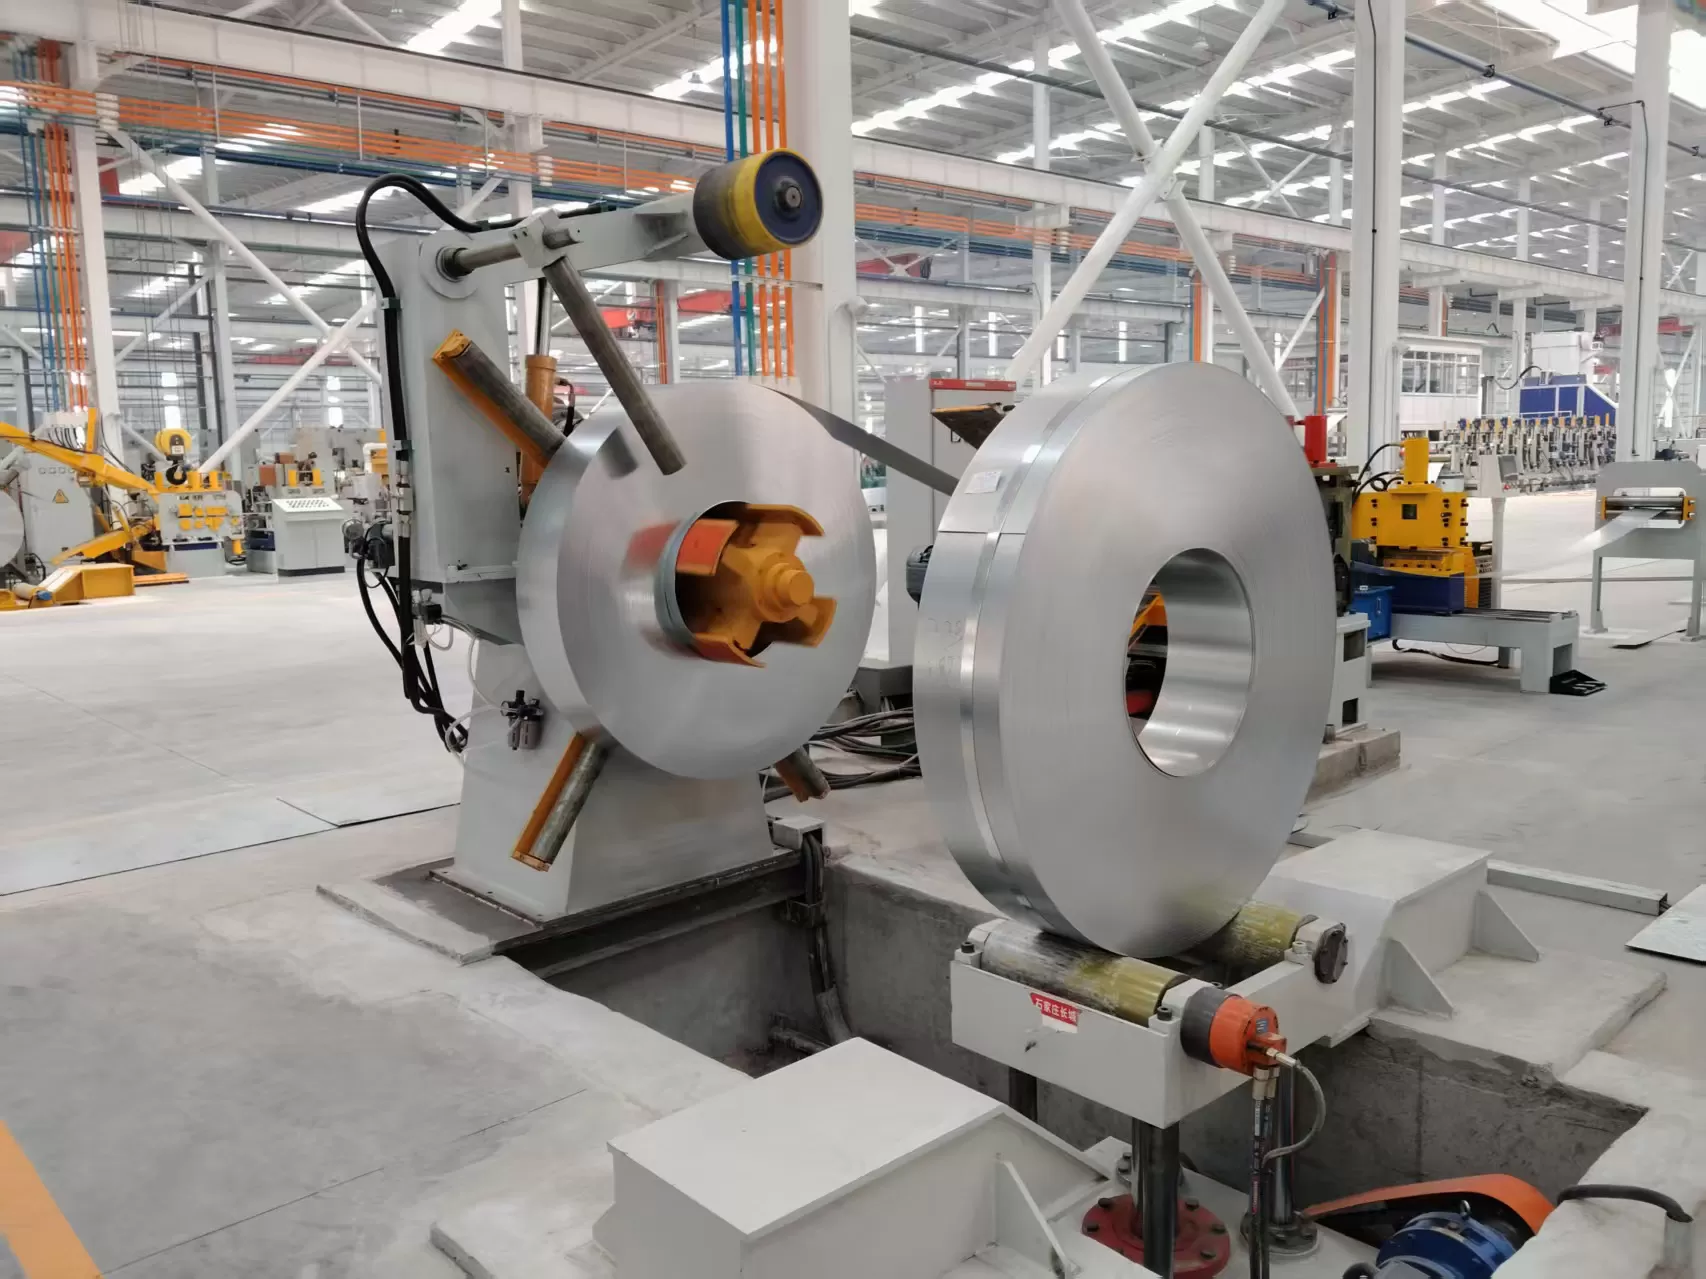
Allocation budgétaire stratégique à travers les niveaux de production
La sélection de la configuration de machine appropriée nécessite d'aligner l'investissement en équipement avec les objectifs de production et les spécifications de tôle.
Pour la production de tuyaux de petit diamètre en acier au carbone à paroi fine à des vitesses modérées, un décapeur cantilever mécanique avec frein pneumatique de contre-tension offre une solution économique. Ces configurations d'entrée de gamme maintiennent un prix de machine décapeuse bas tout en répondant aux demandes de production.
Pour les usines de tuyaux industriels à haute production traitant des tubes structurels à paroi épaisse, l'expansion hydraulique dynamique, les bras de maintien motorisés, les capacités de double pivot et le contrôle dynamique de la vitesse de boucle deviennent obligatoires. L'équipement construit par SANSO incorpore des conceptions de cadre modulaires, permettant aux fabricants de tubes de commander des configurations de base initialement et d'élargir avec des systèmes de chargement automatisés à mesure que les volumes de production augmentent.
Questions Fréquemment Posées
Q1 : Quel est le principal facteur derrière les variations de prix de la machine décapeuse ?
A1 : Les principaux facteurs incluent la capacité de poids des bobines, l'épaisseur de l'acier, le mécanisme d'expansion du mandrin (manuel vs hydraulique), la sophistication du système d'entraînement (freinage passif vs entraînement moteur dynamique) et les fonctionnalités d'automatisation intégrées telles que les voitures de chargement de bobines hydrauliques et les tables de décapage motorisées.
Q2 : Une voiture de chargement de bobines hydraulique est-elle obligatoire pour toutes les installations de décapeurs ?
A2 : Une voiture de bobine n'est pas obligatoire pour les bobines légères de moins de 3 tonnes. Cependant, pour les poids de bobine dépassant 5 tonnes, une voiture de bobine hydraulique automatisée réduit la dépendance à la grue, accélère l'alignement des bobines, protège l'arbre principal du mandrin des dommages d'impact et améliore la sécurité de l'opérateur pendant les cycles de chargement.
Q3 : Comment le traitement de l'acier à haute résistance à la traction impacte-t-il les exigences de décapage ?
A3 : Le matériau à haute résistance nécessite une pression de serrage du mandrin plus forte pour éviter le glissement interne de la bobine, ainsi que des bras de butée hydrauliques robustes et des lames de décapage pour contrôler le rebond lors du déliage de la couche extérieure. Ces exigences structurelles renforcées augmentent les exigences de spécification globale de la machinerie.
Q4 : Quel avantage un décapeur à double pivot offre-t-il par rapport à une unité à tête unique ?
A4 : Un décapeur à double pivot permet aux opérateurs de charger et d'aligner une seconde bobine sur le mandrin inverse pendant que la bobine actuelle alimente la ligne de production. Une fois que la bobine active est terminée, l'unité tourne de 180 degrés, amenant la nouvelle bobine en position presque instantanément pour minimiser le temps d'arrêt de l'usine.
Q5 : Comment le contrôle automatique de la tension prévient-il les dommages à la surface de la bande ?
A5 : Le contrôle automatique de la tension utilise des vannes hydrauliques proportionnelles ou un freinage dynamique entraîné par VFD pour maintenir une traction constante sur la ligne, quelles que soient les variations du diamètre extérieur de la bobine. Cela prévient les secousses soudaines, le relâchement du matériau et le frottement de la surface contre les rouleaux de guidage ou les plaques de sol pendant les phases d'accélération et de décélération.
Demander un devis pour une machine personnalisée
Choisir le bon équipement de déroulage nécessite d'analyser vos dimensions de bande spécifiques, les résistances à la traction, les objectifs de vitesse de ligne et la disposition opérationnelle de l'atelier. L'équipe d'ingénierie de SANSO fournit une analyse de base sur mesure et des propositions structurelles personnalisées correspondant à vos exigences de fabrication exactes. Envoyez une demande aujourd'hui avec vos spécifications complètes de bobine d'acier pour recevoir une configuration de machine détaillée et un devis formel.
tags d'article:
Actualités connexes
More Articles populaires
-
 Comment choisir le bon dérouleur de bobine pour votre usine de fabrication de tuyaux soudés
-
 Systèmes de Dérouleur et Redresseur de Haute Précision : Guide de Sélection et d'Installation Industrielle
-
 Scie à froid volante vs. scie à friction : laquelle est la meilleure pour votre moulin à tubes ?
-
 Laminoir à tubes ERW : Le guide complet d'ingénierie et de processus
-
 Top 7 fabricants mondiaux de machines de moulin à tubes ERW : Qui construit le meilleur ?
Nouveaux articles
Tags populaires
