
Startseite > Blogs > Der vollständige Leitfaden zur Technologie von Rohrwalzwerken und moderner Fertigung
Der vollständige Leitfaden zur Technologie von Rohrwalzwerken und moderner Fertigung
2026-07-11
In der Welt der Metallverarbeitung steht das Rohrwalzwerk als Eckpfeiler der industriellen Produktion. Von Automobilchassis-Komponenten bis hin zu strukturellen Hohlprofilen und präzisen Fluidleitungen ist die Qualität des Endprodukts direkt mit der Leistung des Werks verbunden. Als B2B-Spezialist mit jahrzehntelanger Erfahrung in der Maschinenbauindustrie für geschweißte Rohrwerke werde ich Sie durch die technischen Feinheiten, Anwendungslandschaften und Lösungen für anhaltende Produktionsprobleme führen – und das alles unter Einhaltung der höchsten E-E-A-T-Standards. Dieser Artikel konzentriert sich auf datengestützte Erkenntnisse und nicht auf allgemeine Übersichten, um Ihnen zu helfen, informierte Investitionen zu tätigen.
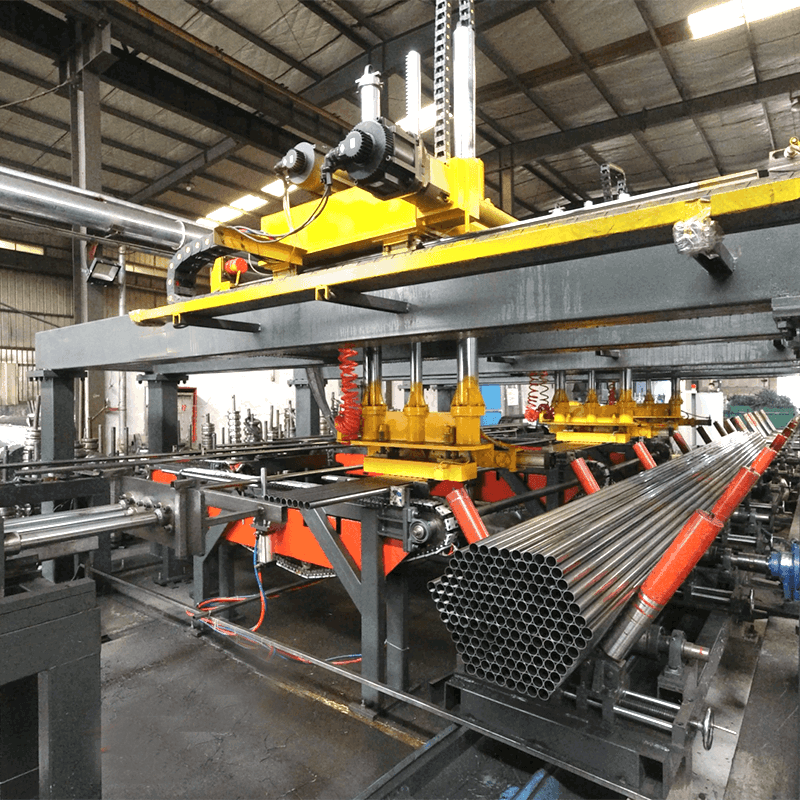
Was ist ein Rohrwalzwerk? Kerntechnologie und Hauptkomponenten
Ein Rohrwalzwerk ist ein kontinuierliches Formsystem, das Flachband (warmgewalzter oder kaltgewalzter Stahl, Edelstahl, Aluminium usw.) in geschweißte Rohre und Rohre umwandelt. Moderne Werke integrieren mehrere kritische Stationen, die jeweils für Präzision und Durchsatz ausgelegt sind. Das Verständnis dieser Komponenten ist entscheidend für die Diagnose von Engpässen und die Optimierung der Produktion.
1. Bandvorbereitung: Abwickeln, Akkumulation und Kantenfräsen
Vor der Formgebung muss die Spule mit minimalen Spannungsvariationen verarbeitet werden. Hochgeschwindigkeitsakkumulatoren gewährleisten einen kontinuierlichen Betrieb während des Spulenwechsels, während Kantenfräseinheiten (oder Scheibenmesser) das Band auf die genaue Breite zuschneiden und saubere Kanten für das Hochfrequenzschweißen vorbereiten. Inkonsistente Kantenvorbereitung ist eine der Hauptursachen für Schweißfehler – Daten aus Feldaudits zeigen, dass eine ordnungsgemäße Kantenbearbeitung die Ausschussraten um bis zu 2,5 % reduzieren kann.
2. Formabschnitt: Walzendesign und Materialfluss
Der Kern des Rohrwalzwerks sind die Formstände. Hier wird das Band schrittweise in eine zylindrische Form gebogen. Fortschrittliche Werke verwenden eine Kombination aus Abbau-Pässen, Fin-Pässen und einem Quetschabschnitt. Das Walzendesign muss für das Rückfedern und die Materialgüte berücksichtigt werden. Zum Beispiel erfordert die Formgebung von hochfesten Stählen (HSS) spezifische Walzmaterialien (wie D2-Werkzeugstahl mit Cr-Beschichtung), um das Ankleben zu verhindern und die Oberflächenbeschaffenheit zu erhalten. LSI-Begriffe wie "Abbauwalze", "Clusterwalze" und "Türkenkopf" sind Teil der täglichen Ingenieurdiskussionen.
3. Schweißtechnologien: HFI, Laser und TIG
Die meisten ERW (Electric Resistance Welding) Rohrwerke nutzen Hochfrequenzinduktion (HFI) oder Kontakt-Schweißen. Die Wahl hängt von Durchmesser, Wandstärke und Produktionsgeschwindigkeit des Rohrs ab. Für dünnwandige Edelstahlrohre kann das TIG-Schweißen bevorzugt werden. Die Schweißstabilität wird durch die Echtzeitstromregelung und das Trimmen der Schweißnaht überwacht. Moderne Systeme integrieren Inline-NDT (Wirbelstrom oder Ultraschall), um Unregelmäßigkeiten sofort nach dem Schweißen zu erkennen.
4. Größenanpassung und Richten
Nach dem Schweißen und Abtragen (Entfernen der Schweißnaht) durchläuft das Rohr ein Größenwalzwerk – eine Reihe von Rundpässen, die die endgültigen Abmessungen festlegen und die Rundheit verbessern. Eine Richtenmaschine (typischerweise im 2- oder 6-Walzen-Design) beseitigt verbleibende Biegespannungen. Die gesamte Linie ist über ein DC- oder AC-Antriebssystem mit programmierbaren Logiksteuerungen (PLC) synchronisiert, die eine Geschwindigkeitskonstanz von bis zu ±0,1 % gewährleisten.
Wichtige Anwendungen von Rohrwalzwerken in verschiedenen Branchen
Die Vielseitigkeit des modernen Rohrwalzwerks ermöglicht die Produktion von Rohren, die in verschiedenen Sektoren kritische Funktionen erfüllen. Im Folgenden sind Anwendungen mit hoher Nachfrage aufgeführt, die jeweils unterschiedliche metallurgische und dimensionale Anforderungen haben.
Automobil & Mobilität
Strukturkomponenten: Seitenaufprallträger, Dachträger und Sitzrahmen erfordern hochfeste Stahlrohre (bis zu 800 MPa Zugfestigkeit) mit gleichmäßiger Ovalität.
Auspuffanlagen: Edelstahlrohre (ferritisch oder austenitisch) müssen hochtemperaturbeständig gegen Korrosion sein; das Werk muss eine präzise Wandstärke für Hydroforming-Prozesse gewährleisten.
Bau & Infrastruktur
Runde Hohlprofile (CHS) und quadratische/rechteckige Rohre (RHS) für Gerüste, Tragwerke und Fertigteilbauten. Hier minimiert die SANSO Direktformtechnologie das Randknicken während der Produktion von quadratischen Rohren.
Pfähle: Großdurchmesser, spiralförmig geschweißte Rohre für Fundamentarbeiten, die oft in spezialisierten Werken, aber nach ähnlichen Formungsprinzipien hergestellt werden.
Energie & Fluidtransport
Öl- & Gasleitungen: API 5L-Grade (X42 bis X70) verlangen strenge Zähigkeits- und Schweißintegritätsanforderungen. Die Werke müssen Anlasstationen integrieren, um die wärmebeeinflusste Zone des Schweißes zu verfeinern.
Hydraulikzylinder: Präzisionsrohre mit gehonten Innenflächen beginnen mit genau gewalzten und geschweißten Schalen.
Technische Innovationen zur Steigerung der Effizienz von Rohrwalzwerken
Im letzten Jahrzehnt gab es radikale Verbesserungen im Design von Walzwerken, die durch die Anforderungen von Industrie 4.0 und Nachhaltigkeit vorangetrieben wurden. Ingenieure bei SANSO haben mehrere dieser Fortschritte integriert, um Rüstzeiten und Energieverbrauch zu reduzieren.
Schnellwechsel-Kassetten-Systeme
Traditionelle Werke benötigen Stunden, um Walzen für verschiedene Größen zu wechseln. Moderne Designs verwenden Kassettenständer (oder "Patronenständer"), die offline vorgerüstet werden können. Ein Größenwechsel, der früher 90 Minuten dauerte, kann jetzt in weniger als 15 Minuten abgeschlossen werden. Dies ist besonders wertvoll für Werkstätten, die kleine Chargen verschiedener Profile produzieren. LSI-Keywords: "schneller Walzenwechsel", "Turmkopf-Formung", "flexibles Rohrwerk".
Automatisierte Walzenabstandskontrolle
Geschlossene Regelkreissysteme, die Laser-Mikrometer nach dem Größenwalzwerk verwenden, passen automatisch die Walzenabstände in den Endständern an. Dies kompensiert die thermische Ausdehnung und die Variationen der Banddicke und stellt sicher, dass der Außendurchmesser des Rohrs innerhalb von ±0,05 mm bleibt. Daten aus einer kürzlichen Installation zeigten eine Reduzierung des Materialabfalls um 32 % aufgrund von nicht normgerechten Rohren.
Induktionsglühen für hochfeste Materialien
Beim Walzen von hochkohlenstoffhaltigen oder legierten Stählen kann die Schweißnaht martensitisch und spröde werden. Inline-Induktionsglühsysteme (oder Normalisieren) erweichen die Schweißzone und verbessern die Duktilität für nachfolgendes Kaltformen (Verjüngen, Abkanten). Dies ist ein entscheidender Mehrwert für Rohrwerke, die den Markt für sicherheitsrelevante Automobilteile bedienen.
Häufige Herausforderungen im Betrieb von Rohrwalzwerken und wie man sie löst
Selbst das fortschrittlichste Rohrwalzwerk kann Produktionsstörungen erleben. Basierend auf Berichten aus dem Außendienst und Ursachenanalysen sind hier die drei häufigsten Probleme und ihre ingenieurtechnischen Lösungen aufgeführt.
Herausforderung 1: Oberflächenkratzer und Walzmarken
Ursache: Kontamination auf Walzoberflächen, falsch ausgerichtete Führungen oder unzureichende Schmierung.
Lösung: Implementierung eines strengen Wartungsplans für die Walzen (Mikro-Finishing und Cr-Beschichtung). Verwenden Sie Emulsionssysteme mit der richtigen Konzentration (typischerweise 3-5% Öl) und Filtration. Installieren Sie Eingangsführungen mit gehärteten Einsätzen, um ein Scheuern der Streifen zu verhindern. SANSO Walzen verfügen über ein modulares Schmierverteilsystem, das eine gleichmäßige Abdeckung gewährleistet.
Herausforderung 2: Schweißnahtverfolgung und Ausrichtung der Streifenränder
Ursache: Eingehende Streifenverkrümmung oder ungleichmäßige Streifenbreite führt dazu, dass sich die Ränder am Schweißpunkt nicht ausrichten, was zu "Hochbiegen" oder "Tiefbiegen" und Schweißfehlern führt.
Lösung: Aktualisieren Sie den Eingangsbereich mit einem Streifenrand-Positionskontrollsystem (EPC). Verwenden Sie Lasersensoren, um den Streifen zu steuern und eine konstante Randposition relativ zur Schweißwalze aufrechtzuerhalten. Stellen Sie außerdem sicher, dass die Formwalzen korrekt kalibriert sind – oft hilft eine Finite-Elemente-Analyse (FEA) des Walzendesigns, das Randverhalten vorherzusagen.
Herausforderung 3: Variable Wandstärke nach dem Größen
Ursache: Inkonsistente Streckenspannung zwischen dem Schweißstand und der Größenwalze oder abgenutzte Größenwalzen.
Lösung: Installieren Sie ein Zügelwalzensystem mit Lastzellen, um eine konstante Spannung aufrechtzuerhalten. Messen Sie regelmäßig die Walzendurchmesser und profilieren Sie sie mit CNC-Walzendrehmaschinen neu. Ein digitaler Zwilling der Walze kann die Auswirkungen des Walzenverschleißes simulieren und Nachschleifintervalle empfehlen.
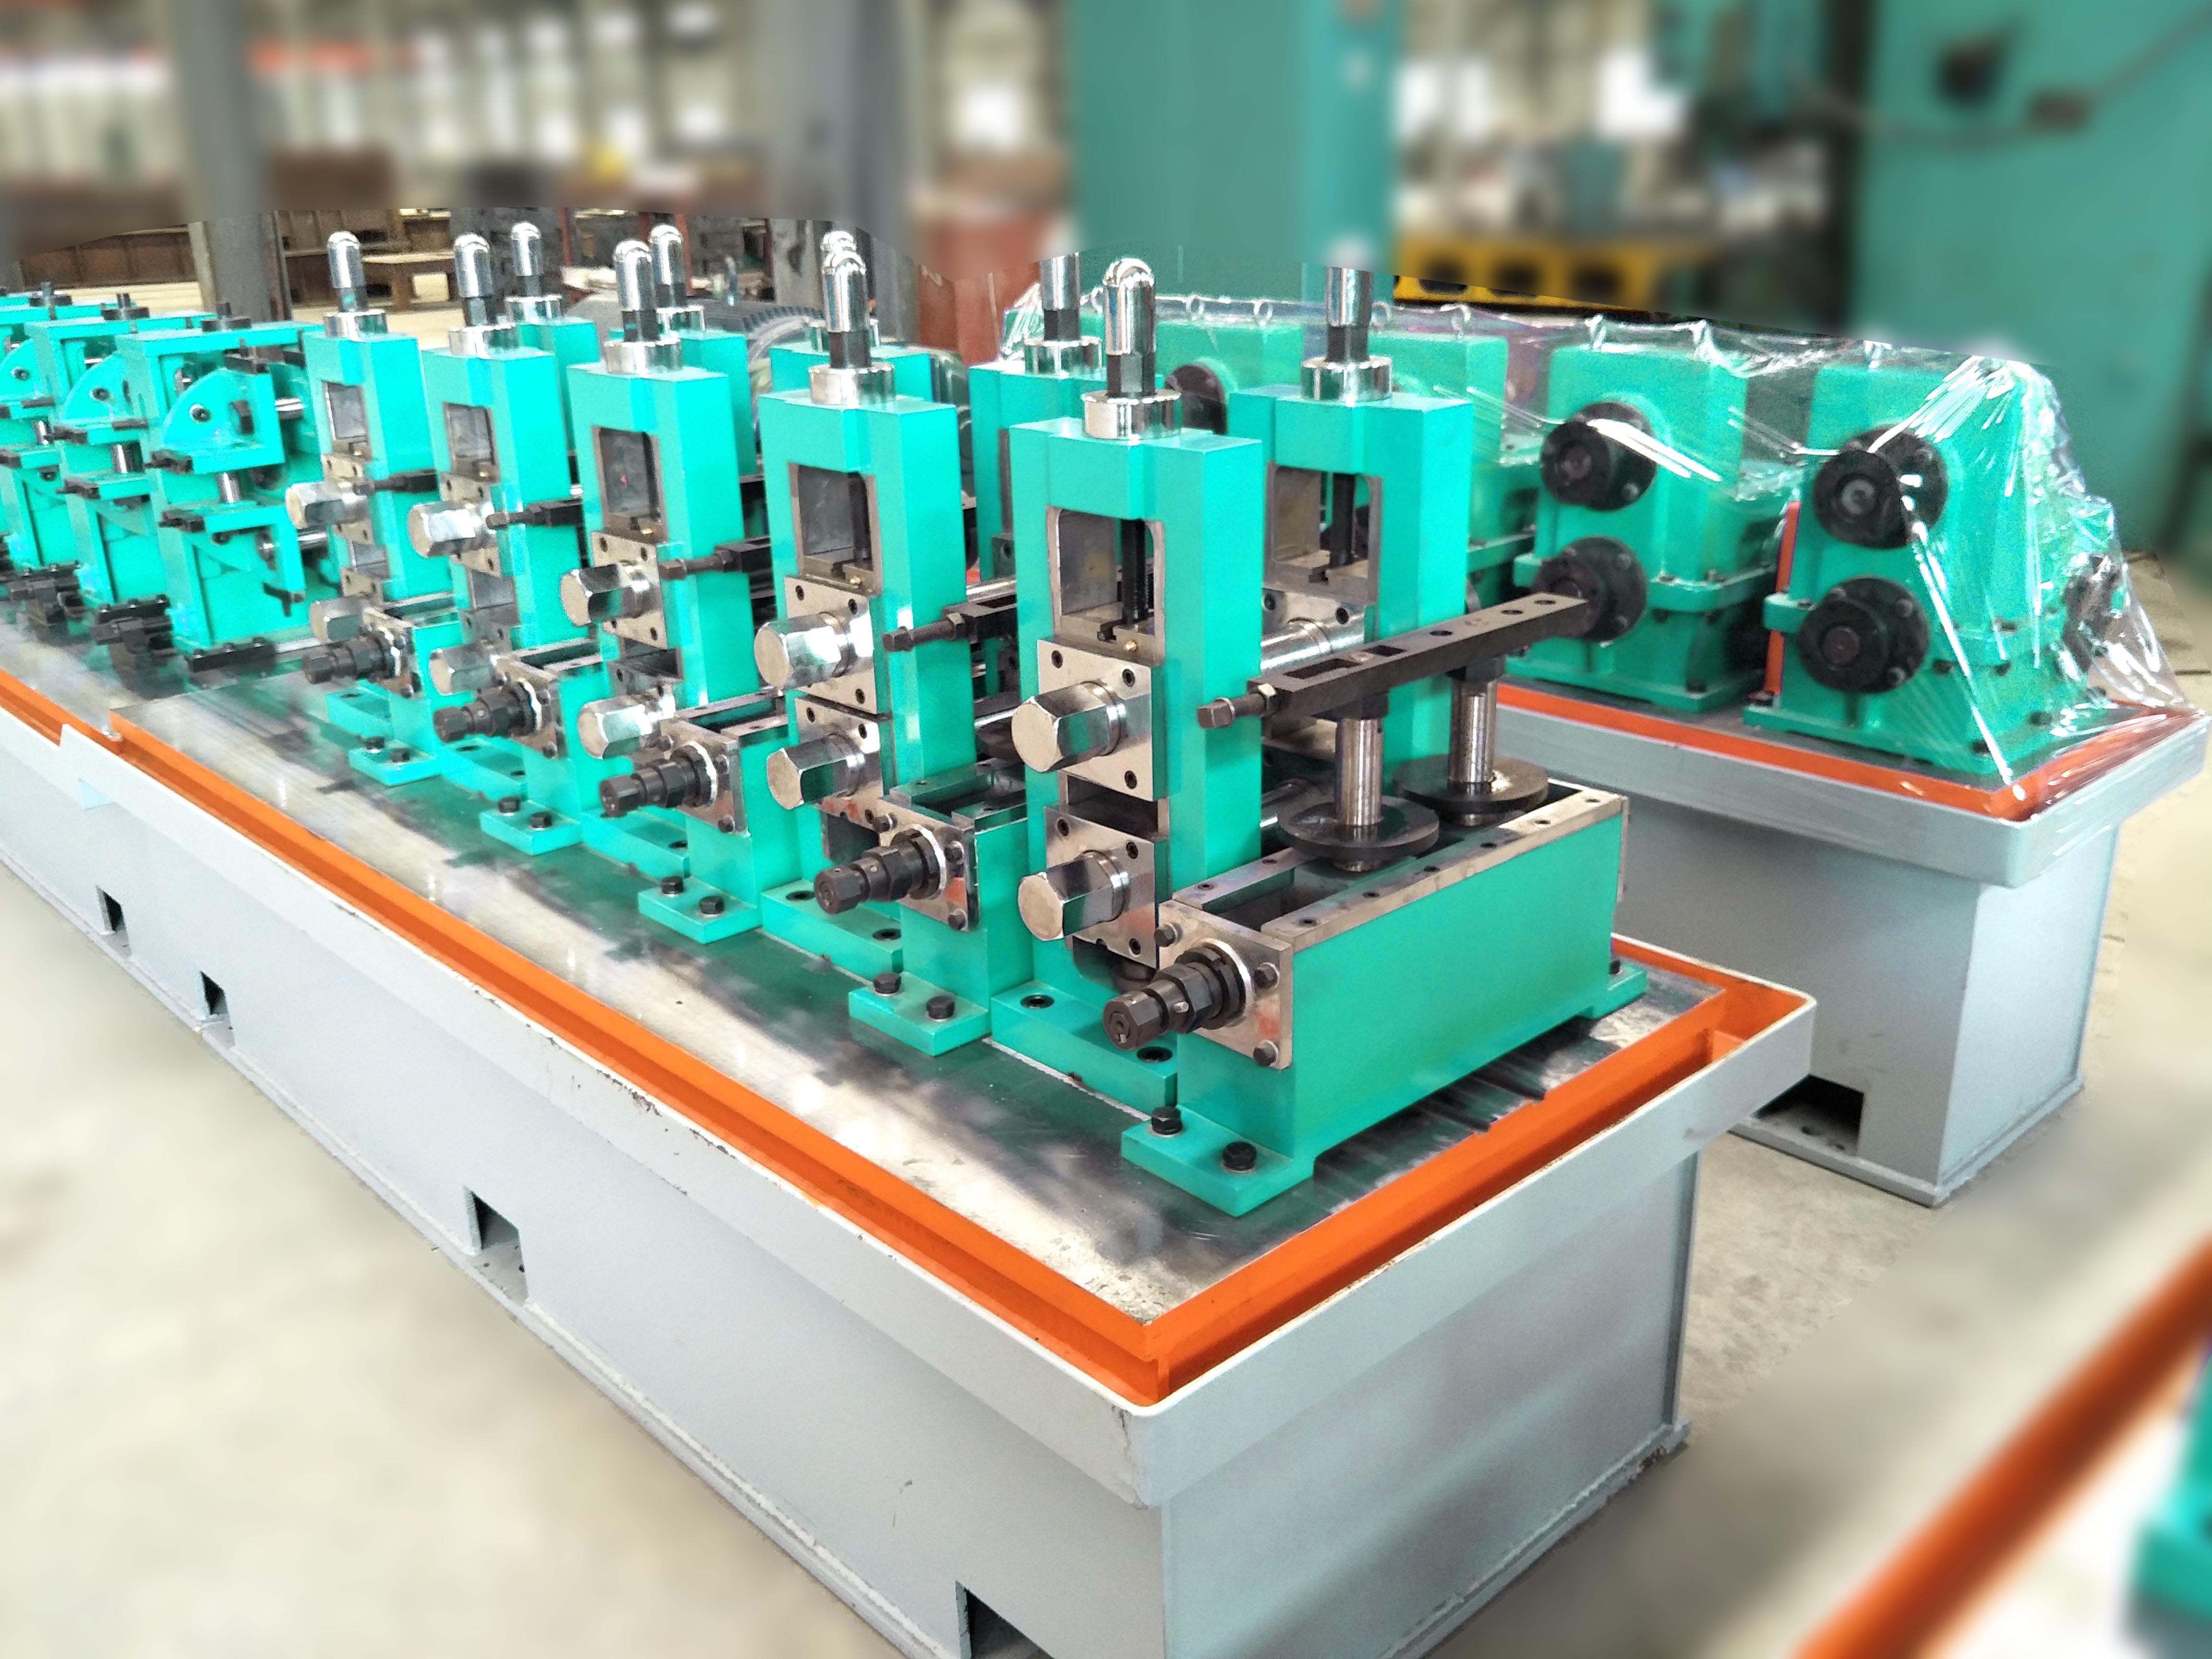
Warum SANSO in der Rohrwalzmaschinen-Technik führend ist
Mit über drei Jahrzehnten Erfahrung hat SANSO einen Ruf für robuste, hochgeschwindigkeits Rohrwalzen entwickelt, die Ausfallzeiten minimieren. Unsere Direktformung Quadratrohrwalze—erreichbar über den Link Rohrwalzmaschine—stellt Innovation dar: Sie beseitigt die Notwendigkeit eines Abbauabschnitts für kleine Quadrate und reduziert den Walzenbestand um 40%. Jede Walze wird durch umfassende Prozesssimulation und globalen After-Sales-Support unterstützt, was mit den Prinzipien von E-E-A-T (Erfahrung, Expertise, Autorität, Vertrauenswürdigkeit) übereinstimmt. Unsere Kunden berichten von OEE (Overall Equipment Effectiveness) Verbesserungen von 15–20% innerhalb von sechs Monaten nach der Inbetriebnahme.
Häufig gestellte Fragen zu Rohrwalzmaschinen
F1: Was ist der Unterschied zwischen einer Rohrwalzmaschine und einer Rohrmaschine?
A1: In der Fachsprache bezieht sich "Rohr" im Allgemeinen auf kleinere Durchmesser (in der Regel bis zu 5 Zoll) mit engeren Toleranzen, während "Rohr" für größere Durchmesser verwendet wird, die im Flüssigkeitstransport eingesetzt werden. Die Walztechnologie ist ähnlich (Formen + Schweißen), aber Rohrmaschinen integrieren oft Expander oder schwere Größenpressen. Beide fallen unter den Begriff Rohrwalzmaschinen Technologie.
F2: Welche Materialien können auf einer Rohrwalzmaschine verarbeitet werden?
A2: Moderne Walzen verarbeiten Kohlenstoffstahl (ASTM A513, A500), rostfreie Stähle (304, 316, Duplex), Aluminium (6061, 6063), Kupfer und Titan. Der Schlüssel liegt in der Auswahl geeigneter Walzenmaterialien und Schmierung. Zum Beispiel erfordert das Formen von rostfreiem Stahl Walzen mit einer Spiegeloberfläche, um das Anhaften zu vermeiden, während Aluminium spezielle Schmierstoffe benötigt, um Flecken zu verhindern.
Q3: Wie entscheide ich mich zwischen einem Rohrwalzwerk mit HF-Schweißen und Laser-Schweißen?
A3: HF-Schweißen ist kosteneffektiv für eisenhaltige Materialien und dickere Wände (0,5–12 mm) bei hohen Geschwindigkeiten. Laser-Schweißen bietet eine enge wärmebeeinflusste Zone und ist ideal für dünnwandigen Edelstahl (<3 mm="">
Q4: Welche Wartung ist für die Walzen eines Rohrwalzwerks kritisch?
A4: Die Walzen müssen alle 200–400 Betriebsstunden auf Abnutzungsmuster überprüft werden. Das Nachschleifen zur Wiederherstellung des Durchgangsprofils ist unerlässlich – das Ignorieren führt zur Finnenbildung und schlechter Rundheit. Darüber hinaus sollten die Lagerluft und die Schmierungssysteme überprüft werden. SANSO bietet einen vorausschauenden Wartungsplan basierend auf der produzierten Tonnage, der den Kunden hilft, die Ausfallzeiten effizient zu planen.
Q5: Kann ein Rohrwalzwerk quadratische und rechteckige Rohre produzieren, ohne die gesamte Linie zu ändern?
A5: Absolut. Durch die Hinzufügung eines Türkenkopfes (einem Satz von vier verstellbaren Walzen) nach dem Größenwalzwerk kann ein rundes Rohr in ein quadratisches oder rechteckiges Profil geformt werden. Spezialisierte Walzwerke wie das direct-forming square tube mill von SANSO formen die quadratische Form direkt aus dem Band und bieten eine überlegene Eckfüllung und weniger Abfall.
Q6: Was ist die typische Amortisationszeit für die Aufrüstung eines alten Rohrwalzwerks?
A6: Die Aufrüstung mit automatisierter Spaltkontrolle und Schnellwechselständen amortisiert sich typischerweise innerhalb von 12–18 Monaten durch reduzierte Einrichtungsabfälle und höhere Betriebszeiten. Für eine komplette neue Linie beträgt die Amortisationszeit normalerweise 3–5 Jahre, abhängig von der Auslastung. Wir empfehlen immer eine detaillierte Kosten-Nutzen-Analyse basierend auf Ihrem spezifischen Produktmix.
Q7: Wie beeinflusst die Toleranz der Bandbreite die endgültige Rohrqualität?
A7: Die Variation der Bandbreite beeinflusst direkt den endgültigen Durchmesser und die Wanddickenverteilung. Eine Breitenvariation von nur ±0,2 mm kann Finnenhöhenänderungen von ±0,15 mm verursachen. Deshalb sind präzises Schneiden und Kantenfräsen kritische vorgelagerte Prozesse in jedem Rohrwalzwerk.
Zusammenfassend erfordert die Auswahl und der Betrieb eines Rohrwalzwerks ein tiefes Verständnis von Metallurgie, Mechanik und Prozesskontrolle. Durch den Einsatz fortschrittlicher Technik und die Partnerschaft mit einem erfahrenen Hersteller wie SANSO können Sie Ihre Rohrproduktion in einen hocheffizienten, abfallarmen Betrieb umwandeln. Für spezifische Projektberatungen erkunden Sie unser Produktangebot oder kontaktieren Sie direkt unser Ingenieurteam.
Artikeltags:
Verwandte Nachrichten
More Kategorie
Beliebte Artikel
-
 Wie man den richtigen Abwickler für Ihr geschweißtes Rohrherstellungswerk auswählt
-
 Hochpräzisions-Abwickler- und Richtsysteme: Industrielle Auswahl- und Einrichtungsanleitung
-
 Fliegende Kaltkreissäge vs. Reibungssäge: Welche ist die richtige für Ihr Rohrwerk?
-
 ERW-Rohrmühle: Der vollständige Leitfaden für Technik und Prozesse
-
 Top 7 globale ERW-Rohrmühlenmaschinenhersteller: Wer baut die besten?
Neue Artikel
Beliebte Tags
